常见抽芽结构看起来并不复杂:冲头进入预孔,把周围材料翻成一圈短筒形侧壁,然后退出。真正困难的是让这个动作反复完成,同时保持孔口不开裂、侧壁不被拉伤,脱模后的尺寸也符合要求。
常用结构可以作为设计起点,但是否适用,要看具体材料、成形后的壁厚和完整退料动作。如果只检查闭模剖面,很容易把问题留到试模时才发现。
一、抽芽形成的是什么?
抽芽在车间也可能写作抽牙,通常指翻孔或孔口挤缘:把孔边翻起,形成短筒形侧壁。本文讨论的是先有预冲孔、再进行翻孔的常见路线;连冲带抽等其他工艺需要另行评审。
这圈侧壁可以用于定位,也可以为另行规定的螺纹加工增加可利用的高度。抽芽本身并不形成螺纹。图纸应明确最终孔径、抽芽高度及其测量基准、允许的壁厚变化,以及尺寸是在攻牙或表面处理之前还是之后验收。
二、容易忽略的错误:只看闭模尺寸,不看卸载和退料
抽芽结构必须在导入、成形、卸载和退料四个阶段都能正常工作。闭模剖面只代表其中一个状态,不能直接证明零件脱模后的孔径合格,也不能证明回程时一定退得出来。
设计时要沿实际动作检查:哪些表面负责成形,哪些部位支撑周围板料,成形力消失后哪里仍会接触。冲头、下模和脱料板的相对运动还要考虑尺寸波动。即使结构被称为“标准结构”,也需要核对它在当前零件上的适用条件。
三、材料为什么会变薄:翻起孔边,同时也在扩大周长
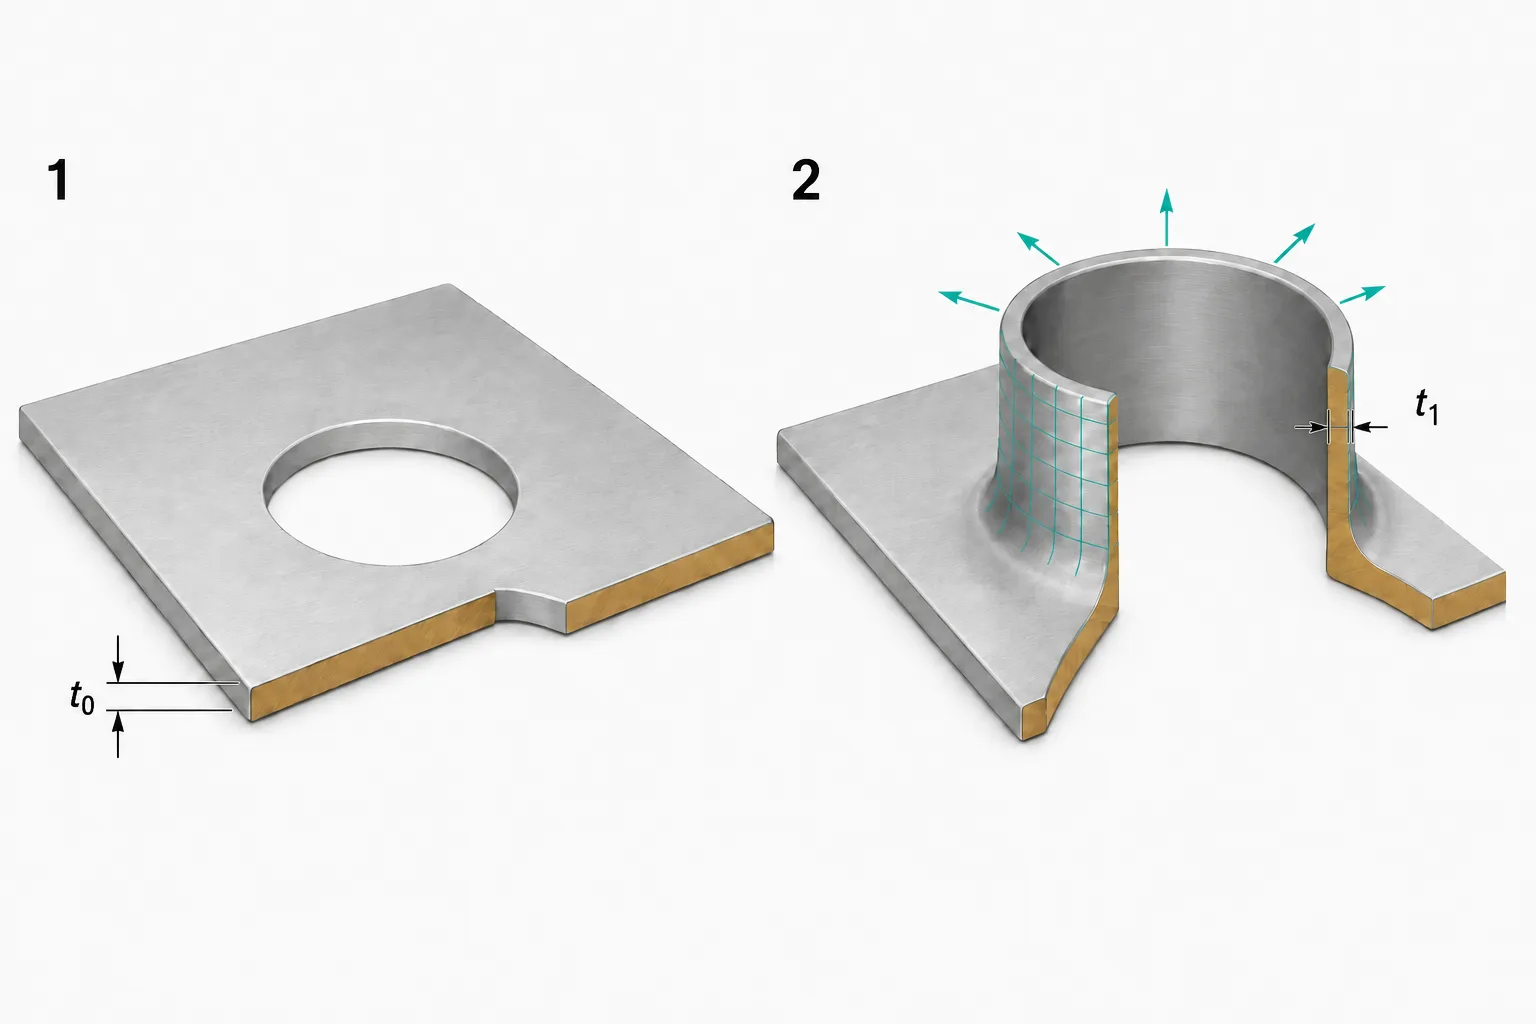
翻孔既包含孔边绕入口圆角的弯曲,也包含沿孔周方向的拉伸。对于局部弯曲分量,外侧纤维伸长、内侧纤维受压;但圆孔边缘还在扩张,因此不能用一张二维折弯受力图概括整个抽芽过程。
材料被重新分配到更大的孔缘周长和竖起的侧壁中,孔口可能随之减薄。在尚未损伤或分离时,金属塑性变形近似保持体积不变,减薄并不等于材料凭空消失。抽芽根部、侧壁、口沿的厚度可能不同,同一圈上的壁厚也可能不均匀。
因此,原始板厚不能直接当作成形后的壁厚。如果侧壁承担功能,应明确最小壁厚的检查位置。为了得到相同最终孔径,过小的预孔通常意味着更大的孔缘扩张需求,需要特别检查材料和孔边能否承受。
四、回弹为什么可能造成抱冲头?
回弹是成形载荷解除后发生的弹性恢复。根据孔形和之前的受力过程,抽芽孔的内径、侧壁角度可能变化,侧壁也可能继续贴紧冲头。具体朝哪个方向变化、变化多少,需要结合实际零件确认。
减薄与回弹是两件事:前者改变材料截面,后者在卸载时改变形状。只补偿一个冲头直径,未必能同时解决这两个问题;补偿过大,还可能让零件在退料时受到额外扩张或拉伤。
抱冲头也不一定全由回弹造成。表面黏着、润滑不足、同轴度偏差、局部间隙不够或脱料支撑不均,都可能使退料阻力升高。改模之前,应先区分尺寸干涉、黏着拉伤和受力不均。
五、冲头怎么改:工作段、让位段和导入轮廓分开考虑
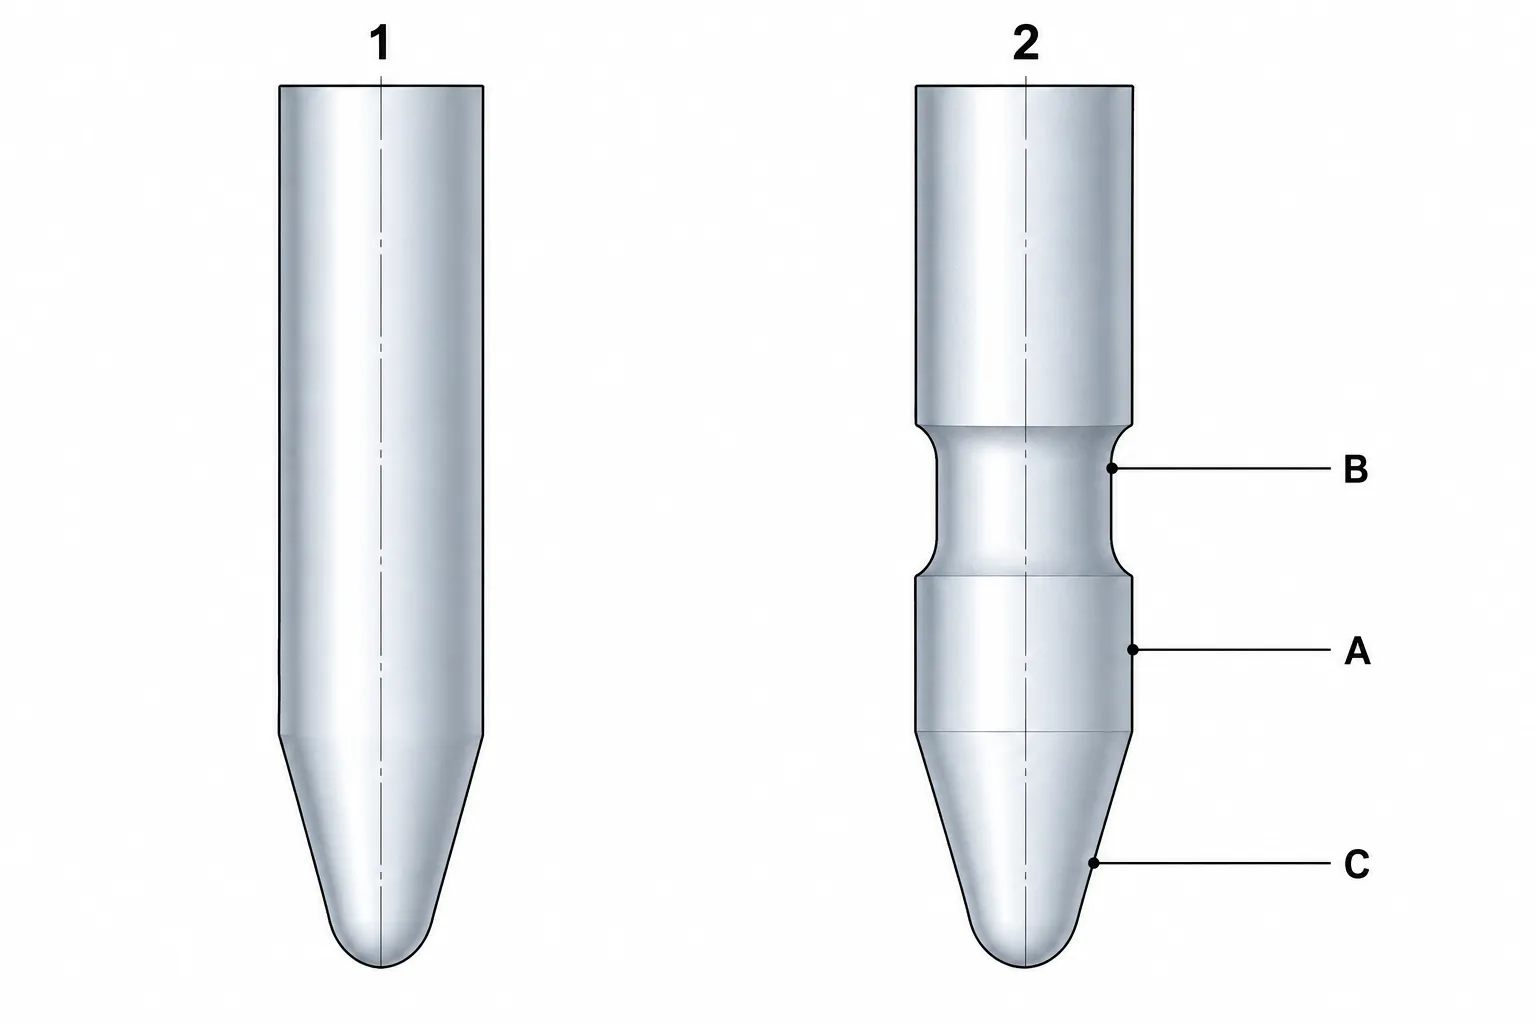
评审冲头时,要把真正负责成形或定径的工作段,与不需要持续接触孔壁的相邻部位区分开。在结构允许的位置,对冲头根部或工作段后方做适当让位,有助于减少不必要的摩擦;入口圆角或锥形过渡则会影响材料怎样逐步接触并发生形变。
让位并不是把整个冲头直径都缩小。工作轮廓仍需满足孔形要求,同时检查支撑、强度、表面质量和过渡是否平顺。退出过程中,所有需要经过孔口的较大截面,都必须能够通过,避免对侧壁产生不可接受的再次扩张、刮伤或撕裂。
冲头轮廓还要与行程、闭模高度一起验证。行程过大可能造成非预期的挤薄或过载,行程不足则可能成形不到位。具体尺寸应来自零件和工艺评审,不能直接套用一个固定让位量。
六、下模怎么改:分段控制间隙,检查完整退料通道
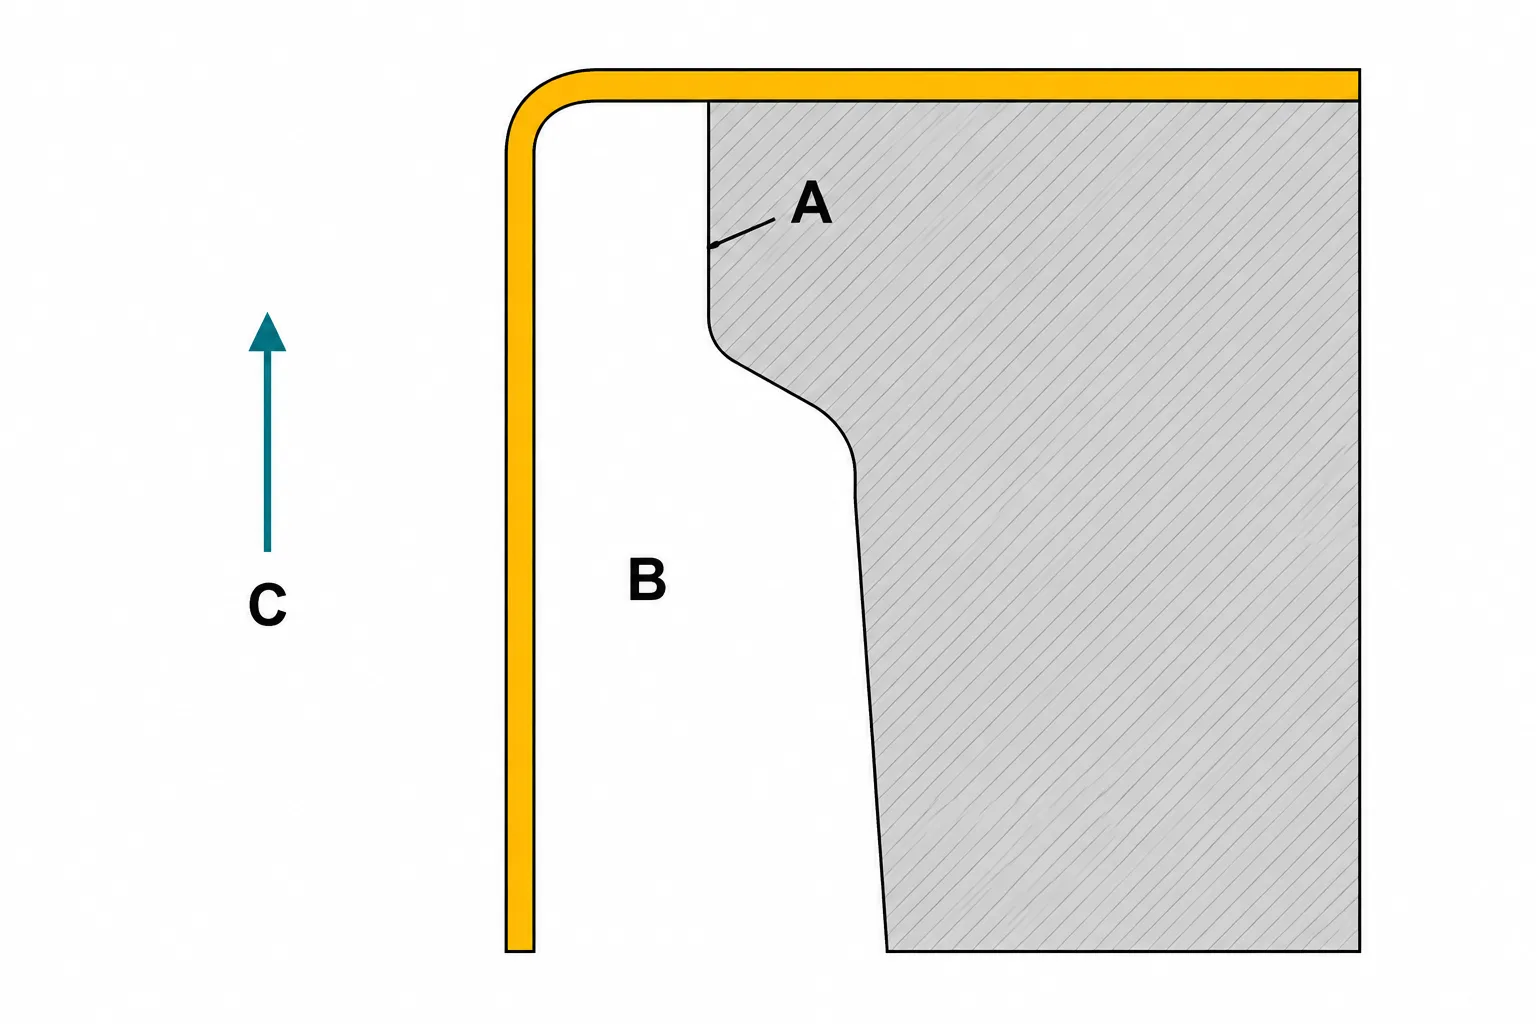
下模采用阶梯式孔壁或分段间隙,可以把负责成形约束的区域与相邻让位区域分开。这样做的目的,是控制不同高度上的接触状态,并建立可行的退料路径。阶梯的位置、方向和深度必须服从实际模具结构与零件运动。
局部间隙要结合该位置预计形成的壁厚评审。间隙过小,可能造成非预期挤薄、摩擦增大和孔壁损伤;需要支撑的位置间隙过大,又可能使尺寸控制变差。预冲孔的冲裁间隙属于另一个切断工序参数,不能直接当作抽芽成形间隙使用。
阶梯间隙不能恢复已经变薄的侧壁。如果壁厚仍不足,应回到材料状态、预孔尺寸、抽芽高度、圆角和成形顺序一起检查。过于突兀或位置不合适的台阶,本身也可能产生压痕或妨碍退料,必须把退出过程完整走通。
七、预孔质量,也是抽芽结构的一部分
抽芽孔继承了预孔边缘的状态。毛刺、剪切损伤、刃口磨损或局部缺口,在孔缘被拉伸时都可能成为裂纹起点。有些翻孔问题,实际上在冲头接触零件之前的冲孔工序就已经埋下。
WorldAutoSteel 的孔缘拉伸资料指出,剪切边损伤会降低局部延性,扩孔试验的表现还会受到接触、摩擦和试样几何的影响。仅凭材料拉伸试验中的总延伸率,不足以判断某个预冲孔能够承受多少翻孔变形。
应把预孔尺寸、同轴度、冲裁间隙、毛刺方向和边缘状态,与材料牌号、供货状态及厚度一起检查。必要时评估改善孔缘质量或调整成形顺序;增加工序应有明确的改善目标和验收依据。
八、怎样证明改进有效:尺寸、壁厚和退料一起验收
抽芽结构改进后,应在零件完全脱模的状态下测量,并观察连续成形与退料表现。零件被模具约束时尺寸正确,不能作为自由状态合格的证据;若装配状态决定配合,则应另行明确装配后的验收条件。
记录结果时,应同时保留材料批次、模具版本、行程和润滑条件。原结构与改进结构尽量在可比条件下检查,避免把材料或调机变化误认为改模效果。
- 在规定高度测量脱模后的孔径,必要时沿多个方向检查锥度和椭圆度。
- 从约定基准检查抽芽高度、侧壁角度及周围板面的状态。
- 用合适的截面或经验证的测量方法检查最小壁厚,以及根部到口沿的变化。
- 检查口沿和根部裂纹,并查看内外壁是否有划伤、黏着或退料拉痕。
- 在约定的试模过程中观察是否完整脱料,退料阻力和模具积料是否逐渐增加。
九、需要攻牙时,不能只验收抽芽高度
用于攻牙的抽芽孔,还需要让实际壁厚和有效螺纹啮合长度满足连接要求。总高度并不等于有效啮合长度,入口倒角、不完整牙和过渡区都可能减少真正参与连接的部分。
应明确螺纹规格、检验阶段,以及连接确实需要的装配扭矩、滑牙扭矩或拉脱要求。螺丝能够拧进去,并不能单独证明连接强度或反复装配性能合格。如果可靠的啮合长度不足,应比较调整抽芽结构或采用合适独立紧固件的方案。
| 观察到的现象 | 优先检查 | 可评估的调整方向 |
|---|---|---|
| 脱模后孔径或侧壁角度变化 | 自由状态尺寸、模具约束和回弹 | 评审工作轮廓与定径方案,完全脱模后重新测量 |
| 抱冲头,或出现拖拽拉痕 | 干涉、黏着、润滑、同轴度及脱料支撑 | 评审让位和退出路径,纠正接触或支撑问题 |
| 孔口开裂,或局部壁厚不足 | 预孔边缘、材料状态、扩张需求及局部截面 | 评审孔缘处理、预孔、圆角、高度或成形顺序 |
| 退料时出现台阶压痕或损伤 | 阶梯位置、间隙过渡和完整运动过程 | 在保留必要成形支撑的前提下调整过渡或退料间隙 |
| 高度合格,但螺纹连接滑牙 | 最小壁厚、完整牙啮合长度和规定连接载荷 | 评审螺纹工艺、有效啮合长度及紧固方案 |