制造工艺金属冲压流程:从 DFM 到量产
了解图纸如何流转:从询价信息输入、DFM 风险评审、报价、打样、冲压模具开发、试模、试产、批准文件,到受控量产。
±0.02 mm 关键特征公差须经图纸与工艺评审确认
ISO 9001 / ISO 14001质量与环境管理体系 01客户图纸与需求02技术评审与 DFM03报价与项目启动04样品方案确认05样品制作06内部检验07客户验证08图纸冻结09量产模具设计10模具制造11试模与调试12试产13客户批准14冲压量产15持续质量控制
以下为用于说明工序组合方式的匿名化代表性路线,不构成客户案例或任何特定零件的制造规范。实际工序、顺序、检验点及外部加工安排,以受控图纸、材料与表面要求、数量及双方确认的项目质量计划为准。
了解三类常见金属零件可能如何组合成形、二次加工、表面处理、检验与包装工序。
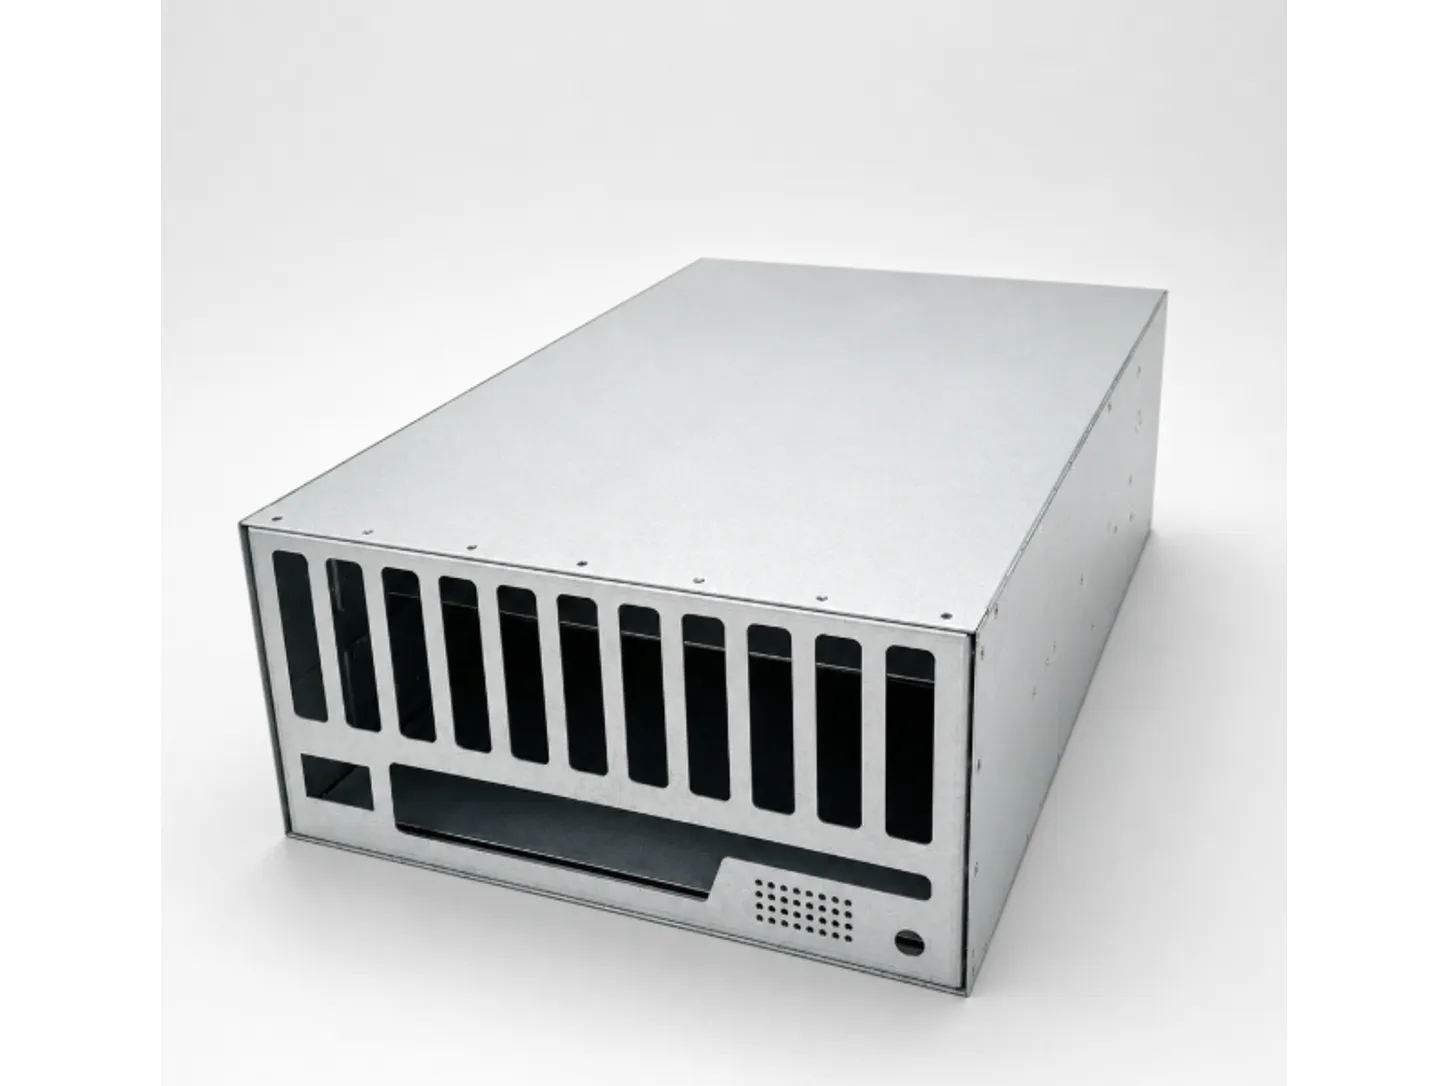 代表性产品图片——非工序现场记录
匿名化路线示例钣金机箱组件
代表性路线可能在装配检查前组合孔加工、成形、螺纹加工和紧固件安装。
- 01冲孔与沉孔
- 02切边与二次冲孔
- 03攻牙
- 04压边、折弯与成形
- 05铆钉安装与压铆
- 06装配与检验
常见检查点检查点可能包括孔位、螺纹状态、成形几何、紧固件压装状态和最终配合。
代表性生产路线;实际步骤、控制要求及外部工序取决于图纸和经确认的项目计划。
上传机箱图纸  代表性产品图片——仅展示金属散热片,内存模组用于场景说明
匿名化路线示例冲压散热片组件
代表性路线可能将冲压成形与按项目确认的表面处理和外观检查连接起来。
- 01冲压与成形
- 02装配检查
- 03保护膜移除
- 04按项目协调喷砂(如有要求)
- 05按项目协调阳极氧化(如有要求)
- 06表面处理后检查
- 07产品分离
- 08按要求进行亮边或纹理加工
常见检查点检查点可能包括边缘状态、压痕、刮伤、颜色一致性和表面外观。
代表性生产路线;实际步骤、控制要求及外部工序取决于图纸和经确认的项目计划。
发送冲压件图纸 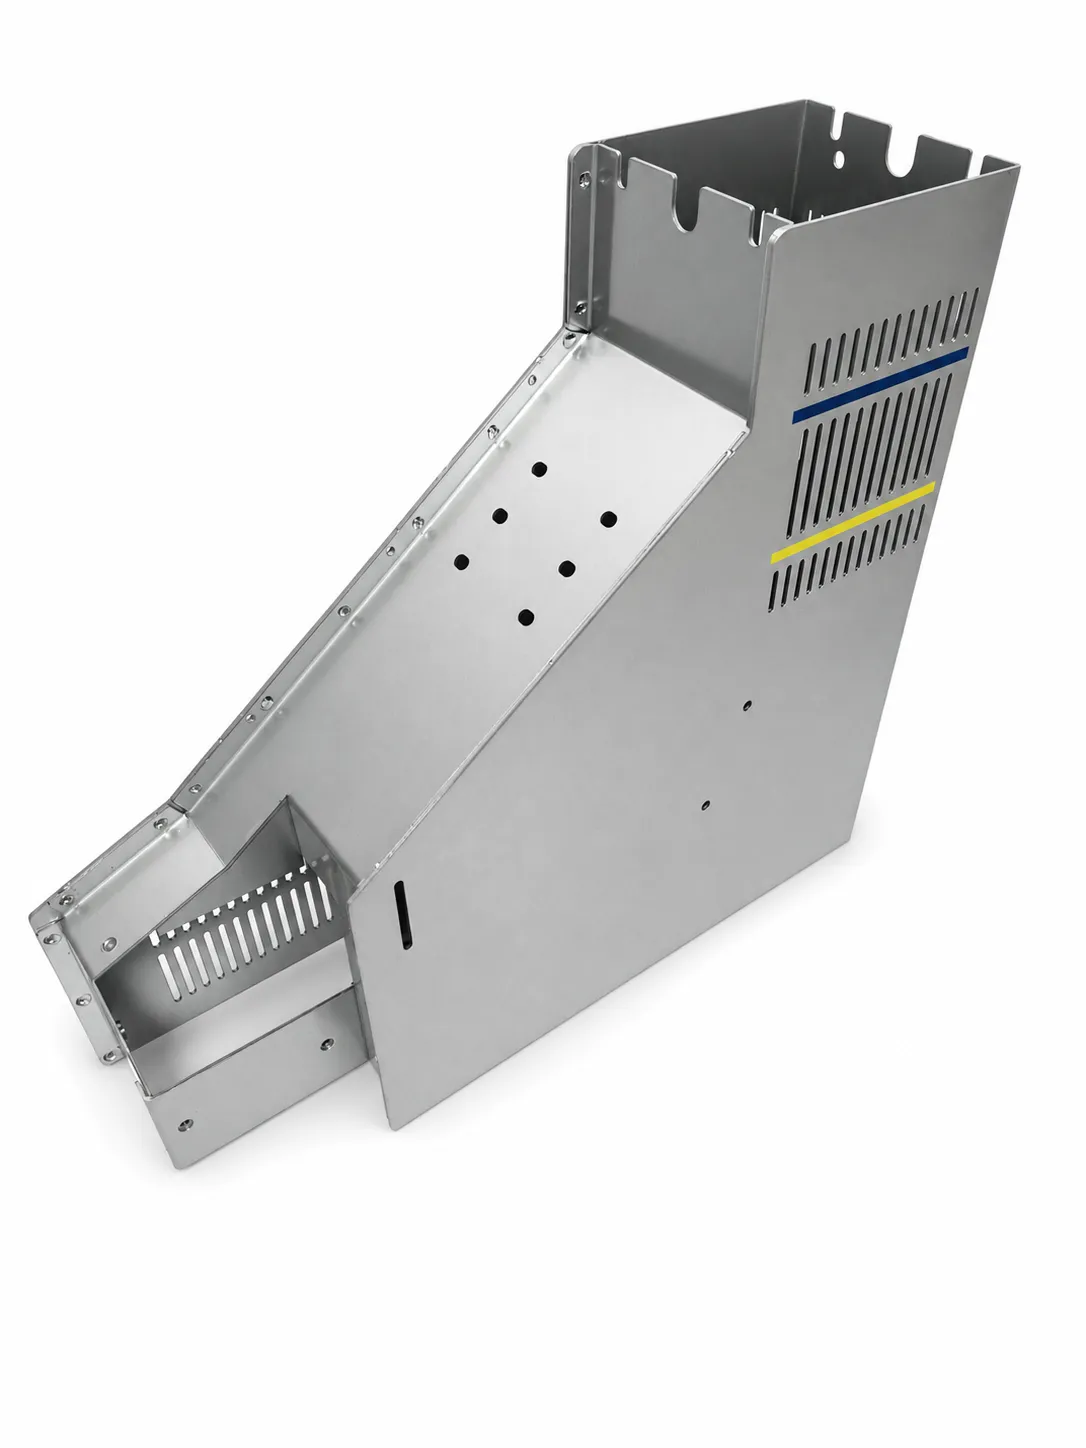 代表性产品图片——非工序现场记录
匿名化路线示例多工序钣金组件
代表性路线可能组合紧固件安装、二次加工、装配、按需协调的外部表面处理、标识与包装。
- 01成形
- 02紧固件安装与压铆
- 03攻牙
- 04装配与打磨
- 05协调外部表面处理
- 06外部处理后验证
- 07按要求进行丝网印刷
- 08最终检验与包装
常见检查点检查点可能包括紧固件压装状态、螺纹状态、表面外观、印刷标识和包装防护。
代表性生产路线;实际步骤、控制要求及外部工序取决于图纸和经确认的项目计划。
沟通多工序零件 详细工作流程
OEM 冲压金属件的 12 阶段生产流程
12 个工艺阶段客户信息输入
收集图纸、3D/2D 文件、材料要求、表面处理要求、年用量、交付节奏、检验标准、包装及装配环境。
- 确认材料牌号、料厚及公差要求。
- 审查尺寸公差、GD&T(几何尺寸与公差)、关键尺寸及关键质量特性。
- 明确毛刺方向、剪切断面质量、圆角、翻边、拉伸深度及成形极限。
- 确认表面要求,如清洗、防锈、电镀、粉末喷涂、喷漆、拉丝、喷砂、阳极氧化、电泳、激光打标、研磨、抛光、镜面处理、丝印、移印及 UV 印刷。
- 确认是否需要焊接、铆接、攻丝、热处理或装配。
- 依据年需求量确定模具方向:单工序模、复合模、连续模或多工位传递模。
询价(RFQ)信息清单图纸资料包初步风险问题
工程评审与可制造性设计(DFM)
在报价或投入模具之前,先完成图纸评审与冲压可制造性分析。
- 评估零件能否稳定可靠地冲压成形。
- 识别为满足可制造性所需的图纸变更。
- 评估回弹、开裂、起皱、毛刺及表面外观风险。
- 确定工艺方案,如落料、冲孔、折弯、拉伸、整形、修边及成形。
- 评估模具方案、模具寿命、交期及项目风险等级。
DFM 评审意见工艺方案风险清单报价与交期依据
报价与项目启动
在样品或模具开始前,确认商务范围并搭建内部项目资料包。
- 确认零件单价、模具费、样品费、交期、付款条件及验收标准。
- 制定项目计划、物料清单(BOM)及制造工艺路线。
- 编制初始控制计划、检验计划及模具开发计划。
报价单项目计划BOM初始控制计划模具开发计划
样品方案确认
根据零件复杂度、验证目的及冲压风险,选择匹配的打样路线。
- 简单钣金件采用激光切割加折弯。
- 结构验证采用 CNC、线切割(EDM)或原型机加工。
- 当样品需要接近真实冲压状态时,采用软模或简易模具。
- 对高风险的拉伸、翻边或回弹区域进行局部试模验证。
打样路线原型方案高风险验证方法
样品制作与内部检验
制作样品并完成供方端检验,再将零件送交客户。
- 按样品方案检验全尺寸或关键尺寸。
- 核查材质证明、表面外观、毛刺高度及剪切断面质量。
- 执行装配验证、功能测试及所需的表面处理测试。
- 表面测试可包括盐雾、附着力及涂层厚度检测。
样品样品检验报告材质报告问题清单改善提案
客户验证与图纸冻结
在放行量产模具之前,由客户对装配、功能、外观及可靠性进行验证。
- 验证结果可为通过、带少量变更的有条件通过,或需修改图纸/样品的不通过。
- 在量产模具之前冻结图纸版本,以降低返工风险。
- 将样品反馈与图纸版本及验收标准保持关联。
客户批准意见已冻结图纸版本遗留问题关闭
量产前模具评审
在样品批准后、正式制作量产模具之前,确认最终模具方案。
- 确认最新图纸版本、模具结构、模具钢、预期模具寿命及冲床吨位。
- 评审送料方式、废料排出方式、检具方案及关键尺寸控制方法。
- 在开始切削模具钢之前确定模具验收标准。
- 对于汽车或高要求客户,对齐 APQP、DFMEA、PFMEA、控制计划、MSA 及 PPAP 的预期。
模具评审记录检具方案模具验收标准APQP/PPAP 要求清单
模具设计与制造
完成模具的设计、制造、热处理、装配,并为试模做好准备。
- 完成模具设计及模具设计评审。
- 采购模具钢及标准模架配件。
- 加工模板、冲头、凹模及镶件。
- 进行热处理、配模、装配及上机调试。
模具设计已加工模具零件已装配模具试模就绪状态
试模与调试
执行 T0、T1、T2 及后续试模,直至成形、尺寸与外观稳定。
- T0 验证零件能否成形。
- T1 修正尺寸、毛刺、回弹及外观问题。
- T2 验证接近量产的稳定性。
- 若零件仍需修模,则继续进行 T3 或 T4。
- 每次试模均应包含试模报告、尺寸报告、问题照片、修复方案及下次试模计划。
试模报告尺寸报告问题照片模具修改方案
试产(小批量试生产)
根据零件情况运行小批量(通常为 300、500 或 1000 件),以验证量产准备情况。
- 检验尺寸稳定性、连续冲压能力及节拍时间。
- 监控毛刺变化、材料利用率、良率及操作工作业指导书。
- 验证检验频率及包装方式。
- 确认包装与运输不会使零件变形或刮伤。
试产报告良率数据包装验证更新后的作业指导书
客户批准与 PPAP
在正式量产之前,提交量产样品及批准文件。
- 常规文件包括尺寸报告、材质报告、表面处理报告及样品。
- 高要求项目可包含控制计划、过程流程图、PFMEA、检具报告、CPK/稳定性数据、包装规范及 PPAP 文件。
- 批准范围应与客户要求相匹配,而非增加不必要的文件。
已批准量产样品尺寸报告控制计划PPAP 资料包(如需要)
量产与持续质量控制
依据受控文件组织生产,并将质量反馈与模具及工艺改善保持关联。
- 执行 SOP 作业指导书、首件检验、巡检及末件检验。
- 维护模具点检、设备点检、批次可追溯性及不合格品隔离。
- 运用日生产报表、出货检验、客诉处理及持续改善。
量产零件检验记录可追溯记录纠正措施
工艺术语
采购方在询价与模具评审中可能见到的制造术语
金属冲压 DFM 评审定制金属冲压生产流程冲压模具开发流程T0 T1 T2 试模冲压金属件试产金属冲压件 PPAP冲压金属件量产质量控制
联系我们
发送图纸、材料、厚度、表面处理和目标数量用于工程评审。