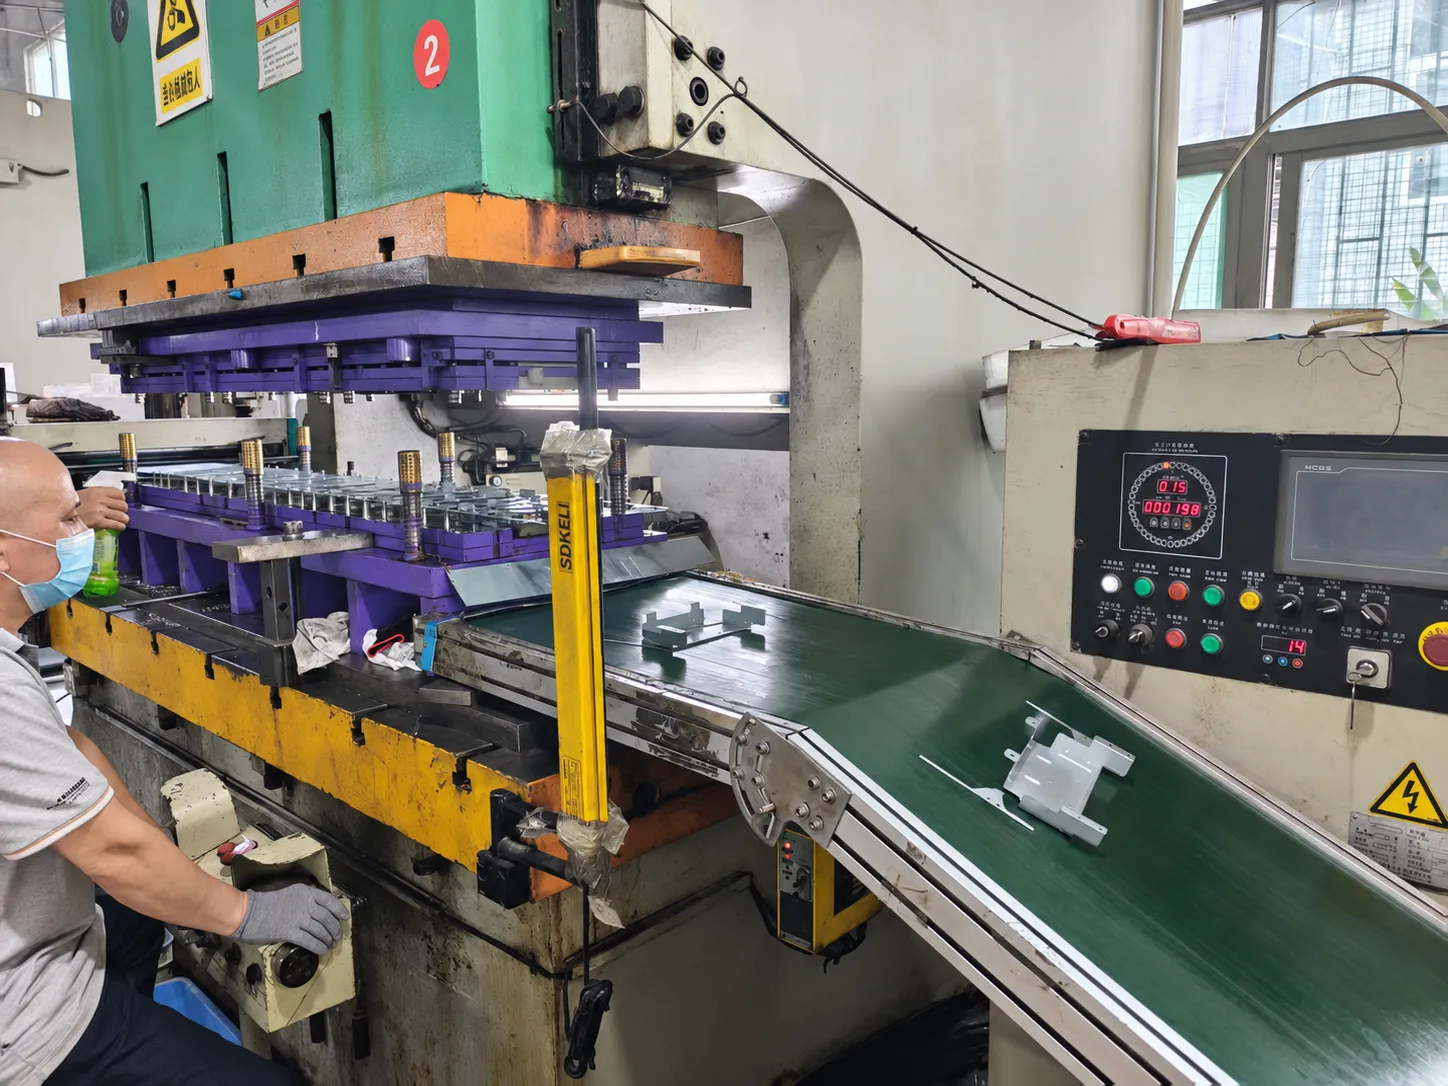
读懂一份工艺路线,可以先跟着零件走:每道工序接收什么、改变什么,凭什么确认可以继续加工。本文按这个顺序介绍生产过程。
这里说明的是典型冷冲压路线,并非所有零件都必须采用的固定顺序。板料或预切坯料可以跳过开卷设备,拉深、修边和冲孔也可能有不同安排。详细的缺陷诊断另见配套排查指南。
1. 确认图纸和生产路线
先确认图纸版本、材料牌号与状态、厚度、零件特征、表面处理和数量。指出哪些面和尺寸影响装配,以及需要在什么状态下测量。这些信息决定了后续每一步必须保住什么。
工程人员据此安排加工顺序和模具形式。级进模让连在料带上的零件逐站加工,单独工序模则处理独立坯料。压机的力、工作区间、行程、能量和模具操作空间都要与工序匹配,不能只看标称吨位。
2. 核对材料,再开卷和校平
按约定规格核对来料标识、厚度和表面,并保留批次追溯信息。外观看起来相近的材料,牌号或状态可能不同,冲裁和成形表现也会不同。
采用卷料时,先展开料带,再校平以便稳定送料。材料进入模具前,检查料带状态和对中情况。预切坯料或板料采用另一种上料方式,不一定需要这些卷料环节。
3. 送料,完成需要的冲孔和落料
送料机按设定步距推进材料。使用级进模时,载带和定位特征让前后工位的冲裁与成形保持位置关系;送料偏差可能同时影响多个特征。
冲孔去掉材料以形成孔,落料则分离出需要的外形。切边、孔位和剩余载带都要满足后续加工要求。冲裁间隙影响切边状态和模具载荷,应按实际材料与工序选择,不能统一套用某个板厚比例。[1]
4. 把平板做成立体形状
折弯形成翻边,拉深让材料流入模腔,其他成形工序可以做出加强筋或凸起等特征。零件可能一次成形,也可能需要多步才能达到要求。
重点检查材料流动及受成形影响较大的部位。拉深时,约束过大可能促进开裂,支撑不足可能产生起皱;可用的平衡取决于几何、材料和接触条件。重复生产前,需要通过试制确认路线与设置。[2]
5. 按需要修边、分离和整形
拉深件可能在成形后修边;级进模零件则在规划的工位与载带分离。孔可以在成形前或后加工,取决于最终孔位要求及模具能否操作。
工艺路线需要时,可以安排整形或复压。完成后复查切边、最终孔位和形状。中间坯料上的尺寸合格,不代表它经过后续加工后仍然合格。
6. 按图纸去毛刺、清洗和表面处理
按要求去除或控制毛刺,再清洗零件,为后续工序做准备。边缘处理要保留零件功能:改变边缘,也可能影响小孔、配合或电接触区域。
电镀、涂覆等指定表面处理应放在商定的工序位置。提前确认遮蔽范围、接触部位以及处理后需要复查的尺寸。有些零件不需要涂层,应跟随图纸安排,而非把所有后处理都做一遍。
7. 检验成品,再安排包装
质量检查在此前就应开始:装调后确认首件,生产中监控关键特征。最终检验针对实际交付状态,也要检查被表面处理、搬运或装配影响的部位。
核对所需记录和批次标识,再选择适合零件的包装。薄翻边可能需要支撑,已处理的表面可能需要隔开。包装应让已经验收的形状和表面在搬运、运输中得到保护。
用一个支架串起生产顺序
以带孔折弯支架为例,一种教学路线是:核对料带 → 送料冲孔 → 落料或保留载带 → 折弯 → 必要时与载带分离 → 去毛刺和清洗 → 按要求表面处理 → 检验包装。
这是工艺规划示例,并非照片中零件的实际生产记录。最终孔位要求较高时,可能需要调整加工顺序。路线应能解释关键特征怎样达到成品要求,而不只是列出设备名称。
把缺陷作为检查信号,具体原因另行排查
下表把生产阶段和需要留意的现象联系起来。发现异常后,应控制受影响的在制品并调查,不能直接认定某一个原因。识别现象、检查可能原因及验证纠正措施的方法,见独立专题。
| 生产阶段 | 检查内容 | 目的 |
|---|---|---|
| 来料与送料 | 标识、厚度、表面及料带位置 | 保持材料和定位符合工艺要求。 |
| 冲裁 | 孔位、切边与毛刺方向 | 保护后续成形和最终配合。 |
| 成形与整形 | 开裂、起皱和卸载后的形状 | 确认几何与材料流动结果可接受。 |
| 后处理 | 最终尺寸、边缘和表面状态 | 复查后续处理对已合格特征的影响。 |
| 检验与包装 | 所需记录、零件支撑和隔离 | 避免交付前产生搬运损伤。 |