本文通过 18 个常见冲压术语,逐项解释工艺用途和材料变化。它们是一组术语,不是每个零件都必须依次完成的 18 道工序。冲裁、成形属于工艺类别;压平、回压等车间用语,需要结合图纸或剖面确认具体含义。
配图从左往右看:左侧是加工前,右侧是加工后。蓝色表示保留的金属,出现的灰色分离料片表示废料,橙色突出发生变化的局部。图中编号对应正文编号。配图为原创 AI 生成教学示意,不是工厂实拍、模具设计图、等比例工程图或应力仿真结果。
01–03 · 下料、冲孔与切舌
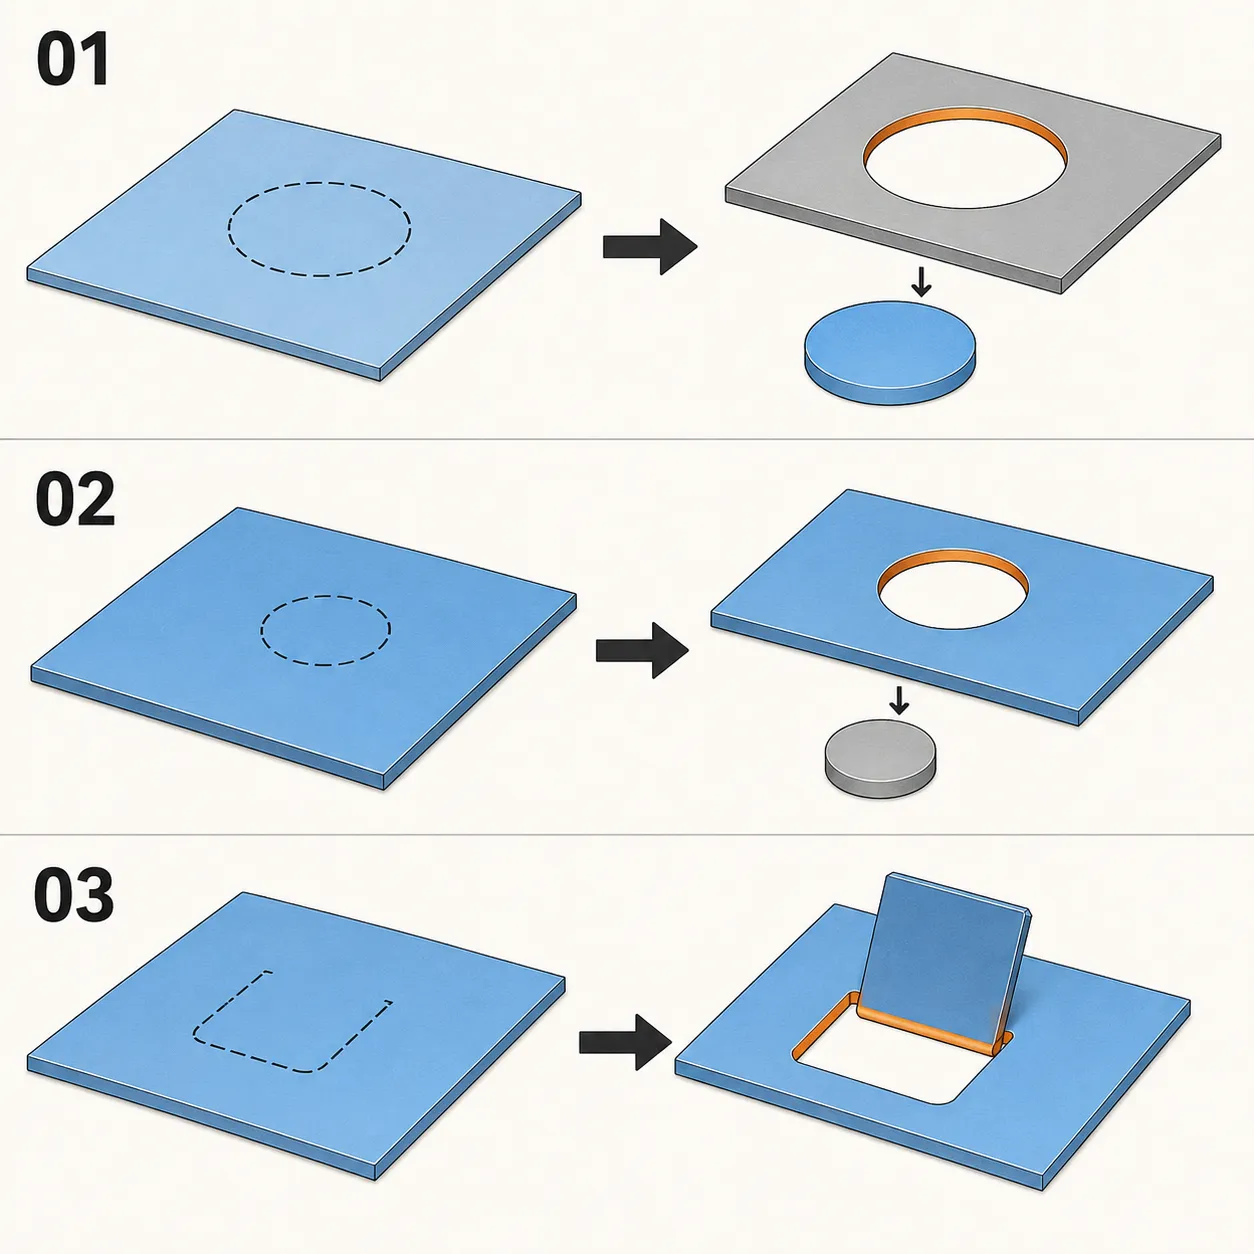
01 · 下料:把切下来的料片留下
下料在这里指落料:沿封闭轮廓冲出需要的平面坯料,直接用作零件,或交给后续成形。切下的料片是有用部分,周围的条料骨架通常成为废料。
材料在刃口附近先变形,再沿剪切区断裂。断面可能出现塌角、光亮带、断裂带和毛刺。即使料片整体仍是平的,边缘也可能发生局部硬化或翘曲,因此图纸应明确功能轮廓和允许的毛刺方向。
02 · 冲孔:把孔周围的板材留下
冲孔用来做安装孔、通风孔、定位孔或后续加工用的预孔。与下料相反,带孔的板材是零件,冲下来的小料块是废料。
孔壁由剪切变形和断裂形成,出口侧可能出现毛刺。孔靠近自由边、孔间连接带太窄时,附近材料可能被带动而变形。因此孔径、位置、边距和毛刺面都需要控制;冲出的孔壁并不天然是完全笔直、无毛刺的圆柱面。
03 · 切舌:切开部分轮廓,保留连接根部
切舌先切开局部轮廓,常与翻起成形配合,得到舌片、百叶窗或卡片。图示沿三边切开,第四边保留为折弯根部,没有单独掉落的废料块。
切开的边发生剪切分离,根部则发生塑性弯曲:外侧被拉长,内侧受压缩。切口端部圆角、根部宽度、轧制方向和最终角度会影响开裂及回弹;做出一个翘起舌片,并不等于已经满足弹片寿命要求。
04–06 · 切断、切边与冲裁
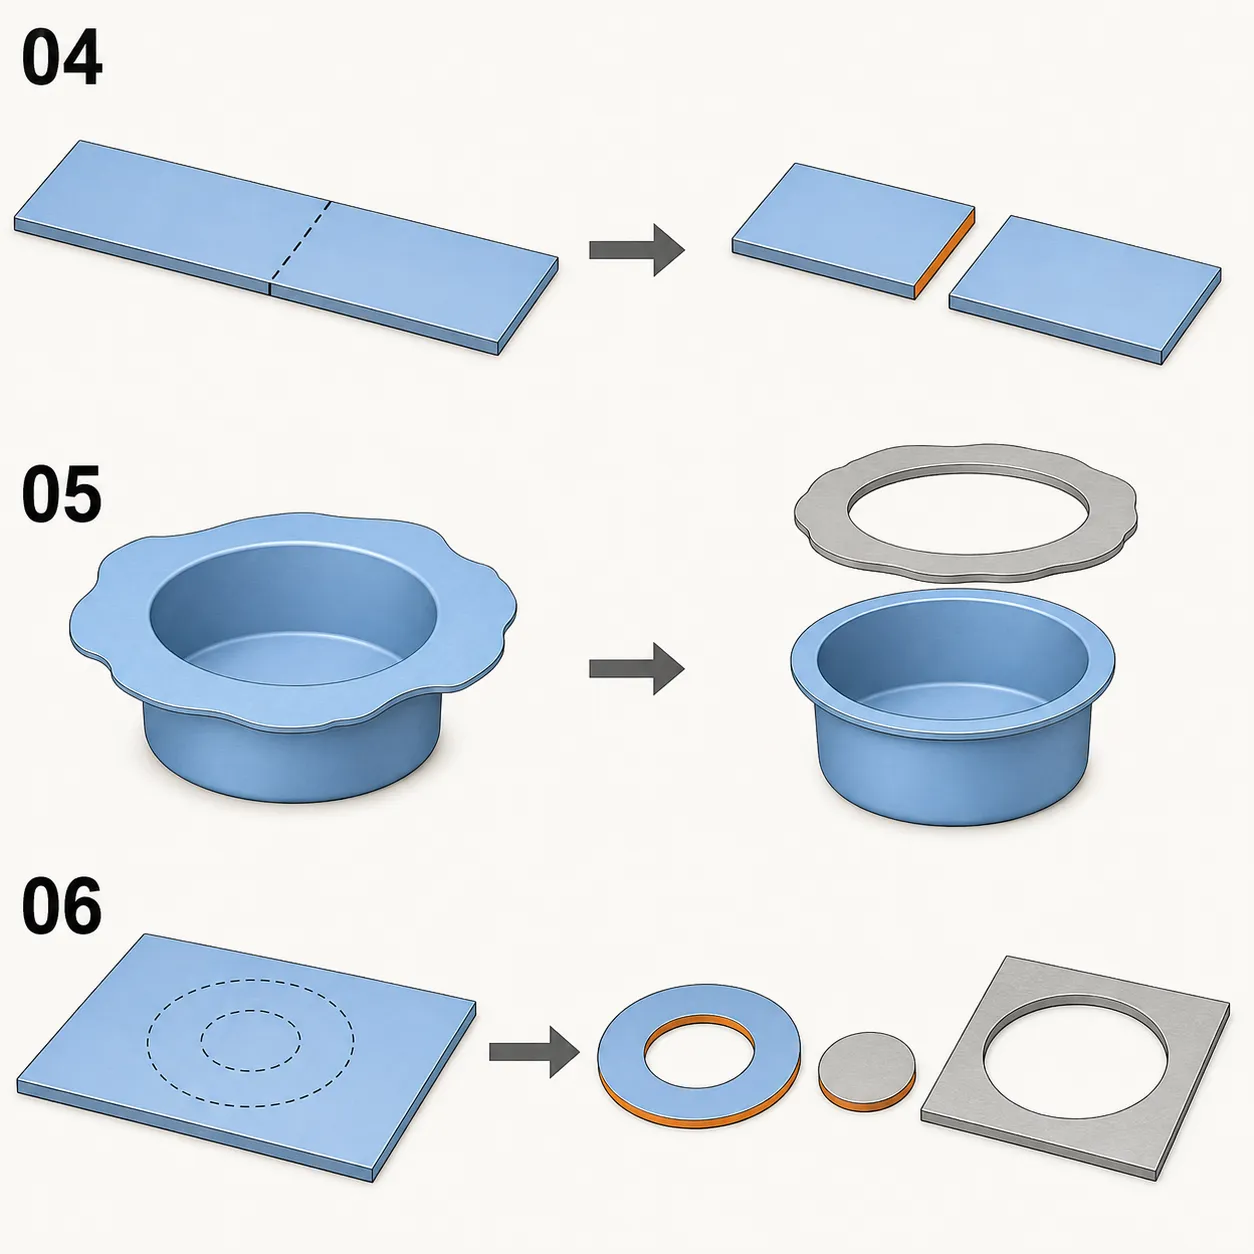
04 · 切断:把条料分开,或把零件从料带上分离
切断可以把连续条料分成指定长度,也可以将已经成形的零件从搭边或载带上切离。理想的共边切断中,两段有用材料共用一条切线,不需要另外切掉一条中间废料。
切断处经历剪切变形与断裂,端部仍可能产生毛刺、弯曲或扭转。有些排样会采用废料桥或双刃切断,所以不能把“切断”直接理解为绝对零废料,仍要看实际排样。
05 · 切边:去掉成形后多余的边缘
切边用于把已成形零件的口部或翻边修到要求的轮廓。例如拉深后的杯形件出现不齐的口沿,就可能需要后续切边。
多余材料沿切线分离,保留的壳体仍维持成形结构。新切口可能带毛刺,残余应力释放也可能让形状发生小幅变化。定位和支撑方式会影响切边高度、边缘质量和切后的变形。
06 · 冲裁:用剪切使材料分离的一类工艺
冲裁是落料、冲孔等模具切断板材工艺的总称。它不是一种必须排在其他切断工艺之后、产生独立特定形状的工序。
刃口附近的材料经历弹性变形、塑性剪切和断裂。不同冲裁工艺主要区别在于切哪里、保留哪一部分。图中垫圈的外轮廓由落料得到、内孔由冲孔得到;实际模具可在同一工位完成,也可分工位加工。
07–09 · 折弯、压平与成形
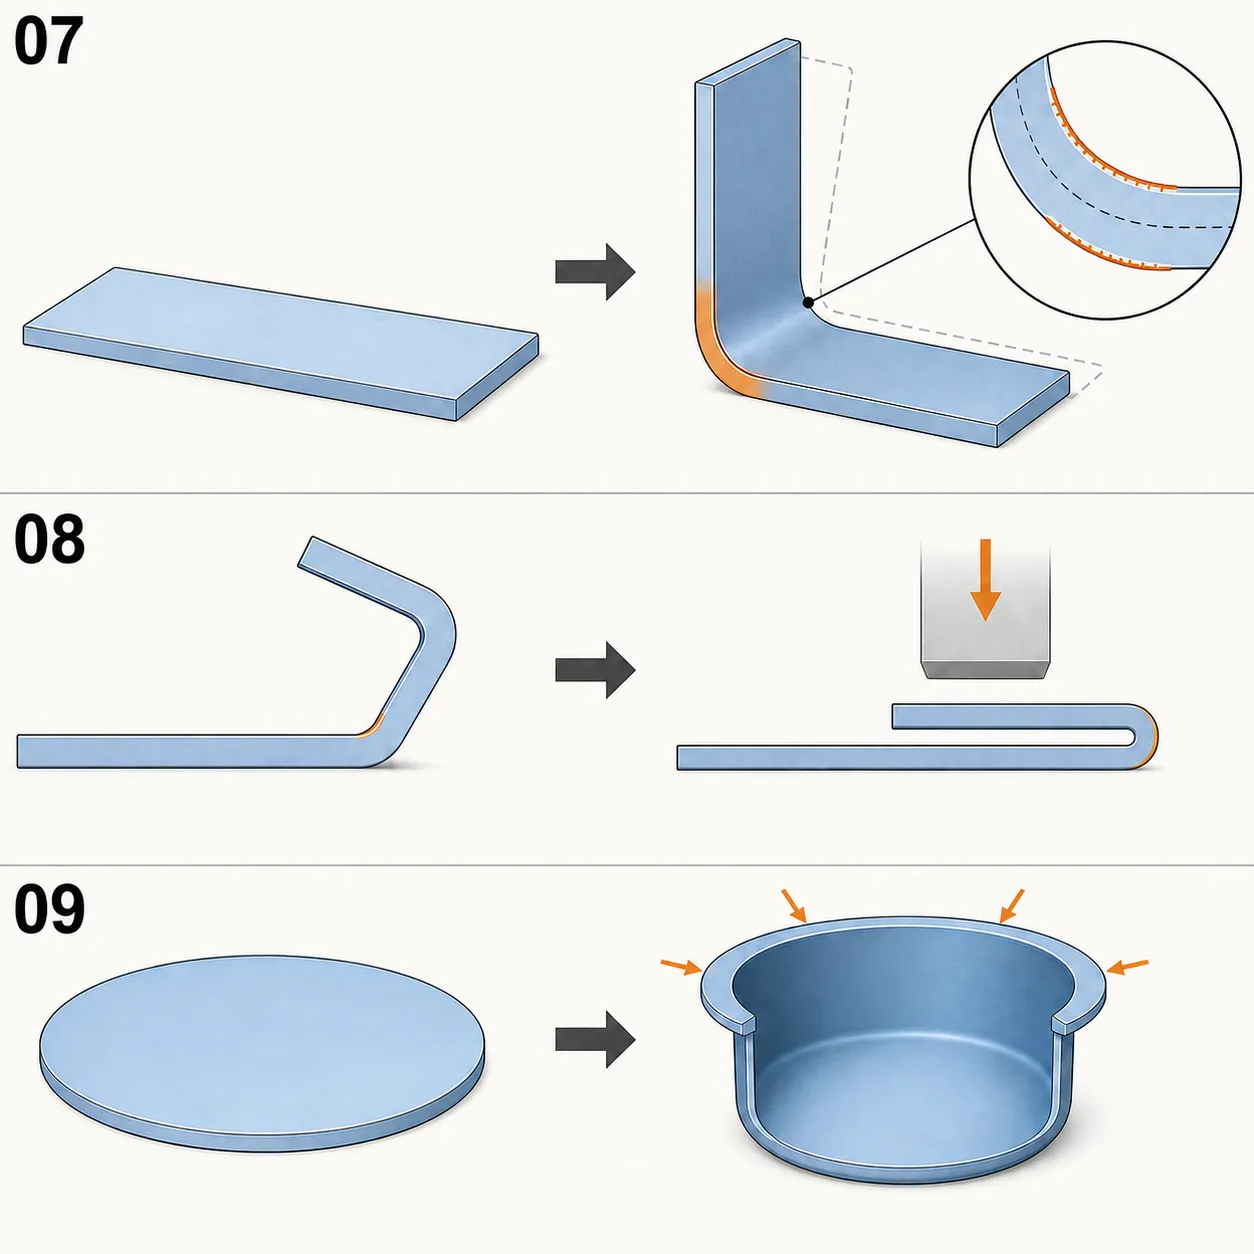
07 · 折弯:外侧拉长,内侧压缩
折弯把平板变成角形、槽形或曲面,一般不以切开材料为目的。弯曲区外侧纤维伸长,内侧纤维缩短,两者之间有纵向变形较小的中性区域。
永久折弯必须包含塑性变形;卸载时弹性部分恢复,才形成回弹。弯曲半径、角度和邻近孔位都可能受影响,半径过小还会增加局部减薄或开裂风险。中性层的位置也不总在板厚正中间。
08 · 压平:先分清是压死边,还是校平整块板
图示中的压平,是把预先折起的边继续压下,形成接近闭合的折边,也常称压死边或包边,可用于遮盖切口或形成折叠边缘。有的车间也把整块板的平面度校正叫压平,两者不是同一加工任务。
图示中,回折的边向母板靠拢,弯曲区继续发生塑性变形。压完仍是两层金属,不会变回原板厚的一层。材料、折弯鼻部、间隙和表面状态会影响开裂、压痕以及镀层或涂层损伤。
09 · 成形:工艺类别,以拉深为例理解材料流动
成形是利用塑性流动做出几何形状、而不主动使工件分离的一类工艺。拉深是其中一种:凸模把平板坯料带入凹模形成空心杯体,周围凸缘材料持续向内流入。
拉深时,凸缘沿径向受拉、周向受压,可能局部增厚,控制不足时还会起皱;侧壁和圆角在拉应力作用下可能减薄。因此拉深不只是把一块固定区域硬拉薄,压边、摩擦和进料量都会改变结果。
10–12 · 半剪、压线与压毛边
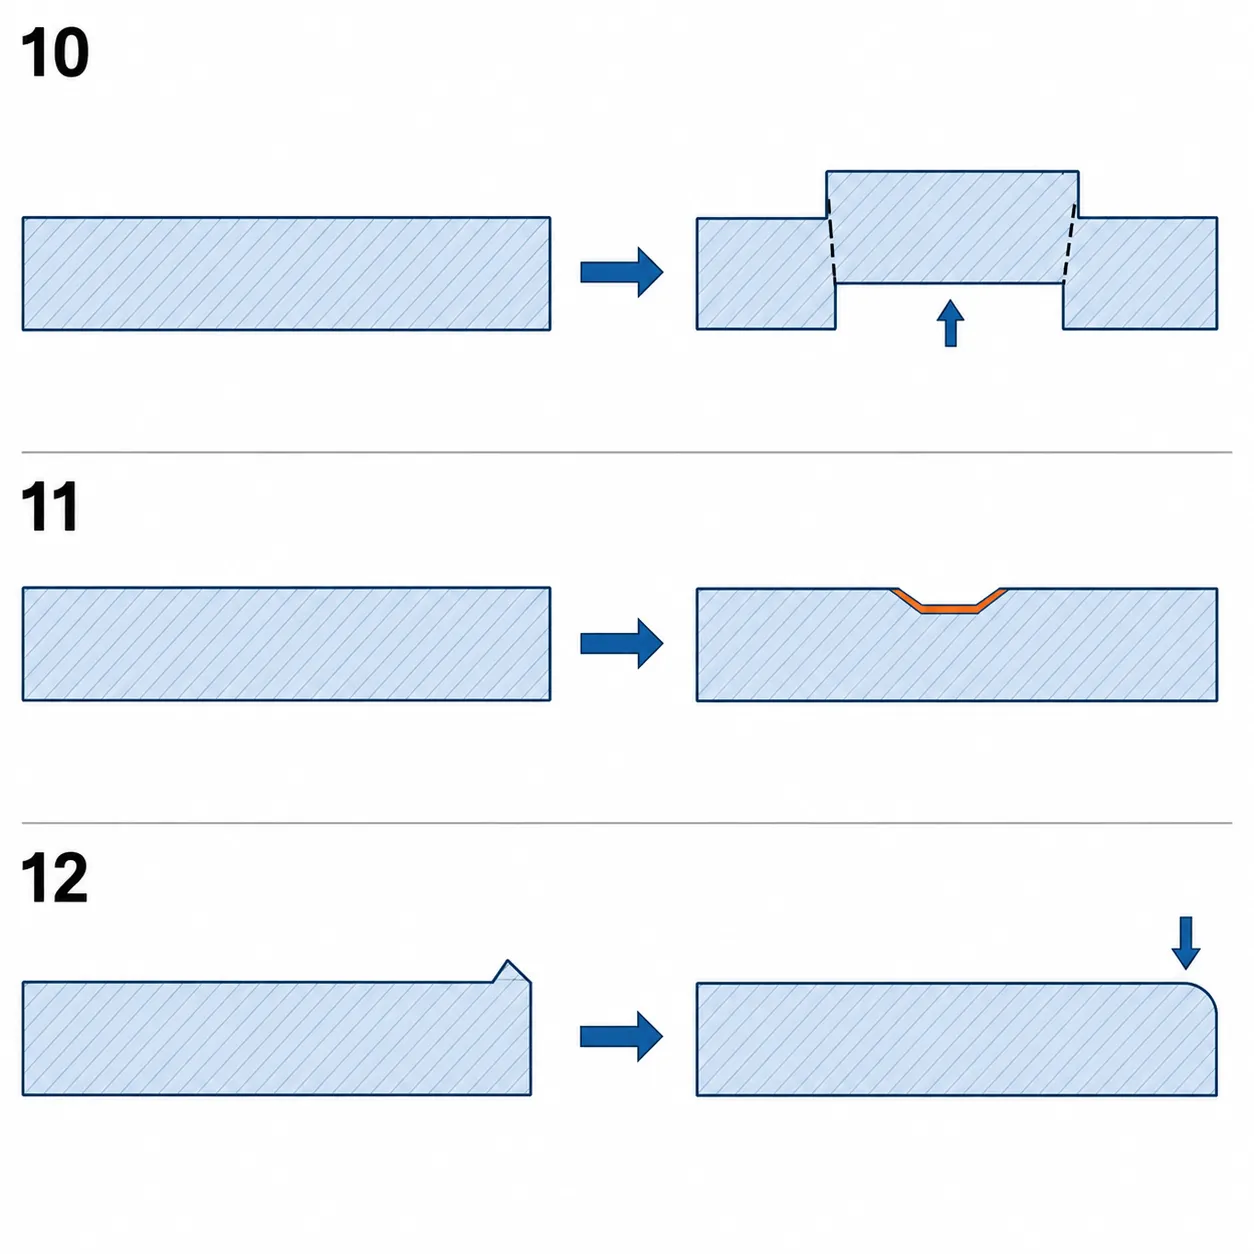
10 · 半剪:让局部错位,但不完全切离
半剪也称半冲切、局部剪切,是把局部料块冲出高度差,同时保留部分连接,可用于定位凸台或后续工序的中间结构。
轮廓的一部分被剪开,未切断的材料继续把凸台与母板连在一起。台阶高度、剩余连接和剪切损伤受冲入深度、模具等条件影响。“半”不代表必须切到板厚的 50%,应以剖面和需要的高度来定义。
11 · 压线:压出有明确深度和轮廓的线槽
压线在板材上压出线状压痕或窄槽,可按设计用于后续折弯定位或局部定位结构。具体做法应通过槽形剖面确认,不能只靠“压线”两个字。
接触压力使金属局部产生塑性流动,槽下剩余厚度可能减小。压得过深会形成应力集中,甚至成为裂纹起点。因此要写清深度、截面和功能;普通压线并不自动具备可控断裂刻线或耐疲劳铰链的性能。
12 · 压毛边:把毛刺压低,而不是直接切除
压毛边通过挤压或边缘压印,把冲切后翘起的毛刺压低。在边缘形状允许的前提下,它可以改善局部接触边的状态。
毛刺金属被压缩、挤移,但不一定被真正去除。仍可能留下折叠毛刺、尖锐残边或局部裂纹。因此能否接受,需要依据边缘要求和检验结果判断,不能仅凭“已经压过毛边”。
13–15 · 抽芽、抽凸与铆合
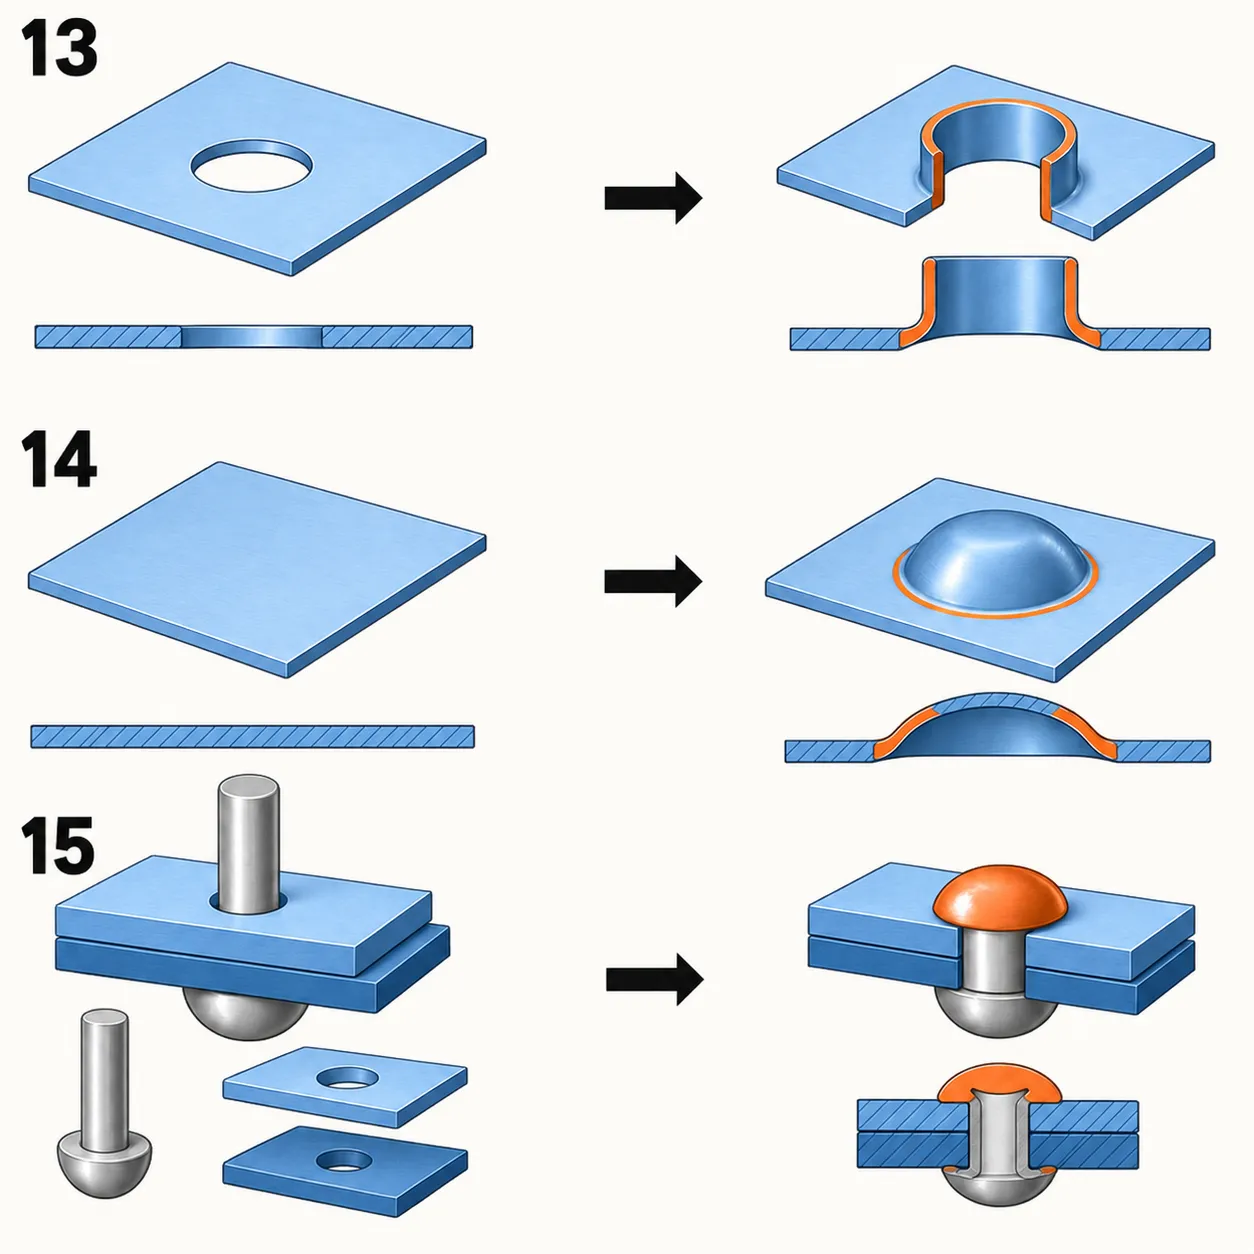
13 · 抽芽:把孔边翻起,形成孔口侧壁
抽芽在车间也可能写作抽牙,通常指翻孔或孔口挤缘:把预冲孔周围的材料翻成短筒形侧壁,可用于定位,或为另行规定的螺纹加工增加有效高度。
对于扩张式翻孔,孔缘周长增大,边缘通常会减薄。预孔剪切边上的损伤可能被拉开而形成裂口,所以预孔边缘质量很重要。翻出的孔口不自带螺纹,最终孔径、高度、壁厚以及是否攻牙都要分别明确。
14 · 抽凸:把完整板面局部鼓起
抽凸是在板面上做出凸包、凹包或筋形等局部结构,可用于定位或改变局部几何刚度。图示为完整板材上的封闭凸包,背面对应形成凹面。
板材会弯曲,也可能在周边材料补充流入的同时被拉伸,造成局部减薄、加工硬化或周围板面变形。加强筋能通过形状提高刚度,但不等于已经证明材料强度提高;高度、圆角和外观仍需单独规定。
15 · 铆合:让连接部位变形,把零件固定在一起
铆合通过铆钉或零件自带连接部位的塑性变形实现连接。图中以实心铆钉为例:伸出的钉杆被镦成第二个铆头,把搭接的两层板夹持住。
主要有意变形的是铆钉端部,它变短并向横向扩展;支撑不当时,板件也可能被压凹或翘曲。铆合不同于焊接,也不能把所有压装紧固件都叫铆钉连接。应明确连接方式、叠层厚度、头部形状和需要的连接检验。
16–18 · 压印、整形与回压
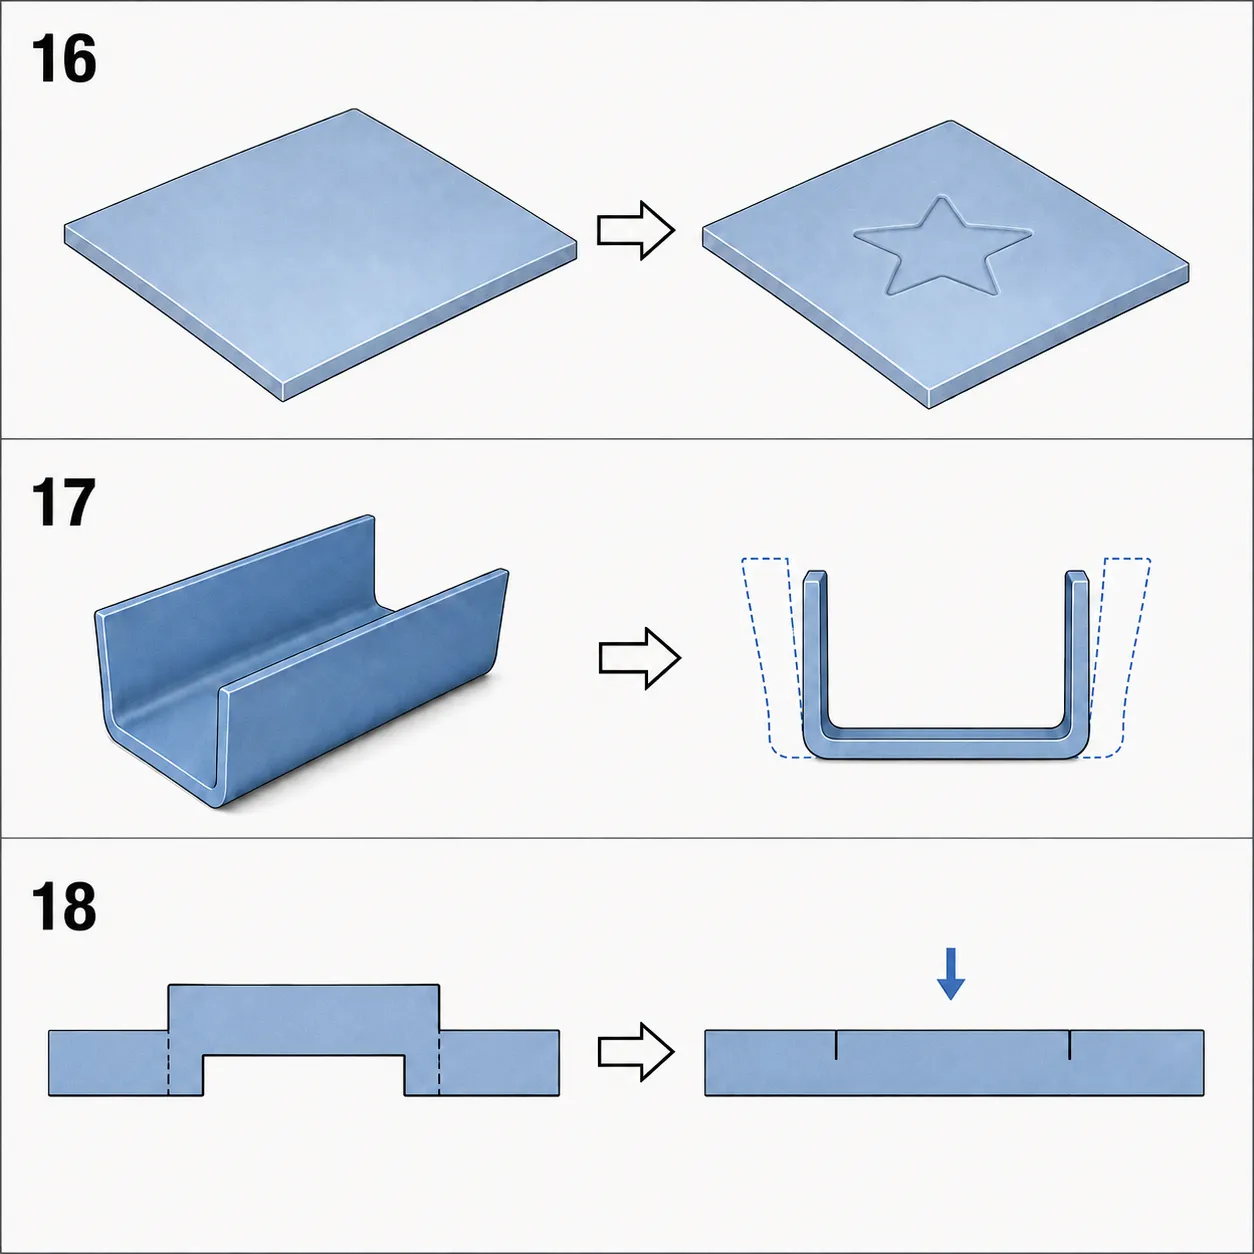
16 · 压印:用局部压力在金属上留下标记
压印通过模具接触,把文字、符号或浅纹样压到金属表面。标记来自金属受压变形,而不是涂上油墨,也不是切削去除材料。
接触区域产生塑性变形,金属向局部周围流动。有背部支撑的浅压印可以让背面接近平整,但并非所有压深、板厚和模具条件都能做到。图纸应明确压印深度、可辨识度,以及背面是否允许出现印痕。
17 · 整形:对已经成形的零件再做校正
整形或校形是在先前成形之后,再通过模具接触修正角度、圆角、壁面位置或局部平面度,让形状更接近图纸要求。
少量附加塑性变形可以修正尺寸,并补偿预期回弹,但仍可能形成新的残余应力,也可能再次回弹。应明确测量状态和基准;工件压在模具里贴合,并不能证明取出后的自由状态就合格。
18 · 回压:结合具体前后形状确认含义
回压是车间用语,不是所有场合都指向同一种标准模具动作。它可能表示把凸起部分压回目标位置,或沿相反方向做校正。这里用半剪凸台被压回接近母板平面的情况举例。
材料虽然往回移动,但已经发生的塑性变形历史和局部剪切界面仍然存在。反向加载可以重新分配应力,却不能保证消除内应力、愈合裂纹或恢复原始材料状态。应给出加工前后剖面及功能要求,而不只写一个工艺简称。
除了外形,材料内部还会发生什么变化?
普通冷成形中的塑性流动近似保持金属体积。当局部表面积增大、周围又没有足够材料补入时,该区域往往减薄;受压的区域则可能增厚或起皱。因此成形后的板厚并不一定处处等于来料板厚。
冷作通常会提高局部强度和硬度,同时降低剩余塑性,程度取决于牌号与材料状态。卸载后还会留下弹性恢复和残余应力分布。这些变化与热处理不同,也不能仅凭示意图推算出具体数值。
从现有资料开始,聊聊您的零件
手头有图纸、照片或草图,都可以先发给 HARVLAND;也可以先描述零件的用途和希望实现的效果。材料或工艺还没确定,也欢迎先咨询。
我们会结合现有资料,与您一起评审加工可行性,讨论材料选择、成形方式和可能需要调整的结构,再逐步确认报价与生产所需的细节。