精密金属冲压应控制什么
精密金属冲压会把工艺和检验资源集中在决定装配、接触、运动或外观的尺寸和表面上。务实的评审会把这些关键特征与普通工艺尺寸区分开来,而不是对每一个孔、折弯和边缘都套用最严公差。
- 识别决定配合的基准、孔或槽位置、成形高度、平面度和配合特征。
- 在开模前标明毛刺方向、边缘状态、接触区域和外观面。
- 明确关键尺寸的测量方式,以及测量时零件所处的状态。
- 非关键尺寸采用切合实际的一般公差,以控制模具和检验成本。
精密金属冲压会把工艺和检验资源集中在决定装配、接触、运动或外观的尺寸和表面上。务实的评审会把这些关键特征与普通工艺尺寸区分开来,而不是对每一个孔、折弯和边缘都套用最严公差。
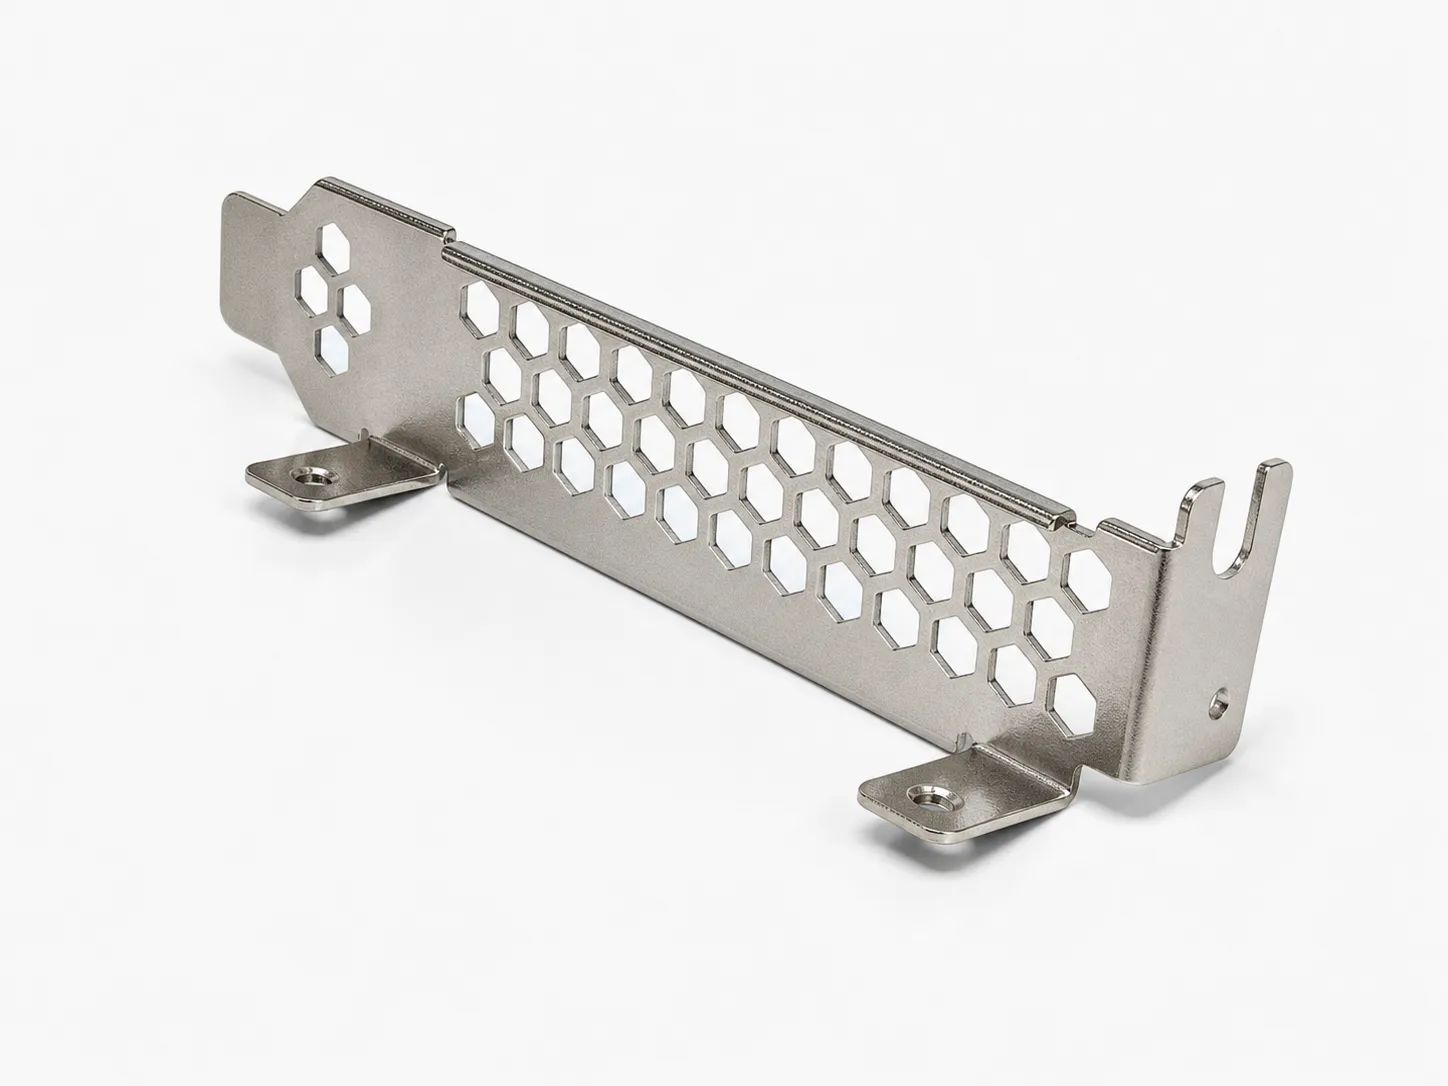
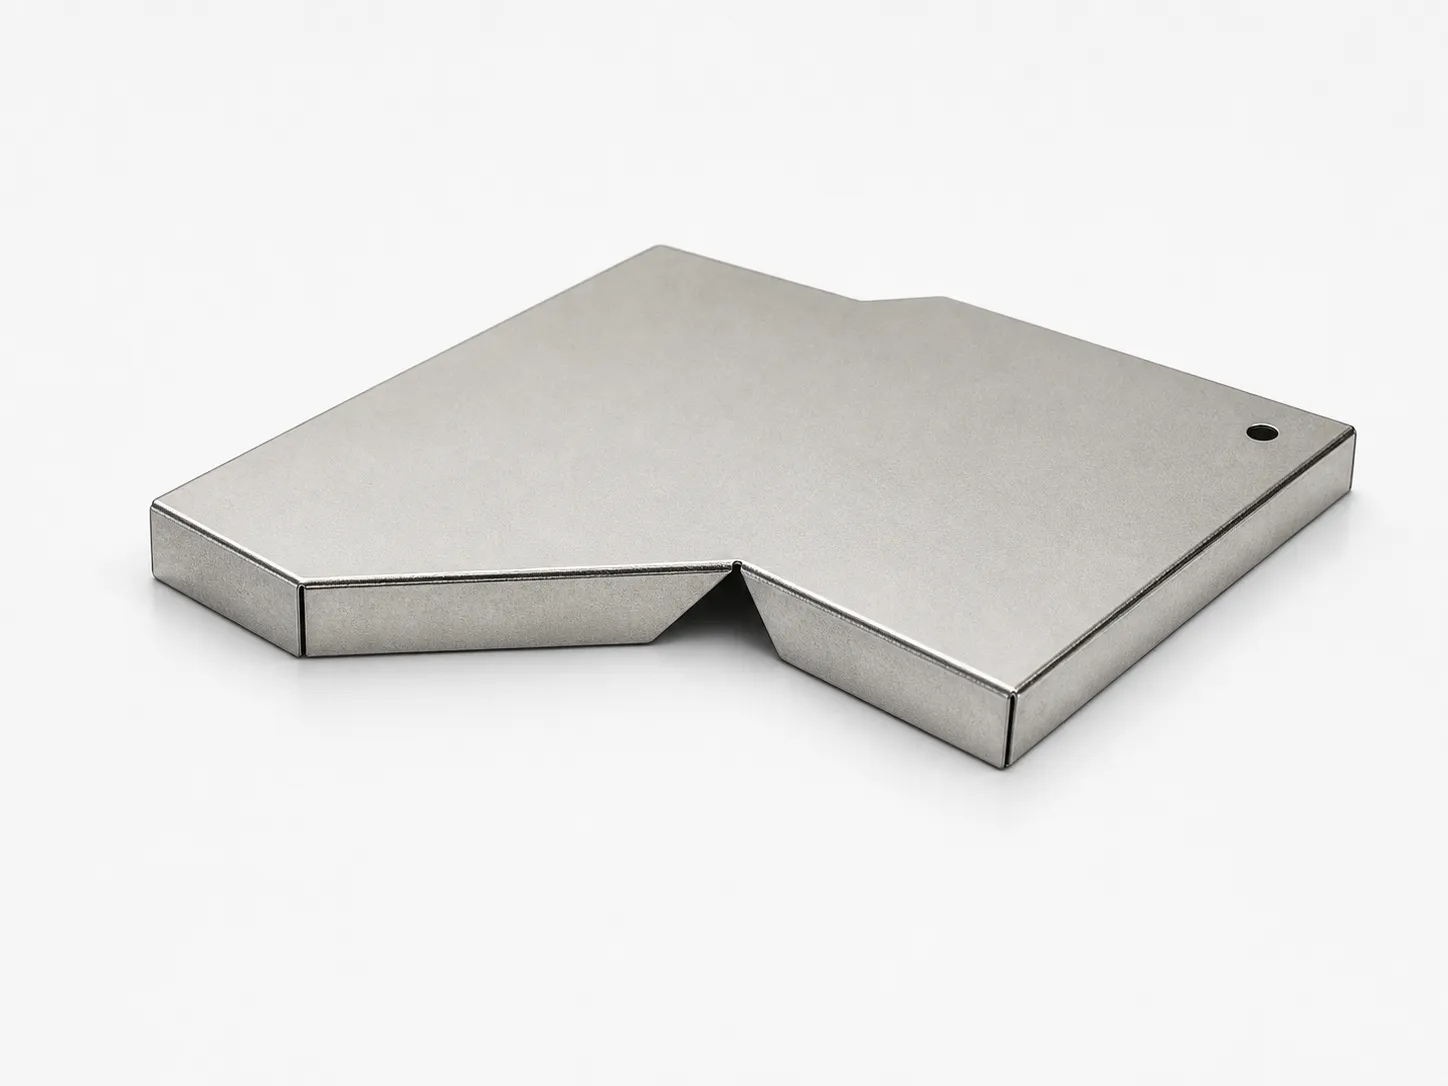
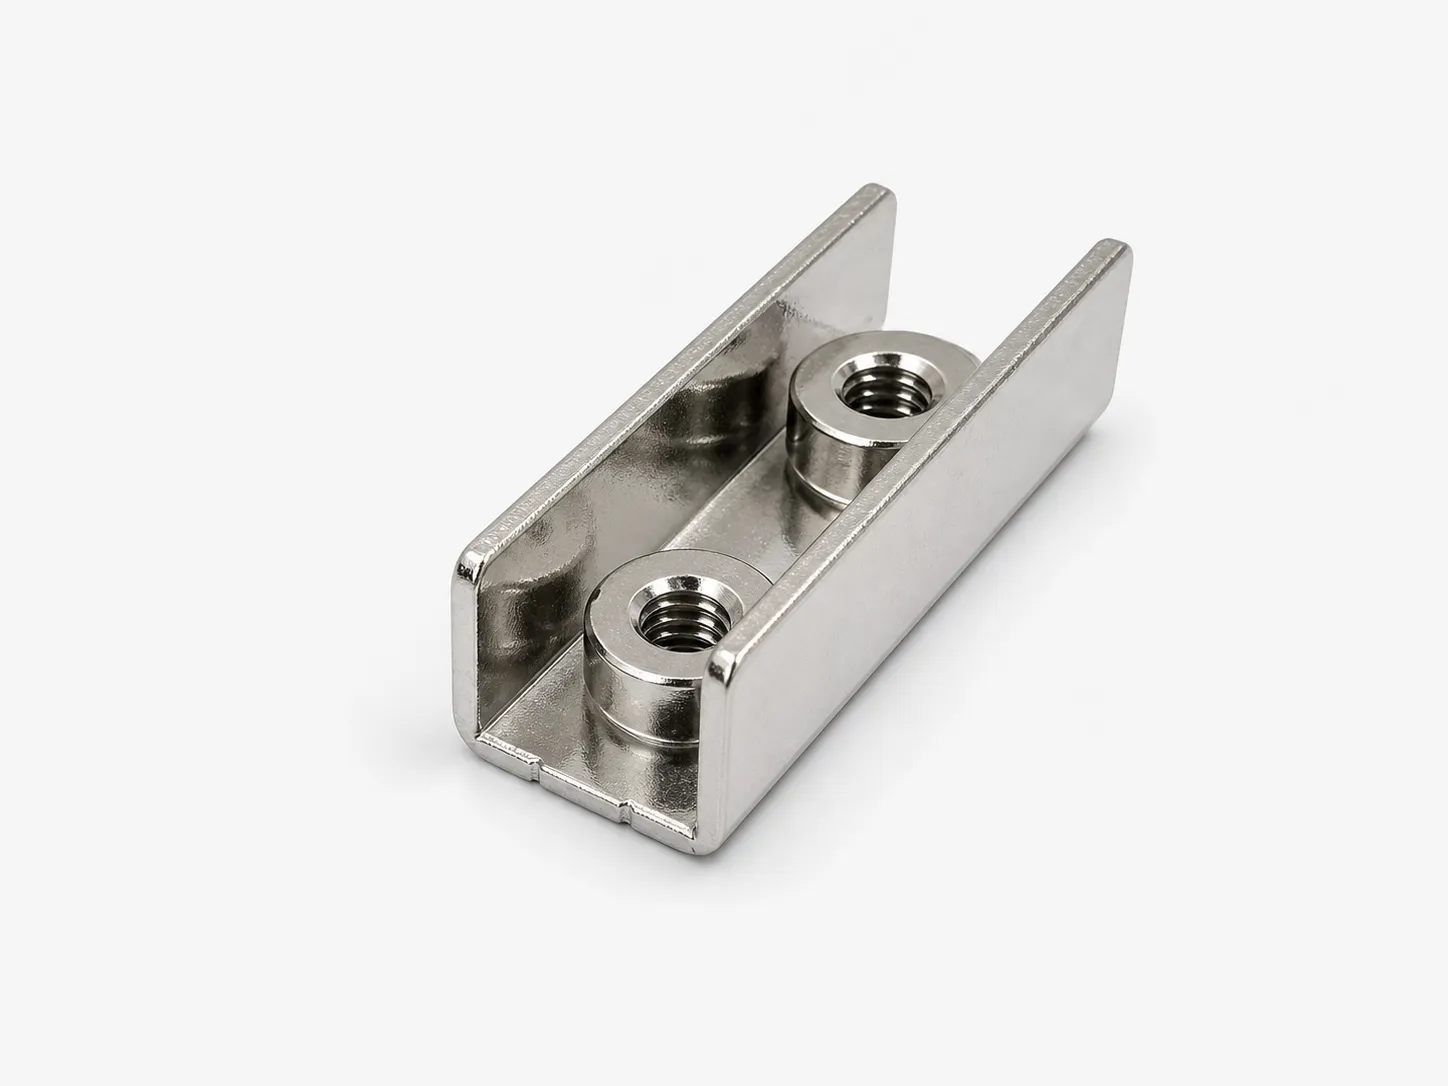
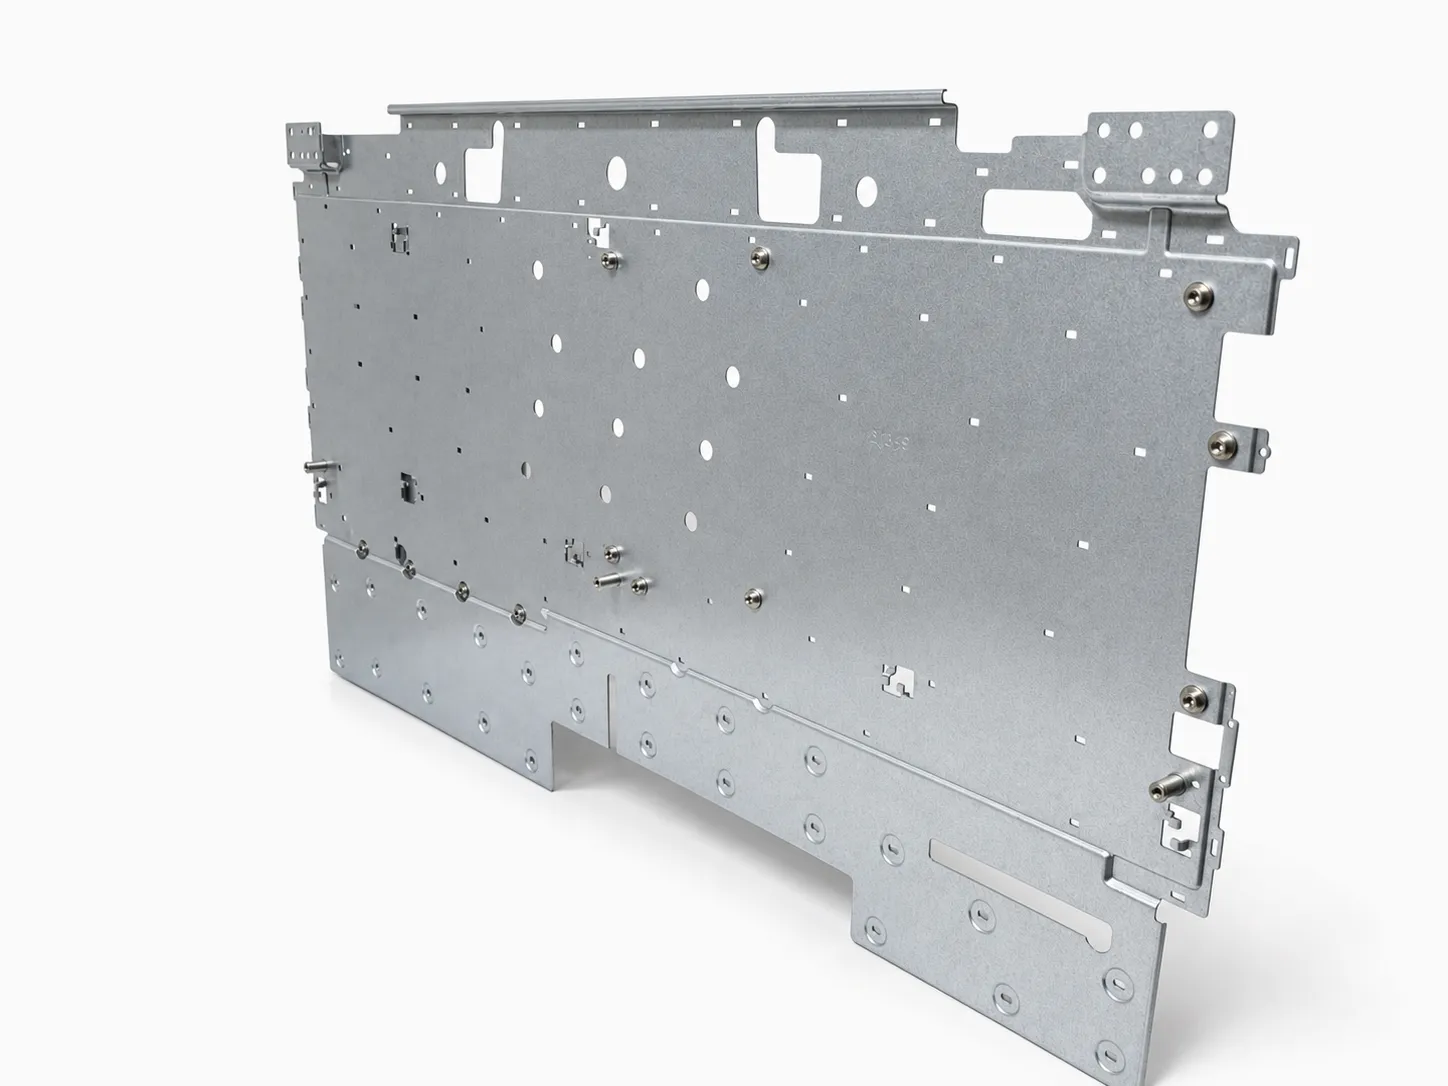
精密冲压可支持按图制造的支架、卡扣、触点、端子、屏蔽件、I/O 五金件、盖板以及其他小型或成形 OEM 零部件。可行性取决于具体几何、材料状态、厚度、数量和表面处理;电气、热学或系统性能仍需采购方在目标装配中验证。
孔位、窄连接桥、短翻边、折弯顺序、回弹、材料轧制方向和涂层堆积可能相互影响。DFM 评审应说明每个尺寸以哪个基准测量、是在表面处理前还是之后检查,以及模具路线在哪些位置可能需要避让、镶件或样品调试。
精密并不自动等同于级进模具。单工序模、复合模、级进模或混合加工路线都可能合适。正确的选择应在订购样品前,平衡首件交期、模具投入、重复性、预期设计变更和年用量。
精密冲压 RFQ 应说明采购方需要哪些证据,而不仅仅写明零件是“精密”的。图纸、样品检查、检验方法、外观标准和包装要求,应在供应商对模具和量产报价前就明确验收依据。
样件与模具路线在图纸评审后确定;试模、报告和量产放行要求按项目约定。
收集图纸、3D/2D、材料、表面处理、年用量、检验和包装要求。
评估冲压可制造性、公差、回弹、毛刺方向和模具路线。
确认报价、样件路线、项目计划、检验计划和样件验证路径。
设计生产模具,进行T0/T1/T2试模,修正尺寸、毛刺和回弹。
小批试产、客户承认、必要时PPAP,并进入受控量产。
还有与零件有关的问题?留下问题和邮箱,方便我们回复你。
精密冲压通过受控的模具、材料、基准、工艺参数和检验来保证影响零件配合或功能的特征。可达到的数值必须根据具体图纸评审,而不能依据一个通用公差来假定。
公差能力取决于材料、厚度、特征类型、特征间距、成形顺序、模具路线和测量方法。请发送图纸,以便逐项评审关键尺寸。
当牌号、状态、厚度和表面处理均已明确时,项目可采用不锈钢、碳钢、铝、铜、黄铜、马口铁、洋白铜、镀锌钢或其他指定板材。
可以,前提是几何和验收要求适合经济的样品模或单工序路线。小批量不一定能支撑级进模具,因此应根据整个项目的需求选择模具。
请提供 2D 和 3D 文件、材料和厚度、数量、关键尺寸和基准、表面处理、毛刺方向、样品与检验预期、装配背景和包装要求。
谢谢,我们会通过你留下的邮箱回复,无需重复提交。
问题编号:
发送图纸、材料、厚度、表面处理和目标数量用于工程评审。