孔径标对了,孔旁边剩下的金属太窄,仍然可能出问题。支架在展开图上尺寸正确,折弯后却未必能对准装配孔。DFM 的作用,就是在开模前把这些相互影响的地方看清楚,减少后续改模。
这篇指南重点讨论设计本身。只有草图或尚未定稿的图纸,也可以开始沟通:先说明哪里需要配合、承重、接触线缆或导电,再由供应商与你一起评估加工方案。需要梳理报价前必须确认的事项时,可以继续阅读文末链接的 DFM 预检指南。
哪些材料信息会影响冲压设计?
冲压设计需要材料牌号、供货状态(如退火、冷作硬化或热处理状态)、公称厚度及允许的厚度偏差。这些信息会影响冲头受力、成形能力和回弹。两张板料即使厚度相同,仅用“不锈钢”或“铝”来描述,也可能有很不一样的加工表现。
强度和成形能力要一起考虑。弹性接触片需要足够的强度来保持接触力,而小半径折弯的盖板需要材料在折弯处有足够的变形能力,避免开裂。改用较软的材料状态可能更容易成形,但也可能改变零件功能,不能只为方便加工就直接替换。
如果材料还没选定,可以先说明受力、使用环境、导电需求和预期表面处理,再比较不同方案。试模材料应能代表计划量产时的材料状态;如果需要热处理,也要按计划安排在相应工序阶段。
孔到边缘、孔与孔之间的距离,应该怎样量?
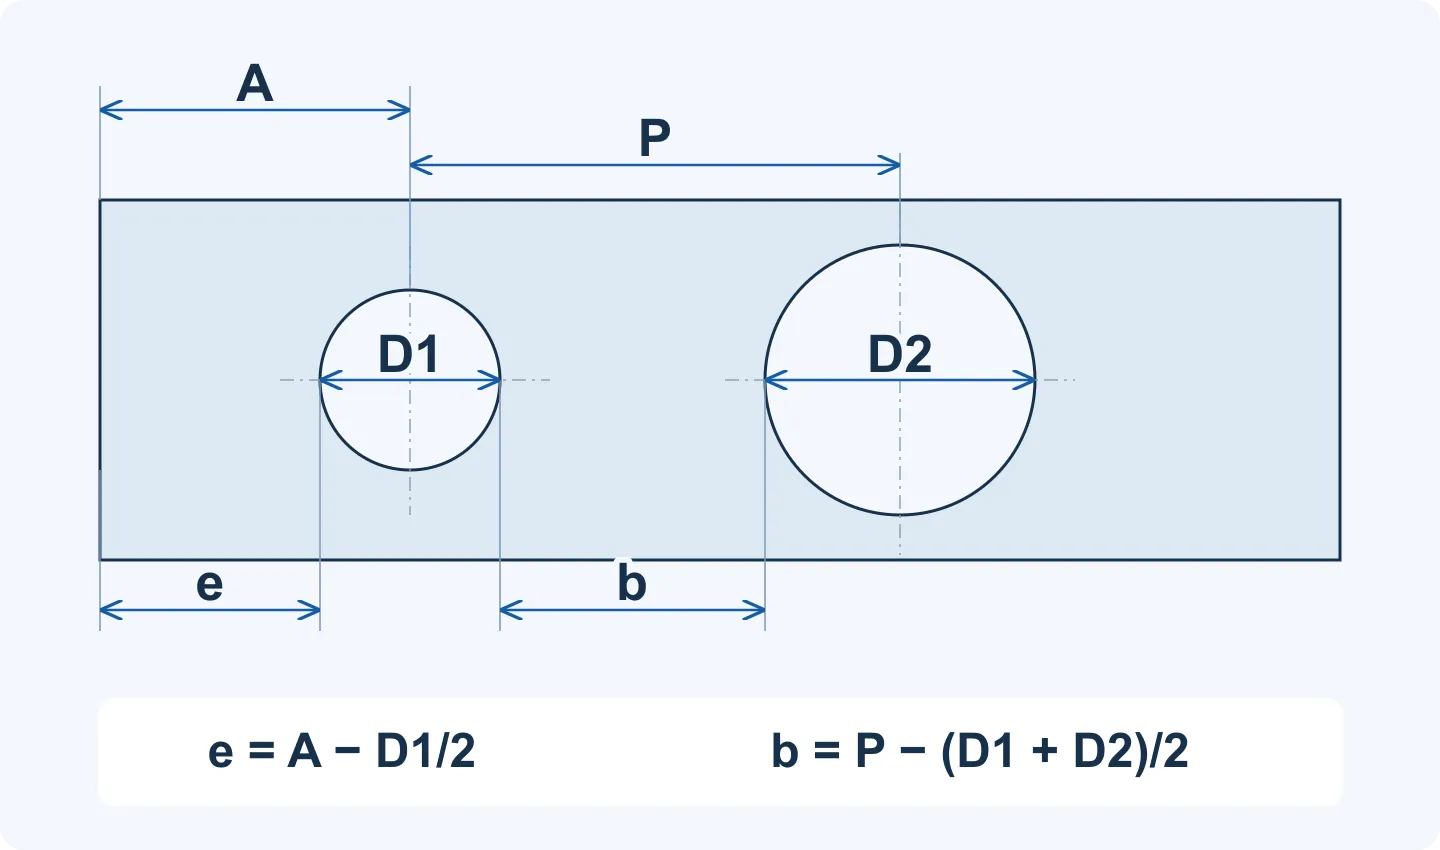
孔到外边缘的净距,应从孔的切边量到零件外轮廓的切边。两孔之间的连接料宽,应量两条孔边之间的最短距离。孔中心到外边缘的距离、两孔中心距,都包含了孔本身的一部分,不能直接当成剩余金属的宽度。
圆孔靠近直线外边缘时,净距 e = A − D1/2,其中 A 是孔中心到外边缘的垂直距离。两个圆孔之间的连接料宽 b = P − (D1 + D2)/2,其中 P 是两孔中心距。 D1、D2 分别是两个孔的直径。
举个尺寸计算例子:直径 4 mm 的孔,孔中心距外边缘 4 mm,剩余金属宽度就是 4 − 4/2 = 2 mm。一个直径 4 mm 的孔和一个直径 6 mm 的孔,中心距为 8 mm,两孔之间剩下 8 − (4 + 6)/2 = 3 mm。算出的是几何尺寸;这些宽度是否合适,还要结合材料、厚度、冲裁顺序和零件用途判断。
- 长圆孔或槽,还要检查最窄处的宽度、端部圆角,以及到附近切边的最短距离。
- 弯曲外轮廓或不规则开口,应检查实际最短的边到边距离,不能直接套用圆孔公式。
- 如果某处不影响功能,可以讨论是否增加剩余金属宽度。定位孔需要移动时,应先确认装配关系再改图。
冲孔或槽最小能做到多大?
金属冲压没有适用于所有零件的统一最小孔径。需要先比较冲头最小尺寸与料厚,再看材料强度、冲头支撑、冲裁间隙和边缘质量要求。Dayton Lamina 的技术资料解释了小孔为什么会使冲头承受更高的压应力,并改变剪切断面和毛刺表现。[1]
原因并不复杂:小冲头要通过较小的截面承受冲裁力,冲完后还要顺利从板料中退出,让废料正常排出。只把冲头材料换得更硬,并不能解决所有支撑、退料和边缘质量问题。
如果小孔尺寸由功能决定,可以比较加强冲头支撑或增加一道加工工序。如果只是避让孔,则可以讨论扩大孔径或槽宽是否仍满足使用要求。DFM 要做的是确认合适的尺寸和加工方案,而不是凭一条孔径与料厚的比例就否定设计。
折弯、附近的孔和模具操作空间,怎样一起考虑?
内折弯半径应根据实际牌号、材料状态、厚度和成形方式确定。折弯外侧会被拉伸,半径过小就可能开裂,即使零件形状看起来很简单。内半径等于料厚,可以作为一个待评估的尺寸,但不能当成所有材料都安全的规则。[2]
靠近折弯的孔,可能随周围材料一起变形。标注距离时要说清楚从哪里量:成品上圆弧开始的位置、两平面延长线形成的理论尖角,以及展开图上的折弯中心线,是不同的位置。需要检查的是折弯后孔与配合面的关系,而不只是折弯前的孔位。
- 功能允许时,可以把开口移离折弯区;也可以比较折弯后再冲孔,但要确认模具能够到达并支撑该部位。
- 相邻材料可能撕裂或互相干涉时,可考虑折弯避让槽,同时检查它是否影响刚度、外观或密封边。
- 短翻边、回折边和相对的侧壁,要检查冲头能否进入、零件如何支撑,以及成形后能否取出。CAD 能画出的形状,可能需要调整加工顺序才能实现。
- 如果材料不同方向的折弯表现不同,应记录轧制方向,并结合各条折弯轴线评估。不能默认一种排样方向适合所有折弯。
为什么模具松开后,折弯角度会变化?
回弹是成形载荷撤去后,材料发生的弹性恢复。它可能使角度改变、侧壁弯曲,也可能使零件扭转。成形后的材料强度、弹性模量、零件结构和受力过程都会影响结果,只用“材料越硬,回弹越大”不足以决定折弯设计。[3]
模具可以通过适当过弯、调整成形顺序或增加整形工序,让零件达到要求的最终形状。仅为减少回弹而缩小半径,可能增加开裂风险。先确认成品上哪个角度、哪处孔与面的关系影响装配,再用有代表性的样件验证。
对于容易变形的支架,还要说明是在自然放置状态,还是在约定的装配约束下测量。检验时把零件压平,可能掩盖自然状态下的配合问题。支撑和固定方式应与要求一致。[4]
边缘、公差和表面处理,需要说明到什么程度?
先说清楚关键部位需要达到什么使用效果:线缆孔不能划伤绝缘层,配合边需要贴合,接地位置需要形成可靠的导电连接。你可以直接在图纸或照片上圈出这些位置,不必先选好去毛刺工艺,也不必一开始就写出毛刺高度限值。
冲裁可能留下凸起的毛刺,其方向和大小与冲裁方式、模具状态等有关。工程评审应确定冲裁朝向、边缘处理方式,再一起约定怎样检查处理结果。去毛刺也可能改变小孔或细小部位的尺寸,因此要看处理后的最终形状。[1]
- 公差:指出真正影响装配的尺寸,其余部位采用合适的一般公差,并把测量时的参考面或参考位置说清楚。
- 表面处理:指出哪些孔、螺纹和间隙在喷涂或电镀后仍须满足配合,把膜层增厚和必要的遮蔽一起纳入设计评估。
- 电接触:说明配合件实际接触的位置,再确认这里使用什么表面处理,以及是否需要保留不涂覆的区域。
- 外观:区分装配后可见和隐藏的表面,用参考样品或照片说明哪些痕迹可以接受。
一次有用的设计评审,最后应该得到什么?
有用的 DFM 评审会形成具体决定:某个尺寸承担定位作用,因此保留;某处避让槽需要调整,方便折弯;某个小孔适合放到另一道工序加工。每一项修改都应保留零件功能,并落实到双方确认的图纸版本中。
以安装支架为例,先看安装孔布局和配合面,再检查孔周围剩余的金属、折弯后的孔位,以及表面处理后的间隙。如果不影响功能的开口可以移动,就可能在不改变装配的情况下简化模具。批量生产前,再用样件确认修改后的配合和容易受成形影响的部位。
| 设计部位 | 需要说明的内容 | 可以讨论的方案 |
|---|---|---|
| 材料与厚度 | 牌号、材料状态和厚度范围 | 在满足强度、导电和表面处理要求的前提下,选择适合成形的材料状态 |
| 孔与槽 | 最小切口宽度及其用途 | 扩大避让开口、加强冲头支撑,或安排单独加工 |
| 开口周围的金属 | 孔边净距、两孔切边之间的连接料宽 | 增加剩余金属,或调整冲裁顺序 |
| 折弯及附近特征 | 内半径、成品孔位和距离从哪里量 | 移动孔位、增加避让,或折弯后冲孔 |
| 关键配合 | 配合部位、公差和检验状态 | 模具补偿、整形,或约定装配检查 |
| 边缘与表面处理 | 线缆路径、接触区、外观面和成品尺寸 | 合适的边缘处理、膜层尺寸余量和遮蔽 |