密集孔群为什么比单孔更容易牵动板面
冲孔时,冲头把将成为废料的金属推入下模,孔口附近先发生局部变形,随后切断。密集孔阵把许多这样的变形放在很小的区域内;孔越靠近,孔间剩余的连接料越容易受到相邻冲孔的影响。刀口磨损、间隙不合适或局部支撑不足,都可能使问题加重。[1]
可以把孔间连接料理解为把整块网孔板连在一起的窄金属带。冲孔区与周围实心边框的刚度和变形不同,板材卸载后可能通过弯曲、起伏或扭转重新达到平衡。这是分析变形的一个方向,实际翘曲方向仍要看材料原始状态、孔阵、边框和模具受力,不能只凭冲头运动方向判断。
压料时板面贴住模具,也不能据此认定零件已经平整。压料可以暂时限制板面移动,松开后板材仍可能翘起。[2] 应把“模具里看着平”“取出后的自由形状”和“装配后的形状”分开检查。
先量孔间剩下多少金属
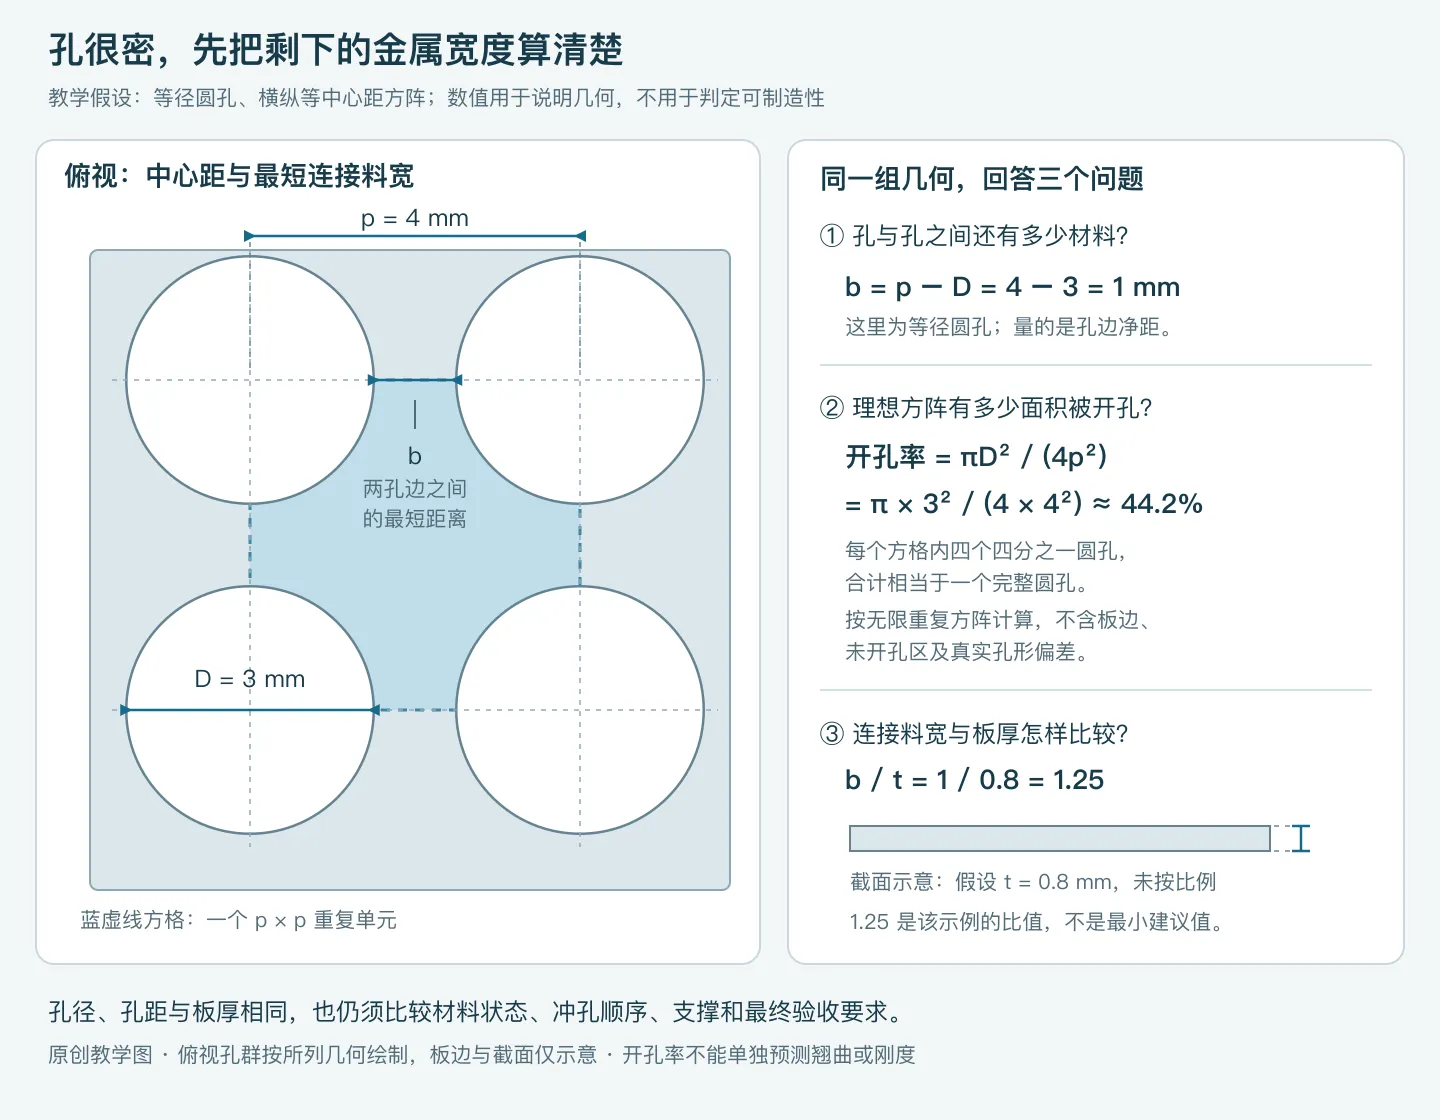
对于等径圆孔组成的正方形阵列,设孔径为 D,两个相邻孔中心的距离为 p,则它们之间最窄的连接料宽度 b=p-D。板厚 t 则决定这条连接料在厚度方向上有多少材料。
计算示例:孔径 D=3 mm、孔距 p=4 mm、板厚 t=0.8 mm,则 b=1 mm,b/t=1.25。忽略外周实心边框,理想无限方阵的开孔率为 πD²/(4p²),约为 44.2%。这些数值用于说明几何关系,不是推荐孔距或加工能力。
开孔率相同的两张板,也可能表现不同:圆孔与长孔、正排与错排、均匀孔阵与局部集中开孔,会留下不同方向的连接料。外周边框宽度、安装孔附近的实心区域,以及孔阵到折弯线的距离也需要一起看。因此,开孔率可以描述“挖掉了多少面积”,但不能单独预测“冲完会翘多少”。
图纸评审时,除了材料、板厚和孔径,最好能看清整个孔群与外形、折弯和安装点的关系。孔间净距与孔中心距的区别,可结合冲压 DFM 指南核对。
微凸刀口要看凸起的位置
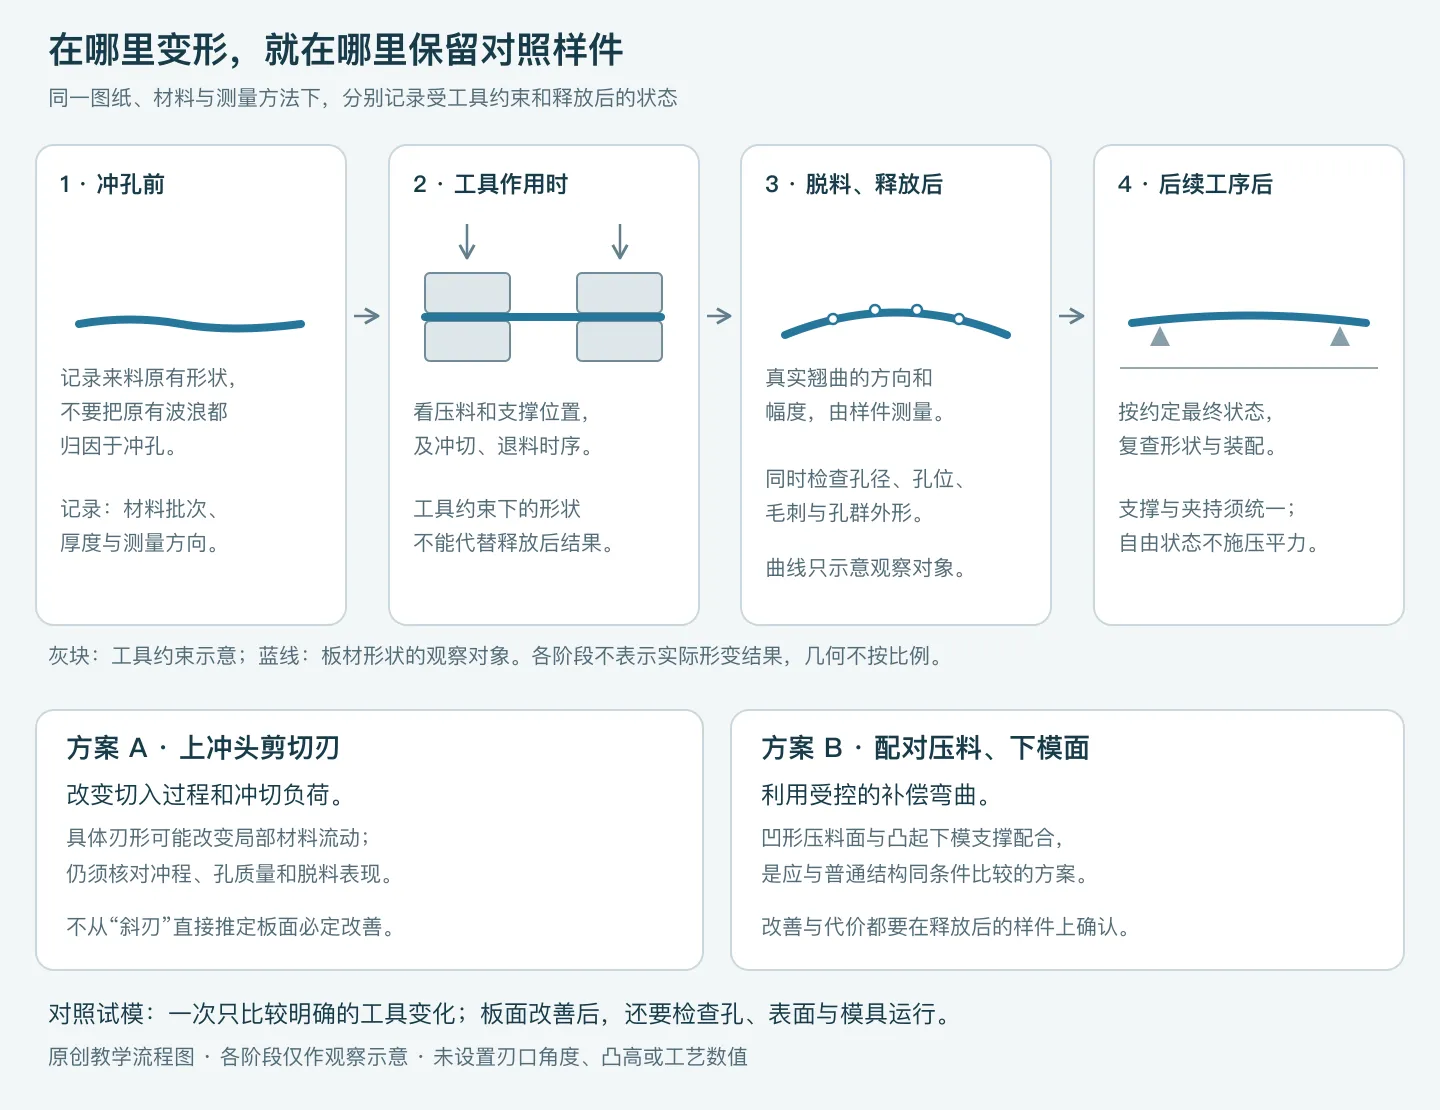
“微凸”只描述了形状的一部分。改冲头切削端面、改下模承料面,以及改压料面,作用方式不同。讨论方案时,应先在剖面图上指出凸起的位置,以及它与板材接触的时序。
冲头端面改变切入过程
冲头端面做出高低差,可以使不同位置先后接触和切入板材。它会改变冲裁负荷随行程的分布,也可能改变废料形状;仅凭“冲头是凸的”,还不能得出板面一定更平的结论。[3]
对于特定端面结构,材料流动方向也可能受到影响。例如 Wilson 的 JK Shear 设计意在使材料流动更趋向孔内和废料,以减少向周围板面传递的变形。[4] 这个机制要与具体端面几何对应,不能扩展成所有凸面、斜面或圆弧冲头的共同效果。
这里还要分清冲孔与落料:网孔冲孔通常保留带孔的板材,切下的小块是废料;若切下的小块本身就是成品,允许废料变形的思路就需要重新评估。[3]
下模与压料面配合施加反向弯曲
另一类结构改变的是板材受支撑和受压的位置。下模承料面形成凸起,配合相应的压料或卸料面,使板材在切断前后受到与原有翘曲趋势相反的弯曲作用。[2] 它要控制的是板面受力,不能与冲头端面的剪切高低差混为一谈。
这种补偿需要与原有翘曲趋势相匹配。凸起太小可能作用不足,太大则可能引入反向变形、压痕或孔口变化。设计时要一起确认接触区域、压料行程、冲头切入量和下模支撑;试模后再看最终零件,而不是把某个凸高或角度当作通用答案。
使用微凸结构,目标可以是减少或补偿变形、调整材料流动和受力分布。把效果说成“彻底消除内应力”,则超出了这些结构本身能够说明的范围。特殊刃口也不自动等于精冲;涉及强力压边与反压的工艺,可另见精冲模具结构指南。
改模前先查变形出现在哪一步
最有用的排查信息是:零件在哪一道工序后第一次明显改变形状。拿最终零件直接猜刀口原因,容易把来料、切外形或后续工序造成的变化算到冲孔头上。
| 检查阶段 | 需要比较的形状和现象 | 对下一步的帮助 |
|---|---|---|
| 冲孔前 | 来料或坯料的起伏、弯曲方向、材料批次与取向 | 区分原有形状与加工新增的变形 |
| 少量孔与完整孔群之后 | 孔区、边框和不同方向的变化 | 判断变形是否随孔群扩展而累积 |
| 压料与卸料之后 | 安全停机条件下检查支撑和压料接触;取出后测自由形状 | 区分受约束时的形状与卸载后的形状 |
| 切外形、折弯或后处理之后 | 最终外形、安装点和孔群的相对变化 | 避免把后续工序变化误归给冲孔 |
同一零件可在各阶段保留固定方向标记和测量位置。若孔群冲完尚可、切外形后才明显变化,就应检查外形工序与边框约束的变化;若脱料后才翘起,应优先观察压料、卸料和局部支撑。其他缺陷的工序定位方法,可参考冲压缺陷排查指南。
基础条件稳定后再比较特殊结构
特殊结构的效果,需要建立在可重复的基础条件上。刀口已经磨钝、下模高度不一致或排废不稳定时,只改一个凸起形状,很难知道试模差异究竟来自哪里。
先检查刀口状态、实际冲裁间隙、上下模对中、承料面与卸料接触情况,再检查材料批次和润滑。间隙应结合材料和厚度匹配;单纯缩小间隙可能增加工具负荷和发热,不能把“间隙越小越平”作为调整规则。[1]
冲孔顺序也值得与工具结构一起比较。把相邻孔的冲击错开、分组完成孔阵,或让群孔冲头分时接触板材,都是可以试验的方向。[1][4] 群孔模每次冲多少孔,要同时看孔位布局、连接料、负荷和节拍;“一次冲得越多越好”并不成立。
如果基础状态正常,仍有稳定出现的翘曲,再比较微凸承料面、特定冲头端面或后续整平等方案。整平也应检查对孔形和装配的影响,不能只看板面外观。
怎样证明试模改善了最终零件
对照试模首先要让两组结果具有可比性。材料牌号、批次、板厚、坯料方向、孔阵、外形、刀口状态、润滑与测量方法应尽量一致。若同时改了刀口、压料、冲孔顺序和材料,结果可能变好,但无法据此判断是哪一项起作用。
可以先记录现有方案,再只改变一个主要因素;每组保留多件样品,并记录连续加工中的变化。样本数量按零件风险和生产安排确定,一件样品变平不足以说明批量会稳定。
| 比较项目 | 建议保留的记录 |
|---|---|
| 板面形状 | 取出后的自由形状、最终工序后的形状、测量面与支撑位置 |
| 孔与装配 | 孔径、孔形、孔位、孔距,安装点及与配合件的关系 |
| 孔口和表面 | 毛刺方向与高度、压痕、划伤,后续涂层或接触区的要求 |
| 模具运行 | 冲裁负荷或可用设备记录、脱料、排废、异常声音及磨损 |
| 生产表现 | 相同要求下的合格率、节拍、后续整平和返工需求 |
“平面度”还需要说明怎样测。用压板强行压住薄板,测到的是受夹持状态;把板放在平板上量最大间隙,适合过程比较,但其结果不能直接等同于图纸平面度的完整检验。工程与质量人员应约定自由或约束状态、被测表面、支撑方式、测点和判据,并区分平面度与安装点的高度关系。有关成品状态和公差沟通,可见冲压公差指南。
一个方案是否值得采用,要看它能否持续满足最终要求。板面更平,却伴随孔形变化、表面压痕或模具寿命明显下降,就需要继续调整或比较其他办法。
报价和图纸评审需要哪些信息
采购人员不必先决定凸高、间隙或压料力。更有用的是说明零件如何使用:这块网孔板需要自然放平,还是安装后贴合?哪些位置会碰到配合件、线缆或密封面?孔群附近是否还有折弯、焊接或后续表面处理?
发图纸时,尽量带上材料和板厚、完整孔阵与外形、安装位置、预计数量,以及目前最担心的问题。已有样件时,可附冲孔前后及最终状态的照片,并标明正反面、翘曲方向和测量条件。
还没有确定材料、孔距或平面度要求,也可以先发草图或照片,把需要贴合、通风和装配的位置圈出来,并注明待确认的问题,便于我们了解需求、讨论方案和准备报价。