単独の孔より密集した孔群が板に大きく影響する理由
穴あけでは、パンチが抜きかすとなる金属をダイへ押し込みます。材料が分離する前に、孔の縁付近で局所的な変形が生じます。密集した孔群では、こうした変形が狭い範囲に集中します。孔の間隔が狭まるほど、残ったつなぎ材は隣接する穴あけの影響を受けやすくなります。刃先の摩耗、不適切なクリアランス、局所的な支持不足は、変形を悪化させることがあります。[1]
孔間のつなぎ材は、穴あけ後の板をつなぎ止める細い金属部分です。孔群の領域と周囲の無孔の縁では、剛性も変形の仕方も異なります。荷重を除くと、曲がり、うねり、ねじれによって新たな釣り合いに達することがあります。これは変形を分析する一つの考え方です。実際に反る方向は、加工前の材料状態、孔配置、周囲の縁、工具から受ける力にも左右され、パンチの進行方向だけからは判断できません。
板押さえの圧力で工具に密着している板が、完成品としても平らとは限りません。板押さえは動きを一時的に制限できますが、拘束を解くと反りが現れることがあります。[2]「金型内での平らさ」「取り出し後の自由状態の形状」「組立後の形状」を別々の条件として確認します。
まず孔の間に残る金属を見る
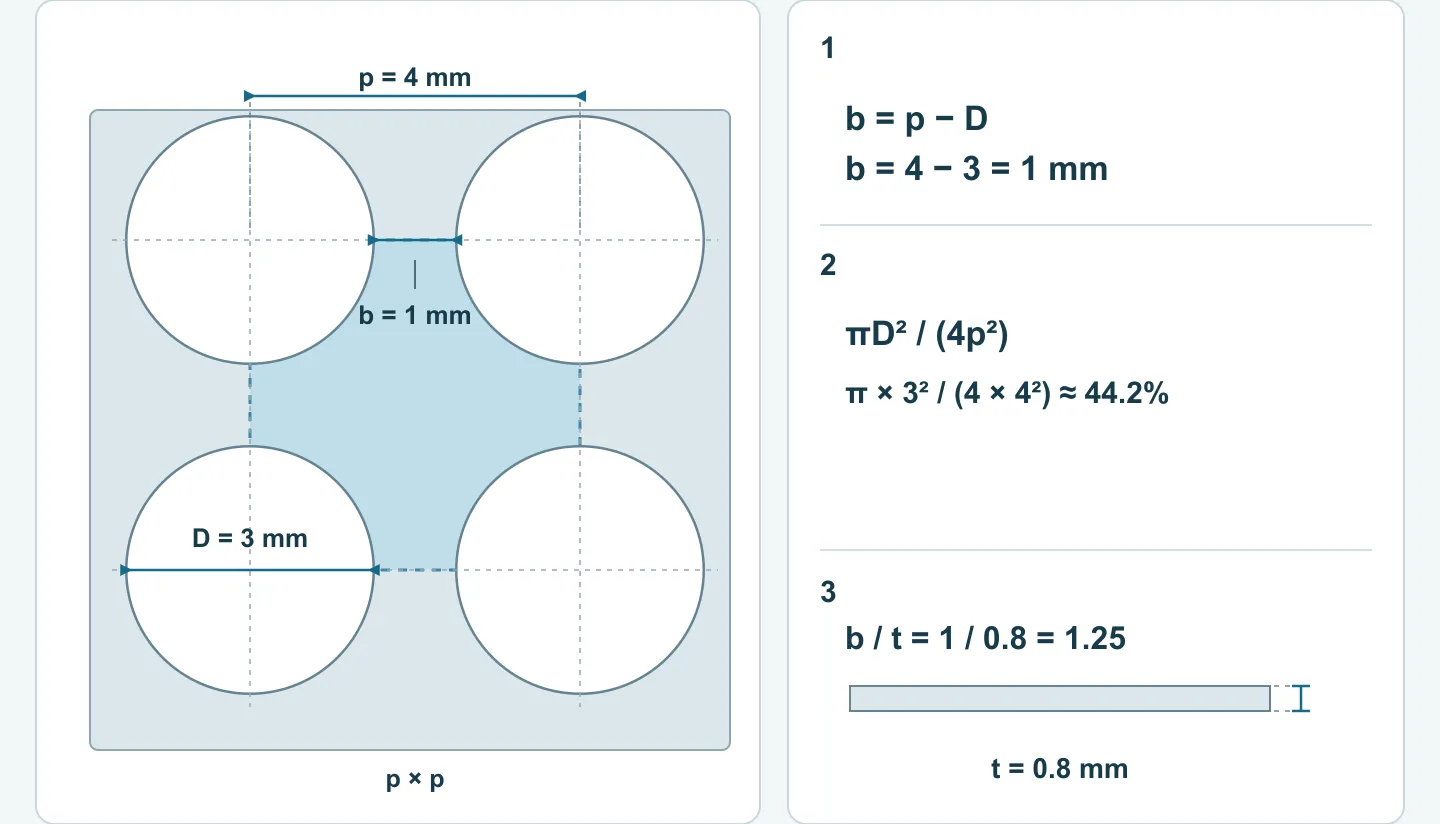
同径の円孔を正方格子状に配置する場合、孔径をD、隣接する孔の中心間距離をpとします。このとき、最も狭い孔間のつなぎ材の幅はb = p − Dです。板厚tは、このつなぎ材の厚さ方向にどれだけ材料があるかを決めます。
計算例として、孔径D = 3 mm、ピッチp = 4 mm、板厚t = 0.8 mmの場合、b = 1 mm、b/t = 1.25となります。外周の無孔の縁を除いた理想的な無限正方格子の開孔率はπD²/(4p²)で、約44.2%です。これらは幾何関係を説明するための数値であり、推奨する孔間隔や製造能力を示すものではありません。
開孔率が同じ二枚の板でも、変形の仕方は異なることがあります。円孔と長孔、直列配置と千鳥配置、均一な孔群と局所的に集中した孔群では、残るつなぎ材の方向が異なります。外周の縁の幅、取付孔の周囲に残す無孔部、孔群から曲げ線までの距離も影響します。開孔率は除去された面積の割合を表しますが、それだけで穴あけ後の反り量を予測することはできません。
図面検討では、材質、板厚、孔径に加え、孔群全体と部品の外形、曲げ部、取付位置との関係を示してください。プレス加工DFMガイドでは、孔同士の縁間隔と中心間ピッチの違いも確認できます。
微凸形状の工具では、まず隆起している面を特定する
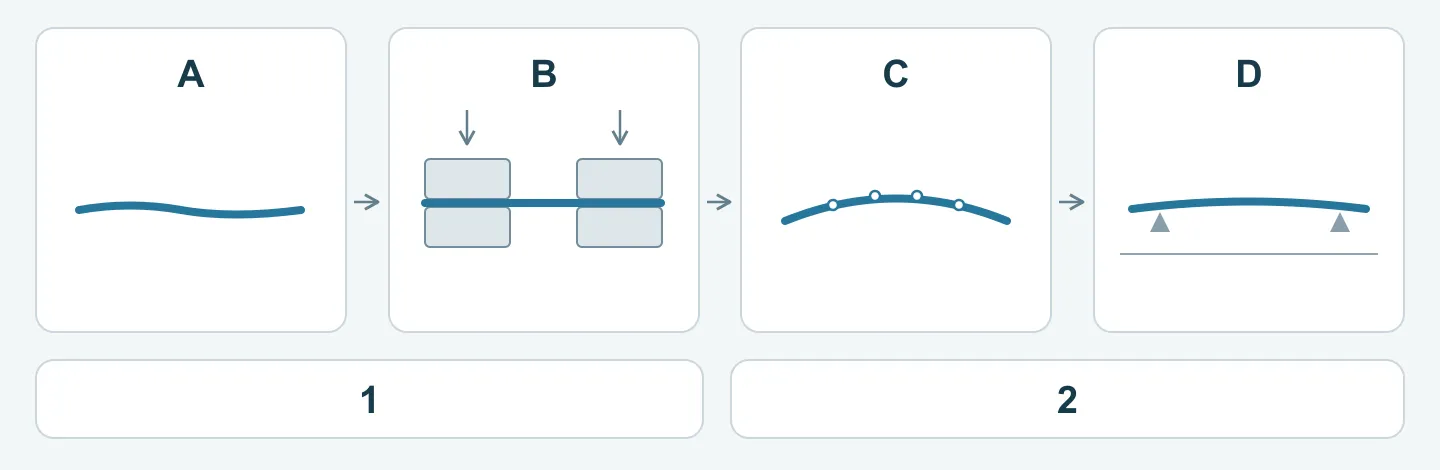
「微凸」は形状の一部を表す言葉にすぎません。パンチの切刃端面、ダイ支持面、板押さえ面の変更では、作用がそれぞれ異なります。対策を検討するときは、まず断面図で隆起部を特定し、いつ板に接触するかを確認します。
形状を付けたパンチ端面は切り込みの順序を変える
高さに差のあるパンチ端面では、ストロークの異なる位置で各部が板に接触し、切り込みます。これにより、ストローク中の穴あけ荷重の分布が変わり、抜きかすの形状も変わることがあります。パンチ端面が凸形状であるだけでは、板がより平らになるとは判断できません。[3]
特定の端面設計は、材料の流れる方向にも影響します。例えばWilsonのJK Shearは、孔と抜きかす側への材料流動を促し、周囲の板へ伝わる変形を減らすよう設計されています。[4]この仕組みは、その端面形状と結び付けて考える必要があります。あらゆる凸形状、傾斜面、丸みを付けたパンチに共通する効果として扱うべきではありません。
穴あけ(ピアシング)と外形抜き(ブランキング)も区別する必要があります。孔をあける場合は通常、孔のある板を製品として残し、切り取られた小片をスクラップとします。切り取った部分自体が完成品になる場合は、抜きかす側の変形を許容する方法を改めて評価する必要があります。[3]
ダイ支持面と対応する板押さえ面で逆方向の曲げを加える
別の工具構造では、板を支える位置と押さえる位置を変えます。隆起したダイ支持面を、対応する板押さえ面またはストリッパ面と組み合わせ、材料の分離前後に、もともとの反り傾向と逆方向へ板を曲げます。[2]これは板に加わる力に作用するため、パンチ端面の切刃高さの差とは区別する必要があります。
補正は、もともとの反り傾向に合わせる必要があります。隆起量が小さすぎると効果が不足し、大きすぎると逆反り、押し跡、孔縁の変化を生じることがあります。接触領域、板押さえの移動量、パンチの貫入量、ダイの支持を併せて確認し、試験後の完成品を調べます。特定の隆起量や角度が、すべての場合に通用するわけではありません。
微凸形状の工具は、変形の低減や補正、材料流動や力の分布の調整を狙うことがあります。これを「内部応力を完全に除去する」と説明するのは、これらの構造だけで示せる範囲を超えています。特殊な刃先を使っただけで、加工がファインブランキングになるわけでもありません。強い板押さえと逆圧を用いる加工については、ファインブランキングの金型構造ガイドを参照してください。
金型を変更する前に、変形が始まる工程を特定する
診断に最も役立つのは、どの工程の後で部品形状に明確な変化が初めて現れたかという情報です。完成品だけから刃先の問題を推測すると、材料受入れ時の状態、外形抜き、後工程の影響を、穴あけパンチの問題と誤って判断することがあります。
| 確認段階 | 比較する形状と影響 | 結果を次の確認につなげる方法 |
|---|---|---|
| 穴あけ前 | 受入れた板材またはブランクのうねりと曲がる方向、材料ロット、向き | 加工前の形状と、加工によって生じた変形を分ける |
| 少数の孔をあけた後と、孔群全体を加工した後 | 孔群の領域、周囲の縁、各方向の変化 | 孔群の加工が進むにつれて変形が蓄積するかを確認する |
| 板押さえとストリッピングの後 | 機械を安全に停止した状態で支持と板押さえの接触を確認し、取り出し後の自由状態の形状を測定する | 拘束中の形状と荷重を除いた後の形状を分ける |
| 外形抜き、曲げ、後処理の後 | 最終外形、取付位置、孔群の相対的な変化 | 後工程による変化を穴あけに起因するものと誤って判断しない |
各工程を通じて、同じ部品に一貫した方向マークと測定位置を設けます。孔群を加工した後は良好でも、外形抜き後に明確な変化が現れる場合は、外形抜き工程と周囲の縁による拘束の変化を調べます。ストリッピング後にだけ反りが現れる場合は、まず板押さえ、ストリッピング、局所的な支持を確認します。プレス加工不良の原因調査ガイドでは、工程ごとに不良の発生位置を特定する方法も紹介しています。
特殊な工具を比較する前に基本条件を安定させる
特殊な工具を評価するには、基本条件に再現性が必要です。刃先が鈍い、ダイの高さがそろっていない、抜きかすの排出が不安定といった状態で隆起部だけを変えても、試験間の差が何に起因するかを特定しにくくなります。
まず刃先の状態、実際の穴あけクリアランス、パンチとダイの位置合わせ、支持面とストリッパ面の接触を確認し、次に材料ロットと潤滑を確認します。クリアランスは材質と板厚に適したものにする必要があります。単純に狭めると工具荷重や発熱が増えることがあるため、「クリアランスが小さいほど板が平らになる」を調整の原則にしてはいけません。[1]
穴あけ順序も、工具形状と併せて比較する価値があります。隣接孔への打撃を時間的にずらす、孔群を分割して加工する、集合パンチの各刃が異なる時点で板に接触するようにするなどが、試験の選択肢になります。[1][4]一ストローク当たりの孔数は、孔配置、つなぎ材、荷重、サイクルタイムを考慮して決めます。一ストロークであける孔が多いほどよいとは限りません。
基本条件が適切でも再現性のある反りが残る場合は、わずかに隆起した支持面、特定のパンチ端面形状、後工程での矯正などを比較します。矯正では、見た目の板面だけでなく、孔形状や組立への影響も確認する必要があります。
金型試験による完成品の改善を確認する方法
管理された金型試験では、比較可能な結果を得る条件を整えることから始めます。材料グレード、ロット、板厚、ブランクの向き、孔群、外形、刃先の状態、潤滑、測定方法を、できる限りそろえます。刃先、板押さえ、穴あけ順序、材料を一度にすべて変えると、結果が改善しても、どの変更が効いたのか分からなくなることがあります。
まず現状の設定を記録してから、主な要因を一つ変えます。各試験群から複数のサンプルを残し、連続生産中の変化も記録します。サンプル数は部品のリスクと生産計画に応じて決めます。一枚の平らなサンプルだけでは、量産時の安定性は示せません。
| 比較項目 | 推奨する記録 |
|---|---|
| 板形状 | 取り出し後の自由状態の形状、最終工程後の形状、測定面、支持位置 |
| 孔と組立 | 孔径、形状、位置、ピッチ、取付位置と相手部品との関係 |
| 孔縁と表面 | バリの方向と高さ、押し跡、傷、後工程の塗装・被膜または接触領域に関する要求 |
| 工具の動作 | 穴あけ荷重または取得できる機械記録、ストリッピング、抜きかすの排出、異音、摩耗 |
| 生産時の結果 | 同一要求に対する合格率、サイクルタイム、後工程での矯正や手直しの必要性 |
「平面度」についても、測定方法を合意する必要があります。薄板をクランプで押し付けて測定すると、クランプ状態の結果になります。定盤上に置いて最大隙間を測る方法は工程比較に使えますが、その結果だけで図面の平面度要求を完全に検査したことにはなりません。設計部門と品質部門で、自由状態か拘束状態か、測定面、支持方法、測定位置、合否基準を決めます。面の平面度と、取付位置同士の相対高さも区別する必要があります。完成品の状態と公差の伝え方は、プレス加工公差ガイドを参照してください。
最終要求を安定して満たせる対策であれば、採用する価値があります。板がより平らになっても、孔形状の変化、押し跡、工具寿命の大幅な低下を伴う場合は、設定の調整を続けるか、ほかの方法を比較します。
見積りと図面検討に必要な情報
購入者が、最初から工具の隆起量、クリアランス、板押さえ力を指定する必要はありません。部品の使われ方を説明するほうが役立ちます。孔のあるパネルは自由状態で平らである必要があるのか、取付後に相手面へ密着すればよいのか。相手部品、ケーブル、シール面に接触する場所はどこか。孔群の近くに曲げ、溶接、後工程の表面処理があるかを伝えてください。
図面を送る際は、材質と板厚、孔群全体と外形、取付位置、予定数量、最も懸念している点を含めてください。サンプルがあれば、穴あけ前後と最終状態の写真を添え、各面、反り方向、測定条件を明記してください。
材質、孔間隔、平面度要求がまだ決まっていない場合は、まずスケッチや写真を送ってください。密着が必要な領域、通気に使う領域、組立時に位置合わせする領域と、未確定事項を示してください。要求を把握し、選択肢を相談し、見積りを作成するための情報になります。