لماذا تؤثر صفوف الثقوب المتقاربة في الصفيحة أكثر من ثقب واحد
أثناء التخريم، تدفع السنبة المعدن الذي سيشكّل القطعة المقتطعة إلى داخل القالب السفلي. وينشأ تشوّه موضعي قرب حافة الثقب قبل انفصال المادة. تجمع صفوف الثقوب المتقاربة كثيراً من هذه التشوّهات في مساحة صغيرة؛ وكلما تقاربت الثقوب، أصبحت الجسور المعدنية المتبقية أكثر تأثراً بتخريم الثقوب المجاورة. وقد تزيد حواف القطع المتآكلة أو الخلوص غير المناسب أو ضعف الإسناد الموضعي من التشوّه.[1]
الجسور بين الثقوب هي شرائط معدنية ضيقة تحافظ على اتصال أجزاء الصفيحة المثقبة. تختلف منطقة الثقوب عن الإطار المصمت المحيط بها في الصلابة والتشوّه. وبعد إزالة الحمل، قد يصل الجزء إلى حالة اتزان جديدة عبر الانحناء أو التموج أو الالتواء. هذه إحدى طرق تحليل التشوّه؛ أما اتجاه الالتواء الفعلي فيعتمد أيضاً على الحالة الأولية للمادة ونمط الثقوب والإطار والقوى التي تطبقها الأداة. ولا يمكن استنتاجه من اتجاه حركة السنبة وحده.
الصفيحة الملامسة للأداة تحت ضغط الضاغط ليست بالضرورة مستوية كقطعة نهائية. فقد يحد الضغط من حركتها مؤقتاً، ثم تلتوي بعد تحريرها.[2] افحص «الاستواء داخل الأداة» و«الشكل الحر بعد الإخراج» و«الشكل بعد التجميع» باعتبارها حالات منفصلة.
ابدأ بالمعدن المتبقي بين الثقوب
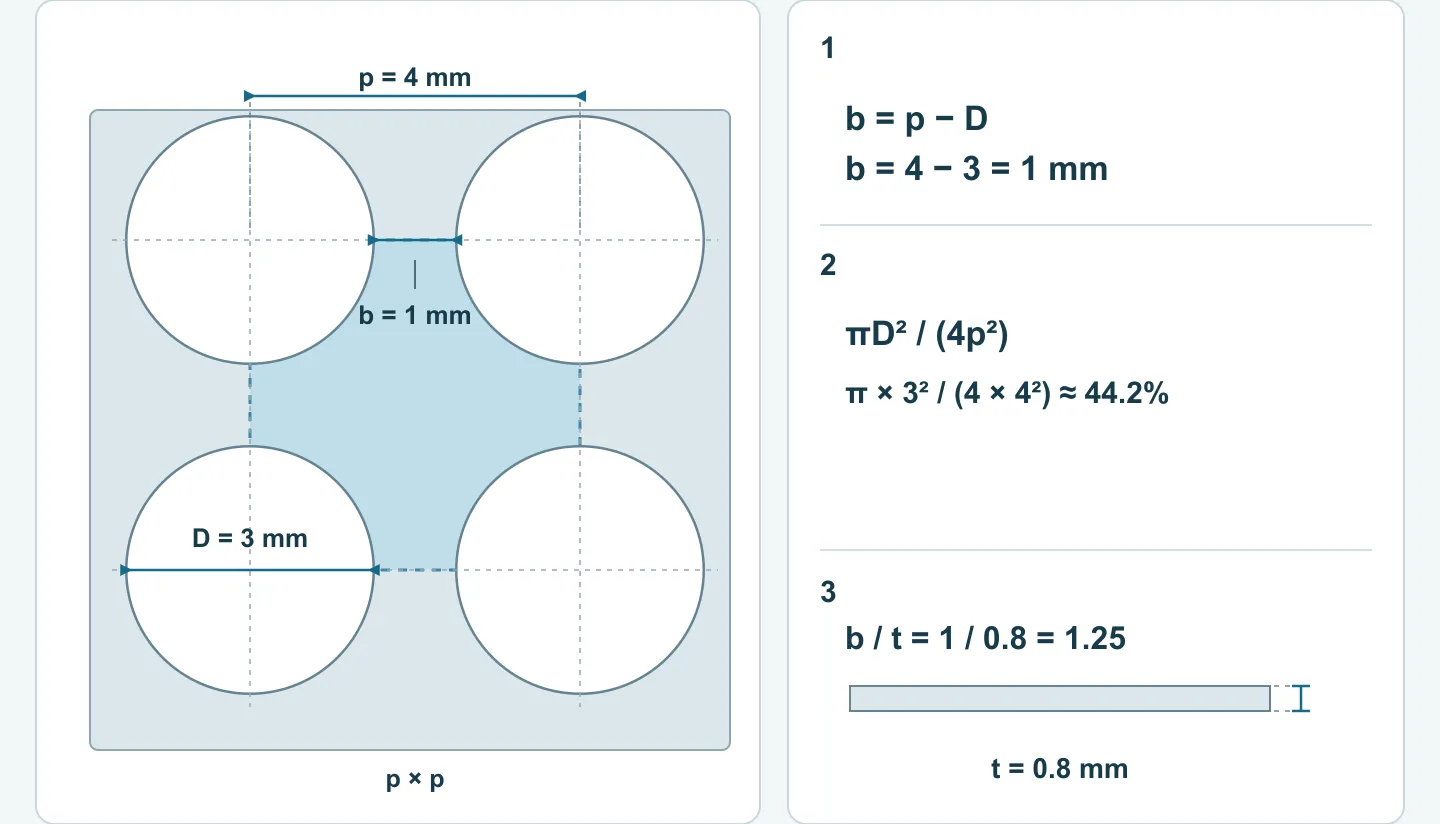
في شبكة مربعة من الثقوب الدائرية المتساوية القطر، يرمز D إلى قطر الثقب وp إلى المسافة بين مركزي ثقبين متجاورين. عندئذ يكون أقل عرض للجسر المعدني b = p − D. ويحدد سمك الصفيحة t مقدار المادة في الجسر عبر اتجاه السمك.
مثال حسابي: إذا كان قطر الثقب D = 3 mm، والمسافة بين المراكز p = 4 mm، وسمك الصفيحة t = 0.8 mm، فإن b = 1 mm وb/t = 1.25. مع استبعاد الإطار الخارجي المصمت، تبلغ نسبة المساحة المفتوحة في شبكة مربعة مثالية لانهائية πD²/(4p²)، أي نحو 44.2%. هذه القيم توضح العلاقات الهندسية؛ ولا تمثل مسافات ثقوب موصى بها أو إعلاناً عن القدرة التصنيعية.
قد تتصرف صفيحتان لهما نسبة المساحة المفتوحة نفسها بصورة مختلفة. فالثقوب الدائرية والشقوق، والصفوف المستقيمة والمتبادلة، والتوزيعات المنتظمة والمناطق شديدة التكثيف تترك جسوراً معدنية في اتجاهات مختلفة. كما تؤثر أبعاد الإطار الخارجي والمناطق المصمتة حول ثقوب التثبيت والمسافة من شبكة الثقوب إلى خطوط الثني. تصف نسبة المساحة المفتوحة مقدار المساحة التي أزيلت، لكنها لا تتنبأ وحدها بمقدار التواء الصفيحة بعد التخريم.
عند مراجعة الرسم، وضّح علاقة شبكة الثقوب كاملة بالمحيط الخارجي والثنيات ونقاط التثبيت، إلى جانب المادة وسمك الصفيحة وقطر الثقب. يساعد دليل التصميم للتصنيع بالكبس على توضيح الفرق بين المسافة الصافية بين حواف الثقوب والمسافة بين مراكزها.
الأسطح المحدبة قليلاً: حدّد موضع السطح المرتفع
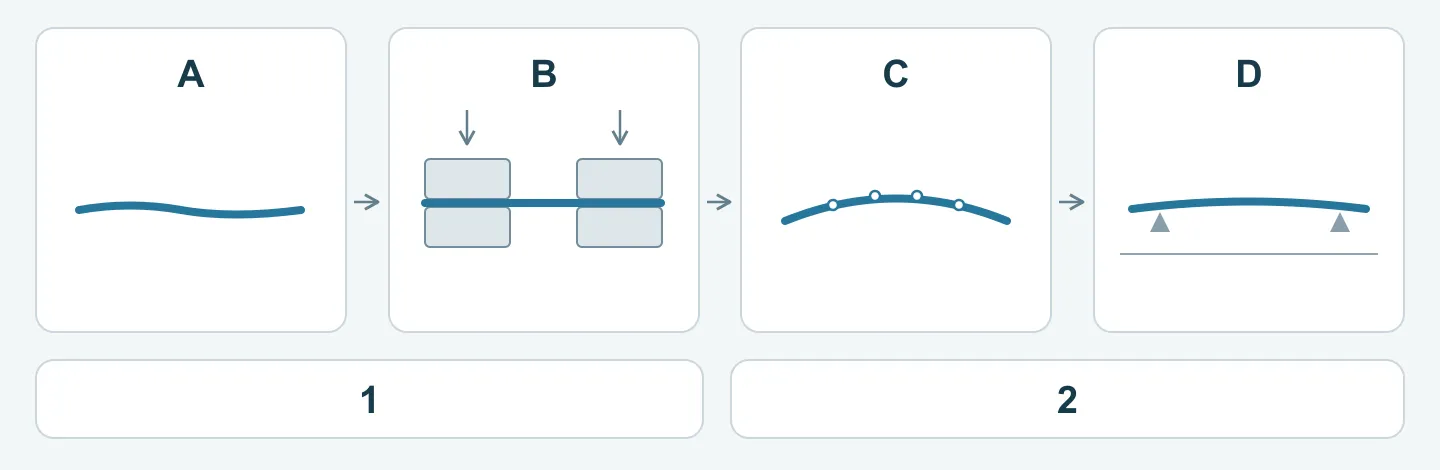
تصف عبارة «محدب قليلاً» جزءاً فقط من شكل الأداة. فتعديل وجه القطع في السنبة أو سطح الإسناد على القالب السفلي أو وجه ضاغط الصفيحة يعمل بآليات مختلفة. عند مناقشة حل، حدّد أولاً موضع البروز في مقطع، وبيّن متى يلامس الصفيحة.
الوجه المشكّل لسنبة التخريم يغيّر تسلسل القطع
يتيح اختلاف الارتفاع على وجه السنبة لمناطقها المختلفة ملامسة الصفيحة والدخول في القطع عند مواضع مختلفة من شوط الحركة. ويغيّر ذلك توزيع حمل التخريم عبر الشوط، وقد يغيّر أيضاً شكل القطعة المقتطعة. وجود وجه محدب للسنبة وحده لا يثبت أن الصفيحة ستكون أكثر استواءً.[3]
قد تؤثر بعض أشكال وجه السنبة أيضاً في اتجاه تدفق المادة. فمثلاً، صُمّم JK Shear من Wilson لتوجيه التدفق نحو الثقب والقطعة المقتطعة، بما يقلل التشوّه المنقول إلى الصفيحة المحيطة.[4] يجب ربط هذه الآلية بشكل الوجه المحدد، وألا تُعد تأثيراً مشتركاً لكل سنبة محدبة أو مائلة أو مدوّرة الحواف.
يجب أيضاً التمييز بين التخريم وقص المحيط لاستخراج قطعة. عند إنشاء الثقوب، يُحتفظ عادة بالصفيحة المثقبة، بينما تكون الأجزاء الصغيرة المقتطعة خردة. أما إذا كانت القطعة المقتطعة هي المنتج النهائي، فيجب إعادة تقييم أي طريقة تسمح بتشوّهها.[3]
سطح إسناد القالب السفلي ووجه الضاغط المتوافق يطبّقان انحناءً معاكساً
يغيّر نوع آخر من الأدوات مواضع إسناد الصفيحة والضغط عليها. يعمل سطح إسناد مرتفع على القالب السفلي مع وجه مقعر متوافق لضاغط الصفيحة أو لوح نزعها، لثني الصفيحة في الاتجاه المعاكس لميلها الحالي إلى الالتواء، قبل انفصال المادة وبعده.[2] تؤثر هذه الآلية في القوى المطبقة على الصفيحة، ويجب تمييزها عن اختلاف ارتفاع حافة القص على وجه السنبة.
يجب أن تتوافق التعويض مع الميل القائم إلى الالتواء. قد لا يحقق البروز المنخفض جداً تأثيراً كافياً، بينما قد يسبب البروز الزائد تشوّهاً عكسياً أو آثار ضغط أو تغيّرات عند حافة الثقب. تحقّق معاً من مناطق التلامس ومشوار الضاغط وعمق دخول السنبة وإسناد القالب السفلي، ثم افحص القطعة النهائية بعد التجربة. ليس هناك ارتفاع أو زاوية محددة تصلح لجميع الحالات.
قد تهدف الأسطح المحدبة قليلاً إلى تقليل التشوّه أو تعويضه، أو تعديل تدفق المادة وتوزيع القوى. أما وصفها بأنها «تزيل الإجهادات الداخلية بالكامل» فيتجاوز ما تثبته هذه البنى وحدها. كذلك لا تجعل حافة قطع خاصة العمليةَ قطعاً دقيقاً تلقائياً. وللعمليات التي تعتمد على ضغط قوي للصفيحة وضغط معاكس، راجع دليل بنية قالب القطع الدقيق.
حدّد بداية التشوّه قبل تعديل الأداة
أهم معلومة للتشخيص هي العملية التي يظهر بعدها أول تغير واضح في شكل القطعة. فقد يؤدي استنتاج عيب في حافة القطع مباشرة من القطعة النهائية إلى نسبة آثار المادة الواردة أو قص المحيط أو العمليات اللاحقة إلى سنبة التخريم خطأً.
| مرحلة الفحص | الأشكال والآثار التي تُقارن | كيف توجه النتائج الخطوة التالية |
|---|---|---|
| قبل التخريم | التموج واتجاه الانحناء في الصفيحة الواردة أو القطع الأولية، ودفعة المادة واتجاهها | افصل الشكل الأولي عن التشوّه الناتج عن المعالجة |
| بعد عدد قليل من الثقوب وبعد اكتمال الشبكة | التغيرات في منطقة الثقوب والإطار وفي الاتجاهات المختلفة | حدّد ما إذا كان التشوّه يتراكم مع اتساع شبكة الثقوب |
| بعد الضغط والنزع | بعد إيقاف الآلة بأمان، افحص تلامس الإسناد والضاغط؛ وقِس الشكل الحر بعد الإخراج | افصل الشكل المقيد عن الشكل بعد إزالة الحمل |
| بعد قص المحيط أو الثني أو المعالجة اللاحقة | التغيرات النسبية في المحيط النهائي ونقاط التثبيت وشبكة الثقوب | تجنب نسبة تغيرات العمليات اللاحقة إلى التخريم |
حافظ على علامات اتجاه ومواضع قياس ثابتة على القطعة نفسها عبر جميع المراحل. إذا كانت الصفيحة مقبولة بعد التخريم ثم تغيرت بوضوح بعد قص المحيط، فافحص عملية قص المحيط وتغير القيود عند الإطار. وإذا ظهر الالتواء بعد النزع فقط، فابدأ بفحص ضغط الصفيحة ونزعها والإسناد الموضعي. يقدم دليل تشخيص عيوب الكبس طرقاً إضافية لتحديد العملية التي يبدأ فيها العيب.
ثبّت الشروط الأساسية قبل مقارنة الأدوات الخاصة
يتطلب تقييم الأدوات الخاصة شروطاً أساسية قابلة للتكرار. إذا كانت حواف القطع كليلة أو ارتفاعات القوالب السفلية غير متسقة أو إخراج القطع المقتطعة غير مستقر، فإن تغيير البروز وحده يصعّب تحديد السبب الحقيقي للفروق بين التجارب.
افحص أولاً حالة حافة القطع والخلوص الفعلي للتخريم ومحاذاة السنبة مع القالب السفلي والتلامس على أسطح الإسناد ولوح النزع؛ ثم افحص دفعة المادة والتزييت. يجب أن يلائم الخلوص المادة وسمكها. وقد تؤدي مجرد تقليله إلى زيادة أحمال الأداة والحرارة، لذا لا تستخدم قاعدة «الخلوص الأصغر يعني قطعاً أكثر استواءً» لضبط العملية.[1]
يستحق تسلسل التخريم المقارنة إلى جانب شكل الأداة. من أساليب التجربة الممكنة توزيع ضربات الثقوب المجاورة زمنياً، أو إكمال الشبكة على مجموعات، أو ترتيب مجموعة من السنبات بحيث تلامس الصفيحة في أوقات مختلفة.[1][4] ويجب أن يراعي عدد الثقوب في كل شوط توزيع الثقوب والجسور والحمل وزمن الدورة. ليس تخريم عدد أكبر في شوط واحد أفضل دائماً.
إذا كانت الشروط الأساسية سليمة وظل الالتواء قابلاً للتكرار، فقارن خيارات مثل سطح إسناد مرتفع قليلاً أو شكل محدد لوجه السنبة أو عملية تسوية لاحقة. ولا يكفي الحكم على مظهر الصفيحة بعد التسوية؛ يجب أيضاً فحص أثرها في شكل الثقوب والتجميع.
كيف تتحقق من أن تجربة الأداة تحسّن القطعة النهائية
تبدأ التجربة المضبوطة بنتائج قابلة للمقارنة. حافظ قدر الإمكان على درجة المادة ودفعتها وسمك الصفيحة واتجاه القطعة الأولية وشبكة الثقوب والمحيط وحالة حافة القطع والتزييت وطريقة القياس. إذا تغيرت حواف القطع والضاغط وتسلسل التخريم والمادة معاً، فقد تتحسن النتيجة دون أن يتضح أي تغيير أدى إلى التحسن.
سجّل الإعداد الحالي أولاً، ثم غيّر عاملاً رئيسياً واحداً. احتفظ بعدة عينات من كل مجموعة، وسجّل التغيرات خلال الإنتاج المتتابع. حدّد عدد العينات وفق مخاطر القطعة وترتيبات الإنتاج؛ فاستواء عينة واحدة لا يثبت ثبات أداء الدفعة.
| عنصر المقارنة | السجلات المقترحة |
|---|---|
| شكل الصفيحة | الشكل الحر بعد الإخراج، والشكل بعد العملية النهائية، وسطح القياس ومواضع الإسناد |
| الثقوب والتجميع | قطر الثقب وشكله وموضعه والمسافة بين المراكز؛ ونقاط التثبيت وعلاقتها بالأجزاء المقابلة |
| حواف الثقوب والأسطح | اتجاه الزوائد المعدنية وارتفاعها، وآثار الضغط والخدوش؛ ومتطلبات الطلاءات اللاحقة أو مناطق التلامس |
| سلوك الأداة | حمل التخريم أو سجلات الآلة المتاحة، والنزع وإخراج القطع المقتطعة والأصوات غير المعتادة والتآكل |
| أداء الإنتاج | نسبة القطع المقبولة وفق المتطلبات نفسها، وزمن الدورة، والحاجة إلى تسوية لاحقة أو إعادة تشغيل |
يتطلب «الاستواء» أيضاً طريقة قياس متفقاً عليها. ضغط صفيحة رقيقة إلى أسفل باستخدام المشابك يقيس حالتها المثبتة. ووضعها على طاولة قياس مستوية وقياس أكبر فجوة قد يساعد في مقارنة العمليات، لكن هذه النتيجة وحدها ليست فحصاً كاملاً لمتطلب الاستواء المحدد في الرسم. ينبغي أن تتفق فرق الهندسة والجودة على الحالة الحرة أو المقيدة، وسطح القياس وطريقة الإسناد ومواضع القياس ومعايير القبول. كما يجب التمييز بين استواء السطح والارتفاعات النسبية لنقاط التثبيت. راجع دليل تفاوتات الكبس لتوضيح حالة القطعة النهائية والتفاوتات المطلوبة.
يستحق الحل اعتماده إذا لبّى المتطلبات النهائية بصورة مستمرة. أما إذا اقترن تحسن الاستواء بتغير شكل الثقوب أو آثار ضغط على السطح أو انخفاض كبير في عمر الأداة، فواصل تعديل الإعداد أو قارن حلولاً أخرى.
المعلومات اللازمة للتسعير ومراجعة الرسم
لا يحتاج المشتري إلى تحديد بروز الأداة أو الخلوص أو قوة الضاغط أولاً. الأهم أن يوضح استخدام القطعة: هل يجب أن يكون اللوح المثقب مستوياً في حالته الحرة، أم أن ينطبق على سطح التركيب بعد تثبيته؟ ما المناطق التي تلامس الأجزاء المقابلة أو الكابلات أو أسطح الإحكام؟ وهل توجد ثنيات أو لحامات أو معالجات سطحية لاحقة قرب شبكة الثقوب؟
عند إرسال الرسومات، أرفق المادة وسمك الصفيحة ونمط الثقوب والمحيط كاملين ومواضع التثبيت والكمية المتوقعة وأهم مسألة تشغلك. وإذا توفرت عينات، أضف صوراً قبل التخريم وبعده وفي الحالة النهائية، مع تحديد كل وجه واتجاه الالتواء وظروف القياس.
إذا لم تُحسم المادة أو المسافة بين الثقوب أو متطلبات الاستواء بعد، فأرسل رسماً تخطيطياً أو صوراً أولاً. علّم المناطق التي يجب أن تنطبق على سطح التركيب أو توفر التهوية أو تتطابق عند التجميع، وحدّد الأسئلة المفتوحة. يساعدنا ذلك على فهم المتطلبات ومناقشة الخيارات وإعداد عرض سعر.