“有裂纹”是观察结果,“润滑不足”则是仍需证据验证的判断。把两者分开,有助于避免压住一个症状,却引出另一个问题。
本文说明常见冷冲压问题及依据证据排查的方法,不提供压机设置处方,也不覆盖所有断裂机制。完整生产顺序可查看配套流程指南。
先记录现象,再定位最早出问题的工序
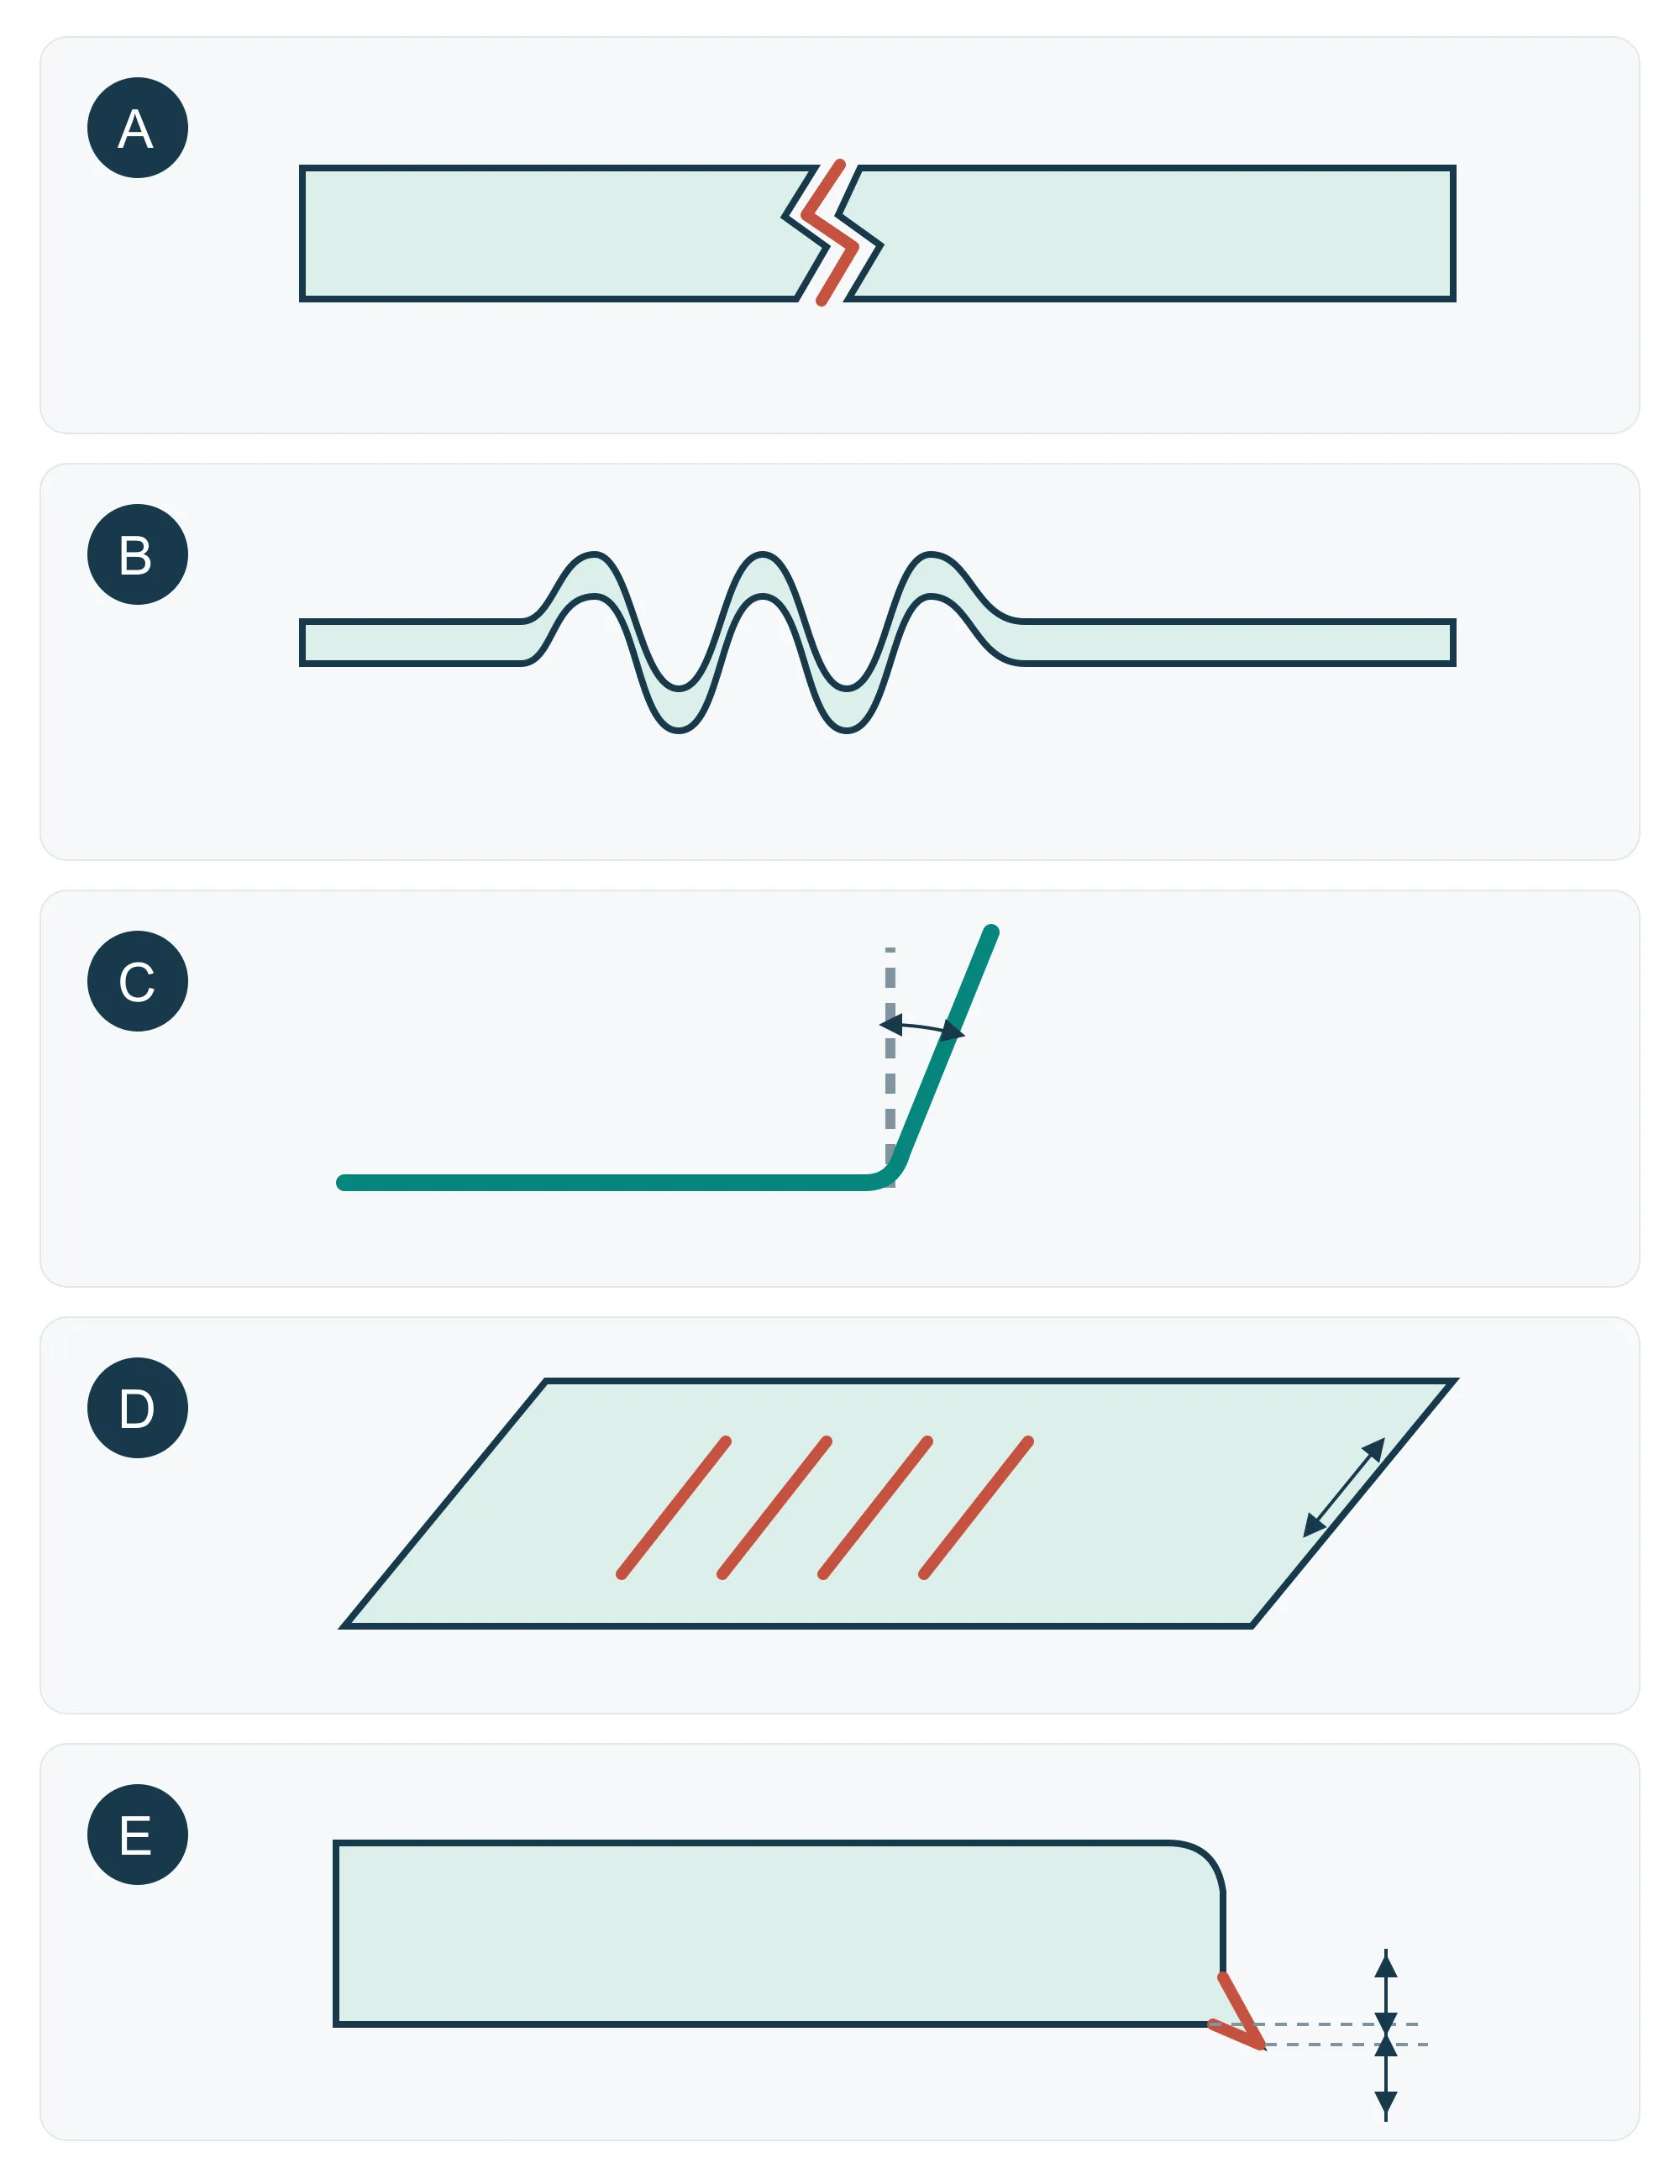
保留异常样件和近期合格参考件。记录图纸版本、材料批次、工序、首次观察时间,以及测量时怎样支撑零件。照片应包含零件全貌和标出位置的缺陷近景。
评估影响范围时,先隔离可能受影响的在制品。检查和进入模具区域须遵循现场停机隔离要求;仅凭照片不能判断设备是否已经安全停机。
- 标出受影响的面、边或圆角,以及现象是否重复。
- 比较可疑工序前后的零件,也包括搬运和包装环节。
- 用示意图统一现象名称,再用下文检查项调查原因。
按工序看,冲压件可能出现哪些缺陷?
下列是可观察现象和不符合项,不是封闭的行业清单。同一零件可能同时出现几类问题;“孔位超差”这类名称不能直接证明唯一原因。
这些类别会交叉:冲孔后的孔缘看似完整,后续翻边仍可能从这里开裂。先定位最早出现问题的工序,再设计纠正试验。
- 冲裁、冲孔、修边:毛刺超出要求,切边或孔缘裂纹,切面撕裂或粗糙,尺寸或孔位超差,漏冲、未切透,以及薄片切后翘曲。比较切断后和后续成形后的边缘。[1]
- 弯曲、翻边、整形:弯曲外侧或扩孔边缘开裂,内侧皱折,卸载后角度偏差,侧壁卷曲、扭转,以及翻边高度或轮廓偏差。按图纸确认自由或装夹测量状态。[1][3]
- 拉深:法兰或侧壁起皱,圆角或侧壁拉裂,局部颈缩或过度减薄,杯口耳高,以及修边后缺料。只有存在相应口沿和修边要求时才检查后两项。[2][5]
- 表面与接触:拉伤、划痕、粘模、压痕、凹坑和颗粒压入;某些材料还会出现滑移线或折弯起棱。查明痕迹最早在送料、成形、转运还是包装出现。[4][6]
- 整体形状与装配:平面度或轮廓超差,孔与配合面相对位置偏移,局部鼓陷、侧壁卷曲或扭转,以及装配干涉。用相同基准和支撑方式比较。[3]
A — 开裂:先找裂纹起点
先找裂纹从哪里开始,而不只看最宽的开口。侧壁或圆角处伴随明显减薄的拉裂,与从剪切边缘开始的裂纹,需要不同的检查方向。前道切边状态可能与后续拉伸共同作用。[1][2]
与合格件比较局部厚度、材料牌号与状态、坯料位置和附近切边。拉深区域要检查材料怎样流入,包括润滑和约束;从切边开始的裂纹,则应在改变成形工序前先检查切边。
工程人员再根据证据评审冲裁状态、圆角、材料流动或工序安排。试制不仅要确认裂纹消失,还要检查有没有新增起皱、过度减薄或配合问题。
B — 起皱:检查支撑和材料流动
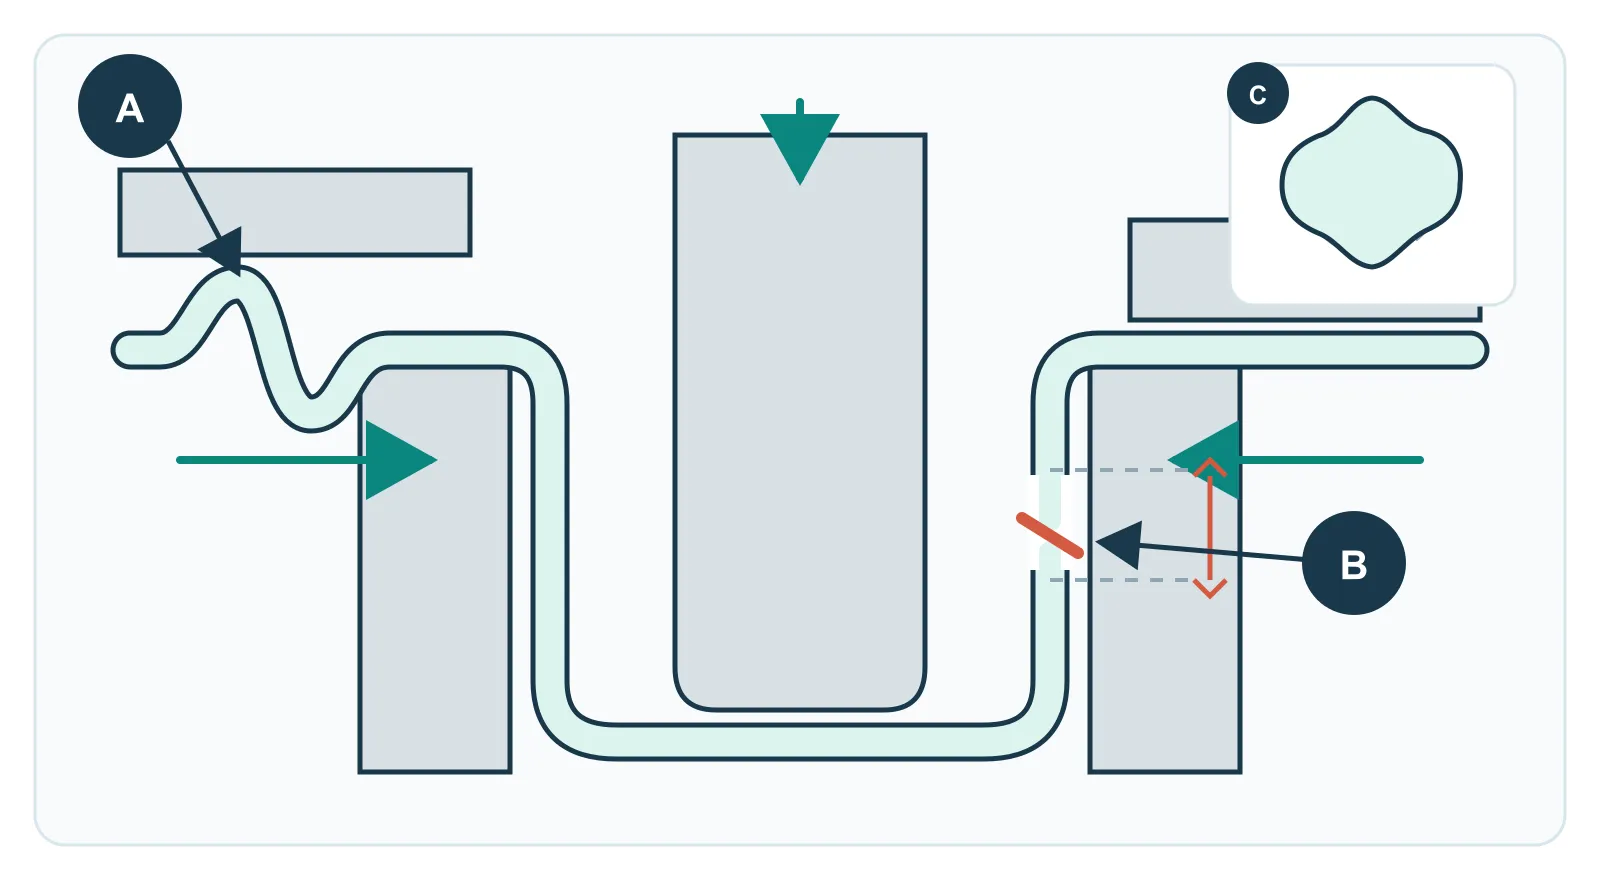
起皱是与受压材料流动或支撑不足相关的波浪。记录它最早出现在法兰、侧壁还是局部缺少支撑的位置,也检查成形前是否已有波浪,或是否在后续搬运中才出现。[2]
比较坯料放置、接触与支撑、润滑覆盖以及周边材料流入情况。不对称的皱纹有助于定位失衡区域,但外观本身不能告诉你该改哪个设置。
增加约束可能减轻起皱,也可能增加拉伸和开裂风险。完成经过评审的试制后,应同时检查整体形状、局部厚度、易裂区域和原有皱纹。
有口沿的拉深件还应检查耳高,以及坯料是否足够覆盖修边轮廓。这些取决于零件和坯料形状;文献中的压边力或减薄值不能直接当作通用调模参数。[5]
C — 回弹:先统一测量状态
回弹是成形载荷和约束撤去后的弹性恢复,可能表现为折弯角度变化、侧壁弯曲或零件扭转。材料性能、加工硬化、几何和受力过程都会影响结果;加大冲压力不是通用解法。[3]
合格件与异常件应采用相同基准和支撑,并在图纸要求的状态下测量。把柔性零件压平再检验,可能掩盖自由状态的问题。若形状在修边后变化,也要检查修边工序。
先比较材料批次和已验证的模具状态,再评审补偿或整形。调整后复查孔位、装配关系,以及图纸要求的自由或受约束状态。
D — 拉伤与粘模:沿接触路径检查
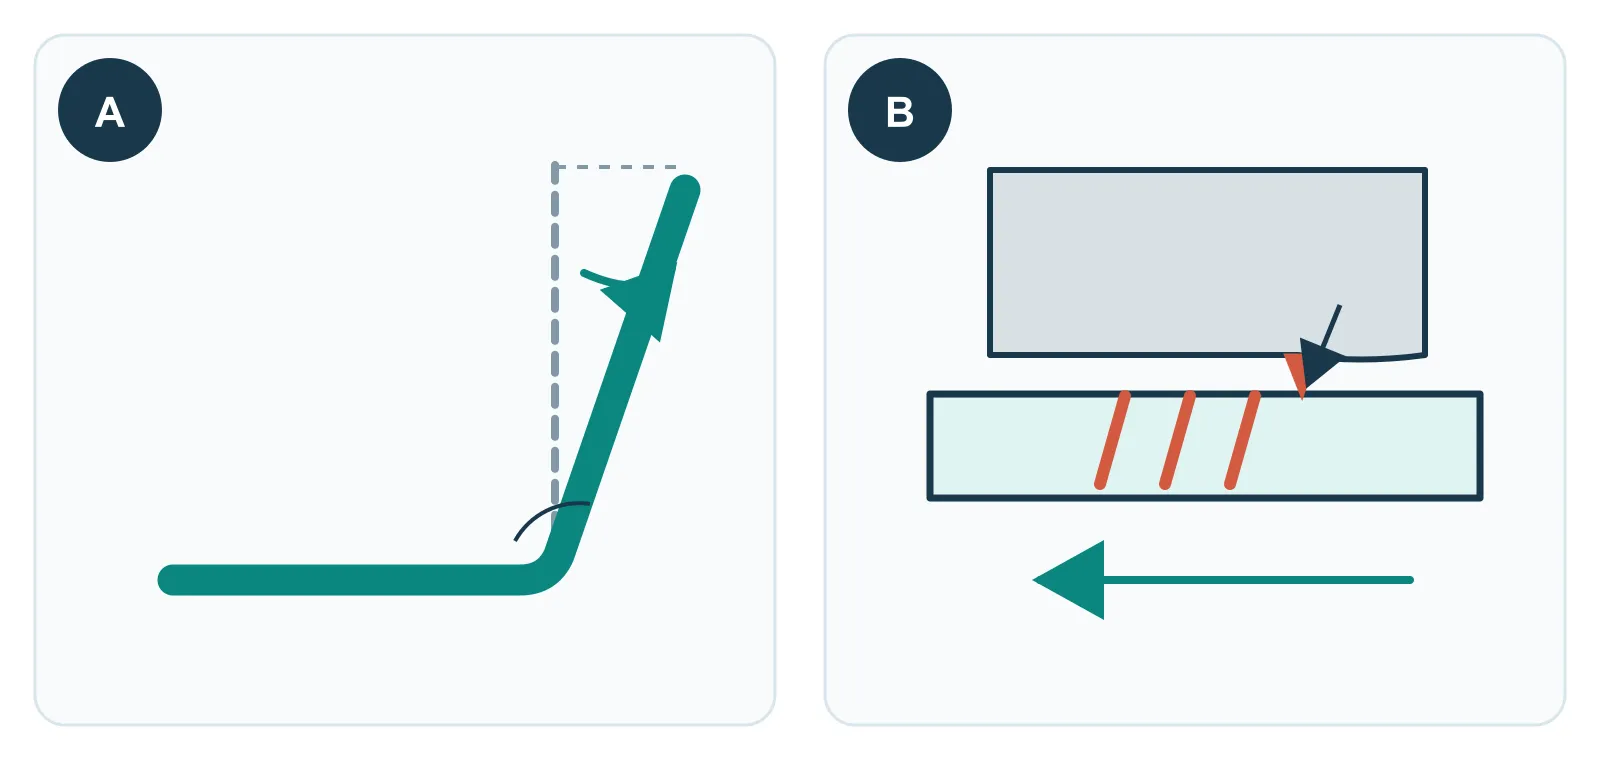
拉伤表现为表面沟痕;粘模涉及滑动接触处的粘附和材料转移,两者可能同时出现。零件划痕也可能来自送料设备、输送带或包装,因此要找到最早出现划痕的环节。[4]
把痕迹方向和重复位置与接触面对应起来。在安全检查条件下,查看粘料、颗粒、表面损伤及润滑不均等情况,不能把每一道划痕都归因于模具粗糙。
有证据支持时,恢复已验证的清洁或润滑条件;修模则需要工程评估。继续检查后续多个零件及接触位置,确认是否复发,同时核对表面和尺寸要求。
某些板材的滑移线或折弯起棱可能与来料状态有关。不能把每条线都判作模具划伤;对比未成形板料和第一道成形件。[6]
E — 毛刺:不能只量凸起高度
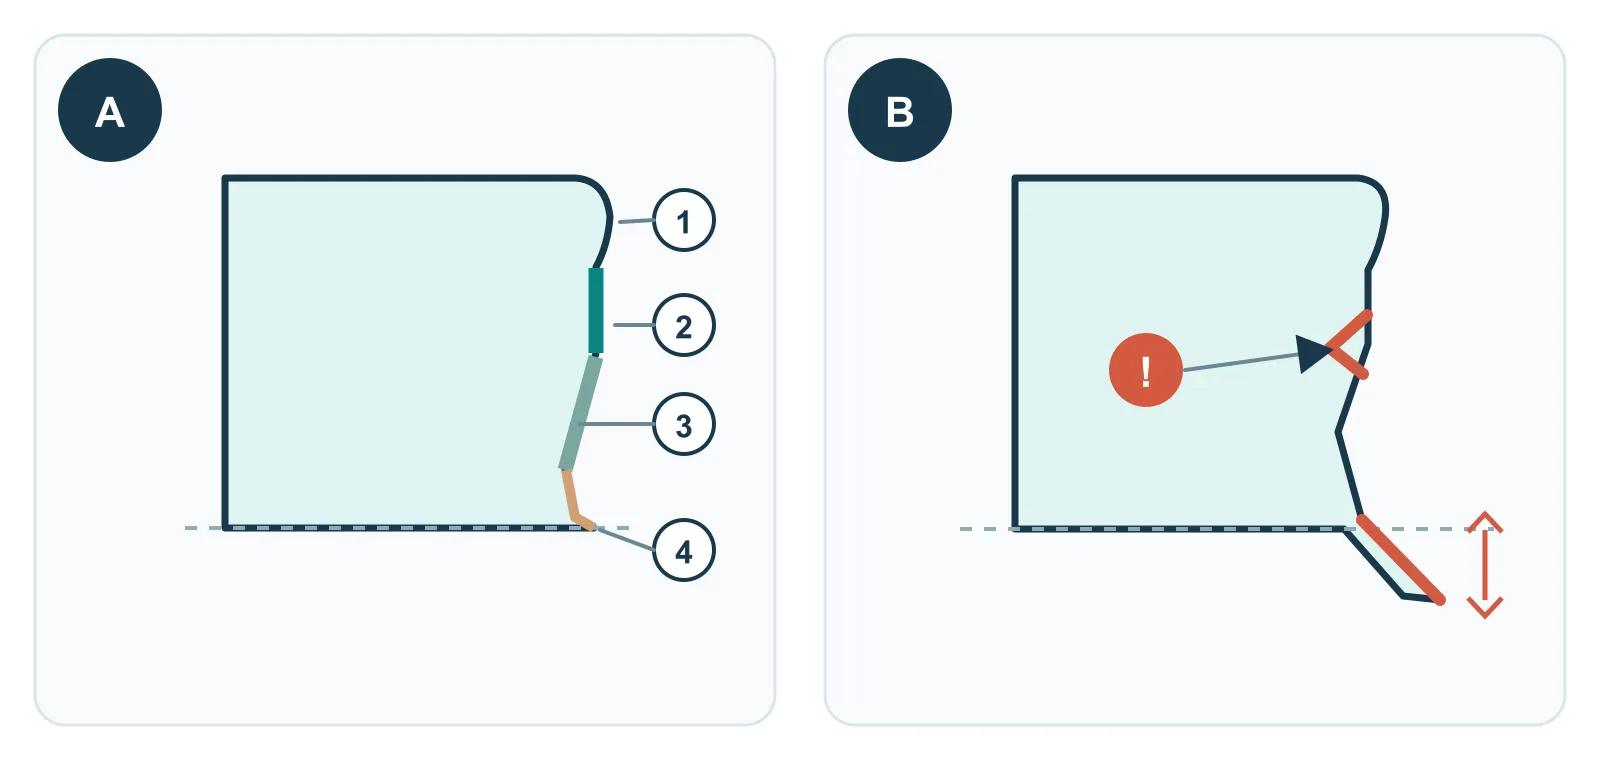
毛刺是切边上的凸起,通常位于切断出口侧,其位置和大小可能沿轮廓变化。刃口磨损或损伤、间隙、对中和材料波动都可能参与其中。毛刺高度不能完整代表切边损伤或后续边缘成形能力。[1]
标出最严重的位置,将两面及切断面与合格件对照。先确认约定的测量方法和料厚,再评审刃口及对中。仅在局部轮廓出现较大毛刺时,要针对该区域调查。
不要给所有零件套用一个间隙比例或毛刺限值。完成评审后的纠正或去毛刺后,复查孔径、剩余边缘几何,以及配合、穿线和接触部位。去掉尖锐凸起,并不能修复其下方已有的裂纹。
剪切边通常可见塌角、光亮带、断裂带和毛刺区;这些区域的存在本身不等于不合格。应结合图纸、接触或穿线用途及后续翻边要求判断。裂纹若从切边起步,需同时检查切边状态与后续拉伸。[1]
先排除来料和后续工序的问题
卷料进入压力机前就可能有纵向卷曲、横弯或边浪。保留一段未加工材料,与第一道工序后的样件比较;料厚或材料状态的变化也会影响成形与尺寸。[6]
电镀起皮、喷涂脱落、焊接缺陷和包装划伤应追溯各自工序。模具磨损、间隙变化、送料偏移和润滑不足是可能原因或过程异常,不能仅凭照片认定为根因。
利用批次中的变化规律缩小检查范围
如果问题在换料或重新装调后突然出现,先核对该次变化;如果随生产逐渐加重,则值得检查磨损、粘料积累和工艺条件变化。这两种规律都只是线索,不是原因证明。
多件零件在相同位置出现同一种痕迹,应检查重复的工序或接触;只有转运或包装后才出现的痕迹,则需要调查搬运。保留批次和先后顺序信息,才能比较条件相当的零件。
放行受影响零件前,验证纠正是否有效
改变经过评审的因素前,先明确验收标准与试验条件。让材料、测量方法和其他相关条件可比,记录具体改动和试制顺序。模具调整和检查只能由合格人员按规定的安全程序进行。
既要复查原来的缺陷,也要检查可能受调整影响的其他特征;再按约定控制计划检查连续生产中是否复发。一个改善的样件不能证明生产已稳定,也不能确定整个批次的影响范围。
记录结论、负责评审的人以及受影响零件的处置。返工、挑选或放行应符合约定要求,不能为了让试制通过而擅自放宽公差。
量产放行前,还要确认图纸和材料版本、受影响零件的处置、后续检验方法及批准人。若买方要求首件检验(FAI)、PPAP 或其他文件,应事先约定提交范围;并非所有冲压项目都默认交付。
- 确定验收基准:标明毛刺敏感边、配合孔、外观面,以及自由或装夹测量状态。
- 定位首次出现的工序:保留异常件与近期合格件,记录批次和生产顺序,并按现场程序隔离可能受影响的零件。
- 记录每次调整:由合格人员按安全程序评审,记下改变的因素、材料批次、试制顺序与测量结果,尽量保持其他条件可比。
- 复查整个零件及连续产出:除原缺陷外,还检查受影响的孔、角度、边缘和装配,并按约定控制计划观察是否复发。
教学例:角度改善了,零件仍可能不合格
假设图纸要求角度为 90° ± 1°,孔径为 10.00 ± 0.10 mm。纠正试制后,按约定条件测得角度 90.5°,孔径却为 10.16 mm。
角度落在 89°–91° 内,但孔径超过了 10.10 mm 的上限。因此,即使原来的角度问题得到改善,该试制件仍不满足孔径要求。应继续排查,并同时验证两项特征。上述数值仅为教学示例,并非工厂实测结果。
| 观察到的现象 | 可能的影响因素 | 先检查什么 |
|---|---|---|
| A — 开裂 | 材料流入受限、圆角过小、局部减薄、切边损伤或材料状态不适合 | 找到裂纹起点,对比合格样件的局部厚度、切边质量、材料批次和润滑状态。 |
| B — 起皱 | 受压流动时支撑或约束不足;坯料形状和流入不均 | 标出波浪起点,先检查坯料位置、压边接触及周边流入量,再调整约束。 |
| C — 回弹 | 弹性恢复受强度、弹性模量、弯曲半径与板厚的相对关系、加工硬化和成形过程影响 | 按约定支撑方式测量卸载后的角度或轮廓;比较材料批次和模具设置,再评估补偿或整形。 |
| D — 拉伤/粘模 | 材料粘附、颗粒、模具表面损伤或润滑不合适 | 对照划痕与滑动接触方向,检查模具粘料和清洁、润滑状态。 |
| E — 毛刺过大 | 刃口磨损或损伤、间隙或对中变化、材料或厚度变化 | 沿轮廓检查毛刺高度与切面,复查刃口和间隙,并指出影响装配的边缘。 |