Sık delik dizileri sacı neden tek bir delikten daha fazla etkiler?
Delme sırasında zımba, kesim artığına dönüşecek metali alt kalıbın içine iter. Malzeme ayrılmadan önce delik kenarı yakınında yerel deformasyon oluşur. Sık bir delik dizisi bu deformasyonların çoğunu küçük bir bölgede toplar; delikler yaklaştıkça arada kalan bağlantı şeritleri komşu delme işlemlerinden daha fazla etkilenir. Aşınmış kesici kenarlar, uygun olmayan kesme boşluğu veya yetersiz yerel destek deformasyonu artırabilir.[1]
Delikler arasındaki bağlantı şeritleri, delikli sacı bir arada tutan dar metal şeritlerdir. Delikli bölge ile çevresindeki deliksiz çerçevenin rijitliği ve deformasyonu farklıdır. Yük kaldırıldığında sac, eğilme, dalgalanma veya burulma yoluyla yeniden dengeye gelebilir. Bu, deformasyonu analiz etmenin bir yoludur; gerçek çarpılma yönü malzemenin başlangıç durumuna, delik düzenine, çerçeveye ve takımın uyguladığı kuvvetlere de bağlıdır. Yalnızca zımbanın hareket yönünden çıkarılamaz.
Baskı altında takım yüzeyine oturan bir sac, bitmiş parça olarak mutlaka düz değildir. Baskı, hareketi geçici olarak sınırlayabilir; ancak sac serbest bırakıldığında yine çarpılabilir.[2] “Takım içindeyken düz”, “çıkarıldıktan sonraki serbest şekil” ve “montaj sonrası şekil” durumlarını ayrı kontrol edin.
Önce delikler arasında kalan metali inceleyin
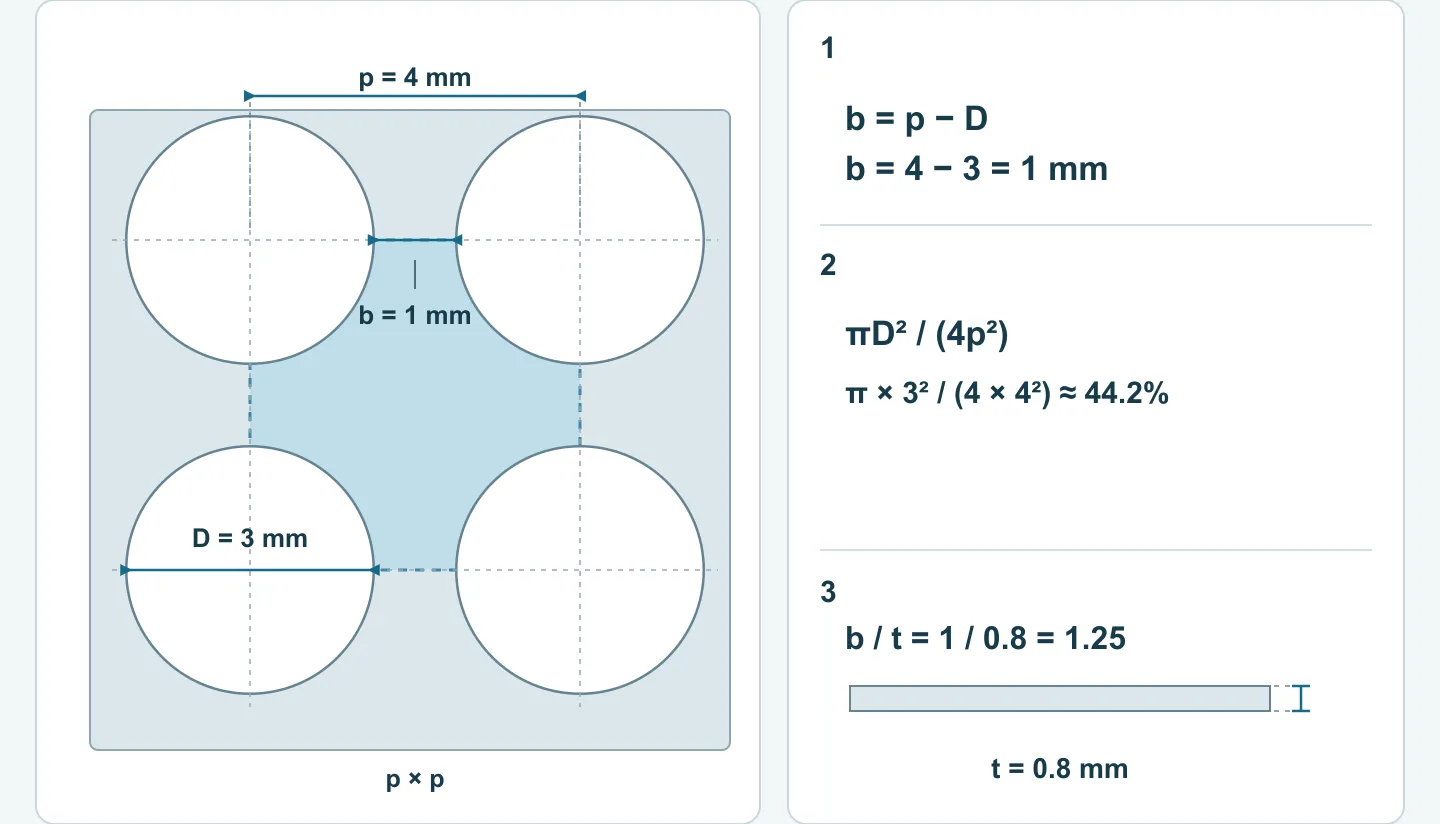
Eş çaplı dairesel deliklerden oluşan kare bir dizide D delik çapı, p ise komşu delik merkezleri arasındaki mesafe olsun. En dar bağlantı şeridinin genişliği b = p − D olur. Sac kalınlığı t, bu şeridin kalınlık yönünde ne kadar malzeme içerdiğini belirler.
Hesap örneği: D = 3 mm delik çapı, p = 4 mm adım ve t = 0,8 mm sac kalınlığı için b = 1 mm ve b/t = 1,25 olur. Dıştaki deliksiz çerçeve hariç tutulduğunda, ideal sonsuz kare dizinin açık alan oranı πD²/(4p²), yani yaklaşık %44,2’dir. Bu değerler geometrik ilişkiyi açıklamak içindir; önerilen delik aralığı veya üretim kapasitesi beyanı değildir.
Açık alan oranı aynı olan iki sac farklı davranabilir. Dairesel delikler ve uzun delikler, hizalı ve şaşırtmalı düzenler, eşit dağılımlı diziler ve yerel olarak yoğunlaştırılmış delikler farklı yönlerde bağlantı şeritleri bırakır. Dış çerçeve genişliği, montaj delikleri çevresindeki deliksiz bölgeler ve delik dizisinin büküm çizgilerine uzaklığı da önemlidir. Açık alan oranı ne kadar alanın çıkarıldığını gösterir; ancak delme sonrasında sacın ne kadar çarpılacağını tek başına belirlemez.
Teknik resim incelemesi için malzeme, sac kalınlığı ve delik çapının yanında, tüm delik dizisinin parça dış sınırı, bükümler ve montaj noktalarıyla ilişkisini gösterin. Presleme DFM kılavuzu, delikler arasındaki net mesafe ile merkezler arası adımın farkını açıklamaya yardımcı olabilir.
Hafif dışbükey takımlar: yükseltilmiş yüzeyi belirleyin
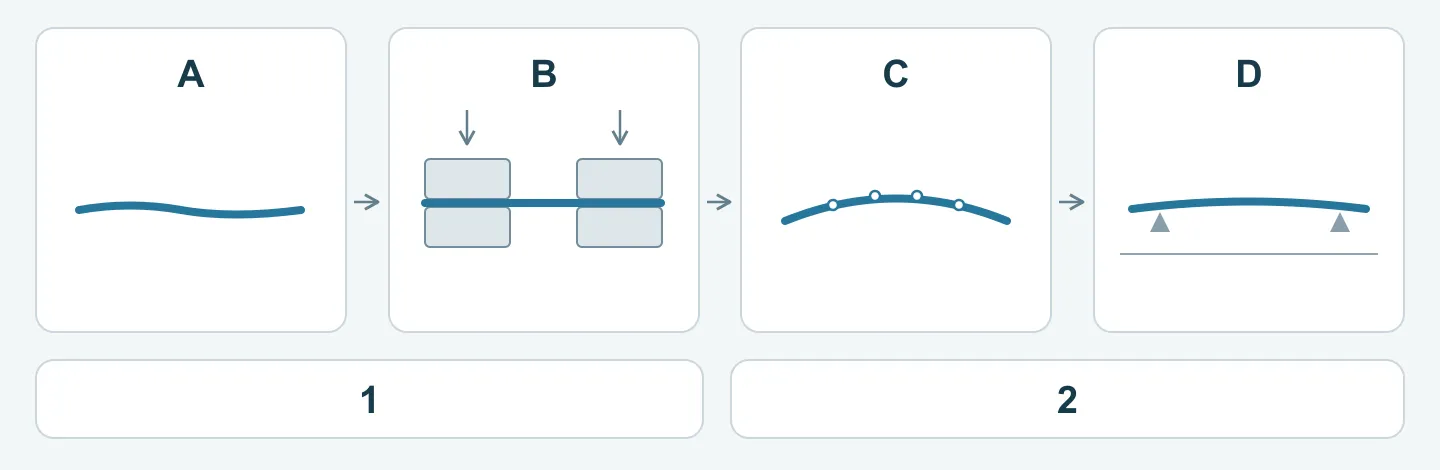
“Hafif dışbükey” yalnızca geometrinin bir kısmını tarif eder. Zımba kesme yüzeyini, alt kalıp destek yüzeyini veya baskı yüzeyini değiştirmek farklı etkiler yaratır. Bir çözümü değerlendirirken önce yükseltilmiş bölgeyi kesit görünüşünde gösterin ve sacla ne zaman temas ettiğini belirleyin.
Şekillendirilmiş zımba alın yüzeyi kesme sırasını değiştirir
Yükseklik farkları bulunan bir zımba alın yüzeyi, farklı bölgelerin strokun farklı noktalarında sacla temas etmesini ve kesmeye başlamasını sağlar. Bu, delme yükünün strok boyunca dağılımını değiştirir ve kesim artığının şeklini de etkileyebilir. Zımba yüzeyinin dışbükey olması tek başına sacın daha düz olacağını göstermez.[3]
Belirli alın yüzeyi tasarımları malzeme akışının yönünü de etkileyebilir. Örneğin Wilson’ın JK Shear tasarımı, akışı delik ve kesim artığı yönüne teşvik ederek çevredeki saca iletilen deformasyonu azaltmayı amaçlar.[4] Bu mekanizma ilgili yüzey geometrisiyle ilişkilendirilmelidir; her dışbükey, eğimli veya radyüslü zımbanın ortak etkisi olarak görülmemelidir.
Delik delme ile dış kontur kesimi de birbirinden ayrılmalıdır. Delik delmede genellikle delikli sac korunur, kesilen küçük parçalar ise atıktır. Kesilen parça bitmiş ürünün kendisiyse, kesim artığının deforme olmasına izin veren yaklaşım yeniden değerlendirilmelidir.[3]
Kalıp destek yüzeyi ve eşleşen baskı yüzeyi ters yönde eğilme uygular
Başka bir takım türü, sacın nereden desteklendiğini ve nereden bastırıldığını değiştirir. Yükseltilmiş alt kalıp destek yüzeyi, uygun bir baskı veya sıyırıcı yüzeyle birlikte, ayrılma öncesinde ve sonrasında sacı mevcut çarpılma eğiliminin tersine büker.[2] Bu yapı sac üzerindeki kuvvetlere etki eder ve zımba alın yüzeyindeki kesme yüksekliği farkından ayrı değerlendirilmelidir.
Telafi, mevcut çarpılma eğilimine uygun olmalıdır. Çok küçük bir yükselti yetersiz kalabilir; çok büyük bir yükselti ise ters yönde deformasyon, baskı izi veya delik kenarında değişiklik oluşturabilir. Temas bölgelerini, baskı strokunu, zımba penetrasyonunu ve alt kalıp desteğini birlikte doğrulayın; sonra denemedeki nihai parçayı inceleyin. Belirli bir yükselti veya açı evrensel bir çözüm değildir.
Hafif dışbükey takımlar deformasyonu azaltmayı veya telafi etmeyi, malzeme akışını ya da kuvvet dağılımını düzenlemeyi amaçlayabilir. Etkiyi “iç gerilmeleri tamamen ortadan kaldırmak” diye tanımlamak, bu yapıların tek başına gösterdiğinin ötesine geçer. Özel bir kesici kenar da işlemi otomatik olarak hassas kesme yapmaz. Güçlü sac tutma ve karşı basınç içeren işlemler için hassas kesme kalıp yapıları kılavuzuna bakın.
Takımı değiştirmeden önce deformasyonun nerede başladığını bulun
En yararlı teşhis bilgisi, parçanın hangi işlemden sonra ilk kez belirgin bir şekil değişikliği gösterdiğidir. Yalnızca nihai parçaya bakarak kesici kenar sorunu çıkarmaya çalışmak, gelen malzeme, dış kontur kesimi veya sonraki işlemlerin etkilerini yanlışlıkla delme zımbasına yükleyebilir.
| Kontrol aşaması | Karşılaştırılacak şekiller ve etkiler | Bulguların sonraki adıma katkısı |
|---|---|---|
| Delmeden önce | Gelen sac veya ön kesilmiş parçalardaki dalgalanma ve eğilme yönü, malzeme partisi ve yönü | Başlangıç şeklini işlemle oluşan deformasyondan ayırın |
| Az sayıda delikten sonra ve tüm dizi tamamlandıktan sonra | Delikli bölgede, çerçevede ve farklı yönlerdeki değişimler | Delik dizisi büyüdükçe deformasyonun birikip birikmediğini belirleyin |
| Baskı ve sıyırmadan sonra | Makine güvenli şekilde durdurulmuşken desteği ve baskı temasını inceleyin; parça çıkarıldıktan sonra serbest şeklini ölçün | Kısıtlanmış şekli yük kaldırıldıktan sonraki şekilden ayırın |
| Dış kontur kesimi, büküm veya son işlemlerden sonra | Nihai dış sınır, montaj noktaları ve delik dizisi arasındaki göreli değişimler | Sonraki işlemlerin değişimlerini yanlışlıkla delmeye bağlamayın |
Aynı parçada bütün aşamalarda tutarlı yön işaretleri ve ölçüm noktaları kullanın. Sac, delik dizisi tamamlandıktan sonra kabul edilebilir durumdayken dış kontur kesiminden sonra belirgin biçimde değişiyorsa, kontur kesme işlemini ve çerçevenin kısıtlama koşullarındaki değişimi inceleyin. Çarpılma yalnızca sıyırmadan sonra oluşuyorsa önce baskıyı, sıyırmayı ve yerel desteği inceleyin. Presleme kusurları teşhis kılavuzu, kusurları işlem bazında belirlemek için başka yöntemler sunar.
Özel takımları karşılaştırmadan önce temel koşulları kararlı hale getirin
Özel takımları değerlendirmek için temel koşulların tekrarlanabilir olması gerekir. Kesici kenarlar körleşmişse, alt kalıp yükseklikleri tutarsızsa veya kesim artığı tahliyesi kararsızsa, yalnızca bir yükseltiyi değiştirmek denemeler arasındaki farkın gerçek nedenini belirlemeyi zorlaştırır.
Önce kesici kenar durumunu, gerçek kesme boşluğunu, zımba-alt kalıp hizasını ve destek ile sıyırıcı yüzeylerdeki teması kontrol edin; sonra malzeme partisini ve yağlamayı inceleyin. Kesme boşluğu malzemeye ve kalınlığa uygun olmalıdır. Boşluğu yalnızca küçültmek takım yükünü ve ısınmayı artırabilir; bu nedenle “daha küçük boşluk daha düz parça demektir” bir ayar kuralı olarak kullanılmamalıdır.[1]
Delme sırası da takım geometrisiyle birlikte karşılaştırılmalıdır. Komşu deliklerin darbelerini farklı zamanlara yaymak, diziyi gruplar halinde tamamlamak veya çoklu zımbaların sacla farklı zamanlarda temas etmesini sağlamak denenebilecek yaklaşımlardır.[1][4] Her strokta delinecek delik sayısı belirlenirken delik yerleşimi, bağlantı şeritleri, yük ve çevrim süresi dikkate alınmalıdır. Tek strokta daha fazla delik her zaman daha iyi değildir.
Temel koşullar uygunsa ancak tekrarlanabilir çarpılma sürüyorsa, hafif yükseltilmiş destek yüzeyi, belirli bir zımba alın geometrisi veya sonraki düzeltme işlemi gibi seçenekleri karşılaştırın. Düzeltme işleminin de yalnızca görünür yüzeye değil, delik şekline ve montaja etkisi kontrol edilmelidir.
Kalıp denemesinin nihai parçayı iyileştirdiği nasıl doğrulanır?
Kontrollü bir kalıp denemesi karşılaştırılabilir sonuçlarla başlar. Malzeme sınıfı ve partisi, sac kalınlığı, taslak yönü, delik dizisi, dış sınır, kesici kenar durumu, yağlama ve ölçüm yöntemini mümkün olduğunca aynı tutun. Kesici kenarlar, baskı, delme sırası ve malzeme birlikte değiştirilirse sonuç iyileşebilir; ancak hangi değişikliğin etkili olduğu anlaşılamaz.
Önce mevcut ayarı kaydedin, sonra bir ana faktörü değiştirin. Her gruptan birden fazla numune saklayın ve ardışık üretim sırasında meydana gelen değişimleri kaydedin. Numune sayısını parça riskine ve üretim düzenine göre belirleyin; tek bir düz numune, seri üretimin kararlı olacağını göstermez.
| Karşılaştırma kalemi | Önerilen kayıtlar |
|---|---|
| Sac şekli | Çıkarıldıktan sonraki serbest şekil, son işlemden sonraki şekil, ölçülen yüzey ve destek noktaları |
| Delikler ve montaj | Delik çapı, şekli, konumu ve adımı; montaj noktaları ve eşleşen parçalarla ilişkileri |
| Delik kenarları ve yüzeyler | Çapak yönü ve yüksekliği, baskı izleri ve çizikler; sonraki kaplama veya temas bölgelerinin gereklilikleri |
| Takımın çalışması | Delme yükü veya mevcut makine kayıtları, sıyırma, kesim artığı tahliyesi, anormal sesler ve aşınma |
| Üretim performansı | Aynı gerekliliklere göre kabul oranı, çevrim süresi ve sonraki düzeltme veya yeniden işleme ihtiyacı |
“Düzlemsellik” için de üzerinde anlaşılmış bir ölçüm yöntemi gerekir. İnce bir sacı bağlama elemanlarıyla zorla bastırarak ölçmek, bağlı durumunu ölçer. Sacı bir ölçüm tablasına koyup en büyük boşluğu ölçmek işlem karşılaştırmalarını destekleyebilir; ancak bu sonuç tek başına teknik resimdeki düzlemsellik şartının eksiksiz kontrolü değildir. Mühendislik ve kalite ekipleri serbest veya kısıtlanmış durum, ölçülen yüzey, destek yöntemi, ölçüm noktaları ve kabul ölçütleri üzerinde anlaşmalıdır. Yüzey düzlemselliği ile montaj noktalarının göreli yükseklikleri de birbirinden ayrılmalıdır. Bitmiş parça durumunu ve toleransları belirtmek için presleme toleransları kılavuzuna bakın.
Bir çözüm, nihai gereklilikleri sürekli karşılıyorsa uygulanmaya değerdir. Daha düz sacla birlikte delik şekli değişiyor, yüzeyde baskı izleri oluşuyor veya takım ömrü önemli ölçüde azalıyorsa, ayarlamaya devam edin ya da başka yaklaşımları karşılaştırın.
Teklif ve teknik resim incelemesi için gereken bilgiler
Satın alma sorumlularının önce takım yükseltisini, kesme boşluğunu veya baskı kuvvetini belirlemesi gerekmez. Parçanın nasıl kullanılacağını açıklamak daha yararlıdır: delikli panel serbest durumda düz mü durmalı, yoksa montajdan sonra yüzeye tam mı oturmalı? Hangi bölgeler eşleşen parçalara, kablolara veya sızdırmazlık yüzeylerine temas ediyor? Delik dizisi yakınında büküm, kaynak veya sonraki yüzey işlemleri var mı?
Teknik resim gönderirken malzemeyi ve sac kalınlığını, tüm delik düzenini ve dış sınırı, montaj konumlarını, beklenen adedi ve en çok kaygı duyulan sorunu belirtin. Numuneler varsa delme öncesi, delme sonrası ve nihai durum fotoğraflarını ekleyin; iki yüzü, çarpılma yönünü ve ölçüm koşullarını işaretleyin.
Malzeme, delik adımı veya düzlemsellik gerekliliği henüz belirlenmemişse önce bir eskiz ya da fotoğraf gönderin. Tam oturması, havalandırma sağlaması veya montajda hizalanması gereken bölgeleri işaretleyin ve açık soruları belirtin. Bu, gereklilikleri anlamamıza, seçenekleri görüşmemize ve teklif hazırlamamıza yardımcı olur.