Warum dichte Lochfelder das Blech stärker beeinflussen als ein einzelnes Loch
Beim Lochen drückt der Stempel das Metall, aus dem der Butzen entsteht, in die Matrize. Noch vor der Werkstofftrennung bilden sich lokale Verformungen am Lochrand. Ein dichtes Lochfeld konzentriert viele solcher Verformungen auf engem Raum. Je kleiner der Abstand zwischen den Löchern ist, desto empfindlicher reagieren die verbleibenden Stege auf benachbarte Stanzvorgänge. Verschlissene Schneidkanten, ein ungeeigneter Schneidspalt oder unzureichende lokale Abstützung können den Verzug verstärken.[1]
Die Stege zwischen den Löchern sind schmale Metallstreifen, die das gelochte Blech zusammenhalten. Das Lochfeld und der umliegende ungelochte Rand unterscheiden sich in Steifigkeit und Verformung. Nach der Entlastung kann sich durch Biegung, Welligkeit oder Verwindung ein neues Gleichgewicht einstellen. Dies ist ein Ansatz zur Analyse des Verzugs. Seine tatsächliche Richtung hängt außerdem vom Ausgangszustand des Materials, vom Lochbild, vom Rand und von den Werkzeugkräften ab. Sie lässt sich nicht allein aus der Bewegungsrichtung des Stempels ableiten.
Ein Blech, das unter Niederhalterdruck am Werkzeug anliegt, ist als fertiges Teil nicht zwangsläufig eben. Das Niederhalten kann Bewegungen vorübergehend begrenzen; nach dem Freigeben kann sich das Blech dennoch verziehen.[2] Prüfen Sie „eben im Werkzeug“, „freie Form nach der Entnahme“ und „Form nach der Montage“ als getrennte Zustände.
Zuerst das verbleibende Metall zwischen den Löchern betrachten
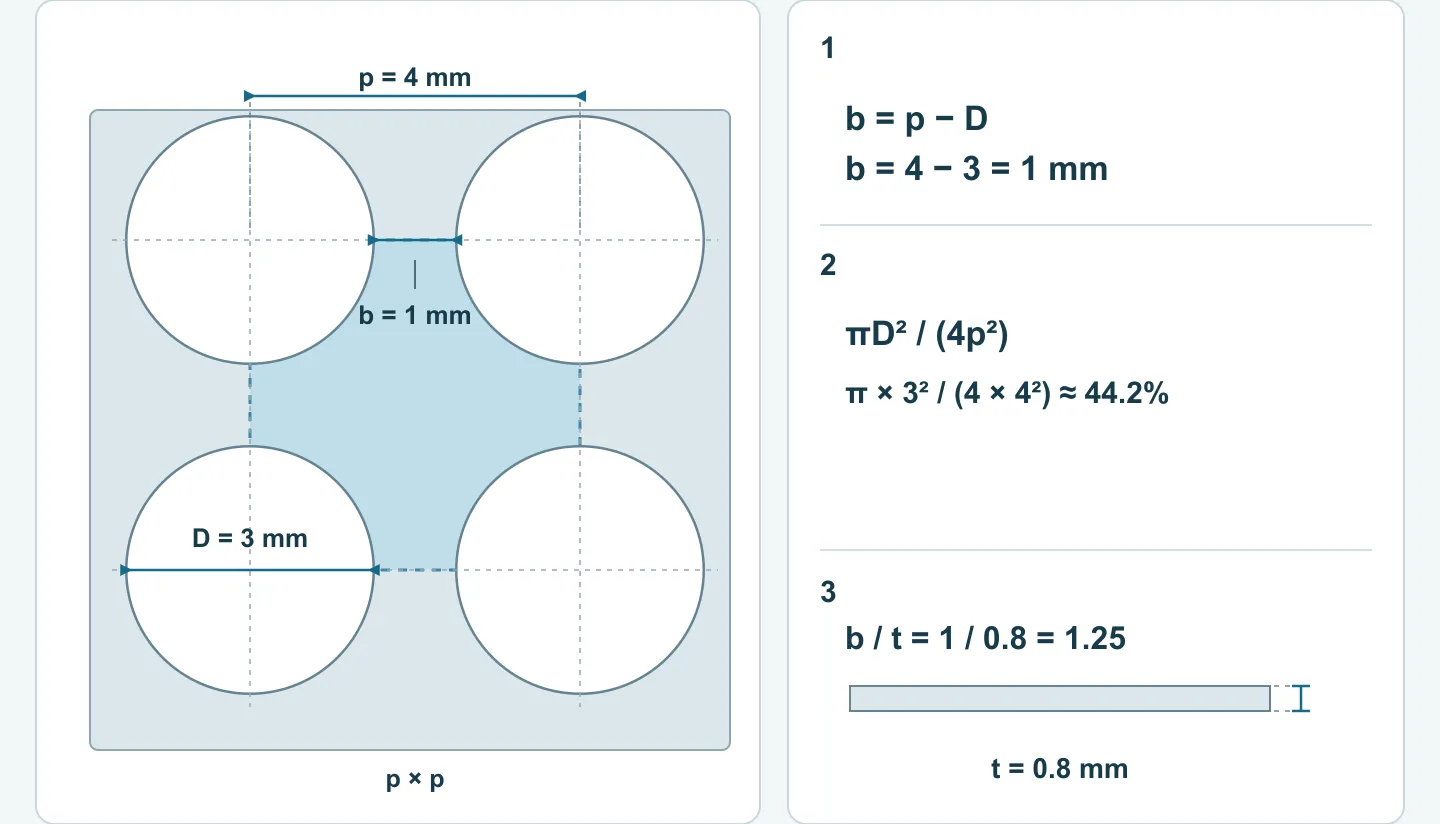
Für ein quadratisches Raster gleich großer Rundlöcher bezeichnet D den Lochdurchmesser und p den Abstand benachbarter Lochmitten. Die kleinste Stegbreite beträgt dann b = p − D. Die Blechdicke t bestimmt, wie viel Material dem Steg über seine Dicke zur Verfügung steht.
Rechenbeispiel: Bei einem Lochdurchmesser D = 3 mm, einem Mittenabstand p = 4 mm und einer Blechdicke t = 0.8 mm ergeben sich b = 1 mm und b/t = 1.25. Ohne den ungelochten Außenrand beträgt der offene Flächenanteil eines idealen, unendlich ausgedehnten quadratischen Lochrasters πD²/(4p²), also etwa 44.2%. Diese Werte erläutern die Geometrie. Sie sind weder empfohlene Lochabstände noch eine Aussage zur Fertigungsfähigkeit.
Zwei Bleche mit gleichem offenem Flächenanteil können sich unterschiedlich verhalten. Rundlöcher und Langlöcher, gerade und versetzte Raster sowie gleichmäßige und lokal verdichtete Lochfelder erzeugen Stege mit unterschiedlichen Richtungen. Auch die Breite des Außenrands, ungelochte Bereiche um Befestigungslöcher und der Abstand des Lochfelds zu Biegelinien spielen eine Rolle. Der offene Flächenanteil beschreibt die entfernte Fläche, kann aber allein nicht vorhersagen, wie stark sich das Blech nach dem Stanzen verzieht.
Zeigen Sie bei der Zeichnungsprüfung, wie das vollständige Lochfeld zu Außenkontur, Biegungen und Befestigungspunkten liegt. Geben Sie außerdem Werkstoff, Blechdicke und Lochdurchmesser an. Der DFM-Leitfaden für Stanzteile erläutert den Unterschied zwischen dem freien Abstand an den Lochrändern und dem Mittenabstand.
Leicht gewölbte Werkzeuge: die erhöhte Fläche eindeutig benennen
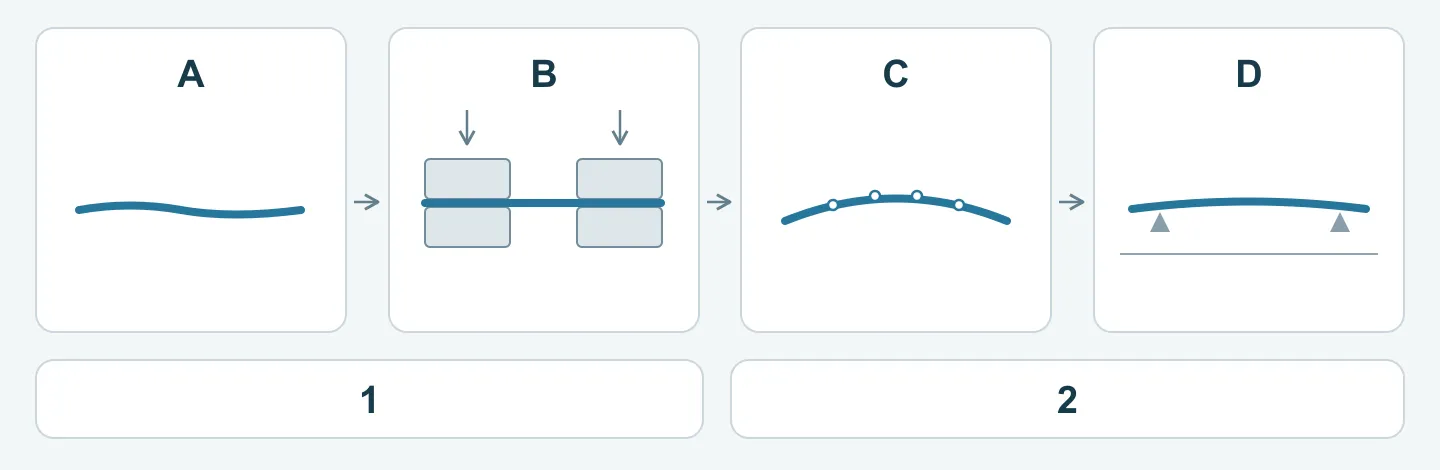
„Leicht gewölbt“ beschreibt nur einen Teil der Geometrie. Änderungen an Stempelschneidfläche, Matrizenauflage und Niederhalterfläche wirken auf unterschiedliche Weise. Kennzeichnen Sie die Erhöhung zunächst in einer Schnittdarstellung und klären Sie, wann sie das Blech berührt.
Eine geformte Stempelstirnfläche verändert die Schnittfolge
Eine Stempelstirnfläche mit unterschiedlichen Höhen bewirkt, dass einzelne Bereiche das Blech an verschiedenen Punkten des Hubs berühren und anschneiden. Dadurch ändert sich die Verteilung der Stanzkraft über den Hub; auch die Butzenform kann sich ändern. Eine konvexe Stempelstirnfläche allein belegt noch keine bessere Ebenheit des Blechs.[3]
Bestimmte Stirnflächengeometrien können auch die Richtung des Materialflusses beeinflussen. Wilsons JK Shear ist beispielsweise darauf ausgelegt, den Materialfluss zum Loch und zum Butzen zu fördern und so die auf das umliegende Blech übertragene Verformung zu verringern.[4] Dieser Mechanismus gehört zur jeweiligen Stirnflächengeometrie. Er darf nicht als gemeinsame Wirkung aller konvexen, schrägen oder gerundeten Stempel verstanden werden.
Außerdem ist zwischen Lochen und Ausschneiden zu unterscheiden. Beim Herstellen eines Lochfelds bleibt normalerweise das gelochte Blech erhalten; die kleinen herausgetrennten Teile sind Abfall. Ist dagegen das ausgeschnittene Teil das Fertigteil, muss ein Verfahren, das eine Verformung des Butzens zulässt, neu bewertet werden.[3]
Matrizenauflage und passende Niederhalterfläche erzeugen eine Gegenbiegung
Eine andere Werkzeuglösung verändert die Stellen, an denen das Blech abgestützt und gedrückt wird. Eine erhöhte Matrizenauflage arbeitet mit einer entsprechend geformten, konkaven Niederhalter- oder Abstreiferfläche zusammen. Sie biegt das Blech vor und nach der Werkstofftrennung entgegen seiner vorhandenen Verzugsneigung.[2] Dabei werden die auf das Blech wirkenden Kräfte verändert. Dies ist von der unterschiedlichen Schneidenhöhe einer Stempelstirnfläche zu unterscheiden.
Die Kompensation muss zur vorhandenen Verzugsneigung passen. Eine zu geringe Erhöhung kann wirkungslos bleiben; eine zu große kann einen Verzug in Gegenrichtung, Druckstellen oder Veränderungen am Lochrand hervorrufen. Prüfen Sie Kontaktbereiche, Niederhalterweg, Stempel-Eindringtiefe und Matrizenabstützung gemeinsam und untersuchen Sie anschließend das fertige Versuchsteil. Eine bestimmte Erhöhung oder ein bestimmter Winkel ist keine allgemeingültige Lösung.
Leicht gewölbte Werkzeugflächen können Verzug verringern oder kompensieren beziehungsweise Materialfluss und Kraftverteilung verändern. Die Aussage, sie würden „innere Spannungen vollständig beseitigen“, geht über das hinaus, was diese Strukturen allein belegen. Eine besondere Schneidkante macht einen Prozess nicht automatisch zum Feinschneiden. Für Verfahren mit starkem Niederhalten und Gegendruck siehe den Leitfaden zum Aufbau von Feinschneidwerkzeugen.
Den Beginn des Verzugs finden, bevor das Werkzeug verändert wird
Für die Diagnose ist am wichtigsten, nach welchem Arbeitsgang sich die Form erstmals deutlich verändert. Wer aus dem Fertigteil unmittelbar auf ein Schneidkantenproblem schließt, kann Einflüsse des Ausgangsmaterials, des Konturschnitts oder späterer Arbeitsgänge fälschlich dem Lochstempel zuschreiben.
| Prüfstadium | Zu vergleichende Formen und Einflüsse | Was der Befund für den nächsten Schritt bedeutet |
|---|---|---|
| Vor dem Stanzen | Welligkeit und Biegerichtung des Ausgangsblechs oder der Zuschnitte, Materialcharge und Orientierung | Ausgangsform und durch die Bearbeitung entstandenen Verzug voneinander trennen |
| Nach wenigen Löchern und nach dem vollständigen Lochfeld | Änderungen im Lochfeld, am Rand und in unterschiedlichen Richtungen | Ermitteln, ob sich der Verzug mit wachsendem Lochfeld aufbaut |
| Nach Niederhalten und Abstreifen | Bei sicher stillgesetzter Maschine den Kontakt an Abstützung und Niederhalter prüfen; nach der Entnahme die freie Form messen | Die unter Zwang gehaltene Form von der Form nach Entlastung unterscheiden |
| Nach Konturschnitt, Biegen oder Nachbearbeitung | Relative Änderungen an der endgültigen Außenkontur, den Befestigungspunkten und dem Lochfeld | Veränderungen aus späteren Arbeitsgängen nicht dem Lochen zuschreiben |
Behalten Sie an demselben Teil durch alle Stadien hindurch einheitliche Orientierungsmarkierungen und Messstellen bei. Ist das Blech nach dem Lochen akzeptabel, verändert sich aber nach dem Konturschnitt deutlich, prüfen Sie diesen Arbeitsgang und die Änderung der Randeinspannung. Entsteht der Verzug erst nach dem Abstreifen, prüfen Sie zuerst Niederhalten, Abstreifen und lokale Abstützung. Der Leitfaden zur Fehleranalyse bei Stanzteilen enthält weitere Methoden, um Fehler einem Arbeitsgang zuzuordnen.
Vor dem Vergleich besonderer Werkzeuge die Grundbedingungen stabilisieren
Die Bewertung besonderer Werkzeuge setzt wiederholbare Grundbedingungen voraus. Sind die Schneidkanten stumpf, die Matrizenhöhen uneinheitlich oder die Butzenabfuhr instabil, lässt sich durch das alleinige Ändern einer Erhöhung kaum erkennen, was Unterschiede zwischen den Versuchen tatsächlich verursacht.
Prüfen Sie zunächst Schneidkantenzustand, tatsächlichen Schneidspalt, Ausrichtung von Stempel und Matrize sowie den Kontakt an Auflage- und Abstreiferflächen. Prüfen Sie danach Materialcharge und Schmierung. Der Schneidspalt muss zu Werkstoff und Dicke passen. Eine bloße Verkleinerung kann Werkzeugbelastung und Erwärmung erhöhen. „Kleinerer Schneidspalt bedeutet ebenere Teile“ ist daher keine geeignete Einstellregel.[1]
Neben der Werkzeuggeometrie sollte auch die Stanzfolge verglichen werden. Mögliche Versuchsansätze sind zeitlich versetzte Eingriffe an benachbarten Löchern, das schrittweise Fertigstellen von Lochgruppen oder Gruppenstempel, deren einzelne Stempel das Blech zu unterschiedlichen Zeitpunkten berühren.[1][4] Bei der Zahl der Löcher pro Hub sind Lochbild, Stege, Belastung und Taktzeit zu berücksichtigen. Mehr Löcher in einem Hub sind nicht immer besser.
Sind die Grundbedingungen in Ordnung, bleibt aber ein wiederholbarer Verzug bestehen, vergleichen Sie etwa eine leicht erhöhte Auflagefläche, eine bestimmte Stempelstirnflächengeometrie oder einen nachfolgenden Richtvorgang. Beim Richten müssen neben der sichtbaren Blechform auch die Auswirkungen auf Lochform und Montage geprüft werden.
Nachweisen, dass ein Werkzeugversuch das Fertigteil verbessert
Ein kontrollierter Werkzeugversuch beginnt mit vergleichbaren Ergebnissen. Halten Sie Werkstoffsorte, Charge, Blechdicke, Zuschnittorientierung, Lochfeld, Außenkontur, Schneidkantenzustand, Schmierung und Messmethode möglichst konstant. Werden Schneidkanten, Niederhalter, Stanzfolge und Material gleichzeitig verändert, kann sich das Ergebnis verbessern, ohne dass die ursächliche Änderung erkennbar wird.
Dokumentieren Sie zuerst die bestehende Einstellung und ändern Sie dann einen Hauptfaktor. Bewahren Sie mehrere Muster aus jeder Gruppe auf und erfassen Sie Veränderungen während aufeinanderfolgender Fertigung. Legen Sie die Musterzahl nach Bauteilrisiko und Fertigungsablauf fest. Ein einzelnes ebenes Muster weist noch kein stabiles Verhalten einer Serie nach.
| Vergleichsmerkmal | Empfohlene Aufzeichnungen |
|---|---|
| Blechform | Freie Form nach der Entnahme, Form nach dem letzten Arbeitsgang, Messfläche und Auflagepunkte |
| Löcher und Montage | Lochdurchmesser, -form, -position und Mittenabstand; Befestigungspunkte und deren Lage zu den Gegenbauteilen |
| Lochränder und Oberflächen | Gratrichtung und -höhe, Druckstellen und Kratzer; Anforderungen an spätere Beschichtungen oder Kontaktflächen |
| Werkzeugverhalten | Stanzkraft oder verfügbare Maschinendaten, Abstreifen, Butzenabfuhr, ungewöhnliche Geräusche und Verschleiß |
| Fertigungsverhalten | Anteil an Gutteilen bei gleichen Anforderungen, Taktzeit und Bedarf an anschließendem Richten oder Nacharbeit |
Auch „Ebenheit“ erfordert eine vereinbarte Messmethode. Wird ein dünnes Blech mit Spannmitteln heruntergedrückt, wird sein eingespannter Zustand gemessen. Das Auflegen auf eine Messplatte und das Messen des größten Spalts kann dem Prozessvergleich dienen. Dieses Ergebnis allein ist jedoch keine vollständige Prüfung der zeichnungsgemäßen Ebenheitsanforderung. Konstruktion und Qualitätssicherung sollten freien oder eingeschränkten Zustand, Messfläche, Abstützung, Messstellen und Annahmekriterien gemeinsam festlegen. Außerdem müssen die Ebenheit einer Fläche und die relativen Höhen von Befestigungspunkten unterschieden werden. Der Leitfaden zu Stanztoleranzen erläutert die Abstimmung von Fertigteilzustand und Toleranzen.
Eine Lösung ist sinnvoll, wenn sie die endgültigen Anforderungen dauerhaft erfüllt. Geht eine ebenere Blechform mit veränderten Lochformen, Druckstellen oder deutlich geringerer Werkzeugstandzeit einher, muss die Einstellung weiter angepasst oder mit anderen Ansätzen verglichen werden.
Angaben für Angebot und Zeichnungsprüfung
Einkäufer müssen nicht zuerst Erhöhung, Schneidspalt oder Niederhalterkraft festlegen. Hilfreicher ist die Beschreibung der Anwendung: Muss das gelochte Blech im freien Zustand eben sein oder nach dem Einbau bündig anliegen? Welche Bereiche berühren Gegenbauteile, Kabel oder Dichtflächen? Gibt es Biegungen, Schweißnähte oder spätere Oberflächenbehandlungen in der Nähe des Lochfelds?
Fügen Sie den Zeichnungen Werkstoff und Blechdicke, vollständiges Lochbild und Außenkontur, Befestigungsstellen, erwartete Stückzahl und das wichtigste Anliegen bei. Sind Muster vorhanden, ergänzen Sie Fotos vor und nach dem Lochen sowie im Endzustand. Kennzeichnen Sie dabei jede Seite, die Verzugsrichtung und die Messbedingungen.
Wenn Werkstoff, Lochabstand oder Ebenheitsanforderung noch offen sind, senden Sie zunächst eine Skizze oder Fotos. Markieren Sie die Bereiche, die bündig anliegen, für Belüftung sorgen oder bei der Montage fluchten müssen, und benennen Sie offene Fragen. So können wir die Anforderungen verstehen, Möglichkeiten besprechen und ein Angebot vorbereiten.