普通冲裁后,零件的边缘可能有塌角、光亮带、断裂带和毛刺。若这条边要用于齿形啮合、精密配合或滑动接触,只把外形尺寸做对往往还不够:实际参与接触的断面有多高、是否倾斜、零件松开后是否平整,都需要检查。
改善这些问题,可以采用多次冲裁与整修,也可以采用带压料和反压的精冲,或评估上下方向配合的切边结构。它们改变材料分离的方式,设备、模具和工序要求也不同。选哪一种,应从零件的功能面和验收要求出发。
三种结构,分别控制什么?
精冲结构的差别,可以从三个问题看清楚:余量怎样分配,切断时怎样约束材料,上下工具怎样配合。 多次精切把余量分配到前后工序;强力压边精冲在分离材料时建立压料和反压;上下切边则利用不同方向的工具动作完成轮廓加工。
这三项设计可以组合在同一套工艺中。例如,精冲后仍可对局部功能边缘安排整修,上下切边结构也可以带有压料和反压。评审时应先确定零件的主要问题,再决定在哪一道工序、哪一个受力位置解决。
精冲要改善什么?先看断面,再看尺寸与平面度
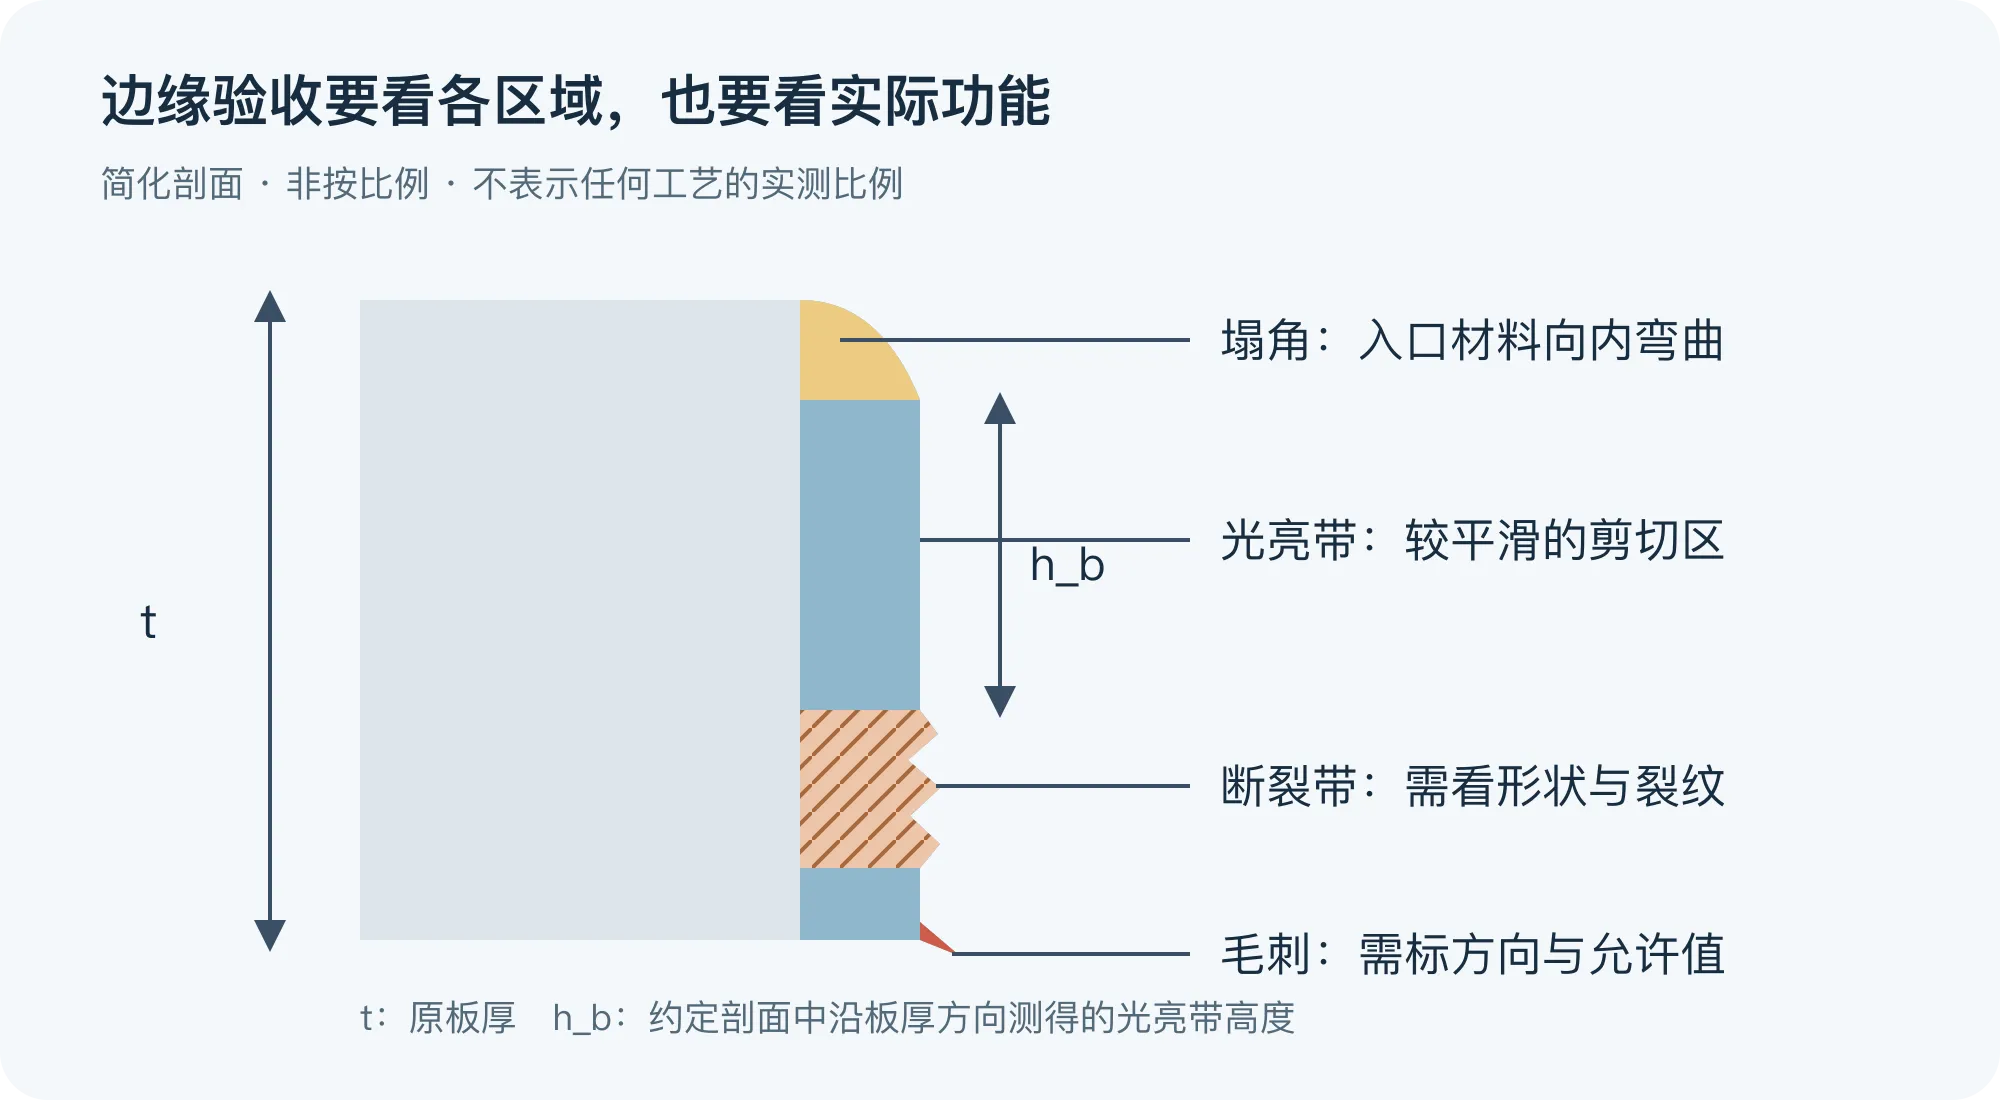
光亮带增多通常有利于获得较连续的接触边缘,但光亮带比例不能代替整套验收。 塌角会减少有效接触高度;断裂区可能影响边缘形状与配合;毛刺的位置和大小可能影响装配、触碰或运动。切边的锥度、局部裂纹和零件平面度也应分别检查。[1][2]
例如,带齿的锁止片要确认齿侧实际参与啮合的高度和齿形;一个与轴配合的孔要确认孔壁形状、孔径和通规条件;薄环或垫片还可能对松开后的翘曲敏感。即使外形尺寸合格,这些功能仍可能受断面和形状误差影响。
检查光亮带时,先约定测量位置和方向。若在某一剖面沿板厚方向测得光亮带高度为 h_b,原板厚为 t,则该处比例为 h_b/t × 100%。计算示例:t=2.00 mm、h_b=1.60 mm,得到 80%。验收时还要检查齿根、尖角、直边和孔边的差异,并按各处实际接触要求确定合格线。
多次精切:先留余量,再修整功能边缘
先形成接近最终形状的轮廓,再去除预留的薄层材料,是改善冲裁边缘的一条路线。 后续工序通常称为整修或精切(shaving)。它与简单重复冲压同一个尺寸不同:前后工序需要安排明确的余量、定位关系和最终刃口。[3]
这类结构首先要解决余量分配。预冲决定后续从哪里切入,整修决定最终留下哪一段功能边缘。前一道留下的断裂区、轮廓偏差和翘曲,都会进入下一道工序的加工条件。设计时需要明确四件事:
- 预冲后留下什么状态。 记录预冲尺寸、塌角和断裂区,以及零件是否已经翘曲。
- 整修要去掉哪一层。 外轮廓与内孔的余量方向不同,应在剖面或尺寸链中说明;沿复杂轮廓还要确认余量是否均匀。
- 下一工序怎样定位和支承。 导正、装夹和支承变化,会使薄层切削变成局部啃料,影响孔位、轮廓或平面度。
- 薄屑怎样离开模具。 排屑、脱料和润滑要进入设计,不能等卡屑后再补救。
整修次数要与每次切除的余量、板厚和刃口形状一起安排。厚板整修时,压入段与切削段的几何会改变局部压应力和裂纹形成过程,进而影响一次能够完成的修整程度。[3] 每增加一道工序,也要检查定位误差、薄屑处理和维护负担,确认增加的工序确实改善了需要保留的边缘。
这条路线值得评估的情况,是现有生产安排允许增加整修工位,或只有部分孔壁、齿侧和轮廓需要改善。代价则包括工位或搬运增加、余量与定位控制、薄屑处理和维护。是否真的更简单、更便宜,要看最终工序方案。
强力压边精冲:把材料流动控制在剪切区
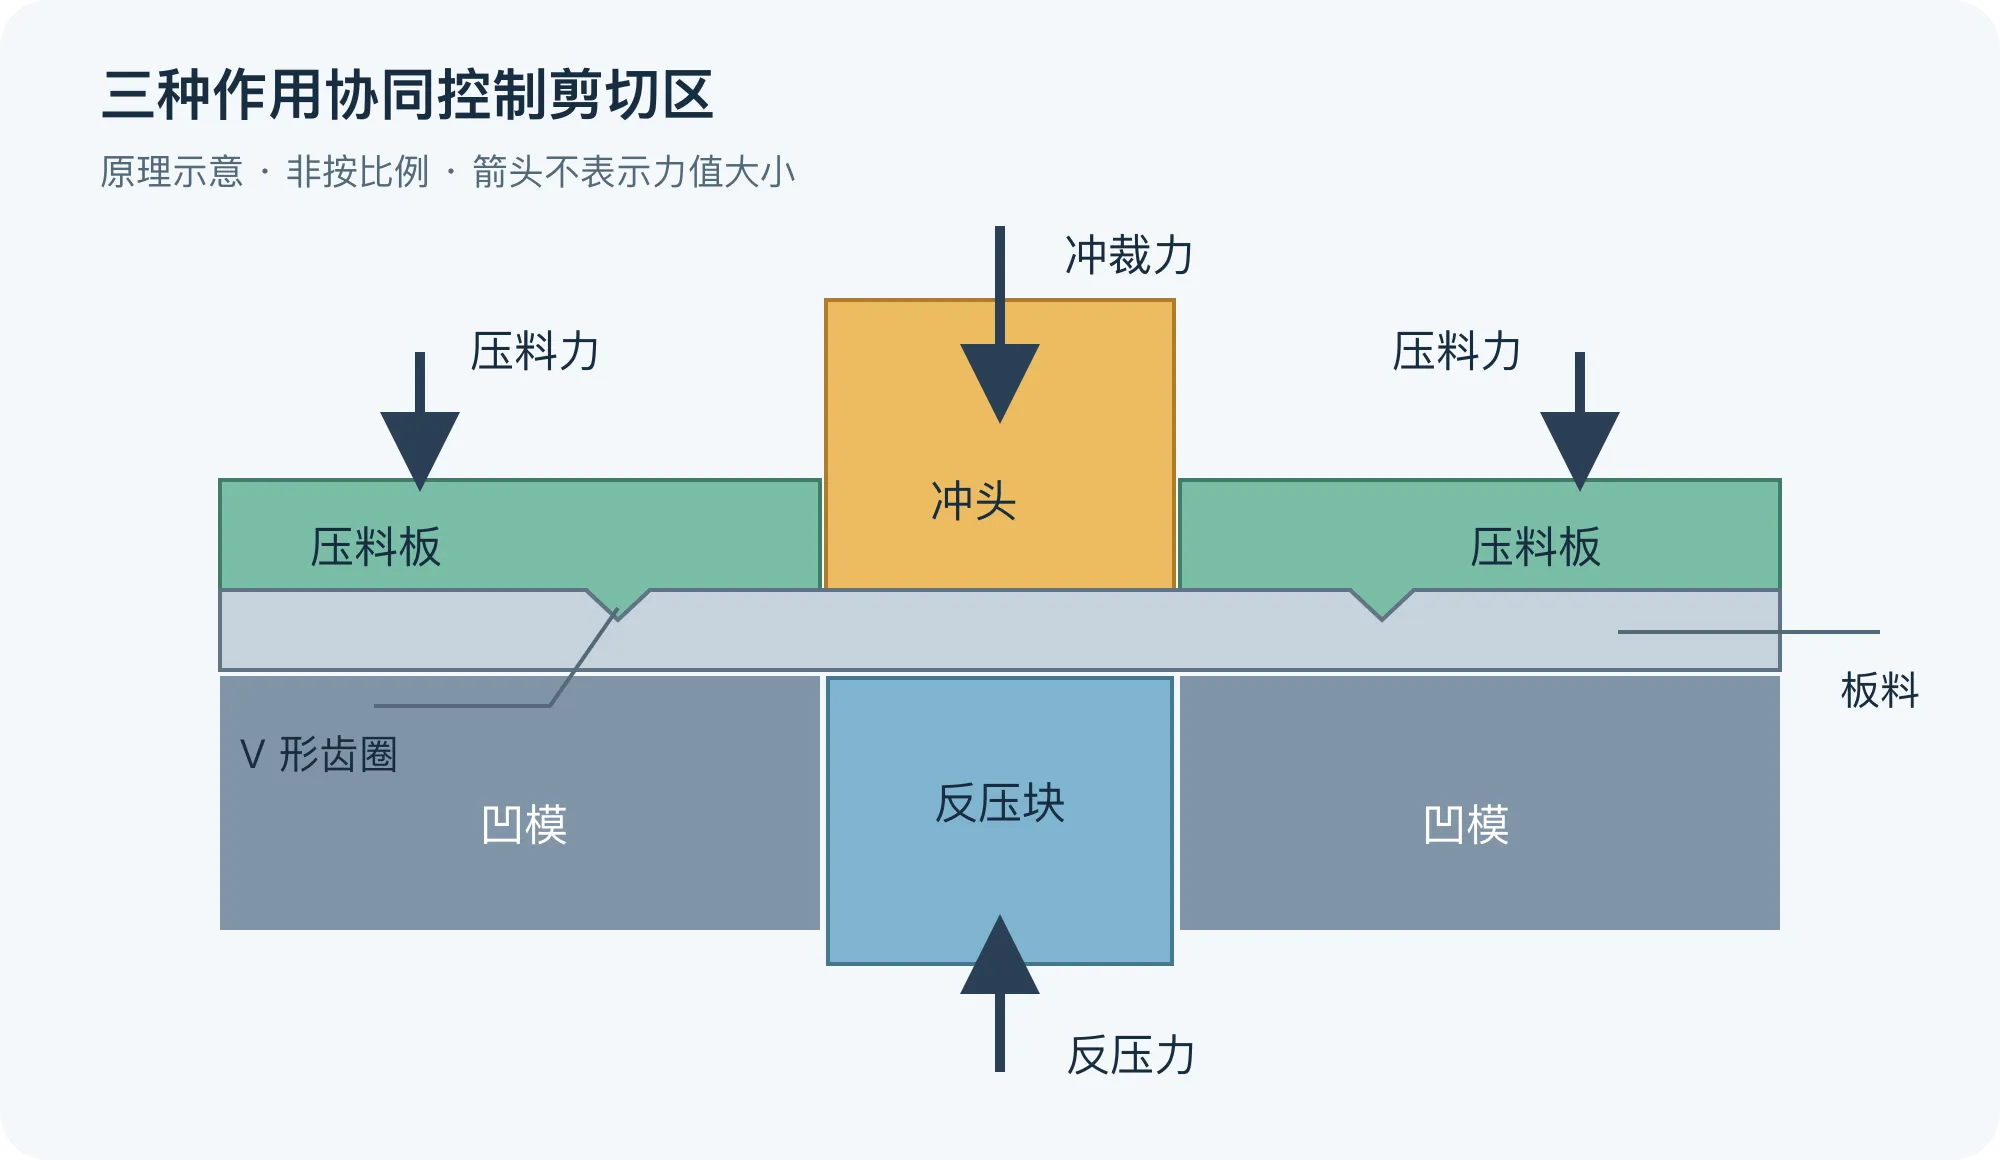
强力压边精冲在切断材料时,同时压住周围材料,并从零件另一侧提供支承和反压。 反压块应在冲裁期间持续支承正在分离的零件,其作用力与行程需要按加工过程控制;切断后才推出零件的顶料动作,则主要解决脱料。[1][4]
冲头提供分离材料的作用;压料板和齿圈约束周围材料;反压块支承正在分离的零件。它们共同影响剪切区的应力与材料流动,有助于延缓裂纹形成、改善断面。[1][4] 增加反压和约束时,应同时检查工具负荷、压痕、脱料和设备能力,找出断面改善与工具负荷之间合适的工作范围。
评估专用设备时,要看它能否按需要控制这些作用及动作顺序,而不能只比较标称吨位。模具刚性、导向、受力后的相对位置和行程控制也要配合;同一副工具的静态间隙合适,不代表带载后仍然处处合适。
专用精冲的价值,要落实到具体省去的后工序上。若齿侧或配合轮廓能在模内达到要求,可以减少相应的轮廓加工;若切边后仍需去毛刺、整平或精加工,这些工序和费用就要继续计入方案。[5] 这样比较,才能看出设备与模具投入换来了哪些实际收益。
上下切边:先理清刃口,再协调动作
上下切边的设计,要先确定各个刃口切哪条轮廓、哪个区域是成品,以及零件和废料怎样被支承、推出。 切边方向确定后,才能安排入口与出口位置、支承面和脱料顺序。
不同轮廓采用相反方向切边,与同一轮廓从两侧剪切,具有不同的支承和分离条件。分阶段反向冲裁还需要分别控制前后两次切入深度及工具尺寸。[6] 设计图应把这些关系画清楚,再逐条确定间隙和行程。
对这类结构,评审图纸时应把切边顺序和闭合位置画出来:压料什么时候建立、各刃口什么时候接触、允许切入多深、零件何时脱离支承,以及复位后废料是否已经清除。若采用上下方向的孔与外轮廓切边,还应分别注明各条边的入口、出口和毛刺允许方向。
平面度要按整件的受力分布来判断。轮廓不对称、接触先后不同、模架挠曲或刃口磨损,都可能使局部变形保留下来。试模时,既要检查切边过程中的支承,也要测量零件松开后的形状;若仍有翘曲,再判断需要调整动作顺序、支承范围,还是增加整平工序。
V 形齿圈的位置,决定约束作用在哪里建立
压料板上的 V 形突起通常称为齿圈或 V-ring。齿圈压入材料后,在轮廓周围建立约束,限制切边附近的材料流动;主刃口继续完成材料分离。两者分工明确,齿圈的作用需要与压料力和切边位置配合。
齿圈的高度、形状和距轮廓的位置应与材料、板厚、局部几何及压料条件一起设计。拐角处尤其需要检查齿圈位置与凹模入口形状对塌角的共同影响。[7] 试模时可以固定材料与其余条件,对照不同位置的断面和压痕,再决定齿圈是否需要局部调整。
冲裁间隙为什么不能一味缩小?
间隙应同时满足断面要求和工具工作条件。 缩小间隙会改变剪切区的应力与材料流动,也可能增加冲头负荷。[1][2] 调整间隙时,要把边缘质量、受力后的工具位置和回程脱料放在一起检查。
先说明间隙口径。对圆形工具,设凹模直径为 D_d、冲头直径为 D_p,单侧间隙 c=(D_d-D_p)/2。计算示例:D_d=10.04 mm、D_p=10.00 mm,则 c=0.02 mm;若板厚 t=2.00 mm,单侧间隙比例为 1%。这是定义和复算示例,并非推荐参数;不规则轮廓需要检查局部法向间隙。
将间隙继续收紧时,断裂区的变化和工具负荷的变化未必同步。断面已经满足要求后,仍应检查增加的负荷是否带来粘料、磨损或脱料困难。零间隙与负间隙还会改变出口处的材料变形,塌角和出口形状需要单独测量。[1][2]
采用零间隙或负间隙时,行程控制应在设计阶段确定。冲头与凹模的轮廓存在接触风险,需要核对允许压入位置、凹模入口形状和工具带载变形;采用预先停止压入、后工位去除剩余连接的路线时,还要把两道工序的定位与分离安排完整。[2] 不同板厚和材料状态应重新确认工作范围。
三种路线怎样比较?
选型时,先比较零件需要改善的边缘和可用的工序安排,再看设备与模具投入。下表把三种路线的关键设计项放在同一组维度下,便于评审具体方案。
| 比较项目 | 多次冲裁与整修 | 专用设备精冲 | 上下方向配合切边 |
|---|---|---|---|
| 主要工艺思路 | 先形成轮廓,再去除预留的边缘材料 | 冲裁、压料和反压共同控制剪切区 | 通过上下方向的刃口动作完成所需切边 |
| 首先核对什么 | 整修余量、定位、支承和排屑 | 力与动作控制、间隙、齿圈、模架刚性 | 各条轮廓的动作顺序、闭合位置、支承与排废 |
| 值得评估的需求 | 部分关键边缘需改善,且工序安排允许整修 | 多处轮廓需较连续断面,且订单适合相应设备与模具投入 | 几何和工位安排适合上下切边,需验证断面和形状控制 |
| 试模重点 | 每次整修后的断面、尺寸与定位变化 | 各关键轮廓的断面、工具负荷与脱料状态 | 刃口接触顺序、废料分离与松开后的平面度 |
| 成本应包含什么 | 工位、定位、整修薄屑、搬运及维护 | 模具、设备工时、材料利用、修磨及后处理 | 导向与联动机构、调试、排废和维护 |
比较成本时,统一最终尺寸、断面要求、去毛刺与整平状态、检验方式和交付数量。模具费低但仍需大量后加工的方案,可能比模具投入高、后工序较少的方案更贵;反过来,需求量小或设计容易改变时,复杂模具的投入也可能难以摊薄。
试模要证明什么,才能放行量产?
试模应证明合格零件能够连续产出,而不只是一件样品看起来光亮。 在同一材料牌号、状态和厚度范围下,记录润滑、速度、压料与反压条件、工具状态和测量方法,再检查:
- 关键断面:直边、尖角、齿根、内孔等位置的塌角、光亮带、断裂区、毛刺、锥度与裂纹。
- 尺寸与形状:孔径、轮廓、位置关系及平面度;说明零件处于自由状态还是约定装夹状态。
- 动作与排废:脱料是否顺畅,废料是否残留,工具是否存在异常接触或负荷变化。
- 连续生产与维护:连续样件的变化、粘料和刃口磨损,修磨前后的尺寸与断面状态,以及每件合格件的实际成本。
工具维护也应纳入试模。涂层硬度、韧性、附着与摩擦特性需要共同配合,实际表现还受到工件材料、冲头轮廓和加工负荷影响。[8] 比较工具方案时,固定工件和工况,记录合格件数量、粘料、磨损位置与修磨间隔,才能判断每件合格件的维护成本。
从零件用途开始讨论方案
可以先发图纸、草图或照片,圈出需要啮合、滑动、贴合或精密配合的边缘,说明材料、板厚、预计数量,以及目前遇到的毛刺、断面或翘曲问题。尚未确定的公差和检测要求可以注明待确认。
有了这些信息,才能判断是增加整修工位、采用带压料与反压的精冲,还是评估上下切边结构,并把试模结果与最终使用要求对应起来。
- Suzuki Y., Shiratori T., Yang M., Murakawa M. Elucidation of Shearing Mechanism of Finish-type FB and Extrusion-type FB for Thin Foil of JIS SUS304 by Numerical and EBSD Analyses. Materials, 2019, 12(13):2143
- Suzuki Y., Yang M., Murakawa M. Optimum Clearance in the Microblanking of Thin Foil of Austenitic Stainless Steel JIS SUS304 Studied from Shear Cut Surface and Punch Load. Materials, 2020, 13(3):678
- Sontamino A., Thipprakmas S. Modified shaving die for shaving thick sheet metal. The International Journal of Advanced Manufacturing Technology, 2023, 128:2469–2481(公开摘要)
- Hu C., Shi Y., Liu F. Research on Precision Blanking Process Design of Micro Gear Based on Piezoelectric Actuator. Micromachines, 2021, 12(2):200
- Feintool,Fineblanking
- Thipprakmas S. Parameter Design for the Counter-Blanking Process Using the Finite Element Method and the Taguchi Approach. Key Engineering Materials, 2010, 443:134–139(公开摘要)
- Kim J. D. An Experimental Study on the Effect of Die Chamfer Shape and V-Ring Position on Die Roll Height in the Fine Blanking of a Special Part with Various Corner Shapes. Applied Mechanics and Materials, 2013, 365–366:569–575(公开摘要)
- Daniel J. 等。Comparison of Lifetime of the PVD Coatings in Laboratory Dynamic Impact Test and Industrial Fine Blanking Process. Materials, 2020, 13(9):2154