Por qué una matriz de agujeros densos afecta a la chapa más que un solo agujero
Durante el punzonado, el punzón empuja hacia la matriz el metal que se convertirá en recorte. Antes de que se separe el material, se produce una deformación local cerca del borde del agujero. Una matriz densa concentra muchas de estas deformaciones en una zona pequeña; cuanto más próximos están los agujeros, más sensibles son los puentes de material restantes a los efectos del punzonado adyacente. Los filos desgastados, una holgura inadecuada o un apoyo local insuficiente pueden agravar la deformación.[1]
Los puentes entre agujeros son tiras estrechas de metal que mantienen unida la chapa perforada. La zona perforada y el marco macizo que la rodea difieren en rigidez y deformación. Al retirar la carga, la chapa puede recuperar el equilibrio mediante flexión, ondulación o torsión. Esta es una forma de analizar la deformación; la dirección real del alabeo también depende del estado inicial del material, del patrón de agujeros, del marco y de las fuerzas del útil. No puede deducirse solo del movimiento del punzón.
Que la chapa apoye contra el útil bajo la presión del pisador no significa que la pieza terminada sea plana. La sujeción puede limitar temporalmente el movimiento, pero la chapa puede alabearse al liberarla.[2] Compruebe por separado «plana dentro del útil», «forma libre tras retirarla» y «forma después del montaje».
Empiece por el metal que queda entre los agujeros
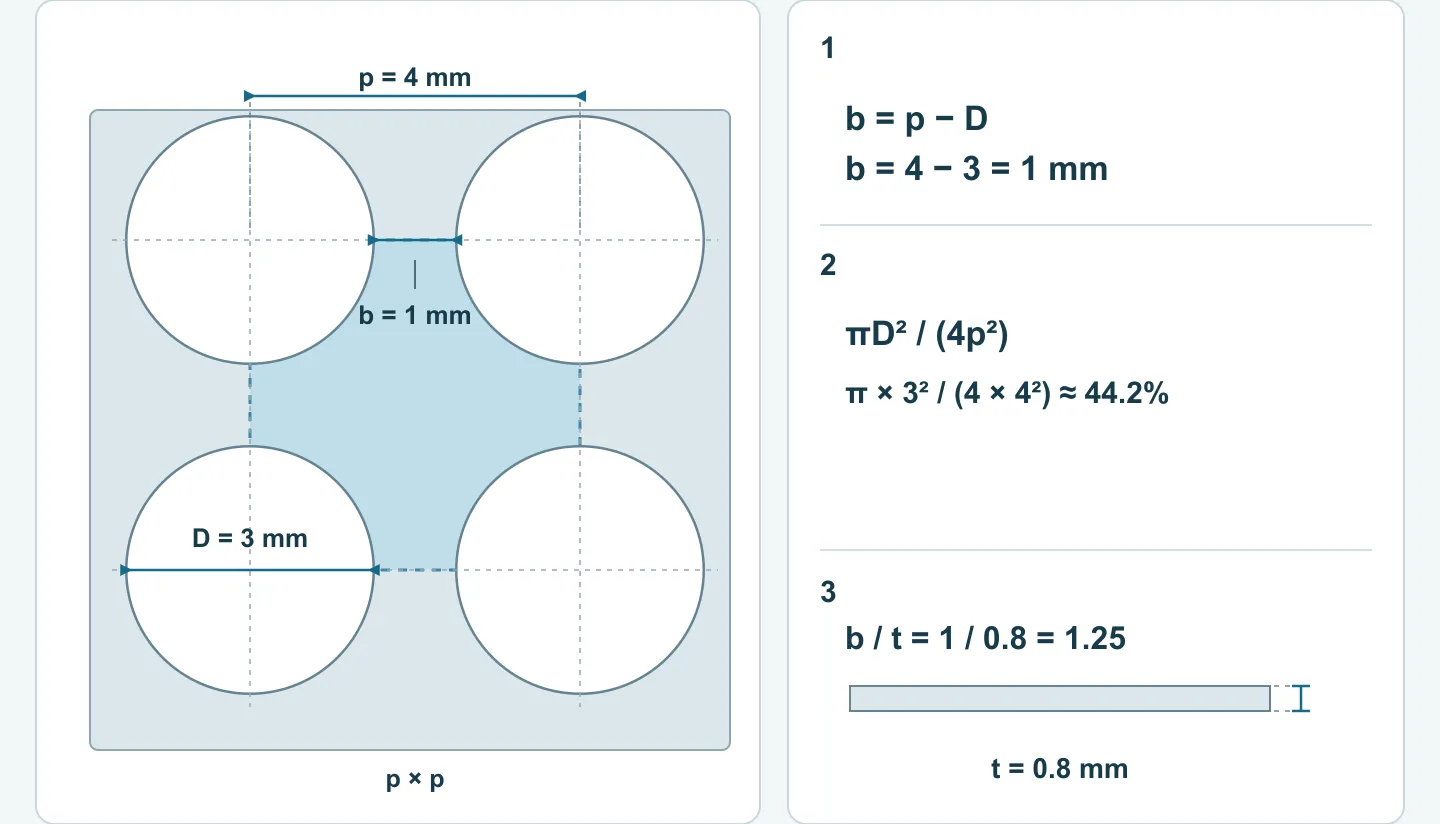
En una matriz cuadrada de agujeros circulares del mismo diámetro, sea D el diámetro y p la distancia entre los centros de dos agujeros contiguos. El ancho mínimo del puente es b = p − D. El espesor de chapa t determina cuánto material tiene ese puente en la dirección del espesor.
Ejemplo de cálculo: para un diámetro D = 3 mm, un paso p = 4 mm y un espesor t = 0,8 mm, b = 1 mm y b/t = 1,25. Sin incluir el marco macizo exterior, el porcentaje de área abierta de una matriz cuadrada infinita ideal es πD²/(4p²), aproximadamente el 44,2 %. Estos valores ilustran la geometría; no son un paso recomendado ni una declaración de capacidad de fabricación.
Dos chapas con el mismo porcentaje de área abierta pueden comportarse de forma distinta. Los agujeros circulares y las ranuras, los patrones alineados y al tresbolillo, y las matrices uniformes y las perforaciones concentradas localmente dejan puentes en direcciones distintas. También importan el ancho del marco exterior, las zonas macizas alrededor de los agujeros de montaje y la distancia entre la matriz y las líneas de plegado. El porcentaje de área abierta indica cuánta superficie se ha eliminado, pero no predice por sí solo cuánto se alabeará la chapa tras el punzonado.
Para revisar el plano, muestre la relación de toda la matriz de agujeros con el contorno, los pliegues y los puntos de montaje, además del material, el espesor y el diámetro de los agujeros. La guía DFM de estampación ayuda a aclarar la diferencia entre la separación libre entre agujeros y el paso entre centros.
Útiles ligeramente convexos: identifique la superficie elevada
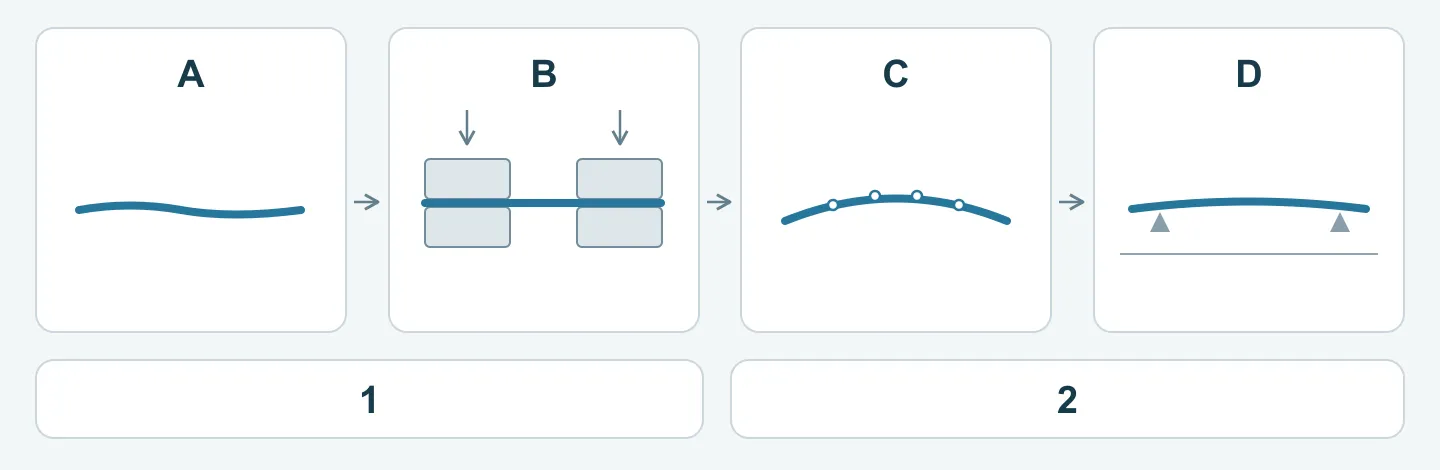
«Ligeramente convexa» solo describe parte de la geometría. Modificar la cara de corte del punzón, la superficie de apoyo de la matriz o la cara del pisador produce efectos distintos. Al estudiar una solución, identifique primero el resalte en una sección y determine en qué momento toca la chapa.
Una cara de punzón perfilada cambia la secuencia de corte
Una cara de punzón con diferencias de altura permite que distintas zonas contacten y penetren en la chapa en distintos momentos de la carrera. Esto cambia la distribución de la carga de punzonado durante la carrera y puede modificar la forma del recorte. Una cara convexa no demuestra por sí sola que la chapa vaya a quedar más plana.[3]
Determinados diseños de cara también pueden afectar a la dirección del flujo del material. Por ejemplo, JK Shear de Wilson está diseñado para favorecer el flujo hacia el agujero y el recorte, reduciendo la deformación transmitida a la chapa circundante.[4] Este mecanismo debe vincularse a esa geometría concreta, sin atribuirlo a todos los punzones convexos, inclinados o redondeados.
También hay que distinguir el punzonado de agujeros del recorte de piezas. Al punzonar perforaciones, normalmente se conserva la chapa con los agujeros y los pequeños recortes son desperdicio. Si la pieza recortada es el producto terminado, debe reevaluarse una solución que permita deformar el recorte.[3]
La superficie de apoyo de la matriz y un pisador adaptado aplican una flexión de compensación
Otro tipo de útil modifica dónde se apoya y se presiona la chapa. Una superficie de apoyo de matriz elevada trabaja con una cara de pisador o extractor correspondiente para flexionar la chapa en sentido contrario a su tendencia de alabeo antes y después de la separación.[2] Actúa sobre las fuerzas aplicadas a la chapa y debe distinguirse de la diferencia de altura de corte en la cara del punzón.
La compensación debe corresponder a la tendencia de alabeo existente. Un resalte demasiado pequeño puede tener poco efecto; uno excesivo puede causar deformación inversa, marcas o cambios en el borde del agujero. Confirme conjuntamente las zonas de contacto, la carrera del pisador, la penetración del punzón y el apoyo de la matriz; después examine la pieza final del ensayo. Una altura o un ángulo concretos no son una solución universal.
Un útil ligeramente convexo puede buscar reducir o compensar la deformación, o ajustar el flujo del material y la distribución de fuerzas. Afirmar que «elimina por completo las tensiones internas» va más allá de lo que esas estructuras demuestran por sí solas. Un filo especial tampoco convierte automáticamente el proceso en corte fino. Para procesos con una fuerte sujeción de la chapa y contrapresión, consulte la guía de estructuras de matrices de corte fino.
Localice el origen de la deformación antes de modificar el útil
La información más útil para el diagnóstico es la operación tras la cual cambia claramente la forma de la pieza por primera vez. Atribuir directamente la forma final a un problema de filo puede confundir los efectos del material recibido, del corte del contorno o de operaciones posteriores con los del punzón de perforación.
| Etapa de inspección | Formas y efectos que comparar | Cómo orientan los resultados el siguiente paso |
|---|---|---|
| Antes del punzonado | Ondulación y dirección de curvatura de la chapa o los recortes iniciales, lote y orientación del material | Separe la forma inicial de la deformación introducida por el proceso |
| Después de unos pocos agujeros y después de toda la matriz | Cambios en la zona perforada, el marco y las distintas direcciones | Determine si la deformación se acumula al ampliar la matriz de agujeros |
| Después de la sujeción y extracción | Con la máquina detenida de forma segura, examine los apoyos y el contacto del pisador; mida la forma libre tras retirar la pieza | Separe la forma bajo restricción de la forma sin carga |
| Después del corte del contorno, plegado o posprocesado | Cambios relativos del contorno final, los puntos de montaje y la matriz de agujeros | Evite atribuir al punzonado los cambios de operaciones posteriores |
Mantenga las mismas marcas de orientación y posiciones de medición en una pieza durante todas las etapas. Si la chapa es aceptable después de perforarla pero cambia claramente al cortar el contorno, examine esa operación y el cambio de restricción del marco. Si el alabeo aparece solo tras la extracción, examine primero el pisador, la extracción y el apoyo local. La guía de diagnóstico de defectos de estampación ofrece más métodos para localizar defectos por operación.
Estabilice las condiciones básicas antes de comparar útiles especiales
La evaluación de un útil especial requiere condiciones básicas repetibles. Si los filos están embotados, las alturas de matriz son desiguales o la evacuación de recortes es inestable, cambiar únicamente un resalte dificulta identificar la causa real de las diferencias entre ensayos.
Compruebe primero el estado de los filos, la holgura real de punzonado, la alineación del punzón con la matriz y el contacto en las superficies de apoyo y extracción; después revise el lote y la lubricación. La holgura debe adaptarse al material y al espesor. Reducirla sin más puede aumentar la carga y el calentamiento del útil, por lo que «menor holgura significa piezas más planas» no debe utilizarse como regla de ajuste.[1]
Conviene comparar también la secuencia de punzonado junto con la geometría del útil. Escalonar los impactos en agujeros vecinos, completar la matriz por grupos o hacer que los punzones múltiples contacten en distintos momentos son posibles vías de ensayo.[1][4] Para decidir cuántos agujeros punzonar por carrera, tenga en cuenta su disposición, los puentes de material, la carga y el tiempo de ciclo. Más agujeros en una carrera no siempre es mejor.
Si las condiciones básicas son correctas pero persiste un alabeo repetible, compare opciones como una superficie de apoyo ligeramente elevada, una geometría específica de cara de punzón o un nivelado posterior. El nivelado también exige comprobar sus efectos en la forma de los agujeros y el montaje, además del aspecto de la superficie.
Cómo verificar que el ensayo mejora la pieza final
Un ensayo comparativo del útil empieza con resultados comparables. Mantenga lo más constantes posible el grado y lote del material, el espesor, la orientación del recorte inicial, la matriz de agujeros, el contorno, el estado de los filos, la lubricación y el método de medición. Si cambia a la vez los filos, el pisador, la secuencia y el material, el resultado puede mejorar sin mostrar qué cambio ha sido la causa.
Registre primero la configuración actual y después cambie un factor principal. Conserve varias muestras de cada grupo y registre los cambios durante la producción consecutiva. Fije el número de muestras según el riesgo de la pieza y la organización de la producción; una muestra plana no demuestra estabilidad en serie.
| Elemento de comparación | Registros recomendados |
|---|---|
| Forma de la chapa | Forma libre tras retirar la pieza, forma después de la última operación, superficie medida y puntos de apoyo |
| Agujeros y montaje | Diámetro, forma, posición y paso de los agujeros; puntos de montaje y relación con las piezas acopladas |
| Bordes de agujeros y superficies | Dirección y altura de rebabas, marcas y arañazos; requisitos de recubrimientos posteriores o zonas de contacto |
| Funcionamiento del útil | Carga de punzonado o registros disponibles de la máquina, extracción, evacuación de recortes, ruidos anómalos y desgaste |
| Rendimiento de producción | Porcentaje de aceptación con los mismos requisitos, tiempo de ciclo y necesidad de nivelado o retrabajo posteriores |
La «planitud» también requiere un método de medición acordado. Sujetar una chapa fina a la fuerza con mordazas mide su estado sujeto. Apoyarla en una placa de referencia y medir la mayor separación puede servir para comparar procesos, pero ese resultado por sí solo no constituye una inspección completa de la planitud exigida en el plano. Ingeniería y calidad deben acordar el estado libre o restringido, la superficie medida, el método de apoyo, los puntos de medición y los criterios de aceptación. También deben distinguir la planitud de la superficie de las alturas relativas de los puntos de montaje. Consulte la guía de tolerancias de estampación para comunicar el estado final de la pieza y sus tolerancias.
Una solución merece adoptarse si cumple de forma constante los requisitos finales. Si una chapa más plana implica cambios en la forma de los agujeros, marcas superficiales o una reducción importante de la vida del útil, siga ajustando o compare otras alternativas.
Información necesaria para cotizar y revisar el plano
El comprador no necesita fijar primero la altura del resalte, la holgura o la fuerza del pisador. Resulta más útil explicar cómo se usará la pieza: ¿debe el panel perforado permanecer plano en estado libre o asentar después de instalarlo? ¿Qué zonas tocarán piezas acopladas, cables o superficies de sellado? ¿Hay pliegues, soldaduras o tratamientos superficiales posteriores cerca de la matriz de agujeros?
Al enviar los planos, incluya el material y el espesor, el patrón completo de agujeros y el contorno, las posiciones de montaje, la cantidad prevista y el problema que más preocupa. Si dispone de muestras, añada fotografías antes y después del punzonado y en el estado final, identificando ambas caras, la dirección del alabeo y las condiciones de medición.
Si aún no se han definido el material, el paso o la planitud, envíe primero un croquis o fotografías. Marque las zonas que deben asentar, ventilar o alinearse durante el montaje e indique las cuestiones pendientes. Así podremos entender los requisitos, estudiar soluciones y preparar una cotización.