Pourquoi un réseau dense de trous affecte davantage la tôle qu’un trou isolé
Pendant le poinçonnage, le poinçon pousse dans la matrice le métal qui deviendra la débouchure. Une déformation locale apparaît près du bord du trou avant la séparation du matériau. Un réseau dense concentre de nombreuses déformations de ce type dans une petite zone ; plus les trous sont rapprochés, plus les ponts de matière restants sont sensibles au poinçonnage voisin. Des arêtes usées, un jeu inadapté ou des appuis locaux insuffisants peuvent accentuer la déformation.[1]
Les ponts de matière entre les trous sont des bandes étroites de métal qui maintiennent la continuité de la tôle perforée. La zone perforée et la bordure pleine qui l’entoure diffèrent par leur rigidité et leur déformation. Après déchargement, la tôle peut retrouver l’équilibre par flexion, ondulation ou torsion. C’est une piste d’analyse ; la direction réelle du gauchissement dépend aussi de l’état initial du matériau, du motif des trous, de la bordure et des efforts exercés par l’outillage. Elle ne peut pas être déduite du seul déplacement du poinçon.
Une tôle plaquée contre l’outillage sous la pression du serre-flan n’est pas nécessairement plane une fois terminée. Le maintien peut limiter temporairement ses mouvements, alors qu’elle peut encore se gauchir après libération.[2] Contrôlez séparément « plane dans l’outillage », « forme libre après retrait » et « forme après assemblage ».
Commencez par le métal restant entre les trous
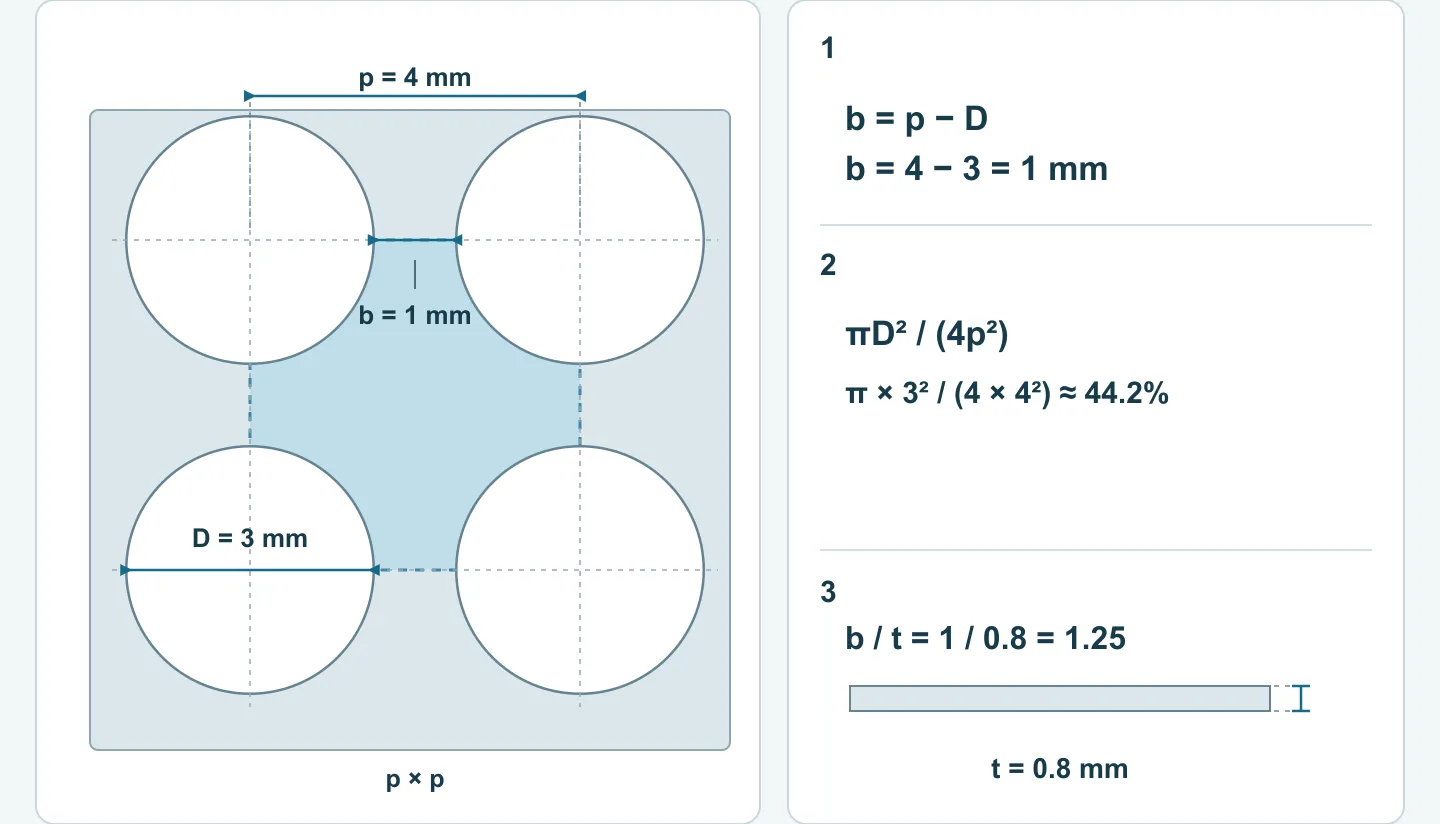
Pour un réseau carré de trous circulaires de même diamètre, D désigne le diamètre et p la distance entre les centres de deux trous voisins. La largeur minimale du pont de matière est alors b = p − D. L’épaisseur de tôle t détermine la quantité de matière présente dans ce pont suivant l’épaisseur.
Exemple de calcul : pour un diamètre D = 3 mm, un pas p = 4 mm et une épaisseur t = 0,8 mm, b = 1 mm et b/t = 1,25. Sans la bordure extérieure pleine, le taux de surface ouverte d’un réseau carré infini idéal vaut πD²/(4p²), soit environ 44,2 %. Ces valeurs illustrent la géométrie ; elles ne constituent ni un pas recommandé ni une déclaration de capacité de fabrication.
Deux tôles ayant le même taux de surface ouverte peuvent se comporter différemment. Les trous circulaires et oblongs, les motifs alignés et en quinconce, ainsi que les réseaux uniformes et les perforations localement concentrées laissent des ponts de matière orientés différemment. La largeur de la bordure, les zones pleines autour des trous de fixation et la distance entre le réseau et les lignes de pliage comptent aussi. Le taux de surface ouverte décrit la quantité de surface retirée, mais ne permet pas à lui seul de prévoir l’ampleur du gauchissement après poinçonnage.
Pour la revue du plan, montrez la relation de l’ensemble du réseau de trous avec le contour, les plis et les points de fixation, en plus du matériau, de l’épaisseur et du diamètre des trous. Le guide DFM du découpage-emboutissage aide à distinguer l’espace libre entre trous du pas entre leurs centres.
Outillage légèrement convexe : repérez la surface en relief
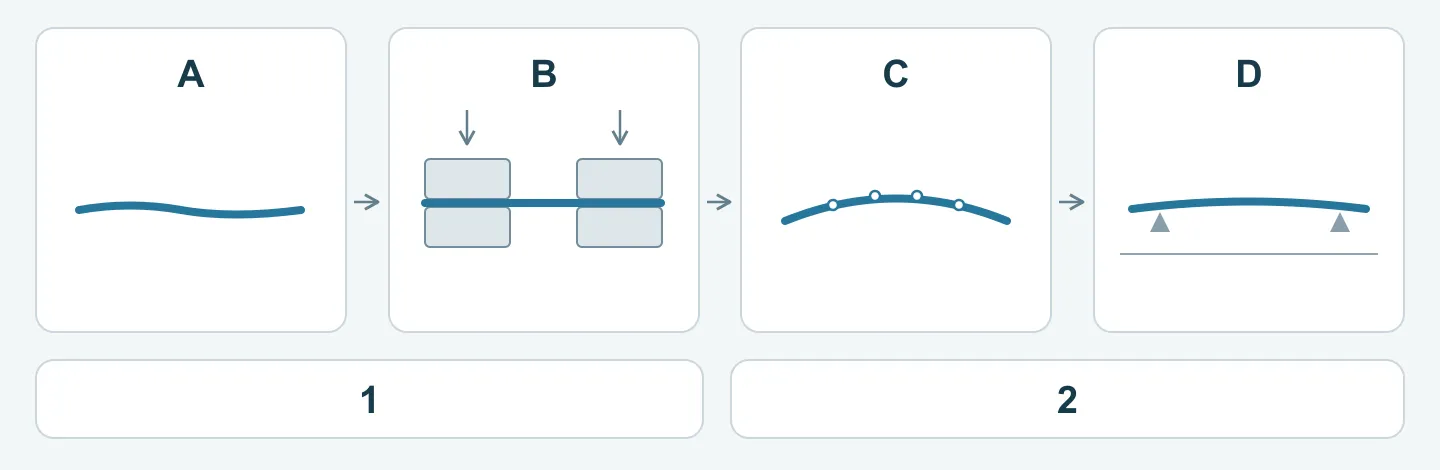
« Légèrement convexe » ne décrit qu’une partie de la géométrie. Modifier la face de coupe du poinçon, la surface d’appui de la matrice ou la face du serre-flan produit des effets différents. Pour discuter d’une solution, repérez d’abord le relief sur une vue en coupe et déterminez à quel moment il touche la tôle.
Une face de poinçon profilée modifie la séquence de coupe
Une face de poinçon présentant des différences de hauteur permet à plusieurs zones de toucher et de couper la tôle à des moments différents de la course. Cela modifie la répartition de l’effort de poinçonnage au cours du déplacement et peut aussi changer la forme de la débouchure. Une face convexe ne suffit pas à démontrer que la tôle sera plus plane.[3]
Certaines géométries de face peuvent aussi influer sur la direction de l’écoulement du matériau. Par exemple, le JK Shear de Wilson vise à favoriser cet écoulement vers le trou et la débouchure, pour réduire la déformation transmise à la tôle environnante.[4] Ce mécanisme doit être associé à la géométrie précise concernée ; il ne faut pas le considérer comme un effet commun à tous les poinçons convexes, inclinés ou arrondis.
Il faut aussi distinguer poinçonnage et découpage. Lors du poinçonnage de perforations, on conserve généralement la tôle percée et les petites parties découpées sont des déchets. Si la partie découpée est elle-même la pièce finie, une approche autorisant la déformation de la débouchure doit être réévaluée.[3]
L’appui de matrice et une face de maintien adaptée appliquent une flexion opposée
Un autre type d’outillage modifie les endroits où la tôle est soutenue et pressée. Une surface d’appui de matrice surélevée agit avec une face de serre-flan ou de dévêtisseur correspondante pour fléchir la tôle à l’opposé de sa tendance au gauchissement, avant et après la séparation.[2] Ce dispositif agit sur les efforts appliqués à la tôle et doit être distingué des différences de hauteur de coupe sur la face du poinçon.
La compensation doit correspondre à la tendance au gauchissement existante. Un relief trop faible peut manquer d’effet ; un relief excessif peut introduire une déformation inverse, des marques ou des modifications du bord des trous. Vérifiez ensemble les zones de contact, la course de maintien, la pénétration du poinçon et les appuis de matrice, puis examinez la pièce finale issue de l’essai. Une hauteur de relief ou un angle précis ne constitue pas une réponse universelle.
Un outillage légèrement convexe peut viser à réduire ou compenser la déformation, ou à ajuster l’écoulement du matériau et la répartition des efforts. Parler de « suppression complète des contraintes internes » dépasse ce que ces structures démontrent à elles seules. Une arête spéciale ne transforme pas automatiquement le procédé en découpage fin. Pour les procédés avec un maintien puissant du flan et une contre-pression, consultez le guide des structures d’outillage de découpage fin.
Repérez le début de la déformation avant de modifier l’outillage
L’information de diagnostic la plus utile est l’opération après laquelle la forme de la pièce change nettement pour la première fois. Déduire directement un problème d’arête à partir de la pièce finale peut attribuer à tort au poinçon les effets du matériau reçu, de la découpe du contour ou d’opérations ultérieures.
| Étape de contrôle | Formes et effets à comparer | Apport des observations pour la suite |
|---|---|---|
| Avant poinçonnage | Ondulation et sens de courbure de la tôle reçue ou des flans, lot et orientation du matériau | Distinguer la forme initiale de la déformation introduite par la fabrication |
| Après quelques trous et après le réseau complet | Changements dans la zone perforée, la bordure et les différentes directions | Déterminer si la déformation s’accumule à mesure que le réseau s’étend |
| Après maintien et dévêtissage | Machine arrêtée en sécurité, examiner les appuis et le contact du serre-flan ; mesurer la forme libre après retrait | Distinguer la forme sous contrainte de la forme après déchargement |
| Après découpe du contour, pliage ou traitement ultérieur | Changements relatifs du contour final, des points de fixation et du réseau de trous | Éviter d’attribuer au poinçonnage les changements dus aux opérations ultérieures |
Conservez les mêmes repères d’orientation et emplacements de mesure sur une pièce à toutes les étapes. Si la tôle est acceptable après perforation mais change nettement après découpe du contour, examinez cette opération et la modification de la retenue exercée par la bordure. Si le gauchissement apparaît seulement après dévêtissage, examinez d’abord le maintien, le dévêtissage et les appuis locaux. Le guide de diagnostic des défauts de découpage-emboutissage propose d’autres méthodes pour localiser les défauts par opération.
Stabilisez les conditions de base avant de comparer les outillages spéciaux
L’évaluation d’un outillage spécial nécessite des conditions de base répétables. Si les arêtes sont émoussées, les hauteurs de matrice irrégulières ou l’évacuation des débouchures instable, ne changer qu’un relief rend difficile l’identification de la véritable cause des différences entre essais.
Vérifiez d’abord l’état des arêtes, le jeu réel de coupe, l’alignement poinçon-matrice et les contacts sur les surfaces d’appui et de dévêtissage ; contrôlez ensuite le lot de matière et la lubrification. Le jeu doit convenir au matériau et à l’épaisseur. Le réduire sans autre considération peut accroître les efforts et l’échauffement de l’outil ; « moins de jeu signifie des pièces plus planes » ne doit donc pas servir de règle de réglage.[1]
L’ordre de poinçonnage mérite aussi d’être comparé avec la géométrie de l’outil. Décaler les impacts sur les trous voisins, réaliser le réseau par groupes ou faire entrer les poinçons multiples en contact à des moments différents sont des pistes d’essai.[1][4] Le nombre de trous par course doit tenir compte de leur implantation, des ponts de matière, de l’effort et du temps de cycle. Faire plus de trous en une course n’est pas toujours préférable.
Si les conditions de base sont correctes mais que le gauchissement reste répétable, comparez une surface d’appui légèrement surélevée, une géométrie particulière de face de poinçon ou un planage ultérieur. Le planage doit aussi être évalué pour ses effets sur la forme des trous et l’assemblage, au-delà du seul aspect de la surface.
Comment vérifier qu’un essai d’outillage améliore la pièce finale
Un essai contrôlé commence par des résultats comparables. Gardez aussi constants que possible la nuance et le lot du matériau, l’épaisseur, l’orientation du flan, le réseau de trous, le contour, l’état des arêtes, la lubrification et la méthode de mesure. Si l’on change ensemble les arêtes, le maintien, l’ordre de poinçonnage et le matériau, le résultat peut s’améliorer sans révéler quel changement a produit l’effet.
Consignez d’abord le réglage actuel, puis changez un facteur principal. Conservez plusieurs échantillons de chaque groupe et relevez les évolutions au fil d’une production consécutive. Définissez le nombre d’échantillons selon le risque de la pièce et l’organisation de la production ; un seul échantillon plan ne démontre pas la stabilité d’une série.
| Élément comparé | Relevés recommandés |
|---|---|
| Forme de la tôle | Forme libre après retrait, forme après l’opération finale, surface mesurée et positions des appuis |
| Trous et assemblage | Diamètre, forme, position et pas des trous ; points de fixation et relation avec les pièces associées |
| Bords des trous et surfaces | Direction et hauteur des bavures, marques et rayures ; exigences des revêtements ultérieurs ou des zones de contact |
| Fonctionnement de l’outillage | Effort de poinçonnage ou données machine disponibles, dévêtissage, évacuation des débouchures, bruits anormaux et usure |
| Résultats de production | Taux d’acceptation selon les mêmes exigences, temps de cycle et besoin de planage ou de reprise ultérieurs |
La « planéité » exige aussi une méthode de mesure convenue. Maintenir de force une tôle fine avec des brides revient à mesurer son état bridé. La poser sur un marbre et mesurer le jeu maximal peut aider à comparer les procédés, mais ce résultat seul ne constitue pas un contrôle complet de la planéité prescrite au plan. Les équipes techniques et qualité doivent convenir de l’état libre ou contraint, de la surface mesurée, du mode d’appui, des points de mesure et des critères d’acceptation. Elles doivent aussi distinguer la planéité de surface des hauteurs relatives des points de fixation. Consultez le guide des tolérances de découpage-emboutissage pour préciser l’état de la pièce finie et les tolérances.
Une solution mérite d’être adoptée si elle respecte durablement les exigences finales. Si une tôle plus plane s’accompagne de modifications des trous, de marques de surface ou d’une baisse importante de la durée de vie de l’outil, poursuivez les réglages ou comparez d’autres approches.
Informations nécessaires au devis et à la revue du plan
Les acheteurs n’ont pas à fixer d’abord la hauteur du relief, le jeu ou l’effort de maintien. Il est plus utile d’expliquer l’usage de la pièce : le panneau perforé doit-il rester plan à l’état libre ou épouser son support après installation ? Quelles zones touchent les pièces associées, les câbles ou les surfaces d’étanchéité ? Y a-t-il des plis, soudures ou traitements de surface ultérieurs près du réseau de trous ?
Lors de l’envoi des plans, indiquez le matériau et l’épaisseur, le motif complet des trous et le contour, les positions de montage, la quantité prévue et le problème le plus préoccupant. Si des échantillons existent, ajoutez des photos avant et après poinçonnage et à l’état final, en repérant les deux faces, le sens du gauchissement et les conditions de mesure.
Si le matériau, le pas ou l’exigence de planéité ne sont pas encore définis, envoyez d’abord un croquis ou des photos. Repérez les zones qui doivent reposer correctement, assurer la ventilation ou s’aligner à l’assemblage, et indiquez les questions ouvertes. Cela nous aide à comprendre le besoin, discuter des solutions et préparer un devis.