冲压支架上的安装螺钉穿不过去,但孔径检测是合格的。这时继续收紧孔径公差,并不能解决孔中心偏移的问题。首先要查清:是哪处尺寸或位置出了问题,又与哪道工序有关。
下面从这个装配问题出发,依次说明模具间隙与零件公差的区别、孔位置偏差的算法、装配间隙的分配,以及过程能力数据的读法。文中的数值均为说明计算方法的假设算例。
拿到图纸后,先找出哪些尺寸需要单独控制
先找出零件装配时的接触面、支承面和定位部位,再列出相应的尺寸、位置和形状要求。接着看,这些部位是在同一道冲裁工序中加工出来的,还是还要经过折弯。由此确定哪些尺寸和位置需要在成形后检查。
例如,50.00 ±0.10 mm 允许的范围是 49.90–50.10 mm,整个公差带宽度为 0.20 mm。这组上下限并没有说明该部位应位于哪里、朝向如何。尺寸公差与形状要求之间的关系,要按图纸采用的标准判断。因此,图纸应注明标准及版本,也要写清未单独标注尺寸的通用公差。
- 同一平面上的孔组:分别检查孔径和相对于功能基准的位置。孔距合格,不代表孔到外边缘的距离也合格。
- 折弯两侧的孔或安装面:检查它们在成品上的相对位置,因为折弯角度、半径和定位偏差都会影响最终结果。
- 支承面或配合间隙:先确定要检验零件自然放置时的形状,还是按规定装配后的形状,再把对应的测量状态写入检验要求。
冲孔为什么会有偏差?先分清模具间隙与零件公差
孔径公差规定成品孔的尺寸范围;冲裁间隙指凸模与凹模切刃之间的距离。MISUMI 的模具资料采用单边间隙来说明这一距离。改变这个间隙会影响剪切过程、断面质量和模具负荷,但不能直接把它写成成品孔的正负公差。
对于同心的圆形凸凹模,单边间隙 c =(凹模孔径 − 凸模直径)/ 2。假设板厚为 1.00 mm,模具设计者选用 c = 0.08 mm,凸模直径为 6.00 mm,则凹模孔径为 6.00 + 2 × 0.08 = 6.16 mm。这个例子假设单边间隙取板厚的 8%,即 0.08 mm;这不等于成品孔径允许 ±0.08 mm 的偏差。
普通冲孔断面可能有塌角、光亮带、断裂带和出口毛刺。卡尺在孔口量到的尺寸,与定位销穿过整个孔时遇到的情况可能不同。若定位销穿不过去,应先检查孔壁形状和出口毛刺,找出阻碍配合的位置,再决定是否需要调整孔径公差。
- 图纸上:写清成品孔径的上下限,单独标注孔位置要求,并注明配合部位允许的毛刺和边缘状态。
- 评审模具时:注明间隙是单边还是双边,再结合材料、板厚、凸凹模对中、刃口状态和磨损评估。
- 验收时:把孔径测量与功能通规检验分开。如果孔壁形状直接影响配合,就要评估是否需要增加整修、精冲或后续精加工。
X、Y 坐标都合格,为什么孔的位置度仍可能超差?
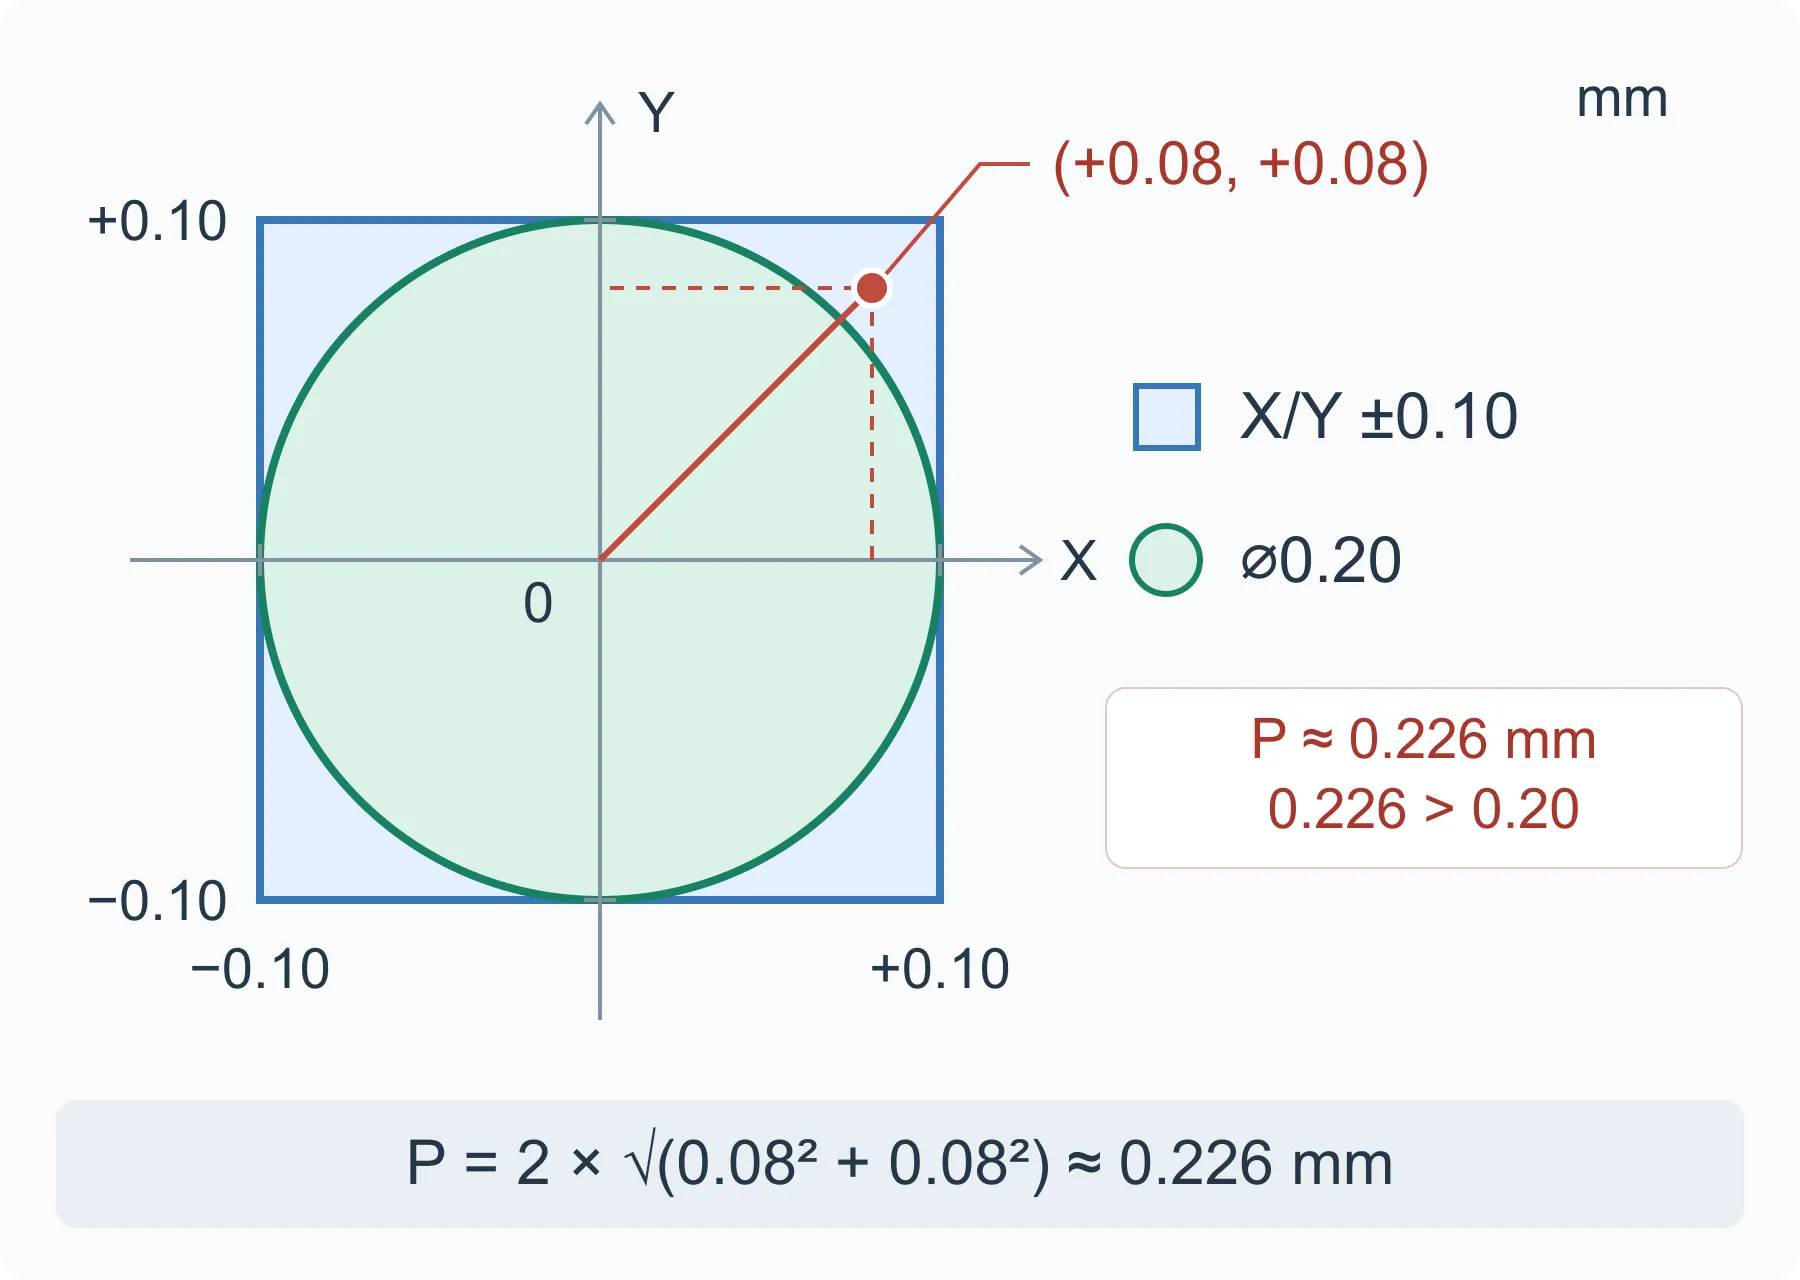
X、Y 两个方向分别给正负公差,形成的是矩形范围;直径形式的位置度,对应的公差带截面是圆形。两者表达的要求不同。判断孔位置是否合格前,要先确认图纸采用的基准体系和公差带形状。
以刚性足够的矩形安装底板为例:可用三个支承点对应主基准 A,两个侧向定位点对应 B,一个端部定位点对应 C。这就是用 3-2-1 定位方式模拟装配位置的一个例子。薄板可能在支承或夹持时变形,因此检具怎样支承和夹紧零件,仍要符合规定的测量条件。
表面的形状与方向也要分开看:平面度控制表面本身是否平整,不引用基准;垂直度控制该表面相对于基准的方向。安装面很平,仍可能整体倾斜。图纸采用 ASME 或 ISO GPS 标准时,尺寸、形状和修饰符的用法应遵循同一套标准。
算例:孔中心在两个方向上都偏了 +0.08 mm
假设相对于理论位置,孔中心的实测偏差是 Δx = +0.08 mm、Δy = +0.08 mm。若两个方向各允许 ±0.10 mm,这两项都合格。但按简化二维圆形公差带计算,以直径表示的位置偏差为 P = 2 × √(Δx² + Δy²) ≈ 0.226 mm,已经超过 ⌀0.20 mm 的位置度要求。
图中画出的是孔中心允许出现的范围,不代表孔径大小。算例假设基准固定、孔轴线其余条件理想,没有计入轴线倾斜、投影公差带、最大实体要求带来的补偿公差或基准位移。实际三维位置度检验要覆盖完整要求,不能只测一个孔口中心就下结论。
为什么小小的折弯角度偏差也会影响装配?
同样的角度偏差,孔或安装点离折弯线越远,位置变化就越大。折弯力撤去后,材料会发生弹性恢复,这就是回弹。最终角度因此受到材料性能、厚度波动、零件形状和成形条件的共同影响。不能简单认为板材越厚或越硬,公差就一定要放宽。
例如,假设折弯边本身不发生变形,一个点距离理想折弯轴 40 mm。如果只有 1° 的转角偏差,该点在垂直于原定折弯边方向上的位移为 40 × sin(1°),约 0.70 mm。
还可以从装配要求反推允许的角度偏差。如果这个点在该方向上最多只能移动 0.20 mm,并暂时把这 0.20 mm 全部留给角度偏差,允许的最大转角就是 arcsin(0.20 / 40) ≈ 0.286°。这还没有给折弯半径、板厚和定位偏差留出余量。因此,如果验收时真正关心的是能否装到位,图纸就应直接标注并控制成形后的安装位置。
- 折弯后孔变长:先检查孔周围的成形变形。可以评估把孔移出变形区域、增加适当避让,或调整为成形后冲孔、修孔;仅收紧折弯前的尺寸公差,不能消除折弯造成的变形。
- 角度合格但安装点错位:检查基准和整条尺寸链,包括安装点到折弯处的距离,以及折弯位置本身是否偏移。
收紧公差前,怎样先算清公差叠加?
先算出各个尺寸取上限、下限时的装配结果,再决定每个尺寸允许多大偏差。对于简单间隙 C = W − B,最小间隙等于槽宽最小值减去插入件宽度最大值,最大间隙则相反。只看名义间隙,也就是按名义尺寸算出的间隙,无法保证任意一对尺寸合格的零件都能装配。
假设以下都是完成表面处理后的尺寸:槽宽 W = 20.00 ±0.10 mm,插入件宽度 B = 19.70 ±0.10 mm。名义总间隙为 0.30 mm;最小间隙为 19.90 − 19.80 = 0.10 mm;最大间隙为 20.10 − 19.60 = 0.50 mm。这里算的是两侧合计的间隙,不是单侧间隙;各侧实际分到多少,取决于插入件的定位方式。
如果要求总间隙至少为 0.20 mm,而名义尺寸差仍为 0.30 mm,那么,仅考虑宽度尺寸的最不利组合时,两个“±”后面的数值相加就不能超过 0.10 mm。由此可以得到两种具体方案:
- 保留名义尺寸,把两个宽度的公差都改为 ±0.05 mm:最小间隙为 19.95 − 19.75 = 0.20 mm,最大间隙为 20.05 − 19.65 = 0.40 mm。这样就需要更严格地控制两个零件的宽度。
- 保留两个 ±0.10 mm 的公差,把插入件名义宽度改为 19.60 mm:最小间隙为 19.90 − 19.70 = 0.20 mm,最大间隙为 20.10 − 19.50 = 0.60 mm。这样可能让配合更松,还要确认 0.60 mm 的最大间隙是否可以接受。
- 这两种计算都只考虑成品宽度,还要另外评估错位、形状、温度和受力变形。已经规定成品尺寸时,不再重复扣除涂镀层厚度。若采用统计方法计算公差叠加,需要先了解各尺寸的实际分布及相关性,不能直接用统计结果代替最不利组合的检查。
应在自由状态、夹持状态,还是表面处理后测量?
测量状态本身就是验收要求的一部分。薄壁冲压件贴在平板上、夹在检具中,或用螺钉装配后,形状可能不同。确认样件合格之前,双方就应约定测量状态,避免因摆放或夹持方式不同,得出不同的结果。
表面处理也会影响配合。涂镀层可能增加接触面的厚度,去毛刺或其他工序可能改变边缘和形状。应明确尺寸适用于表面处理前还是处理后,并根据需要处理的表面和采用的工艺,确定应预留的涂镀层厚度。如果图纸已经规定成品尺寸,计算间隙时就不要再次扣除同一层涂镀层的厚度。
- 自由状态:明确支承位置和摆放方向,避免测量力在无意中压平零件。
- 夹持状态:写清定位点和夹紧顺序;需要控制夹紧力或螺钉扭矩时,也应注明数值。
- 表面状态:说明检测时应完成哪些表面处理,以及毛刺和边缘应处于什么状态。
- 测量环境:如果温度或测量前的状态调整会明显影响结果,应事先约定相关条件。
检验备注可以怎样写?
例如:“尺寸在去毛刺和规定的表面处理完成后检验。自由状态平面度按检验图指定的支承位置和重力方向测量,不施加压平力。孔组位置度按规定的 A、B、C 建立基准。报告中记录图纸版本、支承和夹持方式、检测方法及结果。”
如果配合必须在装配螺钉拧紧后检查,就单独列一个检验项目,明确定位点、拧紧顺序和扭矩要求。不能把夹紧后的平面度结果填到自由状态的检验项中。KEYENCE 的非刚性零件指南也说明了为什么需要规定重力方向与约束条件。
怎样检测,才能判断冲压件是否满足公差要求?
检测方法要能测出图纸要求控制的尺寸、位置或形状,并判断结果是否落在规定的公差带内。卡尺可以测量部分便于接触的尺寸,但单靠卡尺不能证明孔组位置度或表面平面度合格。仪器分辨率也不等于测量准确度或测量不确定度。
可以先做一个简单排查:同一件零件测量后取下,重新定位,再测一次。如果重新装夹后的读数变化已经占到公差带宽度的较大一部分,应先排查支承、定位、测量力和测点选取,再判断生产过程是否有问题。仪器经过校准,并不等于这套测量方法就适合当前要检验的部位。
- 便于接触的尺寸:选用接触形式和测量力适当、经过校准的千分尺或卡尺。数字显示的小数位多,不代表测量不确定度就小。
- 孔的配合:普通塞规可以检验约定的尺寸或通过条件,但不能仅凭这项检查判断整个孔组的位置是否合格。用于检查整个孔组配合的功能检具,应按图纸要求设置基准和检验条件。
- 孔位置或轮廓:选用适当的坐标或光学测量方法。若控制对象是轴线,就要沿孔深进行足够的采样;只测入口处的一个圆,不能完成轴线检验。KEYENCE 的位置度测量资料也说明了这一点。
- 平面度或成形表面:测点要充分覆盖待检区域,并保持规定的测量状态。接近验收极限的结果要按约定的判定规则处理。
为什么 Cp 看起来不错,Cpk 却可能很低?
Cp 比较尺寸波动与公差带宽度,Cpk 还要看平均值是否偏向上限或下限。因此,即使测量值很集中,也可能因为整体偏向一侧而容易超差。根据 NIST 的过程能力说明,使用这些指标前,要先确认生产过程稳定、所用数据适当,并符合计算所采用的分布假设。
假设一个稳定、观测值独立且近似正态分布的过程,规格下限 LSL = 49.90 mm,上限 USL = 50.10 mm,平均值 μ = 50.06 mm,标准差 σ = 0.02 mm。则 Cp =(USL − LSL)/(6σ)= 0.20 / 0.12 ≈ 1.67;而 Cpk = min[(USL − μ)/(3σ),(μ − LSL)/(3σ)] = min(0.04 / 0.06, 0.16 / 0.06) ≈ 0.67。
原因很具体:平均值离上限只剩 0.04 mm。如果在这个假设过程中,波动不变、平均值回到 50.00 mm,Cpk 就会升到约 1.67。遇到这种情况,应先检查平均值为什么偏移、生产过程是否稳定,再考虑怎样减小波动。
- 首件报告合格,只能证明已检样件满足要求。更换材料批次、重新调机或模具逐渐磨损后,尺寸仍可能发生变化。
- 评估过程能力前,先约定使用哪些指标、达到多少算合格、怎样抽样,以及怎样估算尺寸波动。不能只挑合格件做统计;来自不同工位、模腔或班次的数据,也要能追溯来源。
- 解读 Cp、Cpk 前,先按时间顺序查看数据,确认尺寸有没有逐渐偏移,同时检查测量系统是否适用。若过程不稳定,或数据不符合所用的分布假设,就需要选择适合该数据的分析方法。
开模前,图纸上有哪些要求需要确认?
正式确认用于开模的图纸和检验要求时,要写清每项关键要求对应的装配功能,以及如何验收。基准、表面处理和夹持方式如有分歧,应在开模前的可制造性(DFM)评审中解决。供应商按同一套要求报价,价格才有可比性。
- 图纸版本、单位、适用标准及版本;二维图纸与三维模型不一致时,以哪一项为准。
- 材料牌号、状态和厚度要求,以及允许的替代材料。
- 关键尺寸、形位公差、配合部位、基准特征和装配间隙要求。
- 表面处理阶段、毛刺方向、边缘状态,以及自由或夹持测量的具体条件。
- 检测方法、合格判定规则、样件报告,以及双方约定的量产过程能力评估要求。
| 现场表现 | 可能的影响因素 | 下一步具体检查 |
|---|---|---|
| 卡尺测孔径合格,定位销却穿不过去 | 毛刺、孔壁形状,或只测了部分孔口 | 按约定检查量规能否穿过整个孔,并查看孔口边缘,再评估冲裁间隙及后续加工 |
| 孔距合格,孔到外边缘的距离超差 | 工序之间的定位关系不同,或参考边选取不合适 | 查清孔和外边缘如何加工,以及图纸真正要求使用哪个基准 |
| 平板料上孔是圆的,折弯后变长 | 成形引起局部材料变形 | 检查成形后的孔,再评估孔位置、避让或冲孔顺序 |
| 折弯角度合格,安装点位置不对 | 距折弯处的距离、折弯位置或累积尺寸偏差 | 测量成形后的实际安装位置,并计算整条尺寸链上的公差叠加 |
| 只有夹紧后平面度才合格 | 约束改变了零件形状 | 分别核对自由状态和装配状态的要求,以及各自的支承、夹持方式 |
| 首件合格,后续尺寸逐渐偏移 | 模具状态、材料波动、重新调机或平均值偏移 | 按时间顺序查看测量数据,对照材料批次和调机记录,找出偏移原因后再处理 |