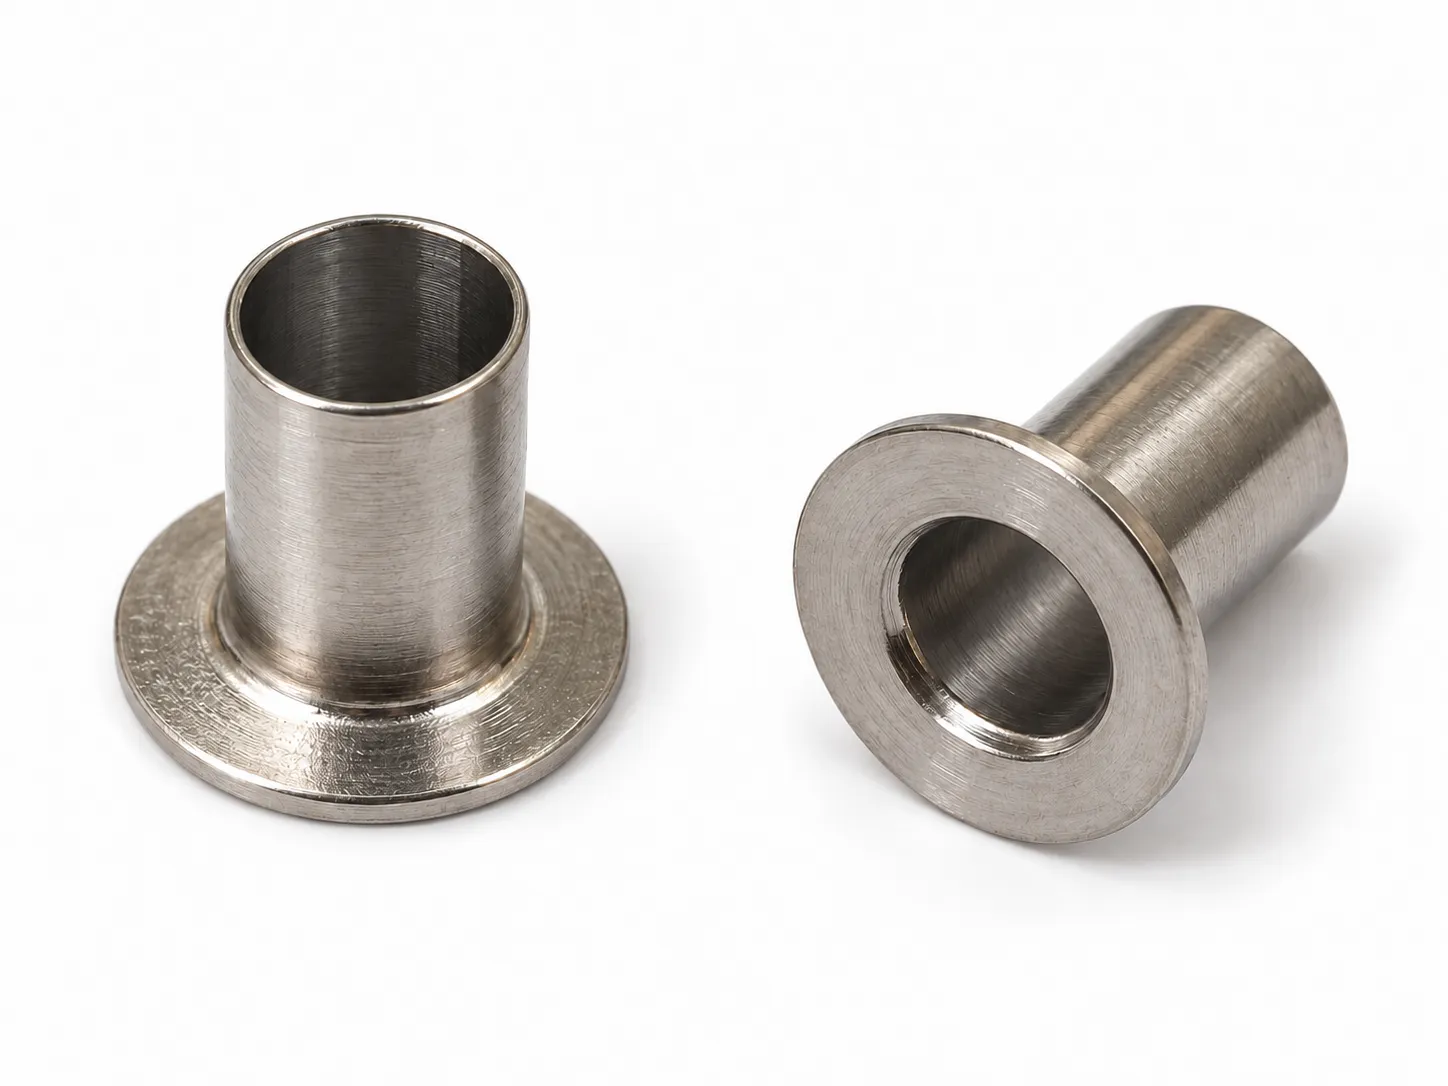
带法兰套筒的基本结构很直观:筒身穿入配合孔,一端的环形法兰留在孔外,中间保留通道。真正决定用途的,是装配后由哪个表面定位、哪一段承受载荷,以及自由端是否还会被翻铆或连接。
两端开口、可以带法兰的拉伸件,在工业中也会归入 eyelet 类零件。[1] 采购时可以先用“不锈钢带法兰中空拉伸套筒”描述形状,再说明用途;只有明确需要尾端翻铆,才把它进一步定义为空心铆接件。
法兰提供挡肩,筒身和内孔决定配合关系
法兰通常可以限制插入深度,也可能作为铆接时的头部或装配中的接触面;筒身外径决定它与安装孔的关系,内孔则决定螺钉、杆件或其他部件能否通过。Stimpson 的鸡眼尺寸定义也分别列出法兰直径、筒身外径、法兰下长度和内径。[2]
先在装配图上圈出实际接触面。例如,筒身需要压入孔时,外径与安装孔一起决定配合;内孔需要引导运动杆时,应检查内孔及其轴线,外径合格不能代替导向配合合格。法兰根部还有成形圆角,配套零件若没有让位,可能先顶住圆角,使法兰平面无法贴合。
从装配功能筛选五种潜在用途
用途应从装配功能推到行业。相近的拉伸 eyelet 已用于家电及消费品等领域,电子装配也有鸡眼及铆接件的实际产品类别。[1][3] 这些资料支持研究方向,不能证明某个外形相近的样品已满足相应工况。
| 应用方向 | 可能承担的功能 | 需要确认的条件 |
|---|---|---|
| 家电、设备板件的孔位衬套或限位隔套 | 筒身进入配合孔,法兰形成轴向挡肩,或配合其他零件维持间距。 | 安装孔与筒身配合、实际支承位置、长度、固定方式及载荷。 |
| 电子或轻型五金装配中的空心铆接件 | 法兰贴住工件一侧,自由端翻铆后从另一侧夹持材料。 | 被夹材料总厚度、翻铆余量、成品材料状态以及铆后夹紧与开裂情况。[3] |
| 塑料件螺钉孔中的防压溃套 | 螺钉从内孔穿过,套筒参与承受轴向夹紧载荷。 | 套筒长度与塑料厚度关系、螺钉预紧力、两端支承及套筒压缩性能。[4] |
| 阀门、温控或仪器中的导向及安装套 | 为内部组件提供安装位置或导向通道,法兰作轴向定位。 | 内孔配合、圆度、直线度、表面、材料要求;涉及流体还需明确连接与密封。[5] |
| 壳体通气、排液或其他通孔接口 | 经设计的连接结构将法兰固定在壳壁,贯通孔作为通道。 | 这是按几何提出的设计方向;需要另行设计连接、密封,并验证介质、温度和压力条件。 |
其中,孔位定位和空心铆接可以先从装配图判断;防压溃、运动导向及通流功能还需要相应的力学、摩擦或密封条件。没有这些条件时,把零件称作“套筒”比直接称作“轴承”或“承压接头”更准确。
固定方式改变了长度、边缘和支承面的要求
法兰挡住一个方向的移动,并不自动防止套筒反向退出。图纸应说明零件靠压装、翻铆、螺钉夹紧还是连接工序固定,这些方式不能仅凭产品外观互换。
- 压装或插装:同时定义安装孔、筒身直径和有效配合长度;薄壁筒身装入后可能改变内孔形状,因此导向用途还要检查装配后的状态。
- 尾端翻铆:筒身需要留出供模具成形的长度。先用实际叠层厚度和工具试装,检查自由端是否开裂、夹持是否可靠。Keystone 也要求为铆装留量并试铆样件。[3]
- 螺钉夹紧:确认套筒两端确实接入受力路径,长度不能只按外观决定。防压溃套应结合塑料厚度、承压面和夹紧载荷设计。[4]
- 焊接或其他连接:圈出连接位置与验收面,并检查连接后的变形、清洁度及需要时的泄漏性能;平法兰本身不等于完整的密封结构。
图纸优先说明六组会影响使用的要求
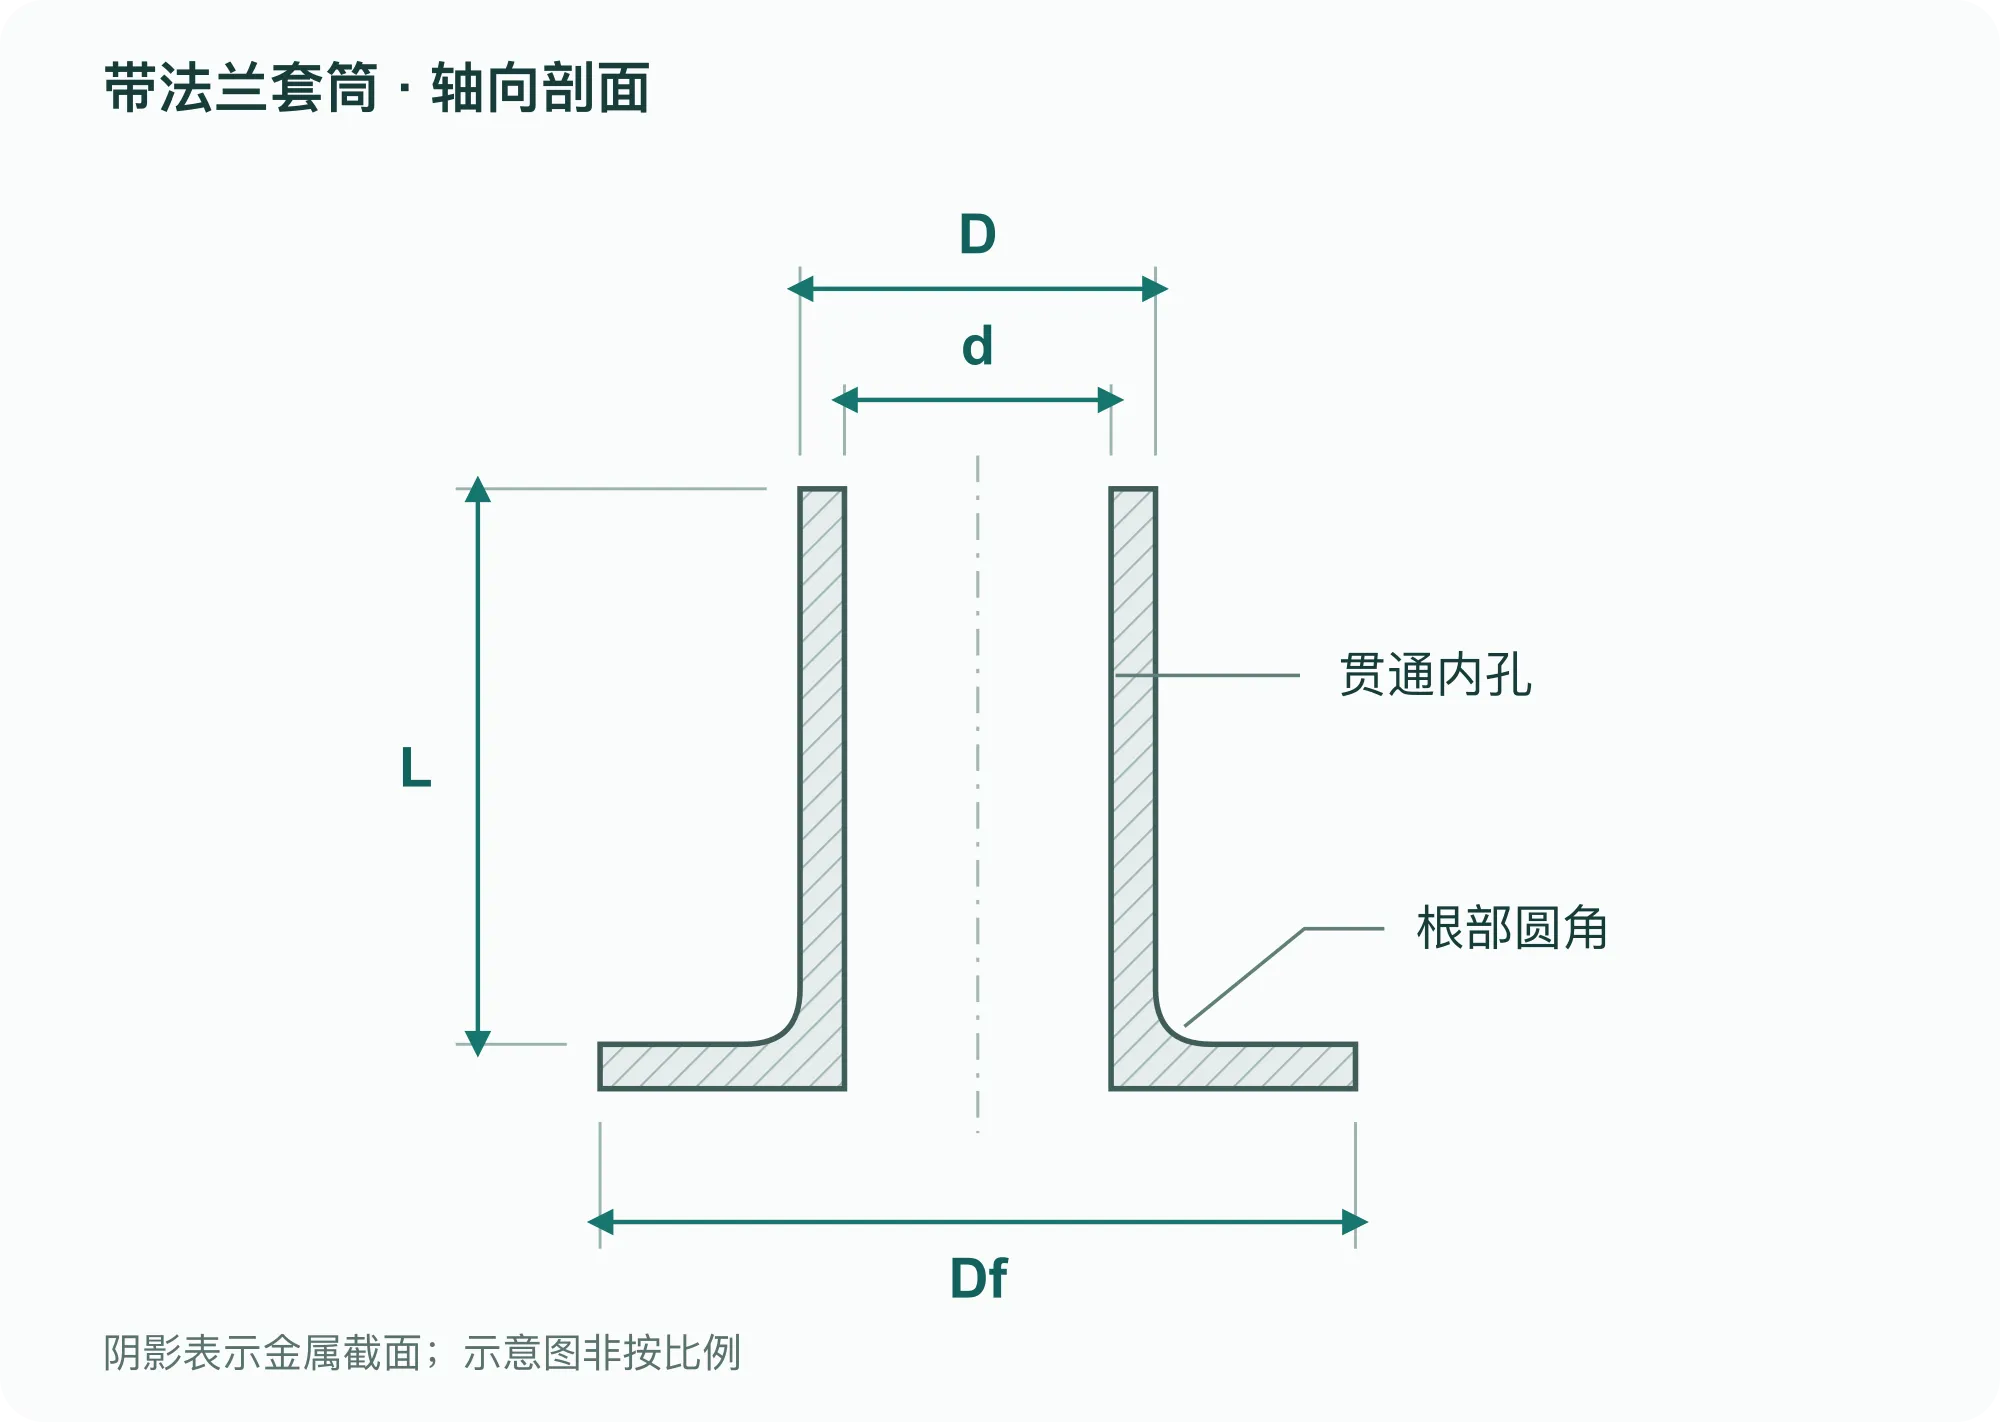
内径、外径和壁厚存在几何关系。先明确哪个表面与另一零件配合,再决定尺寸公差与测量位置。法兰也需要单独定义:直径决定覆盖范围,厚度、平面和根部圆角则可能影响接触与让位。
| 图纸项目 | 为什么影响使用 | 建议写清的内容 |
|---|---|---|
| 筒身外径 D 与内径 d | 分别对应外部安装孔与内部穿过件。 | 配合零件、配合长度、尺寸公差及测量截面;必要时给出装配后要求。 |
| 投影长度 L | 决定插入深度、隔距或可供翻铆的筒长。 | 起止面、端面要求,以及长度对应装配前还是装配后状态。 |
| 法兰直径 Df 与法兰厚度 | 影响覆盖范围、支承与装配空间。 | 允许接触范围、法兰平面及与筒身轴线的几何关系。 |
| 壁厚与根部圆角 | 影响内外径关系、局部强度和配套件让位。 | 成品壁厚、允许最小值、测量位置,以及功能需要的圆角范围。 |
| 两端孔口与边缘 | 毛刺、翻边或碰伤可能影响插入、翻铆和连接。 | 会接触配合件或导线的边缘、需要倒钝的位置,以及后续是否翻铆。 |
| 材料状态与表面 | 影响成形、后续铆接、使用环境及外观。 | 不锈钢牌号、成品状态、清洁和表面要求;未确定项可以先注明待评审。 |
拉伸路线要同时照顾成品形状和后续装配
薄壁筒身、法兰和贯通孔需要作为一个整体评审。不能只看成品照片就确定拉深次数、开孔顺序或是否需要中间处理。Outokumpu 将深拉深、胀形和变薄拉深等列为不同的压力成形方法,并强调工具表面与润滑对成形表面的影响。[6]
如果自由端还要翻铆,材料在交付状态下能否继续成形也很关键。把一件零件拉伸成形,并不自动证明它还能在任意模具与余量下可靠翻边;应使用实际零件、工具和叠层进行试装。冷加工后的软化处理需要按牌号和目的决定,不能为所有不锈钢套筒统一指定退火制度。[7]
报价和样件确认应覆盖最终交付状态:贯通孔是否已完成,两端是否定长和去毛刺,哪些表面允许有成形纹,以及后续连接或清洗由谁完成。
尺寸测量要和装配结果一起核对
对理想的同心圆筒,在同一截面,外径为 D、内径为 d 时,壁厚 t=(D-d)÷2。例如,假设 D=8.0 mm、d=7.2 mm,得到 t=0.4 mm。这只是名义几何计算;它不能证明真实拉伸件沿高度和圆周各处的最小壁厚都是 0.4 mm。
样件检验可从三件事开始:按约定截面测量配合尺寸和壁厚;检查自由端、根部及法兰的裂纹、毛刺和磕碰;再用配套件验证法兰能否贴合、筒身能否装入,以及固定后是否松动。对于薄壁件,测量夹持应避免明显挤压变形,必要时约定检具或装配状态下的验收方法。
性能项目跟着用途确定:翻铆件检查铆后形状和保持力;防压溃套检查规定条件下的压缩表现;运动导向套检查配合及运行;通流装配检查约定的泄漏条件。外观合格或尺寸合格,不能替代尚未进行的装配性能试验。
用装配关系开始沟通,不必先猜出标准品名称
如果已有图纸,可标出实际配合面、固定方式和关键尺寸,并附预计数量。若只有样品或照片,先说明它装在什么位置、孔里穿什么、尾端是否翻铆,以及目前遇到的装配问题。
材料牌号、公差或表面处理还没有确定,也可以先注明。把这些问题留在图纸评审中逐项确认,比根据外观直接指定一种轴套、铆钉或接头更有利于准备加工方案与报价。
- [1] National Die Company — Deep Drawn Eyelets
- [2] Stimpson — Eyelet terminology and measurement
- [3] Keystone Electronics — Eyelets & Rivets, Catalog M55 p. 124
- [4] SPIROL — Metal Compression Limiters
- [5] PressTeck — General Brochure, Industrial Parts, printed p. 9
- [6] Outokumpu — Forming of stainless steel, Press forming and Hole flanging
- [7] Outokumpu — Post-fabrication treatment, Heat treatment and Solution annealing