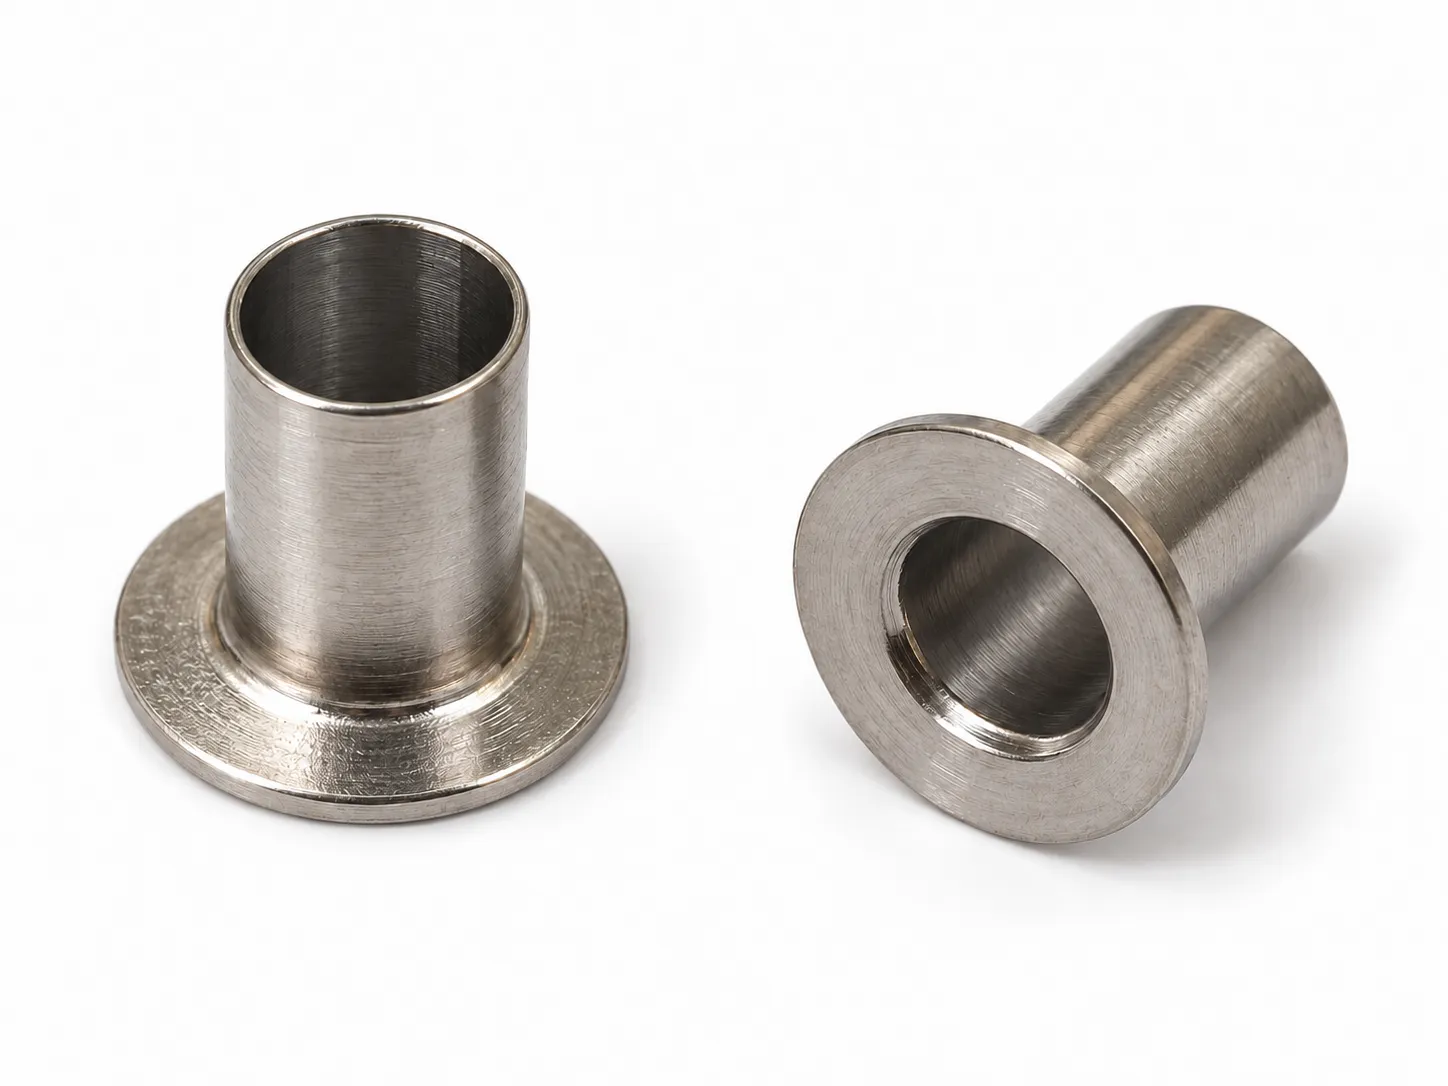
구조는 단순합니다. 원통 몸체가 상대 구멍에 들어가고 고리형 플랜지는 밖에 남으며 내경은 통로가 됩니다. 실제 역할은 위치를 정하는 접촉면, 하중 전달 경로, 자유단을 나중에 벌려 체결하거나 접합하는지에 따라 달라집니다.
양끝이 열리고 플랜지가 있는 드로잉 부품은 산업용 아일릿 계열로도 분류됩니다.[1] 처음에는 스테인리스 플랜지 드로잉 슬리브라는 형상 명칭을 쓰면 좋습니다. 조립 때 자유단을 말거나 벌려 고정한다면 아일릿 체결 부품으로 더 구체화합니다.
플랜지는 턱을, 몸체와 내경은 끼워맞춤을 결정합니다
플랜지는 삽입 깊이를 제한하거나 끝단을 말아 체결하는 접합의 머리, 또는 조립 접촉면이 될 수 있습니다. 몸체 외경은 설치 구멍에, 내경은 나사·봉 등 통과 부품에 대응합니다. Stimpson 역시 플랜지 지름, 몸체 외경, 플랜지 아래 길이, 내경을 구분합니다.[2]
조립도에 실제 접촉면을 표시하십시오. 압입이면 외경과 하우징 구멍이 함께 끼워맞춤을 정합니다. 내부에서 봉이 움직인다면 내경과 축선이 중요하며, 외경 합격이 안내 끼워맞춤 합격을 뜻하지는 않습니다. 플랜지 뿌리 성형 반경에 여유를 두어 플랜지 면이 완전히 닿지 못하는 간섭을 피합니다.
조립 기능에 따라 다섯 가지 용도를 검토합니다
산업 이름보다 기능에서 출발하십시오. 비슷한 드로잉 아일릿은 가전과 소비재에 쓰이며, 전자 조립용 아일릿과 리벳도 실제 부품 범주입니다.[1][3] 이 사례는 검토 방향을 뒷받침할 뿐, 용도가 확인되지 않은 샘플의 특정 조건 적합성을 입증하지 않습니다.
| 용도 후보 | 가능한 기능 | 확인할 조건 |
|---|---|---|
| 가전·장비의 위치 결정 부시 또는 스페이서 | 몸체를 구멍에 넣고 플랜지로 축방향 이동을 제한하거나 다른 부품과 간격을 유지합니다. | 구멍-몸체 끼워맞춤, 실제 지지면, 길이, 고정 및 하중. |
| 전자·경량 하드웨어의 관형 아일릿 | 한쪽에 플랜지가 닿고 반대 자유단을 말아 적층 재료를 잡습니다. | 적층 두께, 체결 여유 길이, 납품 재료 상태, 조립 후 유지와 균열.[3] |
| 플라스틱 나사 연결부의 압축 제한 슬리브 | 나사가 내경을 통과하고 슬리브가 축방향 체결 하중 지지에 참여합니다. | 플라스틱 두께 대비 길이, 나사 예압, 양끝 지지, 압축 성능.[4] |
| 밸브·온도 제어·계측기의 안내 또는 설치 슬리브 | 몸체가 내부 부품을 위치시키거나 안내하고 플랜지가 축방향 위치를 정합니다. | 내경 끼워맞춤, 진원도, 진직도, 표면과 재질. 유체 용도는 접합과 밀봉도 필요합니다.[5] |
| 하우징 벽의 통로 부품 | 설계한 접합부가 플랜지를 벽에 고정하고 내경이 환기·배수 통로가 됩니다. | 형상에 근거한 설계 가능성입니다. 접합, 실링, 매질, 온도, 압력 검증을 따로 정의해야 합니다. |
위치 결정과 아일릿 체결은 먼저 조립 배치에서 검토할 수 있습니다. 압축 제한·이동 안내·유체 용도에는 역학·마찰·밀봉 조건도 필요합니다. 그 조건이 없을 때는 베어링이나 압력 피팅보다 슬리브라는 명칭이 정확합니다.
고정 방법에 따라 길이·모서리·지지면 조건이 달라집니다
플랜지는 한 방향 이동을 막지만 슬리브가 반대로 빠지는 것을 자동으로 막지는 않습니다. 압입, 끝단 말기, 나사 조임, 접합 중 무엇으로 고정하는지 명시하십시오. 외형이 비슷하다는 이유로 이 방법들을 서로 대체할 수는 없습니다.
- 압입·미끄럼 조립: 설치 구멍, 몸체 지름, 유효 결합 길이를 함께 정의합니다. 얇은 벽을 끼우면 내경 형상이 바뀔 수 있어 안내 용도는 조립 후 검사가 필요할 수 있습니다.
- 끝단 말기: 공구 성형에 필요한 몸체 길이를 남깁니다. 실제 적층 두께와 공구로 시험하고 균열과 유지 상태를 확인합니다. Keystone도 체결 여유 길이와 시험 리벳 체결을 요구합니다.[3]
- 나사 조임: 양끝이 계획한 하중 경로에 들어가는지 확인합니다. 압축 제한 슬리브 길이, 플라스틱 두께, 지지면, 체결 하중은 함께 설계합니다.[4]
- 용접 등 접합: 접합부와 합격 판정 면을 표시합니다. 접합 후 변형·청결과 필요 시 누설을 확인합니다. 평평한 플랜지는 밀봉 조립체의 한 요소입니다.
도면에서 여섯 가지 기능 요구를 정의합니다
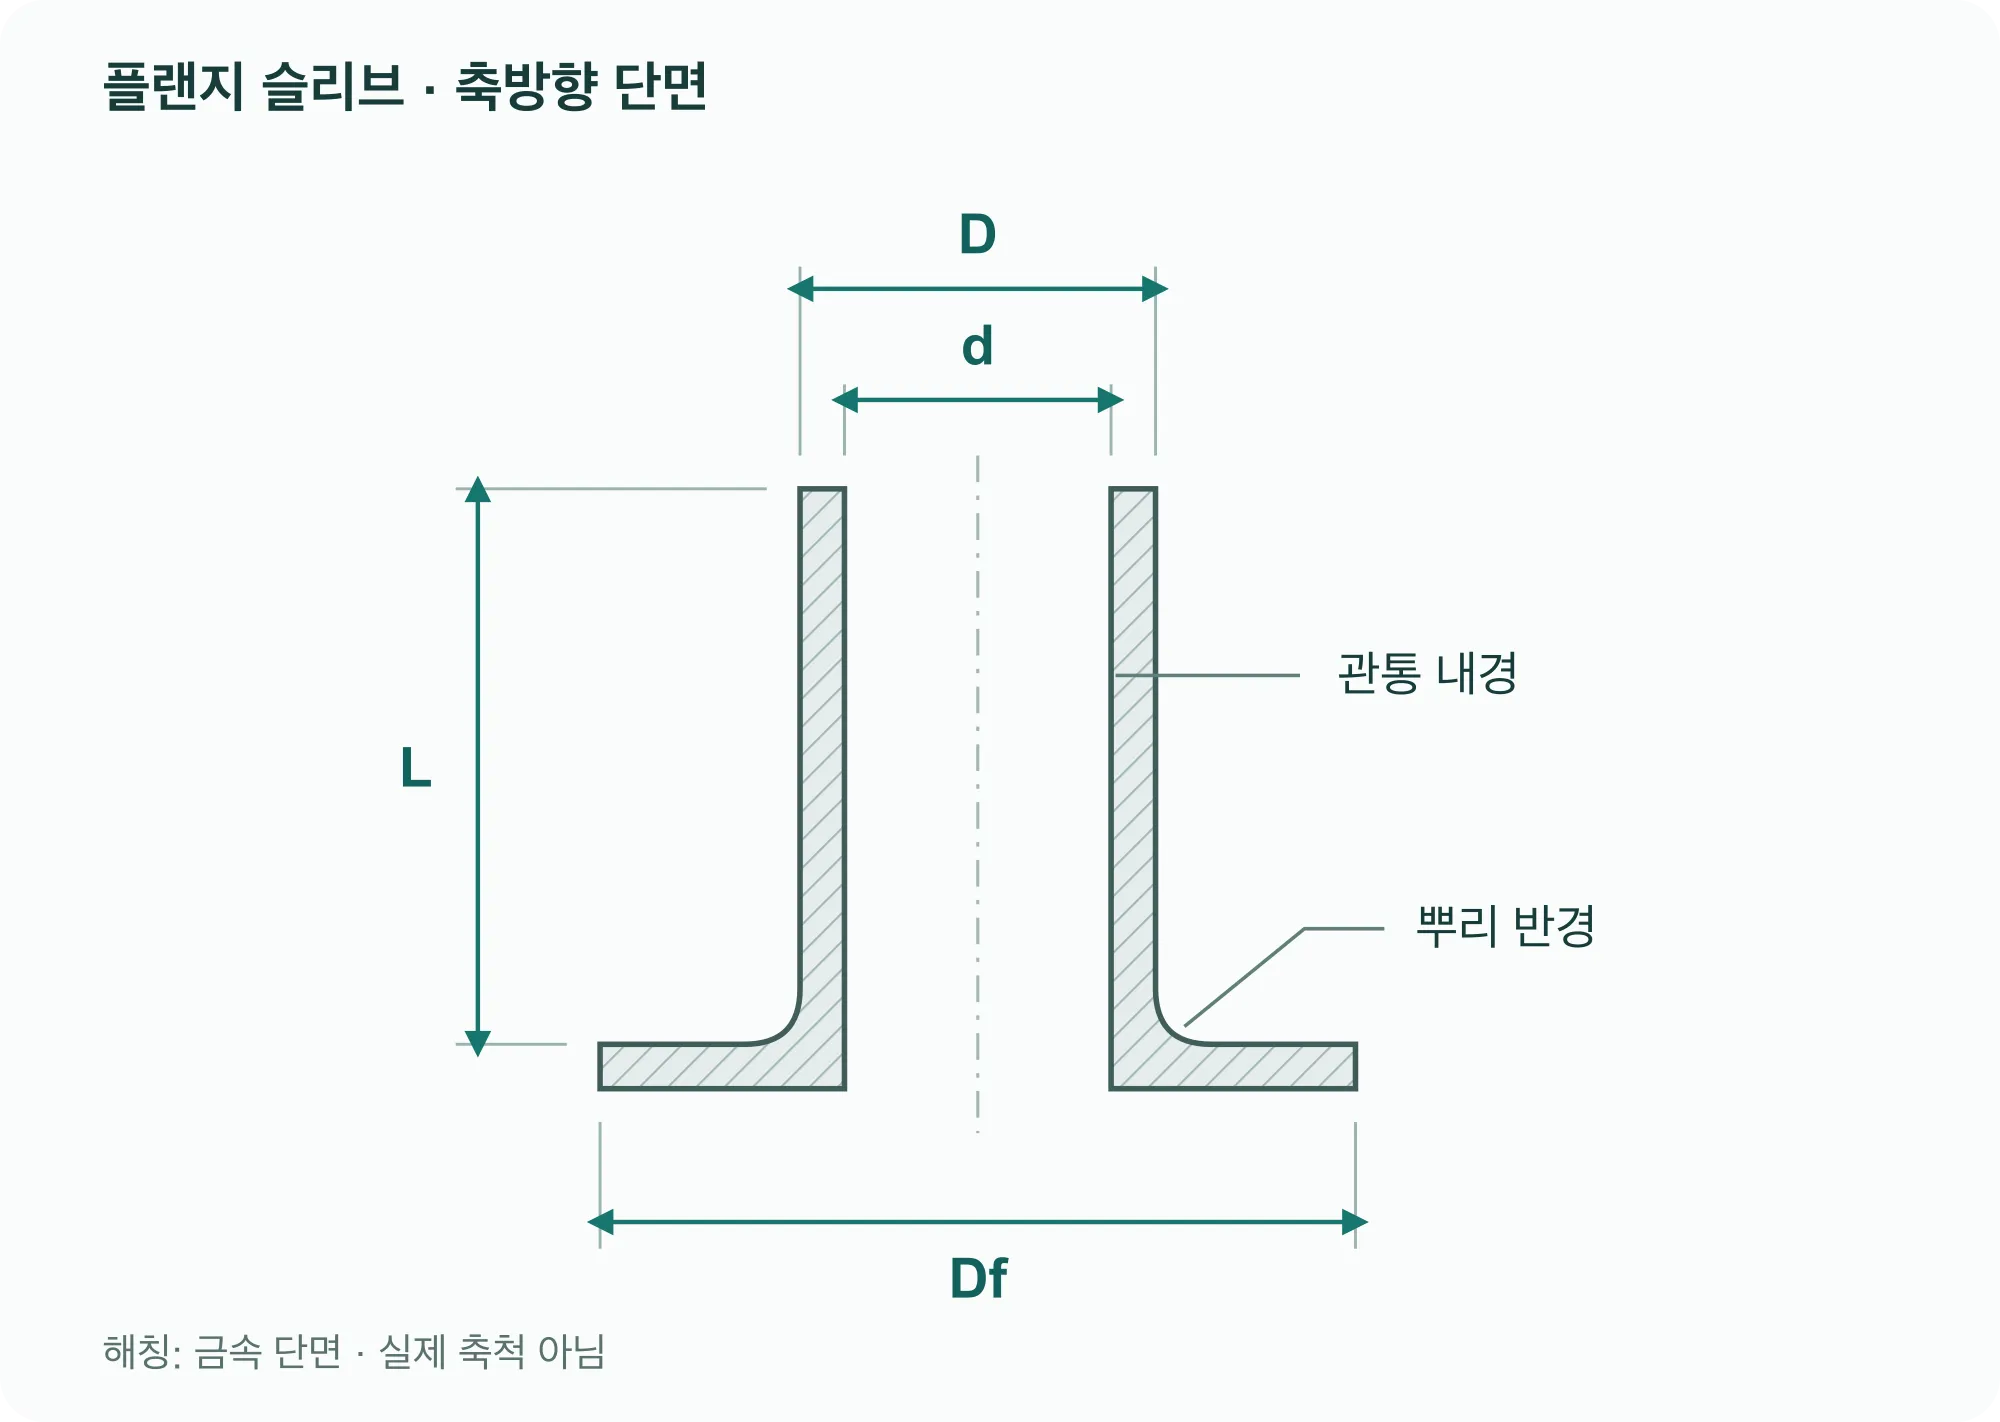
내경·외경·벽 두께는 기하학적으로 연결됩니다. 공차와 측정 위치를 정하기 전에 상대 부품과 맞닿는 면을 확인하십시오. 플랜지는 따로 정의합니다. 지름은 덮는 범위에, 두께·면·뿌리 반경은 지지와 간섭 여유에 영향을 줍니다.
| 도면 항목 | 기능에 미치는 영향 | 명시할 내용 |
|---|---|---|
| 몸체 외경 D와 내경 d | 외부 설치 구멍과 내부 상대 부품에 대응합니다. | 상대 부품, 결합 길이, 공차, 측정 단면. 필요 시 조립 후 조건. |
| 돌출 길이 L | 삽입·간격·끝단 체결 가능 길이에 영향을 줍니다. | 시작·끝 면, 끝단 상태, 조립 전후 어느 상태의 치수인지. |
| 플랜지 지름 Df와 두께 | 덮는 범위, 지지, 설치 공간에 영향을 줍니다. | 허용 접촉 영역, 플랜지 면, 몸체 축선과의 기하학적 관계. |
| 벽 두께와 뿌리 반경 | 지름 관계·국부 강도·상대 부품 여유에 영향을 줍니다. | 완성 두께, 허용 최소값, 측정 위치, 기능상 반경 범위. |
| 양끝 개구와 모서리 | 버나 손상이 삽입·끝단 체결·접합에 영향을 줍니다. | 부품·전선 접촉 모서리, 필요한 모서리 처리, 후속 끝단 말기 여부. |
| 재료 상태와 표면 | 성형·후속 체결·사용 환경·외관에 영향을 줍니다. | 스테인리스 강종, 납품 상태, 청결·마감. 미결 사항은 검토 대상으로 표시. |
성형과 후속 조립 공정을 함께 검토합니다
얇은 원통부, 플랜지, 관통 구멍을 하나의 완성 부품으로 검토하십시오. 사진만으로 드로잉 횟수, 구멍 가공 순서나 중간 처리를 확정할 수 없습니다. Outokumpu는 프레스 성형에서 딥드로잉, 스트레치 성형, 아이어닝을 구분하고 공구 표면과 윤활이 성형면에 미치는 영향을 설명합니다.[6]
자유단을 나중에 말아 체결한다면 납품 상태의 부품도 그 공정을 견뎌야 합니다. 드로잉에 성공했다고 임의의 공구와 여유 길이로 확관할 수 있는 것은 아닙니다. 실제 부품, 공구와 적층 재료로 시험하십시오. 냉간 가공 후 연화 처리는 강종과 목적에 따라 달라 모든 슬리브에 같은 소둔 조건을 지정할 수 없습니다.[7]
견적과 샘플 승인은 최종 납품 상태를 포함해야 합니다. 구멍이 완전히 관통했는지, 양끝이 길이 가공·디버링되었는지, 성형 자국 허용 면은 어디인지, 후속 접합·세척 담당은 누구인지 확인하십시오.
치수와 조립 후 결과를 함께 확인합니다
이상적인 동심 원통의 같은 단면에서는 t = (D − d) / 2입니다. 가정 예에서 D = 8.0 mm, d = 7.2 mm이면 t = 0.4 mm입니다. 이는 공칭 형상 계산이며 드로잉 부품의 길이와 둘레 모든 위치에서 최소 두께가 0.4 mm라는 증거가 아닙니다.
샘플 검사는 세 가지부터 시작합니다. 합의한 단면에서 끼워맞춤 치수와 두께를 측정하고, 자유단·뿌리·플랜지의 균열·버·취급 손상을 확인한 다음 상대 부품으로 안착·삽입·유지를 검사합니다. 측정력이나 고정력으로 얇은 벽을 눈에 띄게 변형시키지 마십시오. 필요하면 게이지 또는 조립 상태 검사를 합의합니다.
성능 검사는 용도에 맞춥니다. 아일릿은 말린 형상과 유지력, 압축 제한 슬리브는 규정 조건의 압축 거동, 이동 안내는 끼워맞춤과 작동, 유체 조립은 합의한 누설 조건을 확인합니다. 외관·치수 합격은 수행하지 않은 조립 성능 시험을 대신하지 못합니다.
부품 명칭이 불확실해도 조립 관계부터 설명합니다
기존 도면에 상대 면, 고정 방식, 중요 치수를 표시하고 예상 수량을 덧붙이십시오. 샘플이나 사진만 있으면 설치 위치, 구멍 통과 부품, 끝단 체결 여부, 해결할 조립 문제를 설명하십시오.
재질·공차·표면 처리는 미정으로 표시해도 됩니다. 이를 명확히 검토하는 것이 외형만 보고 베어링·리벳·피팅 사양을 지정하는 것보다 공정 계획과 견적에 유용합니다.
- [1] National Die Company — Deep Drawn Eyelets
- [2] Stimpson — Eyelet terminology and measurement
- [3] Keystone Electronics — Eyelets & Rivets, Catalog M55 p. 124
- [4] SPIROL — Metal Compression Limiters
- [5] PressTeck — General Brochure, Industrial Parts, printed p. 9
- [6] Outokumpu — Forming of stainless steel, Press forming and Hole flanging
- [7] Outokumpu — Post-fabrication treatment, Heat treatment and Solution annealing