比较几份冲压报价时,先确认它们交付的是同一形状、同一验收要求的成品,再比较模具费和单价。下面先用表格对照工序与送料安排,再通过垫圈和杯形件说明怎样选方案。
级进冲压和拉深,到底有什么区别?
级进冲压是一种生产组织方式:料带按固定距离逐次经过不同工位。拉深是一种变形方式:凸模将板材拉入凹模,周围材料随之向内流动。因此,一套级进模既可以安排冲孔、修边和折弯,也可以安排拉深工位。[1][2]
“单工位”指加工位置,“复合冲裁”指在同一冲程中完成冲孔、落料等多个切断动作。因此,复合冲裁也可以在单工位模具中完成。[1]
这个区别会直接影响报价比较。要做无接缝金属杯,应在可行范围内比较分工序拉深、级进拉深和传递拉深。加工平面冲孔毛坯的报价即使更便宜,也不能直接当作完整杯壳的替代方案。
| 模具与送料方式 | 工件怎样移动 | 可优先考虑的情况 | 需要核对什么 |
|---|---|---|---|
| 单工位模具分步加工 | 每道工序分别放入坯料或工件 | 简单零件、需求不确定,或分步拉深 | 搬运、重复定位和完整模具数量 |
| 复合冲裁模 | 在一个工位完成多个冲裁动作 | 内外轮廓有相互要求的平垫圈或板件 | 冲裁间隙、出件方式和后续成形 |
| 级进模 | 零件随载带逐工位前进 | 设计稳定的支架、触片或适合的拉深杯 | 载带强度、材料利用率、成形空间和设计稳定性 |
| 传递模 | 独立坯料或工件在工位间搬运 | 拉深壳体,或需要自由搬运的多工序零件 | 夹持位置、定位、搬运动作和报价包含的模具和工序 |
什么时候适合单工位模和复合模?
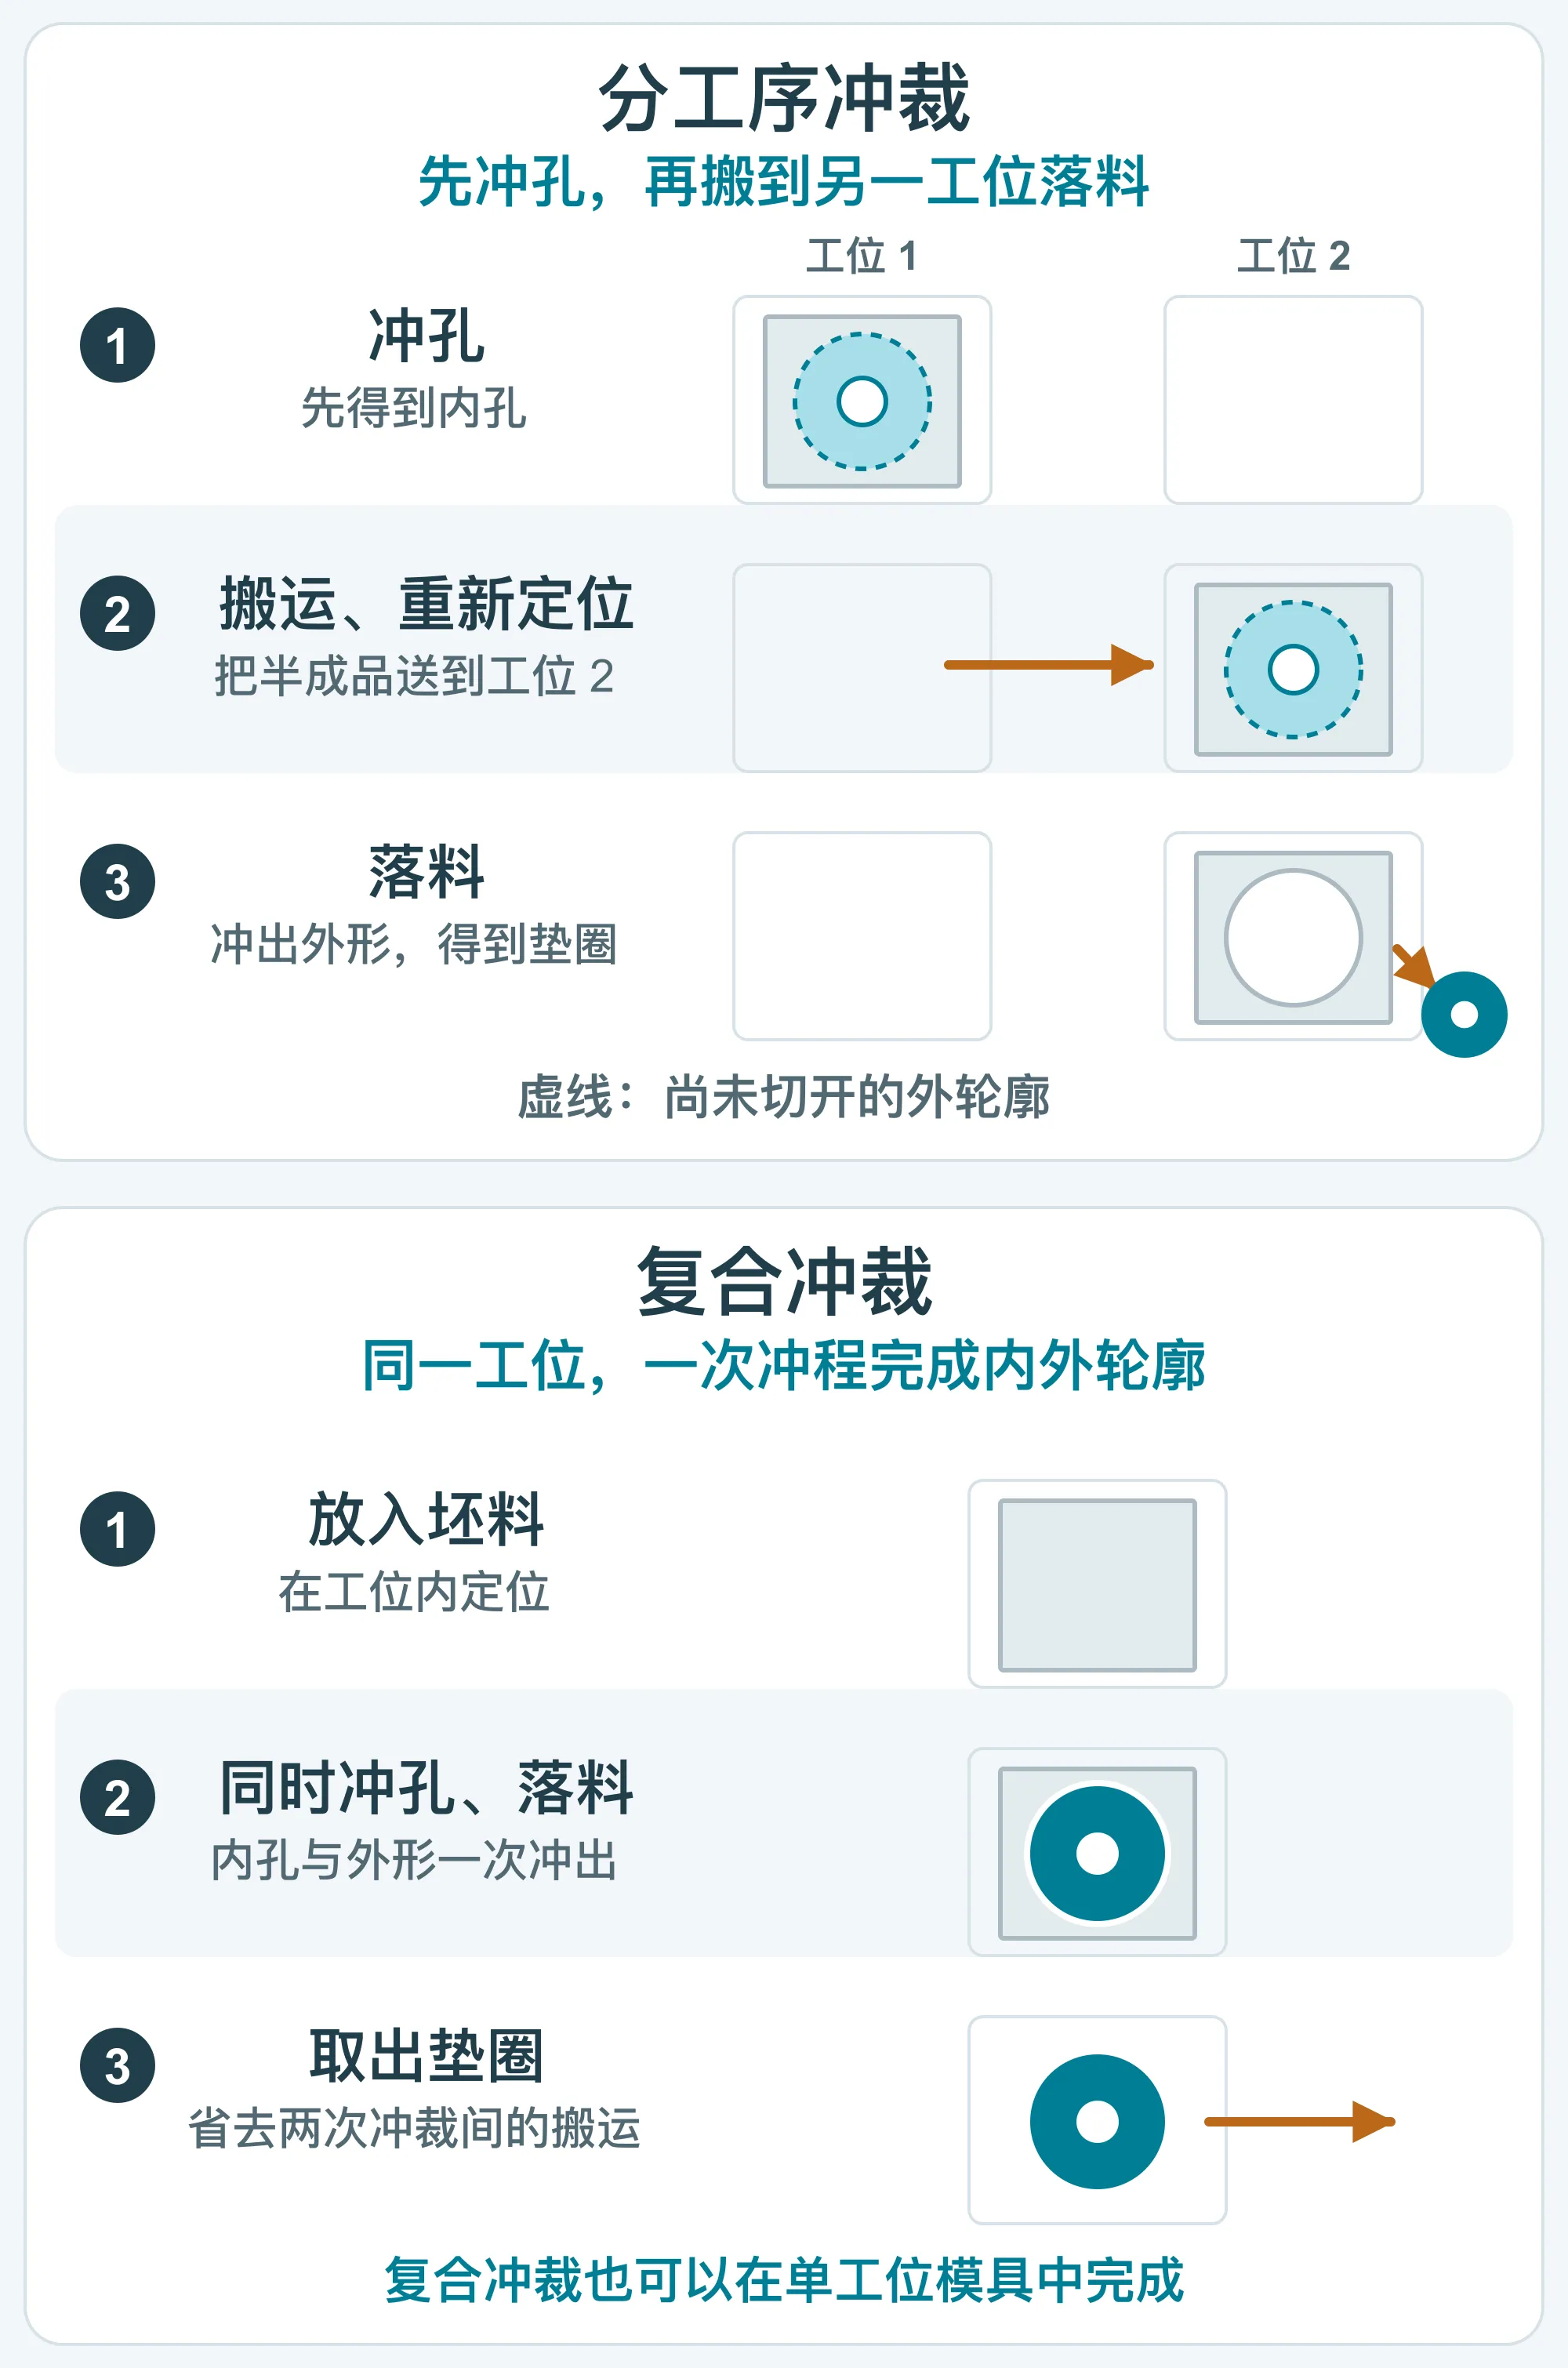
工序简单、需求尚不确定,或某些成形步骤需要单独操作时,可以考虑单工位模。平面零件如果需要同时加工内外轮廓,可以评估复合冲裁模。模具名称本身不能保证成品总成本最低,也不能代表某一精度水平。
例如,一片只有一个内孔的平垫圈,可通过复合模在一次冲程中完成冲孔与落料,省去两道冲裁之间的重新定位。如果垫圈还带一个折弯耳片,报价中仍需计入折弯、相应装夹,或考虑其他组合工艺。
使用独立模具时,局部改图有时更容易单独处理;代价是反复上料、定位、搬运,以及工序间的半成品周转。对于拉深壳体,即使数量不多,也可能需要多套成形模具;数量少并不会降低形状本身的加工要求。[1]
什么样的零件适合级进模或传递模?
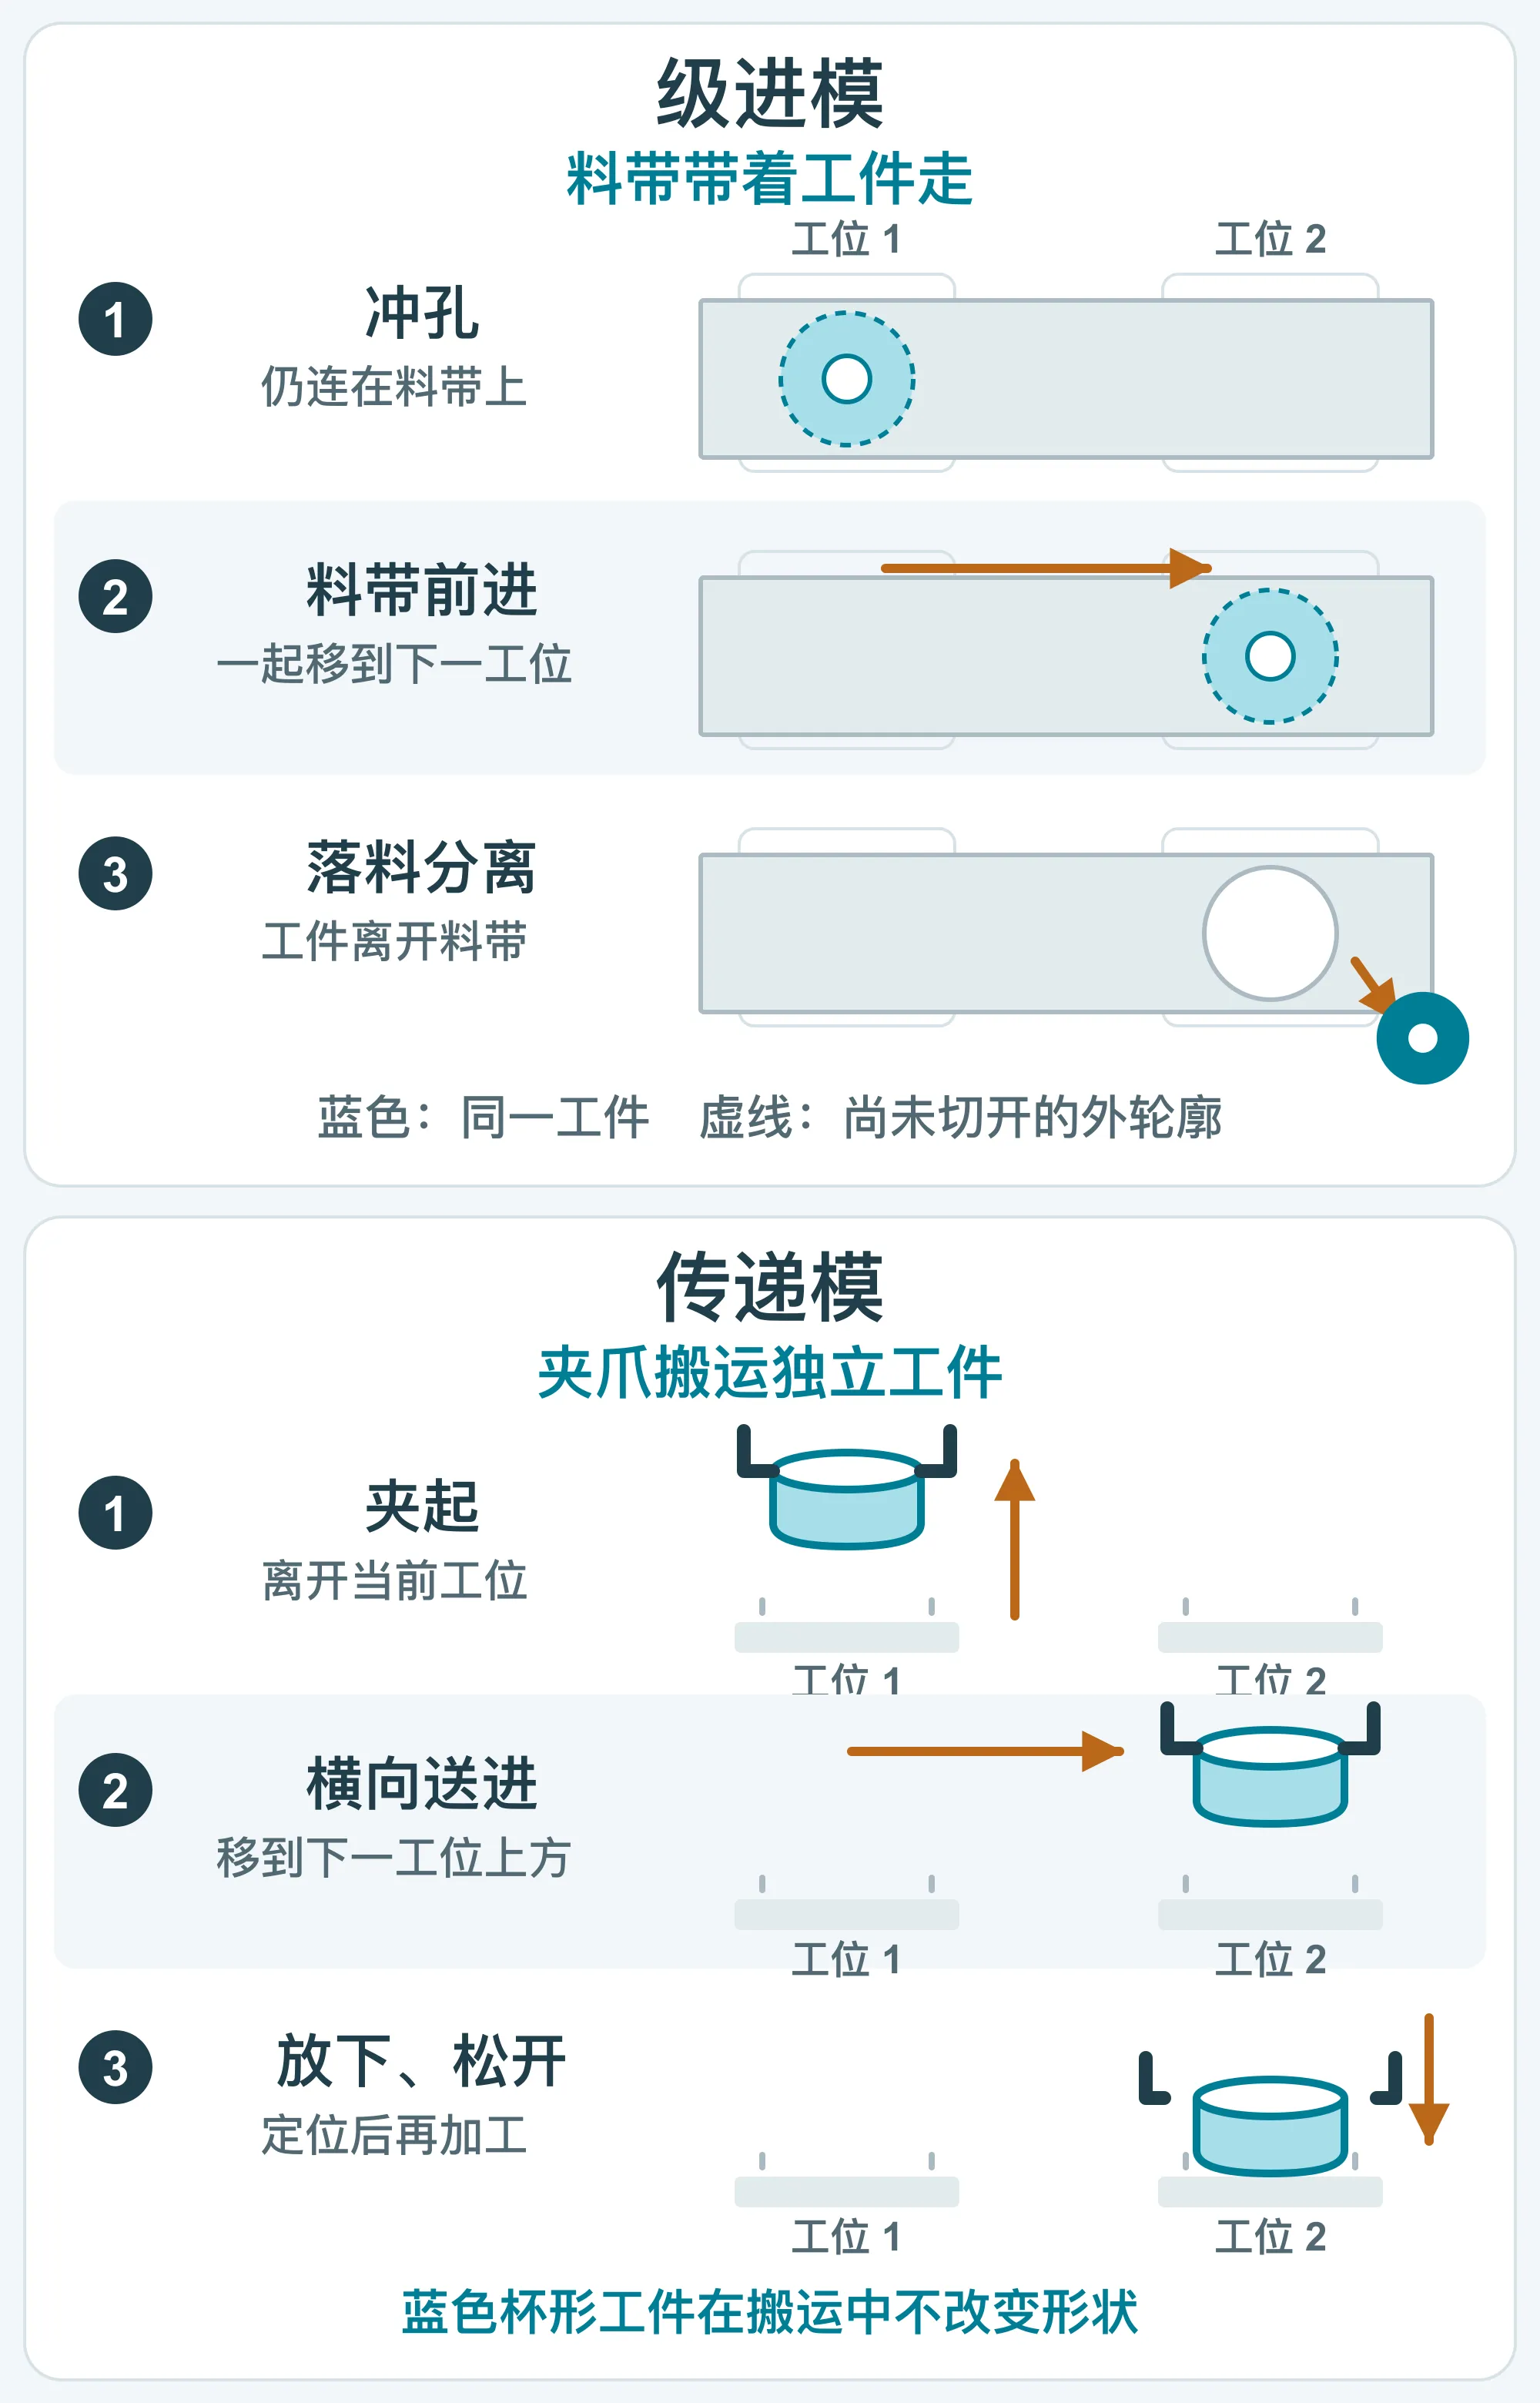
设计稳定、能一直连接在料带上,并按合理顺序加工的零件,适合评估级进模。当坯料需要更自由地向内流动、调整姿态或进入不同成形工位时,可考虑传递模。除了尺寸,还要看料带支撑、模具空间和材料流动。[1][2]
级进模中的载带,是保留在零件周围、负责支撑和送料的那部分材料。它需要承受送料和成形过程,给后续工序留出空间,并在预定位置切断。成形高度较大时,还要有足够的抬升和避让空间,防止送料时碰到模具。
传递模不需要始终用料带连接零件,但要增加夹取、定位和同步搬运动作。工程师需要找到合适的夹持位置,并确认工件能从各工位中抬出。容易变形的口沿或外观面,会限制夹爪可以接触的位置。
级进示例省略了同条料带上的其他工件;出件箭头只表示分离,不规定实际退料方向。传递示例只画搬运,杯形在搬运中不变;下一道成形要等放下、定位及夹爪避让后进行。
- 带孔、多处折弯的支架:设计和需求稳定后,可以评估级进模,同时确认载带不会妨碍折弯。
- 带凸缘的小拉深杯:如果料带连接位置允许材料向内流动,且工位有足够空间,可以考虑级进拉深。
- 需要多次拉深或调整姿态的壳体:比较传递方案与独立拉深工序;不能认为所有中空件都必须用传递模。
确定拉深方案前,应该看哪些因素?
拉深是否可行,要看形成侧壁需要多少材料,以及材料能否顺利流动,避免超出允许范围的起皱、减薄和开裂。材料牌号与状态、坯料形状、圆角、摩擦和压料都会影响结果。只知道最终深度,无法确定拉深工序。[2][3]
压边圈帮助控制凸缘部位的材料流动。压料不足可能起皱;压料过强又可能阻碍流动,加剧减薄或开裂。拉深过程中也会发生一定拉伸,因此壳体没有接缝,并不等于各处壁厚都与原板厚完全相同。
再拉深是在已经成形的工件上继续拉深,通常使直径减小、深度增加。是否需要多次拉深、修边、整形或中间热处理,取决于形状和材料。报价方案应说明这些工序,让买方知道单价包含哪些加工内容。
用一个杯形零件,看懂为什么不能只看深度
以无凸缘圆杯为例:杯体按壁厚中间位置计算的直径 d = 20 mm,直壁高度 h = 10 mm。假设板厚基本不变,暂不计圆角和修边余量。
坯料要同时提供杯底和侧壁的材料。按表面积近似相等,圆坯直径 D ≈ √(d² + 4dh) = √(20² + 4 × 20 × 10) ≈ 34.6 mm。
这个估算说明:侧壁的材料来自比成品杯口更宽的坯料。它不能判断能否一次拉成,也不能直接作为生产下料尺寸。实际圆角、壁厚变化、修边余量和材料性能仍需评审;如果换成方形杯,四角的材料流动还会带来不同要求。
模具投入、采购量和交期怎么比较?
应按实际可能下单的数量,比较合格成品的总成本,包括模具、材料、各道加工、检验、表面处理和维护。级进模可以减少反复搬运,但能否收回投入,要看实际节省了多少费用、订单能否持续,以及设计多久会改变。
请供应商列明工序顺序、独立成形或修边步骤,以及一次性、每批和每件费用。各方案应采用相同的材料、表面处理、验收要求和交付数量。如果某道费用较高的后续工序没有计入,压力机冲得快也不代表整套方案划算。
级进模没有通用的年采购量门槛。简单小零件和需要多次成形的拉深壳体,模具结构与成本完全不同。可分别按预计需求和较低需求比较;设计还在变化时,也要考虑以后修改模具的费用。[1]
交期应区分首件出样、样品确认和批量交付。工位多可能增加模具制造与试模工作,简单模具又可能在生产中需要更多搬运。重点问清哪些图纸待定项、材料采购和样品验证会影响进度,不要仅凭工艺名称估计交期。
批准加工方案前,还需要确认什么?
应结合零件用途和有代表性的样品来确认方案。买方说明哪里要配合、密封、导电接触或保持外观;供应商解释工艺和检验怎样满足这些要求。开始询价之前,不需要客户计算拉深力,也不需要自己设计料带排样。
支架可以标出安装孔和装配定位面;杯壳可以指出配合开口、密封口沿,以及不允许明显压痕的表面。这些信息有助于工程师判断哪里需要修边、整形或增加检验。
- 确认样品对应的图纸版本、材料和表面处理。
- 会改变配合尺寸的工序全部完成后,再检查约定尺寸;必要时包括表面处理。
- 拉深件按双方约定的标准检查关键壁面或圆角减薄、裂纹、起皱和口沿状态。
- 如果样品与量产采用不同工艺,应说明样品已经验证什么,哪些特征还要用量产模具确认。