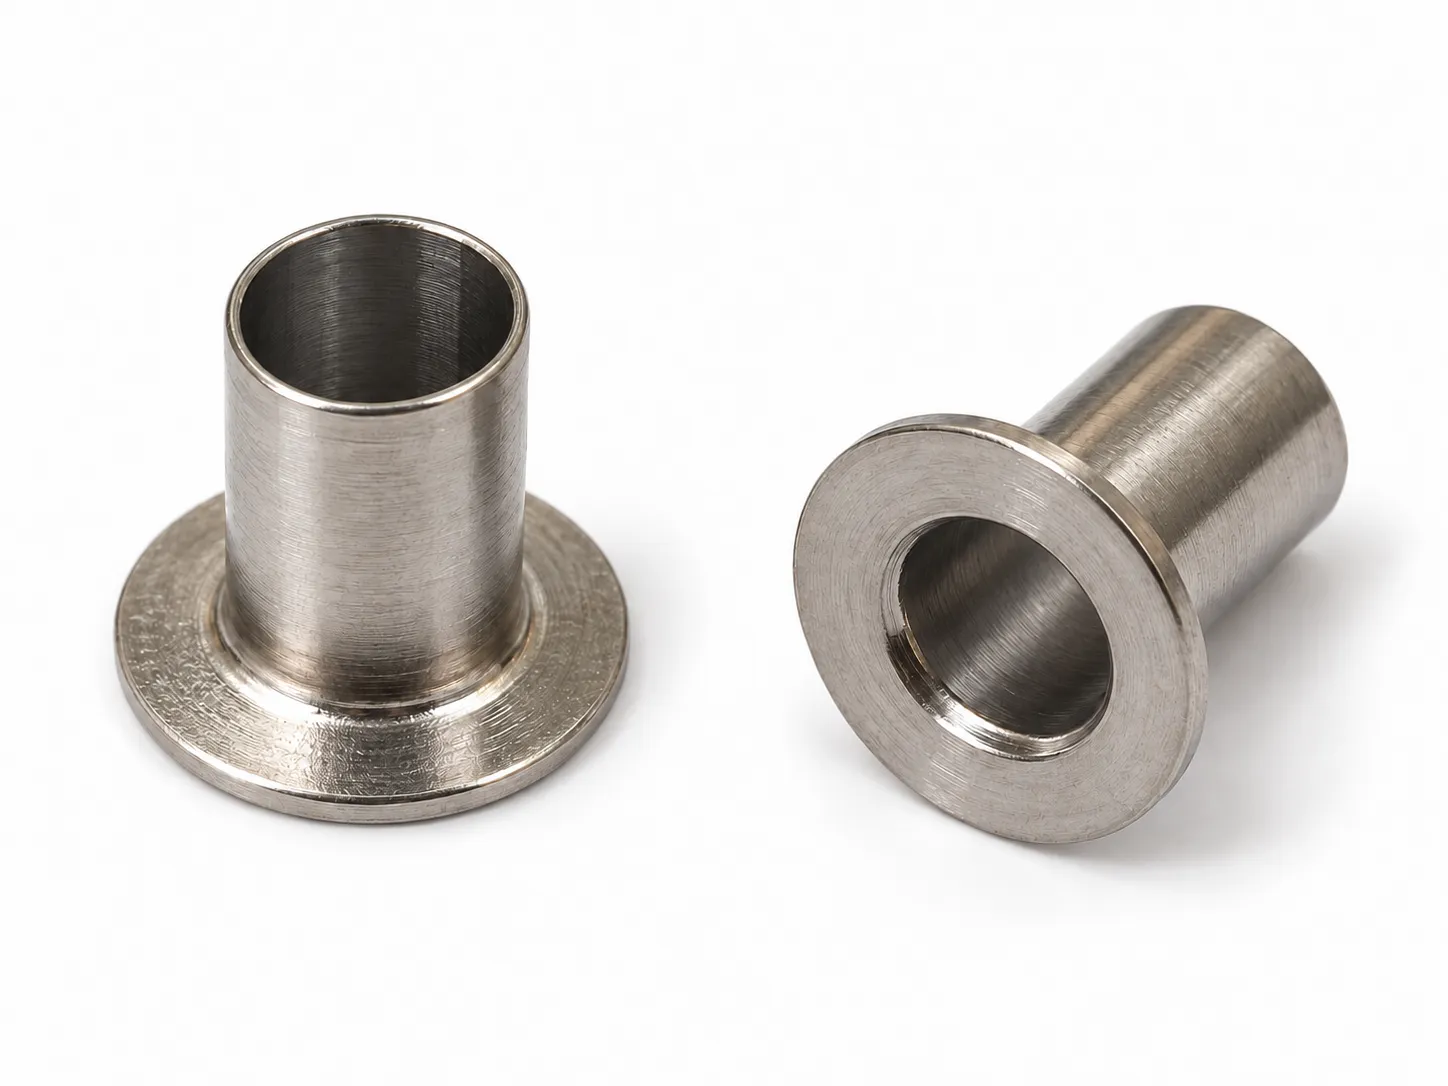
Die Form ist einfach: Der Hülsenkörper steckt in einer Aufnahmebohrung, der ringförmige Flansch bleibt außen und die Bohrung schafft einen Durchgang. Die Aufgabe hängt von den Anlageflächen, dem Kraftfluss und einer späteren Bördelung oder Verbindung am freien Ende ab.
Beidseitig offene Ziehteile mit Flansch gehören auch zur Familie industrieller Ösen.[1] Als erste Beschreibung eignet sich tiefgezogene Edelstahlhülse mit Flansch. Die Bezeichnung als Nietöse wird genauer, wenn das freie Ende bei der Montage umgelegt oder aufgeweitet werden soll.
Der Flansch bildet den Anschlag; Körper und Bohrung bestimmen die Passung
Der Flansch kann die Einstecktiefe begrenzen, den Kopf einer Bördelverbindung bilden oder eine Anlagefläche bereitstellen. Der Außendurchmesser passt zur Aufnahmebohrung; die Innenbohrung zur Schraube, Stange oder einem anderen hindurchgeführten Teil. Stimpson unterscheidet ebenfalls Flanschdurchmesser, Schaftaußendurchmesser, Länge unter dem Flansch und Innendurchmesser.[2]
Kennzeichnen Sie die tatsächlichen Kontaktflächen in der Baugruppenzeichnung. Beim Einpressen bestimmen Außendurchmesser und Aufnahmebohrung die Passung. Läuft innen eine Stange, sind Bohrung und Achse entscheidend: Ein maßhaltiger Außendurchmesser bestätigt keine korrekte Führung. Für den Umformradius am Flanschansatz ist Freiraum vorzusehen, damit die Flanschfläche vollständig anliegen kann.
Fünf mögliche Anwendungen nach der Montagefunktion beurteilen
Gehen Sie von der Funktion aus, bevor Sie eine Branche zuordnen. Vergleichbare Ziehösen werden in Haushaltsgeräten und Konsumgütern verwendet; Ösen und Niete sind außerdem etablierte Bauteile für Elektronikmontagen.[1][3] Diese Beispiele begründen Untersuchungsrichtungen, qualifizieren aber kein unbekanntes Muster für einen bestimmten Einsatz.
| Anwendungsrichtung | Mögliche Funktion | Zu klären |
|---|---|---|
| Positionierbuchse oder Abstandshülse in Geräten und Anlagen | Der Körper steckt in einer Bohrung; der Flansch bildet einen axialen Anschlag oder hält mit anderen Teilen Abstand. | Bohrungs-/Körperpassung, tatsächliche Auflagen, Länge, Befestigung und Lasten. |
| Hohlnietöse in Elektronik oder leichten Beschlägen | Der Flansch liegt einseitig an; das freie Ende klemmt nach dem Bördeln den Materialstapel. | Stapeldicke, Bördelzugabe, Lieferzustand sowie Halt und Risse nach dem Setzen.[3] |
| Druckbegrenzer einer Kunststoff-Schraubverbindung | Die Schraube läuft durch die Bohrung, während die Hülse axiale Klemmkraft mitträgt. | Länge zur Kunststoffdicke, Schraubenvorspannung, Endauflage und Druckverhalten.[4] |
| Führungs- oder Montagehülse in Ventilen, Temperaturreglern und Instrumenten | Der Körper positioniert oder führt ein Innenteil; der Flansch positioniert axial. | Bohrungspassung, Rundheit, Geradheit, Oberfläche und Werkstoff; bei Fluiden auch Fügen und Dichten.[5] |
| Durchführung an einem Gehäuse | Eine ausgelegte Verbindung hält den Flansch an der Wand; die Bohrung dient zum Entlüften oder Entleeren. | Aus der Geometrie abgeleitete Möglichkeit: Verbindung, Dichtung, Medium, Temperatur und Drucknachweis festlegen. |
Positionieren und Ösenbefestigung lassen sich zunächst anhand der Montagezeichnung prüfen. Druckbegrenzung, bewegte Führung und Fluidbetrieb erfordern zusätzlich mechanische, Reibungs- oder Dichtbedingungen. Bis diese bekannt sind, ist Hülse präziser als Lager oder Druckanschluss.
Die Befestigung verändert Anforderungen an Länge, Kanten und Auflage
Ein Flansch verhindert Bewegung in einer Richtung, jedoch nicht automatisch das Herausziehen. Geben Sie an, ob Presspassung, Bördelung, Schraubenklemmung oder ein Fügeverfahren die Hülse hält. Diese Lösungen sind anhand des Aussehens nicht austauschbar.
- Press- oder Schiebemontage: Aufnahmebohrung, Körperdurchmesser und Eingriffslänge gemeinsam angeben. Der Einbau kann eine dünne Bohrung verändern; bei Führungen kann eine Prüfung nach Montage erforderlich sein.
- Bördelmontage: Schaftlänge für das Setzwerkzeug vorsehen. Reale Stapeldicke und Werkzeuge erproben, danach Risse und ausreichenden Halt prüfen. Auch Keystone verlangt Bördelzugabe und Probenietungen.[3]
- Schraubenklemmung: Beide Hülsenenden müssen im vorgesehenen Kraftfluss liegen. Länge des Druckbegrenzers, Kunststoffdicke, Auflagen und Klemmkraft sind gemeinsam auszulegen.[4]
- Schweißen oder anderes Fügen: Verbindung und Abnahmeflächen kennzeichnen. Danach Verzug, Sauberkeit und gegebenenfalls Leckage prüfen; ein flacher Flansch ist nur ein Element einer dichten Baugruppe.
Sechs Gruppen funktionaler Zeichnungsangaben festlegen
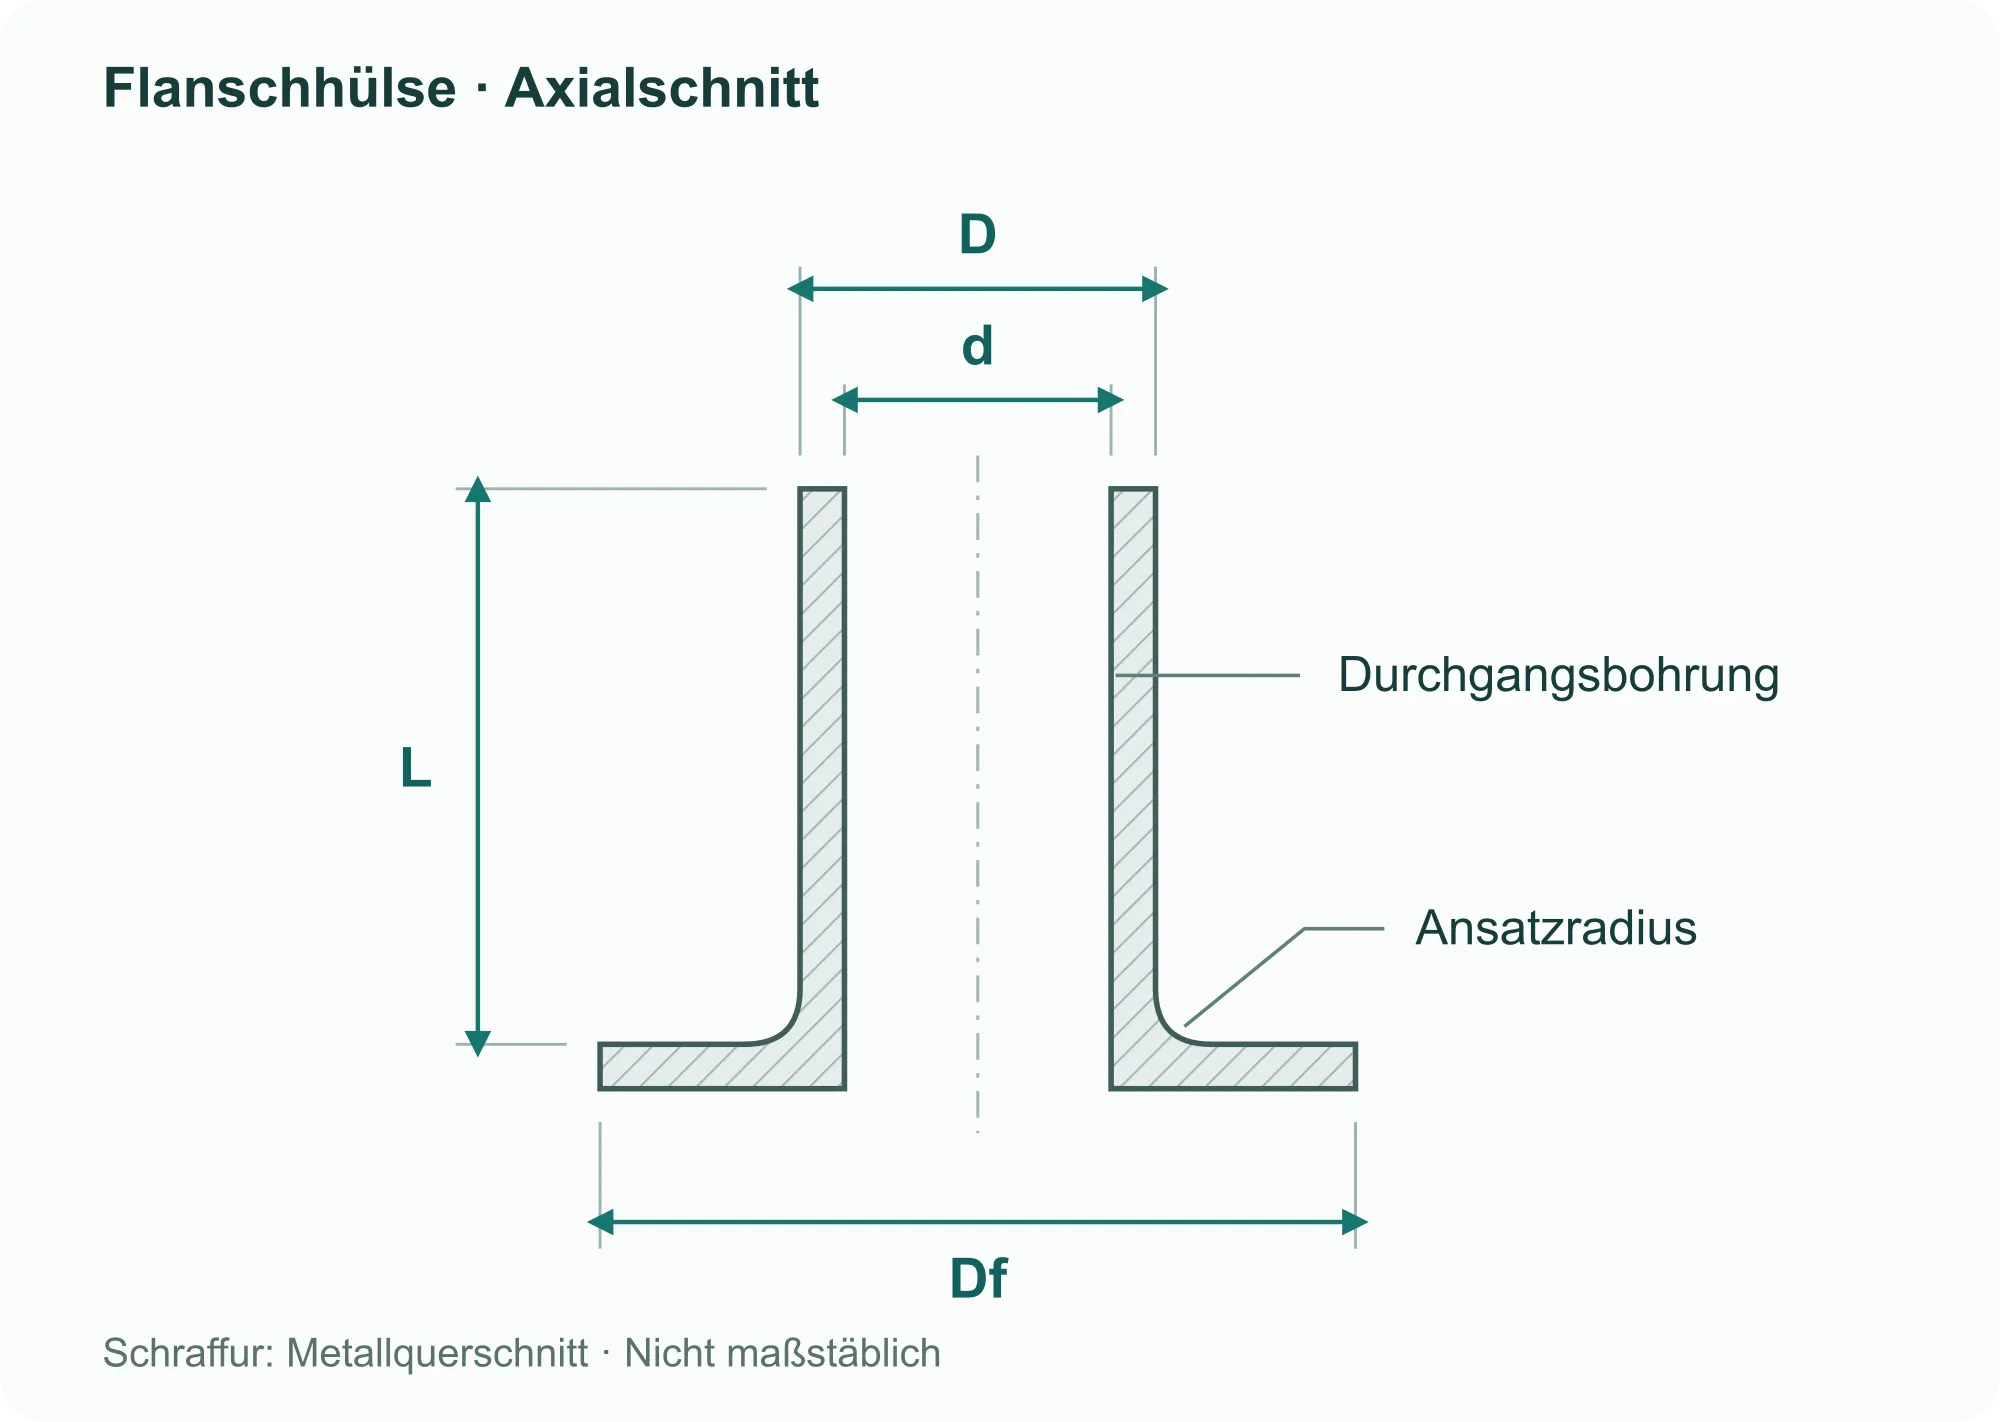
Innen- und Außendurchmesser sowie Wanddicke sind geometrisch verknüpft. Bestimmen Sie zuerst die Passfläche und danach Toleranzen und Messstellen. Definieren Sie den Flansch separat: Sein Durchmesser beeinflusst die Überdeckung; Dicke, Fläche und Ansatzradius können Auflage und Freiraum beeinflussen.
| Zeichnungsangabe | Bedeutung | Festzulegen |
|---|---|---|
| Körperaußendurchmesser D und Bohrung d | Sie passen zur äußeren Aufnahme und zum inneren Gegenstück. | Gegenstücke, Eingriffslänge, Toleranzen und Messquerschnitte; gegebenenfalls Anforderungen nach Einbau. |
| Überstand L | Beeinflusst Einstecken, Abstand oder verfügbare Bördelzugabe. | Anfangs- und Endfläche, Endzustand und Maß vor oder nach Montage. |
| Flanschdurchmesser Df und Dicke | Beeinflussen Überdeckung, Auflage und Bauraum. | Zulässiger Kontaktbereich, Flanschfläche und geometrische Beziehung zur Körperachse. |
| Wand und Ansatzradius | Beeinflussen Durchmesser, lokale Festigkeit und Freiraum. | Fertigwand, zulässiges Minimum, Messstellen und funktionale Radiusgrenzen. |
| Öffnungen und Kanten | Grate und Schäden können Einbau, Bördeln und Fügen beeinflussen. | Kontaktkanten zu Bauteil oder Leitung, Kantenbehandlung und spätere Bördelung. |
| Werkstoffzustand und Oberfläche | Beeinflussen Umformen, Setzen, Umgebung und Aussehen. | Edelstahlsorte, Lieferzustand, Sauberkeit und Oberfläche; offene Fragen zur Prüfung markieren. |
Umformung gemeinsam mit dem nächsten Montageschritt prüfen
Prüfen Sie dünnwandigen Körper, Flansch und Durchgangsbohrung als fertiges Gesamtteil. Aus einem Foto lassen sich weder Ziehstufenzahl noch Lochungsfolge oder Zwischenbehandlungen ableiten. Outokumpu unterscheidet Tiefziehen, Streckziehen und Abstreckziehen innerhalb der Pressumformung und nennt Werkzeugoberfläche und Schmierung als wichtige Einflussgrößen der Oberfläche.[6]
Soll das freie Ende später gebördelt werden, muss auch der Lieferzustand diesen Schritt erlauben. Erfolgreiches Tiefziehen belegt keine beliebige Aufweitbarkeit mit jedem Werkzeug und Überstand. Erproben Sie reales Teil, Werkzeug und Materialstapel. Das Weichmachen nach Kaltumformung hängt von Edelstahlsorte und Zweck ab; ein einheitlicher Glühzyklus gilt nicht für alle Hülsen.[7]
Angebot und Musterfreigabe müssen den Lieferzustand abdecken: vollständig offene Bohrung, abgelängte und entgratete Enden, zulässige Ziehspuren und Zuständigkeit für späteres Fügen oder Reinigen.
Maße und eingebauten Zustand gemeinsam kontrollieren
Für einen ideal konzentrischen Rohrquerschnitt gilt t = (D − d) / 2. Im hypothetischen Beispiel ergeben D = 8.0 mm und d = 7.2 mm eine Wanddicke t = 0.4 mm. Das ist eine nominale Geometrieberechnung; sie belegt keine lokale Mindestwand von 0.4 mm über Länge und Umfang eines Ziehteils.
Beginnen Sie die Musterprüfung mit drei Aufgaben: Passmaße und Wand an vereinbarten Querschnitten messen; freies Ende, Ansatz und Flansch auf Risse, Grate und Handhabungsschäden prüfen; und mit Gegenstücken Anlage, Einbau und Halt kontrollieren. Dünne Wände dürfen durch Mess- oder Spannkraft nicht sichtbar verformt werden. Vereinbaren Sie bei Bedarf eine Lehre oder Prüfung im eingebauten Zustand.
Funktionsprüfungen richten sich nach der Aufgabe: Bördelgeometrie und Haltekraft für Ösen, Druckverhalten unter festgelegten Bedingungen für Druckbegrenzer, Passung und Betrieb für bewegte Führungen sowie vereinbarte Leckbedingungen für Fluidbaugruppen. Optische oder maßliche Freigabe ersetzt keine nicht durchgeführte Montagefunktionsprüfung.
Mit der Baugruppe beginnen, auch wenn die Bauteilbezeichnung unklar ist
Kennzeichnen Sie an vorhandenen Zeichnungen Gegenflächen, Befestigung und kritische Maße; nennen Sie erwartete Mengen. Bei einem Muster oder Foto erklären Sie Einbauort, hindurchgeführtes Teil, eine eventuelle Bördelung und das zu lösende Montageproblem.
Werkstoff, Toleranzen oder Oberfläche dürfen als offen markiert werden. Diese Punkte ausdrücklich zu prüfen schafft eine bessere Basis für Prozess und Angebot, als nach dem Aussehen eine Lager-, Niet- oder Anschlussausführung festzulegen.
- [1] National Die Company — Deep Drawn Eyelets
- [2] Stimpson — Eyelet terminology and measurement
- [3] Keystone Electronics — Eyelets & Rivets, Catalog M55 p. 124
- [4] SPIROL — Metal Compression Limiters
- [5] PressTeck — General Brochure, Industrial Parts, printed p. 9
- [6] Outokumpu — Forming of stainless steel, Press forming and Hole flanging
- [7] Outokumpu — Post-fabrication treatment, Heat treatment and Solution annealing