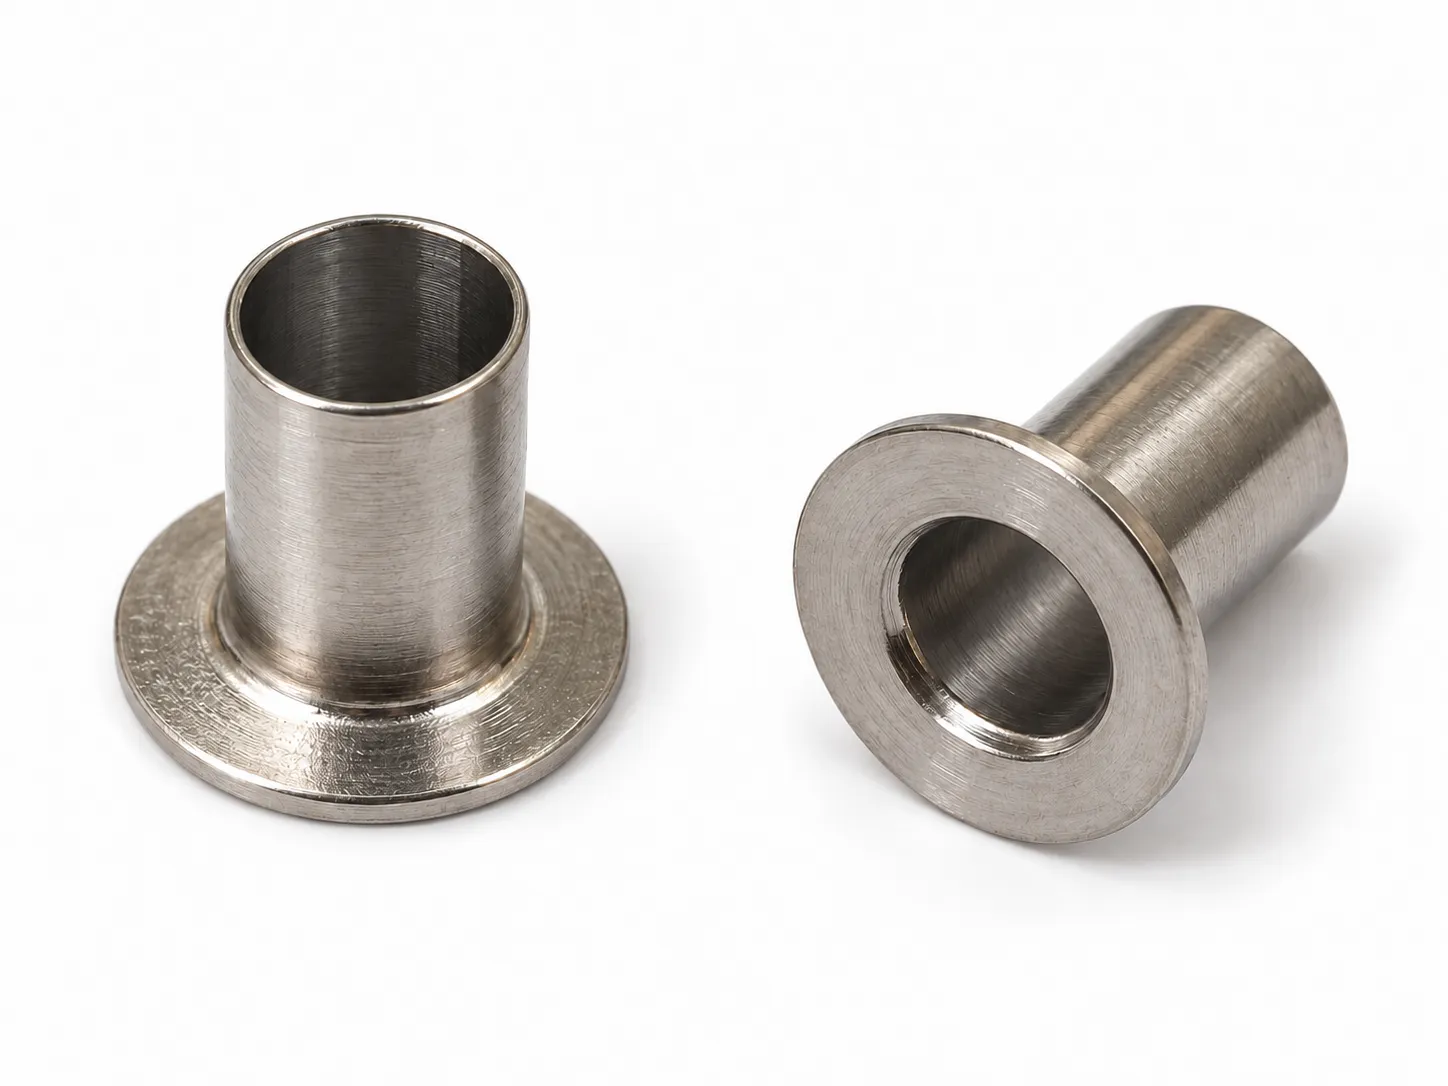
基本形状は単純です。円筒部が相手穴に入り、環状フランジが外側に残り、内孔が通路になります。役割を決めるのは、位置決めする接触面、荷重の伝わり方、自由端を後でかしめるか接合するかという組付け条件です。
両端が開口し、フランジを持つ絞り部品は、工業用ハトメの一種としても扱われます。[1] 最初は「ステンレス製フランジ付き絞りスリーブ」と形状を伝えると便利です。自由端を折り返したり広げたりして固定する工程がある場合に、ハトメ締結部品として詳しく定義します。
フランジはストッパー、円筒部と内孔ははめあいを担う
フランジは挿入深さの制限、かしめ締結の頭部、組立時の接触面などになります。円筒部の外径は取付穴、内径は通すねじやロッドなどに対応します。Stimpsonのハトメ寸法でも、フランジ径、胴部外径、フランジ下長さ、内径を別々に定義しています。[2]
組立図で実際の接触面を示してください。圧入なら、外径と相手穴がはめあいを決めます。内部をロッドが動くなら内孔とその軸線が重要で、外径が合格しても案内用のはめあいが合格とは限りません。フランジ根元の成形Rが相手に干渉し、フランジ面が密着できなくならないよう、逃げも確保します。
組付け機能から五つの用途候補を検討する
業界名より先に機能から考えます。類似の絞りハトメは家電や消費財で使われ、電子機器の組立用ハトメ・リベットも実在します。[1][3] これらは検討方向の根拠であり、用途不明のサンプルが特定条件を満たす証明ではありません。
| 用途候補 | 想定機能 | 確認する条件 |
|---|---|---|
| 家電・設備の位置決めブッシュやスペーサー | 胴部を穴に入れ、フランジを軸方向のストッパーにするか、他部品と間隔を保ちます。 | 穴と胴部のはめあい、実際の支持面、長さ、保持方法、荷重。 |
| 電子機器や軽量金具の管状ハトメ | フランジを片側に当て、自由端のかしめで積層材を挟みます。 | 積層厚さ、かしめ代、納入材料状態、組付け後の保持と割れ。[3] |
| 樹脂ねじ締結部の圧縮リミッター | ねじが内孔を通り、スリーブが軸方向の締付荷重の支持に加わります。 | 樹脂厚さに対する長さ、ねじ軸力、端面支持、圧縮性能。[4] |
| 弁・温度制御機器・計測器の案内または取付スリーブ | 胴部が内部品を保持・案内し、フランジで軸方向位置を定めます。 | 内孔はめあい、真円度、真直度、表面、材質。流体では接合と密封も必要です。[5] |
| 筐体壁の通路部品 | 設計した接合部でフランジを壁に保持し、内孔を通気や排液に使います。 | 形状から考えられる設計案です。接合、シール、流体、温度、圧力の検証を別途定めます。 |
位置決めとハトメ締結は、まず組立図から検討できます。圧縮制限、可動案内、流体用途には力学・摩擦・密封の条件も必要です。それらが不明な段階では、軸受や圧力継手よりスリーブという呼称が適切です。
固定方法によって長さ・端縁・支持面の要件が変わる
フランジは一方向の移動を止めますが、抜けを自動的に防ぐわけではありません。圧入、かしめ、ねじによる締付け、接合工程のどれで保持するかを図面に示します。外観が似ていても、これらの固定方法はそのまま置き換えられません。
- 圧入・すきまばめ:取付穴、胴部径、有効はめあい長さを一緒に定めます。薄肉部を組み込むと内孔形状が変わる場合があり、案内用途では組付け後の確認も必要です。
- かしめ:工具で成形するための胴部余長を確保します。実際の積層厚さと工具で試し、割れと保持状態を確認します。Keystoneもかしめ代と試しリベット締結を求めています。[3]
- ねじ締付け:両端が想定した荷重経路に入るか確認します。圧縮リミッターの長さ、樹脂厚さ、支持面、締付荷重は合わせて検討します。[4]
- 溶接などの接合:接合位置と受入面を示します。接合後の変形、清浄度、必要な場合の漏れを確認します。平らなフランジは密封構造の一要素です。
図面では六つの機能要件を明確にする
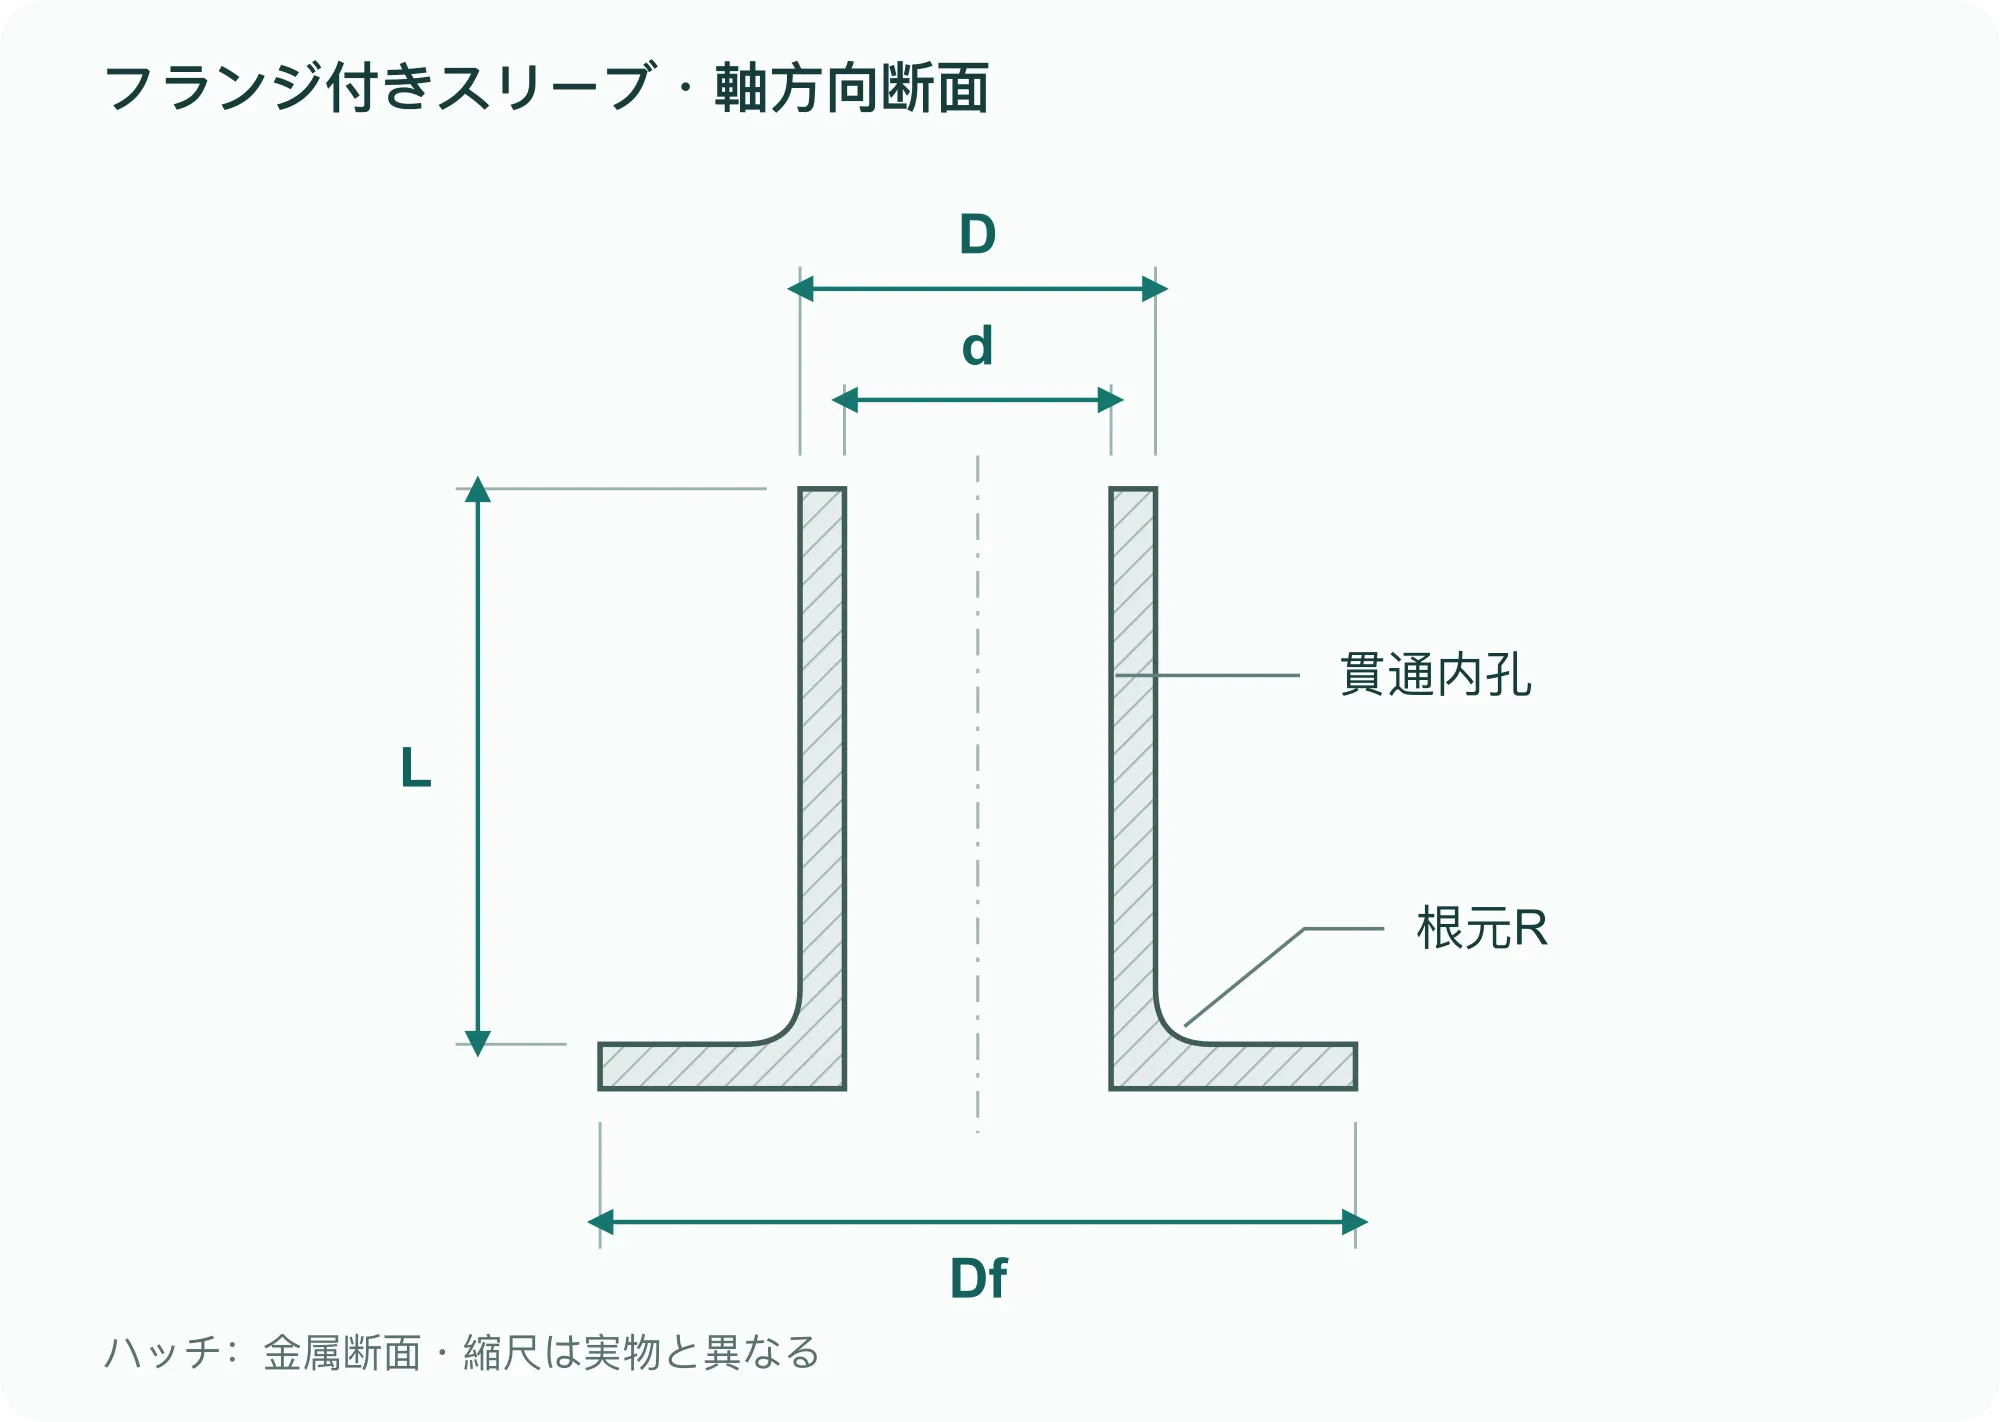
内径・外径・肉厚には幾何学的な関係があります。まず相手部品との接触面を決め、その後で公差と測定位置を設定します。フランジは別に定義します。外径は覆う範囲に、厚さ・面・根元Rは支持や逃げに影響します。
| 図面項目 | 機能への影響 | 指定する内容 |
|---|---|---|
| 胴部外径Dと内径d | 外側の取付穴と内側の相手部品に対応します。 | 相手部品、有効長さ、公差、測定断面。必要なら組付け後の条件。 |
| 突出長さL | 挿入、間隔、かしめに使える長さに影響します。 | 起点・終点面、端部状態、組付け前後のどちらの寸法か。 |
| フランジ径Dfと厚さ | 覆う範囲、支持、取付空間に影響します。 | 許容接触範囲、フランジ面、胴部軸線との幾何関係。 |
| 肉厚と根元R | 径の関係、局所強度、相手部品の逃げに影響します。 | 完成肉厚、許容最小値、測定位置、機能上必要なR範囲。 |
| 両端の開口と縁 | バリや傷は挿入、かしめ、接合に影響します。 | 部品や線材に接触する縁、必要な縁処理、後工程のかしめ。 |
| 材料状態と表面 | 成形、後工程、使用環境、外観に影響します。 | ステンレス鋼種、納入状態、清浄度、仕上げ。未定項目は要検討と記載。 |
成形と次の組付け工程を合わせて検討する
薄肉の円筒部、フランジ、貫通穴を完成部品全体として検討します。写真だけで絞り回数、開口の加工順序、中間処理は決められません。Outokumpuはプレス成形の中で深絞り、張出し成形、しごき加工を区別し、工具表面と潤滑が成形面に影響すると説明しています。[6]
後で自由端をかしめるなら、納入状態の部品がその加工にも耐える必要があります。絞り成形に成功したことは、任意の工具・余長で拡径できる証拠にはなりません。実際の部品、工具、積層材で試します。冷間加工後の軟化処理は鋼種と目的によって異なり、全スリーブに同じ焼なまし条件を指定できません。[7]
見積りとサンプル承認では納入状態を揃えます。穴が完全に貫通しているか、両端が定寸・バリ取り済みか、成形痕を許容する面はどこか、後工程の接合や洗浄を誰が担当するかを確認します。
寸法と組付け後の状態を合わせて確認する
理想的な同心円筒の同一断面では、t = (D − d) / 2です。仮の例としてD = 8.0 mm、d = 7.2 mmならt = 0.4 mmとなります。これは公称形状の計算であり、絞り部品の長手方向・円周方向のどの位置でも最小肉厚が0.4 mmあることを証明しません。
サンプル検査は三点から始めます。合意した断面ではめあい寸法と肉厚を測ること、自由端・根元・フランジの割れやバリ、取扱い傷を調べること、相手部品で着座・挿入・保持を確認することです。測定力や保持力で薄肉部を目に見えて変形させないようにし、必要ならゲージや組付け状態での検査を合意します。
機能試験は用途に合わせます。ハトメならかしめ形状と保持力、圧縮リミッターなら規定条件での圧縮挙動、可動案内ならはめあいと動作、流体組立なら合意した漏れ条件です。外観や寸法の合格は、実施していない組付け性能試験の代わりにはなりません。
部品名が不明でも組付け関係から相談を始める
図面があれば、相手面、固定方法、重要寸法を示し、予定数量を添えます。サンプルや写真だけの場合は、取付位置、穴に通すもの、端部をかしめるか、解決したい組付け上の問題を説明してください。
材質、公差、表面処理は未定と記して構いません。これらを明示して検討する方が、外観から軸受・リベット・継手の仕様を当てはめるより、加工計画と見積りに役立ちます。
- [1] National Die Company — Deep Drawn Eyelets
- [2] Stimpson — Eyelet terminology and measurement
- [3] Keystone Electronics — Eyelets & Rivets, Catalog M55 p. 124
- [4] SPIROL — Metal Compression Limiters
- [5] PressTeck — General Brochure, Industrial Parts, printed p. 9
- [6] Outokumpu — Forming of stainless steel, Press forming and Hole flanging
- [7] Outokumpu — Post-fabrication treatment, Heat treatment and Solution annealing