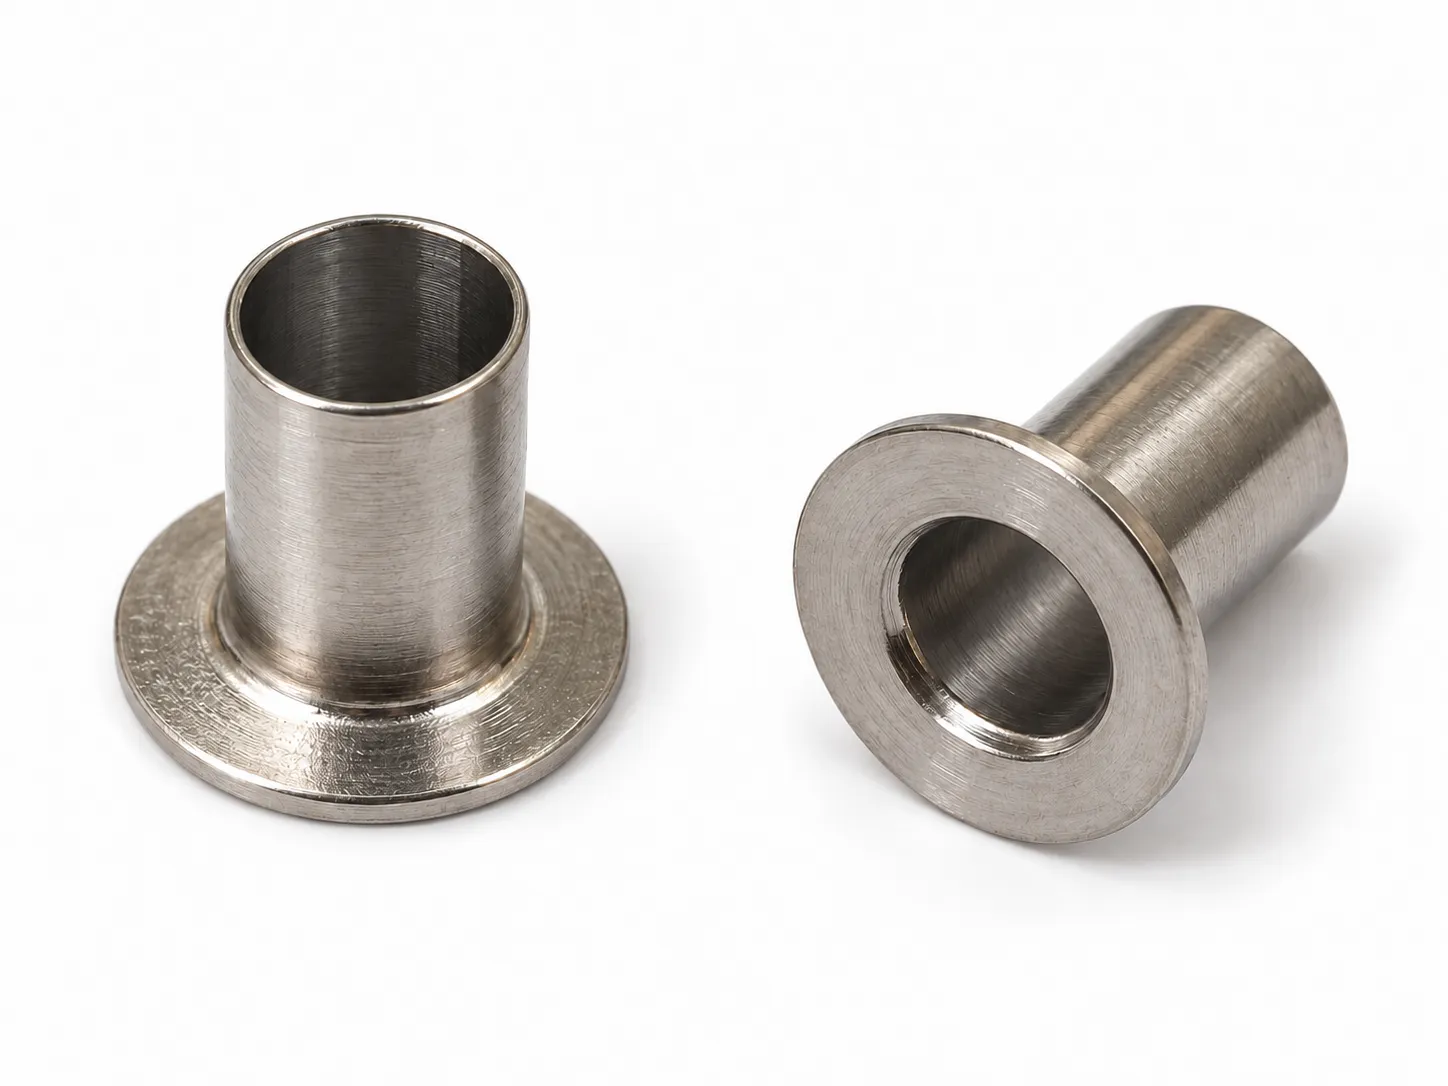
Temel yapı basittir: silindirik gövde eşleşen deliğe girer, halka flanş dışarıda kalır ve iç delik bir geçiş sağlar. Görevi; konumlandıran yüzeylere, yük yoluna ve serbest ucun sonradan kıvrılıp kıvrılmayacağına veya birleştirilmesine bağlıdır.
İki ucu açık, flanşlı çekme parçalar endüstriyel kuşgözü ailesine de girer.[1] Başlangıçta şekli, derin çekilmiş paslanmaz flanşlı burç olarak tanımlamak yararlıdır. Montajda serbest uç kıvrılacak veya genişletilecekse kuşgözü bağlantı elemanı olarak daha ayrıntılı tanımlayın.
Flanş dayama sağlar; gövde ve iç delik geçmeyi belirler
Flanş takılma derinliğini sınırlayabilir, kıvrılarak sabitlenen bağlantının başını oluşturabilir veya temas yüzeyi sağlayabilir. Gövde dış çapı montaj deliğiyle; iç çap ise içinden geçen vida, mil veya diğer parçayla ilişkilidir. Stimpson da flanş çapı, gövde dış çapı, flanş altı uzunluk ve iç çapı ayrı tanımlar.[2]
Montaj çiziminde gerçek temas yüzeylerini işaretleyin. Pres geçmede dış çap ve yuva deliği birlikte belirleyicidir. İçeride hareket eden bir mil varsa iç çap ve ekseni önemlidir; dış çapın uygun olması kılavuz geçmesinin uygunluğunu kanıtlamaz. Flanş kökündeki şekillendirme yarıçapına boşluk bırakın; aksi durumda flanş yüzeyi tam oturmayabilir.
Beş olası kullanımı montaj işlevine göre değerlendirin
Sektör etiketinden önce işlevi belirleyin. Benzer çekilmiş kuşgözleri beyaz eşya ve tüketici ürünlerinde; kuşgözü ve perçinler elektronik montajlarda kullanılır.[1][3] Bunlar araştırma yönünü destekler, tanımlanmamış numuneyi belirli bir çalışma için uygun kılmaz.
| Uygulama yönü | Olası işlev | Belirlenmesi gerekenler |
|---|---|---|
| Beyaz eşya veya ekipmanda konumlandırma ya da mesafe burcu | Gövde deliğe girer; flanş eksenel dayama sağlar veya diğer parçalarla mesafeyi korur. | Delik-gövde geçmesi, gerçek destekler, uzunluk, sabitleme ve yükler. |
| Elektronik veya hafif donanımda boru tipi kuşgözü | Flanş bir yüze oturur; kıvrılan serbest uç malzeme katmanlarını kavrar. | Katman kalınlığı, kıvırma payı, teslim malzeme durumu ve montaj sonrası tutma ve çatlaklar.[3] |
| Plastik vidalı bağlantıda basma sınırlayıcı | Vida iç delikten geçer; burç eksenel sıkma yükünün taşınmasına katılır. | Plastiğe göre boy, vida ön yükü, uç desteği ve basma performansı.[4] |
| Vana, sıcaklık kontrolü veya ölçüm cihazında kılavuz/montaj burcu | Gövde iç bileşeni konumlandırır veya yönlendirir; flanş eksenel konum sağlar. | İç geçme, dairesellik, doğrusallık, yüzey ve malzeme; akışkan varsa birleşim ve sızdırmazlık.[5] |
| Muhafazadan geçiş bağlantısı | Tasarlanmış birleşim flanşı duvarda tutar; iç delik havalandırma veya tahliye sağlar. | Geometriden çıkarılan bir tasarım olasılığıdır; birleşim, conta, ortam, sıcaklık ve basınç doğrulaması gerekir. |
Konumlandırma ve kuşgözü sabitleme önce montaj düzeni üzerinden incelenebilir. Basma sınırlama, hareketli kılavuzlama ve akışkan kullanımı ayrıca mekanik, sürtünme veya sızdırmazlık koşulları gerektirir. Bunlar bilinmeden burç demek, yatak veya basınç bağlantısı demekten daha doğrudur.
Sabitleme yöntemi uzunluk, kenar ve destek şartlarını değiştirir
Flanş tek yöndeki hareketi durdurur; burcun geri çıkmasını otomatik olarak önlemez. Sabitlemenin pres geçme, uç kıvırma, vidalı sıkma veya bir birleştirme işlemiyle sağlandığını belirtin. Bu yöntemler görünüşe göre birbirinin yerine kullanılamaz.
- Pres veya kayar montaj: montaj deliği, gövde çapı ve kavrama uzunluğunu birlikte tanımlayın. İnce cidarın montajı iç delik şeklini değiştirebilir; kılavuz kullanımında montaj sonrası kontrol gerekebilir.
- Uç kıvırma: takım için gövde boyu bırakın. Gerçek katman kalınlığını ve takımı deneyip çatlak ve tutmayı kontrol edin. Keystone da kıvırma payı ve deneme perçinlemesi ister.[3]
- Vidalı sıkma: her iki ucun amaçlanan yük yolunda olduğunu kontrol edin. Basma sınırlayıcı boyu, plastik kalınlığı, destek yüzeyleri ve sıkma yükü birlikte değerlendirilir.[4]
- Kaynak veya başka birleştirme: birleşim ve kabul yüzeylerini belirleyin. Sonrasında deformasyon, temizlik ve gerektiğinde kaçak kontrolü yapın; düz flanş sızdırmaz montajın yalnız bir unsurudur.
Çizimde altı işlevsel gereksinim grubunu tanımlayın
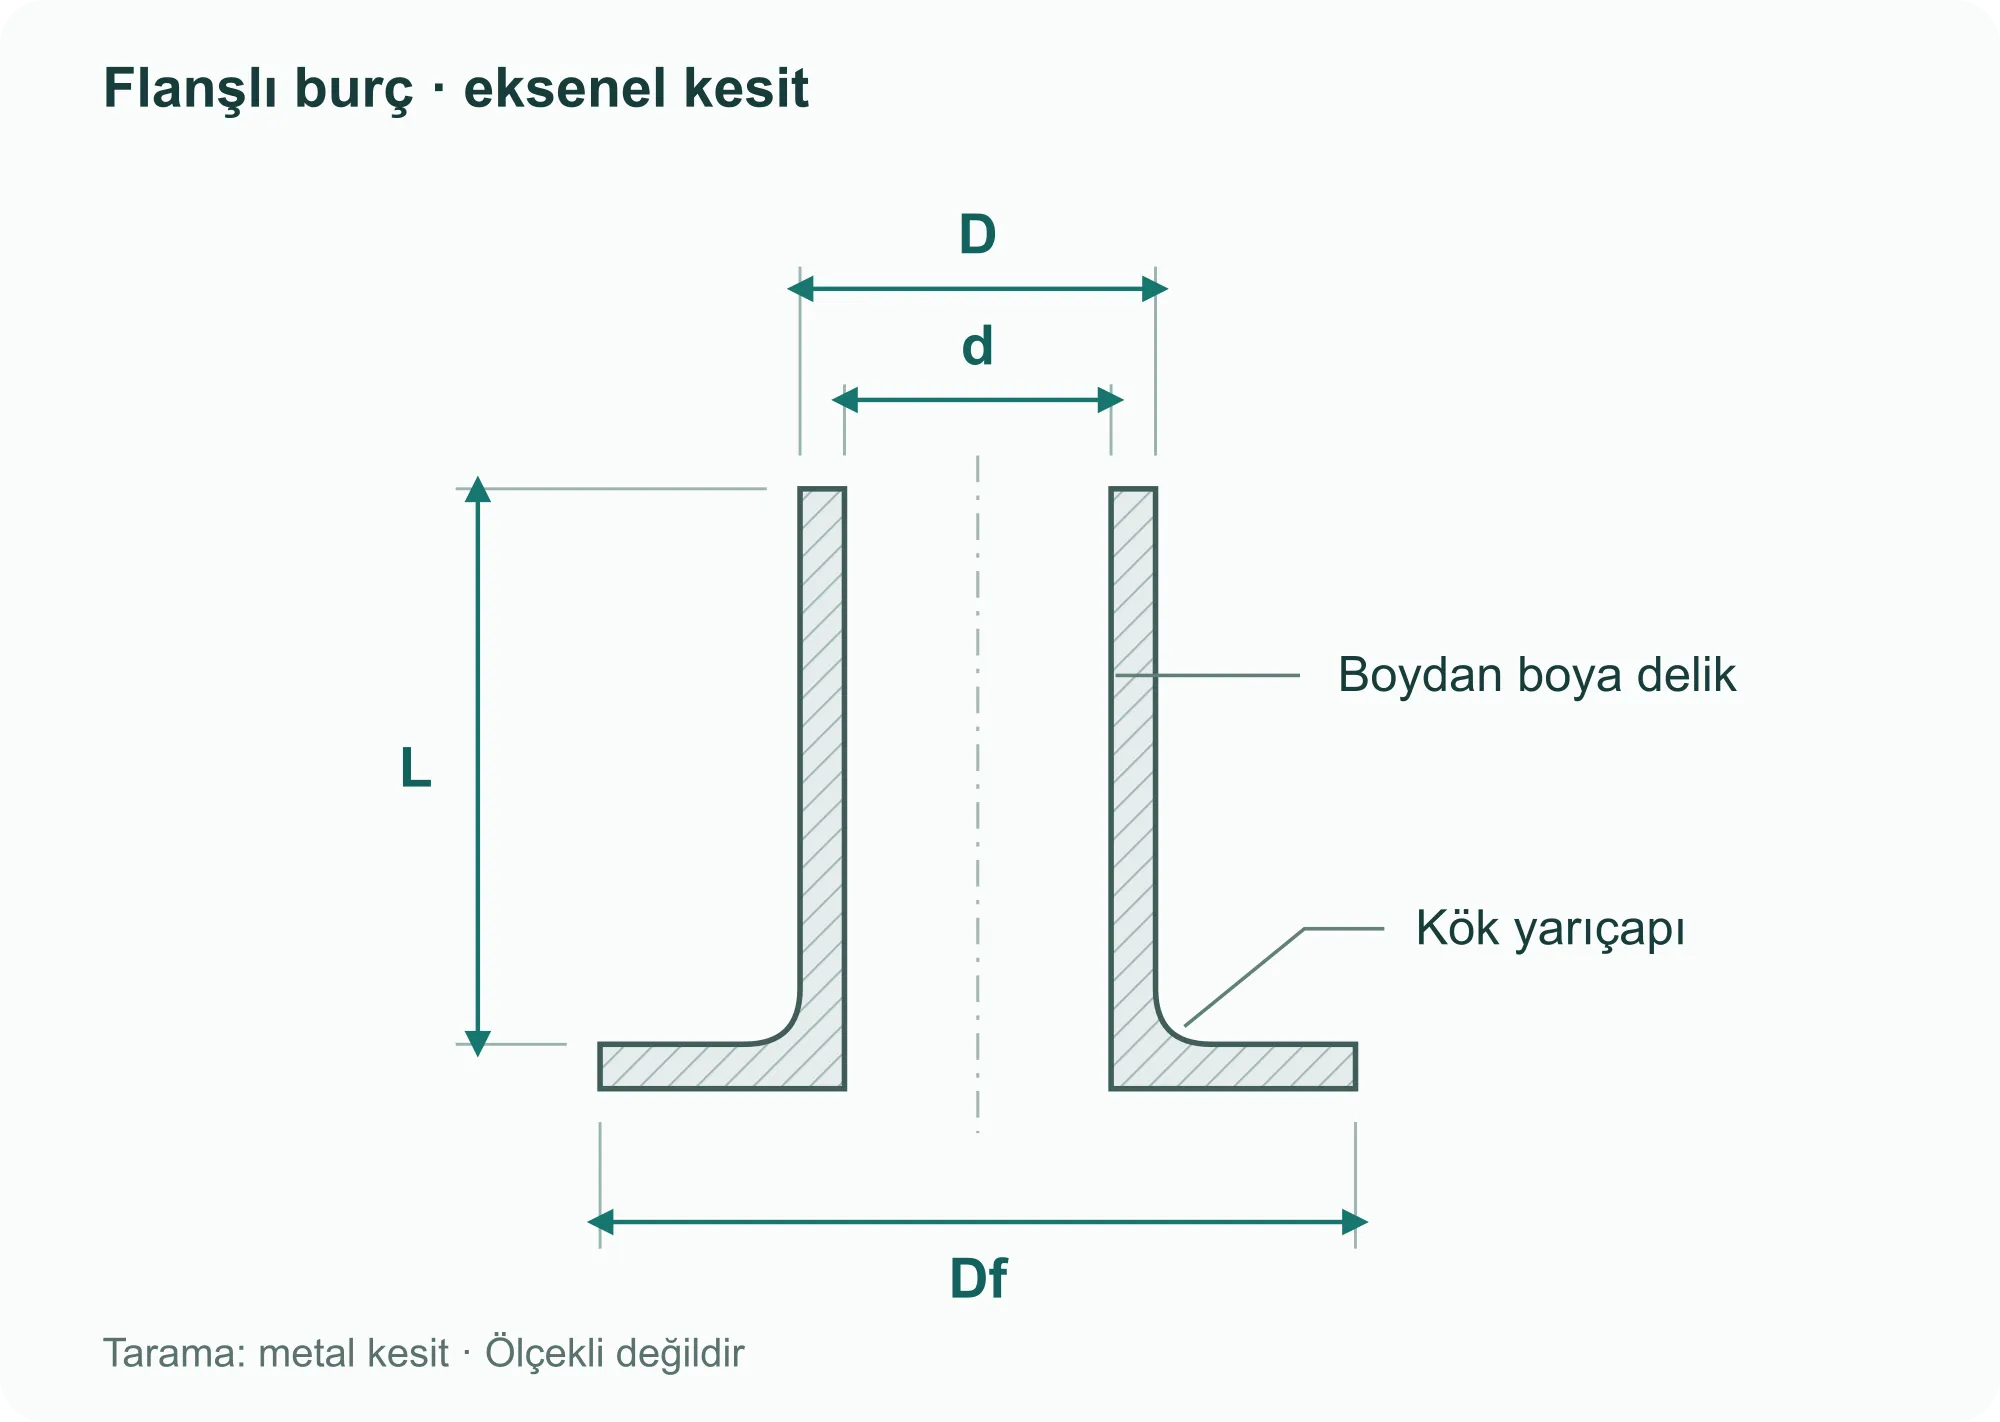
İç çap, dış çap ve et kalınlığı geometrik olarak bağlantılıdır. Tolerans ve ölçüm konumlarından önce eşleşen yüzeyi belirleyin. Flanşı ayrıca tanımlayın: çap kaplama alanını; kalınlık, yüzey ve kök yarıçapı ise destek ve açıklığı etkileyebilir.
| Çizim öğesi | Önemi | Belirtilecekler |
|---|---|---|
| Gövde dış çapı D ve iç çap d | Montaj deliği ve içerideki eş parçayla ilişkilidir. | Eş parçalar, kavrama boyu, toleranslar ve ölçüm kesitleri; gerekiyorsa montaj sonrası şartlar. |
| Çıkıntı boyu L | Giriş, mesafe veya kıvırmaya kalan boyu etkiler. | Başlangıç ve bitiş yüzleri, uç durumu ve montaj öncesi/sonrası ölçü tanımı. |
| Flanş çapı Df ve kalınlığı | Kaplama, destek ve yer ihtiyacını etkiler. | İzinli temas alanı, flanş yüzeyi ve gövde ekseniyle geometrik ilişki. |
| Et ve kök yarıçapı | Çap ilişkisi, yerel dayanım ve eş parça açıklığını etkiler. | Bitmiş et, izinli minimum, ölçüm konumları ve işlevsel yarıçap sınırları. |
| İki açıklık ve kenarlar | Çapak ve hasar; takılma, kıvırma ve birleştirmeyi etkileyebilir. | Parça veya tele temas eden kenarlar, istenen kenar işlemi ve sonraki kıvırma. |
| Malzeme durumu ve yüzey | Şekillendirme, sonraki montaj, ortam ve görünüşü etkiler. | Paslanmaz kalitesi, teslim durumu, temizlik ve yüzey; açık noktaları inceleme için işaretleyin. |
Şekillendirmeyi sonraki montaj işlemiyle birlikte inceleyin
İnce gövde, flanş ve boydan boya deliği bitmiş tek parça olarak inceleyin. Fotoğraf; çekme sayısını, delik açma sırasını veya ara işlemleri belirleyemez. Outokumpu; derin çekme, gererek şekillendirme ve cidar incelterek çekmeyi presle şekillendirme içinde ayırır; takım yüzeyleri ve yağlamanın yüzey kalitesi için önemini belirtir.[6]
Serbest uç sonradan kıvrılacaksa teslim edilen parça bu işlemi de kaldırmalıdır. Burcun başarıyla çekilmiş olması, her takım ve payla genişletilebildiğini kanıtlamaz. Gerçek parça, takım ve malzeme katmanlarıyla deneyin. Soğuk şekillendirme sonrası yumuşatma kaliteye ve amaca bağlıdır; tüm burçlara tek tavlama çevrimi uygulanamaz.[7]
Teklif ve numune onayı teslim durumunu kapsamalıdır: delik tamamen açık mı, iki uç kesilip çapaktan arındırıldı mı, hangi yüzeylerde şekillendirme izleri kabul edilir, sonraki birleştirme ve temizliği kim yapar?
Ölçüleri montaj sonrası sonuçla birlikte kontrol edin
İdeal eş merkezli bir boru kesitinde t = (D − d) / 2 olur. Varsayımsal örnekte D = 8.0 mm ve d = 7.2 mm için t = 0.4 mm bulunur. Bu nominal bir geometri hesabıdır; çekilmiş parçanın boyu ve çevresi boyunca her noktada minimum etin 0.4 mm olduğunu göstermez.
Numune kontrolüne üç adımla başlayın: anlaşılmış kesitlerde geçme ölçülerini ve eti ölçün; serbest uç, kök ve flanşta çatlak, çapak ve taşıma hasarını inceleyin; ardından eş parçalarla oturma, takılma ve sabitlemeyi kontrol edin. Ölçüm veya tutma kuvvetiyle ince cidarı belirgin biçimde deforme etmeyin. Gerektiğinde mastar veya montaj halinde kontrol üzerinde anlaşın.
Performans kontrolünü işleve göre seçin: kuşgözünde kıvrılmış biçim ve tutma; sınırlayıcıda belirtilen koşullarda basma; hareketli kılavuzda geçme ve çalışma; akışkanlı montajda kararlaştırılan kaçak şartları. Görünüş veya ölçü kabulü, yapılmamış bir montaj performans testinin yerine geçmez.
Parça adı belirsiz olsa bile montajdan başlayın
Mevcut çizimde temas yüzeylerini, sabitlemeyi ve kritik ölçüleri işaretleyip beklenen miktarları ekleyin. Yalnız numune veya fotoğraf varsa montaj yerini, içinden ne geçtiğini, ucun kıvrılıp kıvrılmadığını ve çözülecek montaj sorununu açıklayın.
Malzeme, tolerans ve yüzey işlemi kararsız olarak işaretlenebilir. Bu konuları açıkça incelemek; görünüşe göre yatak, perçin veya bağlantı şartnamesi seçmekten daha yararlı bir proses ve teklif temeli sağlar.
- [1] National Die Company — Deep Drawn Eyelets
- [2] Stimpson — Eyelet terminology and measurement
- [3] Keystone Electronics — Eyelets & Rivets, Catalog M55 p. 124
- [4] SPIROL — Metal Compression Limiters
- [5] PressTeck — General Brochure, Industrial Parts, printed p. 9
- [6] Outokumpu — Forming of stainless steel, Press forming and Hole flanging
- [7] Outokumpu — Post-fabrication treatment, Heat treatment and Solution annealing