图纸上写一句“所有边缘去毛刺”,两家供应商可能报的是不同的工作。一家只清除平面上突出的毛刺,另一家还会把轮廓磨圆,连外观也发生变化。要让报价与交付一致,需要把装配时真正关心的问题说清楚。
做外壳或支架时,可以从几个位置开始:搬运和使用时会碰到哪里?线缆会不会沿孔边移动?哪条翻边必须贴合?哪些孔必须保留所选紧固件要求的孔口?下面把这些问题整理成可讨论、可验收的边缘处理方案。
去毛刺、边缘倒圆和表面修饰,解决的是不同问题
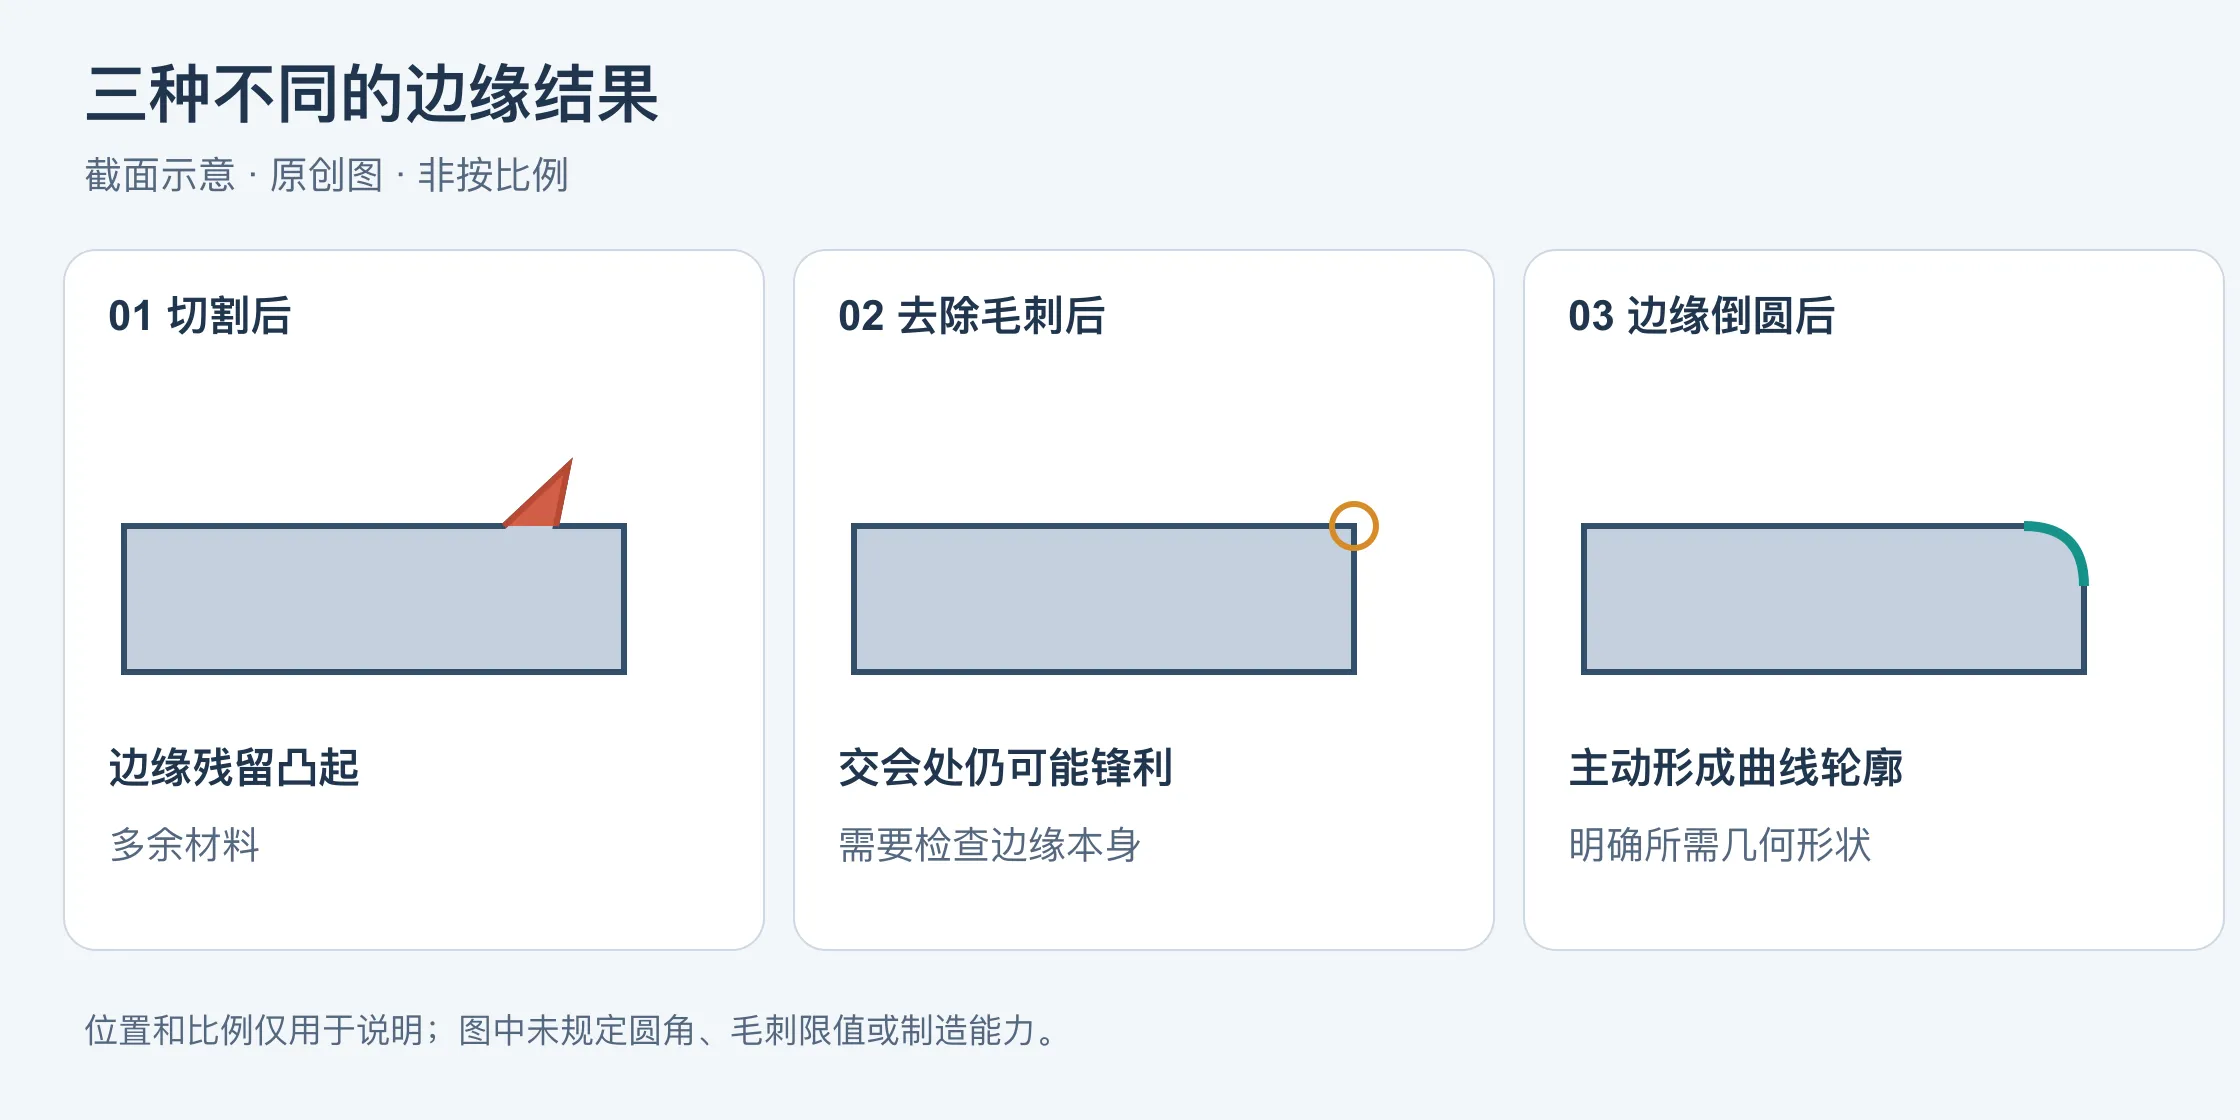
毛刺是超出预期轮廓的多余凸起。去掉凸起后,板面与切割面交会的位置仍可能比较锋利。边缘倒圆则主动把交会处加工成曲线;表面修饰主要改变较大面积板面的纹理或外观。同一项磨削可以兼做几件事,图纸仍需说明要得到哪些结果。[1][2][6]
因此,板面看着光滑,不能证明穿线口适合使用;没有突出的毛刺,也不能证明已经达到规定圆角。局部边缘与相邻板面需要分别看。
| 想要的结果 | 需要说清什么 | 单靠它还不能证明什么 |
|---|---|---|
| 清除毛刺 | 处理位置、哪一面,以及允许保留的凸起 | 规定圆角或装饰性表面纹理 |
| 边缘倒圆 | 所需轮廓或圆角范围,以及适用边缘 | 特殊安装孔或工具够不到的边也已合格 |
| 板面修饰 | 外观面、纹理方向或认可样板 | 穿线口满足用途,或孔的几何尺寸正确 |
按边缘在装配中的用途分区
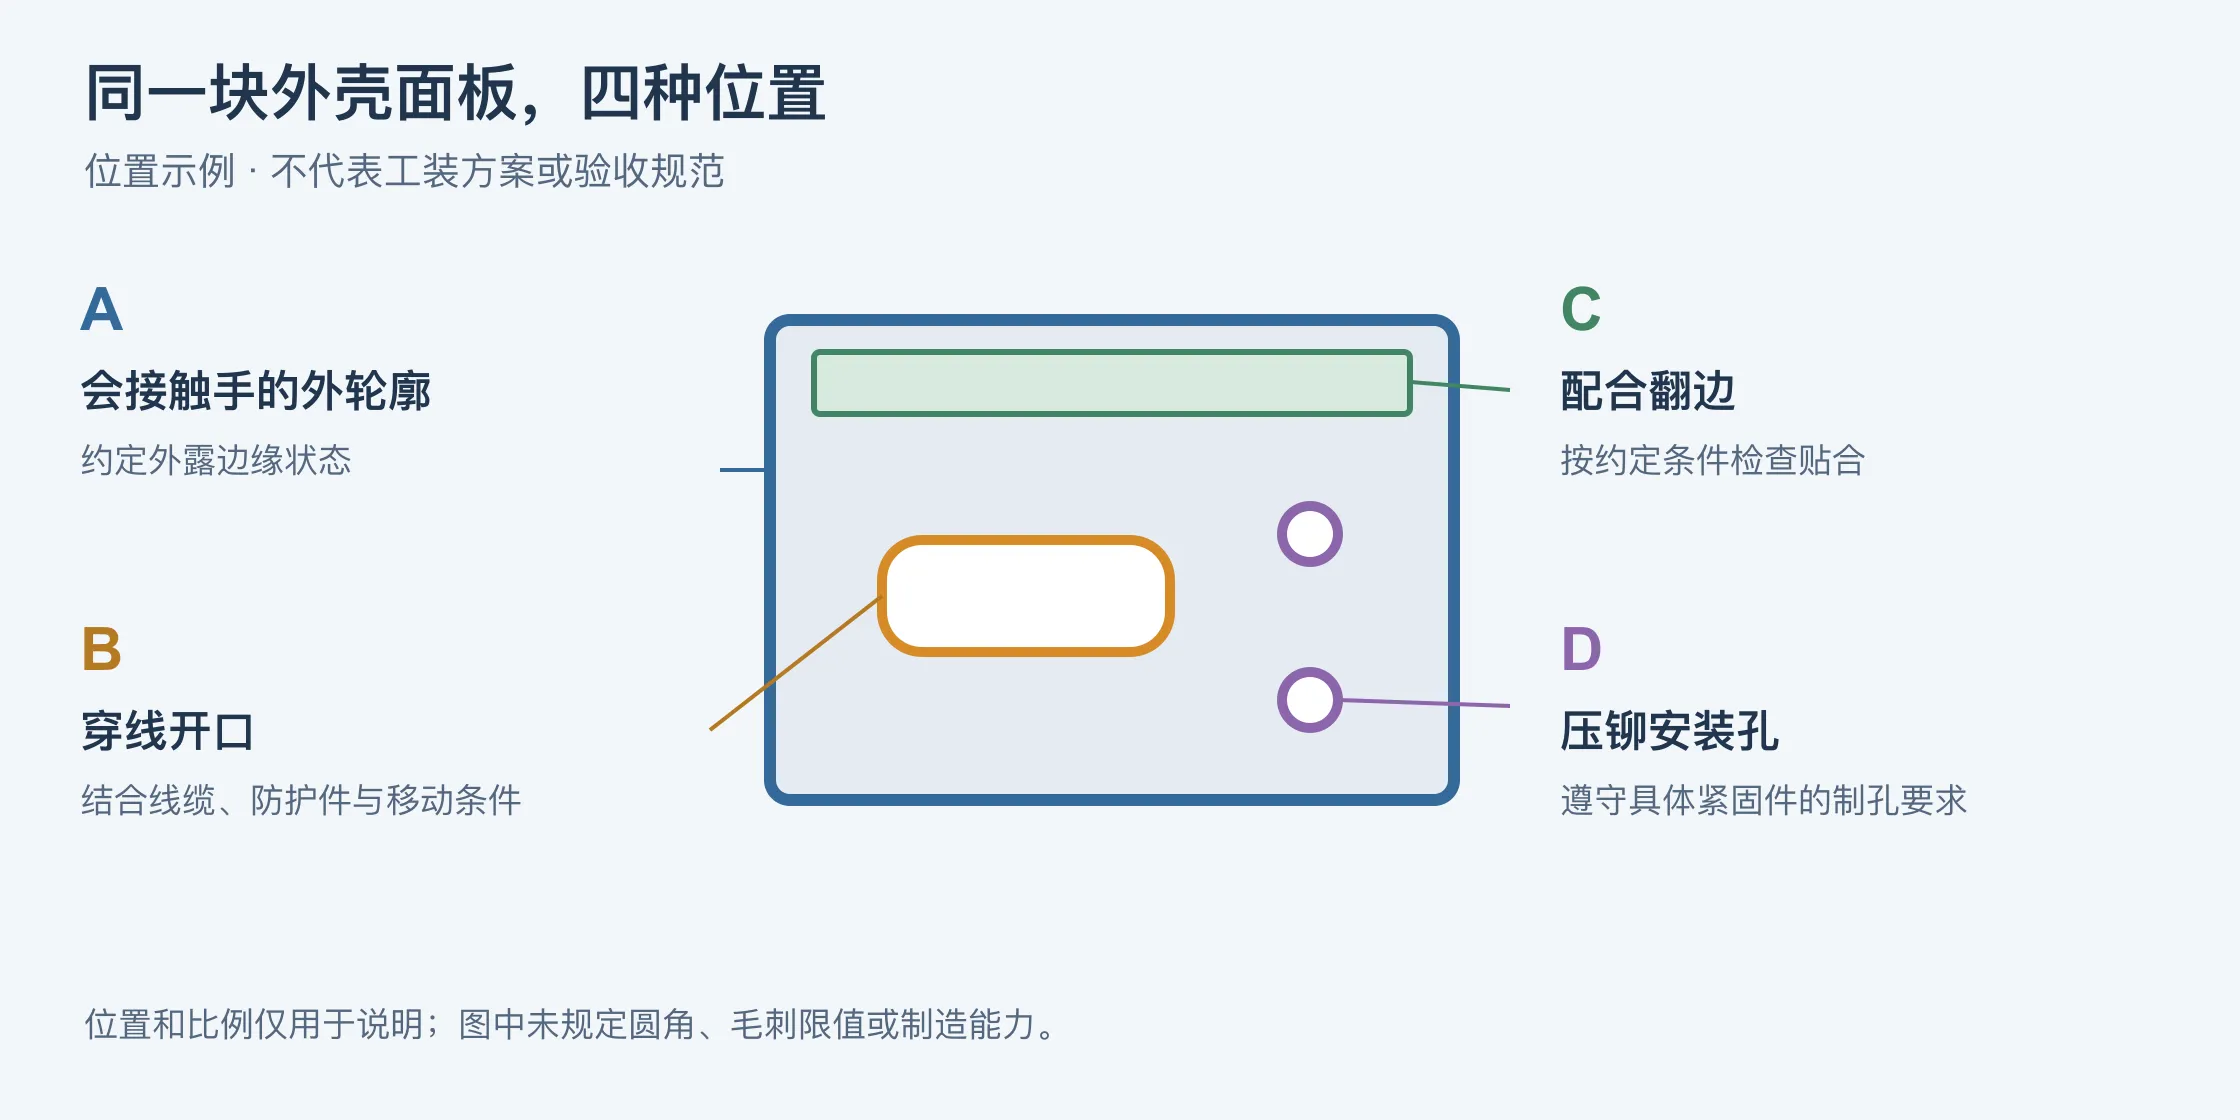
在图纸或照片上做标记,让一般边缘要求与特殊孔、接触面、密封面的要求各自明确。采购人员先标出位置和想要的使用效果即可,不必先决定砂带粒度。
| 位置 | 需要确认的问题 | 样件阶段约定怎样检查 |
|---|---|---|
| 会接触手的外轮廓 | 装配和正常使用时,哪些边会露在外面? | 检查有关两面的边缘状态,关注起止位置与转角 |
| 穿线孔或长槽 | 绝缘层会不会接触或滑过孔边?是否需要护线圈或衬条? | 结合边缘形状、实际线缆、布线路径、防护件和移动条件检查 |
| 配合边或密封翻边 | 哪里需要贴合另一零件、密封条或垫片? | 按约定装配条件检查残留凸起、局部形状和贴合状态 |
| 压铆螺母等安装孔 | 具体紧固件目录要求怎样制孔? | 安装前检查孔径与孔口状态,再按约定检查安装结果 |
| 外观边或待涂装边 | 需要什么纹理、覆盖范围和外观? | 完成表面处理后,按认可样板与涂层要求验收 |
选方法之前,先看工具能否碰到、零件能否支撑
局部手工工具可以针对某条能接近的边;砂带、磨盘或刷磨可以处理平板上能够接触到的部位,磨料工具也可能兼做去毛刺、倒圆和表面修饰。选择方法时,要让实际几何与所需结果对应起来。[1][2][6]
沿着零件逐处看:孔的背面、窄槽、凹进去的翻边、成形盒体的内侧,不一定能在同一装夹中处理。应确认处理哪几面、是否翻面,以及折弯或后续切削完成后还需要做什么。只有一个工艺名称,回答不了这些问题。
遇到薄小凸片、狭窄连接部位或外观面,先看代表性样件,检查支撑方式和材料去除会不会改变这些部位。整件统一处理的结果,也不能直接等同于对某条边进行受控局部处理。
- 把所有需要处理的边标出来,包括内孔及有关的正反面。
- 约定哪些尺寸、配合位置和外观区域必须保留。
- 在完整制造流程结束后检查成品;前期平板毛坯合格,不能代替成形后装配检查。
压铆孔要单独标注,避免被一般去毛刺要求覆盖
对于手册所覆盖的压铆紧固件,PennEngineering 明确提醒不要在安装前给安装孔去毛刺,因为去掉孔周材料,可能同时去掉形成机械锁合所需的金属。孔径和制孔状态本身就是紧固方案的一部分。[3]
把这类孔单独圈出,按实际紧固件型号、板材和板厚对应的要求处理。如果“所有边缘去毛刺”与紧固件安装图冲突,应在生产前澄清。不能把这条安装要求扩大成所有孔都不处理,也不能据此容许其他位置留下失控的松动毛刺。
孔已经被倒角、磨圆或扩大时,应先对照认可的制孔要求检查,再决定能否安装。相关保持力与装配要求,也应通过代表性样件确认。
涂装前处理与边缘形状,要分别提出要求
切割面的氧化层和凸起毛刺不是同一种问题。钢件切边存在氧化层、且所选涂装工艺要求去除时,应把这一前处理单独写清。LISSMAC 将激光或火焰切割钢件的切边除氧化层列为涂装准备工序。[4]
边缘处理方案还需要说明哪些板面允许打磨,哪些已有表面必须保留。磨削去掉已有涂层、露出基体金属时,要在表面处理顺序中解决最终覆盖要求。边已经磨圆、表面看着干净,都不能独自证明成品涂层满足验收条件。
涂层会遮住的边缘形状,应在涂装前检查;最终涂层和装配状态则在完成后再验。不要默认靠涂层盖住凸起或弥补几何问题。
把“看起来不错”变成可重复的检验
先明确检查什么、在哪里测量,以及要求适用于涂装前、涂装后还是装配状态。功能需要明确圆角或倒角时,就应把形状和尺寸标出来。ISO 13715 处理未定义形状边缘的标注,其公开范围说明将这类边缘与明确几何形状的边缘区分开来。[5]
目视检查可以发现残余凸起或漏处理区域;有尺寸要求时,还需约定分辨率、接近条件与基准都适合的测量方法。小边缘必要时选用合适的轮廓或光学方法。板面粗糙度读数不能直接代替毛刺高度或边缘圆角的测量。
样件认可和后续交付使用同一份位置清单、同样的检查条件。涉及功能检查时,记录实际配合件与试验条件。照片、手感或第一次装配顺利可以帮助判断,但图纸已经规定尺寸时,这些观察不能替代尺寸验收。
- 位置:外轮廓各段、孔出口、槽角和不同工序的衔接处。
- 限值:图纸规定的残留材料、允许去料量及必要的边缘轮廓。
- 状态:按需要明确未涂覆、涂覆后、自由状态或装配状态。
- 方法:光照或放大条件、量具、测量位置与抽样约定。
- 记录:图纸版本、认可样件标识,以及明确批准的例外。
例子:给一块外壳面板标四种位置,再询价
以一块示例外壳面板为例:它有会接触手的外轮廓、穿线槽、与上盖贴合的翻边,以及压铆螺母安装孔。可以分别标成 A、B、C、D,代替一句没有区分位置的边缘要求。
A 表示需约定边缘状态的外轮廓;B 表示实际穿线路径及是否使用护线圈或衬条;C 表示贴合区域及约定的翻边状态;D 引用所选紧固件的制孔要求。这四个标记是在同一零件上提出四种验收问题,并没有预先指定四台设备。
询价时发来标注后的图纸、草图或照片,附上已知的材料、板厚、预计数量和表面处理。说明哪里会碰到手、线缆或配合件。边缘要求尚未确定,也可以标出来一起讨论,让图纸评审和报价围绕具体问题展开。