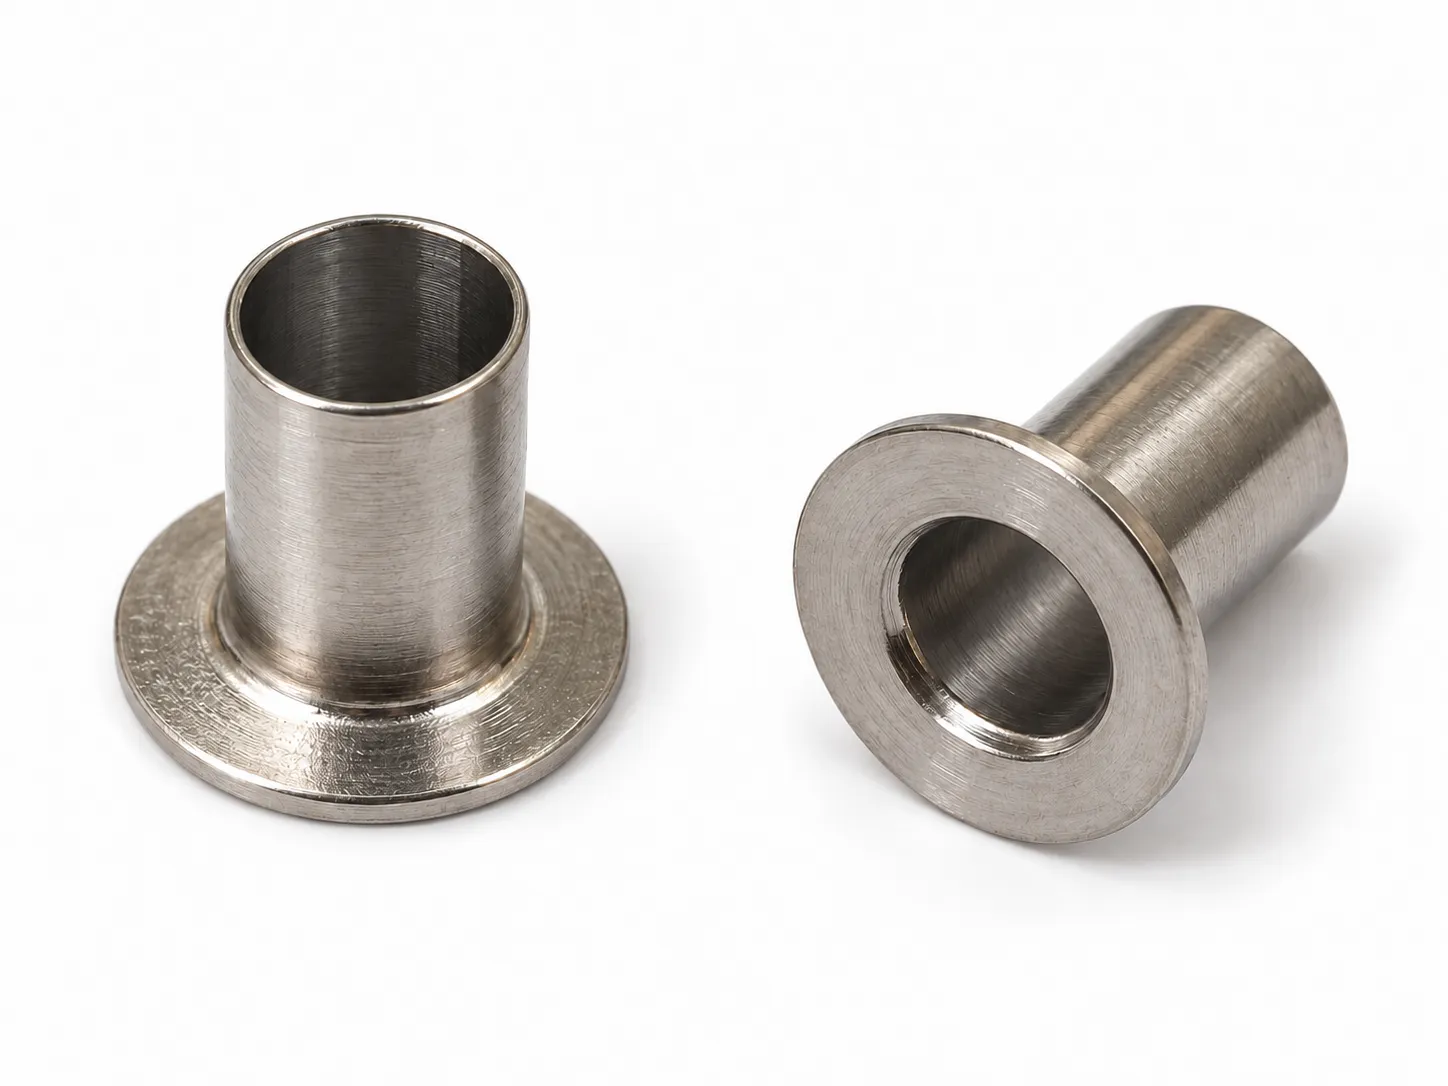
البنية بسيطة: يدخل الجسم الأسطواني في فتحة مقابلة، وتبقى الحافة الحلقية خارجها، ويتيح الثقب الداخلي ممرًا. تتحدد الوظيفة بحسب أسطح التمركز ومسار الأحمال وما إذا كانت النهاية الحرة ستُثنى للتثبيت أو تُوصل لاحقًا.
تندرج القطع المسحوبة المفتوحة من الطرفين ذات الحواف أيضًا ضمن عائلة العُرى الصناعية.[1] يمكن وصف الشكل مبدئيًا بأنه جلبة مسحوبة عميقًا من الفولاذ المقاوم للصدأ ذات حافة. ويصبح وصفها بعروة تثبيت أدق عندما يشمل التركيب ثني النهاية الحرة أو توسيعها.
توفر الحافة كتفًا، ويحدد الجسم والثقب علاقة التوافق
قد تحد الحافة من عمق الإدخال أو تشكل رأس وصلة مثبتة بثني الطرف أو توفر سطح تماس. يرتبط قطر الجسم الخارجي بفتحة التركيب، ويرتبط الثقب الداخلي بالمسمار أو القضيب أو الجزء المار خلاله. وتفصل Stimpson كذلك بين قطر الحافة وقطر الجسم الخارجي والطول أسفل الحافة والقطر الداخلي.[2]
علّم أسطح التماس الفعلية على رسم التجميع. في التركيب بالكبس يحدد القطر الخارجي وفتحة المبيت التوافق معًا. وإذا تحرك قضيب في الداخل، يصبح الثقب ومحوره مهمين؛ مطابقة القطر الخارجي لا تثبت صحة التوجيه. اترك حيزًا لنصف قطر الانتقال عند جذر الحافة، كي لا يمنع استقرار وجهها بالكامل.
قيّم خمسة استخدامات محتملة انطلاقًا من وظيفة التركيب
ابدأ بالوظيفة قبل تسمية القطاع. توجد عُرى مسحوبة للأجهزة المنزلية والمنتجات الاستهلاكية، كما تُستخدم العُرى والمسامير البرشامية في تجميع الإلكترونيات.[1][3] تدعم هذه الأمثلة اتجاه البحث، لكنها لا تؤهل عينة مجهولة لخدمة بعينها.
| اتجاه الاستخدام | الوظيفة المحتملة | ما يجب تأكيده |
|---|---|---|
| جلبة تمركز أو مباعد في الأجهزة والمعدات | يدخل الجسم في فتحة؛ وتوفر الحافة توقفًا محوريًا أو تحافظ على مسافة مع أجزاء أخرى. | توافق الفتحة والجسم، والارتكازات الفعلية، والطول، والاحتجاز والأحمال. |
| عروة أنبوبية للإلكترونيات أو التجميعات الخفيفة | ترتكز الحافة على جانب، ويُثنى الطرف الحر للإمساك بطبقات المواد. | السُمك الكلي للطبقات، وسماح الثني، وحالة المادة، والتثبيت والشقوق بعد التركيب.[3] |
| محدد انضغاط في وصلة بلاستيكية بمسمار | يمر المسمار داخل الثقب، وتشارك الجلبة في حمل التثبيت المحوري. | الطول نسبةً لسُمك البلاستيك، والشد المسبق، وارتكاز الطرفين، وأداء الانضغاط.[4] |
| جلبة توجيه أو تثبيت لصمام أو تحكم حراري أو أداة قياس | يضع الجسم مكونًا داخليًا أو يوجهه؛ وتوفر الحافة تحديدًا محوريًا. | توافق الثقب، والاستدارة، والاستقامة، والسطح والمادة؛ والوصل والإحكام مع السوائل.[5] |
| ممر في جدار مبيت | تحتجز وصلة مصممة الحافة على الجدار، ويتيح الثقب التهوية أو التصريف. | احتمال تصميمي مستنتج من الشكل؛ يتطلب تحديد الوصلة والعازل والوسط والحرارة والتحقق من الضغط. |
يمكن تقييم التمركز والتثبيت بالعروة أولًا من مخطط التركيب. أما الحد من الانضغاط والتوجيه المتحرك وخدمة السوائل فتحتاج أيضًا إلى شروط ميكانيكية أو احتكاكية أو شروط إحكام. قبل معرفتها، يكون وصف الجلبة أدق من وصف المحمل أو وصلة الضغط.
تغيّر طريقة التثبيت متطلبات الطول والحواف والارتكاز
توقف الحافة الحركة في اتجاه واحد، لكنها لا تمنع خروج الجلبة تلقائيًا. بيّن هل يعتمد الاحتجاز على تداخل بالكبس أو ثني الطرف أو الشد بمسمار أو عملية وصل. لا يمكن استبدال هذه الأساليب اعتمادًا على المظهر وحده.
- الكبس أو الإدخال الانزلاقي: عرّف فتحة التركيب وقطر الجسم وطول التعشيق معًا. قد يغير تركيب الجدار الرقيق شكل الثقب، لذلك قد يلزم فحصه بعد التركيب في تطبيقات التوجيه.
- ثني الطرف للتثبيت: اترك طولًا للأداة. جرّب طبقات المواد والأدوات الفعلية، ثم افحص الشقوق وقوة التثبيت. تطلب Keystone كذلك سماحًا للثني وتجربة البرشمة.[3]
- الشد بمسمار: تحقق من دخول طرفي الجلبة في مسار الحمل المقصود. يجب دراسة طول محدد الانضغاط وسُمك البلاستيك وأسطح الارتكاز وحمل الشد معًا.[4]
- اللحام أو الوصل الآخر: حدّد الوصلة وأسطح القبول. افحص التشوه والنظافة والتسرب عند الحاجة بعد الوصل؛ الحافة المسطحة عنصر واحد فقط في التجميع المحكم.
حدّد ست مجموعات من المتطلبات الوظيفية في الرسم
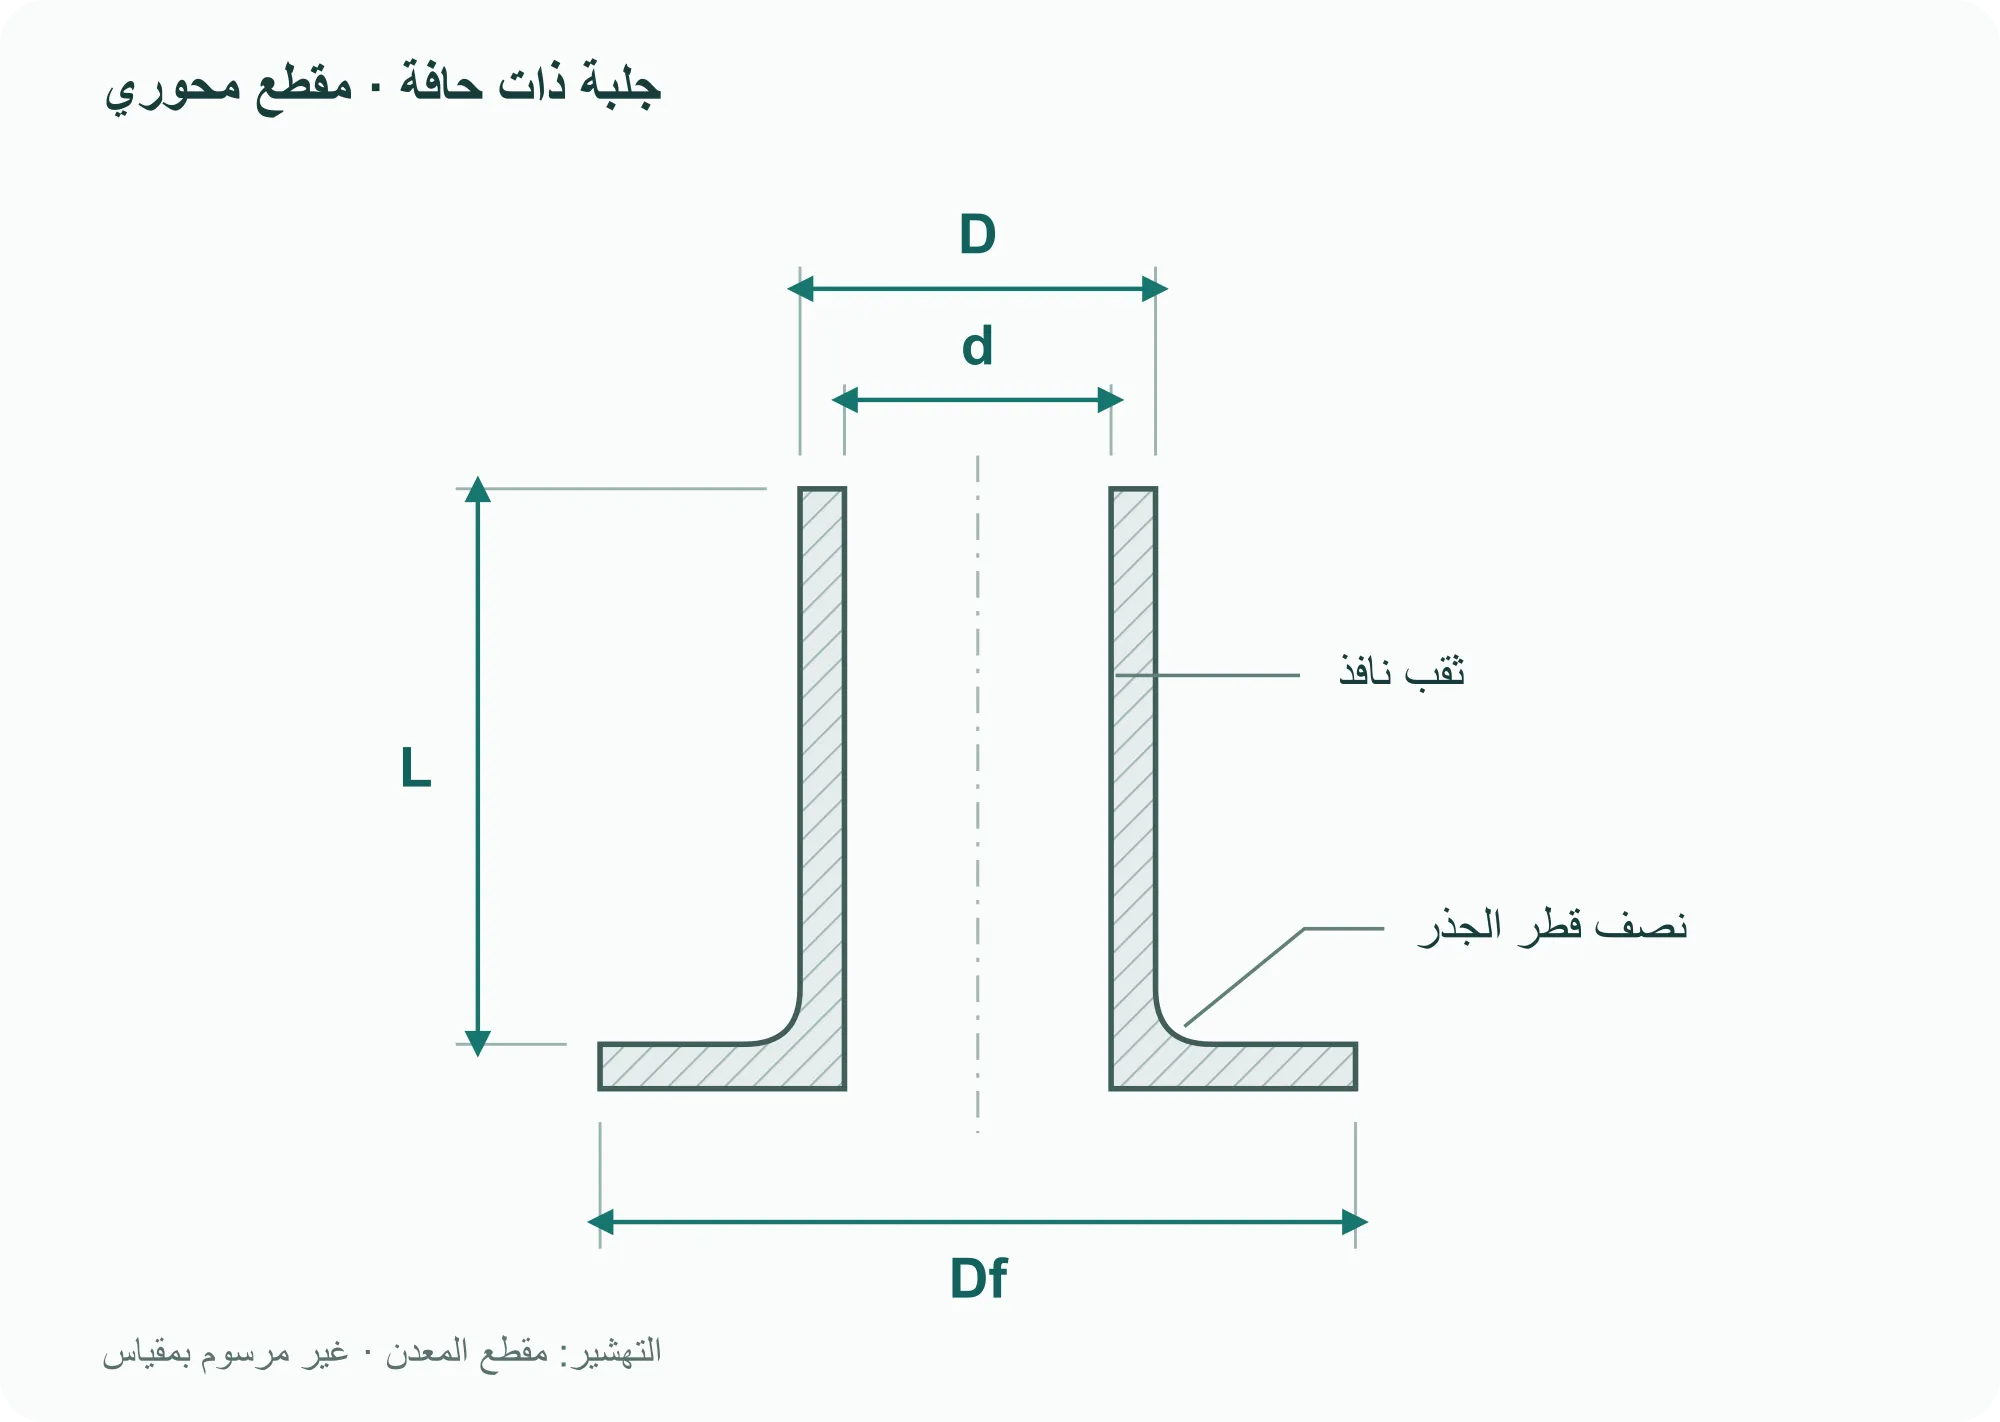
يرتبط القطران الداخلي والخارجي وسُمك الجدار هندسيًا. حدّد سطح التوافق قبل السماحات ومواضع القياس. عرّف الحافة بصورة مستقلة: يؤثر قطرها في مساحة التغطية، وقد يؤثر سُمكها ووجهها ونصف قطر جذرها في الارتكاز والخلوص.
| بند الرسم | أهميته | ما ينبغي تحديده |
|---|---|---|
| قطر الجسم الخارجي D والثقب d | يرتبطان بفتحة التركيب والجزء الداخلي المقابل. | الأجزاء المقابلة، وطول التعشيق، والسماحات ومقاطع القياس؛ ومتطلبات ما بعد التركيب عند الحاجة. |
| طول البروز L | يؤثر في الإدخال والمسافة والطول المتاح للثني. | وجها البداية والنهاية، وحالة الطرف، وهل القياس قبل التركيب أم بعده. |
| قطر الحافة Df وسُمكها | يؤثران في التغطية والارتكاز والحيز. | منطقة التماس المسموح بها، ووجه الحافة، وعلاقته الهندسية بمحور الجسم. |
| الجدار ونصف قطر الجذر | يؤثران في الأقطار والمقاومة المحلية وخلوص التوافق. | السُمك النهائي وحده الأدنى، ومواضع القياس، وحدود نصف القطر الوظيفية. |
| الفتحتان والحواف | قد يؤثر الرايش أو الضرر في الإدخال والثني والوصل. | حواف التماس مع قطعة أو سلك، والمعالجة المطلوبة، وأي ثني لاحق. |
| حالة المادة والسطح | تؤثر في التشكيل والتركيب اللاحق والبيئة والمظهر. | نوع الفولاذ وحالة التسليم والنظافة والتشطيب؛ علّم النقاط المعلقة للمراجعة. |
راجع التشكيل مع عملية التركيب التالية
راجع الجسم الرقيق والحافة والثقب النافذ كقطعة نهائية واحدة. لا تكشف الصورة عدد مراحل السحب أو ترتيب فتح الثقب أو المعالجات الوسيطة. تميز Outokumpu بين السحب العميق والتشكيل بالشد وترقيق الجدار ضمن عمليات التشكيل بالكبس، وتوضح أثر سطح الأداة والتزييت في جودة السطح.[6]
إذا كان الطرف الحر سيُثنى لاحقًا، فيجب أن تسمح حالة القطعة الموردة بهذه العملية. نجاح السحب لا يثبت إمكان توسيعها بأي أداة أو بروز. جرّب القطعة والأداة وطبقات المواد الفعلية. يعتمد التليين بعد التشغيل البارد على نوع الفولاذ والغرض؛ لا يصلح برنامج تلدين واحد لجميع الجلب.[7]
يجب أن يشمل التسعير واعتماد العينة حالة التسليم: اكتمال الثقب النافذ، وتشذيب الطرفين وإزالة الرايش، والأسطح المسموح فيها بآثار التشكيل، والمسؤول عن أي وصل أو تنظيف لاحق.
افحص الأبعاد مع النتيجة بعد التركيب
لقطع عرضي مثالي لأنبوب متحد المركز تكون العلاقة t = (D − d) / 2. في مثال افتراضي، D = 8.0 mm وd = 7.2 mm يعطيان t = 0.4 mm. هذا حساب هندسي اسمي، وليس إثباتًا أن الحد الأدنى المحلي للسُمك يبلغ 0.4 mm في كل موضع بطول القطعة المسحوبة ومحيطها.
ابدأ فحص العينات بثلاث مهام: قياس أبعاد التوافق والجدار عند المقاطع المتفق عليها؛ وفحص الطرف الحر والجذر والحافة بحثًا عن الشقوق والرايش وأضرار المناولة؛ ثم استخدام الأجزاء المقابلة للتحقق من الاستقرار والإدخال والاحتجاز. تجنب تشويه الجدار الرقيق بصورة واضحة بقوة القياس أو التثبيت. اتفق على مقياس خاص أو فحص بعد التركيب عند الحاجة.
اربط اختبارات الأداء بالوظيفة: شكل الطرف المثني وقوة الاحتجاز للعروة، والانضغاط في ظروف محددة للمحدد، والتوافق والتشغيل للدليل المتحرك، وشروط التسرب المتفق عليها لتجميع السوائل. لا يعوض قبول المظهر أو الأبعاد اختبار أداء تركيب لم يُجرَ.
ابدأ بعلاقة التركيب حتى إن لم يتضح اسم القطعة
علّم على الرسم المتاح أسطح التوافق وطريقة الاحتجاز والأبعاد الحرجة، وأضف الكميات المتوقعة. إن توفرت عينة أو صورة فقط، فاشرح موضع الجلبة وما يمر فيها وهل تُثنى نهايتها ومشكلة التركيب المطلوب حلها.
يمكن تسجيل المادة أو السماحات أو التشطيب بوصفها غير محسومة. مراجعة هذه النقاط صراحةً توفر أساسًا أفضل للعملية والتسعير من تحديد مواصفة محمل أو برشام أو وصلة وفق المظهر.
- [1] National Die Company — Deep Drawn Eyelets
- [2] Stimpson — Eyelet terminology and measurement
- [3] Keystone Electronics — Eyelets & Rivets, Catalog M55 p. 124
- [4] SPIROL — Metal Compression Limiters
- [5] PressTeck — General Brochure, Industrial Parts, printed p. 9
- [6] Outokumpu — Forming of stainless steel, Press forming and Hole flanging
- [7] Outokumpu — Post-fabrication treatment, Heat treatment and Solution annealing