Pour comparer des devis, vérifiez d’abord que chaque gamme livre la même géométrie finie selon les mêmes critères d’acceptation. Comparez ensuite l’outillage et le prix unitaire. Le tableau résume les opérations et le transfert, puis les exemples d’une rondelle et d’un godet éclairent le choix.
Quelle est la différence entre outil progressif et emboutissage profond ?
L’outil progressif organise la production : la bande avance d’un pas constant à travers plusieurs postes. L’emboutissage décrit une déformation : un poinçon entraîne la tôle dans une matrice tandis que la matière périphérique s’écoule vers l’intérieur. Un outil progressif peut donc réunir emboutissage, poinçonnage, détourage et pliage. [1][2]
Un seul poste décrit le lieu de travail. La découpe composée y réunit, par exemple, le poinçonnage et le détourage dans un même coup de presse. Un outil de découpe composée peut donc aussi fonctionner à un seul poste. [1]
Cette distinction change la comparaison des devis. Pour un godet sans joint, comparez, si elles sont réalisables, les gammes d’emboutissage avec outils séparés, progressifs ou transfert. Un devis de flan plat percé n’est pas une solution équivalente à la pièce finie, même si son outil coûte moins cher.
| Organisation | Déplacement | Cas à étudier | Points à vérifier |
|---|---|---|---|
| Outils à un poste utilisés séparément | Chargement du flan ou de la pièce à chaque opération | Pièce simple, demande incertaine ou emboutissage par étapes | Manutention, repositionnement et ensemble des outils |
| Outil composé de découpe | Découpes réunies au même poste | Rondelle ou plaque avec profils intérieur et extérieur liés | Jeu de coupe, éjection et formage ultérieur |
| Outil progressif | La pièce avance avec le porteur de bande | Équerres stables, contacts ou godets adaptés | Résistance du porteur, matière, dégagements et stabilité du plan |
| Outillage transfert | Flans ou pièces séparés entre postes | Coques ou pièces nécessitant des déplacements libres | Préhension, positionnement, transfert et périmètre de l’outillage |
Quand retenir un outil simple ou composé ?
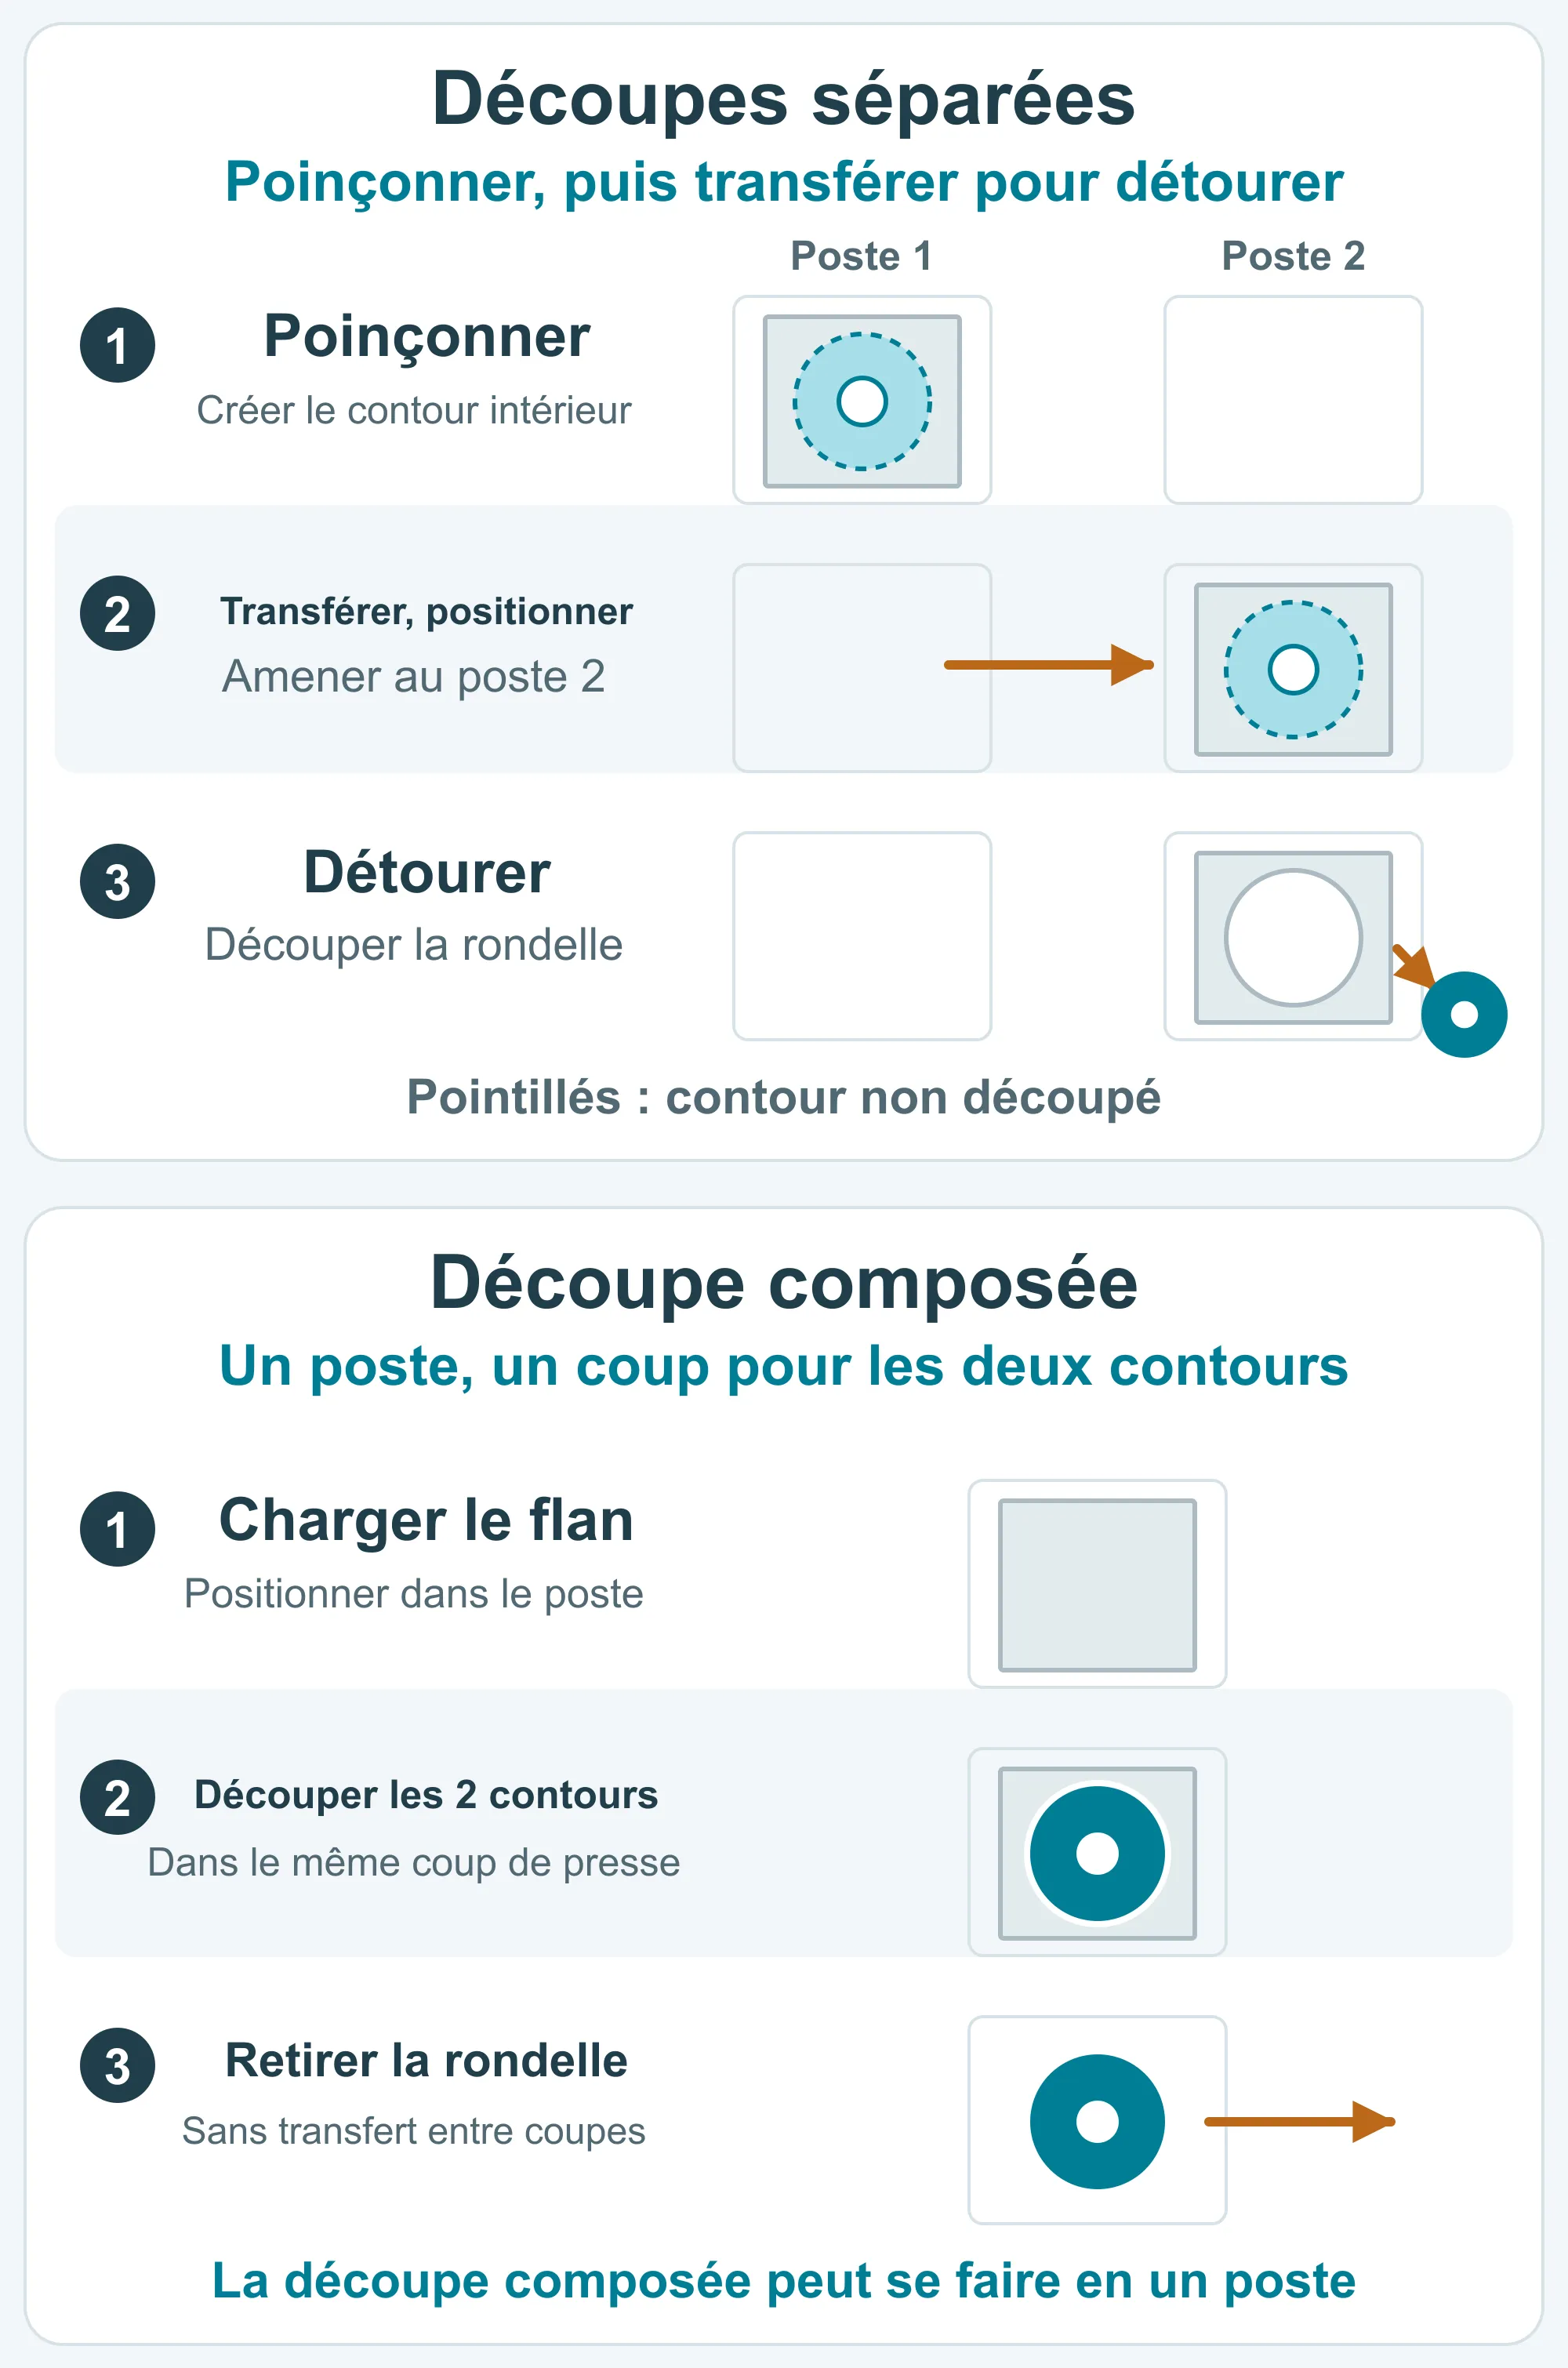
Un outil simple mérite d’être étudié pour une opération peu complexe, une demande incertaine ou des étapes nécessitant un accès distinct. Un outil composé de découpe peut convenir à une pièce plate dont les profils intérieur et extérieur doivent être réalisés ensemble. Ces appellations ne garantissent ni le coût final le plus bas ni une tolérance donnée.
Prenons une rondelle plate avec un trou. Un outil composé peut poinçonner et découper dans le même coup de presse, ce qui évite un déplacement entre les deux découpes. Si la rondelle possède aussi une patte pliée, le devis doit intégrer ce pliage et sa préparation, ou proposer une autre gamme combinée.
Des outils séparés permettent parfois de limiter une modification à une seule opération. En contrepartie, les chargements, repositionnements, manutentions et encours augmentent. Même en petite série, une coque emboutie peut nécessiter plusieurs outils dédiés : une faible quantité ne supprime pas les contraintes de forme. [1]
Quelles pièces conviennent aux outils progressifs ou transfert ?
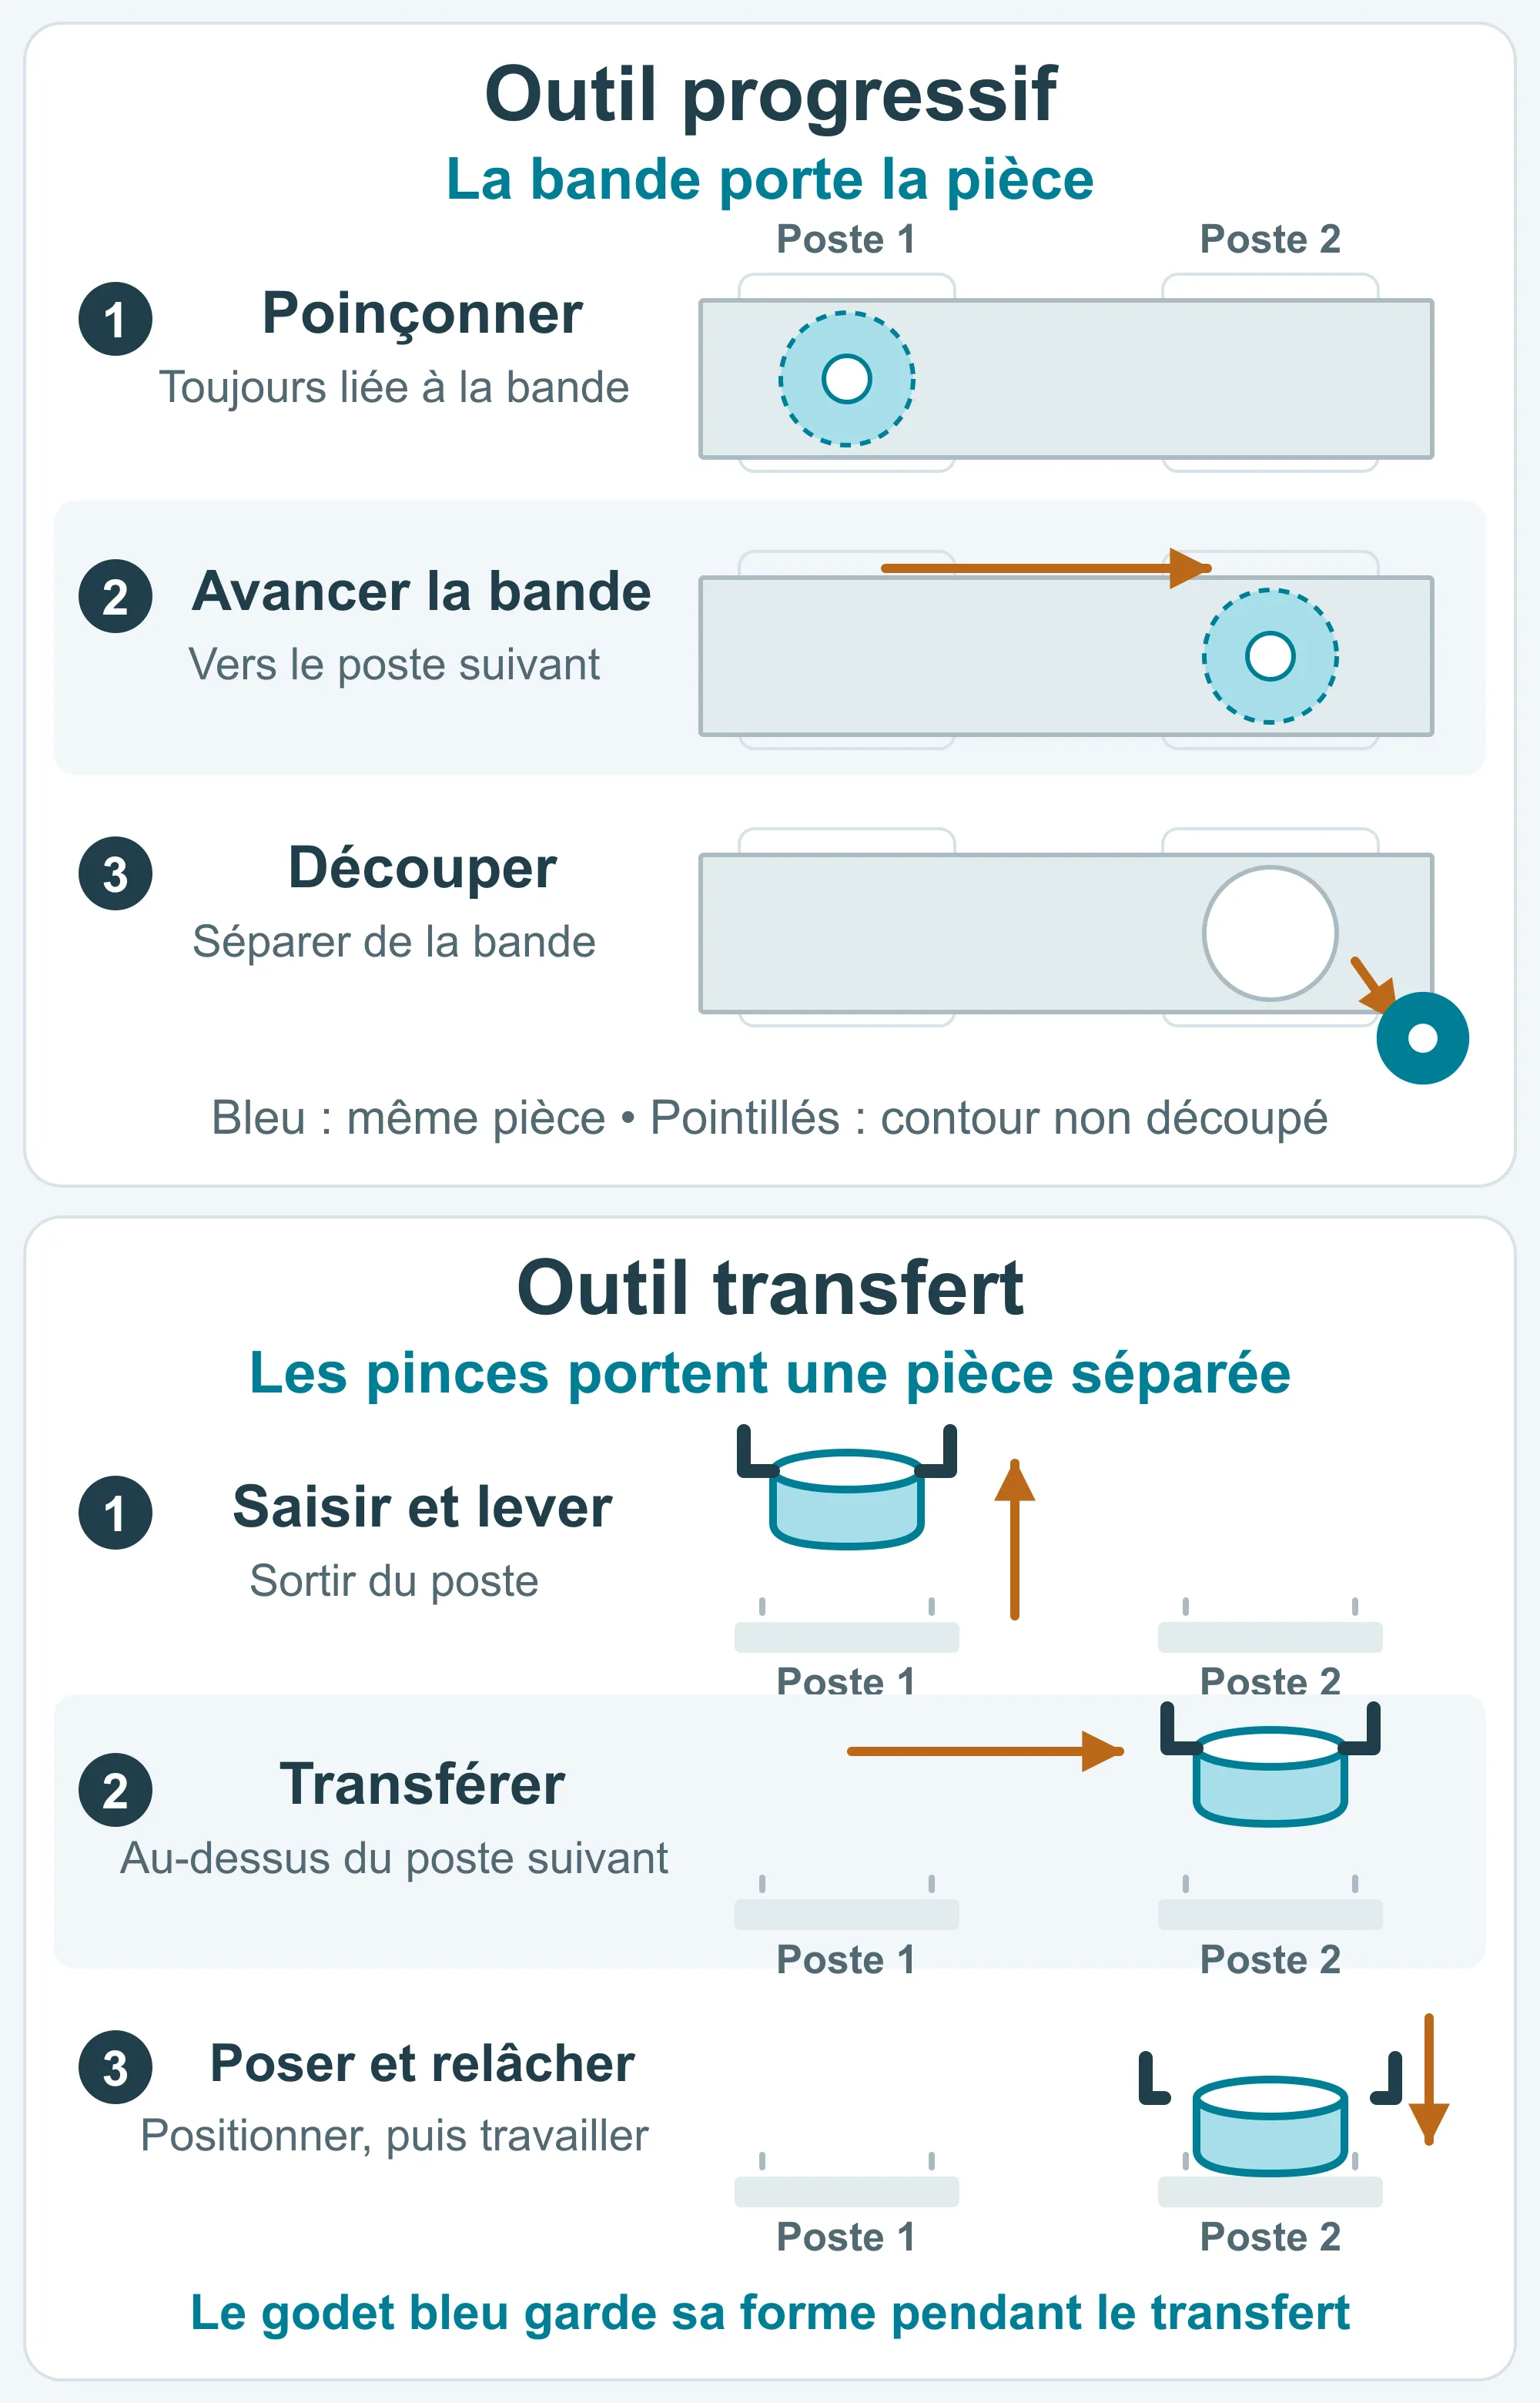
Un outil progressif est intéressant lorsque la définition est stable et que la pièce peut rester attachée à la bande pendant une suite d’opérations économique. Le transfert est utile quand un flan indépendant doit s’écouler librement, changer d’orientation ou passer entre plusieurs étapes. Le soutien de la bande, l’accès et l’écoulement comptent autant que l’encombrement. [1][2]
Dans un outil progressif, le porteur est la matière de bande qui maintient la pièce en cours de formage. Il doit résister à l’avance et aux efforts, dégager les opérations suivantes et libérer la pièce à la coupe prévue. Une forme haute exige aussi une levée et des dégagements suffisants pour avancer sans heurter l’outil.
Le transfert dispense de garder chaque pièce sur la bande, mais ajoute préhension, positionnement et mouvements synchronisés. L’étude doit prévoir des zones de prise accessibles et une sortie possible de chaque poste. Un bord fragile ou une face d’aspect peut limiter les points de contact des pinces.
L’exemple progressif omet les autres pièces de la bande ; la flèche de sortie indique la séparation, sans imposer de sens d’éjection. L’exemple transfert montre uniquement la manutention : le godet garde sa forme pendant le déplacement. Le formage suivant intervient après la pose, le positionnement et le dégagement des pinces.
- Équerre percée avec plusieurs plis : étudier un outil progressif si le plan et la demande sont stables, en vérifiant que le porteur ne gêne pas les plis.
- Petit godet à collerette : un emboutissage progressif est envisageable si les attaches permettent l’écoulement vers l’intérieur et les dégagements nécessaires.
- Coque demandant plusieurs passes ou une réorientation : comparer transfert et outils séparés ; toutes les pièces creuses n’exigent pas un transfert.
Que vérifier avant de choisir une gamme d’emboutissage profond ?
La faisabilité dépend de la quantité de métal à faire passer dans la paroi et de sa capacité à s’écouler sans plis, amincissement ou rupture inacceptables. Nuance, état métallurgique, forme du flan, rayons, frottement et retenue interviennent. La profondeur finale ne suffit pas à définir les passes. [2][3]
Le serre-flan aide à maîtriser l’écoulement de la collerette. Une retenue insuffisante peut laisser apparaître des plis ; une retenue excessive peut freiner l’écoulement et favoriser amincissement ou rupture. L’emboutissage comporte aussi un certain étirement : l’absence de joint ne garantit pas une épaisseur initiale parfaitement uniforme partout.
Une passe de réemboutissage reforme une pièce déjà emboutie, souvent en réduisant son diamètre pour augmenter sa profondeur. Passes supplémentaires, détourage, calibrage ou traitement thermique intermédiaire dépendent de la géométrie et de la matière. La gamme proposée doit préciser ces étapes pour rendre le prix compréhensible.
Exemple d’un godet : pourquoi la profondeur ne suffit pas
Prenons un godet rond sans collerette : diamètre d = 20 mm mesuré à mi-épaisseur de paroi et hauteur droite h = 10 mm. On suppose l’épaisseur presque constante et on néglige les rayons ainsi que le surplus de matière pour le détourage.
Le flan doit fournir la matière du fond et de la paroi. En égalant approximativement les surfaces, son diamètre vaut D ≈ √(d² + 4dh) = √(20² + 4 × 20 × 10) ≈ 34,6 mm.
Ce calcul montre l’origine de la matière de la paroi : un flan plus large que le godet fini. Il ne prouve pas qu’une seule passe suffit et ne définit pas le flan de production. Les rayons, l’épaisseur réelle, le détourage et le comportement du métal restent à étudier ; un godet rectangulaire ajoute des contraintes d’écoulement dans les angles.
Comment comparer investissement, quantités et délais ?
Comparez le coût total des pièces conformes livrées pour la quantité que vous pensez réellement commander. Incluez outillage, matière, opérations, contrôle, finition et maintenance. Un progressif peut réduire les manutentions répétées, mais sa rentabilité dépend des économies réelles, de la continuité des commandes et de la stabilité du plan.
Demandez à chaque fournisseur la succession des opérations, les formages ou détourages séparés et les frais uniques, par lot ou par pièce. Comparez une matière, une finition, des critères de réception et des quantités identiques. Un cycle de presse rapide ne compense pas une reprise coûteuse omise du devis.
Il n’existe pas de volume annuel universel justifiant un outil progressif. Une pièce simple à outil compact et une coque emboutie en plusieurs étapes ont des coûts différents. Comparez une hypothèse de demande attendue et une hypothèse plus faible ; prévoyez les modifications d’outil si la définition évolue encore. [1]
Distinguez première présentation des échantillons, approbation et livraison de série. Plus de postes peuvent demander plus de fabrication et de mise au point, tandis qu’une gamme simple peut imposer plus de manutention. Identifiez les décisions de plan, approvisionnements et vérifications qui conditionnent réellement le calendrier.
Que confirmer avant d’approuver la gamme proposée ?
Approuvez la gamme selon la fonction et les résultats d’échantillons représentatifs. L’acheteur indique les zones d’ajustement, d’étanchéité, de contact ou d’aspect ; le fournisseur explique comment le procédé et le contrôle y répondent. Il n’est pas nécessaire de calculer les efforts d’emboutissage ni de concevoir la bande pour commencer.
Pour une équerre, repérez les trous de fixation et les faces de positionnement. Pour un godet ou une coque, indiquez l’ouverture d’emboîtement, le bord d’étanchéité et les surfaces où les marques sont inadmissibles. Ces indications aident à prévoir détourage, calibrage ou contrôle supplémentaire.
- Confirmer l’indice du plan, la matière et la finition des échantillons.
- Vérifier les cotes d’ajustement après toutes les opérations susceptibles de les modifier, finition comprise si nécessaire.
- Contrôler les amincissements critiques des parois ou angles, fissures, plis et état du bord selon des critères convenus.
- Si les échantillons utilisent une autre gamme que la série, préciser ce qu’ils valident et ce qui reste à confirmer avec l’outillage de production.