プレス加工の見積もりを比較するときは、まず各工程案が同じ完成形状と受入条件を満たすか確認し、そのうえで金型費と単価を比べます。先に表で工程と搬送方法を整理し、ワッシャーとカップの例で選び方を説明します。
順送プレスと深絞りは、何が違うのですか?
順送プレスは生産の構成を示します。帯材が一定のピッチで複数のステーションを通過します。一方、深絞りは変形の方法です。パンチが板材をダイ内に引き込み、その周囲の材料が内側へ流れ込みます。このため、順送型には穴あけ、トリミング、曲げとともに絞り工程も組み込めます。[1][2]
単工程は加工する場所を表します。複合抜きは、その場所で穴抜きと外形抜きなどを一回のストロークに組み合わせる加工です。そのため、複合抜きは単工程金型でも行えます。[1]
この違いは見積もり比較にも関わります。継ぎ目のないカップなら、実現可能な範囲で単発型による複数工程、順送絞り、トランスファー絞りを比べます。平らな穴あきブランクの見積もりは、金型費が安くても完成したカップと同等の案にはなりません。
| 金型構成 | 部品の移動 | 検討しやすい用途 | 確認点 |
|---|---|---|---|
| 単工程金型を別々に使用 | 各工程でブランクや部品を投入 | 単純な部品、未確定の需要、個別の絞り工程 | 搬送、再位置決め、必要な金型一式 |
| 複合抜き型 | 一つの位置で複数の切断を実施 | 内外輪郭に相互関係のある平座金や板材 | せん断クリアランス、排出、後の成形 |
| 順送型 | キャリアで帯材と一緒に送る | 設計が安定したブラケット、接点、適したカップ | キャリア強度、材料歩留まり、成形空間、設計の安定性 |
| トランスファー型 | 独立したブランクや部品を工程間で搬送 | 絞りケース、自由な工程間移動が必要な部品 | 把持位置、位置決め、搬送動作、金型の全範囲 |
単発型や複合型が適しているのはどんな場合ですか?
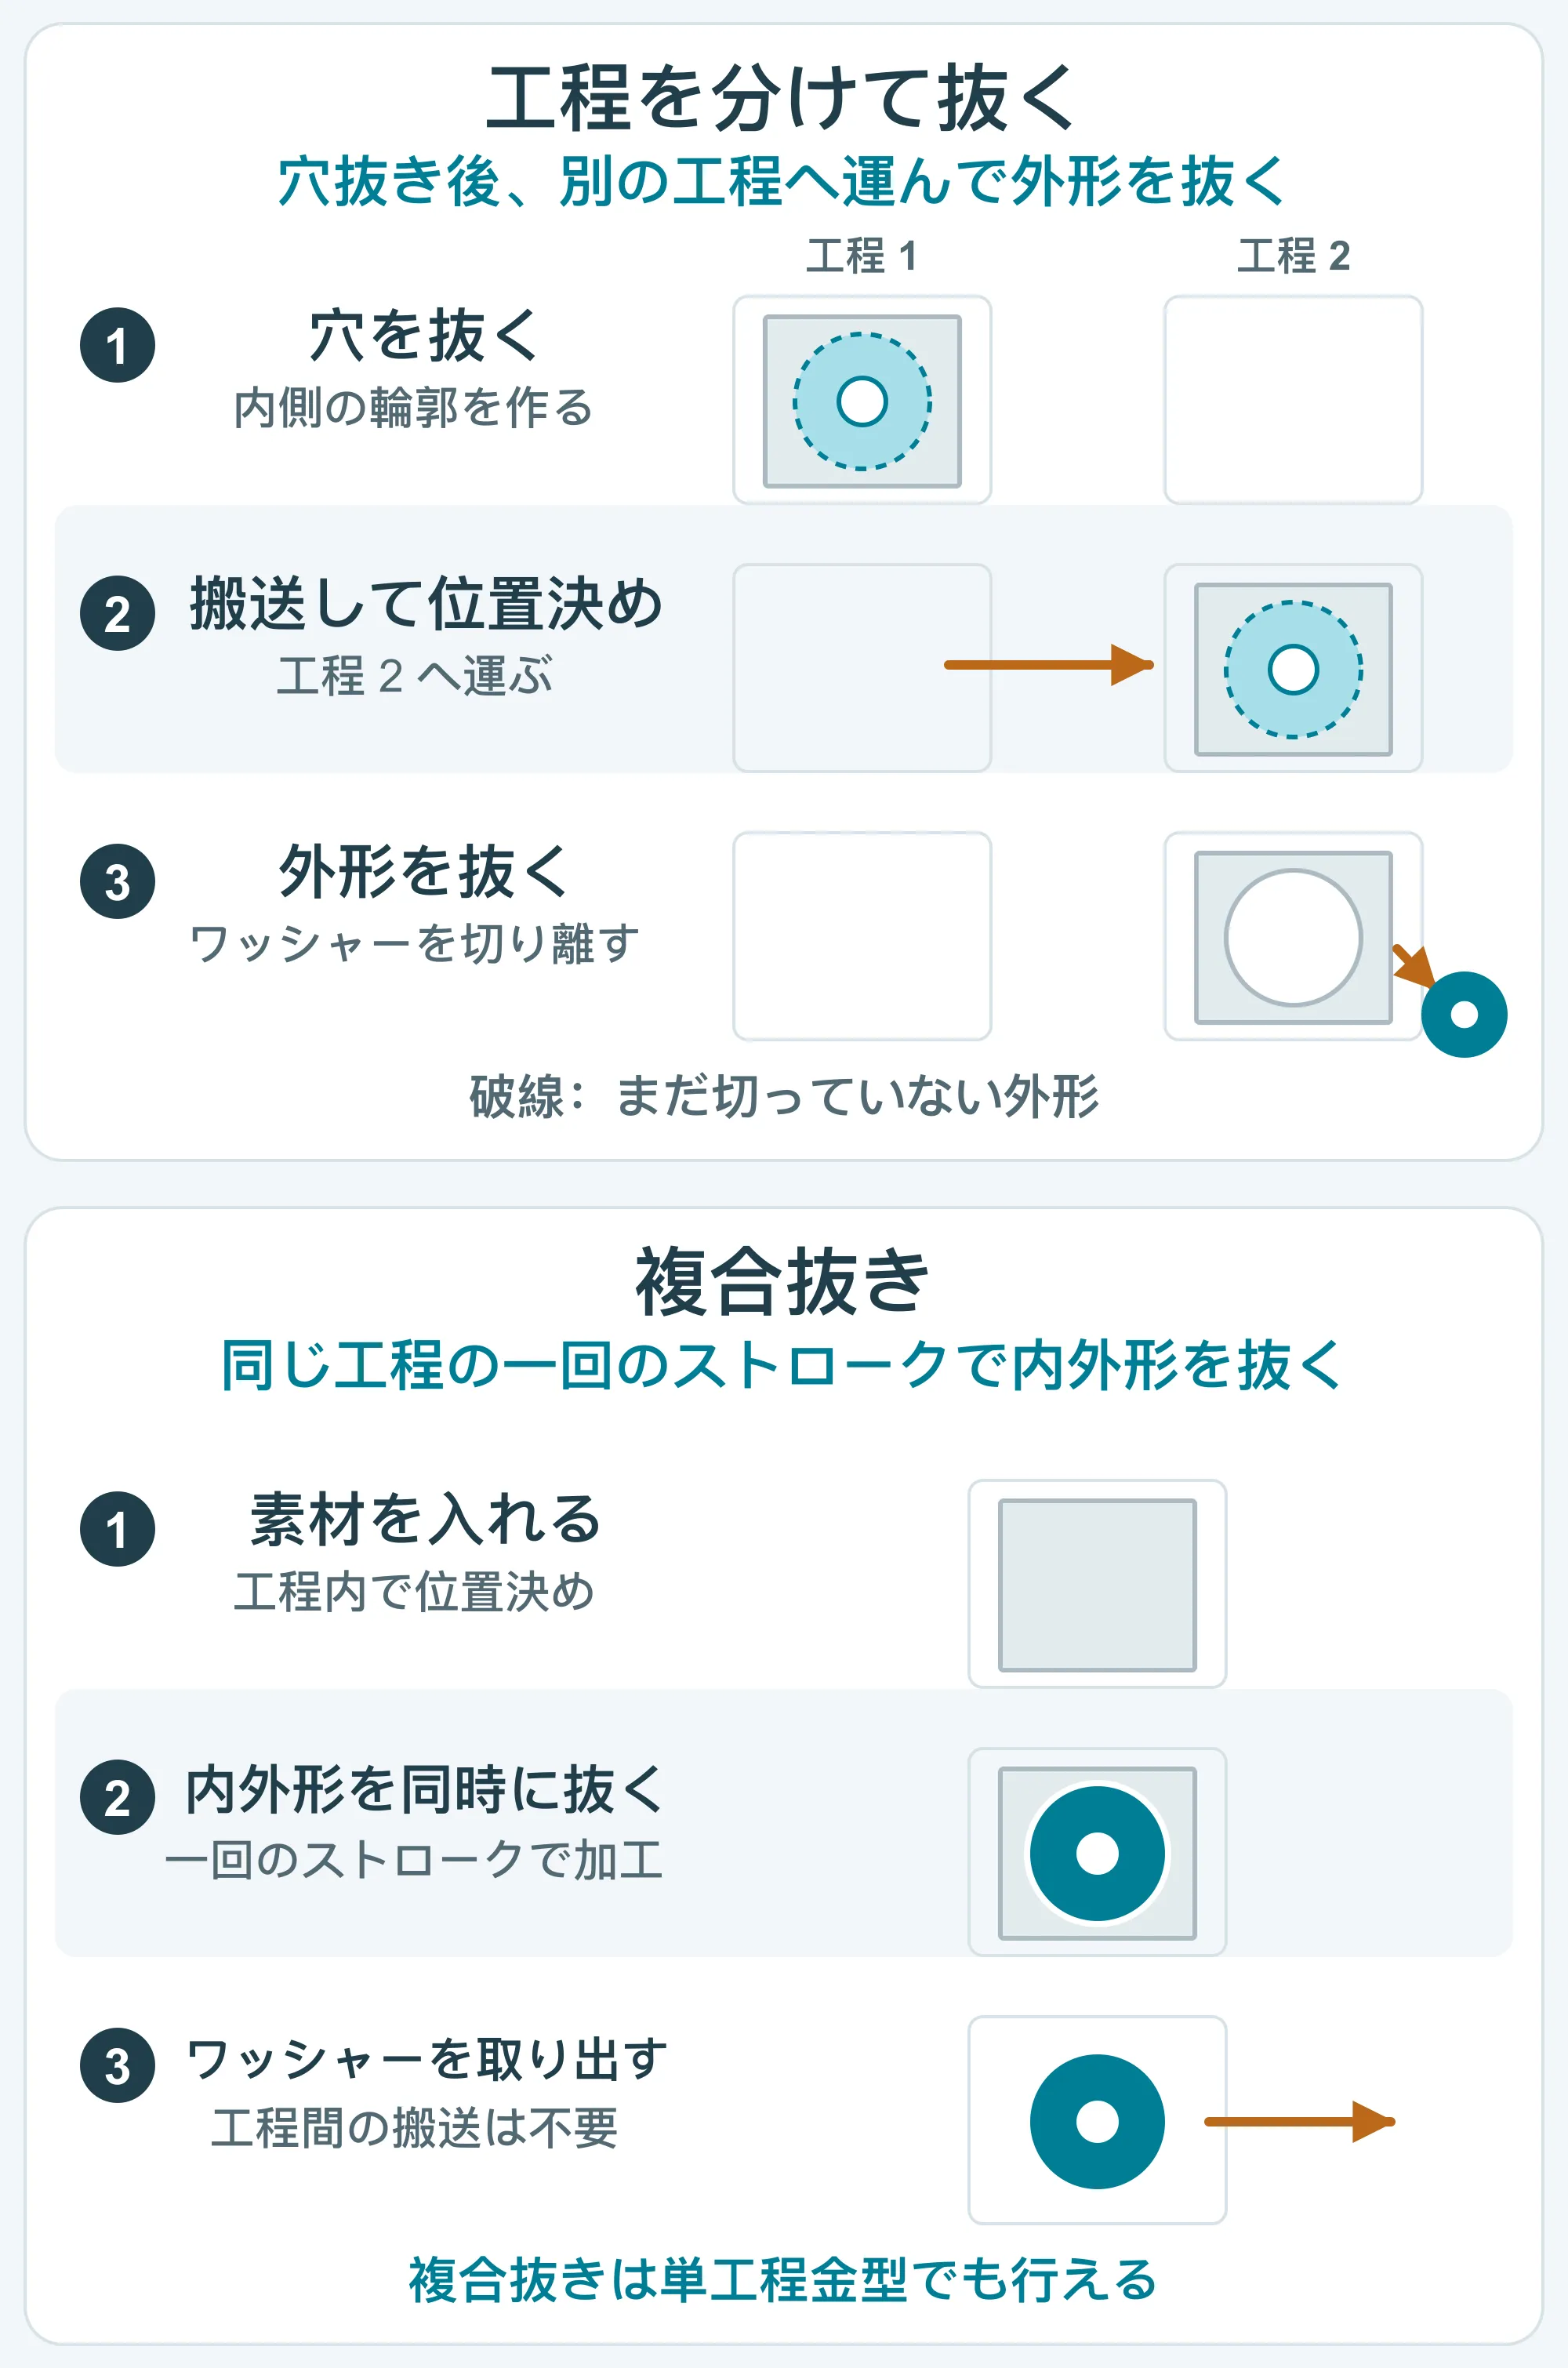
加工が単純、需要が未確定、あるいは成形工程ごとに個別の作業空間が必要な場合は単発型を検討できます。平板部品の内外輪郭を同時に加工したい場合は複合抜き型が候補です。ただし、型の名称だけで最安の完成品コストや特定の公差が保証されるわけではありません。
例えば、穴が一つある平座金なら、複合型で穴あけと外形抜きを同時に行い、二つの切断工程の間での載せ替えを省けます。曲げたタブも付くなら、その曲げ加工と段取り費用を見積もりに含めるか、別の複合工程を検討する必要があります。
金型を分けると、部分的な設計変更を一工程だけに限定しやすい場合があります。一方で、投入、位置決め、搬送が繰り返され、工程間の仕掛品も発生します。少量の絞りケースでも複数の専用成形型が必要になる場合があり、数量が少なくても形状上の条件は変わりません。[1]
順送型とトランスファー型はどう使い分けますか?
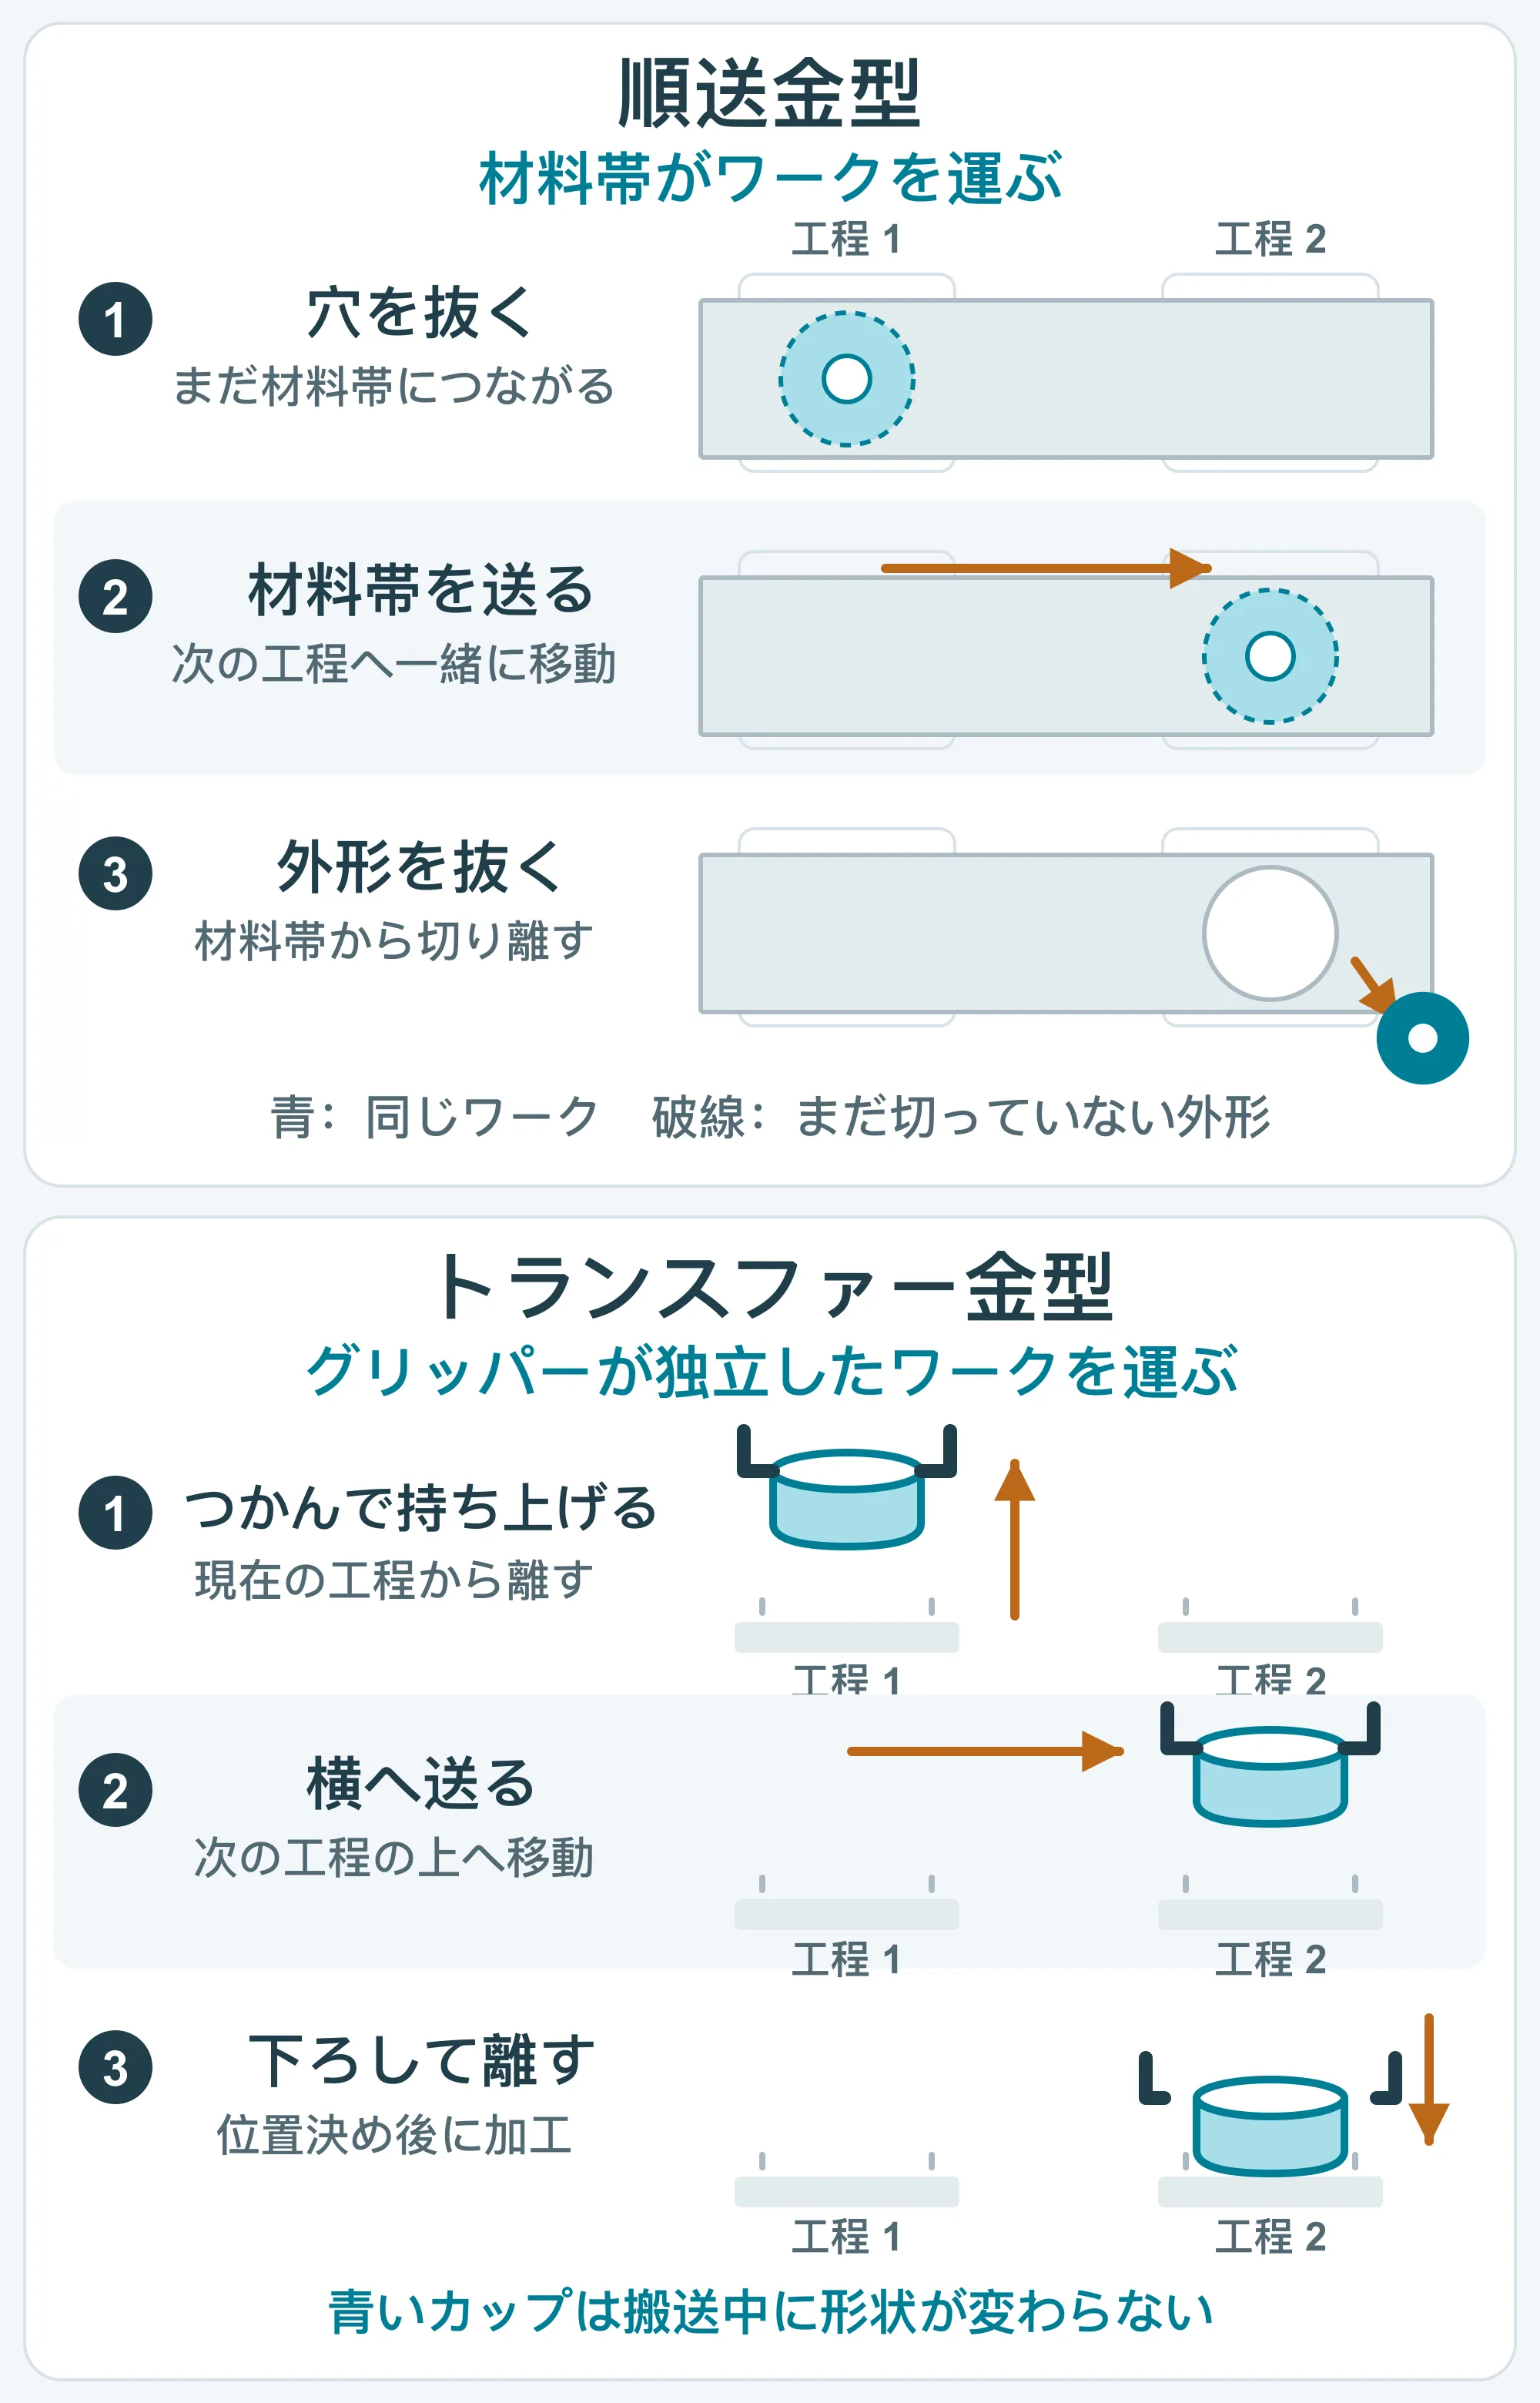
形状が固まり、効率的な工程順で最後まで帯材につないで加工できる部品は、順送型を検討しやすくなります。ブランクを自由に流入させたい、向きを変えたい、成形工程間で個別に移動したい場合はトランスファー型が候補です。大きさだけでなく、帯材の支持、加工空間、材料の流れも重要です。[1][2]
順送型のキャリアは、成形途中の部品を支えて送るために残した帯材の部分です。送りと成形に耐え、後工程の空間を確保し、所定の切離し工程で製品を外す必要があります。高さのある形状では、金型に当たらず送れるだけのリフト量と逃げも必要です。
トランスファー型では部品を帯材につないでおく必要がなくなる一方、把持、位置決め、同期搬送が加わります。つかめる場所と各工程から持ち上げる空間を確保する必要があります。変形しやすい縁や外観面は、グリッパーを当てられる位置を制限します。
順送の例では材料帯上の他のワークを省略しています。排出の矢印は切り離しを示し、実際の排出方向を指定するものではありません。トランスファーの例は搬送のみを示し、搬送中にカップ形状は変わりません。次の成形は載置・位置決めを行い、グリッパーが退避してから始まります。
- 穴と複数の曲げがあるブラケット:図面と需要が安定した段階で順送型を検討し、キャリアが曲げを妨げないか確認します。
- フランジ付きの小型カップ:帯材とのつなぎが材料流入を許容し、工程間に十分な空間があれば順送絞りを検討できます。
- 複数回の絞りや向きの変更が必要なケース:トランスファーと単発工程を比較します。中空部品すべてにトランスファーが必要なわけではありません。
深絞りの工程を選ぶ前に、何を確認しますか?
深絞りの可否は、側壁に必要な材料量と、許容できないしわ、板厚減少、割れを起こさず材料が流入できるかで決まります。材質と調質、ブランク形状、コーナー半径、摩擦、押さえ方が影響します。完成品の深さだけで絞り工程を決めることはできません。[2][3]
しわ押さえはフランジ部の材料流入を制御します。押さえが弱すぎるとしわが生じ、強すぎると流入を妨げて板厚減少や割れにつながる場合があります。絞りにも一定の伸びが伴うため、継ぎ目がないことと元の板厚が全体で均一に保たれることは別です。
再絞りでは、一度絞った部品を次の工程でさらに成形し、一般に径を小さくして深さを増します。追加の絞り、トリミング、サイジング、中間熱処理の要否は形状と材料によって変わります。単価の内訳が分かるよう、提案工程にこれらを示してもらいます。
カップの計算例:深さだけでは判断できない理由
フランジのない円筒カップを考えます。板厚中央で測った直径を d = 20 mm、直壁の高さを h = 10 mm とします。板厚はほぼ一定と仮定し、コーナーの丸みとトリミング代は省略します。
ブランクは底面と側壁の両方に材料を供給します。表面積がほぼ等しいとして、円形ブランクの直径は D ≈ √(d² + 4dh) = √(20² + 4 × 20 × 10) ≈ 34.6 mm と求められます。
この計算は、完成カップより広いブランクから側壁の材料が供給されることを示します。一回で絞れることの証明でも、量産用ブランク寸法でもありません。実際の半径、板厚分布、トリミング代、材料特性は別途検討が必要です。角形カップでは、コーナー部の材料流動条件も変わります。
金型投資、数量、納期はどう比較しますか?
実際に発注を見込める数量について、合格品が納入されるまでの総費用を比較します。金型、材料、各加工、検査、表面処理、保全を含めてください。順送型は繰り返しの搬送を減らせますが、投資効果は実際の削減額、継続発注、図面が変わらない期間に左右されます。
各見積もりには、工程順、別工程の成形やトリミング、初回のみ・ロットごと・一個ごとの費用を明記してもらいます。材料、表面処理、合否基準、納入数量をそろえて比較します。プレス速度が速くても、高額な後工程が見積もりから抜けていれば合理的な比較にはなりません。
順送型を導入すべき年間数量に共通の基準はありません。小さな金型で加工する単純な部品と、多段階で絞る複雑なケースでは採算が異なります。通常の需要予測と少なめの予測を比較し、設計が変わる場合は金型改造費も考慮します。[1]
日程は初回サンプル、サンプル承認、量産納入に分けます。工程数が多いと金型製作やトライが増え、単純な工程構成では量産時の搬送が増える場合があります。工法名だけで判断せず、図面確定、材料調達、サンプル検証のどれが納期を左右するか確認します。
提案された工程を承認する前に、何を確かめますか?
部品の機能と、代表的なサンプルで得られた結果に基づいて工程を確認します。買い手は嵌合、密封、接触、外観が重要な場所を示し、供給側は加工と検査でどう対応するかを説明します。相談の前に絞り力を計算したり、ストリップレイアウトを作ったりする必要はありません。
ブラケットなら取付穴と位置決め面を示します。カップやケースなら相手部品が入る開口、シール面となる縁、加工痕が許容されない面を伝えます。これにより、トリミング、サイジング、追加検査が必要な場所を判断できます。
- サンプルの図面改訂、材料、表面処理を確認します。
- 寸法に影響する全工程の完了後に、合意した嵌合寸法を測定します。必要に応じて表面処理後も対象にします。
- 絞り部品では、重要な壁・コーナーの板厚減少、割れ、しわ、口元の状態を合意した基準で確認します。
- サンプルと量産の工程が異なる場合、検証済みの項目と量産金型で確認が必要な項目を記録します。