Prüfen Sie beim Angebotsvergleich zuerst, ob alle Fertigungsfolgen dieselbe fertige Geometrie nach denselben Abnahmekriterien liefern. Vergleichen Sie danach Werkzeug- und Stückkosten. Die Tabelle gibt einen Überblick über Arbeitsgänge und Transport; Beispiele mit einer Scheibe und einem Napf erläutern die Auswahl.
Was unterscheidet Folgeverbundstanzen und Tiefziehen tatsächlich?
Folgeverbundstanzen beschreibt die Produktionsanordnung: Ein Streifen durchläuft mehrere Stationen mit konstantem Vorschub. Tiefziehen beschreibt die Verformung: Ein Stempel zieht Blech in eine Matrize, während umgebender Werkstoff nach innen fließt. Ein Folgeverbundwerkzeug kann daher neben Lochen, Beschneiden und Biegen auch Ziehstationen enthalten. [1][2]
Einzelstation bezeichnet den Arbeitsort. Beim Gesamtschneiden werden dort beispielsweise Lochen und Ausschneiden in einem Hub kombiniert. Ein Gesamtschneidwerkzeug kann deshalb zugleich ein Werkzeug mit nur einer Station sein. [1]
Dieser Unterschied ist für Angebote entscheidend. Bei einem nahtlosen Napf sollten, soweit machbar, separate Ziehwerkzeuge, Folgeverbundziehen und Transferziehen verglichen werden. Ein günstigeres Angebot für eine flache gelochte Platine ist keine gleichwertige Alternative zum fertigen Hohlteil.
| Werkzeuganordnung | Teiletransport | Möglicher Anwendungsfall | Prüfpunkte |
|---|---|---|---|
| Getrennte Werkzeuge mit je einer Station | Platine oder Teil wird je Arbeitsschritt eingelegt | Einfache Teile, unsicherer Bedarf oder einzelne Ziehstufen | Handhabung, erneutes Positionieren und alle benötigten Werkzeuge |
| Gesamtschneidwerkzeug | Mehrere Schnitte an derselben Station | Flache Scheibe oder Platte mit bezogenen Innen- und Außenkonturen | Schneidspalt, Auswerfen und spätere Umformung |
| Folgeverbundwerkzeug | Teil bewegt sich mit dem Trägerstreifen | Stabile Halter, Kontakte oder geeignete Ziehnäpfe | Trägerfestigkeit, Materialausnutzung, Freiraum und Designstabilität |
| Transferwerkzeuge | Einzelne Platinen oder Teile wechseln die Station | Ziehgehäuse oder Teile mit freiem Bewegungsbedarf | Greifzugang, Positionierung, Bewegung und Werkzeugumfang |
Wann sind Einzel- und Gesamtschneidwerkzeuge sinnvoll?
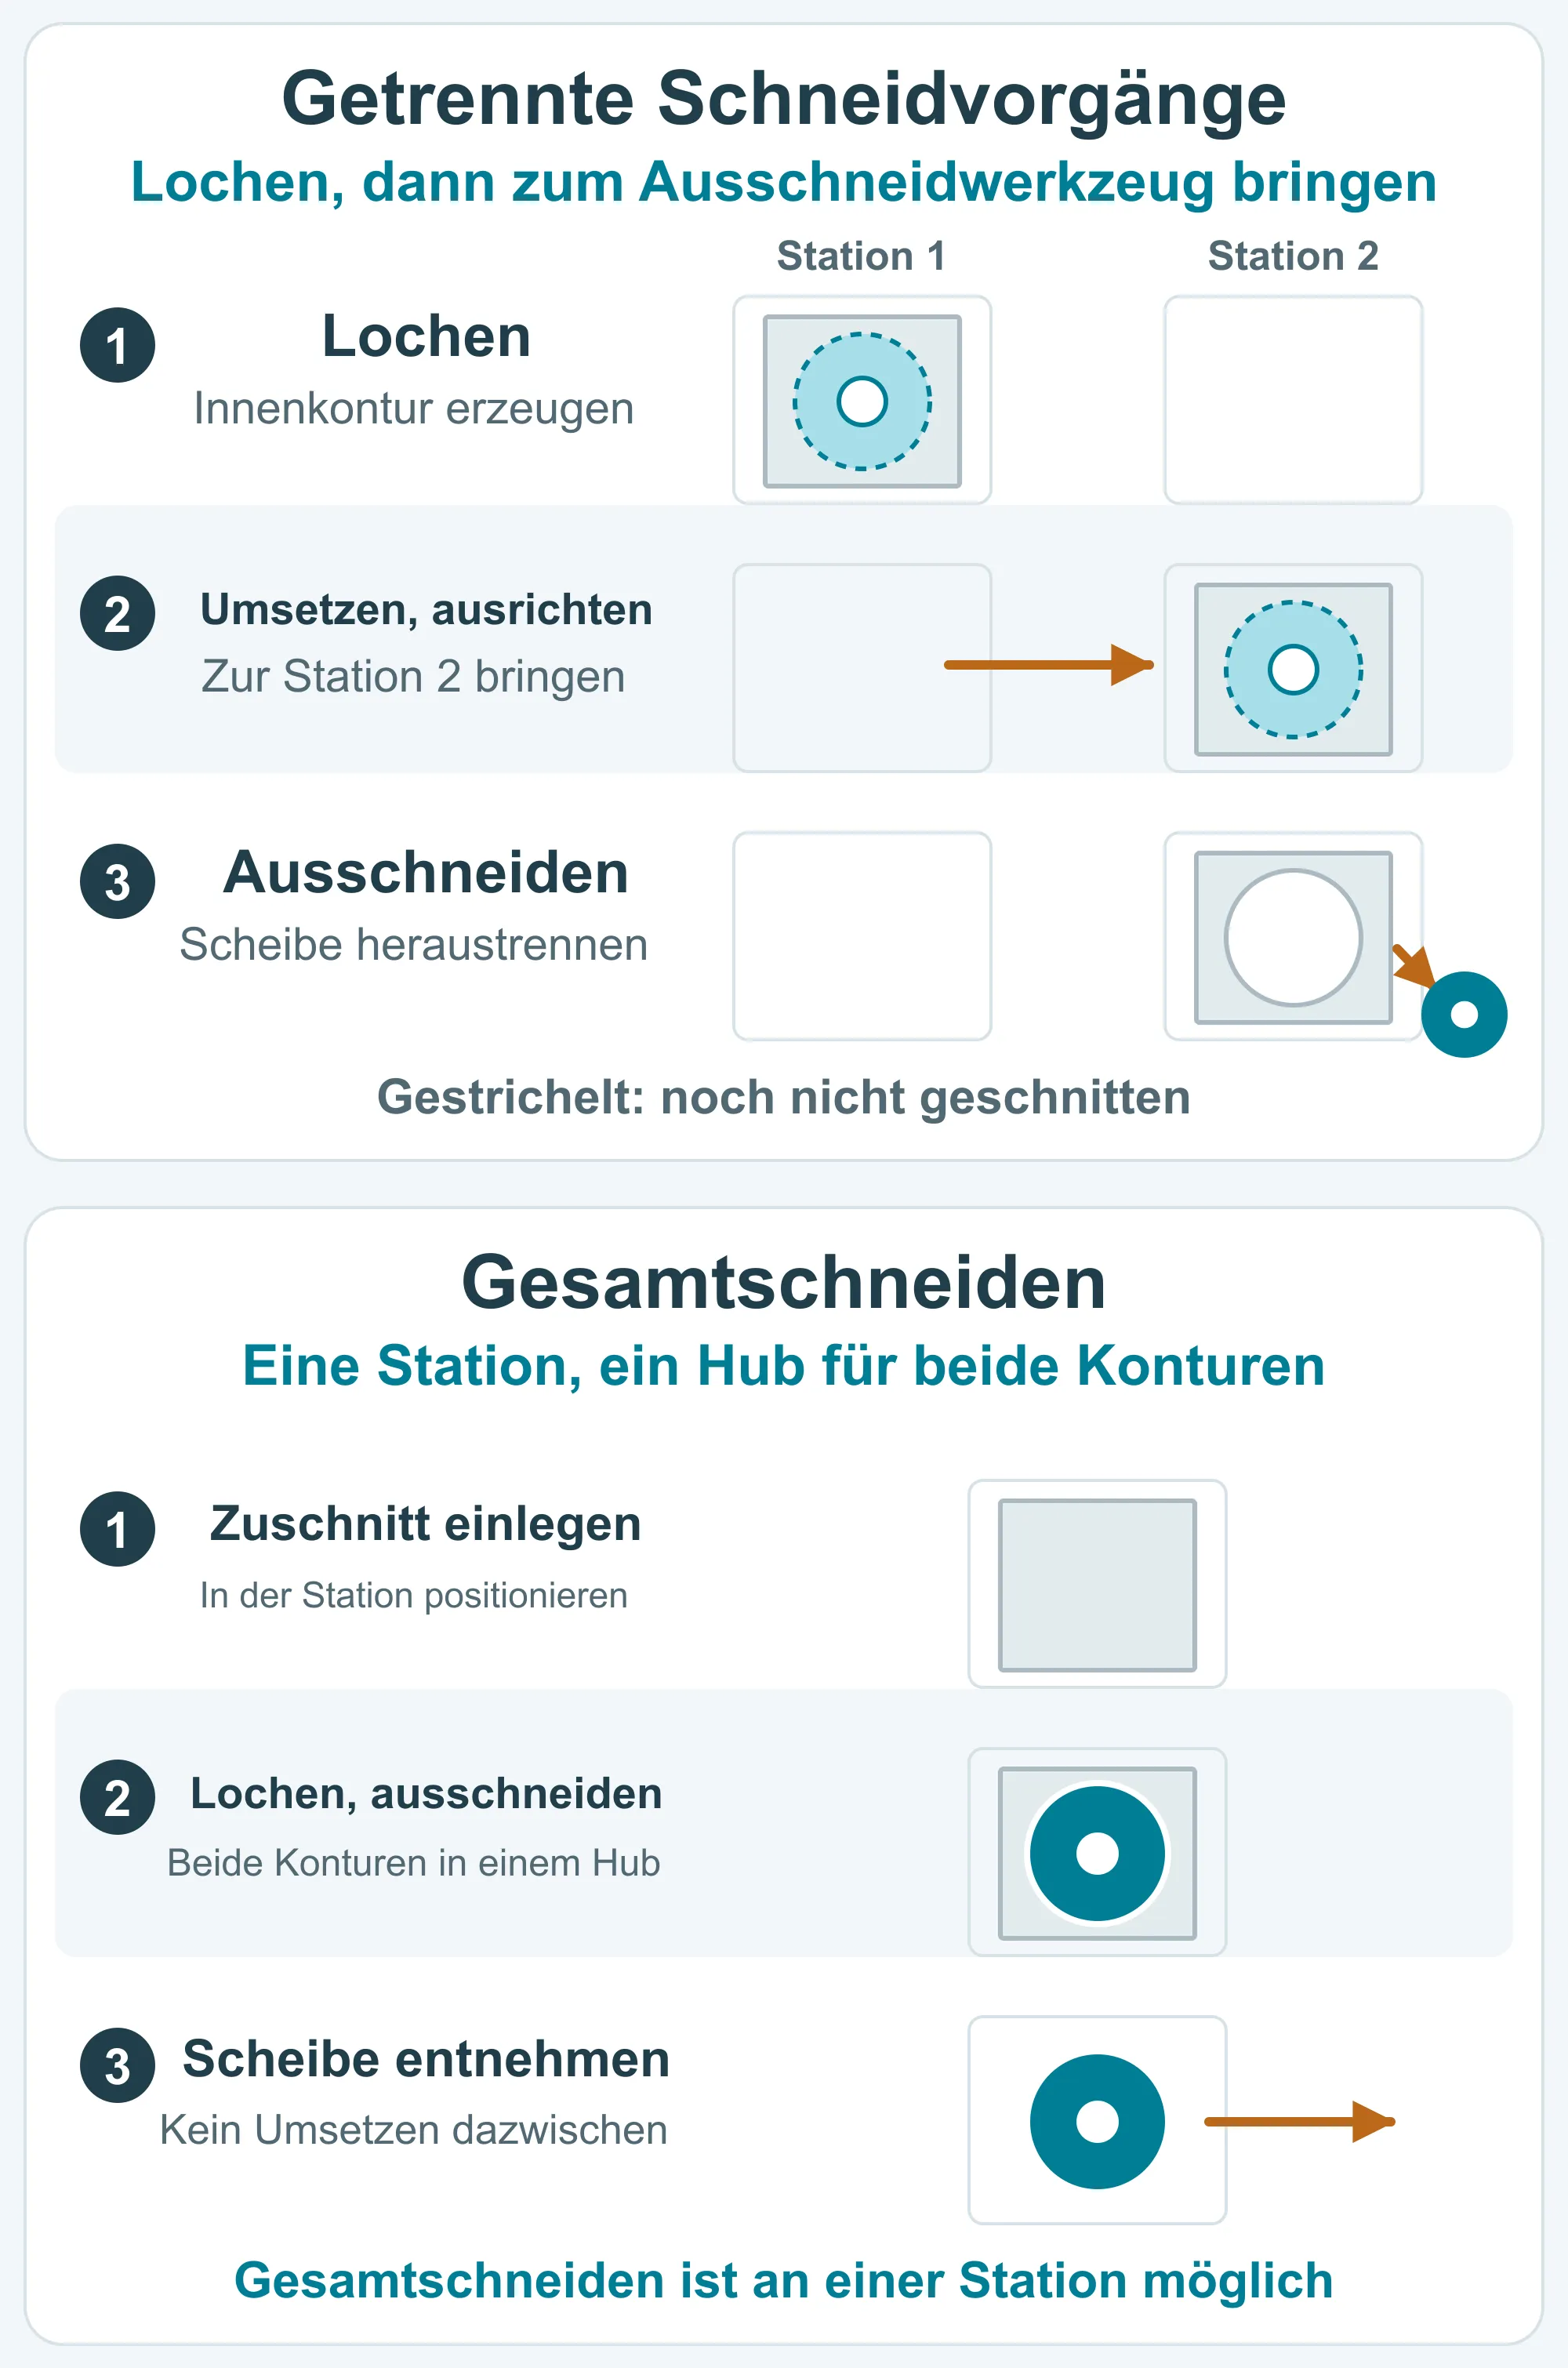
Einzelwerkzeuge kommen infrage, wenn ein Arbeitsschritt einfach ist, der Bedarf unsicher bleibt oder einzelne Umformungen getrennten Zugang erfordern. Ein Gesamtschneidwerkzeug kann für flache Teile sinnvoll sein, deren Innen- und Außenkonturen zusammen hergestellt werden sollen. Der Werkzeugname garantiert weder niedrigste Stückkosten noch eine bestimmte Toleranz.
Beispiel Unterlegscheibe: Loch und Außenkontur lassen sich mit einem Gesamtschneidwerkzeug im selben Hub erzeugen. Das Umsetzen zwischen diesen Schneidoperationen entfällt. Hat die Scheibe zusätzlich eine gebogene Lasche, muss das Angebot auch Biegen und Einrichten oder eine andere kombinierte Prozessfolge umfassen.
Separate Werkzeuge erleichtern es mitunter, eine Änderung auf einen Arbeitsschritt zu begrenzen. Dafür entstehen wiederholtes Einlegen, Positionieren, Handhaben und möglicherweise Zwischenbestände. Auch eine kleine Serie gezogener Gehäuse kann mehrere spezielle Umformwerkzeuge erfordern: Eine geringe Menge beseitigt keine geometrischen Anforderungen. [1]
Welche Teile eignen sich für Folgeverbund- oder Transferwerkzeuge?
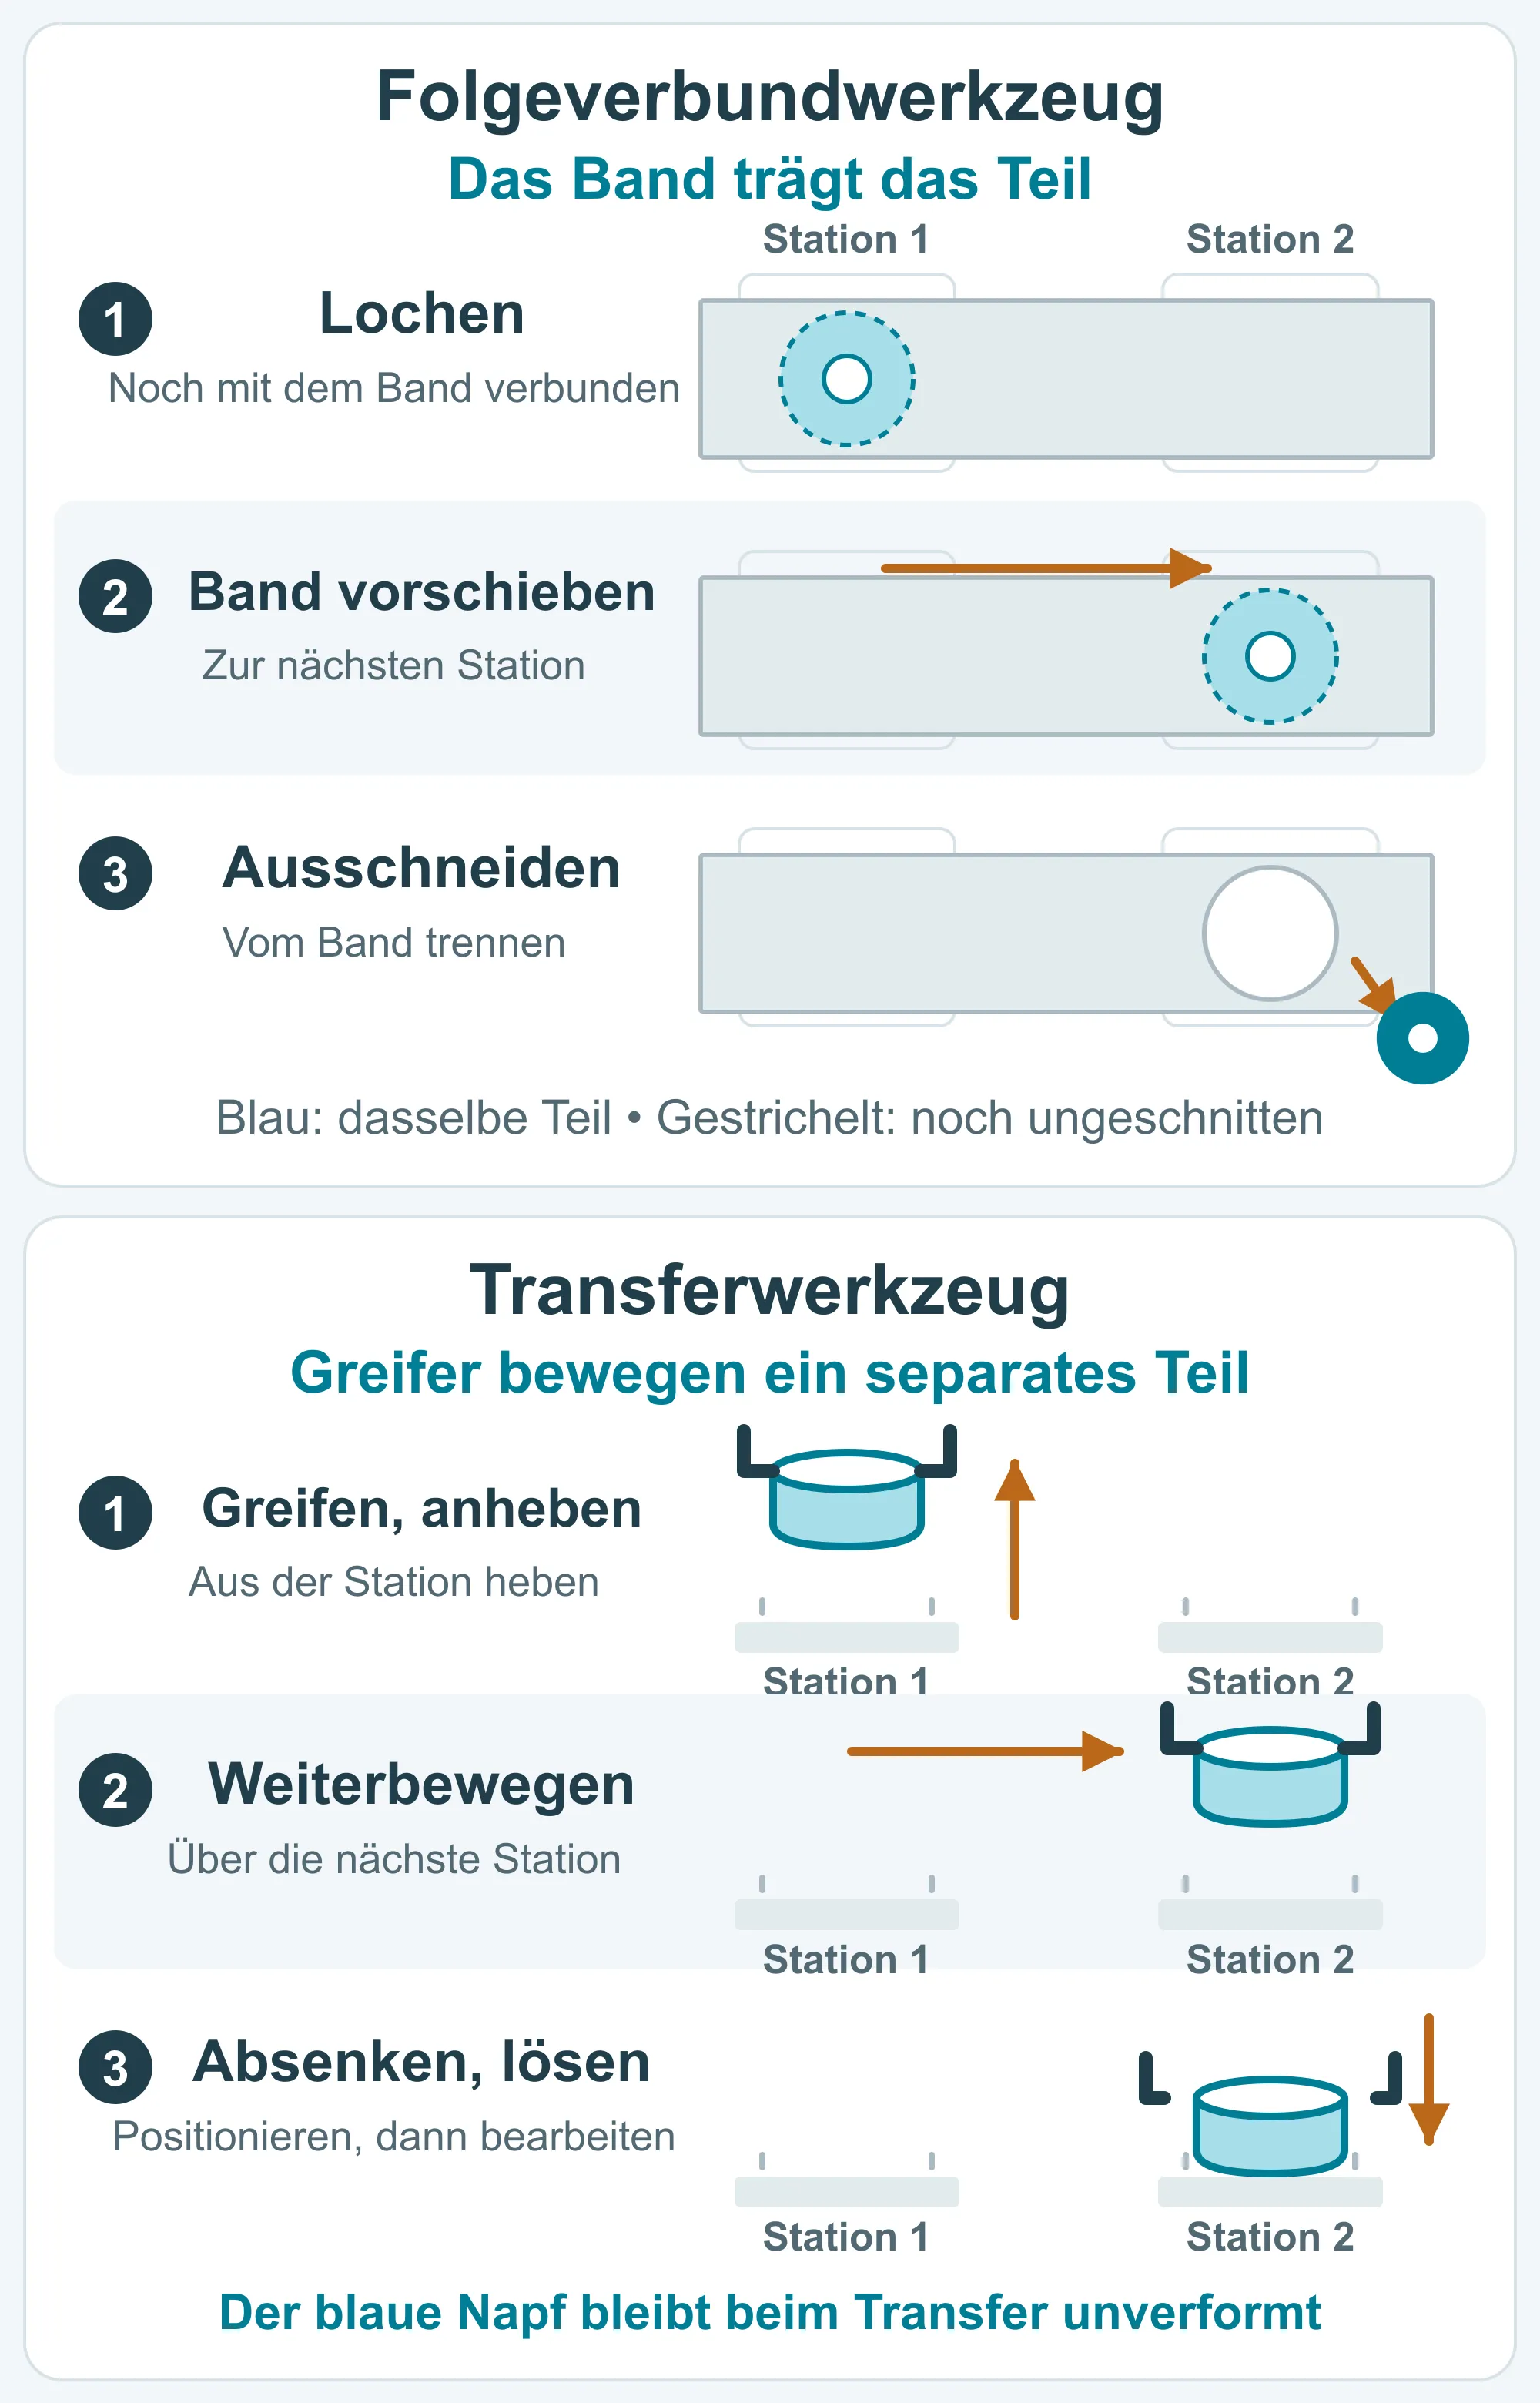
Folgeverbundwerkzeuge sind interessant, wenn ein auskonstruiertes Teil über eine wirtschaftliche Folge von Arbeitsschritten am Streifen bleiben kann. Transfer bietet sich an, wenn eine einzelne Platine frei nachfließen, umorientiert oder zwischen Ziehstufen bewegt werden muss. Neben der Größe entscheiden Streifenabstützung, Zugänglichkeit und Werkstofffluss. [1][2]
Der Trägerstreifen hält das entstehende Teil im Folgeverbund. Er muss Vorschub und Umformung überstehen, Raum für weitere Schritte lassen und das Teil an der vorgesehenen Trennstation freigeben. Hohe Formen benötigen außerdem genug Hub zum Anheben und ausreichenden Freiraum, damit sie beim Vorschub nicht am Werkzeug anstoßen.
Beim Transfer müssen Teile nicht am Streifen bleiben. Dafür kommen Greifen, Positionieren und synchronisierte Bewegungen hinzu. Die Konstruktion braucht geeignete Greifflächen und Platz zum Herausheben aus jeder Station. Ein empfindlicher Rand oder eine Sichtfläche kann die möglichen Greifstellen einschränken.
Das Folgeverbundbeispiel lässt andere Teile im Band weg; der Ausgabepfeil zeigt die Trennung, keine festgelegte Auswurfrichtung. Das Transferbeispiel zeigt nur die Handhabung: Der Napf behält beim Transport seine Form. Die nächste Umformung erfolgt nach dem Ablegen und Positionieren, sobald die Greifer den Werkzeugbereich freigegeben haben.
- Gelochter Halter mit mehreren Biegungen: bei stabilem Bedarf und Zeichnungsstand Folgeverbund prüfen; der Träger darf die Biegungen nicht behindern.
- Kleiner Ziehnapf mit Flansch: Folgeverbundziehen kann passen, wenn die Streifenanbindung das Nachfließen und die Stationsabstände zulässt.
- Gehäuse mit mehreren Zügen oder Umorientierung: Transfer mit separaten Ziehschritten vergleichen; nicht jedes Hohlteil braucht Transfer.
Was ist vor der Auswahl eines Tiefziehprozesses zu prüfen?
Die Machbarkeit hängt davon ab, wie viel Werkstoff in die Wand nachfließen muss und ob dies ohne unzulässige Falten, Ausdünnung oder Risse gelingt. Werkstoffgüte und -zustand, Platinenform, Radien, Reibung und Rückhaltung beeinflussen das Ergebnis. Aus der Endtiefe allein lässt sich keine Ziehfolge ableiten. [2][3]
Der Niederhalter steuert das Nachfließen im Flansch. Zu geringe Rückhaltung kann Falten zulassen; zu starke Rückhaltung kann den Fluss bremsen und Ausdünnung oder Risse begünstigen. Beim Ziehen tritt auch Streckung auf. Ein nahtloses Teil behält deshalb nicht automatisch überall seine Ausgangsdicke.
Beim Weiterziehen wird ein bereits gezogenes Teil erneut umgeformt, häufig mit kleinerem Durchmesser und größerer Tiefe. Zusätzliche Züge, Beschneiden, Kalibrieren oder eine Zwischenwärmebehandlung hängen von Geometrie und Werkstoff ab. Die vorgeschlagene Prozessfolge sollte diese Schritte offenlegen, damit der Preis nachvollziehbar ist.
Napfbeispiel: Warum die Tiefe allein nicht genügt
Betrachten Sie einen runden Napf ohne Flansch: Durchmesser d = 20 mm in der Wandmitte und gerade Wandhöhe h = 10 mm. Angenommen wird eine näherungsweise konstante Dicke; Radien und Beschnittzugabe bleiben unberücksichtigt.
Die Ronde muss das Material für Boden und Wand liefern. Aus näherungsweise gleichen Flächen ergibt sich ihr Durchmesser D ≈ √(d² + 4dh) = √(20² + 4 × 20 × 10) ≈ 34,6 mm.
Die Rechnung zeigt, woher der Wandwerkstoff kommt: aus einer Platine, die breiter ist als der fertige Napf. Sie belegt weder die Machbarkeit in einem Zug noch legt sie die Produktionsplatine fest. Tatsächliche Radien, Dickenverteilung, Beschnitt und Werkstoffverhalten bleiben zu prüfen; ein rechteckiger Napf stellt zusätzliche Anforderungen an den Fluss in den Ecken.
Wie lassen sich Investition, Stückzahl und Lieferzeit vergleichen?
Vergleichen Sie die Gesamtkosten konformer, gelieferter Teile für eine realistische Bestellmenge. Berücksichtigen Sie Werkzeuge, Material, Bearbeitung, Prüfung, Oberflächenbehandlung und Wartung. Folgeverbund kann wiederholte Handhabung reduzieren. Ob sich das lohnt, hängt von tatsächlichen Einsparungen, Folgeaufträgen und der Dauer eines unveränderten Designs ab.
Lassen Sie in jedem Angebot die Prozessfolge, separate Umform- oder Beschneideschritte sowie einmalige, chargenbezogene und stückbezogene Kosten benennen. Material, Oberfläche, Abnahmekriterien und Liefermengen müssen vergleichbar sein. Ein schneller Pressenhub gleicht keinen teuren Folgeschritt aus, der im Angebot fehlt.
Für Folgeverbundwerkzeuge gibt es keine allgemeingültige Jahresmengenschwelle. Ein einfaches Teil mit kompaktem Werkzeug und ein mehrstufig gezogenes Gehäuse haben unterschiedliche Kosten. Rechnen Sie mit erwartetem und geringerem Bedarf; berücksichtigen Sie mögliche Werkzeugänderungen bei noch laufender Entwicklung. [1]
Unterscheiden Sie Erstbemusterung, Freigabe und Serienlieferung. Mehr Stationen können mehr Werkzeugbau und Erprobung bedeuten, während einfache Werkzeuge mehr Handhabung in der Fertigung verlangen. Fragen Sie, welche Zeichnungsentscheidungen, Materialbeschaffungen und Musterprüfungen den Termin bestimmen, statt vom Verfahrensnamen auszugehen.
Was sollte vor der Freigabe geklärt sein?
Bewerten Sie den Fertigungsweg anhand der Bauteilfunktion und repräsentativer Muster. Der Einkauf benennt Pass-, Dicht-, Kontakt- und Sichtbereiche; der Lieferant erläutert, wie Prozess und Prüfplan diese Anforderungen erfüllen. Zum Einstieg müssen Sie weder Ziehkräfte berechnen noch einen Streifenplan entwerfen.
Markieren Sie bei einem Halter die Befestigungslöcher und Anlageflächen. Bei Näpfen oder Gehäusen nennen Sie die Aufnahmeöffnung, einen möglichen Dichtrand und Flächen, auf denen Abdrücke unzulässig sind. Damit lässt sich festlegen, wo Beschneiden, Kalibrieren oder zusätzliche Prüfung nötig ist.
- Zeichnungsstand, Werkstoff und Oberflächenzustand der Muster bestätigen.
- Vereinbarte Passmaße nach allen maßverändernden Schritten prüfen, gegebenenfalls einschließlich Oberflächenbehandlung.
- Bei Ziehteilen kritische Wand- oder Eckenausdünnung, Risse, Falten und Randzustand anhand vereinbarter Kriterien prüfen.
- Bei einem abweichenden Musterprozess dokumentieren, was bereits belegt ist und was noch mit Serienwerkzeugen bestätigt werden muss.