Al comparar ofertas de estampación, compruebe primero que cada proceso entrega la misma forma terminada con los mismos criterios de aceptación. Después compare utillaje y precio unitario. La tabla resume las operaciones y el transporte, y los ejemplos de una arandela y una copa explican las opciones.
¿Cuál es la diferencia real entre estampación progresiva y embutición profunda?
La estampación progresiva organiza la producción: una banda avanza una distancia fija por una secuencia de estaciones. La embutición describe la deformación: un punzón introduce la chapa en una cavidad mientras el material periférico fluye hacia dentro. Por tanto, un troquel progresivo puede incorporar embutición, punzonado, recorte y doblado. [1][2]
Una estación describe el lugar de trabajo. El corte compuesto combina allí operaciones como perforar y recortar en un mismo golpe; por eso, un troquel compuesto también puede ser de una sola estación. [1]
Esta distinción cambia la comparación de ofertas. Para una copa sin costuras, compare embutición en troqueles separados, progresivos o transfer cuando sean viables. Una oferta para un recorte plano perforado no es equivalente a la pieza terminada aunque el utillaje cueste menos.
| Organización | Traslado de la pieza | Caso orientativo | Puntos a comprobar |
|---|---|---|---|
| Troqueles de una estación en pasos separados | Carga de un recorte o pieza en cada operación | Pieza sencilla, demanda incierta o embutición por etapas | Manipulación, reposicionamiento y conjunto de troqueles |
| Troquel compuesto de corte | Varios cortes en una estación | Arandela o placa con contornos interior y exterior relacionados | Holgura de corte, expulsión y conformado posterior |
| Troquel progresivo | La pieza avanza con el portador de la banda | Soportes estables, contactos o copas compatibles | Resistencia del portador, material, espacio y estabilidad del diseño |
| Utillaje transfer | Recortes o piezas separados entre estaciones | Carcasas o piezas que requieren libertad de movimiento | Acceso de pinzas, posición, traslado y alcance del utillaje |
¿Cuándo convienen los troqueles de una estación o compuestos?
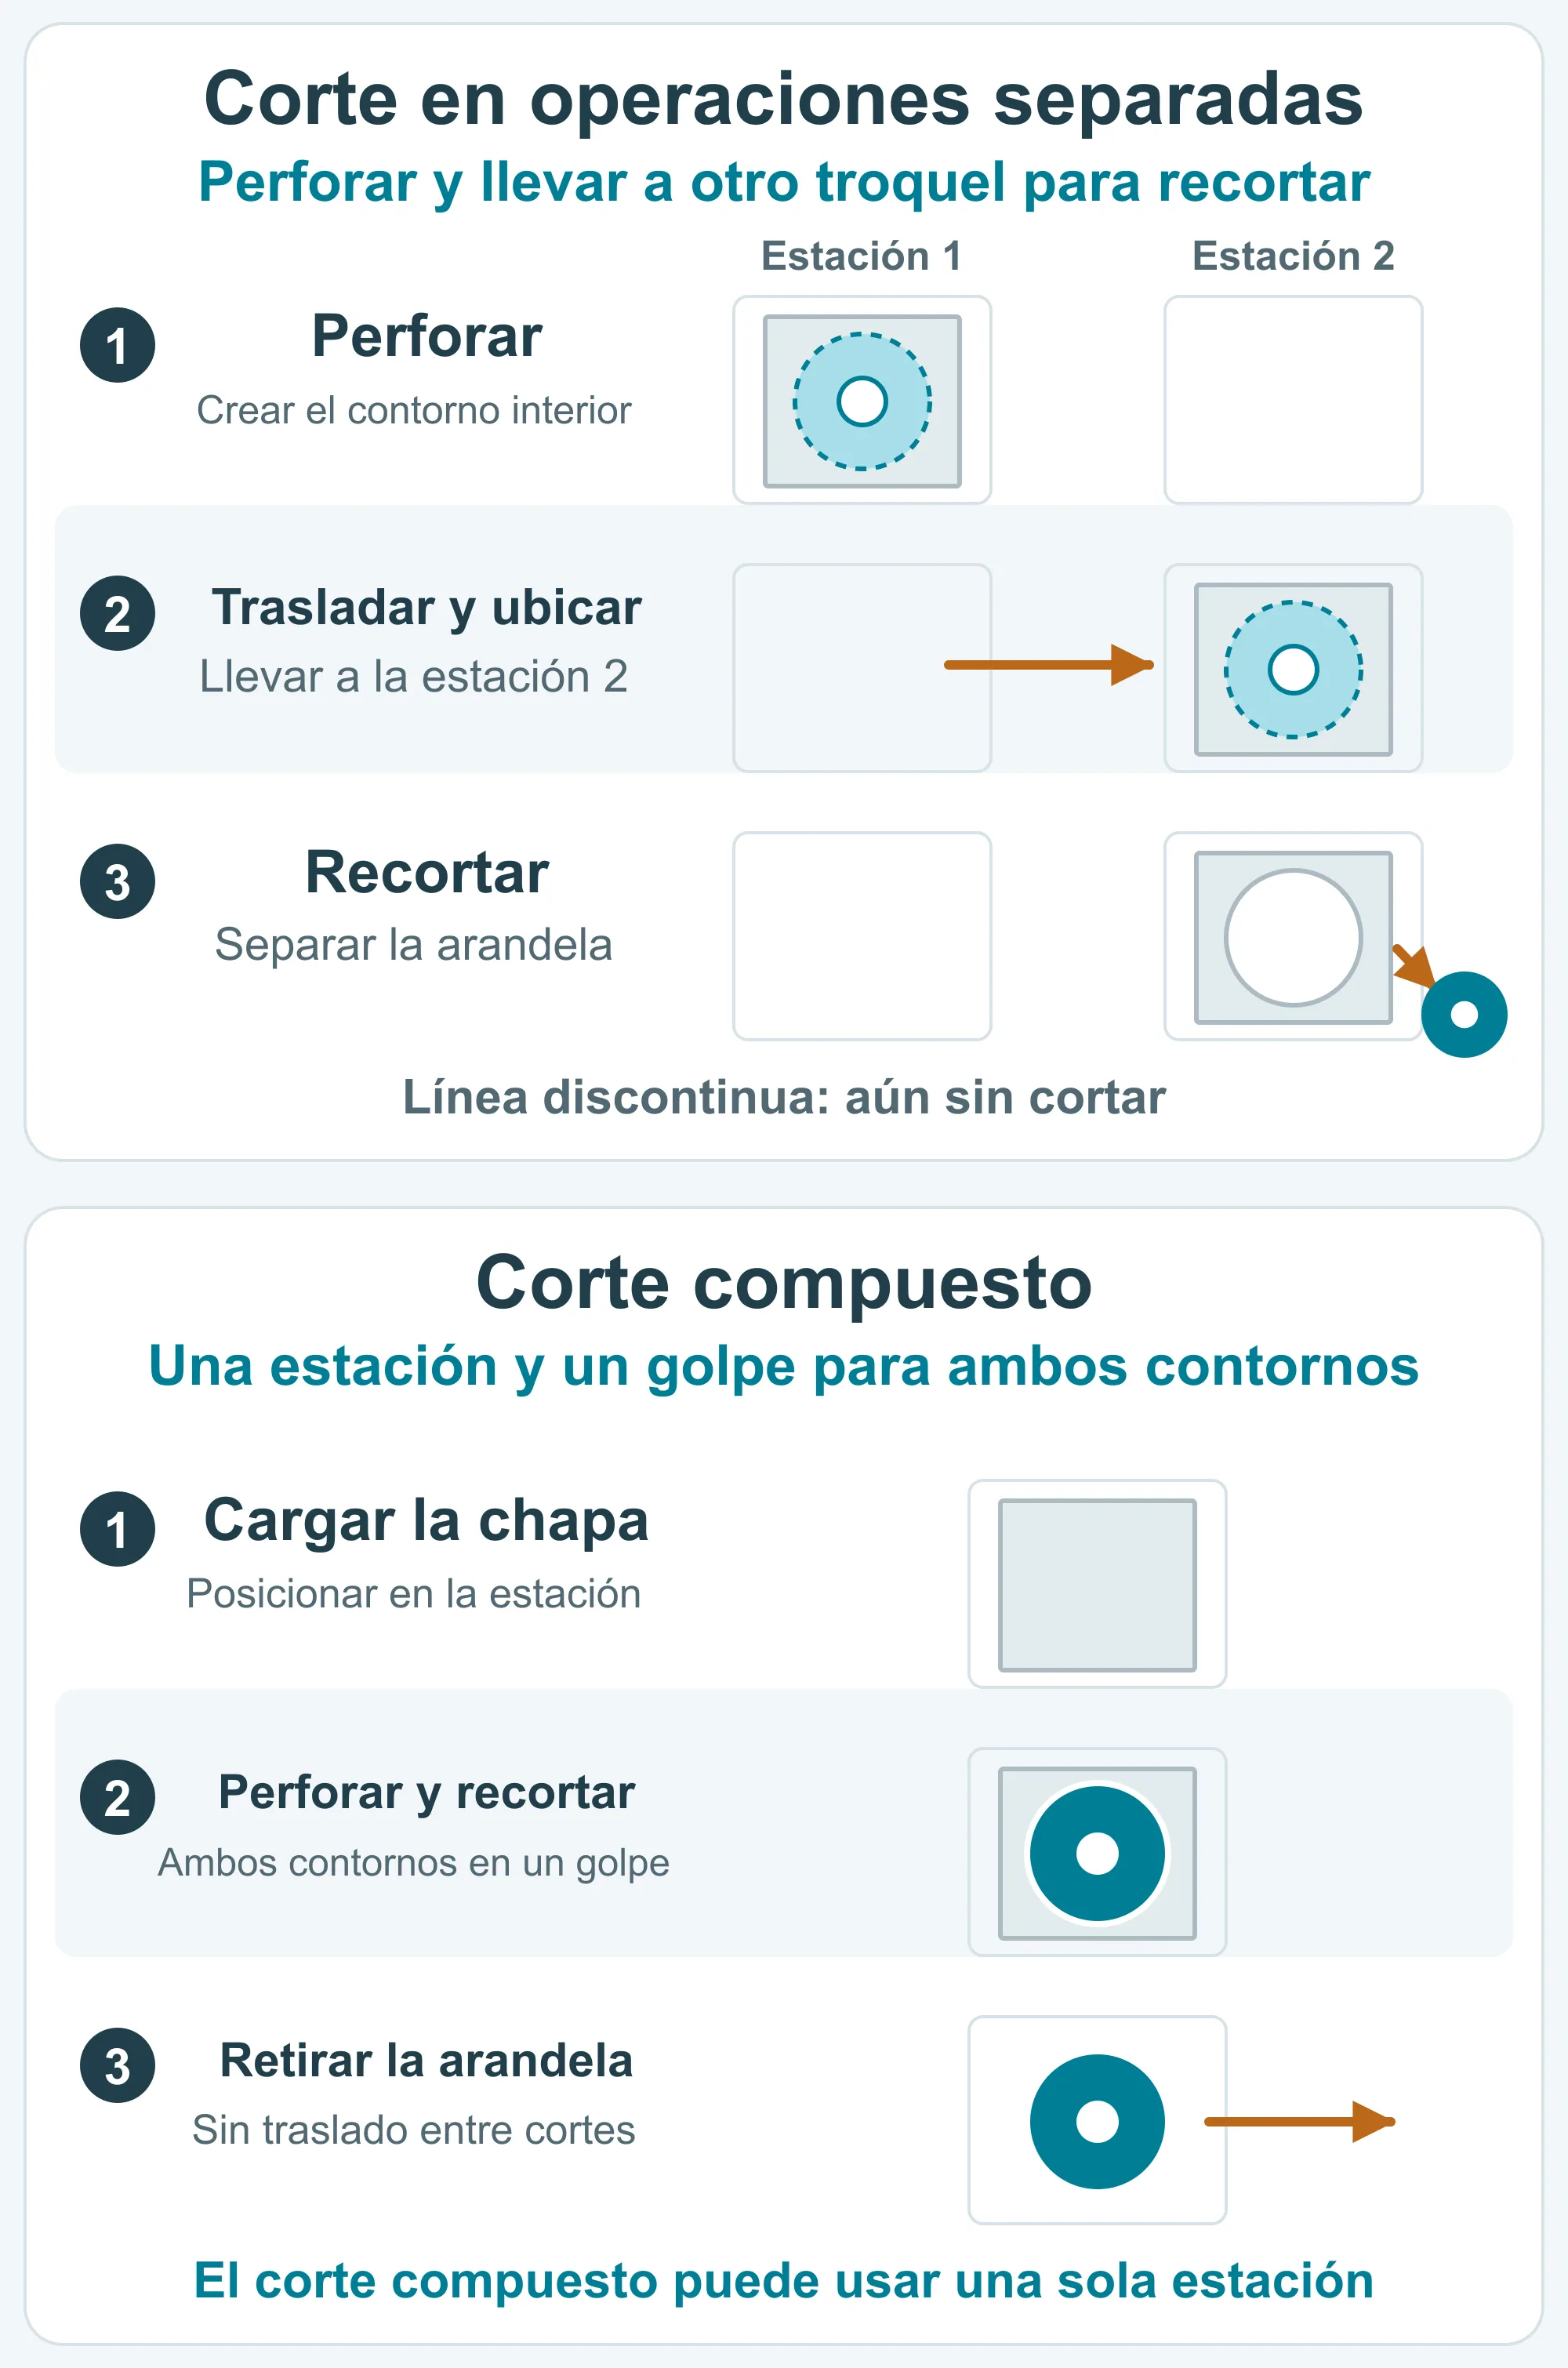
Conviene estudiar un troquel de una estación cuando la operación es sencilla, la demanda es incierta o alguna etapa necesita acceso independiente. Un troquel compuesto de corte puede ser útil para obtener juntos los contornos interior y exterior de una pieza plana. Ninguna denominación garantiza el menor coste final ni una tolerancia concreta.
Piense en una arandela plana con un agujero. Un troquel compuesto puede realizar el punzonado y el corte exterior en una carrera, evitando trasladar la pieza entre ambos cortes. Si también incorpora una pestaña doblada, la oferta debe incluir ese doblado y su preparación, o una ruta combinada alternativa.
Con troqueles independientes, a veces resulta más sencillo limitar una modificación a una operación. A cambio, hay más carga, posicionamiento, manipulación y posiblemente piezas en curso entre etapas. Incluso una carcasa embutida de poca tirada puede necesitar varios troqueles específicos: la cantidad no elimina las exigencias geométricas. [1]
¿Qué piezas encajan en una ruta progresiva o transfer?
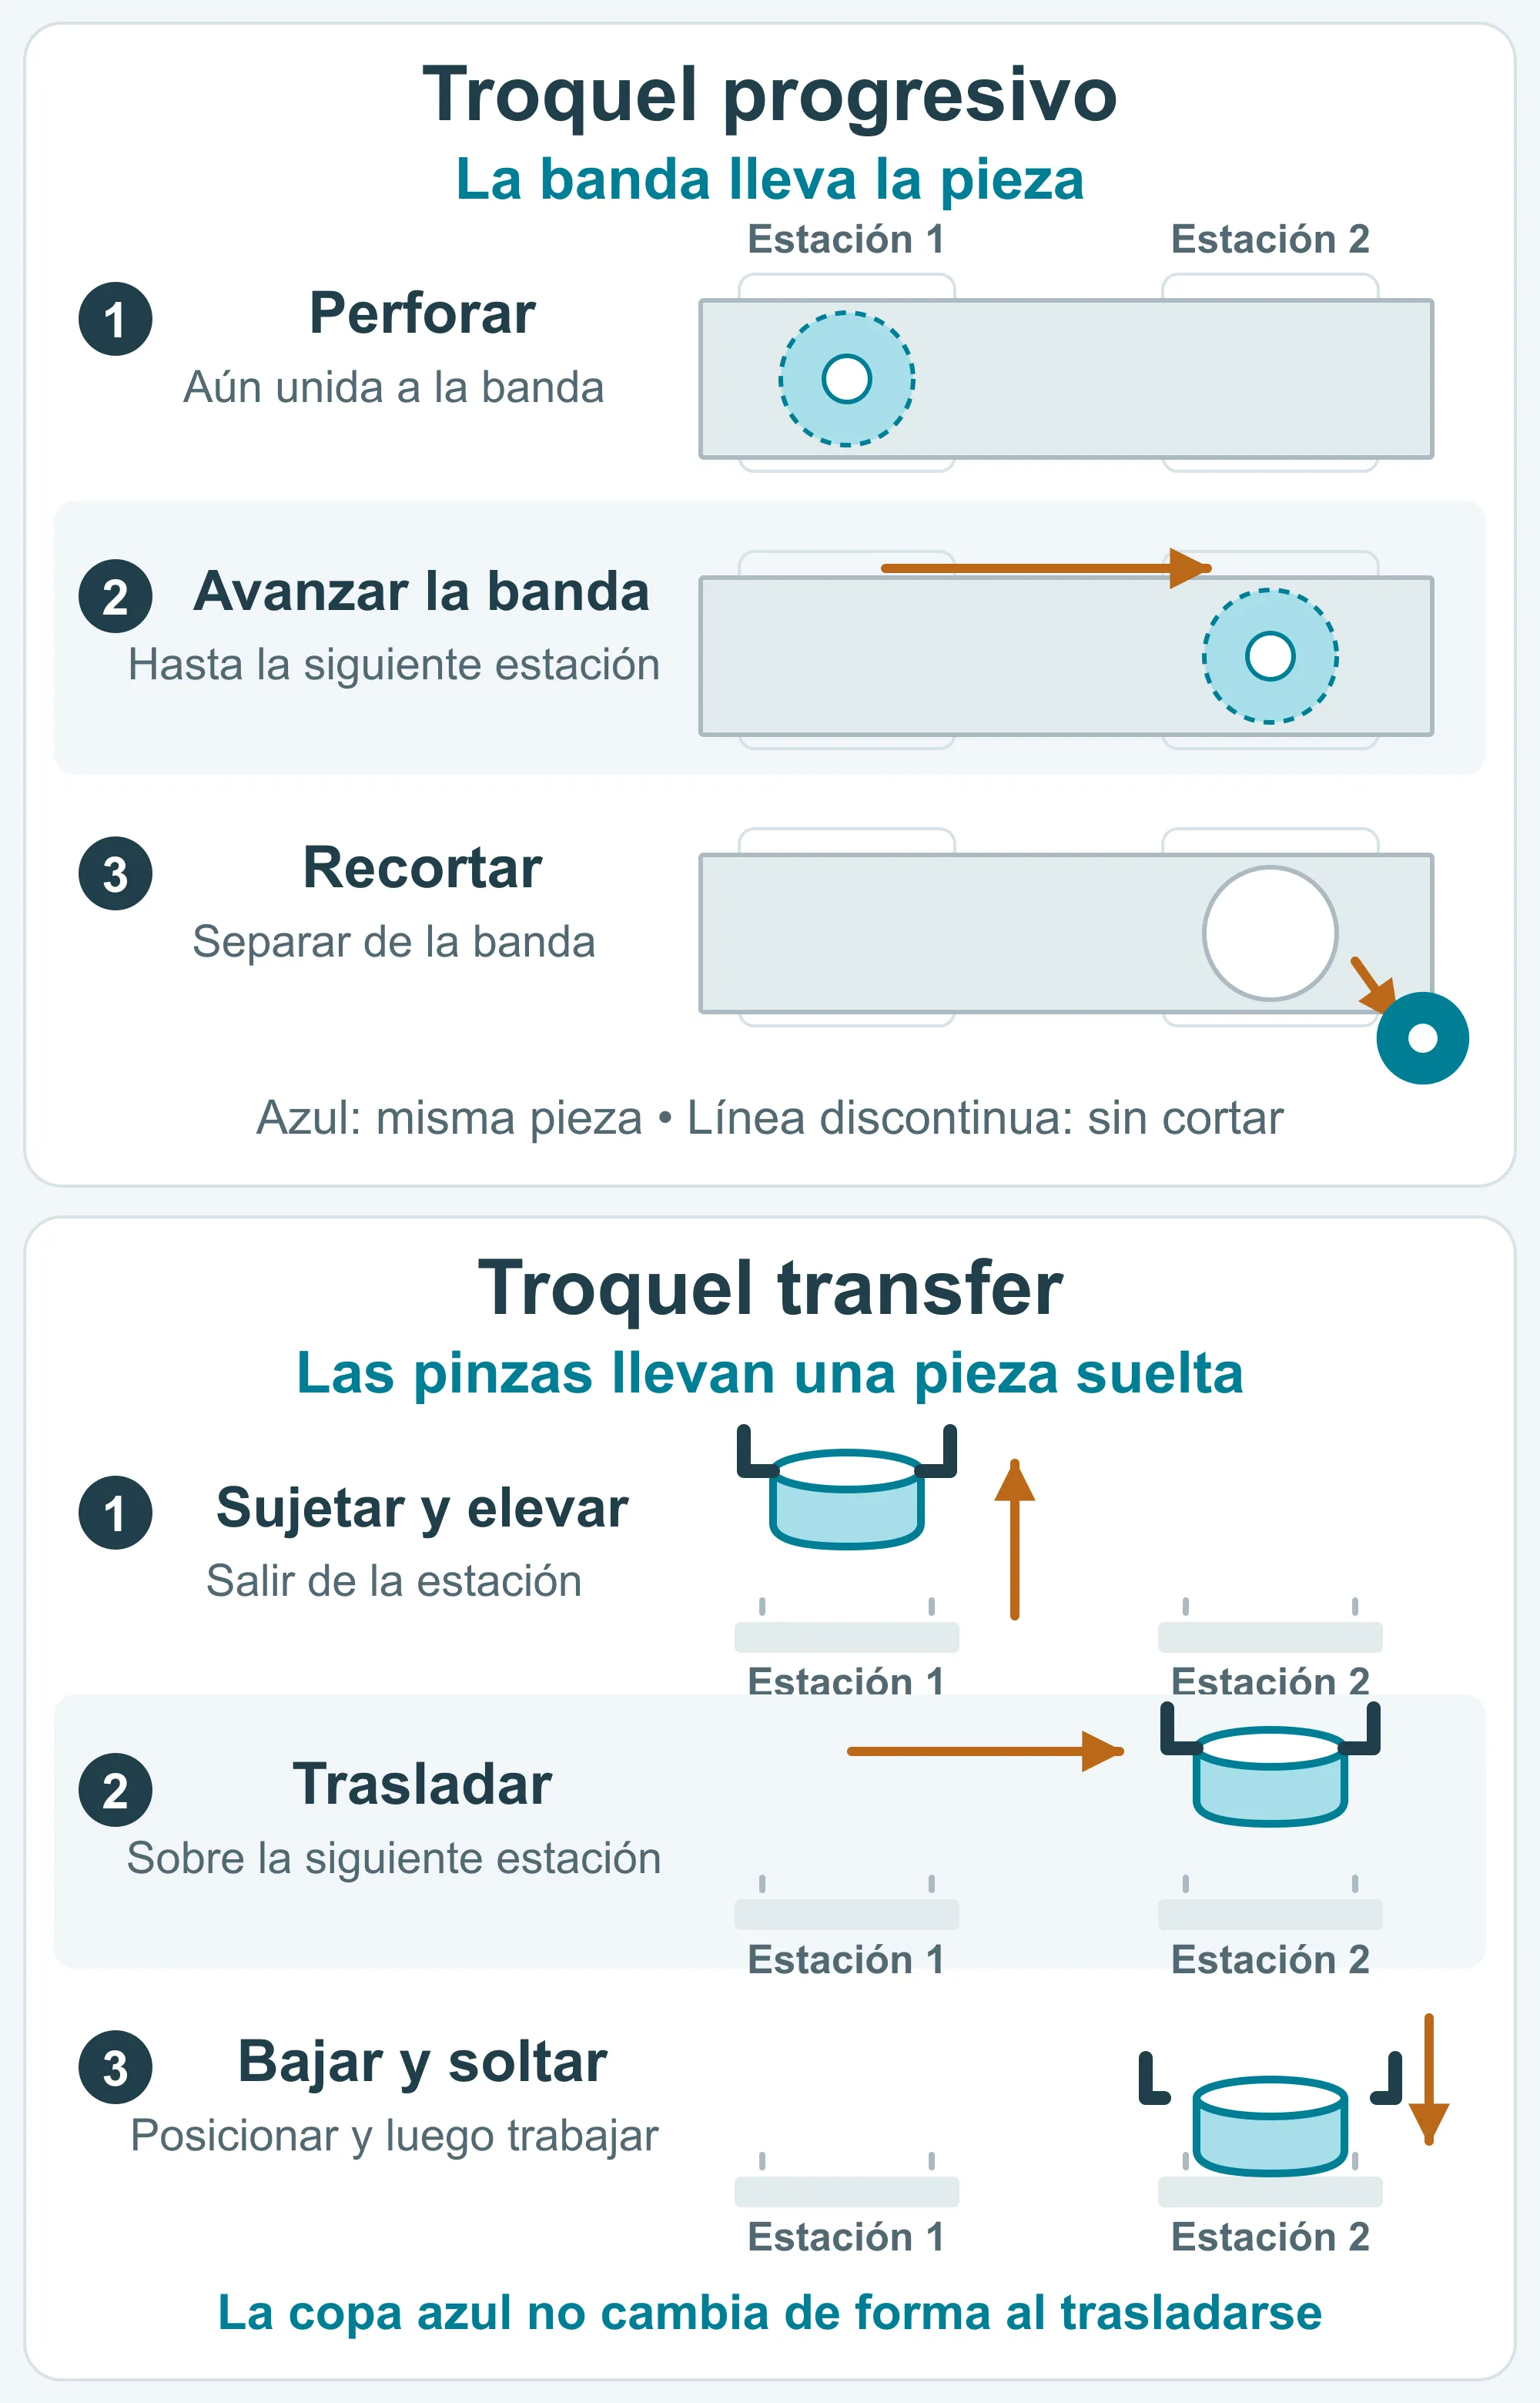
El troquel progresivo resulta atractivo cuando una pieza estable puede permanecer unida a la banda durante una secuencia económica de operaciones. El transfer es útil cuando un recorte independiente necesita libertad para fluir, cambiar de orientación o pasar de una etapa a otra. También cuentan el soporte de la banda, el acceso y el flujo del material. [1][2]
En un troquel progresivo, el portador es el material de banda que sigue unido a la pieza en formación. Debe resistir el avance y el conformado, dejar espacio a las siguientes operaciones y liberar la pieza en el corte previsto. Las formas altas también necesitan elevación y holgura suficientes para avanzar sin golpear el troquel.
El transfer evita tener que mantener cada pieza en la banda, pero añade agarre, posicionamiento y movimiento sincronizado. Ingeniería necesita zonas accesibles para sujetar y espacio para sacar la pieza de cada estación. Un borde delicado o una pared visible pueden limitar dónde apoyan las pinzas.
El ejemplo progresivo omite las demás piezas de la banda; la flecha de salida indica separación, no una dirección concreta de expulsión. El ejemplo transfer solo muestra la manipulación: la copa conserva su forma durante el traslado y la siguiente operación de conformado se realiza tras colocarla, posicionarla y retirar las pinzas.
- Soporte perforado con varios dobleces: estudie un progresivo con diseño y demanda estables; compruebe que el portador no impida doblar.
- Copa pequeña con pestaña: la embutición progresiva puede funcionar si las uniones a la banda permiten el flujo hacia dentro y hay espacio entre estaciones.
- Carcasa con varias embuticiones o cambios de orientación: compare transfer y operaciones separadas; no toda pieza hueca necesita transfer.
¿Qué hay que revisar antes de elegir una ruta de embutición?
La viabilidad depende del material que debe pasar a la pared y de si puede fluir sin arrugas, adelgazamiento o roturas inaceptables. Influyen la calidad y el estado del metal, la forma del recorte, los radios, la fricción y la retención. La profundidad final no basta para definir las etapas. [2][3]
El pisador ayuda a controlar el flujo de la pestaña. Una retención insuficiente puede permitir arrugas; una excesiva puede frenar el flujo y favorecer adelgazamiento o rotura. También hay cierto estiramiento durante la embutición: una pieza sin costuras no conserva necesariamente el espesor inicial de manera uniforme.
La reembutición vuelve a conformar una pieza ya embutida, normalmente reduciendo el diámetro y aumentando la profundidad. Las etapas adicionales, el recorte, el calibrado o un tratamiento térmico intermedio dependen de la geometría y el material. Deben figurar en la ruta propuesta para que se entienda qué incluye el precio.
Ejemplo de una copa: por qué la profundidad no lo explica todo
Considere una copa redonda sin brida, con diámetro d = 20 mm medido a mitad del espesor de pared y altura recta h = 10 mm. Suponga un espesor aproximadamente constante y omita los radios y la sobremedida de recorte.
El disco debe aportar material tanto para el fondo como para la pared. Igualando aproximadamente las superficies, su diámetro es D ≈ √(d² + 4dh) = √(20² + 4 × 20 × 10) ≈ 34.6 mm.
El cálculo muestra de dónde sale el material de la pared: de un recorte más ancho que la copa. No confirma que una sola embutición sea viable ni define el recorte de producción. Faltan radios reales, distribución de espesores, recorte y comportamiento del material; una copa rectangular añade otras exigencias de flujo en las esquinas.
¿Cómo comparar inversión, cantidad y plazo?
Compare el coste total de piezas conformes entregadas para la cantidad que realmente prevé comprar. Incluya utillaje, material, operaciones, inspección, acabado y mantenimiento. Un progresivo puede reducir la manipulación repetida, pero su rentabilidad depende del ahorro real, la continuidad de los pedidos y la estabilidad del diseño.
Pida que cada oferta detalle las operaciones, los pasos separados de conformado o recorte y los cargos únicos, por lote o por pieza. Compare el mismo material, acabado, aceptación y cantidad de entrega. Un ciclo de prensa rápido no compensa una operación posterior costosa que se haya dejado fuera de la oferta.
No existe un volumen anual universal a partir del cual compense un progresivo. Una pieza sencilla con un troquel compacto y una carcasa con varias etapas tienen costes distintos. Compare un escenario de demanda prevista y otro menor; contemple cambios de utillaje si el diseño sigue evolucionando. [1]
Separe el plazo de primera muestra, aprobación y entrega de producción. Más estaciones pueden suponer más fabricación y puesta a punto del troquel; una ruta sencilla puede exigir más manipulación en serie. Pregunte qué decisiones de plano, compras de material y verificaciones de muestras condicionan el calendario.
¿Qué debe confirmar antes de aprobar la ruta?
Apruebe la ruta según la función de la pieza y las evidencias de muestras representativas. El comprador señala dónde debe ajustar, sellar, hacer contacto o mantener buen aspecto; el proveedor explica cómo lo cubren el proceso y la inspección. No hace falta calcular fuerzas ni diseñar una banda para empezar.
En un soporte, indique los agujeros de montaje y las superficies que lo posicionan. En una copa o carcasa, señale la abertura de acoplamiento, el borde de sellado y las superficies donde las marcas no sean aceptables. Así se determina dónde hace falta recorte, calibrado o inspección adicional.
- Confirme la revisión del plano, el material y el acabado representados por las muestras.
- Compruebe las dimensiones de ajuste después de todas las operaciones que puedan alterarlas, incluido el acabado cuando corresponda.
- En piezas embutidas, revise el adelgazamiento crítico de paredes o esquinas, grietas, arrugas y borde con criterios acordados.
- Si la muestra usa una ruta distinta a producción, registre qué valida y qué queda por confirmar con el utillaje de serie.