Presleme tekliflerini karşılaştırırken önce her rotanın aynı bitmiş şekli, aynı kabul şartlarıyla teslim ettiğini doğrulayın. Ardından kalıp ve birim maliyetlerini karşılaştırın. Aşağıdaki tablo işlem ve taşıma düzenini özetler; rondela ve kap örnekleri seçenekleri açıklar.
Progresif presleme ile derin çekme arasındaki gerçek fark nedir?
Progresif presleme üretim düzenini tanımlar: şerit sabit bir adımla istasyonlar boyunca ilerler. Derin çekme deformasyonu tanımlar: zımba sacı kalıp boşluğuna çekerken çevredeki malzeme içeri akar. Bu nedenle progresif kalıp; delme, kenar kesme ve bükmenin yanında çekme istasyonları da içerebilir. [1][2]
Tek istasyon çalışma konumunu belirtir. Bileşik kesme, delme ve dış kontur kesme gibi işlemleri bu konumda tek vuruşta birleştirir. Dolayısıyla bileşik kesme kalıbı aynı zamanda tek istasyonlu olabilir. [1]
Bu ayrım tekliflerin nasıl karşılaştırılacağını değiştirir. Dikişsiz bir kap için, uygun oldukları ölçüde ayrı çekme kalıplarını, progresif çekmeyi ve transfer çekmeyi karşılaştırın. Düz ve delikli bir taslak teklifi, kalıbı daha ucuz diye tamamlanmış kabın eşdeğeri olmaz.
| Kalıp düzeni | Parça hareketi | Değerlendirilecek örnek | Kontrol noktaları |
|---|---|---|---|
| Ayrı kullanılan tek istasyonlu kalıplar | Her işlemde taslak veya parça yüklenir | Basit parçalar, belirsiz talep veya ayrı çekme aşamaları | Taşıma, yeniden konumlandırma ve gereken tüm kalıplar |
| Bileşik kesme kalıbı | Bir istasyonda birleştirilmiş kesmeler | İç ve dış konturları ilişkili düz rondela veya levha | Kesme boşluğu, çıkarma ve sonraki şekillendirme |
| Progresif kalıp | Parça şerit taşıyıcıyla ilerler | Kararlı braketler, kontaklar veya uygun çekilmiş kaplar | Taşıyıcı dayanımı, malzeme, açıklık ve tasarım kararlılığı |
| Transfer kalıbı | Ayrı taslaklar veya parçalar istasyonlar arasında taşınır | Çekilmiş gövdeler veya serbest hareket gerektiren parçalar | Kavrama erişimi, konum, taşıma ve kalıp kapsamı |
Tek istasyonlu ve bileşik kalıplar ne zaman uygundur?
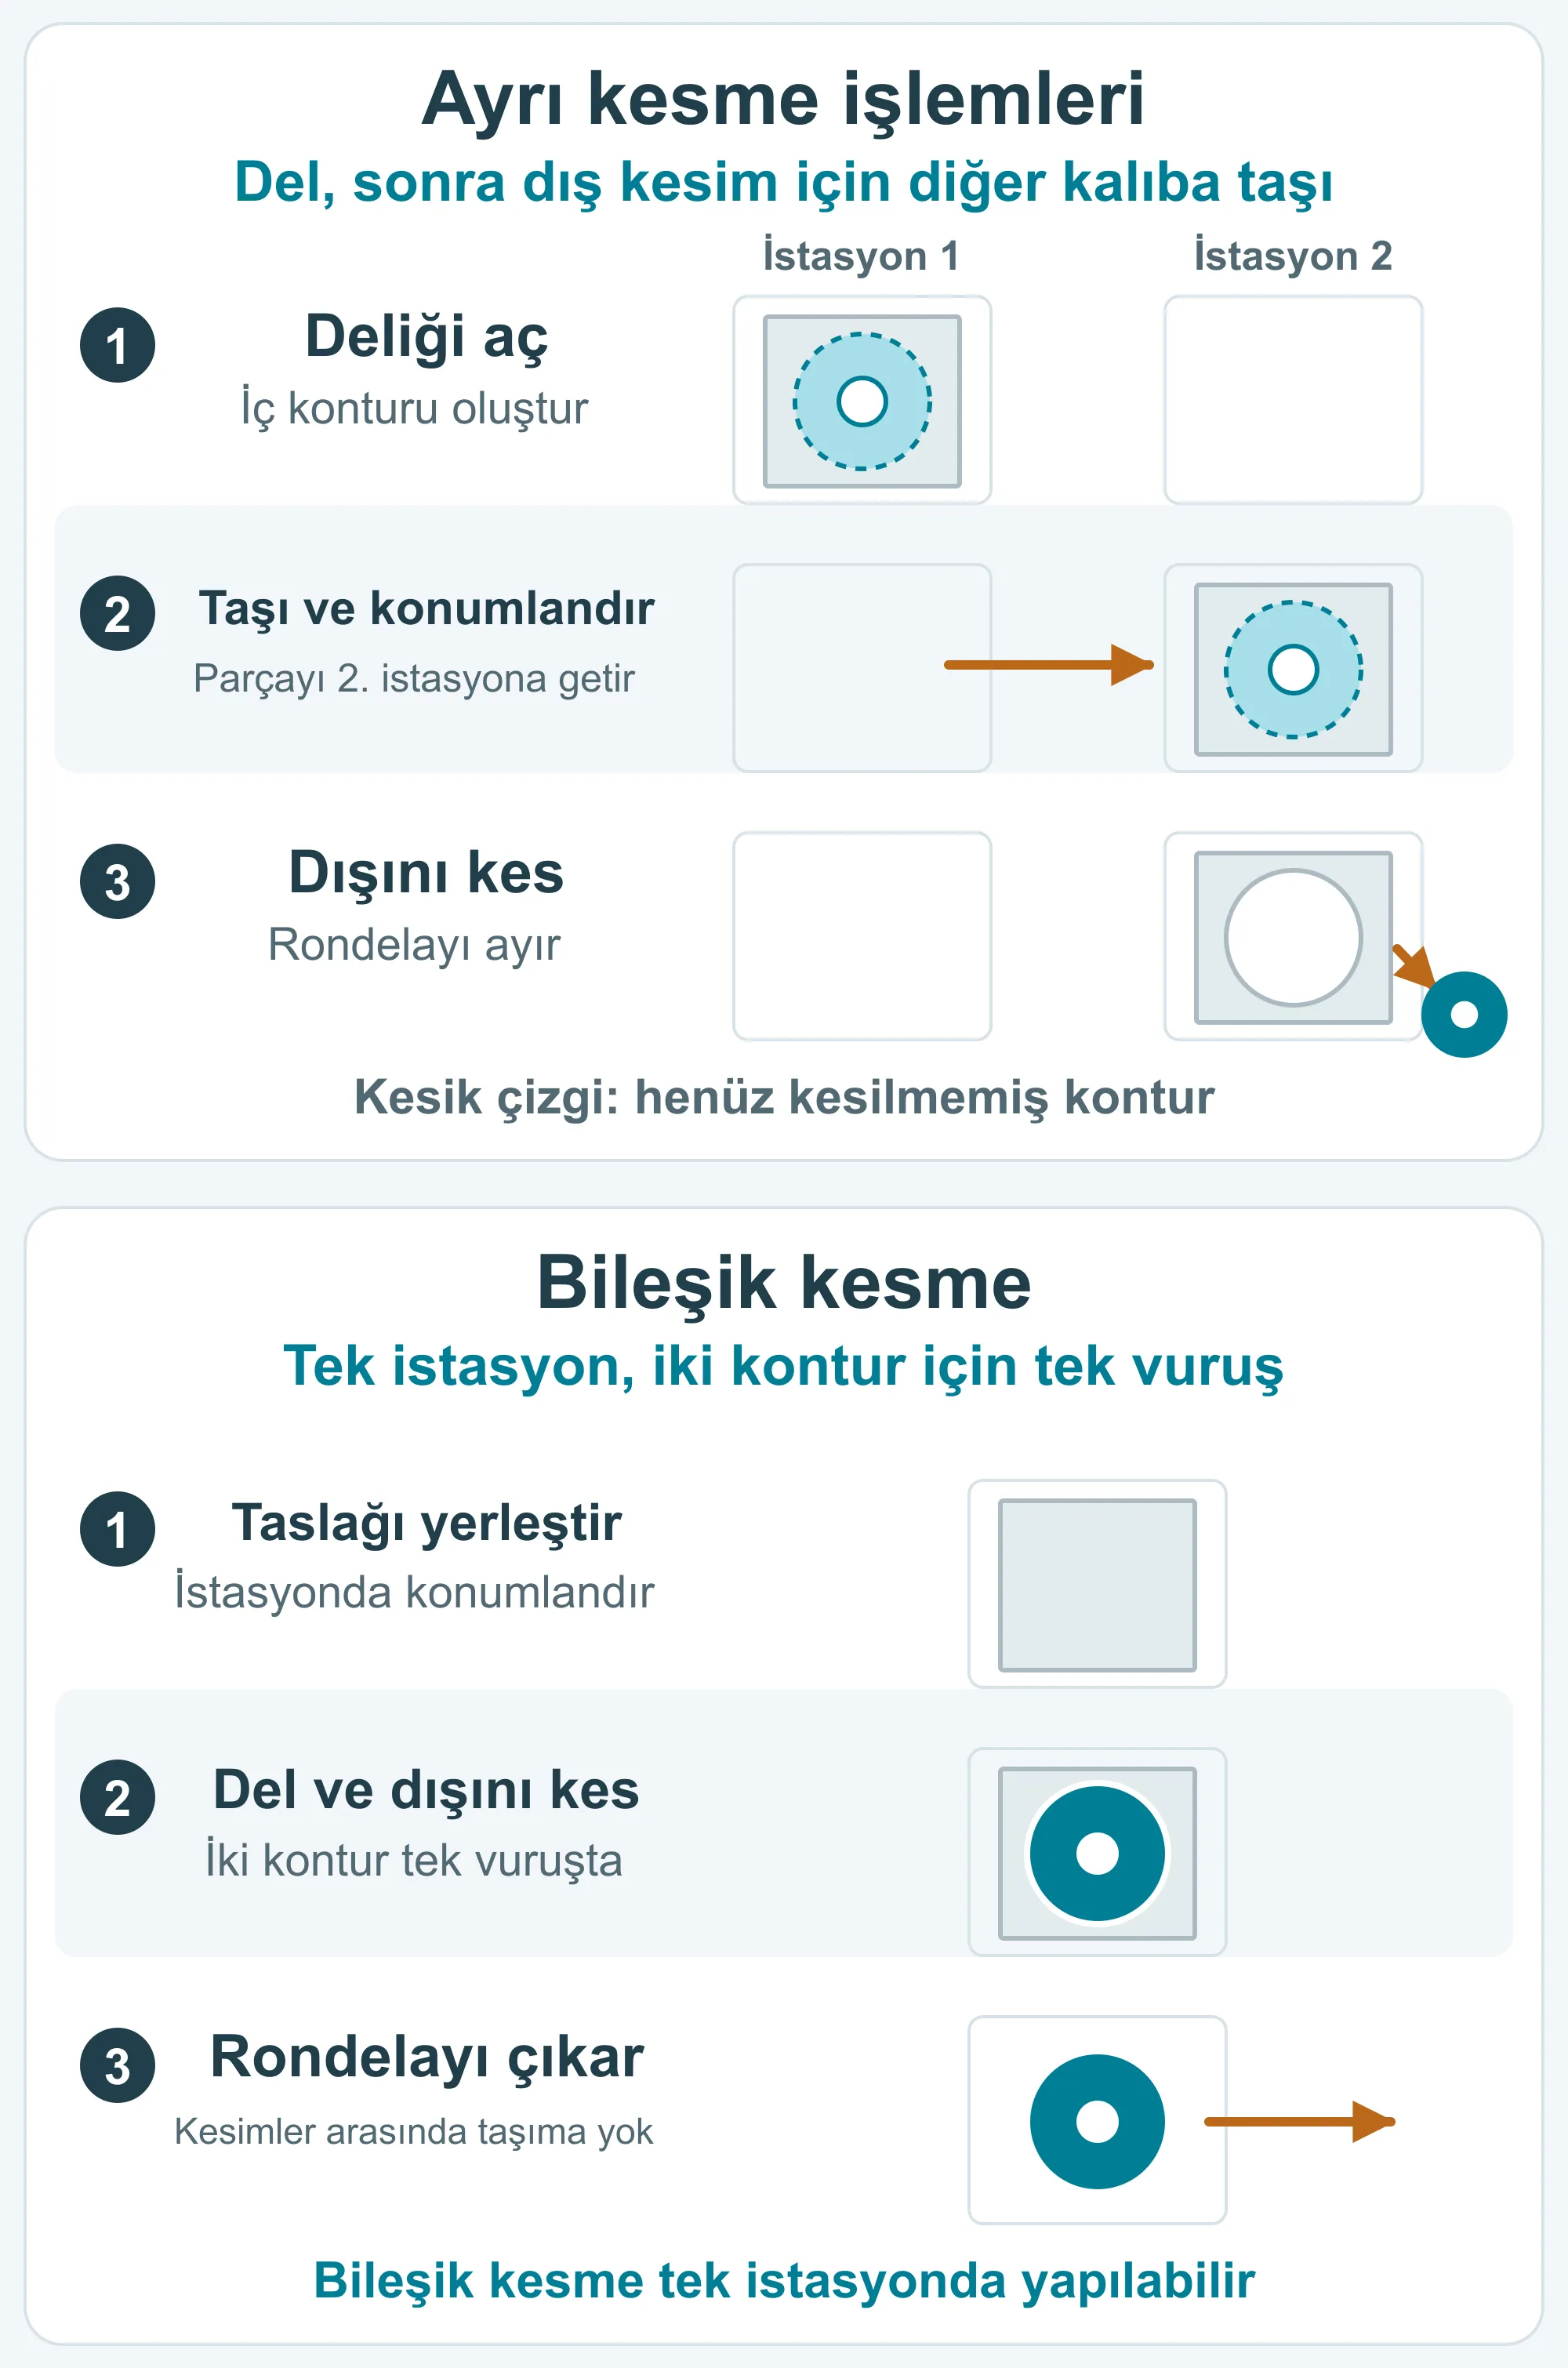
İşlem basitse, talep belirsizse veya bazı şekillendirme adımları ayrı erişim gerektiriyorsa tek istasyonlu kalıplar değerlendirilebilir. İç ve dış konturların birlikte üretilmesi gereken düz parçalarda bileşik kesme kalıbı yararlı olabilir. Ancak bu adlar en düşük bitmiş parça maliyetini veya belirli bir toleransı garanti etmez.
Tek delikli düz bir rondela düşünün. Bileşik kalıp, delik ve dış konturu aynı strokta oluşturarak iki kesme işlemi arasında parça taşımayı ortadan kaldırabilir. Parçada ayrıca bükülmüş bir kulak varsa teklif bu bükmeyi ve kurulumunu ya da başka bir birleşik işlem yolunu da içermelidir.
Ayrı kalıplar, yerel bir tasarım değişikliğini tek işleme sınırlamayı kolaylaştırabilir. Buna karşılık tekrar yükleme, konumlandırma, taşıma ve ara stok oluşur. Düşük adetli bir çekilmiş gövde bile birkaç özel şekillendirme kalıbına ihtiyaç duyabilir; az miktar geometrik gereklilikleri ortadan kaldırmaz. [1]
Bir parça progresif veya transfer kalıbına nasıl uygun olur?
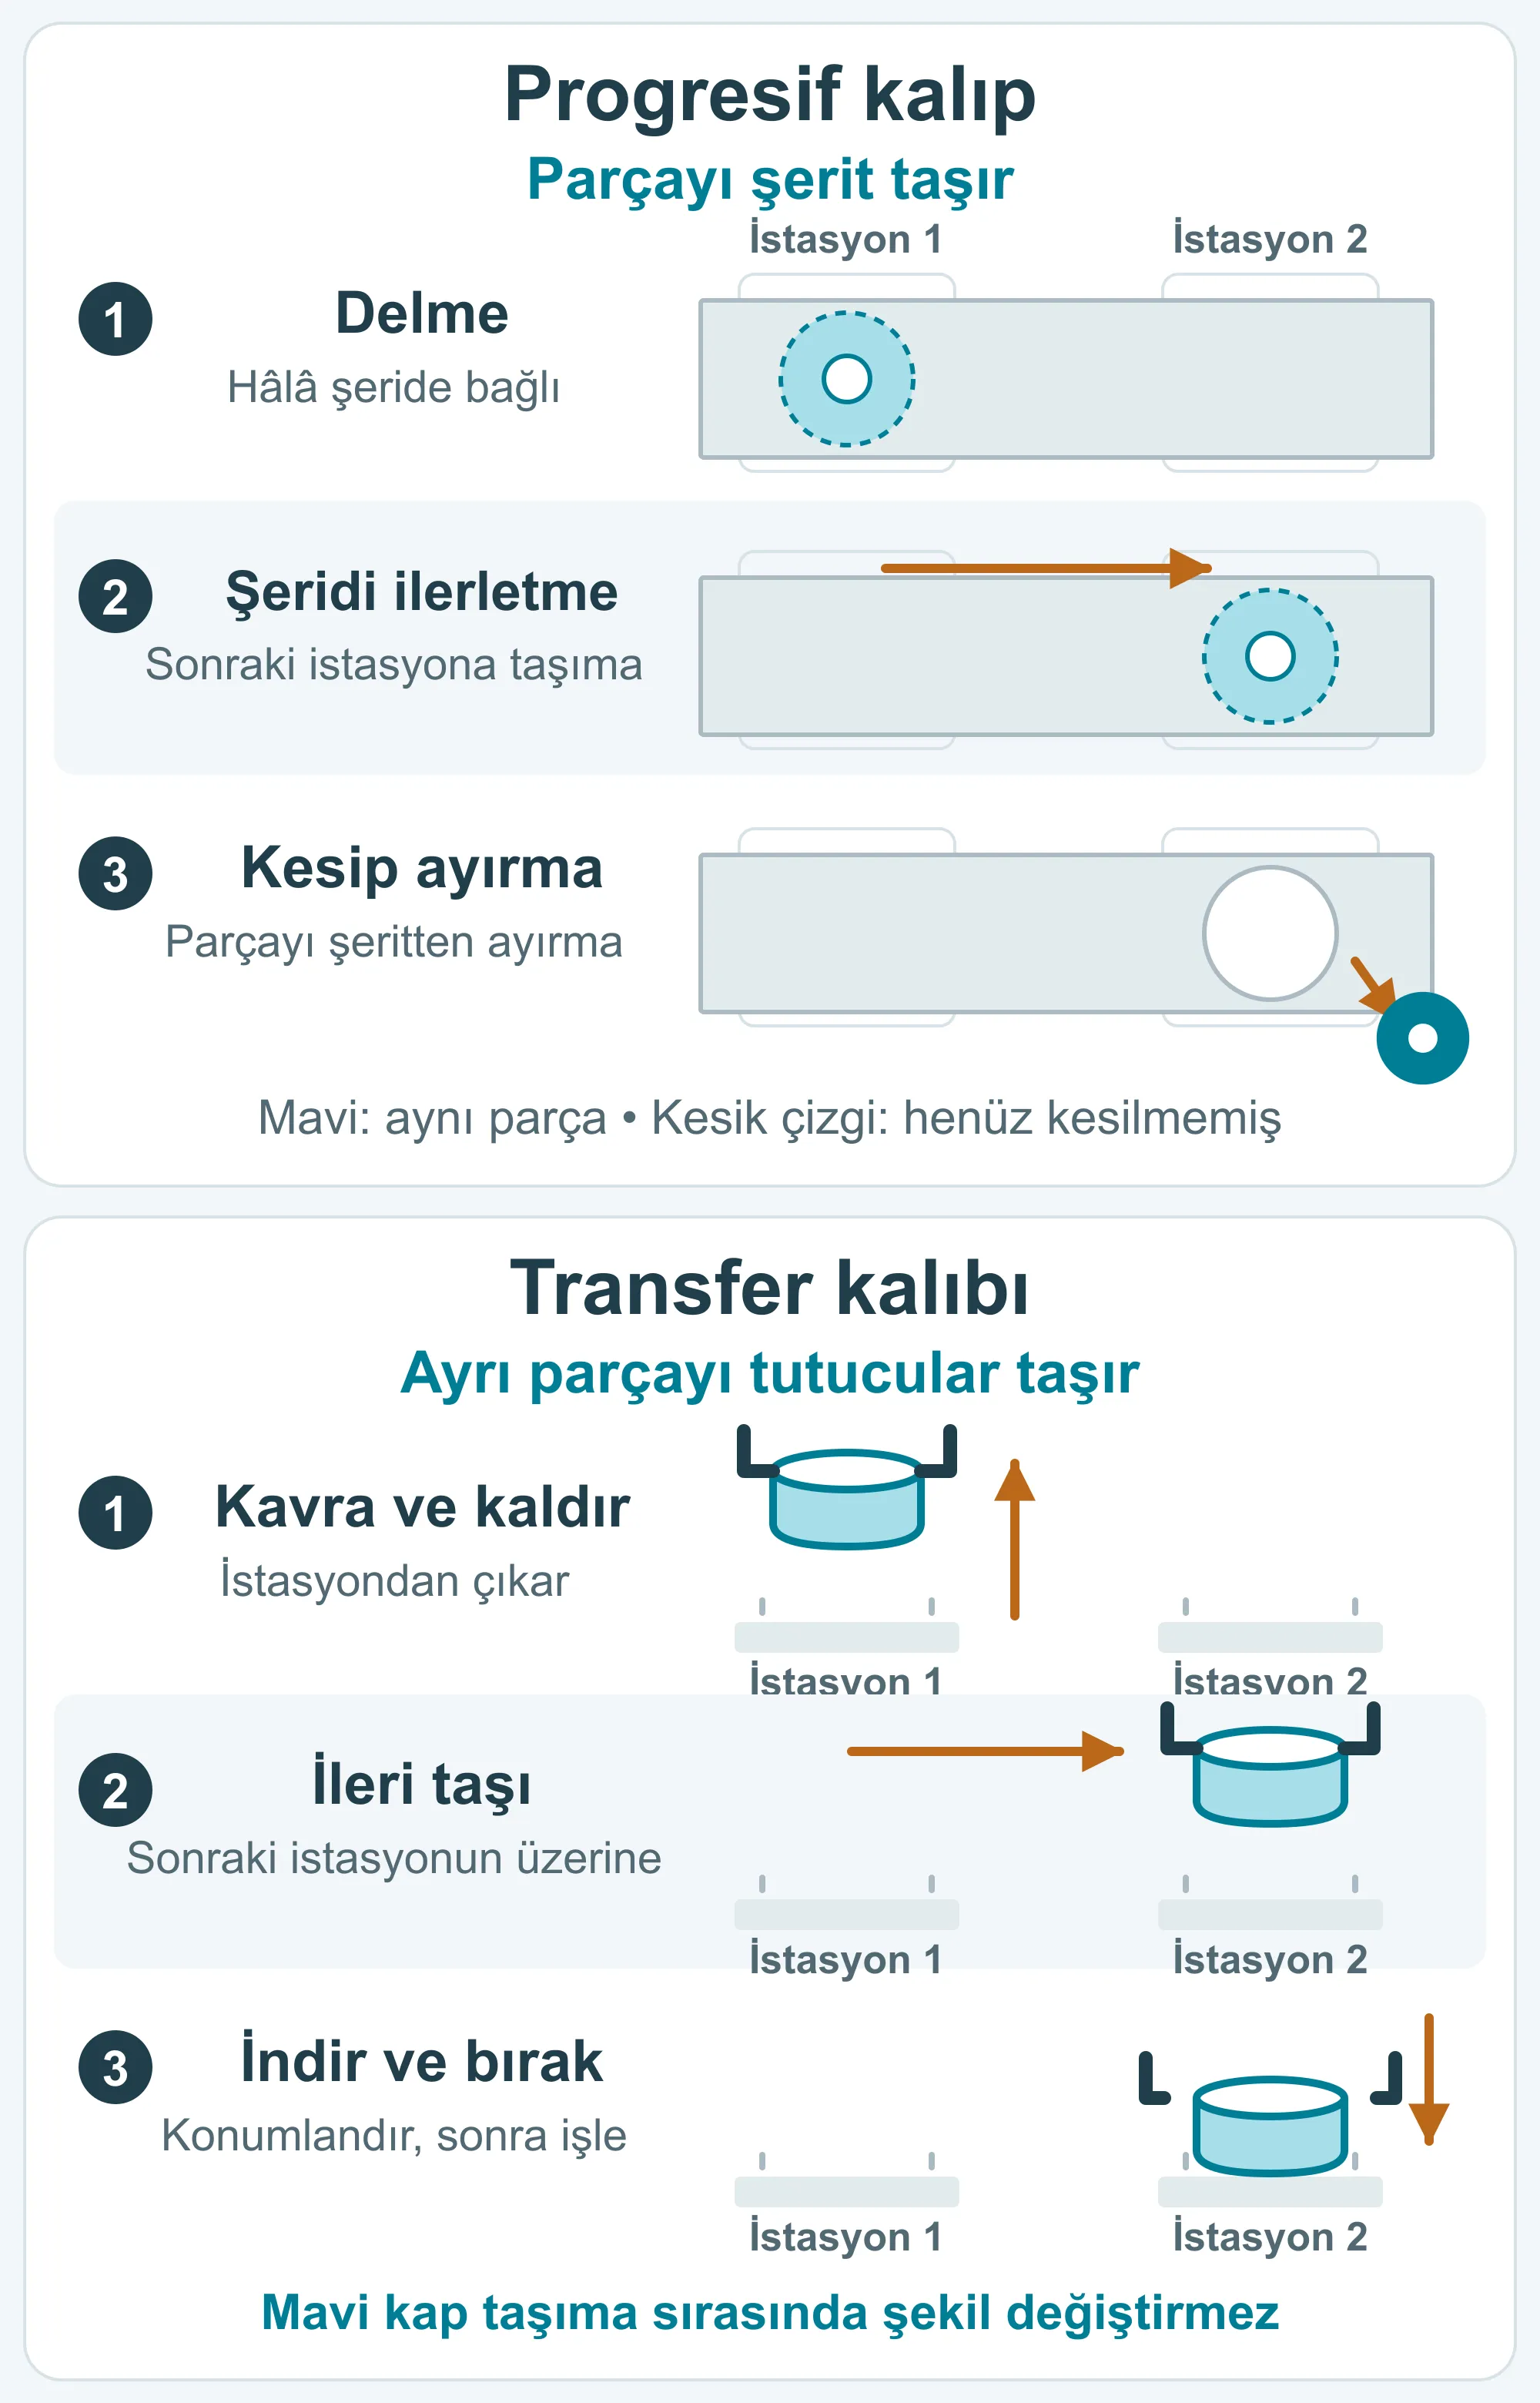
Tasarımı kararlı olan ve ekonomik bir işlem sırası boyunca şeride bağlı kalabilen parçalar için progresif kalıp caziptir. Bağımsız taslağın serbestçe içeri akması, yön değiştirmesi veya şekillendirme aşamaları arasında taşınması gerekiyorsa transfer yararlı olabilir. Boyutun yanında şerit desteği, erişim ve malzeme akışı da belirleyicidir. [1][2]
Progresif kalıptaki taşıyıcı, oluşmakta olan parçayı tutan şerit malzemesidir. Besleme ve şekillendirmeye dayanmalı, sonraki işleme yer bırakmalı ve parçayı planlanan noktada ayırmalıdır. Yüksek şekillerin kalıba çarpmadan ilerlemesi için yeterli kaldırma mesafesi ve açıklık da gerekir.
Transfer kalıbında her parça şerit üzerinde taşınmaz; buna karşılık kavrama, konumlandırma ve senkron hareket gerekir. Mühendisler uygun kavrama yüzeyleri ve parçayı her istasyondan kaldıracak alan planlamalıdır. Hassas bir ağız kenarı veya görünür yüzey, tutucunun temas edebileceği noktaları sınırlayabilir.
Progresif örnekte şeritteki diğer parçalar gösterilmez; çıkış oku belirli bir çıkarma yönünü değil, parçanın ayrılmasını belirtir. Transfer örneği yalnızca taşımayı gösterir: kap hareket sırasında şeklini korur. Sonraki şekillendirme, parça yerleştirilip konumlandırıldıktan ve tutucular kalıp yolundan çekildikten sonra yapılır.
- Delikli ve birkaç bükümü olan braket: talep ve teknik resim kararlıysa progresif kalıbı değerlendirin; taşıyıcının bükümleri engellemediğini kontrol edin.
- Flanşlı küçük çekilmiş kap: şerit bağlantıları içeri akışa izin veriyor ve istasyon açıklığı yeterliyse progresif çekme uygun olabilir.
- Birkaç çekme veya yön değiştirme gerektiren gövde: transferi ayrı çekme işlemleriyle karşılaştırın; her içi boş parça transfer gerektirmez.
Derin çekme yöntemini seçmeden önce neler incelenmelidir?
Derin çekmenin yapılabilirliği, duvara ne kadar malzeme akması gerektiğine ve bu akışın kabul edilemez kırışma, incelme veya yırtılma olmadan gerçekleşmesine bağlıdır. Malzeme kalitesi ve durumu, taslak şekli, radyüsler, sürtünme ve baskı bunu etkiler. Son derinlik tek başına çekme sırasını belirlemez. [2][3]
Baskı plakası flanştaki malzeme akışını kontrol etmeye yardımcı olur. Yetersiz baskı kırışmaya izin verebilir; aşırı baskı akışı kısıtlayarak incelme veya yırtılmaya katkıda bulunabilir. Çekme sırasında bir miktar uzama da oluşur; dikişsiz parça, başlangıç kalınlığının her yerde aynen korunduğu anlamına gelmez.
Yeniden çekme, daha önce çekilmiş parçayı başka bir aşamada şekillendirir; genellikle çapı küçültüp derinliği artırır. Ek çekmeler, kenar kesme, kalibrasyon veya ara ısıl işlem gereksinimi geometriye ve malzemeye bağlıdır. Teklif edilen işlem sırası bunları belirtmeli, birim fiyatın kapsamı anlaşılır olmalıdır.
Basit bir kap örneği: Neden yalnızca derinliğe bakılmaz?
Flanşsız yuvarlak bir kap düşünün: cidar kalınlığının ortasından ölçülen çap d = 20 mm, düz cidar yüksekliği h = 10 mm olsun. Kalınlığın yaklaşık sabit kaldığını varsayın; köşe radyüslerini ve kesme payını hesaba katmayın.
Taslak, hem taban hem de cidar için malzeme sağlamalıdır. Yüzey alanlarını yaklaşık eşitleyince dairesel taslak çapı D ≈ √(d² + 4dh) = √(20² + 4 × 20 × 10) ≈ 34,6 mm olur.
Bu tahmin duvar malzemesinin nereden geldiğini gösterir: bitmiş kaptan daha geniş bir taslaktan. Tek çekmenin yeterli olduğunu kanıtlamaz ve üretim taslağı ölçüsünü belirlemez. Gerçek radyüsler, kalınlık dağılımı, kesme payı ve malzeme davranışı ayrıca incelenmelidir; dikdörtgen kaplarda köşelerin akış gereksinimleri de farklıdır.
Kalıp yatırımı, miktar ve teslim süresi nasıl karşılaştırılır?
Gerçekten sipariş etmeyi beklediğiniz miktar için teslim edilen uygun parçaların toplam maliyetini karşılaştırın. Kalıp, malzeme, üretim işlemleri, kontrol, yüzey işlemi ve bakımı dahil edin. Progresif kalıp tekrar taşımayı azaltabilir; yatırımın karşılığı gerçek tasarrufa, sipariş sürekliliğine ve tasarımın ne kadar sabit kalacağına bağlıdır.
Her teklifte işlem sırasını, ayrı şekillendirme veya kenar kesme adımlarını ve tek seferlik, parti başına ya da parça başına ücretleri isteyin. Aynı malzeme, yüzey işlemi, kabul şartları ve teslim miktarlarını karşılaştırın. Hızlı pres çevrimi, teklif dışında bırakılmış pahalı bir sonraki işlemi telafi etmez.
Progresif kalıp için evrensel bir yıllık adet eşiği yoktur. Kompakt kalıplı basit bir parça ile birkaç aşamada çekilen gövdenin maliyetleri farklıdır. Beklenen talep ve daha düşük talep senaryolarını karşılaştırın; tasarım değişiyorsa olası kalıp revizyonlarını da hesaba katın. [1]
İlk numune, numune onayı ve seri teslim tarihlerini ayırın. Daha çok istasyon daha fazla kalıp yapımı ve deneme gerektirebilir; daha basit bir yol ise üretimde daha çok taşıma isteyebilir. Süreyi süreç adından çıkarmak yerine hangi çizim kararlarının, malzeme tedarikinin ve numune kontrollerinin takvimi belirlediğini sorun.
Önerilen üretim yolunu onaylamadan önce neyi doğrulamalısınız?
Üretim yolunu parçanın işlevine ve temsil edici numunelerin sonuçlarına göre onaylayın. Alıcı; nerelerin oturması, sızdırmazlık sağlaması, temas etmesi veya iyi görünmesi gerektiğini belirtir. Tedarikçi süreç ve kontrol planının bunları nasıl karşıladığını açıklar. Başlangıçta çekme kuvveti hesaplamak veya şerit yerleşimi tasarlamak gerekmez.
Brakette montaj deliklerini ve konumlandırma yüzeylerini işaretleyin. Kap veya gövdede eş parçanın girdiği açıklığı, varsa sızdırmazlık kenarını ve iz kabul edilmeyen yüzeyleri belirtin. Böylece nerede kesme, kalibrasyon veya ilave kontrol gerektiği değerlendirilebilir.
- Numunelerin hangi çizim revizyonunu, malzemeyi ve yüzey işlemini temsil ettiğini doğrulayın.
- Uyum ölçülerini değiştirebilecek tüm işlemler tamamlandıktan sonra kontrol edin; gerekiyorsa yüzey işlemini de bekleyin.
- Çekilmiş parçalarda kritik duvar veya köşe incelmesini, çatlakları, kırışmaları ve ağız kenarını kararlaştırılmış kriterlerle inceleyin.
- Numune ve seri üretim yolları farklıysa numunenin neyi doğruladığını, hangi özelliklerin seri kalıpla yeniden kontrol edileceğini kaydedin.