通常の打抜き端面には、だれ、せん断面、破断面、バリが生じることがあります。歯のかみ合い、精密なはめあい、摺動に使う端面では外形寸法だけでは足りません。有効な接触高さ、テーパ、拘束を解いた後の平面度も確認します。
予備打抜き後のシェービング、押さえと逆圧を使うファインブランキング、上下からの協調したトリミングなどが候補です。材料の分離方法が変わるため、設備、金型、工程も異なります。選定は機能面と受入条件から始めます。
それぞれの構造で何を制御するか
違いは、取り代の配分、分離中の材料拘束、上側と下側の工具の連携にあります。多段シェービングは除去量を工程に配分し、ファインブランキングは押さえと逆圧を作用させ、上下方向のトリミングは異なる方向の動作で輪郭を加工します。
これらは組み合わせられます。精密打抜き後の部分的なシェービングや、押さえと逆圧を備えた上下トリミングも考えられます。主な問題を特定して、どの工程と支持位置で解決するかを決めます。
切断面、寸法、平面度を確認する
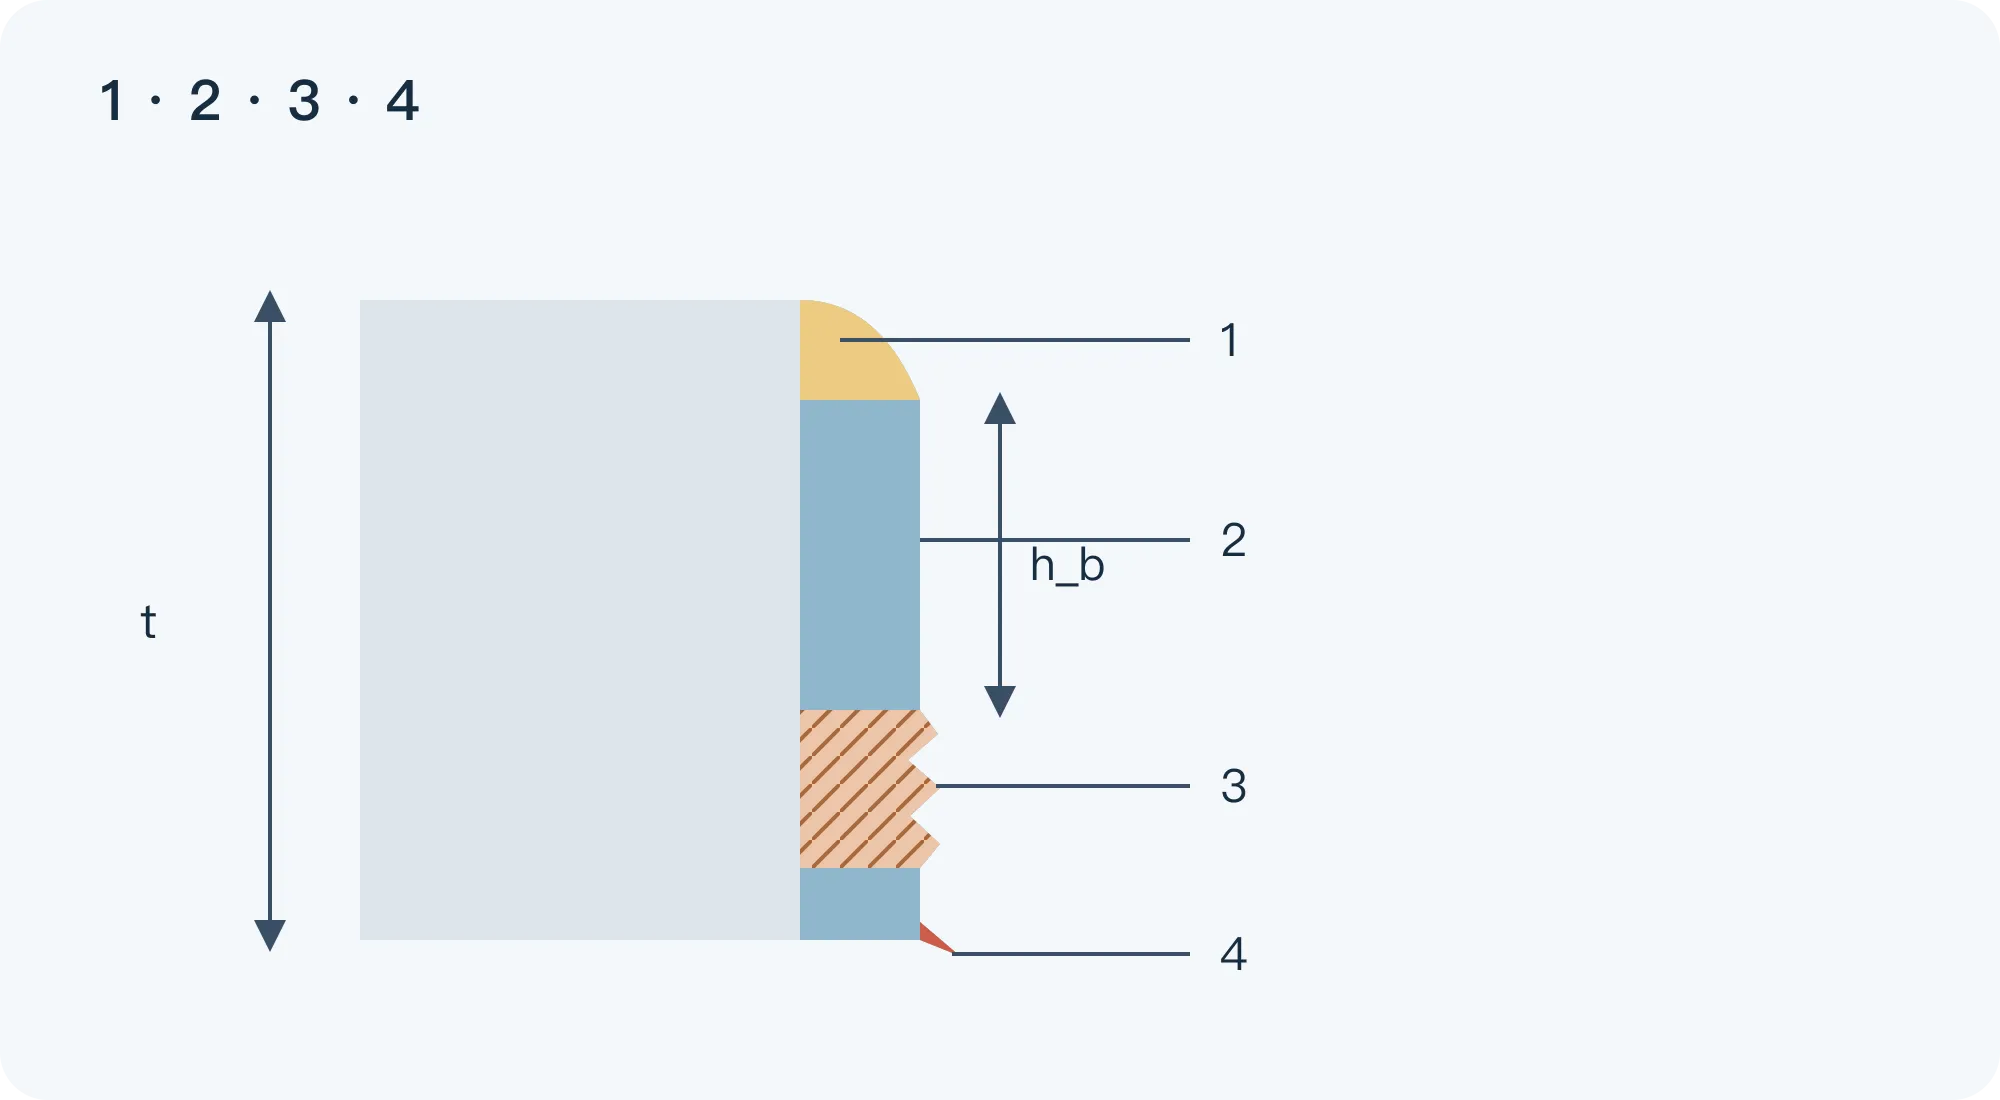
せん断面が多いほど連続した接触面を得やすくなりますが、その割合だけで合否を決められません。だれは有効接触高さを減らし、破断面は形状やはめあいを、バリの大きさと方向は組立や接触、動作を左右します。テーパ、局部亀裂、平面度も個別に確認します。[1][2]
歯付きロック板では歯形とかみ合い高さ、軸と合わせる穴では壁面形状、穴径、合意した通りゲージ条件を確認します。薄いリングや座金では拘束解除後の反りも重要です。外形寸法が正しくても機能誤差は残ります。
測定位置と方向を決めます。ある断面の板厚方向のせん断面高さをh_b、元の板厚をtとすると局部割合はh_b/t × 100%です。計算例:t = 2.00 mm、h_b = 1.60 mmなら80%。歯底、角、直線部、穴縁をそれぞれの接触条件で評価します。
多段シェービング:取り代を残して機能端面を仕上げる
最終形状に近い輪郭を先に作り、残した薄い層を除去する方法がシェービングです。同じ寸法で繰り返し打ち抜く方法とは異なり、取り代、位置決め関係、最終刃先を定めます。[3]
最初の設計課題は取り代配分です。予備打抜きが切込み位置を、シェービングが残る端面を決めます。前工程の破断部、輪郭誤差、反りが次工程の入力条件になります。四項目を明確にします。
- 予備打抜き後の状態:寸法、だれ、破断部、既存の反りを記録します。
- 除去する層:外形と穴の取り代方向を区別し、複雑な輪郭では均一性も確認します。
- 位置決めと支持:案内、固定、支持の変化で局部的な食い込みが生じ、穴位置、輪郭、平面度が変わります。
- 切りくず排出:詰まりが起きる前に薄い切りくず、取り出し、潤滑を設計に含めます。
加工回数は一回の除去量、板厚、刃先形状と合わせて決めます。厚板では押込み部と切削部が局部圧縮応力や亀裂形成を変え、一工程での仕上げ範囲に影響します。[3] 工程追加による位置決め誤差、切りくず、保守負担も確認し、残す端面の改善を確かめます。
既存の生産に追加工程を設けられる場合、または一部の穴壁、歯側面、輪郭だけを改善する場合に検討できます。工位、搬送、取り代、位置決め、切りくず、保守を含め、工程全体で簡便性と費用を判断します。
強い押さえを使う精密打抜き:せん断部の材料流動を制御する
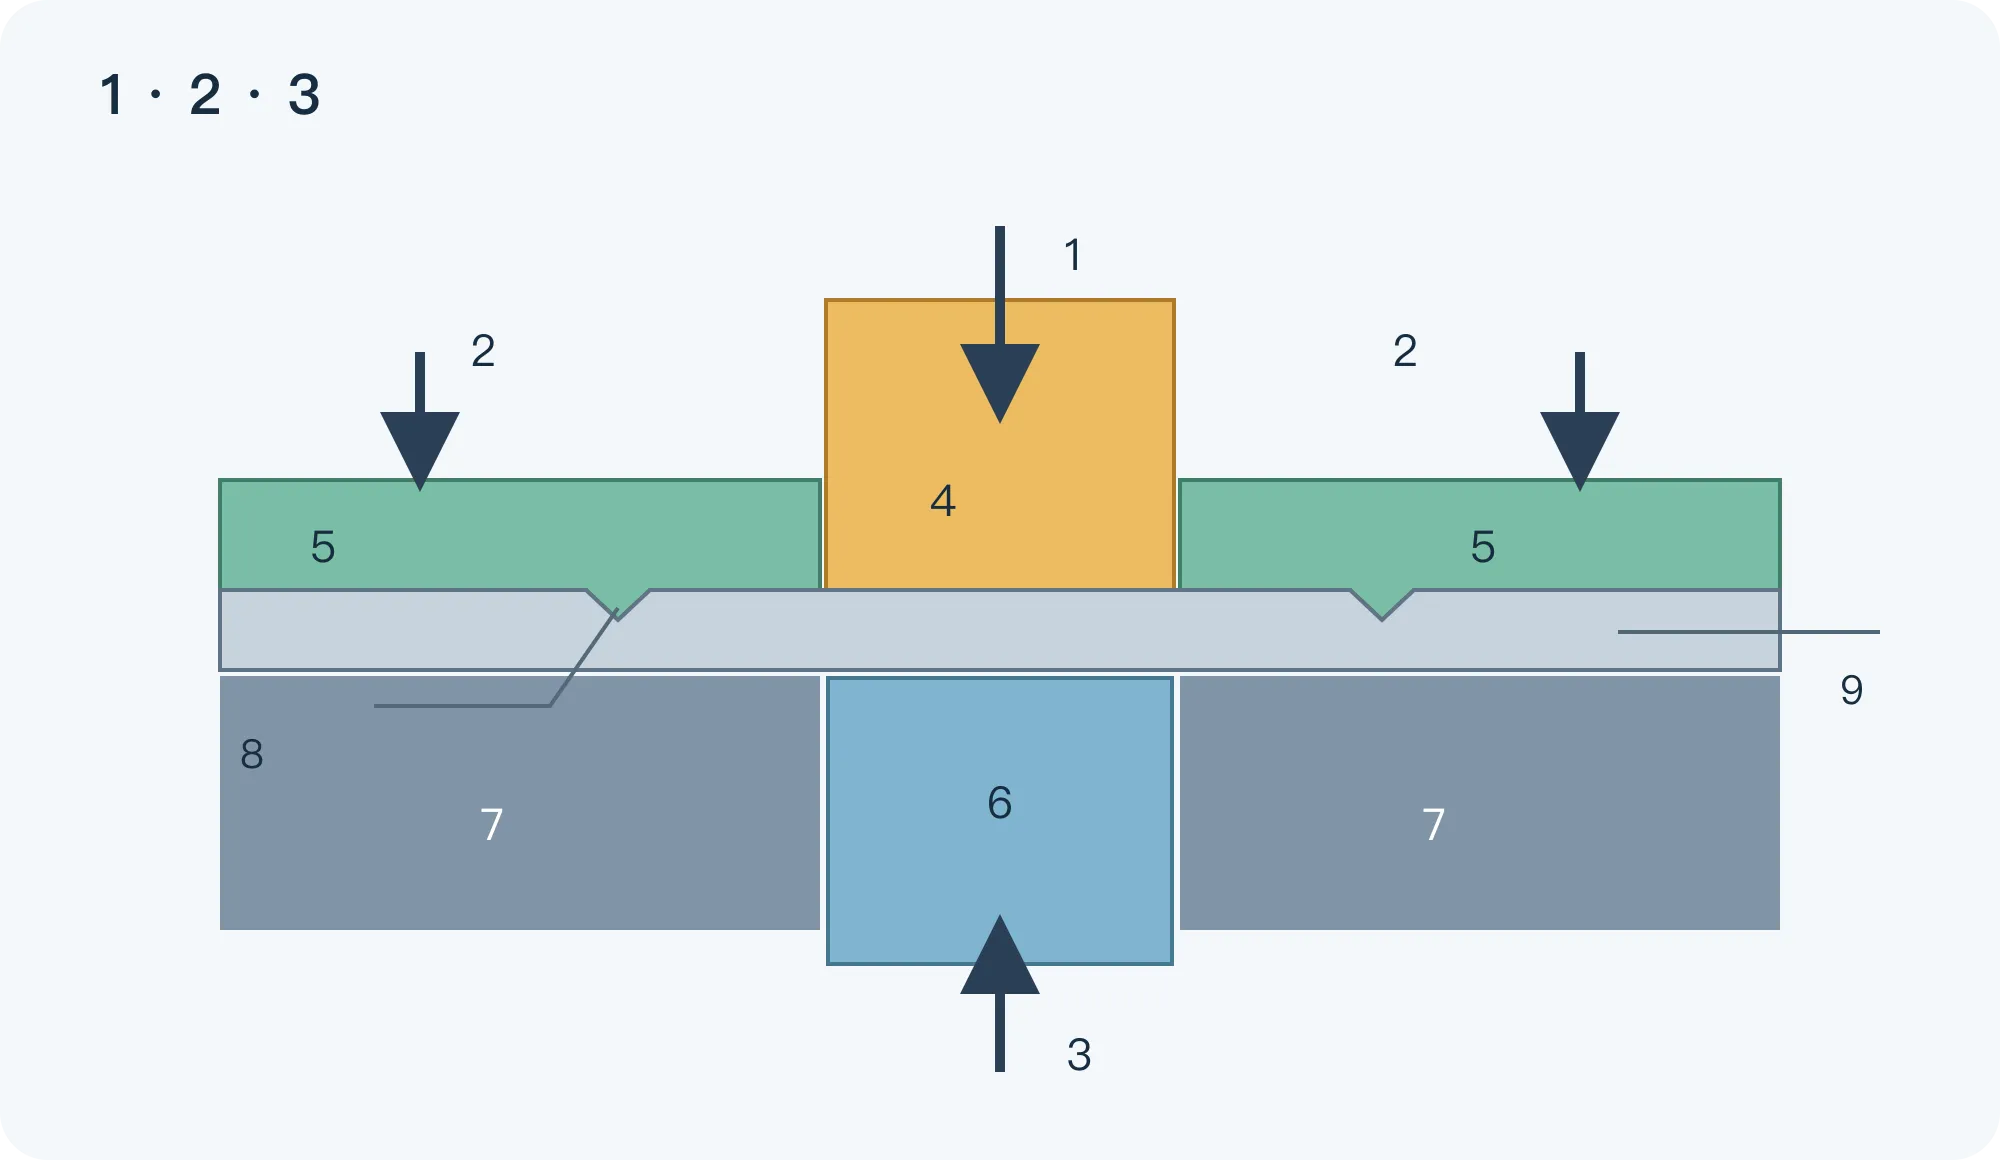
強い押さえを使うファインブランキングは周囲の材料を拘束し、分離する部品を反対側から逆圧で支えます。カウンターパンチは打抜き中に支持を維持し、力とストロークを制御します。切断後だけに作動する押出しは主に取り出しのためです。[1][4]
パンチが材料を分離し、押さえ板とVリングが周囲を拘束し、カウンターパンチが部品を支えます。応力と流動を変えて破断を遅らせ、切断面を改善します。[1][4] 拘束を強める際は工具負荷、圧痕、ストリッピング、設備能力も確認します。
公称能力だけでなく、各力と動作順序を必要どおり制御できるかを確認します。剛性、案内、負荷時の相対位置、ストローク制御を合わせます。静止時の適切なすきまが負荷時も保たれるとは限りません。
設備投資は削減できる具体的な後工程で評価します。歯側面やはめあい輪郭が金型内で要求を満たせば追加加工を減らせます。バリ取り、矯正、精密仕上げが残る場合、その作業と費用は比較に含めます。[5]
上下方向のトリミング:刃先の対応を決めて動作を合わせる
各刃先が加工する輪郭、製品となる領域、製品とスクラップの支持・排出方法を決めます。その後に切断方向、入口と出口、支持面、取り出し順序を配置します。
異なる輪郭を逆方向に切ることと、同じ輪郭を両面から切ることでは支持・分離条件が違います。段階的な逆方向打抜きには各切込み深さと工具寸法の制御も必要です。[6] これらを図示してから局部すきまとストロークを設定します。
押さえ開始、各刃先の接触、許容切込み、支持終了、復帰後のスクラップ排出を順序図と閉じ位置で確認します。穴と外形を逆方向に切るなら、各縁の入口、出口、許容バリ方向を個別に記載します。
平面度は部品全体の荷重分布で判断します。非対称輪郭、接触時刻の違い、金型のたわみ、刃先摩耗で変形が残ることがあります。切断中の支持と自由状態の形状を確認し、残る反りには動作順序、支持範囲、矯正工程の変更を検討します。
Vリングの位置で拘束の場所が決まる
押さえ板のV形突起はVリングと呼ばれます。材料に食い込んで輪郭周囲の流動を抑え、主刃先が分離を行います。押さえ力と切断位置に合わせて作用させます。
高さ、形、輪郭からの距離を材料、板厚、局部形状、押さえ条件と合わせます。角ではリング位置とダイ入口がだれに及ぼす組合せ効果を確認します。[7] その他の条件を固定し、切断面と圧痕を比較して局部調整を決めます。
クリアランスを小さくし続けられない理由
クリアランスは切断面要求と工具の作動条件を両立させます。縮小すると応力と流動が変わり、パンチ負荷が増えることがあります。[1][2] 端面品質、負荷時の位置、戻り時のストリッピングを併せて評価します。
円形工具でダイ径をD_d、パンチ径をD_pとすると片側すきまc = (D_d − D_p)/2です。計算例:D_d = 10.04 mm、D_p = 10.00 mmならc = 0.02 mm。t = 2.00 mmなら1%です。定義を説明する例であり推奨値ではありません。不規則輪郭は局部法線方向のすきまを確認します。
破断面の変化と負荷増加は必ずしも同じ傾向ではありません。端面が合格した後も、追加負荷による凝着、摩耗、抜けにくさを確認します。ゼロや負のすきまは出口変形も変えるため、だれと出口形状を別に測定します。[1][2]
ゼロや負のすきまでは設計段階でストロークを決めます。工具輪郭の接触リスクがあるため許容切込み、ダイ入口、負荷時の工具変形を確認します。途中で停止し後工程で残るつながりを除去する場合、両工程の位置決めと分離を定めます。[2] 板厚や材料状態が変われば再確認します。
三つの方法を同じ条件で比較する
改善する端面と可能な工程順序を先に比較し、設備と金型投資を検討します。表では三つの方法を同じ設計項目で比較します。
| 比較項目 | 予備打抜きとシェービング | 専用ファインブランキング | 上下方向の協調トリミング |
|---|---|---|---|
| 原理 | 輪郭形成後に端面の取り代を除去 | 打抜き、押さえ、逆圧による制御 | 上下刃先の動作で輪郭を加工 |
| 最初の確認 | 取り代、位置、支持、切りくず | 力、順序、すきま、リング、剛性 | 順序、閉じ位置、支持、排出 |
| 検討する要求 | 局部端面の改善と追加工程が可能 | 複数の連続端面と投資に合う需要 | 形状・工位が適切。断面と形状を検証 |
| 試験 | 各工程後の断面、寸法、位置 | 重要輪郭、工具負荷、取り出し | 接触順、排出、自由状態の平面度 |
| 費用 | 工位、位置決め、切りくず、搬送、保守 | 金型、設備時間、材料、再研磨、後加工 | 案内、連動、調整、排出、保守 |
最終寸法、切断面、バリ取り・矯正状態、検査、納入数量を統一します。安い金型でも後加工が多ければ総費用が高くなる場合があります。一方、少量や設計変更が見込まれる場合は複雑な金型の投資回収が難しくなります。
量産承認前の金型試験で確認すること
金型試験は一個の光沢のある試料ではなく、合格品を継続して作れることを示す必要があります。同じ材種、状態、板厚範囲で潤滑、速度、押さえ、逆圧、工具状態、測定方法を記録し、次を確認します。
- 重要な切断面:直線、角、歯底、穴でだれ、せん断、破断、バリ、テーパ、亀裂を確認します。
- 寸法と形状:穴径、輪郭、位置関係、平面度。自由状態か合意した固定状態かを明記します。
- 動作とスクラップ:取り出し、残留物、異常接触、負荷変化を確認します。
- 連続生産と保守:試料の推移、凝着と摩耗、再研磨前後の寸法・切断面、合格品当たりの費用を記録します。
保守も試験に含めます。コーティングの硬さ、靭性、密着、摩擦の組合せに加え、材質、パンチ輪郭、荷重も影響します。[8] 部品と条件を固定し、合格数、凝着、摩耗箇所、再研磨間隔を記録して保守費用を比較します。
部品の用途から相談する
図面、スケッチ、写真を送り、かみ合い、摺動、接触、精密はめあいに使う縁を示してください。材質、板厚、数量、バリ・切断面・反りの問題を記載し、未定の公差と検査条件は未確定と示せます。
これによりシェービング工程の追加、押さえと逆圧のある精密打抜き、上下トリミングを比較し、試験結果を実際の使用要求と対応させられます。
- Suzuki Y., Shiratori T., Yang M., Murakawa M. Elucidation of Shearing Mechanism of Finish-type FB and Extrusion-type FB for Thin Foil of JIS SUS304 by Numerical and EBSD Analyses. Materials, 2019, 12(13):2143
- Suzuki Y., Yang M., Murakawa M. Optimum Clearance in the Microblanking of Thin Foil of Austenitic Stainless Steel JIS SUS304 Studied from Shear Cut Surface and Punch Load. Materials, 2020, 13(3):678
- Sontamino A., Thipprakmas S. Modified shaving die for shaving thick sheet metal. The International Journal of Advanced Manufacturing Technology, 2023, 128:2469–2481 (公開抄録)
- Hu C., Shi Y., Liu F. Research on Precision Blanking Process Design of Micro Gear Based on Piezoelectric Actuator. Micromachines, 2021, 12(2):200
- Feintool, Fineblanking
- Thipprakmas S. Parameter Design for the Counter-Blanking Process Using the Finite Element Method and the Taguchi Approach. Key Engineering Materials, 2010, 443:134–139 (公開抄録)
- Kim J. D. An Experimental Study on the Effect of Die Chamfer Shape and V-Ring Position on Die Roll Height in the Fine Blanking of a Special Part with Various Corner Shapes. Applied Mechanics and Materials, 2013, 365–366:569–575 (公開抄録)
- Daniel J. et al. Comparison of Lifetime of the PVD Coatings in Laboratory Dynamic Impact Test and Industrial Fine Blanking Process. Materials, 2020, 13(9):2154