Normal kesilmiş kenarda yuvarlanma, parlak kesme bölgesi, kırılma bölgesi ve çapak bulunabilir. Diş kavraması, hassas geçme veya kayma için yalnız dış ölçünün doğruluğu yetmez: temas yüksekliği, koniklik ve serbest bırakılmış parçanın düzlemselliği de kontrol edilir.
Ön kesme ardından tıraşlama, baskı ve karşı basınçlı hassas kesme veya zıt yönlerden koordineli kesme değerlendirilebilir. Malzemenin ayrılma biçimi ve ekipman, kalıp ve operasyon şartları değişir. Seçim işlev ve kabul ölçütleriyle başlar.
Her yapı neyi kontrol eder?
Üç soru yapıları ayırır: işleme payı nasıl dağıtılır, ayrılma sırasında malzeme nasıl tutulur, üst ve alt takımlar nasıl birlikte çalışır? Tıraşlama payı operasyonlara dağıtır; hassas kesme baskı ve karşı basınç uygular; karşı yönlü kesme konturları farklı yönlerden işler.
Bu özellikler birleşebilir. Hassas kesme sonrasında yerel tıraşlama gerekebilir; karşı yönlü kesme baskı ve karşı basınç içerebilir. Önce ana sorunu belirleyip hangi operasyon ve destek konumunda çözüleceğine karar verin.
Kesit, ölçüler ve düzlemsellik birlikte değerlendirilir
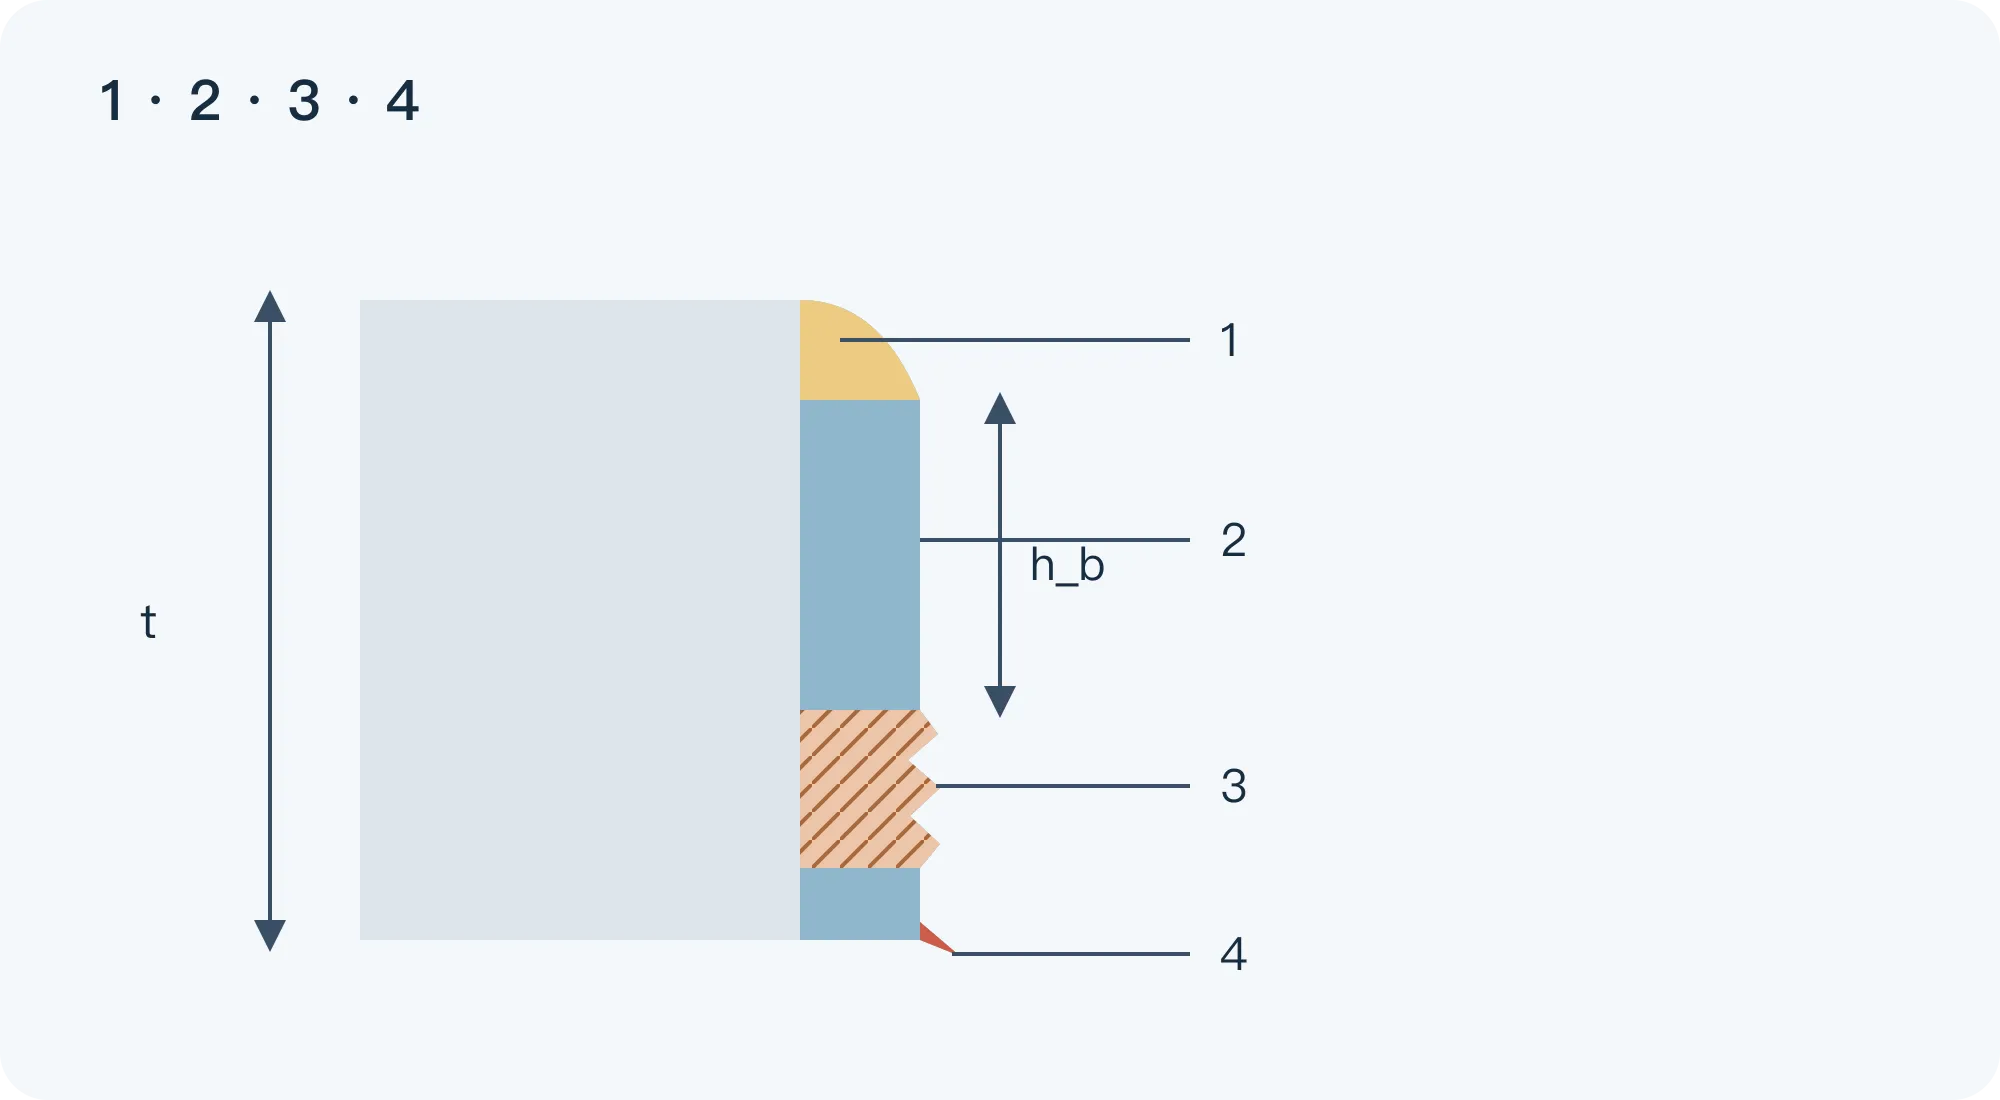
Daha büyük parlak bölge genellikle daha sürekli temas sağlar; ancak yüzdesi bütün kabul kontrollerinin yerine geçmez. Yuvarlanma etkin yüksekliği azaltır; kırılma şekli ve geçmeyi, çapak ise montajı, teması veya hareketi etkiler. Koniklik, çatlak ve düzlemselliği ayrıca kontrol edin. [1][2]
Dişli kilitleme plakasında diş profili ve kavrama yüksekliği; mile geçen delikte duvar biçimi, çap ve belirlenen geçer mastar koşulu kontrol edilir. İnce halka veya rondela serbest bırakılınca çarpılabilir. Kontur ölçüsü doğru olsa da işlev bozulabilir.
Ölçüm yeri ve yönünü belirleyin. Kesitte kalınlık yönündeki parlak bölge yüksekliği h_b, ilk kalınlık t ise yerel oran h_b/t × 100%'dür. Hesap örneği: t = 2.00 mm ve h_b = 1.60 mm için 80%. Diş diplerini, köşeleri, düz kenarları ve delikleri gerçek temas şartlarına göre ayrı inceleyin.
Çok kademeli tıraşlama: pay bırakıp işlevsel kenarı bitirmek
Bir yöntem nihaiye yakın konturu oluşturur, ardından bırakılan ince tabakayı kaldırır. Son işlem tıraşlama veya shaving olarak adlandırılır. Aynı ölçüde tekrarlı kesmeden farklı olarak belirli pay, konumlandırma ilişkisi ve nihai kesici kenar gerektirir. [3]
İlk tasarım konusu pay dağılımıdır. Ön kesme giriş yerini, tıraşlama kalan işlevsel kenarı belirler. Önceki kırılma, kontur hatası ve çarpılma sonraki operasyonun başlangıç koşullarıdır. Dört noktayı tanımlayın:
- Ön kesme sonrası durum: ölçüler, yuvarlanma, kırılma ve mevcut çarpılma.
- Kaldırılacak tabaka: dış kontur ve delik pay yönlerini ayırın, karmaşık konturda payın eşitliğini kontrol edin.
- Konumlandırma ve destek: kılavuzlama, bağlama veya destek değişimi yerel oyulma ve ölçü, kontur ya da düzlemsellik hatası yaratabilir.
- Talaş tahliyesi: ince talaş, sıyırma ve yağlamayı sıkışmadan önce tasarlayın.
Operasyon sayısını pasoda kaldırılan pay, kalınlık ve kenar geometrisiyle birlikte belirleyin. Kalın sacda nüfuziyet ve kesme bölümleri basınç ve çatlak oluşumunu değiştirerek tek operasyonun işleme kapasitesini etkiler. [3] Ek işlemler konumlandırma, talaş ve bakım yükü getirir; kalan kenarın gerçekten iyileştiğini kontrol edin.
Mevcut üretimde ek istasyon mümkünse veya yalnız belirli delik, diş yanı ve konturlar iyileştirilecekse değerlendirin. İstasyon, taşıma, pay ve konum kontrolü, talaş ve bakım maliyetlerini sayın. Basitlik ve maliyet tüm sıraya bağlıdır.
Güçlü baskılı hassas kesme: kesme bölgesindeki akışı kontrol etmek
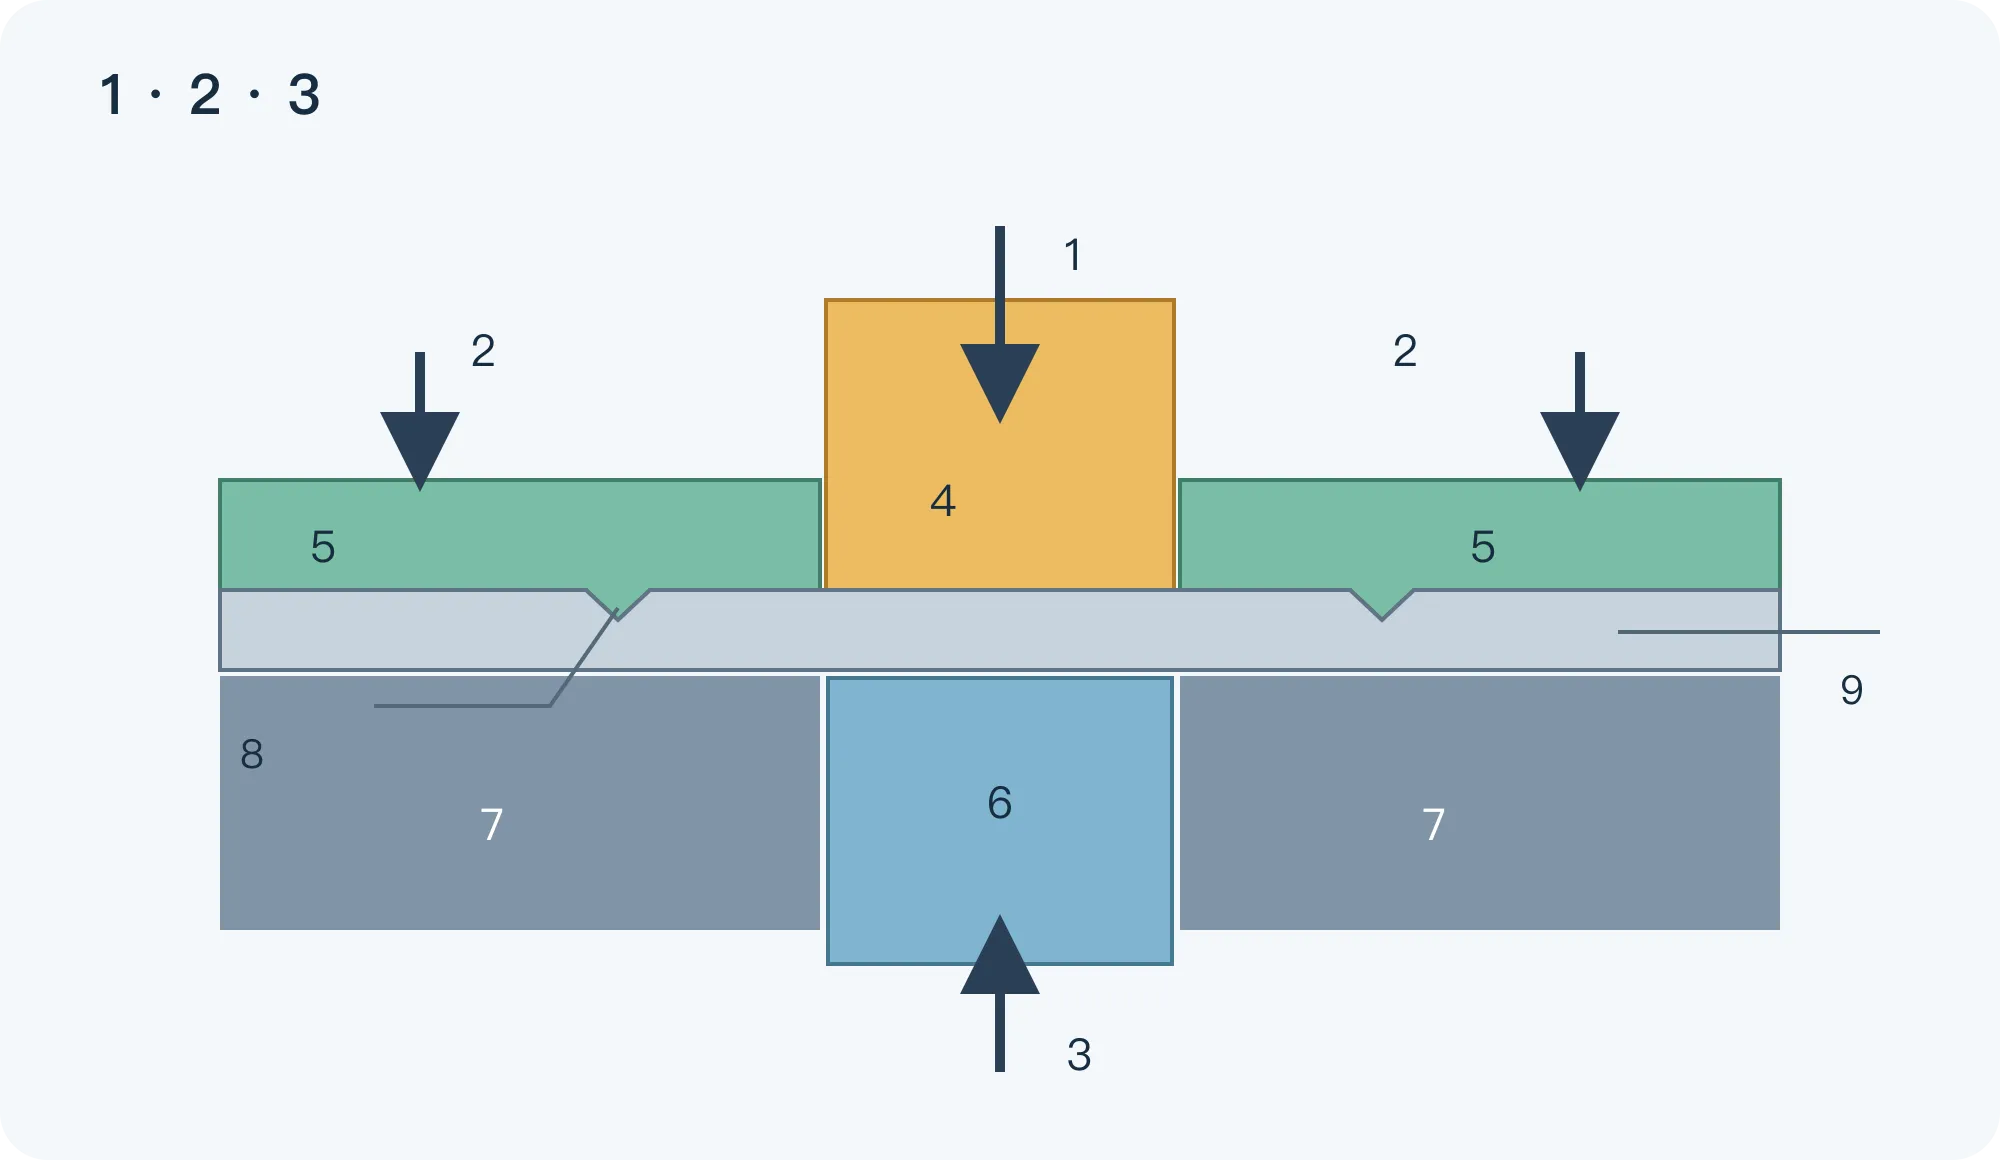
Güçlü baskılı hassas kesme çevredeki malzemeyi tutarken ayrılan parçayı karşı taraftan karşı basınçla destekler. Karşı zımba kesme boyunca kontrollü kuvvet ve hareketle destek sağlamalıdır. Yalnız ayrılma sonrası çalışan çıkarıcı esas olarak parçayı tahliye eder. [1][4]
Zımba malzemeyi ayırır; baskı plakası ve V-halkası çevreyi sınırlar; karşı zımba parçayı destekler. Birlikte gerilme ve akışı değiştirerek kırılmayı geciktirir ve kesiti iyileştirir. [1][4] Baskı artarken takım yükü, izler, sıyırma ve ekipman kapasitesi de incelenmelidir.
Nominal tonaj kadar bu etkilerin ve sıralamanın kontrolünü inceleyin. Kalıp rijitliği, kılavuzlama, yük altındaki bağıl konum ve strok kontrolü uyumlu olmalıdır. Doğru statik boşluk, kesme sırasında her yerde doğru kaldığını göstermez.
Yatırımı kaldırılan somut işlemlerle değerlendirin. Diş yanları veya geçme konturları kalıpta şartları karşılıyorsa sonraki işleme azalabilir. Çapak alma, düzeltme veya hassas bitirme gerekiyorsa bunları ve maliyetlerini koruyun. [5]
Karşı yönlü kesme: hareketten önce kesici kenarları tanımlamak
Her kesici kenarın hangi konturu kestiğini, bitmiş parça bölgesini ve parça ile hurdaların nasıl desteklenip çıkarıldığını belirleyin. Sonra yönler, giriş ve çıkış yüzeyleri, destekler ve sıyırma sırası düzenlenir.
Farklı konturları zıt yönlerde kesmek, aynı konturu iki taraftan kesmekle aynı değildir. Kademeli karşı kesmede iki nüfuziyet derinliği ve takım ölçüleri de kontrol edilir. [6] Boşluk ve strok belirlenmeden bu ilişkileri çizimde gösterin.
Baskının başlaması, her kenarın teması, izin verilen nüfuziyet, desteğin bitmesi ve dönüşte hurdanın temizlenmesi için sıra ve kapalı konumları çizin. Delik ve dış kontur zıt yönlerde kesiliyorsa giriş, çıkış ve izin verilen çapak yönünü ayrı belirtin.
Düzlemsellik tüm parça üzerindeki yük dağılımına bağlıdır. Asimetri, farklı temas zamanları, kalıp esnemesi ve aşınma yerel deformasyon bırakabilir. Kesme sırasındaki desteği kontrol edin ve serbest parçayı ölçün. Kalan çarpılma hareket sırası, destek alanı veya ayrı düzeltme gerektirebilir.
V-halkasının konumu kısıtlamanın nerede oluştuğunu belirler
Baskı plakasındaki V biçimli çıkıntı V-halkası olarak adlandırılır. Malzemeye girerek kontur çevresindeki akışı sınırlar; ana kesici kenar malzemeyi ayırır. Etkisi baskı kuvveti ve kesme konumuyla uyumlu olmalıdır.
Yükseklik, şekil ve kontur mesafesini malzeme, kalınlık, yerel geometri ve baskıyla birlikte tasarlayın. Köşelerde halka konumu ile kalıp girişinin yuvarlanmaya ortak etkisini inceleyin. [7] Diğer koşulları sabitleyip kesit ve izleri karşılaştırarak yerel konumları ayarlayın.
Kalıp boşluğu neden sürekli küçültülemez?
Boşluk hem kenar kalitesini hem takımın çalışma şartlarını sağlamalıdır. Küçültme gerilme ve akışı değiştirir, zımba yükünü artırabilir. [1][2] Kesit, yük altındaki konumlar ve dönüşte sıyırmayı birlikte değerlendirin.
Dairesel takımda kalıp çapı D_d, zımba çapı D_p olsun. Tek taraflı boşluk c = (D_d − D_p)/2. Örnek: D_d = 10.04 mm ve D_p = 10.00 mm için c = 0.02 mm; t = 2.00 mm için oran 1%. Bu tanım ve hesap örneğidir, önerilen ayar değildir. Düzensiz konturda yerel normal boşluk kontrol edilir.
Boşluk küçülürken kırılma ve yük aynı hızda değişmeyebilir. Kenar uygun olduktan sonra ek yükün yapışma, aşınma veya sıyırma sorunu doğurup doğurmadığını kontrol edin. Sıfır veya negatif boşluk çıkış deformasyonunu da değiştirir; yuvarlanma ve çıkış şekli ayrı ölçülür. [1][2]
Sıfır veya negatif boşlukta strok tasarım aşamasında belirlenir. Takım konturları temas edebilir: izin verilen nüfuziyet, kalıp girişi ve yük altındaki deformasyonu kontrol edin. Erken durdurulup kalan bağlantı sonraki istasyonda kaldırılıyorsa iki operasyonun konumlandırma ve ayrılmasını tanımlayın. [2] Farklı kalınlık ve malzeme durumunda aralığı yeniden doğrulayın.
Üç yöntemi aynı ölçütlerle karşılaştırmak
Önce iyileştirilecek kenarları ve mümkün işlem sırasını, sonra ekipman ve kalıp yatırımını karşılaştırın. Tablo üç yöntemde aynı ölçütleri kullanır.
| Ölçüt | Kademeli kesme ve tıraşlama | Özel hassas kesme | Koordineli karşı yönlü kesme |
|---|---|---|---|
| İlke | Konturu oluşturup kenar payını kaldırmak | Kesme, baskı ve karşı basınçla kontrol | Üst ve alt kenarların hareketleriyle kesme |
| İlk kontrol | Pay, konum, destek ve talaş | Kuvvet, hareket, boşluk, halka ve rijitlik | Sıra, kapalı konum, destek ve hurda |
| Uygun ihtiyaç | Yerel kenarlar ve tıraşlamaya uygun sıra | Sürekli kesit isteyen konturlar ve yatırımı karşılayan talep | Geometri ve istasyon uygun; kesit ve biçim doğrulanmalı |
| Deneme | Her paso sonrası kesit, ölçü ve konum | Kritik kontur, takım yükü ve sıyırma | Temas sırası, hurda ayrılması ve serbest düzlemsellik |
| Maliyet | İstasyon, konum, talaş, taşıma ve bakım | Kalıp, süre, malzeme, bileme ve son işlem | Kılavuz, bağlantı, ayar, hurda ve bakım |
Nihai ölçü, kesit, çapak alma ve düzeltme durumu, muayene ve teslim miktarını eşitleyin. Ucuz kalıp, fazla son işlem yüzünden toplamda daha pahalı olabilir. Düşük talep veya tasarım değişiklikleri karmaşık kalıp yatırımının karşılanmasını zorlaştırabilir.
Seri üretim öncesinde denemeler neyi kanıtlamalı?
Denemeler yalnız parlak bir numuneyi değil, sürekli kabul edilebilir parça üretimini göstermelidir. Aynı malzeme sınıfı, durum ve kalınlık aralığında yağlama, hız, baskı, karşı basınç, takım durumu ve ölçümü kaydedip inceleyin:
- Kritik kesitler: düzler, köşeler, diş dipleri ve deliklerde yuvarlanma, parlaklık, kırılma, çapak, koniklik ve çatlak.
- Ölçü ve biçim: çap, kontur, bağıl konum ve düzlemsellik; serbest veya belirlenen bağlı durumu belirtin.
- Hareket ve hurda: sıyırma, kalan hurda, anormal temas ve yük değişimi.
- Süreklilik ve bakım: numune değişimi, yapışma ve aşınma, bileme öncesi/sonrası ölçü ve kesit, kabul edilen parça maliyeti.
Bakımı denemelere dahil edin. Kaplama sertliği, tokluğu, yapışması ve sürtünmesi birlikte çalışır; parça malzemesi, zımba konturu ve yük de etkilidir. [8] Parça ve koşulları sabitleyip kabul edilen parça sayısı, yapışma, aşınma yeri ve bileme aralığını kaydederek birim bakım maliyetini karşılaştırın.
Parçanın işlevinden başlayın
Çizim, taslak veya fotoğraf gönderin; kavrama, kayma, temas ve hassas geçme kenarlarını işaretleyin. Malzeme, kalınlık, miktar ve çapak, kesit veya çarpılma sorunlarını belirtin. Açık tolerans ve muayene şartlarını beklemede işaretleyin.
Bu bilgiler tıraşlama istasyonu, baskı ve karşı basınçlı hassas kesme veya karşı yönlü kesmeyi karşılaştırıp deneme sonuçlarını nihai işleve bağlamayı sağlar.
- Suzuki Y., Shiratori T., Yang M., Murakawa M. Elucidation of Shearing Mechanism of Finish-type FB and Extrusion-type FB for Thin Foil of JIS SUS304 by Numerical and EBSD Analyses. Materials, 2019, 12(13):2143
- Suzuki Y., Yang M., Murakawa M. Optimum Clearance in the Microblanking of Thin Foil of Austenitic Stainless Steel JIS SUS304 Studied from Shear Cut Surface and Punch Load. Materials, 2020, 13(3):678
- Sontamino A., Thipprakmas S. Modified shaving die for shaving thick sheet metal. The International Journal of Advanced Manufacturing Technology, 2023, 128:2469–2481 (açık özet)
- Hu C., Shi Y., Liu F. Research on Precision Blanking Process Design of Micro Gear Based on Piezoelectric Actuator. Micromachines, 2021, 12(2):200
- Feintool, Fineblanking
- Thipprakmas S. Parameter Design for the Counter-Blanking Process Using the Finite Element Method and the Taguchi Approach. Key Engineering Materials, 2010, 443:134–139 (açık özet)
- Kim J. D. An Experimental Study on the Effect of Die Chamfer Shape and V-Ring Position on Die Roll Height in the Fine Blanking of a Special Part with Various Corner Shapes. Applied Mechanics and Materials, 2013, 365–366:569–575 (açık özet)
- Daniel J. et al. Comparison of Lifetime of the PVD Coatings in Laboratory Dynamic Impact Test and Industrial Fine Blanking Process. Materials, 2020, 13(9):2154