Une tranche découpée conventionnellement peut présenter un arrondi d'entrée, une zone lisse cisaillée, une zone de rupture et une bavure. Pour engrener, assurer un ajustement ou glisser, les dimensions du contour ne suffisent pas : vérifiez hauteur de contact, conicité et planéité après libération.
Les options comprennent prédécoupage et rasage, découpage fin avec serrage et contre-pression, ou détourage coordonné en sens opposés. La séparation du matériau, l'équipement, l'outillage et les opérations diffèrent. Partez de la fonction et des critères d'acceptation.
Que maîtrise chaque structure ?
Trois questions distinguent les structures : répartition de la surépaisseur, maintien du matériau pendant la séparation et coopération des outils supérieurs et inférieurs. Le rasage répartit l'enlèvement entre opérations ; le découpage fin établit serrage et contre-pression ; le détourage opposé travaille les contours depuis des directions différentes.
Ces dispositions peuvent se combiner. Un découpage fin peut être suivi d'un rasage local ; un détourage opposé peut comporter serrage et contre-pression. Identifiez le problème principal et l'opération ainsi que la position d'appui qui doivent le résoudre.
Examiner la tranche, les dimensions et la planéité
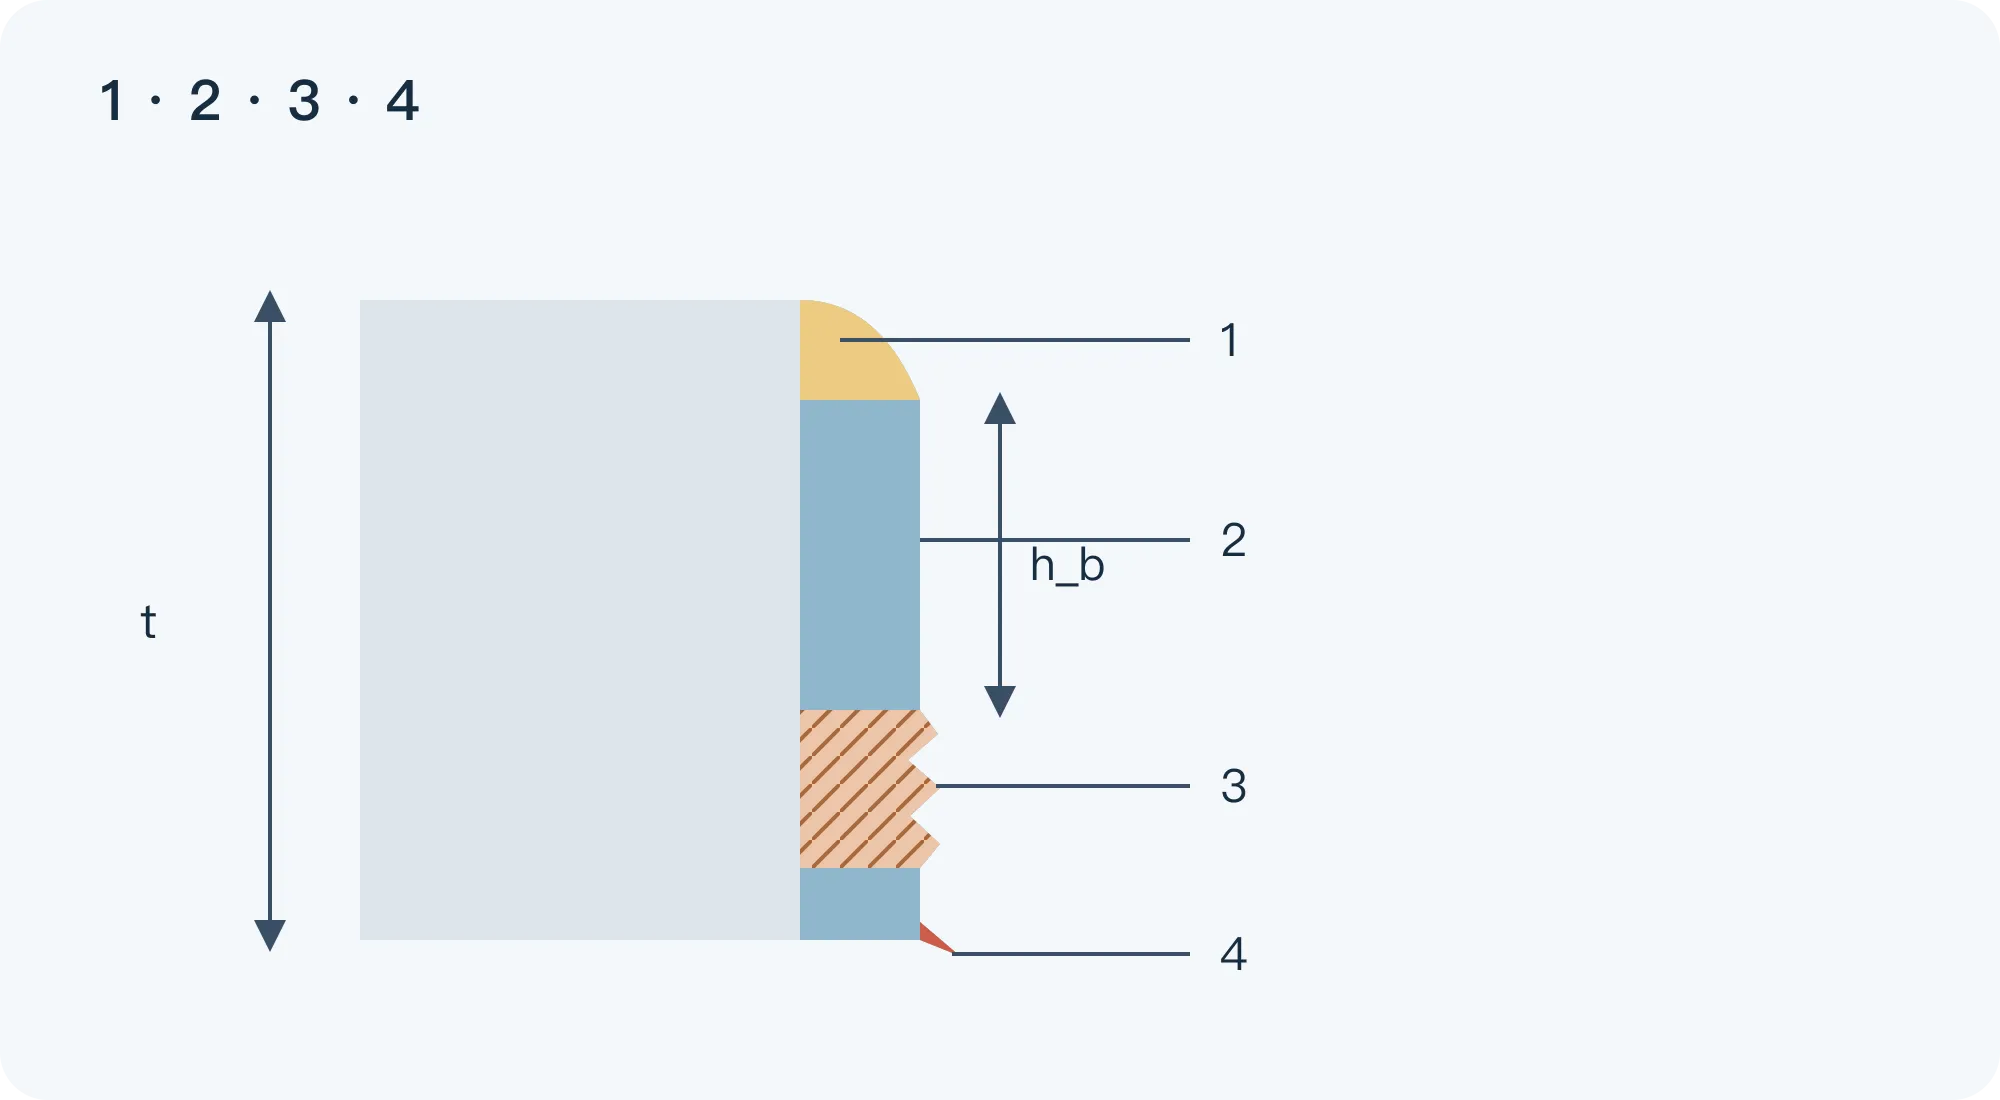
Une zone lisse plus étendue favorise généralement un contact continu, mais son pourcentage ne remplace pas une réception complète. L'arrondi réduit la hauteur utile ; la rupture affecte forme et ajustement ; taille et sens de bavure affectent montage, contact ou mouvement. Vérifiez aussi conicité, fissures et planéité. [1][2]
Une plaque de verrouillage dentée exige le contrôle du profil et de la hauteur d'engrènement. Un trou ajusté à un arbre exige forme de paroi, diamètre et condition du calibre entre convenu. Les bagues et rondelles minces peuvent se voiler après libération malgré un contour correct.
Convenez du lieu et du sens de mesure. Si h_b est la hauteur lisse suivant l'épaisseur et t l'épaisseur initiale, le rapport local est h_b/t × 100%. Exemple de calcul : t = 2.00 mm et h_b = 1.60 mm donnent 80%. Contrôlez séparément pieds de dents, angles, lignes droites et trous selon leur contact effectif.
Rasage en plusieurs étapes : réserver la surépaisseur puis finir le bord
Une voie forme un contour proche du définitif, puis retire une fine couche réservée. Cette finition est appelée rasage ou shaving. Elle exige surépaisseur, positionnement et arête finale définis, au lieu de répéter une découpe à la même cote. [3]
La répartition de la surépaisseur est prioritaire. Le prédécoupage fixe l'entrée du rasage ; celui-ci détermine le bord conservé. Rupture, erreur de contour et déformation initiales conditionnent l'opération suivante. Définissez quatre points :
- État après prédécoupage : cotes, arrondi, rupture et déformation existante.
- Couche à retirer : sens de surépaisseur distincts pour extérieur et trous, uniformité sur les contours complexes.
- Positionnement et appui : un changement de guidage, bridage ou soutien peut provoquer un enlèvement local excessif et déplacer trous, contour ou planéité.
- Copeaux : prévoir leur évacuation, le dévêtissage et la lubrification avant les bourrages.
Associez nombre de passes, enlèvement par passe, épaisseur et géométrie d'arête. Sur tôle épaisse, les parties de pénétration et de coupe modifient compression locale et fissuration, donc la finition réalisable en une opération. [3] Toute passe ajoute positionnement, copeaux et entretien : confirmez l'amélioration du bord conservé.
Évaluez cette voie si un poste supplémentaire est possible ou si seuls certains trous, flancs ou contours demandent une amélioration. Incluez postes, manutention, surépaisseur, positionnement, copeaux et entretien. Simplicité et coût dépendent de la séquence complète.
Découpage fin avec serrage élevé : maîtriser l'écoulement
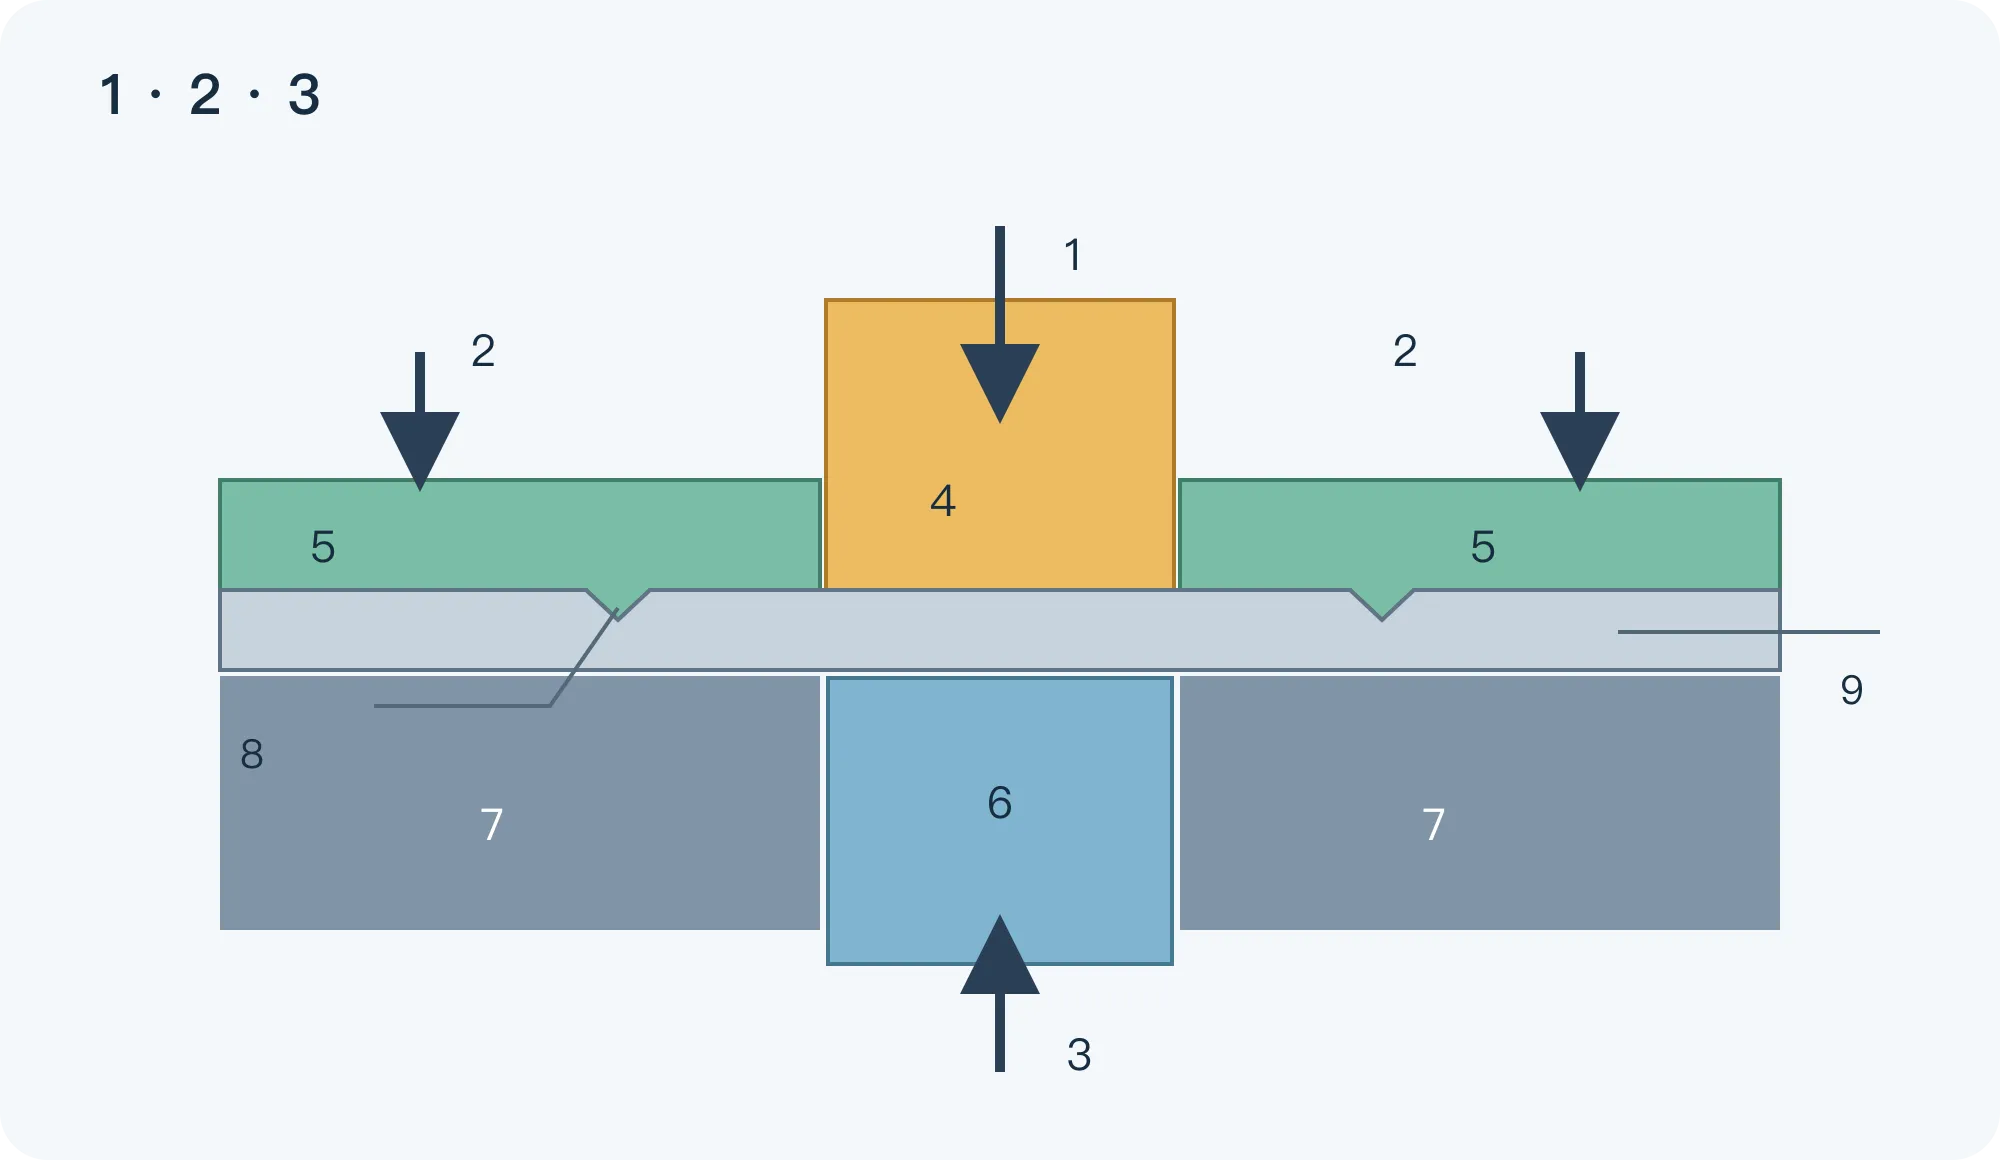
Le découpage fin à serrage élevé retient le matériau périphérique et soutient la pièce en séparation par contre-pression du côté opposé. Le contre-poinçon doit soutenir pendant la coupe, avec force et course pilotées. Un éjecteur agissant uniquement après séparation sert surtout à l'extraction. [1][4]
Le poinçon sépare ; serre-flan et jonc en V contraignent la périphérie ; le contre-poinçon soutient la pièce. Ils modifient contraintes et écoulement, retardant la rupture et améliorant la tranche. [1][4] Une contrainte accrue impose de vérifier charges, empreintes, dévêtissage et capacité machine.
Examinez le contrôle des actions et leur séquence, au-delà du tonnage nominal. Rigidité, guidage, positions sous charge et course doivent être compatibles. Un jeu correct à vide ne prouve pas qu'il reste correct partout pendant la coupe.
Justifiez l'investissement par les opérations effectivement supprimées. Si flancs de dents ou contours d'ajustement satisfont les exigences dans l'outil, l'usinage peut diminuer. Si ébavurage, planage ou finition restent nécessaires, conservez leurs coûts. [5]
Détourage opposé : définir les arêtes avant les mouvements
Identifiez le contour coupé par chaque arête, la zone constituant la pièce et le maintien puis l'extraction de la pièce et des chutes. Définissez ensuite sens, entrées, sorties, appuis et dévêtissage.
Couper différents contours en sens opposés diffère de couper le même contour depuis deux côtés. Le contre-découpage par étapes demande aussi le contrôle des deux pénétrations et des dimensions d'outil. [6] Dessinez ces relations avant de fixer jeux et courses.
Représentez séquence et positions fermées : établissement du serrage, contact de chaque arête, pénétration autorisée, fin de l'appui et évacuation après retour. Pour trou et contour externe découpés en sens opposés, indiquez entrées, sorties et bavure admise séparément.
La planéité dépend des charges sur toute la pièce. Asymétrie, contacts décalés, flexion de l'outil et usure peuvent laisser une déformation locale. Vérifiez les appuis pendant la coupe et mesurez la pièce libre. Un voile résiduel peut nécessiter une autre séquence, un autre appui ou un planage.
La position du jonc en V détermine où s'établit la contrainte
Le relief en V du serre-flan est appelé jonc ou anneau en V. Sa pénétration restreint l'écoulement autour du contour, tandis que l'arête principale sépare le matériau. Son action doit être coordonnée avec le serrage et la position de coupe.
Définissez hauteur, forme et distance au contour avec matière, épaisseur, géométrie locale et serrage. Aux angles, examinez l'effet combiné de position du jonc et d'entrée de matrice sur l'arrondi. [7] Gardez les autres conditions fixes et comparez tranches et empreintes avant tout ajustement local.
Pourquoi ne pas réduire indéfiniment le jeu ?
Le jeu doit satisfaire la tranche et les conditions de travail de l'outil. Le réduire modifie contraintes et écoulement et peut augmenter la charge du poinçon. [1][2] Évaluez ensemble qualité, positions sous charge et extraction au retour.
Pour un outil circulaire, D_d est le diamètre de matrice et D_p celui du poinçon. Le jeu par côté est c = (D_d − D_p)/2. Exemple : D_d = 10.04 mm et D_p = 10.00 mm donnent c = 0.02 mm ; pour t = 2.00 mm, soit 1%. C'est une définition illustrée, pas une recommandation. Vérifiez le jeu normal local des contours irréguliers.
Rupture et charge ne varient pas nécessairement ensemble. Une fois la tranche acceptable, recherchez collage, usure ou dévêtissage difficile dus à la charge supplémentaire. Un jeu nul ou négatif modifie la sortie ; mesurez arrondi et forme de sortie séparément. [1][2]
Fixez la course dès la conception pour un jeu nul ou négatif. Les contours peuvent se toucher : contrôlez pénétration admise, entrée de matrice et déformation sous charge. Si la pénétration s'arrête avant séparation et qu'un poste suivant retire la liaison, définissez positionnement et séparation des deux opérations. [2] Revalidez pour une autre épaisseur ou condition matière.
Comparer les trois voies sur une base commune
Comparez d'abord bords à améliorer et séquence possible, puis investissement machine et outil. Le tableau emploie les mêmes critères pour les trois voies.
| Critère | Prédécoupage et rasage | Découpage fin dédié | Détourage opposé coordonné |
|---|---|---|---|
| Principe | Former puis enlever la surépaisseur du bord | Découpage, serrage et contre-pression | Arêtes supérieures et inférieures coordonnées |
| Premier contrôle | Surépaisseur, positionnement, appui, copeaux | Forces, séquence, jeu, jonc, rigidité | Séquence, fermeture, appui, chutes |
| Besoin à évaluer | Bords locaux et séquence permettant le rasage | Plusieurs tranches continues et demande justifiant l'investissement | Géométrie adaptée ; valider tranche et forme |
| Essais | Tranches, cotes et position après chaque passe | Contours critiques, charge, dévêtissage | Contacts, séparation des chutes, planéité libre |
| Coûts | Postes, positionnement, copeaux, manutention, entretien | Outil, temps machine, matière, affûtage, reprises | Guidage, liaisons, réglages, chutes, entretien |
Comparez mêmes cotes finales, tranches, ébavurage et planage, inspection et quantité livrée. Un outil moins cher avec beaucoup de reprises peut coûter davantage qu'un outil qui supprime des opérations. Faible demande ou modifications probables peuvent empêcher l'amortissement d'un outil complexe.
Que doivent démontrer les essais avant la série ?
Les essais doivent montrer une production continue de pièces acceptées, au-delà d'un échantillon brillant. À nuance, état et plage d'épaisseur identiques, consignez lubrification, vitesse, serrage, contre-pression, état de l'outil et méthode de mesure, puis examinez :
- Tranches critiques : arrondi, zone lisse, rupture, bavure, conicité et fissures aux lignes droites, angles, pieds de dents et trous.
- Dimensions et forme : diamètres, contours, positions et planéité ; préciser état libre ou bridage convenu.
- Mouvements et chutes : dévêtissage, résidus, contacts anormaux et changements de charge.
- Continuité et entretien : évolution des échantillons, collage, usure, cotes et tranches avant/après affûtage et coût par pièce acceptée.
Incluez l'entretien dans les essais. Dureté, ténacité, adhérence et frottement du revêtement se combinent ; matériau, contour du poinçon et charges influencent aussi les résultats. [8] Fixez pièce et conditions, puis relevez pièces acceptées, collage, zones d'usure et intervalles d'affûtage pour comparer le coût d'entretien.
Commencer par la fonction de la pièce
Envoyez plan, croquis ou photo et indiquez les bords d'engrènement, de glissement, de contact ou d'ajustement. Précisez matériau, épaisseur, quantité et difficultés de bavure, tranche ou voile. Marquez les tolérances et contrôles restant à définir.
Ces informations permettent de comparer poste de rasage, découpage fin avec serrage et contre-pression ou détourage opposé, en reliant les essais à l'utilisation finale.
- Suzuki Y., Shiratori T., Yang M., Murakawa M. Elucidation of Shearing Mechanism of Finish-type FB and Extrusion-type FB for Thin Foil of JIS SUS304 by Numerical and EBSD Analyses. Materials, 2019, 12(13):2143
- Suzuki Y., Yang M., Murakawa M. Optimum Clearance in the Microblanking of Thin Foil of Austenitic Stainless Steel JIS SUS304 Studied from Shear Cut Surface and Punch Load. Materials, 2020, 13(3):678
- Sontamino A., Thipprakmas S. Modified shaving die for shaving thick sheet metal. The International Journal of Advanced Manufacturing Technology, 2023, 128:2469–2481 (résumé public)
- Hu C., Shi Y., Liu F. Research on Precision Blanking Process Design of Micro Gear Based on Piezoelectric Actuator. Micromachines, 2021, 12(2):200
- Feintool, Fineblanking
- Thipprakmas S. Parameter Design for the Counter-Blanking Process Using the Finite Element Method and the Taguchi Approach. Key Engineering Materials, 2010, 443:134–139 (résumé public)
- Kim J. D. An Experimental Study on the Effect of Die Chamfer Shape and V-Ring Position on Die Roll Height in the Fine Blanking of a Special Part with Various Corner Shapes. Applied Mechanics and Materials, 2013, 365–366:569–575 (résumé public)
- Daniel J. et al. Comparison of Lifetime of the PVD Coatings in Laboratory Dynamic Impact Test and Industrial Fine Blanking Process. Materials, 2020, 13(9):2154