일반 블랭킹 가장자리에는 처짐, 매끈한 전단면, 파단면, 버가 생길 수 있습니다. 치형 맞물림, 정밀 끼워맞춤, 미끄럼 접촉에는 외형 치수만 맞아서는 부족합니다. 실제 접촉 높이, 테이퍼, 고정 해제 후 평면도도 확인합니다.
예비 블랭킹 후 셰이빙, 누름과 역압을 사용하는 파인 블랭킹, 반대 방향의 협조 트리밍 등을 검토할 수 있습니다. 재료 분리 방식과 설비, 금형, 공정 요구가 달라지므로 기능면과 합격 기준에서 선택을 시작합니다.
각 구조는 무엇을 제어하는가?
차이는 가공 여유의 배분, 분리 중 재료 구속, 상하 공구의 협조에 있습니다. 다단 셰이빙은 제거량을 여러 공정에 배분하고, 파인 블랭킹은 누름과 역압을 적용하며, 상하 트리밍은 다른 방향의 공구 동작으로 윤곽을 가공합니다.
이 요소들은 한 공정 안에서 조합할 수 있습니다. 파인 블랭킹 후 국부 셰이빙이 남을 수 있고 상하 트리밍에도 누름과 역압을 쓸 수 있습니다. 주요 문제를 정한 뒤 해결할 공정과 지지 위치를 결정합니다.
절단면, 치수, 평면도를 함께 확인
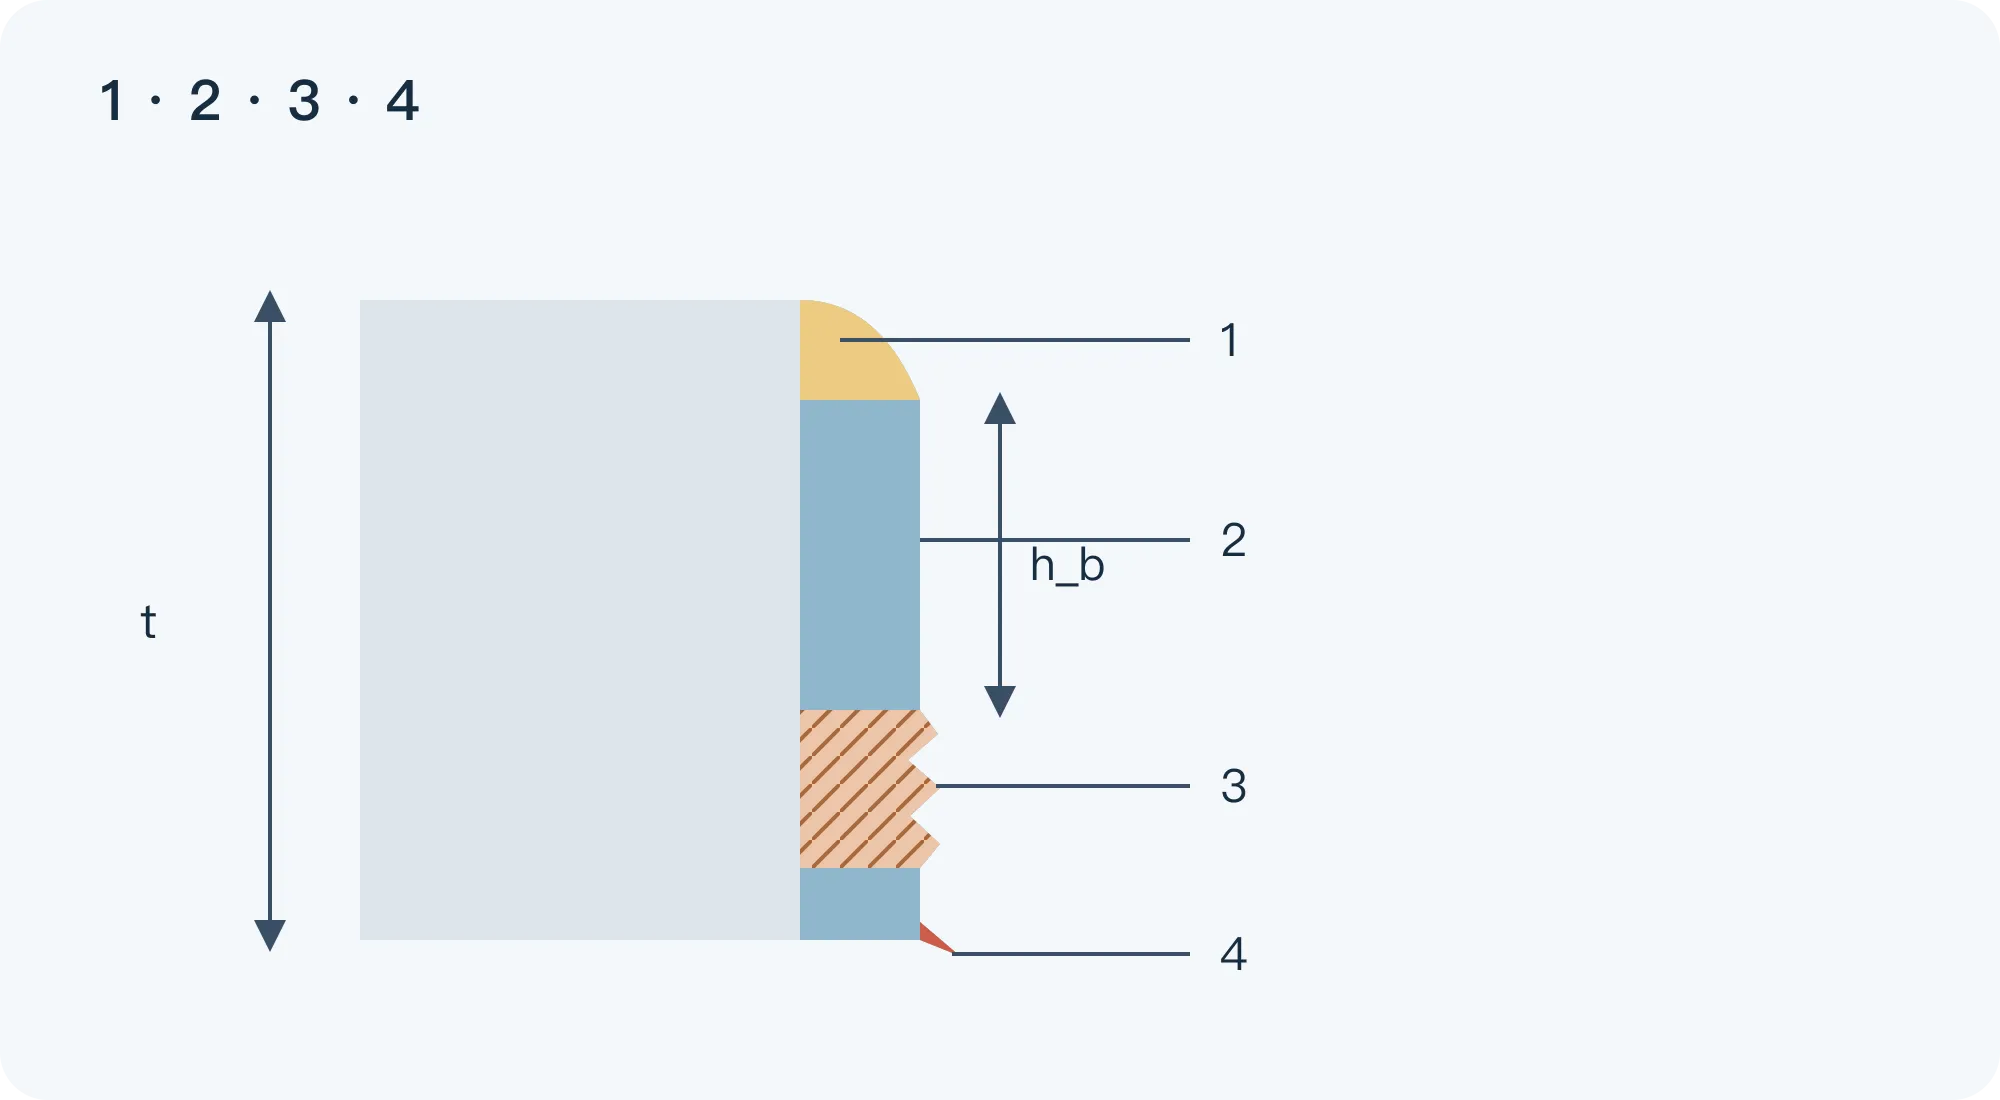
전단면 비율이 커지면 연속적인 접촉 가장자리에 유리하지만 전체 합격 판정을 대신하지는 못합니다. 처짐은 유효 접촉 높이를 줄이고 파단은 형상과 맞춤에 영향을 줍니다. 버의 크기와 방향은 조립, 접촉, 움직임에 영향을 주므로 테이퍼, 균열, 평면도도 별도로 확인합니다.[1][2]
치형 잠금판은 실제 맞물림 높이와 치형을 확인합니다. 축과 맞는 구멍은 벽면 형상, 직경, 합의된 통과 게이지 조건을 확인합니다. 얇은 링과 와셔는 고정 해제 후 뒤틀림에 민감할 수 있습니다. 외형이 맞아도 기능 오차는 남습니다.
측정 위치와 방향을 정합니다. 단면에서 두께 방향으로 측정한 전단면 높이가 h_b이고 원래 두께가 t이면 국부 비율은 h_b/t × 100%입니다. 계산 예: t = 2.00 mm, h_b = 1.60 mm이면 80%. 치근, 모서리, 직선부, 구멍은 각 접촉 요구에 따라 따로 평가합니다.
다단 셰이빙: 여유를 남기고 기능 가장자리 마무리
최종 형상에 가까운 윤곽을 먼저 만들고 남겨둔 얇은 층을 제거하는 공정이 셰이빙입니다. 같은 치수로 반복 전단하는 것과 달리 여유량, 위치결정 관계, 최종 날을 명확히 정해야 합니다.[3]
첫 설계 과제는 여유 배분입니다. 예비 블랭킹이 다음 절입 위치를, 셰이빙이 남는 기능 가장자리를 정합니다. 선행 공정의 파단, 윤곽 오차, 휨은 후속 공정의 입력 조건이 됩니다. 네 항목을 정의합니다.
- 예비 블랭킹 후 상태: 치수, 처짐, 파단, 기존 휨을 기록합니다.
- 제거할 층: 외곽과 구멍의 여유 방향을 구분하고 복잡한 윤곽에서는 균일성도 확인합니다.
- 위치결정과 지지: 안내, 고정, 지지가 바뀌면 국부 과절삭으로 구멍 위치, 윤곽, 평면도가 달라질 수 있습니다.
- 칩 배출: 막힘이 생기기 전에 얇은 칩, 스트리핑, 윤활을 설계에 포함합니다.
공정 수는 회당 제거량, 두께, 날 형상과 함께 정합니다. 두꺼운 판의 절입부와 절삭부는 국부 압축응력과 균열을 바꾸어 한 공정의 마무리 범위에 영향을 줍니다.[3] 추가 공정의 위치 오차, 칩 처리, 유지보수도 검토하여 남는 가장자리가 실제로 개선되는지 확인합니다.
추가 스테이션을 둘 수 있거나 특정 구멍 벽, 치면, 윤곽만 개선할 때 검토합니다. 스테이션, 이송, 여유 및 위치 제어, 칩, 유지보수를 포함해 전체 순서의 단순성과 비용을 평가합니다.
강한 누름을 사용하는 정밀 전단: 전단부 유동 제어
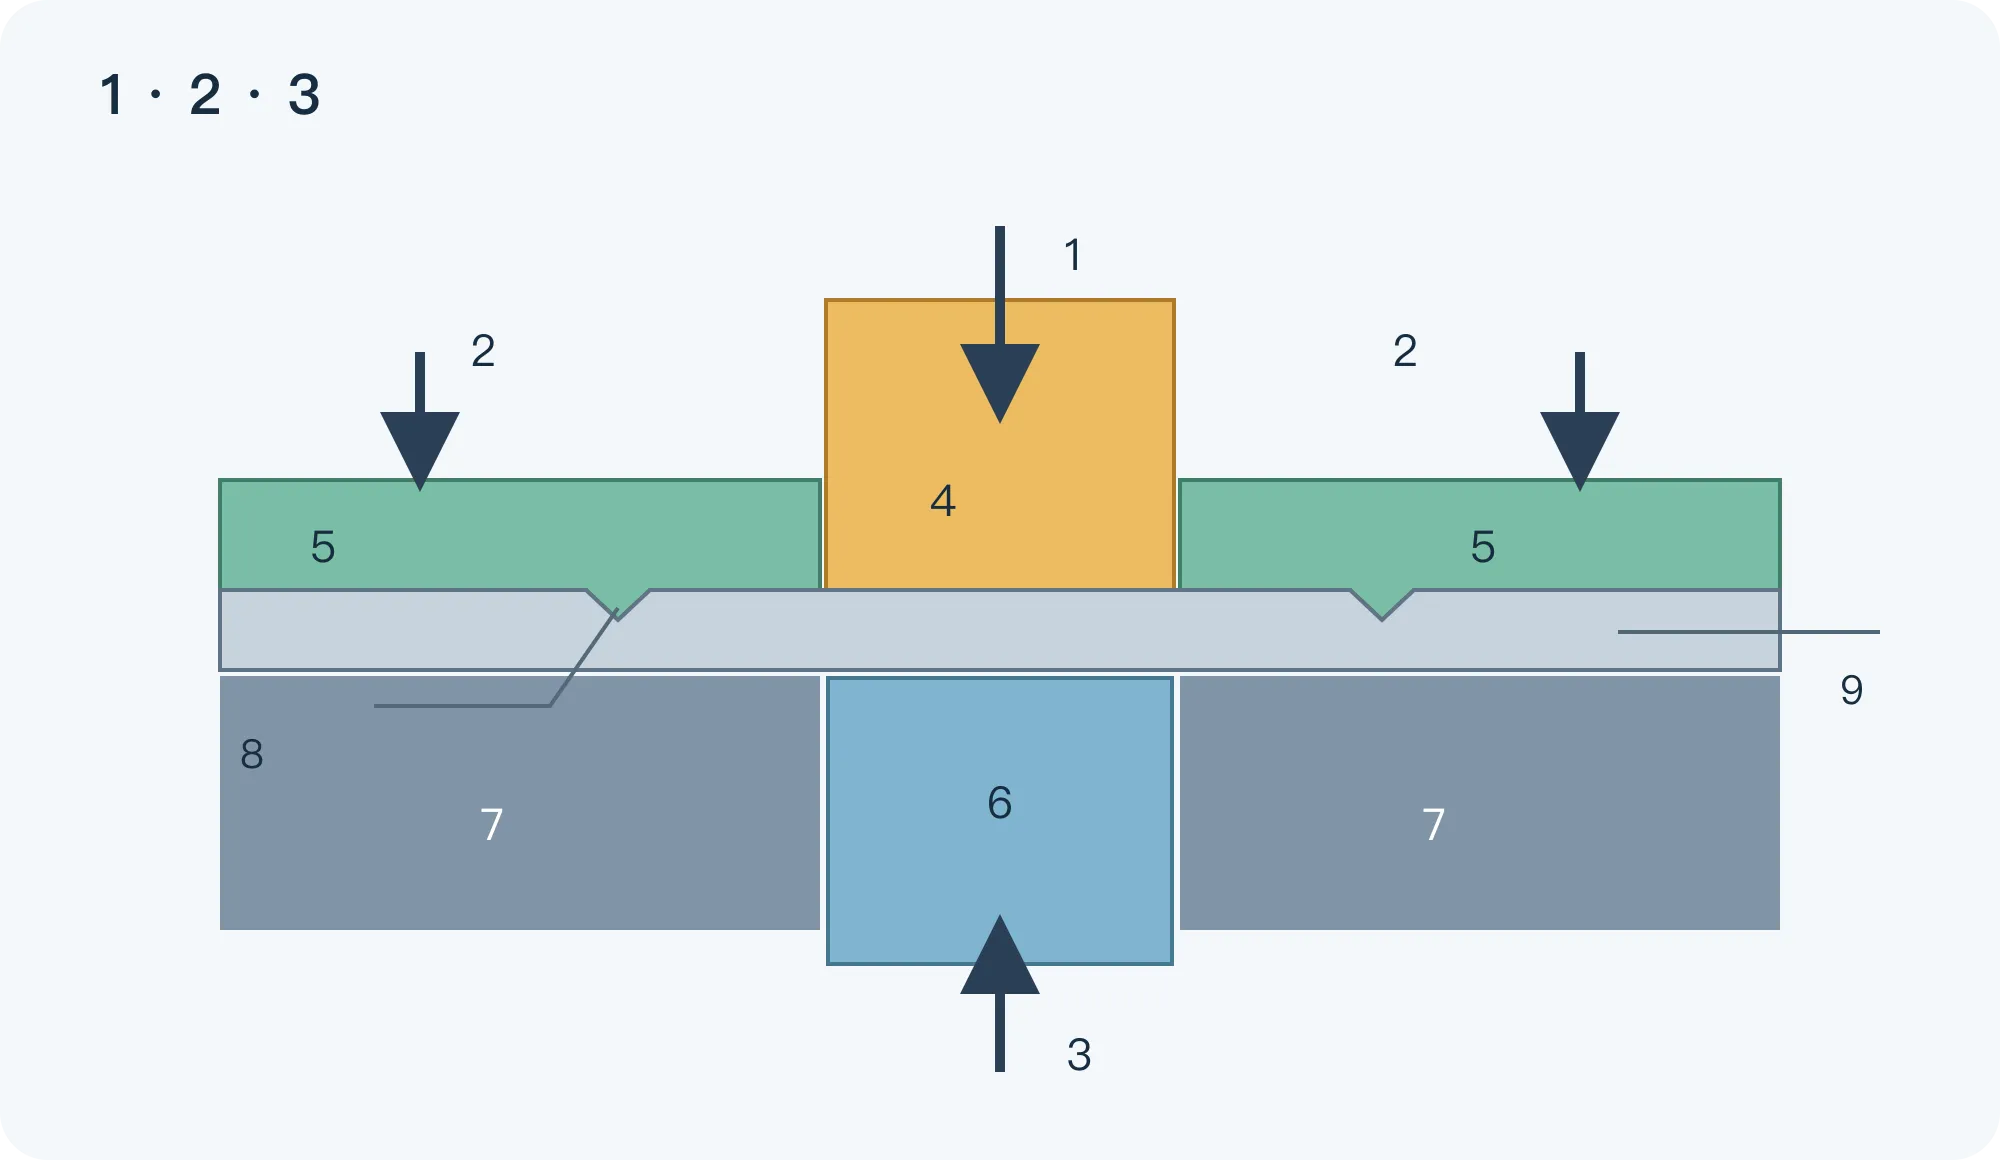
강한 누름의 파인 블랭킹은 주변 재료를 고정하고 분리 중인 부품을 반대쪽 역압으로 지지합니다. 카운터 펀치는 전단 동안 지지를 유지하며 힘과 스트로크를 제어해야 합니다. 분리 후에만 작동하는 밀어내기는 주로 취출을 위한 것입니다.[1][4]
펀치는 재료를 분리하고 누름판과 V링은 주변 유동을 제한하며 카운터 펀치는 부품을 지지합니다. 함께 응력과 유동을 바꾸어 파단을 늦추고 절단면을 개선합니다.[1][4] 구속과 역압을 높일 때 공구 하중, 압흔, 스트리핑, 설비 능력도 확인합니다.
정격 톤수뿐 아니라 각 작용과 순서의 제어를 확인합니다. 금형 강성, 안내, 하중 아래 상대 위치, 스트로크 제어가 조화를 이뤄야 합니다. 정적 간극이 적절해도 전단 중 모든 위치에서 적절하다는 뜻은 아닙니다.
투자는 실제로 없앨 수 있는 후공정과 연결해 평가합니다. 치면이나 끼워맞춤 윤곽이 금형 내에서 요구를 만족하면 추가 가공을 줄일 수 있습니다. 버 제거, 평탄화, 정밀 마무리가 남으면 해당 작업과 비용을 계속 포함합니다.[5]
상하 트리밍: 날의 대응부터 정하고 동작 조정
각 날이 어느 윤곽을 자르는지, 어느 영역이 제품인지, 제품과 스크랩이 어떻게 지지되고 배출되는지 먼저 정합니다. 이후 전단 방향, 입구와 출구, 지지면, 취출 순서를 정합니다.
다른 윤곽을 반대 방향으로 자르는 것과 동일 윤곽을 양쪽에서 자르는 것은 지지와 분리 조건이 다릅니다. 단계적 역방향 전단에는 두 절입 깊이와 공구 치수도 필요합니다.[6] 관계를 도면에 명시한 뒤 국부 간극과 스트로크를 정합니다.
누름 시작, 날 접촉, 허용 절입, 지지 종료, 복귀 후 스크랩 제거를 동작 순서와 닫힌 위치로 표시합니다. 구멍과 외곽을 반대 방향으로 자르면 각 가장자리의 입구, 출구, 허용 버 방향을 따로 표시합니다.
평면도는 부품 전체의 하중 분포로 평가합니다. 비대칭 윤곽, 다른 접촉 시점, 금형 휨, 날 마모는 국부 변형을 남길 수 있습니다. 전단 중 지지와 자유 상태 형상을 측정하고 잔류 휨에는 순서, 지지 범위 또는 평탄화 공정 변경을 검토합니다.
V링 위치가 구속이 형성되는 곳을 정한다
누름판의 V형 돌출부를 V링이라고 합니다. 재료를 눌러 윤곽 주변 유동을 제한하고 주 날은 재료를 분리합니다. 누름력과 전단 위치에 맞춰 작용해야 합니다.
높이, 모양, 윤곽 거리를 재료, 두께, 국부 형상, 누름 조건과 함께 설계합니다. 모서리에서는 링 위치와 다이 입구가 처짐에 미치는 복합 영향을 확인합니다.[7] 나머지 조건을 고정하고 단면과 압흔을 비교한 뒤 국부 조정을 결정합니다.
클리어런스를 계속 줄일 수 없는 이유
간극은 절단면 요구와 공구 작업 조건을 함께 충족해야 합니다. 줄이면 응력과 유동이 바뀌고 펀치 하중이 커질 수 있습니다.[1][2] 가장자리 품질, 하중 상태의 위치, 복귀 스트리핑을 함께 봅니다.
원형 공구에서 다이 직경은 D_d, 펀치 직경은 D_p입니다. 한쪽 간극 c = (D_d − D_p)/2. 계산 예: D_d = 10.04 mm, D_p = 10.00 mm이면 c = 0.02 mm이며 t = 2.00 mm에서 1%입니다. 정의와 계산 예이지 추천 설정값은 아닙니다. 불규칙 윤곽은 국부 법선 간극을 확인합니다.
파단면 변화와 공구 하중 변화는 함께 움직이지 않을 수 있습니다. 가장자리가 합격한 뒤 추가 하중으로 응착, 마모, 취출 문제가 생기는지 확인합니다. 영 간극과 음의 간극은 출구 변형도 바꾸므로 처짐과 출구 형상을 따로 측정합니다.[1][2]
영 또는 음의 간극에서는 설계 단계에서 스트로크를 정합니다. 공구 윤곽의 접촉 위험 때문에 허용 절입, 다이 입구, 하중 변형을 확인합니다. 조기에 멈춘 후 다음 공정에서 남는 연결부를 제거하면 두 공정의 위치결정과 분리를 정의합니다.[2] 두께와 재료 상태가 달라지면 작업 범위를 재확인합니다.
세 공정을 같은 기준으로 비교
개선할 가장자리와 가능한 공정 순서를 먼저 비교하고 설비와 금형 투자를 판단합니다. 표는 세 공정에 같은 설계 기준을 적용합니다.
| 기준 | 예비 블랭킹과 셰이빙 | 전용 파인 블랭킹 | 상하 협조 트리밍 |
|---|---|---|---|
| 원리 | 윤곽 형성 후 가장자리 여유 제거 | 전단, 누름, 역압 제어 | 상하 날 동작으로 윤곽 가공 |
| 첫 확인 | 여유, 위치, 지지, 칩 | 힘, 순서, 간극, 링, 강성 | 순서, 닫힌 위치, 지지, 배출 |
| 검토할 요구 | 국부 개선과 추가 공정 가능 | 연속 단면이 필요하고 투자에 맞는 수요 | 형상과 공정 적합성, 단면·형상 검증 |
| 시험 | 각 단계의 단면, 치수, 위치 | 주요 윤곽, 하중, 스트리핑 | 접촉 순서, 배출, 자유 평면도 |
| 비용 | 스테이션, 위치, 칩, 이송, 유지 | 금형, 설비 시간, 재료, 연마, 후공정 | 안내, 연결, 조정, 배출, 유지 |
최종 치수, 단면, 버 제거와 평탄화 상태, 검사, 납품 수량을 통일합니다. 저렴한 금형이라도 후가공이 많으면 전체 비용이 높을 수 있습니다. 수요가 작거나 변경이 예상되면 복잡한 금형 투자를 회수하기 어려울 수 있습니다.
양산 승인 전에 시험이 입증해야 할 것
시험은 빛나는 샘플 하나가 아니라 합격품의 연속 생산을 입증해야 합니다. 동일 재질, 상태, 두께 범위에서 윤활, 속도, 누름, 역압, 공구 상태, 측정법을 기록하고 다음을 확인합니다.
- 주요 절단면: 직선, 모서리, 치근, 구멍의 처짐, 전단면, 파단, 버, 테이퍼, 균열.
- 치수와 형상: 직경, 윤곽, 위치 관계, 평면도. 자유 상태인지 합의된 고정 상태인지 명시합니다.
- 동작과 스크랩: 취출, 잔류 스크랩, 비정상 접촉, 하중 변화.
- 연속 생산과 유지보수: 샘플 변화, 응착, 마모, 재연마 전후 치수·단면, 합격품당 비용.
유지보수도 시험에 포함합니다. 코팅 경도, 인성, 접착, 마찰 특성뿐 아니라 재료, 펀치 윤곽, 하중도 성능에 영향을 줍니다.[8] 부품과 조건을 고정하고 합격 수, 응착, 마모 위치, 재연마 간격을 기록해 단위 유지비를 비교합니다.
부품의 기능에서 상담 시작
도면, 스케치, 사진에서 맞물림, 미끄럼, 접촉, 정밀 맞춤 가장자리를 표시하십시오. 재료, 두께, 수량과 버, 절단면, 휨 문제를 알려주고 미정 공차와 검사 조건은 미확정으로 표시할 수 있습니다.
이 정보로 셰이빙 공정 추가, 누름과 역압을 이용한 파인 블랭킹 또는 상하 트리밍을 비교하고 시험 결과를 최종 사용 요구와 연결합니다.
- Suzuki Y., Shiratori T., Yang M., Murakawa M. Elucidation of Shearing Mechanism of Finish-type FB and Extrusion-type FB for Thin Foil of JIS SUS304 by Numerical and EBSD Analyses. Materials, 2019, 12(13):2143
- Suzuki Y., Yang M., Murakawa M. Optimum Clearance in the Microblanking of Thin Foil of Austenitic Stainless Steel JIS SUS304 Studied from Shear Cut Surface and Punch Load. Materials, 2020, 13(3):678
- Sontamino A., Thipprakmas S. Modified shaving die for shaving thick sheet metal. The International Journal of Advanced Manufacturing Technology, 2023, 128:2469–2481 (공개 초록)
- Hu C., Shi Y., Liu F. Research on Precision Blanking Process Design of Micro Gear Based on Piezoelectric Actuator. Micromachines, 2021, 12(2):200
- Feintool, Fineblanking
- Thipprakmas S. Parameter Design for the Counter-Blanking Process Using the Finite Element Method and the Taguchi Approach. Key Engineering Materials, 2010, 443:134–139 (공개 초록)
- Kim J. D. An Experimental Study on the Effect of Die Chamfer Shape and V-Ring Position on Die Roll Height in the Fine Blanking of a Special Part with Various Corner Shapes. Applied Mechanics and Materials, 2013, 365–366:569–575 (공개 초록)
- Daniel J. et al. Comparison of Lifetime of the PVD Coatings in Laboratory Dynamic Impact Test and Industrial Fine Blanking Process. Materials, 2020, 13(9):2154