Eine konventionelle Schnittkante kann Kanteneinzug, Glattschnitt, Bruchfläche und Grat aufweisen. Für Verzahnung, Passung oder Gleitkontakt reicht die richtige Konturabmessung häufig nicht aus. Prüfen Sie wirksame Kontakthöhe, Konizität und Ebenheit nach dem Entspannen.
Mögliche Wege sind Vorschneiden mit Nachschneiden, Feinschneiden mit Niederhalter und Gegendruck oder koordiniertes Beschneiden in entgegengesetzten Richtungen. Materialtrennung und Anforderungen an Maschine, Werkzeug und Arbeitsfolge unterscheiden sich. Ausgangspunkt sind Funktion und Abnahmebedingungen.
Was steuert die jeweilige Struktur?
Drei Fragen unterscheiden die Strukturen: Verteilung der Bearbeitungszugabe, Materialrückhaltung während der Trennung und Zusammenwirken oberer und unterer Werkzeuge. Nachschneiden verteilt den Abtrag auf Arbeitsgänge; Feinschneiden erzeugt Niederhalterwirkung und Gegendruck; gegenläufiges Beschneiden bearbeitet Konturen aus verschiedenen Richtungen.
Diese Merkmale können kombiniert werden. Nach Feinschneiden kann örtliches Nachschneiden nötig sein; gegenläufiges Beschneiden kann Niederhalter und Gegendruck enthalten. Bestimmen Sie das Hauptproblem und den Arbeitsgang sowie die Abstützstelle, die es beheben sollen.
Schnittfläche, Maße und Ebenheit gemeinsam bewerten
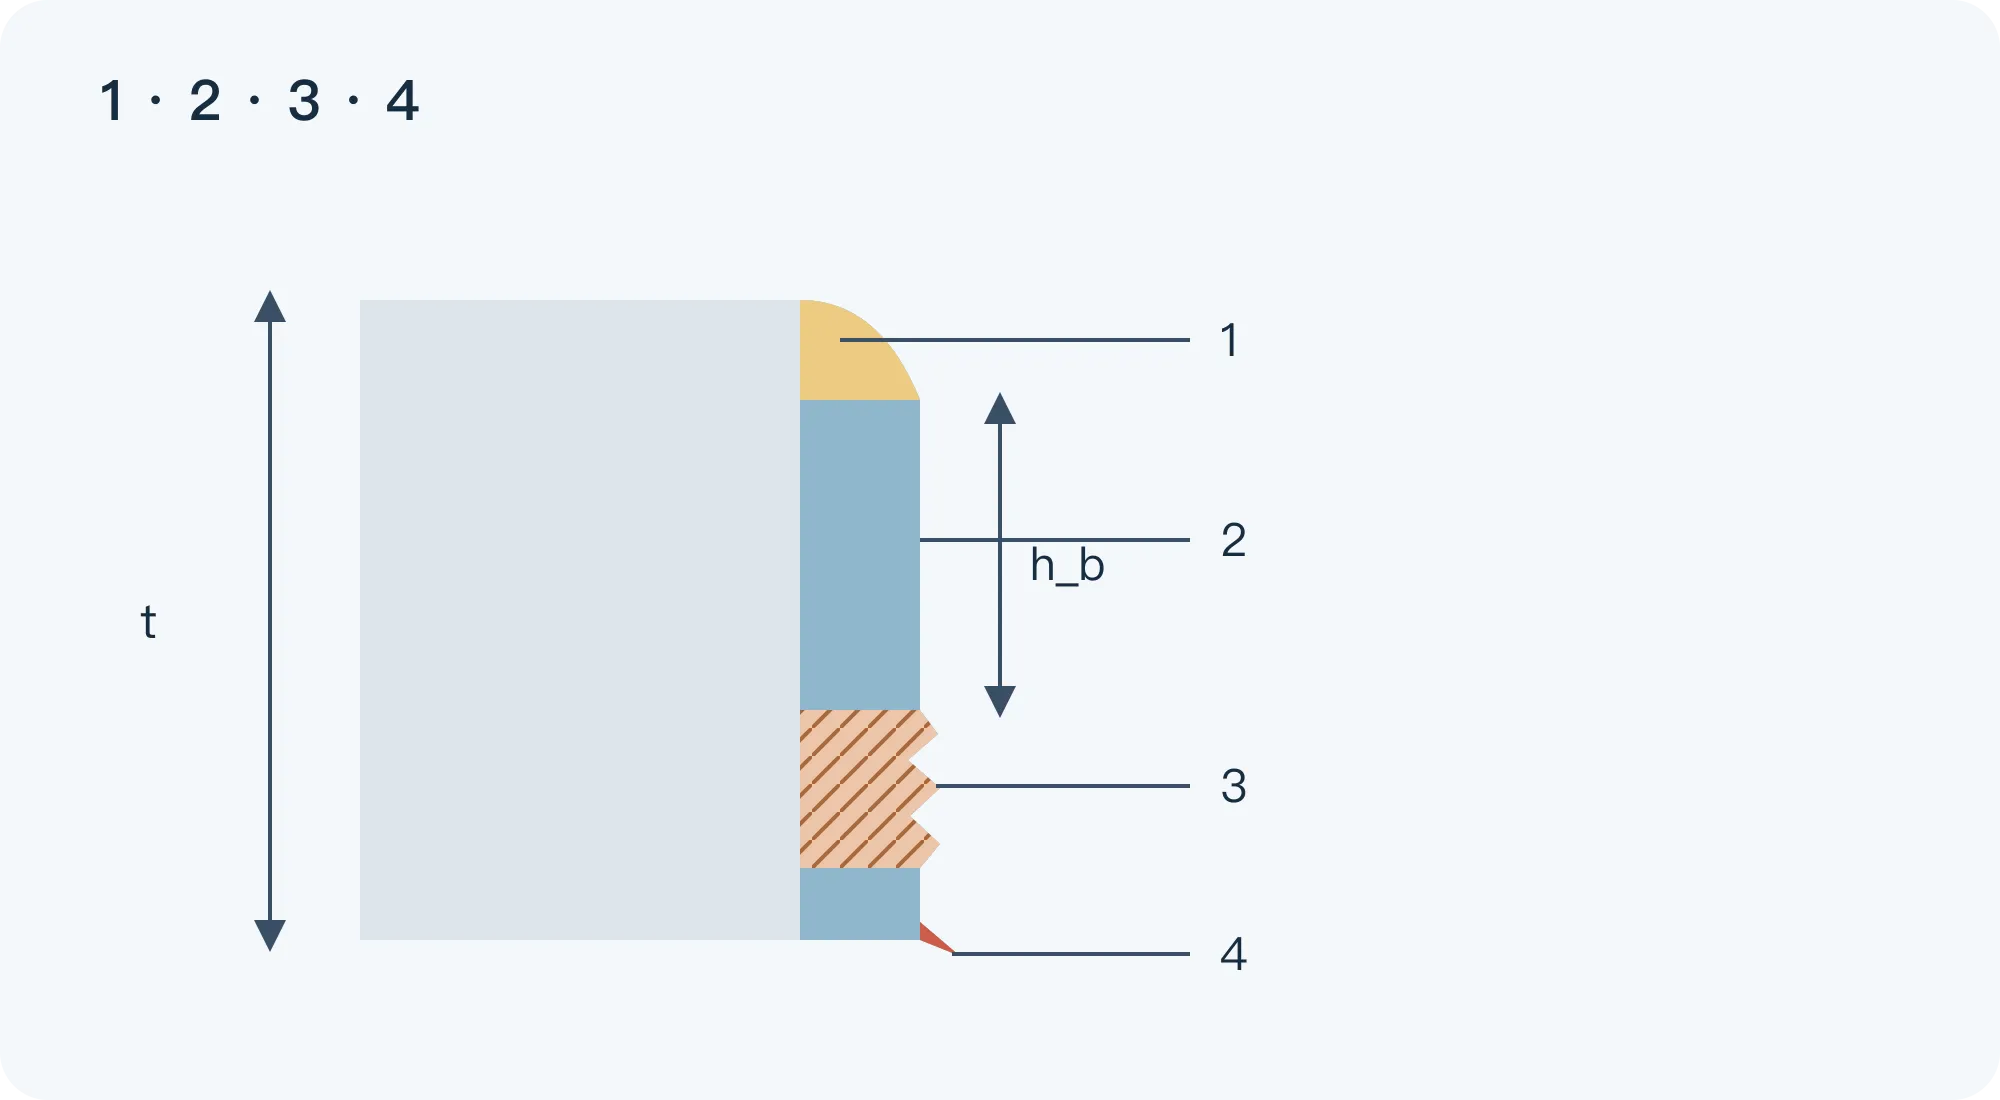
Mehr Glattschnitt begünstigt meist eine durchgehende Kontaktkante, ersetzt aber keine vollständige Abnahme. Einzug vermindert Kontakthöhe; Bruchfläche beeinflusst Form und Passung; Gratgröße und -richtung beeinflussen Montage, Berührung oder Bewegung. Prüfen Sie auch Konizität, Risse und Ebenheit. [1][2]
Bei einer gezahnten Verriegelungsplatte zählen Zahnprofil und Eingriffshöhe. Bei einer Wellenbohrung zählen Wandform, Durchmesser und vereinbarte Gutlehrenprüfung. Dünne Ringe und Scheiben können nach dem Lösen verziehen, obwohl die Außenkontur maßhaltig ist.
Vereinbaren Sie Messstelle und -richtung. Ist h_b die Glattschnitthöhe in Dickenrichtung und t die Ausgangsdicke, beträgt der örtliche Anteil h_b/t × 100%. Rechenbeispiel: t = 2.00 mm und h_b = 1.60 mm ergeben 80%. Zahnfüße, Ecken, Geraden und Bohrungen sind nach ihrer tatsächlichen Kontaktfunktion getrennt zu prüfen.
Mehrstufiges Nachschneiden: Zugabe vorsehen, Funktionskante fertigstellen
Ein Weg erzeugt eine annähernd fertige Kontur und entfernt anschließend eine dünne Zugabeschicht. Dieser Arbeitsgang heißt Nachschneiden oder Shaving. Er benötigt festgelegte Zugabe, Positionierbezug und Fertigschneide statt wiederholten Schneidens auf dasselbe Maß. [3]
Zuerst ist die Zugabe zu verteilen. Vorschneiden bestimmt den Eintritt des Nachschneidens; dieses legt die verbleibende Funktionskante fest. Bruch, Konturfehler und Verzug aus dem ersten Schritt werden Eingangsbedingungen des nächsten. Legen Sie vier Punkte fest:
- Zustand nach Vorschneiden: Maße, Einzug, Bruchfläche und vorhandenen Verzug aufnehmen.
- Abzutragende Schicht: Zugaberichtung bei Außenkontur und Loch unterscheiden und Gleichmäßigkeit komplexer Konturen prüfen.
- Positionierung und Abstützung: Änderungen in Führung, Spannung oder Auflage können örtlichen Überabtrag sowie Lage-, Kontur- und Ebenheitsfehler verursachen.
- Späne: Abfuhr dünner Späne, Abstreifen und Schmierung vor dem ersten Spanstau vorsehen.
Passenzahl zusammen mit Abtrag, Dicke und Schneidengeometrie festlegen. Bei dickem Blech verändern Eindring- und Schneidabschnitte lokale Druckspannungen und Rissbildung und damit die Bearbeitung pro Schritt. [3] Weitere Schritte erhöhen Positionier-, Span- und Wartungsaufwand; die verbleibende Kante muss tatsächlich besser werden.
Diesen Weg prüfen, wenn eine weitere Station möglich ist oder nur einzelne Lochwände, Zahnflanken und Konturen verbessert werden müssen. Stationen, Handling, Zugabe, Positionierung, Späne und Wartung mitrechnen. Einfachheit und Kosten ergeben sich aus der gesamten Folge.
Feinschneiden mit starkem Niederhalten: Materialfluss begrenzen
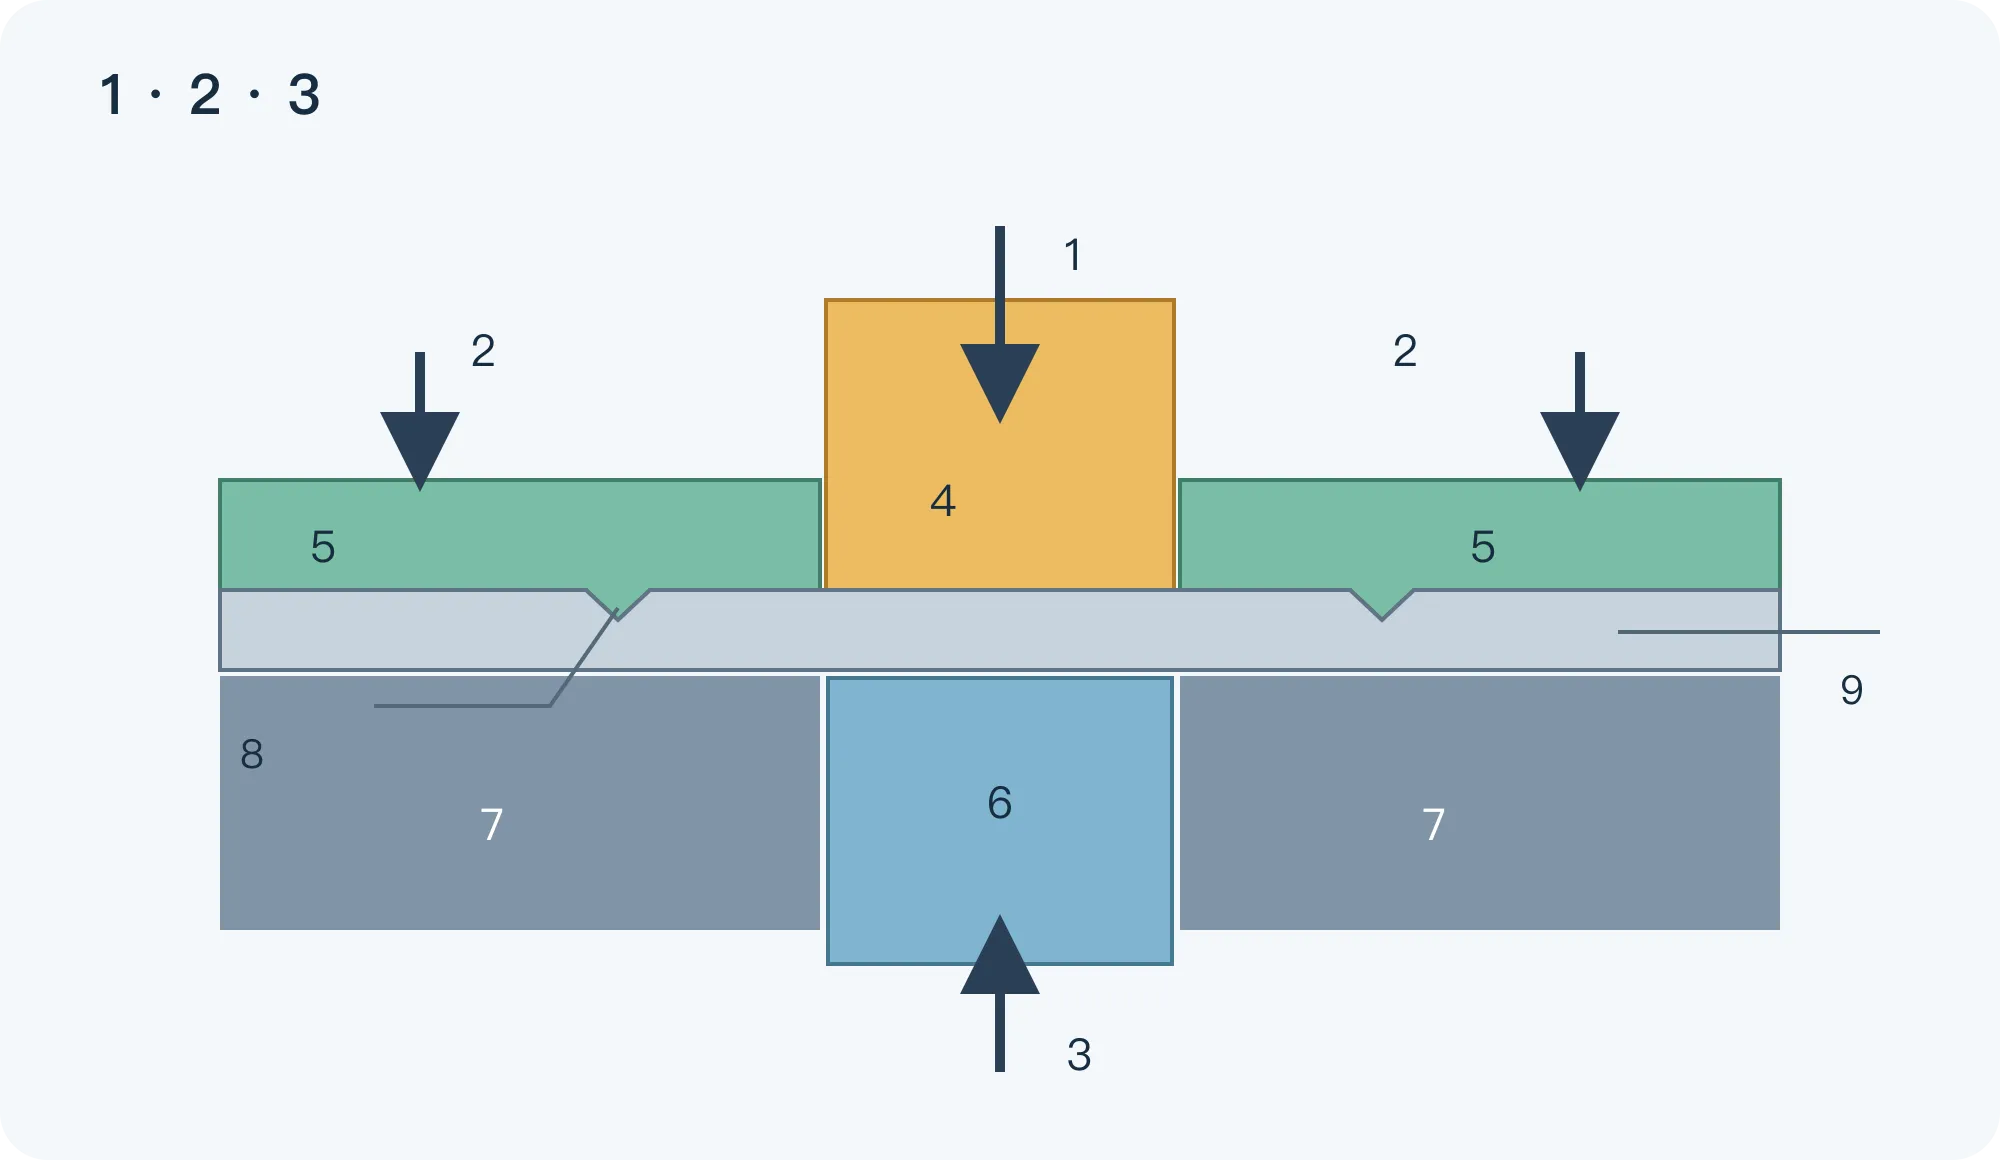
Feinschneiden mit starkem Niederhalten hält das umgebende Material fest und stützt das sich trennende Teil durch Gegendruck von der anderen Seite. Der Gegenstempel muss während des Schneidens mit abgestimmter Kraft und Bewegung stützen. Ein erst nach der Trennung wirkender Auswerfer dient hauptsächlich der Entnahme. [1][4]
Der Stempel trennt; Niederhalter und Ringzacke begrenzen die Umgebung; der Gegenstempel stützt das Teil. Gemeinsam beeinflussen sie Spannung und Materialfluss, verzögern Bruch und verbessern die Schnittfläche. [1][4] Bei stärkerer Rückhaltung sind Werkzeuglast, Eindrücke, Abstreifen und Maschinenfähigkeit mitzuprüfen.
Prüfen Sie Steuerung und Reihenfolge dieser Wirkungen statt nur Nennpresskraft. Steifigkeit, Führung, Relativlage unter Last und Hubsteuerung müssen zusammenpassen. Ein richtiger statischer Spalt bleibt unter Schneidlast nicht zwangsläufig überall richtig.
Begründen Sie die Investition mit konkret entfallenden Arbeitsgängen. Erfüllen Zahnflanken oder Passkonturen die Anforderungen im Werkzeug, kann ihre Nachbearbeitung sinken. Bleiben Entgraten, Richten oder Feinbearbeitung nötig, gehören diese Kosten weiterhin in den Vergleich. [5]
Gegenläufiges Beschneiden: Schneiden vor Bewegungen festlegen
Legen Sie fest, welche Schneide welche Kontur bearbeitet, welcher Bereich das Fertigteil bildet und wie Teil und Abfall gestützt und entfernt werden. Danach folgen Schneidrichtungen, Ein- und Austritt, Abstützung und Abstreiffolge.
Verschiedene Konturen in entgegengesetzten Richtungen zu schneiden unterscheidet sich vom beidseitigen Schneiden derselben Kontur. Mehrstufiges Gegenschneiden erfordert außerdem beide Eindringtiefen und Werkzeugmaße. [6] Zeichnen Sie diese Beziehungen vor Spalt- und Hubfestlegung.
Zeigen Sie Arbeitsfolge und geschlossene Positionen: Niederhalterbeginn, Schneidenkontakt, zulässiges Eindringen, Ende der Abstützung und Abfallfreiheit nach Rückhub. Bei gegenläufiger Loch- und Außenkonturbearbeitung sind Ein- und Austritt sowie zulässige Gratrichtung einzeln anzugeben.
Ebenheit hängt von der Lastverteilung über das ganze Teil ab. Asymmetrien, zeitversetzter Kontakt, Werkzeugdurchbiegung oder Verschleiß können örtlichen Verzug hinterlassen. Prüfen Sie die Abstützung beim Schneiden und messen Sie das freie Teil. Restverzug kann andere Reihenfolge, größere Abstützung oder Richten verlangen.
Die Ringzackenposition bestimmt den Ort der Rückhaltung
Der V-förmige Vorsprung am Niederhalter heißt Ringzacke oder V-Ring. Das Eindrücken begrenzt den Materialfluss um die Kontur; die Hauptschneide trennt. Wirkung, Niederhalterkraft und Schneidposition müssen zusammenpassen.
Höhe, Form und Konturabstand mit Material, Dicke, örtlicher Geometrie und Niederhalten festlegen. An Ecken die gemeinsame Wirkung von Ringlage und Matrizeneinlauf auf den Einzug prüfen. [7] Bei sonst gleichen Bedingungen Schnittflächen und Eindrücke vergleichen, bevor örtlich angepasst wird.
Warum der Schneidspalt nicht beliebig kleiner werden darf
Der Spalt muss Schnittflächenanforderungen und Werkzeugbedingungen erfüllen. Verkleinern verändert Spannungen und Fluss und kann die Stempellast erhöhen. [1][2] Bewerten Sie Kante, Werkzeuglage unter Last und Abstreifen im Rückhub gemeinsam.
Bei runden Werkzeugen sind D_d der Matrizendurchmesser und D_p der Stempeldurchmesser. Der einseitige Spalt ist c = (D_d − D_p)/2. Beispiel: D_d = 10.04 mm und D_p = 10.00 mm ergeben c = 0.02 mm; bei t = 2.00 mm entspricht das 1%. Das erläutert die Definition, ist keine Einstellempfehlung. Unregelmäßige Konturen erfordern den örtlichen Normalspalt.
Bruchflächenanteil und Werkzeuglast ändern sich nicht zwangsläufig gleichmäßig. Ist die Kante bereits akzeptabel, prüfen Sie Materialanhaftung, Verschleiß oder erschwertes Abstreifen durch zusätzliche Last. Null- und Negativspalt verändern die Austrittsverformung; Einzug und Austrittsform getrennt messen. [1][2]
Bei Null- oder Negativspalt ist der Hub konstruktiv festzulegen. Werkzeugkonturen können kollidieren: zulässiges Eindringen, Matrizeneinlauf und Verformung unter Last prüfen. Wird früh gestoppt und die Restverbindung in einer Folgestation entfernt, sind Positionierung und Trennung beider Schritte festzulegen. [2] Andere Dicken oder Materialzustände verlangen erneute Bestätigung.
Drei Verfahren auf gleicher Grundlage vergleichen
Vergleichen Sie zuerst die zu verbessernden Kanten und verfügbare Arbeitsfolge, danach Maschinen- und Werkzeuginvestition. Die Tabelle verwendet gleiche Kriterien für alle drei Wege.
| Kriterium | Vorschneiden und Nachschneiden | Spezielles Feinschneiden | Gegenläufiges Beschneiden |
|---|---|---|---|
| Prinzip | Kontur erzeugen, Kantenzugabe entfernen | Schneiden, Niederhalten, Gegendruck | Obere und untere Schneidbewegungen |
| Zuerst prüfen | Zugabe, Position, Abstützung, Späne | Kräfte, Ablauf, Spalt, Ringzacke, Steifigkeit | Reihenfolge, Schließlage, Abstützung, Abfall |
| Geeigneter Bedarf | Örtliche Funktionskanten und passende Arbeitsfolge | Mehrere durchgehende Schnittflächen und tragfähige Nachfrage | Geeignete Geometrie und Stationen; Form und Schnitt validieren |
| Versuche | Schnitt, Maß und Position nach jeder Stufe | Kritische Konturen, Last, Abstreifen | Kontaktfolge, Abfalltrennung, freie Ebenheit |
| Kosten | Stationen, Positionierung, Späne, Handling, Wartung | Werkzeug, Maschinenzeit, Material, Nachschliff, Folgearbeit | Führung, Kopplung, Einrichtung, Abfall, Wartung |
Gleiche Endmaße, Schnittflächen, Entgratungs- und Richtzustände, Prüfungen und Liefermenge vergleichen. Ein günstiges Werkzeug mit vielen Folgearbeiten kann insgesamt teurer sein. Geringe Nachfrage oder wahrscheinliche Änderungen können die Amortisation komplexer Werkzeuge verhindern.
Was müssen Versuche vor der Serienfreigabe zeigen?
Versuche sollen fortlaufende Gutteilproduktion nachweisen, nicht nur ein glänzendes Muster. Bei gleicher Werkstoffsorte, gleichem Zustand und Dickenbereich sind Schmierung, Geschwindigkeit, Niederhalter, Gegendruck, Werkzeugzustand und Messmethode zu dokumentieren; prüfen Sie:
- Kritische Schnittflächen: Einzug, Glattschnitt, Bruch, Grat, Konizität und Risse an Geraden, Ecken, Zahnfüßen und Löchern.
- Maße und Form: Durchmesser, Kontur, Lage und Ebenheit; freien oder vereinbart gespannten Messzustand angeben.
- Bewegung und Abfall: Abstreifen, Restabfall, ungewöhnliche Kontakte und Laständerungen.
- Serienlauf und Wartung: Musterentwicklung, Anhaftung, Verschleiß, Maße und Schnittflächen vor/nach Nachschliff und Gutteilkosten.
Wartung in Versuche einbeziehen. Beschichtungshärte, Zähigkeit, Haftung und Reibung wirken zusammen; Werkstoff, Stempelkontur und Last beeinflussen ebenfalls die Leistung. [8] Teil und Bedingungen konstant halten und Gutteilzahl, Anhaftung, Verschleißorte und Nachschliffintervalle für Wartungskosten je Gutteil aufzeichnen.
Mit der Bauteilfunktion beginnen
Senden Sie Zeichnung, Skizze oder Foto und markieren Sie Kanten für Eingriff, Gleiten, Kontakt oder Passung. Nennen Sie Material, Dicke, Menge und aktuelle Grat-, Schnittflächen- oder Verzugsprobleme. Offene Toleranzen und Prüfungen können als ungeklärt gekennzeichnet werden.
Damit lassen sich Nachschneidstationen, Feinschneiden mit Niederhalter und Gegendruck oder gegenläufiges Beschneiden vergleichen und Versuche auf die spätere Verwendung beziehen.
- Suzuki Y., Shiratori T., Yang M., Murakawa M. Elucidation of Shearing Mechanism of Finish-type FB and Extrusion-type FB for Thin Foil of JIS SUS304 by Numerical and EBSD Analyses. Materials, 2019, 12(13):2143
- Suzuki Y., Yang M., Murakawa M. Optimum Clearance in the Microblanking of Thin Foil of Austenitic Stainless Steel JIS SUS304 Studied from Shear Cut Surface and Punch Load. Materials, 2020, 13(3):678
- Sontamino A., Thipprakmas S. Modified shaving die for shaving thick sheet metal. The International Journal of Advanced Manufacturing Technology, 2023, 128:2469–2481 (öffentliche Zusammenfassung)
- Hu C., Shi Y., Liu F. Research on Precision Blanking Process Design of Micro Gear Based on Piezoelectric Actuator. Micromachines, 2021, 12(2):200
- Feintool, Fineblanking
- Thipprakmas S. Parameter Design for the Counter-Blanking Process Using the Finite Element Method and the Taguchi Approach. Key Engineering Materials, 2010, 443:134–139 (öffentliche Zusammenfassung)
- Kim J. D. An Experimental Study on the Effect of Die Chamfer Shape and V-Ring Position on Die Roll Height in the Fine Blanking of a Special Part with Various Corner Shapes. Applied Mechanics and Materials, 2013, 365–366:569–575 (öffentliche Zusammenfassung)
- Daniel J. et al. Comparison of Lifetime of the PVD Coatings in Laboratory Dynamic Impact Test and Industrial Fine Blanking Process. Materials, 2020, 13(9):2154