Un borde cortado convencionalmente puede presentar redondeo de entrada, zona bruñida, zona de fractura y rebaba. Para engranar dientes, ajustar con precisión o deslizar, la dimensión exterior correcta no basta: hay que comprobar altura de contacto, conicidad y planitud tras liberar la pieza.
Las opciones incluyen corte previo y repasado, corte fino con sujeción y contrapresión, o recorte coordinado desde direcciones opuestas. Cambian la separación del material y los requisitos de equipo, matriz y operaciones. La selección parte de la función y de los criterios de aceptación.
¿Qué controla cada estructura?
Las diferencias responden a tres cuestiones: distribución del sobremetal, restricción del material durante la separación y coordinación de herramientas superiores e inferiores. El repasado distribuye la eliminación de material entre operaciones; el corte fino aplica sujeción y contrapresión; el recorte opuesto trabaja los contornos desde direcciones diferentes.
Estas soluciones pueden combinarse. Después del corte fino puede quedar un repasado local, y el recorte opuesto puede incorporar sujeción y contrapresión. Identifique el problema principal y la operación y posición de apoyo que deben resolverlo.
Examinar la sección, las dimensiones y la planitud
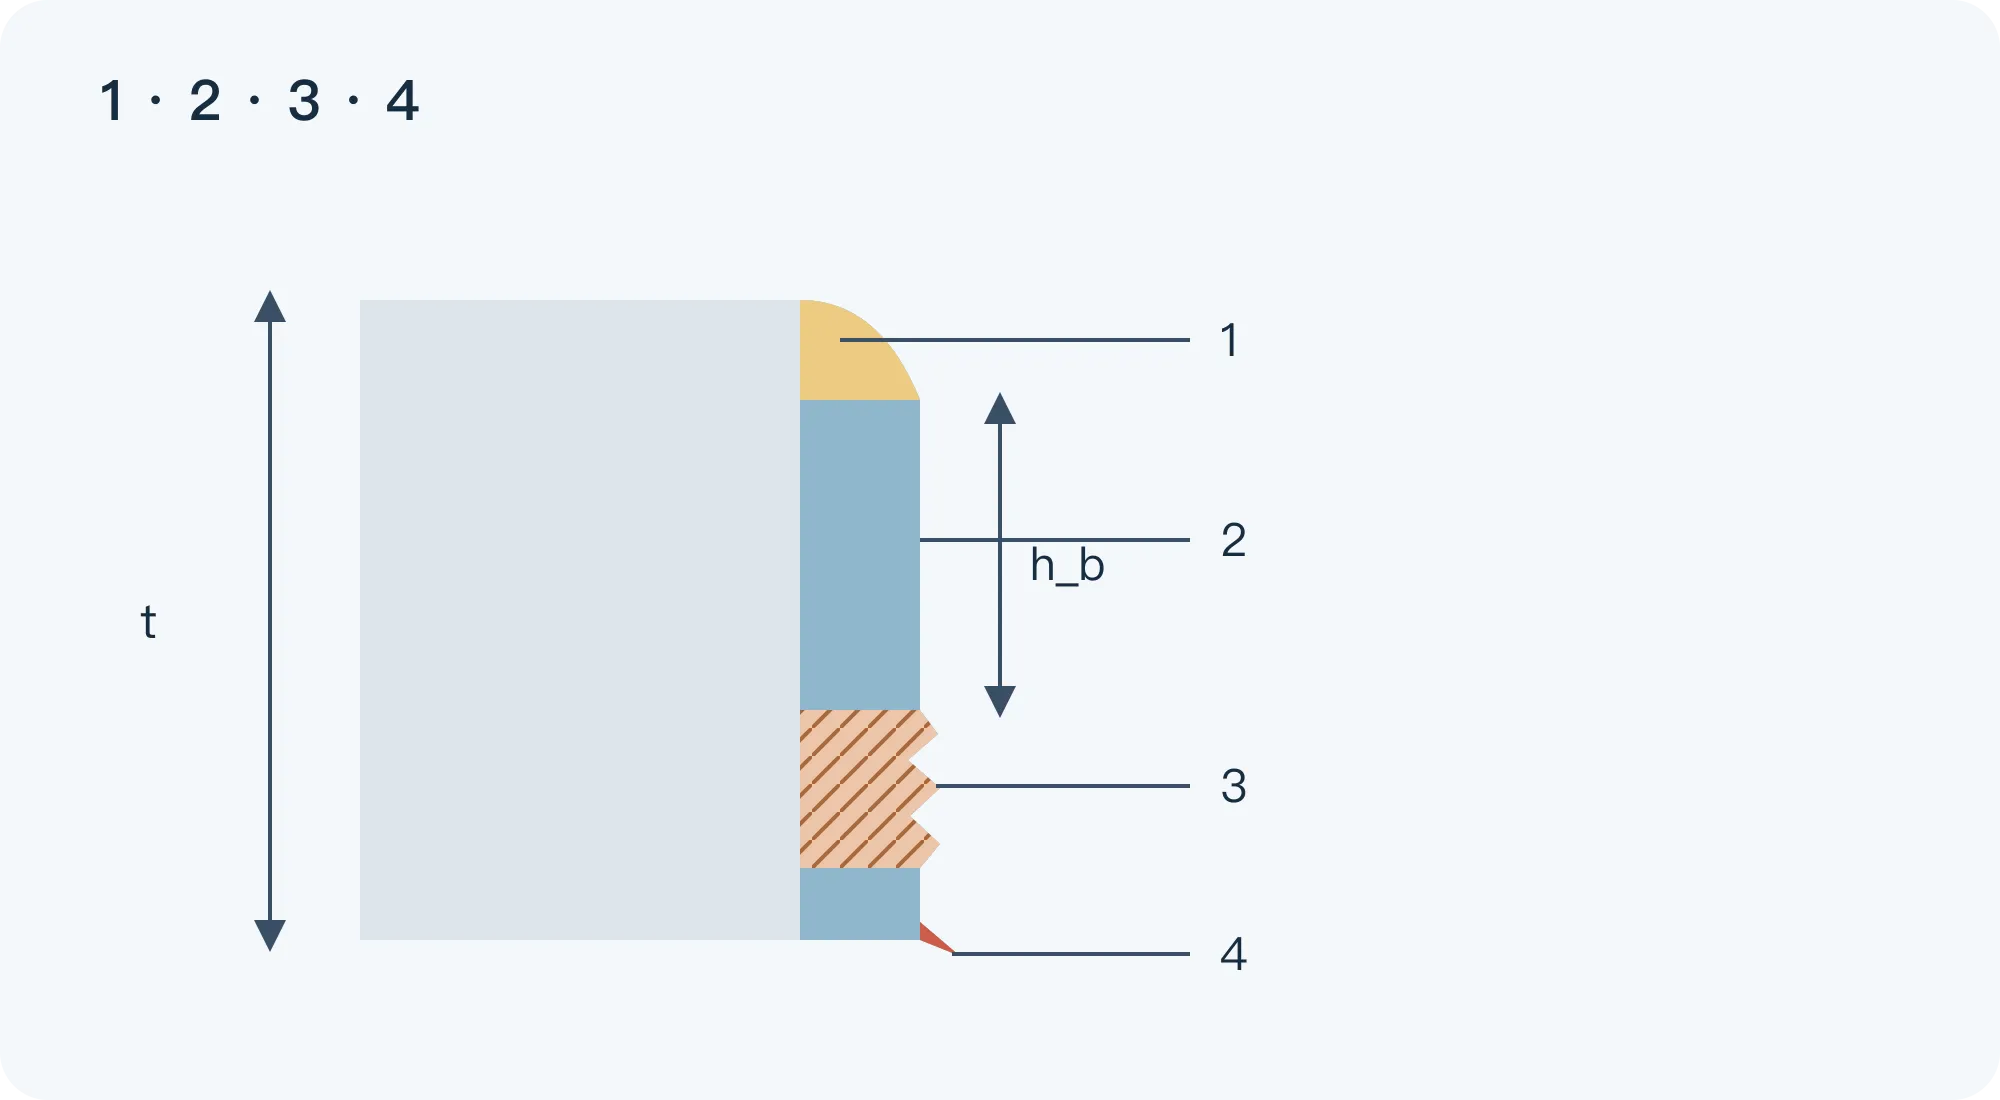
Una zona bruñida mayor suele ofrecer un contacto más continuo, pero su porcentaje no sustituye la aceptación completa. El redondeo reduce altura útil; la fractura afecta forma y ajuste; tamaño y dirección de la rebaba afectan montaje, contacto o movimiento. Compruebe también conicidad, grietas y planitud. [1][2]
En una placa de bloqueo dentada, compruebe perfil y altura efectiva de engrane. En un agujero para eje, revise pared, diámetro y condición del calibre pasa acordado. Los anillos y arandelas finos pueden alabearse al liberar la sujeción, aunque su contorno sea correcto.
Acuerde posición y dirección de medida. Si h_b es la altura bruñida medida en dirección del espesor y t el espesor original, la proporción local es h_b/t × 100%. Ejemplo de cálculo: t = 2.00 mm y h_b = 1.60 mm dan 80%. Revise por separado raíces de dientes, esquinas, bordes rectos y agujeros según su contacto real.
Repasado en varias etapas: reservar material y acabar el borde
Una ruta forma un contorno próximo al definitivo y después elimina una capa fina reservada. Esta operación se denomina repasado o shaving. Requiere sobremetal, relación de posicionamiento y filo final definidos; no consiste en repetir el mismo corte a la misma dimensión. [3]
El reparto del sobremetal es la primera decisión. El corte previo determina la entrada del repasado y este determina el borde final. Fractura, error de contorno y deformación previos condicionan la siguiente operación. Defina cuatro aspectos:
- Estado tras el corte previo: dimensiones, redondeo, fractura y deformación existente.
- Capa a eliminar: diferenciar dirección del sobremetal en contornos exteriores y agujeros y uniformidad en formas complejas.
- Posicionamiento y apoyo: cambios de guiado, fijación o soporte pueden provocar mordidas locales y modificar posición, contorno o planitud.
- Evacuación de viruta: diseñar salida de virutas finas, extracción y lubricación antes de que aparezcan atascos.
Planifique número de pasadas junto con material retirado, espesor y geometría del filo. En chapa gruesa, los tramos de penetración y corte cambian compresión y formación de grietas y el acabado posible en una operación. [3] Cada etapa añade errores de posicionamiento, viruta y mantenimiento: confirme la mejora del borde que queda.
Evalúe esta ruta si cabe una estación adicional o solo determinados agujeros, flancos o contornos necesitan mejora. Incluya estaciones, manipulación, control de sobremetal y posición, virutas y mantenimiento. La sencillez y coste dependen de la secuencia completa.
Corte fino con sujeción intensa: controlar el flujo en la zona de corte
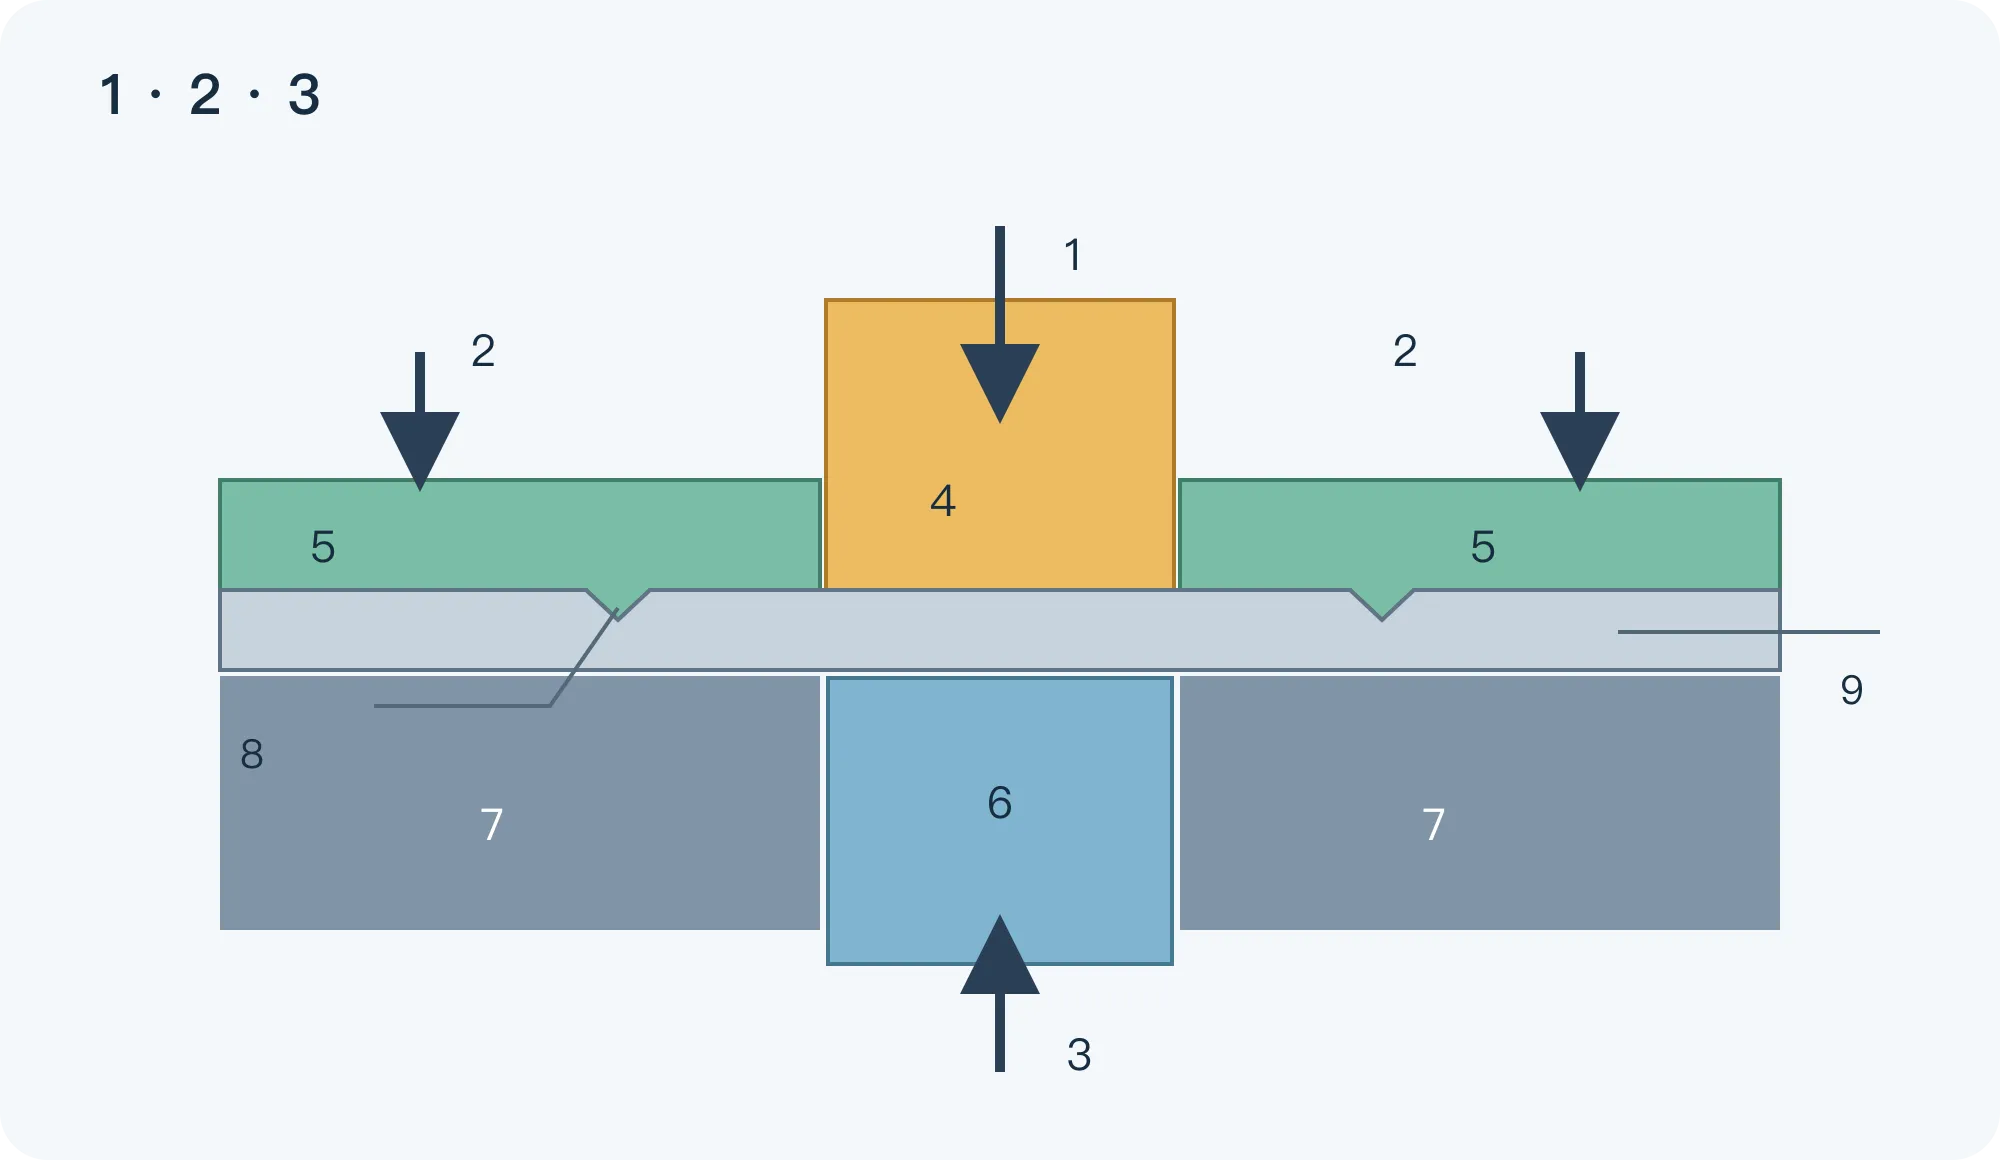
El corte fino con sujeción intensa retiene el material alrededor y apoya la pieza en separación mediante contrapresión desde el lado opuesto. El contrapunzón debe apoyar durante el corte con fuerza y recorrido controlados. Un expulsor que actúa después de separar sirve principalmente para extraer la pieza. [1][4]
El punzón separa; el sujetador y el anillo en V restringen el material circundante; el contrapunzón sostiene la pieza. Juntos modifican tensión y flujo, retrasan la fractura y mejoran la sección. [1][4] Al aumentar la restricción, revise carga, marcas, extracción y capacidad del equipo.
Compruebe control de acciones y secuencia, además del tonelaje nominal. Rigidez, guiado, posición relativa bajo carga y control de recorrido deben ser compatibles. Una holgura estática correcta no demuestra que se mantenga durante el corte.
La inversión debe vincularse a operaciones concretas eliminadas. Si flancos o contornos de ajuste cumplen en la matriz, puede reducirse su mecanizado. Si siguen haciendo falta desbarbado, aplanado o acabado de precisión, incluya esas operaciones y costes. [5]
Recorte opuesto: definir los filos antes de coordinar movimientos
Identifique qué contorno corta cada filo, qué zona queda como pieza y cómo se apoyan y extraen pieza y residuos. Después establezca direcciones de corte, caras de entrada y salida, apoyos y secuencia de extracción.
Cortar contornos diferentes en direcciones opuestas no equivale a cortar un mismo contorno desde ambos lados. El contracorte por etapas exige controlar ambas penetraciones y dimensiones de herramienta. [6] Dibuje estas relaciones antes de fijar holguras y recorridos.
Represente la secuencia y posiciones cerradas: inicio de sujeción, contacto de cada filo, penetración permitida, pérdida de apoyo y evacuación de residuos tras el retorno. Para agujero y exterior cortados en sentidos opuestos, indique entrada, salida y dirección admisible de rebaba.
La planitud depende de la carga sobre toda la pieza. Asimetría, contactos sucesivos, flexión del conjunto y desgaste pueden dejar deformación local. Compruebe el apoyo durante el corte y mida la pieza libre. El alabeo residual puede exigir cambiar secuencia, zona de apoyo o añadir aplanado.
La posición del anillo en V determina dónde se restringe el material
El resalte en V del sujetador se denomina anillo en V. Al penetrar restringe el flujo alrededor del contorno; el filo principal separa el material. Su acción debe coordinarse con fuerza de sujeción y posición de corte.
Diseñe altura, forma y distancia al contorno junto con material, espesor, geometría local y sujeción. En esquinas revise el efecto combinado de posición del anillo y entrada de matriz sobre el redondeo. [7] Mantenga constantes las demás condiciones y compare secciones y marcas antes de ajustar posiciones locales.
Por qué no conviene reducir indefinidamente la holgura
La holgura debe cumplir los requisitos del borde y las condiciones de trabajo de la herramienta. Reducirla cambia tensiones y flujo y puede elevar la carga del punzón. [1][2] Evalúe conjuntamente sección, posiciones bajo carga y extracción en retorno.
Para herramientas circulares, D_d es el diámetro de matriz y D_p el de punzón. La holgura por lado es c = (D_d − D_p)/2. Ejemplo: D_d = 10.04 mm y D_p = 10.00 mm dan c = 0.02 mm; con t = 2.00 mm es 1%. Es una definición y un cálculo ilustrativo, no un ajuste recomendado. En contornos irregulares revise la holgura normal local.
La reducción de fractura y el aumento de carga no tienen por qué evolucionar juntos. Una vez aceptable el borde, compruebe adherencia de material, desgaste y extracción difícil por carga adicional. Holguras nulas o negativas modifican la salida; mida aparte redondeo y forma de salida. [1][2]
Defina el recorrido durante el diseño si la holgura es nula o negativa. Los contornos pueden contactar: revise penetración permitida, entrada de matriz y deformación bajo carga. Si se detiene antes y otra estación elimina la unión restante, defina posicionamiento y separación de ambas operaciones. [2] Revalide para otro espesor o estado del material.
Comparar las tres rutas con los mismos criterios
Compare primero los bordes a mejorar y las operaciones disponibles, y después la inversión. La tabla aplica las mismas dimensiones de comparación a las tres rutas.
| Criterio | Corte previo y repasado | Corte fino dedicado | Recorte opuesto coordinado |
|---|---|---|---|
| Principio | Formar contorno y retirar sobremetal del borde | Corte, sujeción y contrapresión controlan la zona | Filos superiores e inferiores procesan contornos |
| Primera revisión | Sobremetal, posición, apoyo y virutas | Fuerzas, secuencia, holgura, anillo y rigidez | Secuencia, cierre, apoyo y residuos |
| Necesidades a evaluar | Bordes locales que pueden repasarse en la secuencia | Varios contornos continuos y demanda compatible con la inversión | Geometría y estaciones apropiadas; validar sección y forma |
| Pruebas | Sección, dimensión y posición después de cada etapa | Contornos críticos, carga y extracción | Orden de contacto, separación de residuos y planitud libre |
| Costes incluidos | Estaciones, posición, virutas, manipulación y mantenimiento | Matriz, horas, material, afilado y operaciones posteriores | Guiado, mecanismos, ajuste, residuos y mantenimiento |
Iguale dimensiones finales, sección, estado de desbarbado y aplanado, inspección y cantidad entregada. Una matriz barata con mucho trabajo posterior puede superar el coste de otra más cara que elimina operaciones. Con poca demanda o cambios probables, la inversión compleja puede no amortizarse.
Qué deben demostrar las pruebas antes de producir
Las pruebas deben demostrar producción continua de piezas aceptadas, más allá de una muestra brillante. Con igual grado, estado y intervalo de espesor, registre lubricación, velocidad, sujeción, contrapresión, estado de herramienta y método de medida; revise:
- Secciones críticas: redondeo, bruñido, fractura, rebaba, conicidad y grietas en rectas, esquinas, raíces y agujeros.
- Dimensiones y forma: diámetro, contorno, posiciones y planitud; indicar estado libre o fijación acordada.
- Movimientos y residuos: extracción, residuos retenidos, contacto anormal y cambios de carga.
- Continuidad y mantenimiento: evolución de muestras, adherencia y desgaste, dimensiones y secciones antes y después del afilado, coste por pieza aceptada.
Incluya mantenimiento en las pruebas. Dureza, tenacidad, adherencia y fricción del recubrimiento actúan conjuntamente; material, contorno del punzón y carga influyen también. [8] Mantenga constantes pieza y condiciones y registre piezas aceptadas, adherencia, localización del desgaste e intervalos de afilado para comparar costes.
Empezar por la función de la pieza
Envíe plano, croquis o fotografía y señale bordes que engranan, deslizan, contactan o ajustan. Indique material, espesor, cantidad y problemas de rebaba, sección o alabeo. Marque tolerancias e inspecciones pendientes.
Estos datos permiten comparar estaciones de repasado, corte fino con sujeción y contrapresión o recorte opuesto, relacionando las pruebas con el uso final.
- Suzuki Y., Shiratori T., Yang M., Murakawa M. Elucidation of Shearing Mechanism of Finish-type FB and Extrusion-type FB for Thin Foil of JIS SUS304 by Numerical and EBSD Analyses. Materials, 2019, 12(13):2143
- Suzuki Y., Yang M., Murakawa M. Optimum Clearance in the Microblanking of Thin Foil of Austenitic Stainless Steel JIS SUS304 Studied from Shear Cut Surface and Punch Load. Materials, 2020, 13(3):678
- Sontamino A., Thipprakmas S. Modified shaving die for shaving thick sheet metal. The International Journal of Advanced Manufacturing Technology, 2023, 128:2469–2481 (resumen público)
- Hu C., Shi Y., Liu F. Research on Precision Blanking Process Design of Micro Gear Based on Piezoelectric Actuator. Micromachines, 2021, 12(2):200
- Feintool, Fineblanking
- Thipprakmas S. Parameter Design for the Counter-Blanking Process Using the Finite Element Method and the Taguchi Approach. Key Engineering Materials, 2010, 443:134–139 (resumen público)
- Kim J. D. An Experimental Study on the Effect of Die Chamfer Shape and V-Ring Position on Die Roll Height in the Fine Blanking of a Special Part with Various Corner Shapes. Applied Mechanics and Materials, 2013, 365–366:569–575 (resumen público)
- Daniel J. et al. Comparison of Lifetime of the PVD Coatings in Laboratory Dynamic Impact Test and Industrial Fine Blanking Process. Materials, 2020, 13(9):2154