قد تتضمن الحافة المقصوصة تقليدياً تدحرجاً عند الدخول ومنطقة قص ملساء ومنطقة كسر ونتوءاً حاداً. عند التعشيق أو الملاءمة الدقيقة أو الانزلاق لا تكفي أبعاد المحيط الصحيحة؛ افحص ارتفاع التلامس والميل والاستواء بعد تحرير القطعة.
تشمل الخيارات القص الأولي ثم تشذيب الحافة، والقص الدقيق بالتثبيت والضغط المعاكس، والقص المنسق من اتجاهين متعاكسين. تختلف طريقة انفصال المادة والمعدات والقالب وتسلسل العمليات. ابدأ بوظيفة السطح ومتطلبات القبول.
ما الذي تتحكم فيه كل بنية؟
تميز البنى ثلاثة أسئلة: توزيع سماحية التشغيل، وتقييد المادة أثناء الانفصال، وتعاون الأدوات العليا والسفلى. يوزع التشذيب إزالة المادة بين العمليات؛ ويطبق القص الدقيق التثبيت والضغط المعاكس؛ ويعالج القص المتعاكس المحيط بحركات من اتجاهات مختلفة.
يمكن الجمع بينها. قد يلزم تشذيب موضعي بعد القص الدقيق، ويمكن أن يتضمن القص المتعاكس تثبيتاً وضغطاً معاكساً. حدد المشكلة الأساسية ثم العملية وموضع الدعم المناسبين لحلها.
افحص المقطع والأبعاد والاستواء معاً
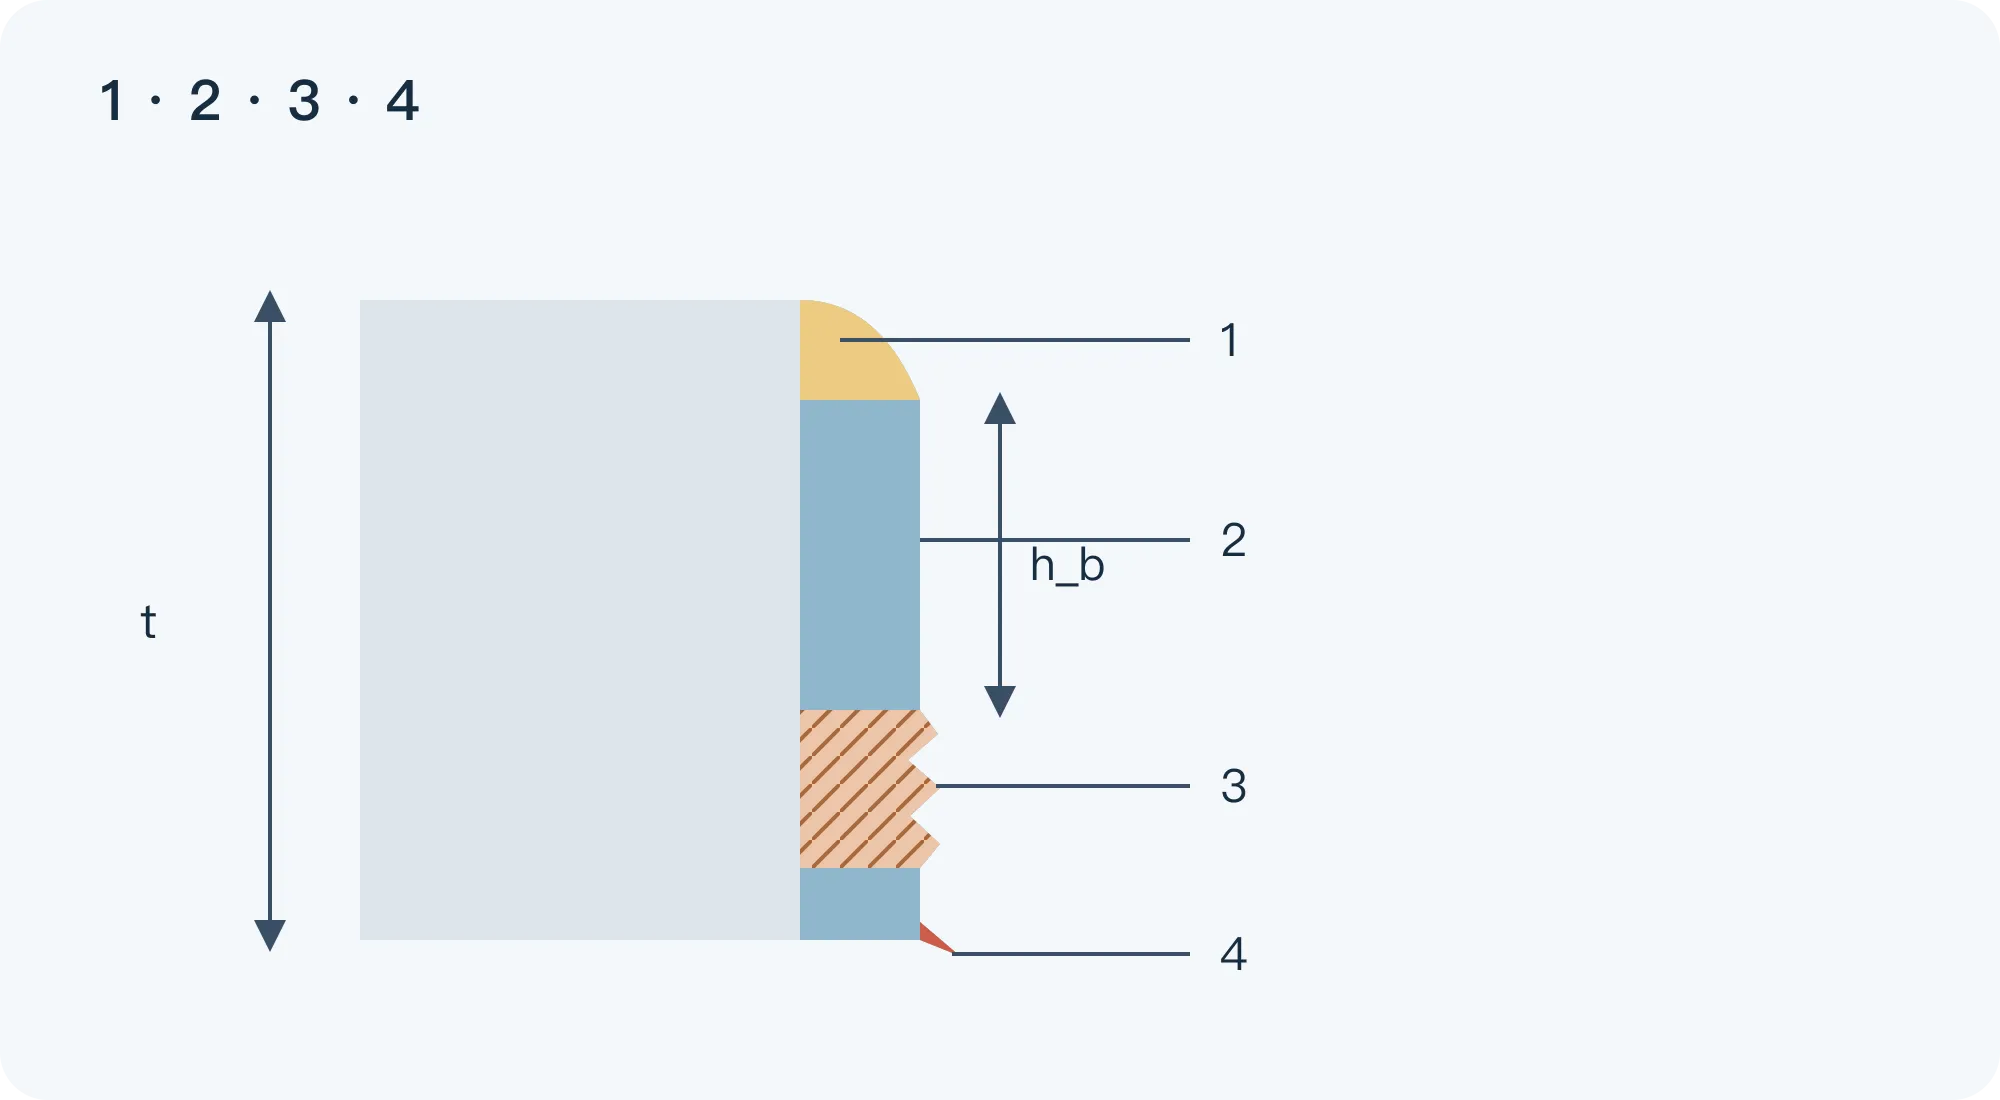
زيادة المنطقة الملساء تساعد عادة في توفير حافة تلامس مستمرة، لكن نسبتها لا تحل محل الفحص الكامل. يقلل التدحرج ارتفاع التلامس؛ ويؤثر الكسر في الشكل والملاءمة؛ ويؤثر حجم النتوء واتجاهه في التجميع أو التلامس أو الحركة. افحص الميل والشقوق والاستواء أيضاً.[1][2]
تحتاج صفيحة القفل المسننة إلى فحص شكل الأسنان وارتفاع التعشيق. وتحتاج فتحة العمود إلى شكل الجدار والقطر وشرط مقياس المرور المتفق عليه. قد تتشوه الحلقات والغسالات الرقيقة بعد تحريرها حتى إن كان المحيط صحيحاً.
حدد موضع القياس واتجاهه. إذا كان h_b ارتفاع المنطقة الملساء باتجاه السمك وt السمك الأصلي فالنسبة المحلية h_b/t × 100%. مثال حسابي: t = 2.00 mm وh_b = 1.60 mm يعطيان 80%. افحص جذور الأسنان والزوايا والحواف المستقيمة والثقوب وفق التلامس الفعلي.
تشذيب متعدد المراحل: اترك سماحية ثم أنهِ الحافة
تُنشأ أولاً هيئة قريبة من النهائية ثم تزال طبقة رقيقة محفوظة؛ وتسمى العملية تشذيب الحافة أو shaving. تتطلب سماحية وعلاقة تموضع وحافة نهائية محددة، وليست تكراراً للقص بالمقاس نفسه.[3]
توزيع السماحية هو أول قرار. يحدد القص الأولي موضع دخول التشذيب، ويحدد التشذيب الحافة التي تبقى. يصبح الكسر وخطأ المحيط والتشوه السابق شروطاً للعملية التالية. حدد أربعة أمور:
- الحالة بعد القص الأولي: الأبعاد والتدحرج والكسر والتشوه الموجود.
- الطبقة المراد إزالتها: ميز اتجاه السماحية للمحيط الخارجي والثقوب وافحص انتظامها حول الأشكال المعقدة.
- التموضع والدعم: تغير التوجيه أو التثبيت أو الدعم قد يسبب إزالة موضعية زائدة وخطأ في موضع الثقب أو المحيط أو الاستواء.
- إخراج الرايش: صمم مسار الرايش الرقيق والنزع والتزييت قبل الانسداد.
حدد عدد مراحل التشذيب مع الإزالة لكل مرحلة والسمك وشكل الحافة. في الصفائح السميكة تغير أجزاء الاختراق والقطع الضغط الموضعي وتكون الشقوق وقدرة المرحلة على الإنهاء.[3] كل عملية تضيف التموضع والرايش والصيانة؛ تحقق من تحسين الحافة الباقية فعلاً.
قيّم الطريقة إذا أمكن إضافة محطة أو كانت التحسينات محلية في جدران الثقوب أو جوانب الأسنان أو المحيط. احسب المحطات والمناولة وضبط السماحية والتموضع والرايش والصيانة. البساطة والتكلفة تتوقفان على التسلسل الكامل.
القص الدقيق بالتثبيت القوي: ضبط تدفق المادة
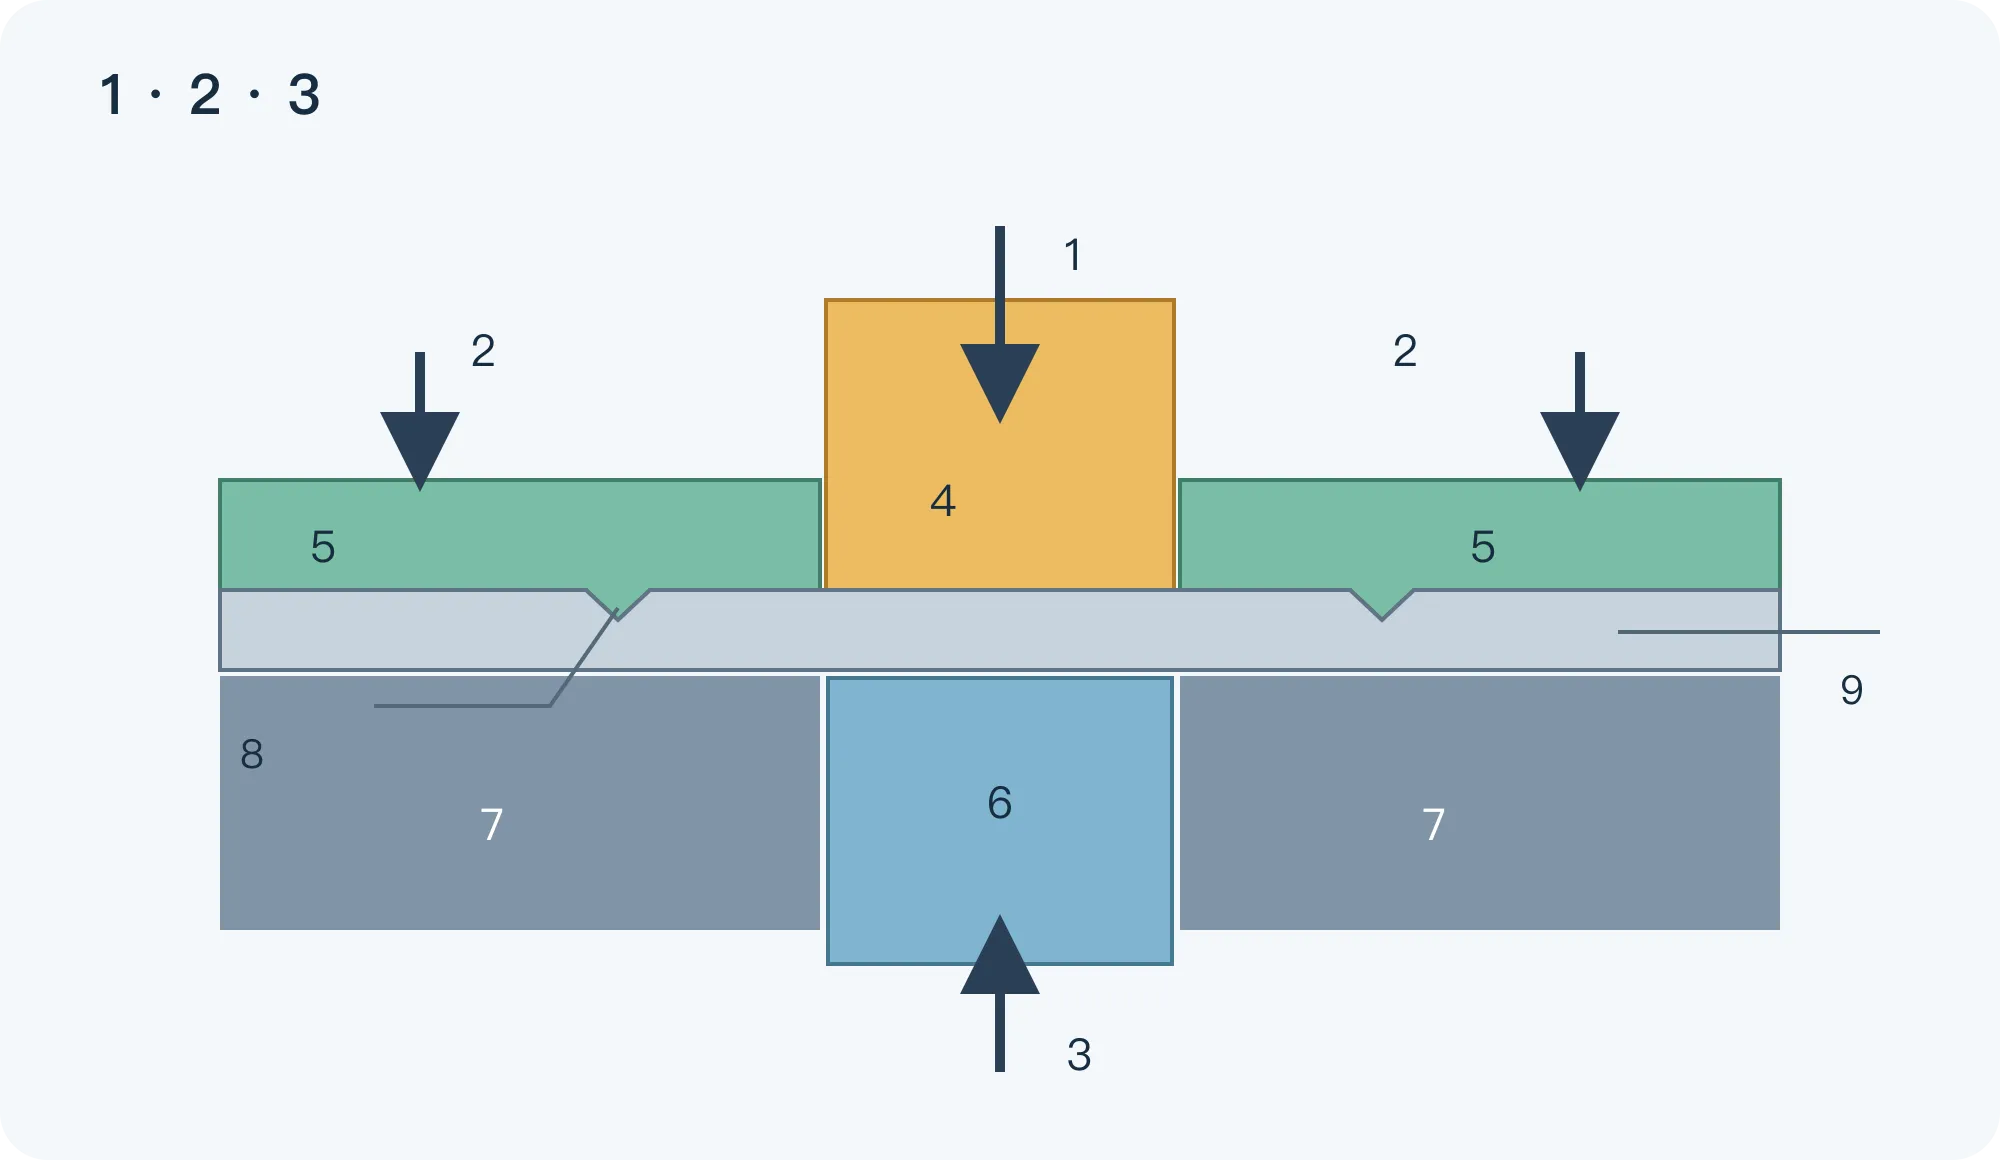
يثبت القص الدقيق ذو التثبيت القوي المادة المحيطة ويدعم القطعة أثناء انفصالها بضغط معاكس من الطرف الآخر. يجب أن تدعم اللكمة المضادة أثناء القطع بقوة ومشوار مضبوطين. أما الدفع بعد الانفصال فقط فيخدم أساساً إخراج القطعة.[1][4]
تفصل اللكمة المادة؛ ويقيد المثبت والحلقة على شكل V المنطقة المحيطة؛ وتدعم اللكمة المضادة القطعة. تؤثر معاً في الإجهاد والتدفق لتأخير الكسر وتحسين المقطع.[1][4] افحص حمل الأدوات وآثار الضغط ونزع القطعة وقدرة المعدات عند زيادة التقييد.
افحص التحكم في القوى وتسلسلها ولا تكتف بالحمولة الاسمية. يجب أن تتوافق صلابة القالب والتوجيه والمواقع النسبية تحت الحمل والتحكم بالمشوار. الخلوص الساكن المناسب لا يضمن بقاءه مناسباً في جميع المواضع أثناء القطع.
اربط الاستثمار بعمليات لاحقة محددة يمكن حذفها. إذا حققت جوانب الأسنان أو محيط الملاءمة المتطلبات داخل القالب فقد تقل المعالجة اللاحقة. وإذا بقيت إزالة النتوءات أو التسوية أو الإنهاء الدقيق فأدرج عملياتها وتكاليفها.[5]
القص المتعاكس: حدد الحواف قبل تنسيق الحركة
حدد المحيط الذي تقطعه كل حافة، ومنطقة القطعة النهائية، وطريقة دعم القطعة والخردة وإخراجهما. ثم حدد اتجاهات القطع والدخول والخروج والدعامات وترتيب النزع.
قص محيطين مختلفين باتجاهين متعاكسين يختلف عن قص المحيط نفسه من جانبيه. ويحتاج القص العكسي المرحلي إلى تحديد عمقي الاختراق وأبعاد الأدوات أيضاً.[6] ارسم العلاقات قبل ضبط الخلوص والمشوار.
أظهر التسلسل ووضع الإغلاق: بدء التثبيت، وتلامس كل حافة، والاختراق المسموح، ونهاية الدعم، وإزالة الخردة بعد العودة. عند قص الثقب والمحيط الخارجي باتجاهين مختلفين حدد لكل حافة الدخول والخروج واتجاه النتوء المقبول.
قيّم الاستواء من توزيع الحمل على كامل القطعة. قد تترك لا تماثلية المحيط وتفاوت توقيت التلامس وانحناء القالب والتآكل تشوهاً موضعياً. افحص الدعم أثناء القطع وقس القطعة الحرة؛ وقد يستدعي الالتواء المتبقي تعديل التسلسل أو مساحة الدعم أو إضافة تسوية.
موضع الحلقة على شكل V يحدد مكان تقييد المادة
يسمى البروز على المثبت حلقة V. عند دخوله المادة يحد تدفقها حول المحيط، بينما تفصل الحافة الرئيسية المادة. يجب تنسيق عمله مع قوة التثبيت وموقع القطع.
صمم الارتفاع والشكل والمسافة عن المحيط مع المادة والسمك والهندسة المحلية والتثبيت. عند الزوايا افحص أثر موضع الحلقة ومدخل القالب معاً على التدحرج.[7] ثبت باقي الشروط وقارن المقاطع وآثار الضغط قبل تعديل الموضع المحلي.
لماذا لا يمكن تصغير الخلوص باستمرار؟
يجب أن يحقق الخلوص جودة الحافة وشروط عمل الأداة. تصغيره يغير الإجهاد والتدفق وقد يزيد حمل اللكمة.[1][2] افحص الجودة ومواقع الأدوات تحت الحمل والنزع أثناء العودة معاً.
في الأدوات الدائرية D_d قطر القالب وD_p قطر اللكمة. الخلوص لكل جانب c = (D_d − D_p)/2. مثال: D_d = 10.04 mm وD_p = 10.00 mm يعطيان c = 0.02 mm؛ وعند t = 2.00 mm تكون النسبة 1%. هذا تعريف ومثال وليس إعداداً موصى به. افحص الخلوص العمودي المحلي للمحيط غير المنتظم.
لا يلزم أن تتغير منطقة الكسر وحمل الأداة بالمعدل نفسه. بعد قبول الحافة افحص التصاق المادة والتآكل وصعوبة النزع الناتجة عن الحمل الإضافي. الخلوص الصفري أو السالب يغير تشوه الخروج أيضاً؛ قس التدحرج وشكل الخروج بصورة منفصلة.[1][2]
حدد المشوار في التصميم عند الخلوص الصفري أو السالب. قد تتلامس محيطات الأدوات؛ افحص الاختراق المسموح ومدخل القالب وتشوه الأداة تحت الحمل. إذا توقف الاختراق مبكراً وأزيل الاتصال المتبقي في محطة لاحقة فحدد التموضع والانفصال في العمليتين.[2] أعد التحقق عند تغيير السمك أو حالة المادة.
قارن الطرق الثلاث على أساس واحد
قارن الحواف المطلوب تحسينها وتسلسل العمليات المتاح قبل استثمار المعدات والقالب. يستعمل الجدول معايير موحدة للطرق الثلاث.
| المعيار | القص الأولي وتشذيب الحافة | القص الدقيق المخصص | القص المتعاكس المنسق |
|---|---|---|---|
| المبدأ | تشكيل المحيط ثم إزالة سماحية الحافة | القطع والتثبيت والضغط المعاكس | حركات حواف علوية وسفلية |
| أول فحص | السماحية والتموضع والدعم والرايش | القوى والتسلسل والخلوص والحلقة والصلابة | التسلسل والإغلاق والدعم والخردة |
| احتياج مناسب للتقييم | تحسين موضعي وتسلسل يسمح بالتشذيب | مقاطع مستمرة متعددة وطلب يبرر الاستثمار | هندسة ومحطات مناسبة؛ تحقق من المقطع والشكل |
| التجارب | مقطع وأبعاد وتموضع كل مرحلة | المحيطات المهمة والحمل والنزع | ترتيب التلامس والخردة والاستواء الحر |
| التكلفة | المحطات والتموضع والرايش والمناولة والصيانة | القالب ووقت المعدات والمادة والشحذ والعمل اللاحق | التوجيه والربط والضبط والخردة والصيانة |
وحد الأبعاد النهائية والمقطع وحالة إزالة النتوءات والتسوية والفحوص والكمية المسلمة. قد يصبح القالب الأرخص أعلى تكلفة بسبب العمل اللاحق. وقد تمنع الكمية الصغيرة أو التعديلات المحتملة استرداد استثمار القالب المعقد.
ما الذي يجب إثباته قبل اعتماد الإنتاج؟
يجب أن تثبت التجارب إنتاج قطع مقبولة باستمرار، لا مجرد عينة لامعة. عند ثبات رتبة المادة وحالتها ونطاق السمك سجل التزييت والسرعة والتثبيت والضغط المعاكس وحالة الأداة وطريقة القياس، ثم افحص:
- المقاطع المهمة: التدحرج والمنطقة الملساء والكسر والنتوء والميل والشقوق عند المستقيمات والزوايا وجذور الأسنان والثقوب.
- الأبعاد والشكل: القطر والمحيط والمواقع والاستواء؛ حدد القياس حراً أو بالتثبيت المتفق عليه.
- الحركة والخردة: سهولة النزع والخردة المتبقية والتلامس غير الطبيعي وتغير الحمل.
- استمرار الإنتاج والصيانة: تغير العينات والالتصاق والتآكل والأبعاد والمقاطع قبل إعادة الشحذ وبعدها وتكلفة القطعة المقبولة.
أدخل الصيانة في التجارب. تعمل صلادة الطلاء ومتانته والتصاقه واحتكاكه معاً، وتتأثر النتائج بالمادة ومحيط اللكمة والحمل.[8] ثبت القطعة والظروف وسجل عدد القطع المقبولة والالتصاق ومواقع التآكل وفترات إعادة الشحذ لمقارنة تكلفة الصيانة.
ابدأ بوظيفة القطعة
أرسل رسماً أو مخططاً أو صورة وحدد حواف التعشيق والانزلاق والتلامس والملاءمة الدقيقة. اذكر المادة والسمك والكمية ومشكلات النتوءات أو المقطع أو الالتواء. يمكن تحديد التفاوتات والفحوص غير المحسومة كمتطلبات مفتوحة.
تسمح هذه المعلومات بمقارنة محطة تشذيب إضافية أو قص دقيق بالتثبيت والضغط المعاكس أو قص متعاكس، وربط التجارب بمتطلبات الاستعمال النهائي.
- Suzuki Y., Shiratori T., Yang M., Murakawa M. Elucidation of Shearing Mechanism of Finish-type FB and Extrusion-type FB for Thin Foil of JIS SUS304 by Numerical and EBSD Analyses. Materials, 2019, 12(13):2143
- Suzuki Y., Yang M., Murakawa M. Optimum Clearance in the Microblanking of Thin Foil of Austenitic Stainless Steel JIS SUS304 Studied from Shear Cut Surface and Punch Load. Materials, 2020, 13(3):678
- Sontamino A., Thipprakmas S. Modified shaving die for shaving thick sheet metal. The International Journal of Advanced Manufacturing Technology, 2023, 128:2469–2481 (ملخص متاح للعامة)
- Hu C., Shi Y., Liu F. Research on Precision Blanking Process Design of Micro Gear Based on Piezoelectric Actuator. Micromachines, 2021, 12(2):200
- Feintool, Fineblanking
- Thipprakmas S. Parameter Design for the Counter-Blanking Process Using the Finite Element Method and the Taguchi Approach. Key Engineering Materials, 2010, 443:134–139 (ملخص متاح للعامة)
- Kim J. D. An Experimental Study on the Effect of Die Chamfer Shape and V-Ring Position on Die Roll Height in the Fine Blanking of a Special Part with Various Corner Shapes. Applied Mechanics and Materials, 2013, 365–366:569–575 (ملخص متاح للعامة)
- Daniel J. et al. Comparison of Lifetime of the PVD Coatings in Laboratory Dynamic Impact Test and Industrial Fine Blanking Process. Materials, 2020, 13(9):2154