전착은 전기장으로 수계 도료 욕의 대전 도료를 전도성 부품에 석출시킵니다. 침지 가능한 복잡한 금속 부품의 연속 보호에 적합한 후보지만, 도료계, 전처리, 액체 유입과 배기, 처리 후 끼워맞춤, 경화를 함께 확인합니다. 실제 중요 위치를 검사하며 외관, 평균 막두께, 단일 염수분무 보고서만으로 판정하지 않습니다.[1][5][6][7]
어떤 막이 형성되는가
전착 도장은 electrocoating/e-coat, 음극 방식은 CED, cataphoresis, KTL로도 부릅니다. 여기서는 금속 위 유기 도막을 다룹니다. 세라믹·생체재료의 전기영동 석출 배합과 공정을 함체 방청에 그대로 적용할 수 없습니다.[1][5][7]
전착과 전기도금은 전류와 욕을 쓰지만 층이 다릅니다. 도금은 보통 금속·합금, 여기서는 수지 중심 유기막입니다. 양극 산화막이나 인산염 같은 전처리 전환피막과도 다릅니다.[1][6][7]
‘전착’은 도포 방법이지 수지·용도는 아닙니다. ‘음극 에폭시 전착 하도’, ‘음극 아크릴 전착 상도’가 명확합니다. 전자는 방청 하도, 후자는 제품별 내후·장식 평가 대상입니다. 형성 후 외부 전원으로 보호하지 않으며, ‘음극’이라는 이름도 아연 같은 희생 방식 보호를 뜻하지 않습니다.[6][7]
석출이 진행되다가 국부적으로 느려지는 이유
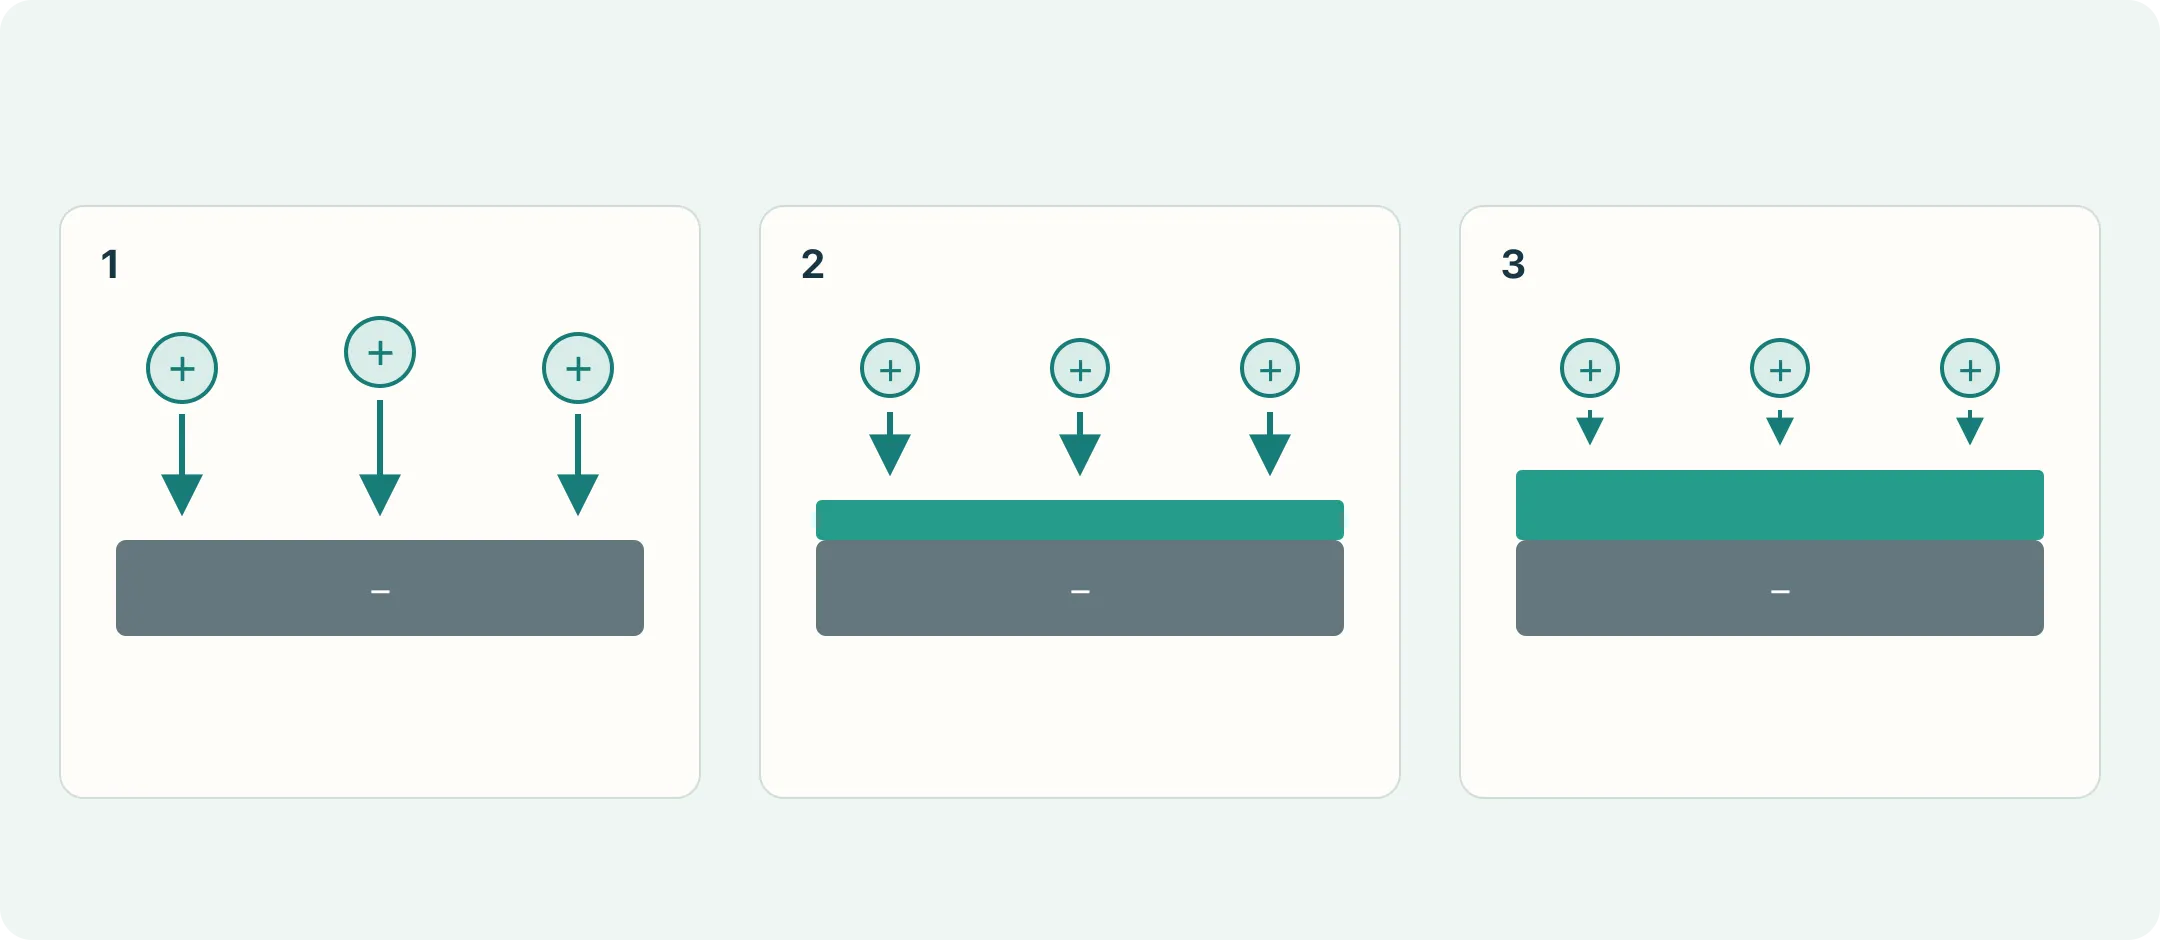
정류기와 신뢰할 전기 연결, 전기장에 의한 도료의 표면 도달이 필요합니다. 단순 침지만으로 적합한 도막을 보장하지 못합니다.[5][6][7]
음극 전착에서 부품은 음극, 입자는 양전하입니다. 이동 뒤 표면 부근 중화·성막으로 분산 수지가 석출막이 됩니다. 이동, 계면 반응, 성막이 함께 작용하며 전하 인력만으로 설명할 수 없습니다.[5][7]
전류가 도달하기 쉬운 곳에 먼저 막이 생깁니다. 두꺼워지면 국부 저항이 증가하고 석출 속도와 전류 분포가 변하여 다른 접근 가능한 맨면에 석출을 돕습니다. 자기 제한 경향은 모든 위치가 동시에 같은 두께가 된다는 보장이 아닙니다.[1][6][7]
막두께는 전압 이력, 통전 시간, 욕, 형상, 경화막에 달립니다. 높은 전압은 석출을 늘리지만 특정 조합에서 가스, 열, 막 파괴를 일으킬 수 있습니다. 특히 아연 표면에서 내부가 얇다고 욕 전체 전압을 바로 올리지 않습니다.[1][5][8]
연결과 액체 접근을 먼저 확인하고 위치별 측정·기록을 검토한 뒤 제품 허용 창 안에서 시험 조정합니다. 외부가 충분하고 내부가 얇을 때 특히 중요합니다.
극성과 수지 분류는 어떻게 다른가
서로 다른 분류입니다. 음극 방식 부품은 음극, 양극 방식은 양극입니다. 양극 과정은 모재 금속 이온을 막에 넣어 일부 내식성을 바꿀 수 있고, 음극 방식은 이를 줄여 보호 하도에 널리 사용됩니다.[1][7]
‘음극’만으로 옥외 상도가 아닙니다. 일반 방향족 에폭시는 방청·내약품성이 좋아도 햇빛에서 초킹, 변색, 상도를 검토합니다. 수지, 안료, 전체 체계의 내후성을 따로 확인합니다.[6][7]
| 체계 | 우선 검토 용도 | 확인 조건 |
|---|---|---|
| 음극 에폭시 | 강 구조·브래킷·함체 방청 하도, 제품 적합 범위의 비일광 단층 | 전처리, 가장자리·내부 막, 경화·기계 작용, 일광용 상도 |
| 음극 아크릴 | 색·광택 유지와 UV 저항 단층·복합 | 구체 색, 광택, 내후·내식, 경화 |
| 양극 에폭시/아크릴 | 일부 장식·실내·특정 경화 용도 | 모재·막, 용도·내식, 저온 성능은 제품 확인 |
| 전착 하도와 액체/분체 상도 | 내부 보호와 외부 색·내후 요구 | 호환, 재도장, 총 두께, 두 열주기와 최종 끼워맞춤 |
후보 용도이지 내식·비용 순위가 아닙니다. 같은 분류도 경화 창·성능이 다릅니다. UV, 특수 색, 저온 경화에는 특정 제품 기술자료를 요구합니다.[6][7]
도달성이 모든 내부 공간을 보장하지 못하는 이유
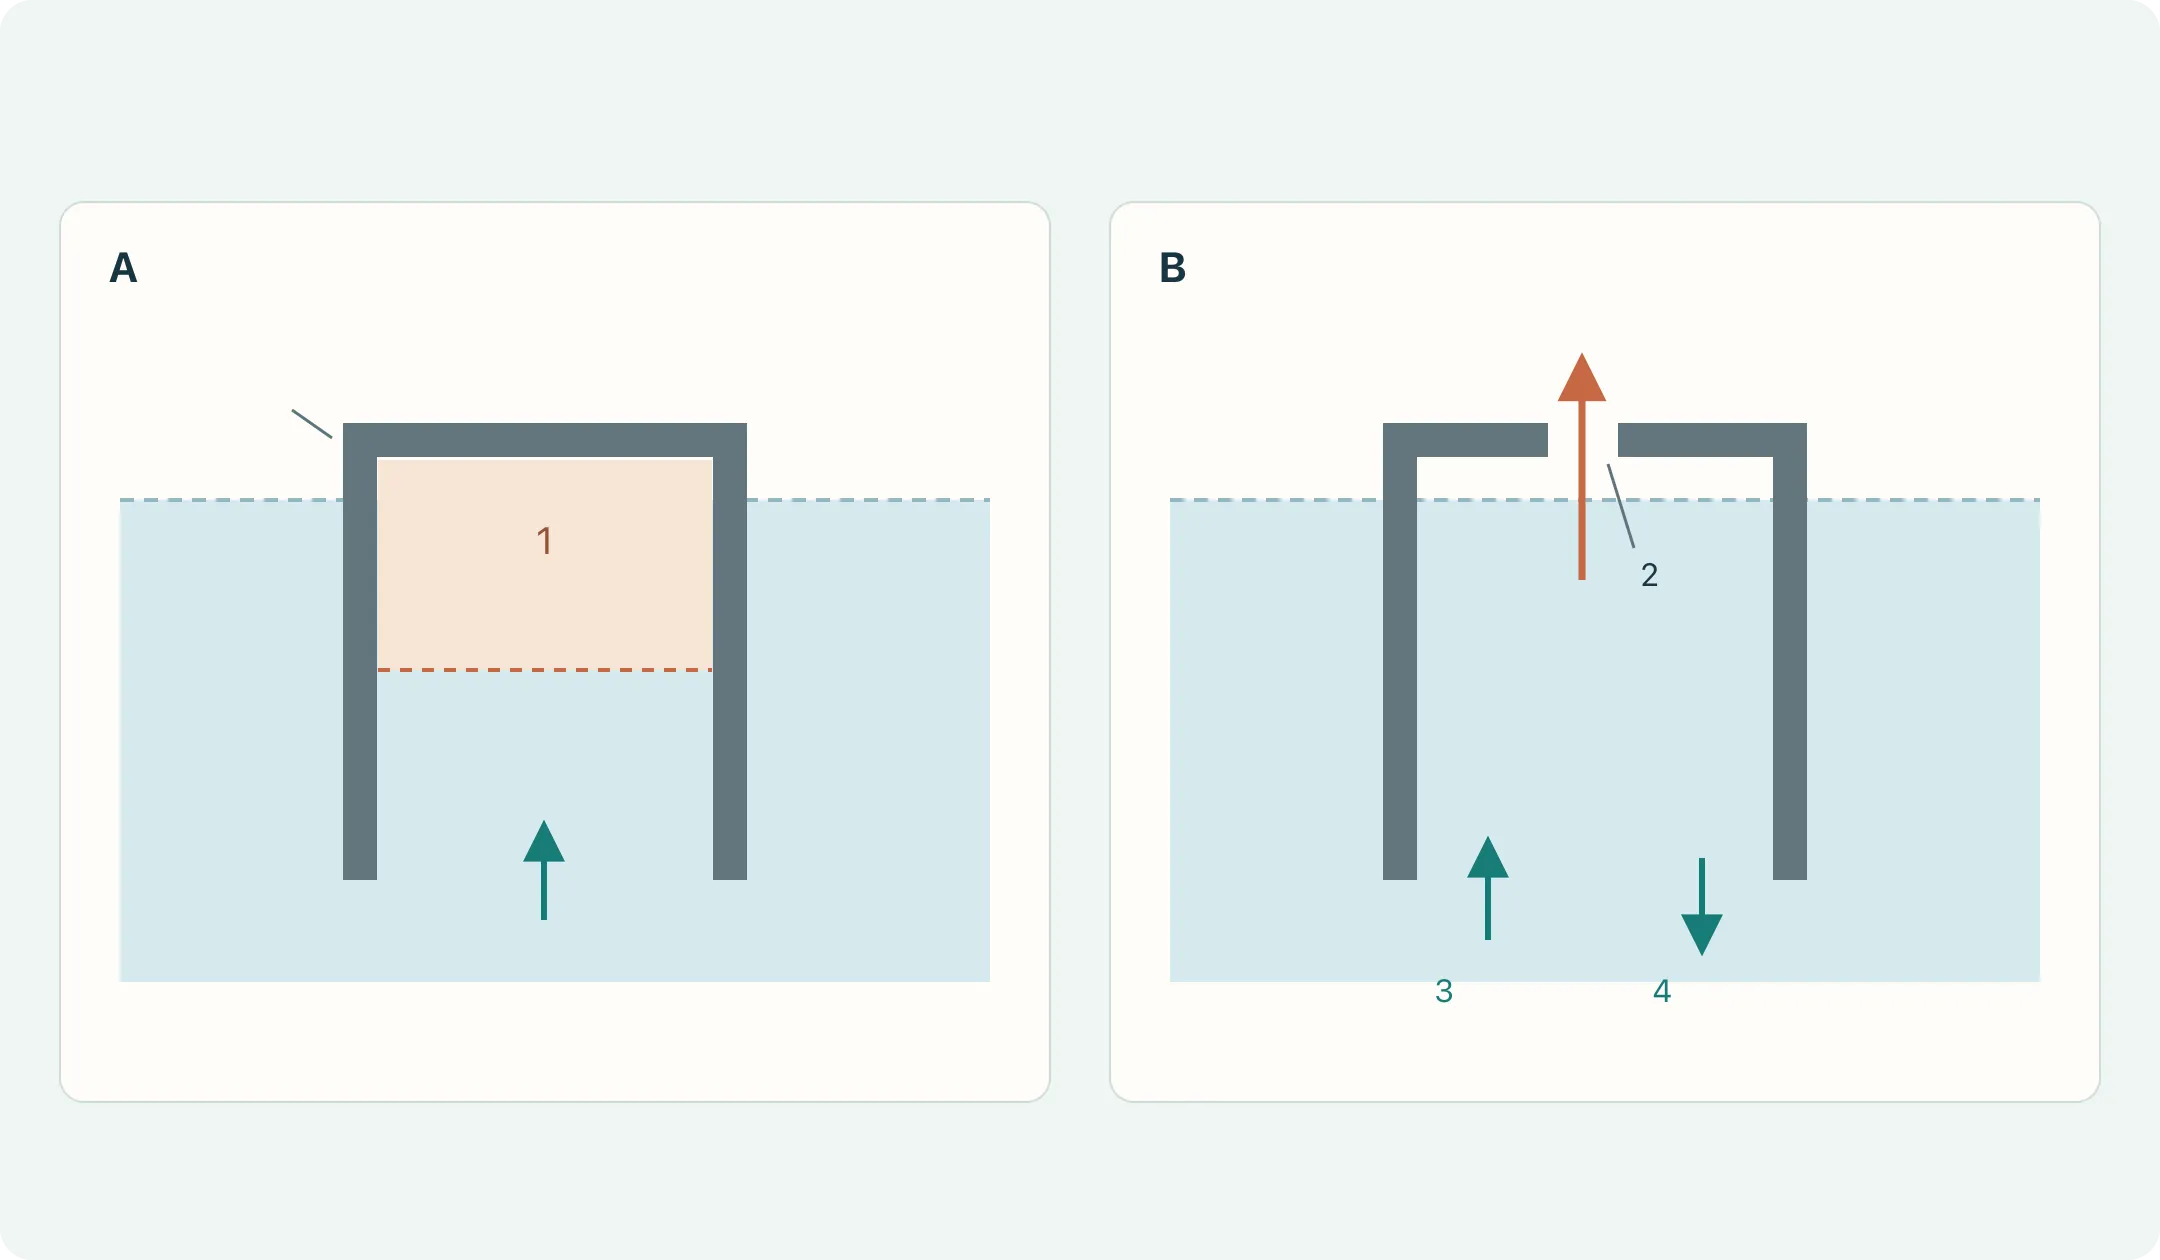
도달성은 오목·차폐·내부로 석출하는 능력입니다. 먼저 형성된 외부 막 저항이 전류를 다른 접근 위치로 분배하여 복잡한 부품에 유리합니다.[7]
욕 접촉, 유효 전류 경로, 액체·공기 흐름이 제한합니다. 가득 찬 내부도 바닥 두께를 보장하지 않으며 외부 피복으로 닫힌 겹침 내부를 판단하지 않습니다.[5][7]
형상에서 다섯 위치 확인
- 주머니·뒤집힌 공간: 실제 침지 방향으로 공기 포획 확인. 기체 격리 면은 욕에 닿지 않아 방향, 통기, 형상 변경을 평가합니다.
- 깊은 구멍·막힌 구멍·좁은 틈: 전처리액, 욕, 수세액 입출구를 따로 확인. 외부 수치는 바닥·틈 검사를 대체하지 않습니다.
- 접힘·겹침·용접: 닫힌 층, 오일, 용접 잔류, 액체 포획 확인. 밀착된 계면의 접근 부재는 도달성으로 보완하지 못합니다.
- 지그 접점: 신뢰할 연결과 허용 흔적·차폐 위치 지정. 중요 외관·보호면의 접점은 보수·검수를 어렵게 합니다.
- 인출 후 잔류액: 내부·홈 액체가 이송·가열 중 흘러 결함·오염을 만들 수 있습니다. 유입과 배액을 함께 확인합니다.[2][5][8]
접힘·용접너트 함체에서 외관면, 내부 접힘, 구멍 바닥, 겹침을 표시합니다. 방향 합의 후 실제 형상으로 검사하고 필요 시 분해·절단·확인 구조를 마련합니다. 평판 수 증가만으로 차폐 내부를 검증할 수 없습니다.
통기·배액 구멍의 공통 최소 지름은 없습니다. 강도, 밀봉, 방수, 외관과 흐름·용도로 결정하며 도장을 위해 제품 밀봉을 손상하지 않습니다.
전처리가 막 아래 상태를 결정한다
전착은 프레스유, 녹, 절단 산화물, 용접 잔류를 자동 제거하지 않습니다. 전처리로 모재·계면을 준비하고 욕 오염 유입을 제한합니다.[1][2][8]
일반 순서는 세정, 수세, 조정/전환, 재수세, 전착, 후수세, 경화입니다. 모재, 화학, 도료, 성능별로 달라 공통 인산염 라인을 적용하지 않습니다.[1][6][7]
| 모재/위치 | 우선 확인 | 이유 |
|---|---|---|
| 탄소강·냉연강 | 유분, 녹, 끝 산화물, 용접, 적합 전환처리 | 청정·거칠기가 균일, 결합, 보호에 영향 |
| 아연도금강·아연층 | 아연, 부동태/지문방지, 백청, 세정 호환 | 맨강과 다름; 강한 세정, 부적합, 빠른 통전 주의 |
| 알루미늄·강 혼합조립 | 합금·산화층, 혼합 전처리, 조립 후 액체 | 전도성이 강 부품 라인 적합성은 아님; 조합 확인 |
| 스테인리스·구리·기타 | 재질, 기존 처리, 도료 호환 | 전착 가능해도 모든 라인 동일 조건은 아님 |
| 거친 면·버·용접·끝 | 거칠기, 입자, 청정, 끝 피복 | 거칠기 부여는 탈지 아님; 돌출·틈이 박막·오염 생성 |
서로 다른 모재 공정·품질 분석에 따른 확인 방향이며 적합 자료와 실제 시편으로 확정합니다.[1][2][6][8]
거칠수록 좋은 것은 아닙니다. 지정 도료 S355J2G3 레일에서 화학세정과 연마재 분사만의 막 균일·구조가 달랐습니다. 전처리 영향이지 산세의 보편적 우월성이나 배합 전용 근거는 아닙니다.[2]
탈지, 잔류, 표면, 최종 밀착·환경 노출을 함께 평가합니다. 욕 이상 때 수세와 앞 공정 오염도 추적합니다.[1][8]
욕 관리와 한외여과의 역할
배합, 온도, pH, 전도도, 오염, 순환·필터, 정류기, 후수세를 지정 도료·설비 창으로 관리해야 안정적입니다.[1][5][8]
| 항목 | 판단 대상 | 일률 적용 금지 |
|---|---|---|
| 고형분·안료/바인더·배합 | 성막 재료·조성 안정 | 물·오염·균형 무시한 박막 도료 보충 |
| pH·전도도 | 화학 변동, 이온, 전기 조건 | 같은 지표 취급, 전도도만으로 배합 조정 |
| 온도·순환·필터 | 균일, 침전, 입자, 국부 차이 | 고온·고유량·미세필터를 만능 대책으로 사용 |
| 전압·전류·시간 | 접촉 이상, 급속 석출, 공급 변동 | 최종 전압만 기록하고 상승·전류 무시 |
| 전후수세·한외여과 | 오염 유입, 도료 반출, 후수세 | 모든 오염 자동 제거라고 간주 |
같은 최종 전압도 상승, 적재밀도, 욕에 따라 국부 두께·외관이 달라집니다. 로트 걸이, 통전, 당시 욕을 기록합니다.[5][8]
한외여과는 회수 수세용 투과액을 얻고 도료 고형분을 유지합니다. 부품은 미석출 도료도 반출하여 후수세가 제거·회수합니다. 이용률·외관을 개선하지만 모든 용존오염 정화기는 아닙니다.[1][6][7]
pH, 전도도, 고형, 유입, 수세, 필터 기록을 비교하고 공급자가 조치를 정합니다. 계통·원인 없이 공통 산염기량, 배출률, 보충식을 쓰지 않습니다.
수계도 무배출은 아닙니다. 보조 용제와 경화 휘발물이 있을 수 있어 세정·수세·욕 유지·폐수를 공정과 비용에 포함합니다.[7]
실제 부품 온도로 경화 판정
석출과 화학 경화는 별개. 후수세 뒤 가열로 열경화계가 흐름·건조·가교합니다. 출욕의 연속막만으로 기계·보호 성능을 입증하지 못합니다.[1][4][6]
자료가 실제 부품 온도 기준인지 확인합니다. 해당하면 도달 뒤 유효 시간을 측정하고 오븐 설정·총 체류시간으로 대체하지 않습니다.
두꺼운 브래킷, 얇은 덮개, 보강·오븐 위치는 가열이 다릅니다. 대표 위치 곡선을 보관해 창과 비교하며 두께·밀도·속도 변화 시 재검증합니다.
지정 강·도료에서 시간/온도 변화는 밀착·충격을 바꿨습니다. 두께·외관으로 경화·기계를 대체하거나 연구 최적온도를 다른 제품에 쓰지 않습니다.[4]
고무, 플라스틱, 접착, 정밀 부품은 침지·전착·모든 굽기 호환을 확인합니다. 분체/액체 상도는 두 번째 열과 도료 호환을 함께 평가합니다.[6][7]
적합한 용제 문지름은 규정 내성을 확인합니다. 용제·횟수·기준은 방법/도료를 따르며 내성 자체는 완전 경화 증거가 아닙니다.[11]
구멍·나사·전기 접점에 미치는 막 영향
구멍 벽, 나사, 위치면, 실링·미끄럼 틈에 막이 생기면 끼워맞춤이 바뀝니다. 두께 관리가 좋아도 치수 영향은 남습니다.[6][7]
예: 초기 지름 6.000 mm, 마주 보는 실제 경화막 t₁ = 0.020 mm, t₂ = 0.018 mm. 다른 치수 변화 무시 시:
D후 = D전 − t₁ − t₂ = 6.000 − 0.020 − 0.018 = 5.962 mm.
양쪽 점유 합계이지 권장 두께가 아닙니다. 실제 구멍 석출·측정은 평면과 달라 최종 치수·조립을 확인하며 외부 공칭치를 내부에 쓰지 않습니다.
나사를 구멍식만으로 판단하지 않습니다. 처리 후 요구, 게이지, 조립 검수로 마스킹·순서·보수를 평가하고 막을 자르면 노출 보호를 고려합니다.
일반 도막은 신뢰할 전도 접점으로 가정하지 않습니다. 접지, 차폐 이음, 접점의 무도장·특수 처리를 지정하고 최종 체결로 경로를 검사합니다. 나사가 항상 막을 관통한다고 가정하지 않으며 맨접점도 환경 보호가 필요합니다.
미도장·핀홀·박리 조사
현상·위치를 먼저 설명합니다. 핀홀, 크레이터, 입자, 기포, 맨면은 원인이 다르며 사진만으로 불명입니다. 아연의 모재, 전처리, 욕, 전기·열 모두 외관에 영향을 줍니다.[8]
| 현상 | 우선 방향 | 검증 |
|---|---|---|
| 넓은 맨면·박막 | 연결, 차폐, 공기, 액체·전류 | 위치 측정, 방향, 접점, 대표 내부 분해 |
| 대면 충분, 접힘·깊이 얇음 | 형상, 도달성, 걸이·전극 | 같은 부품 내외 변화, 평균만 금지 |
| 핀홀·막파괴·돌출 | 모재·전처리, 전압, 가스열, 욕·경화 | 현미경, 정상품, 전기·욕·열 기록 |
| 크레이터·움푹함·입자 | 오일, 잔류, 필터, 운반·오븐 오염 | 공정별 관찰; 입자·파괴 위치, 모든 홈을 전기파괴로 보지 않음 |
| 물·흐름 자국·외관 차 | 수세, 액체, 방향, 흐름·굽기 | 오븐 전후, 액 경로·수세 기록 |
| 기포·박리·조립 깨짐 | 청정계면, 경화, 층호환, 끝, 잔류·기계 | 불량 보관, 분리 층, 조립·노출 비교 |
검증할 방향이지 결함-원인의 일대일 표가 아닙니다.[1][2][4][5][8]
미보수 불량·정상품을 보관하고 재질, 도료, 걸이, 발견 공정, 재작업을 기록합니다. 여러 무기록 조정은 개선 원인을 가립니다.
국부 손상은 적합 보수 가능하지만 넓은 계면 실패를 덧칠하지 않습니다. 재전착은 옛 막 저항, 박리 제거, 모재·가열에 달립니다. 실제 부품으로 경로를 검증하고 경화막을 맨금속 취급하지 않습니다.[2][6][7]
위치·방법·기준을 함께 정의
피복, 두께, 외관, 경화, 밀착, 기계, 환경, 조립은 다른 질문입니다. 용도별 선택하며 서로 대체하지 않습니다.[2][4][5]
예 M1외관면, M2내부 접힘, M3용접/겹침, M4접근 구멍, M5지그 근처. 접지·실링은 별도 기능. 번호는 도면·측정·사진을 연결하지 공통 검사 수는 아닙니다.
| 대상 | 검사 | 기록 |
|---|---|---|
| 중요 피복·두께 | 모재, 곡률, 접근별 방법; 필요 시 절단·분해 | 위치도, 교정, 개별치·기준, 층 또는 총두께 |
| 외관·결함 | 합의 조명, 거리, 보이는 면 | 승인 색판, 광택, 접점, 허용결함 |
| 경화 | 부품 곡선과 자료·성능 | 제품, 곡선, 위치·판정, 용제법 별도 |
| 밀착 | 적합 크로스컷, 절단/테이프 또는 다른 법 | 규격·판, 두께, 상태, 위치, 등급·분리 층 |
| 기계·조립 | 용도별 충격, 굽힘, 체결·조립 | 하중, 균열·박리, 최종 치수·접촉 |
| 부식·환경 | 합의 염수분무, 습열, 반복·사용 노출 | 모재, 전처리, 전체막, 상태, 조건, 기포·녹·스크라이브 확산 |
밀착 등급은 계면 강도가 아니다
ASTM D3359는 조건부 테이프 밀착이며 절대 파괴력이나 높은 밀착의 미세차를 측정하지 않습니다. 온습도·테이프·작업이 영향, 다층은 금속 아닌 층간 분리일 수 있습니다.[9]
ISO 2409와 ASTM D3359는 이름이 같아도 방법·등급을 바꾸지 않습니다. 조건을 명시하고 곡면·홈·좁은 곳 적합을 확인합니다. 표준 수행 불가 위치의 임의 칼집은 합격 증거가 아닙니다.[9]
염수분무 시간은 옥외 연수가 아니다
통제 환경 시편 비교지만 ASTM B117는 제품 시간·기준을 자동 지정하지 않습니다. 단독 결과는 자연 수명을 보통 예측하지 못합니다.[10]
전착·아연은 기구, 두께, 전처리, 손상이 다릅니다. S235JR 버스문 브래킷 연구는 서로 다른 두께의 기계·염수 성능을 비교했습니다. 환경·전체계를 비교하며 전착/도금 보편 순위를 만들지 않습니다.[3]
돌충격, 고인 염수, 습건 반복에는 시편·예비손상·노출을 맞춥니다. 스크라이브, 끝 실링, 상도, 허용 부식 위치를 통일합니다.
평균 합격은 모든 위치 합격이 아니다
먼저 위치, 뒤에 평균·편차·걸이·로트 추세. 평균은 얇은 내각과 두꺼운 외면을 감춥니다. 안정된 공정도 요구 밖에 계속 머물 수 있습니다.[5]
Cp/Cpk는 측정계, 그룹, 안정·분포 가정을 확인합니다. 강 충전소 함체의 고정 위치·복수 부품·시간 데이터는 기록 가치이며 두께 통계로 염수, 밀착, 수명을 입증하지 않습니다.[5]
전착 채택 판단
전도·침지 가능, 내외 피복, 두께·로트 일관, 적합 걸이·전처리·경화면 검토합니다. 복잡 금속의 보호 하도 후보입니다.[6][7]
| 항목 | 전착 | 액체 스프레이 | 일반 열경화 분체 |
|---|---|---|---|
| 도포 | 침지 전기장; 욕 접근·연결 | 액체 분무, 일반/정전 | 건조 분말, 보통 정전 |
| 내부·차폐 | 도달성 활용, 공기·틈·액체 검증 | 건 경로·접근·방법 | 깊은 내각·차폐 별도 검토 |
| 색 변경 | 지정 욕·색, 다른 색은 상도 후보 | 설비·도료·세정별 | 가능하나 세정·오염·회수 비용 |
| 열·조립 | 제품 창, 후상도 가열 포함 | 구체 도료 건조·경화 | 분체 실제 부품 온도·시간 |
| 성능·총비용 | 전처리, 수지, 피복, 호환, 검사·합격품 | 동등 완제품 조건 전체 경로 | 동등 완제품 조건 전체 경로 |
방법만으로 내식, 내후, 경도·비용이 정해지지 않습니다. 같은 외관·기능을 만족시키고 단층 전착과 분체 완제품을 이름으로만 비교하지 않습니다.[6][7]
도면/사진, 재질/표면, 수량, 환경, 내부, 외관, 접지, 나사·끼워맞춤을 보냅니다. 도료·두께·시험 미정은 ‘확인 필요’. 접점, 마스크, 상도, 시편·검수를 정해 전처리, 걸이, 경화, 검사, 포장·보수 포함 합격품 비용을 비교합니다.
- [1] Akafuah et al. Evolution of the Automotive Body Coating Process—A Review, Coatings, 2016
- [2] Skotnicki and Jędrzejczyk The Comparative Analysis of the Coatings Deposited on the Automotive Parts by the Cataphoresis Method, Materials, 2021
- [3] Skotnicki and Jędrzejczyk Comparative Analysis of Coatings Applied for Anti-Corrosion Protection of Public Transport Vehicles’ Structural Parts, Materials, 2024
- [4] Peti et al. Integrated Performance and Capability Analysis of Anticorrosive Cathodic Electrodeposition Coatings: Effect of Polymerization Variables, Materials, 2025
- [5] Piroh et al. Process Capability Assessment and Surface Quality Monitoring in Cathodic Electrodeposition of S235JRC+N Electric-Charging Station, Materials, 2026
- [6] PPG E-Coat Process Specifics
- [7] Lisa Merlo What is Electrocoating?, Products Finishing, 2011
- [8] Jose Tirado How to Identify and Control Poor Ecoat Film Appearance, Products Finishing, 2017
- [9] ASTM D3359-23 Standard Test Methods for Rating Adhesion by Tape Test
- [10] ASTM B117-26 Standard Practice for Operating Salt Spray (Fog) Apparatus
- [11] ASTM D5402-19(2024) Standard Practice for Assessing the Solvent Resistance of Organic Coatings Using Solvent Rubs