Ein elektrisches Feld scheidet geladene Lackbestandteile aus einem wässrigen Bad auf leitfähigen Teilen ab. Für komplexe, eintauchbare Metallteile mit durchgehendem Schutzbedarf ist dies eine Option. Lacksystem, Vorbehandlung, Flüssigkeitszutritt, Entlüftung, fertige Passungen und Härtung sind gemeinsam zu klären. Kritische Stellen echter Teile prüfen: Aussehen, mittlere Dicke oder ein Salzsprühbericht reichen nicht. [1][5][6][7]
Welche Schicht entsteht?
Elektrotauchlackierung heißt auch Elektroabscheidung, electrocoating oder e-coat; kathodisch auch CED, Kataphorese oder KTL. Hier geht es um organische Lackfilme auf Metall. Elektrophoretische Abscheidung umfasst auch Keramik und Biomaterialien, deren Rezepturen/Verfahren nicht direkt auf Gehäusekorrosionsschutz übertragbar sind. [1][5][7]
Elektrotauchlackierung und Galvanisieren nutzen Strom und Bad, erzeugen jedoch unterschiedliche Schichten: beim Galvanisieren meist Metall/Legierung, hier einen organischen Harzfilm. Dieser unterscheidet sich auch von anodischem Oxid und Vorbehandlungs-Konversionsschichten wie Phosphat. [1][6][7]
„E-coat“ beschreibt den Auftrag, nicht Harz oder Einsatz. „Kathodische Epoxidgrundierung“ und „kathodischer Acryl-Decklack“ sind genauer: erstere häufig für Korrosionsschutz, letzterer je Produkt für Witterung/Dekoration. Nach Beschichtung ist kein externer Strom für den Schutz nötig; „kathodisch“ macht gewöhnlichen Lack nicht zur Opferanode wie Zink. [6][7]
Warum entsteht der Film und wird die Abscheidung langsamer?
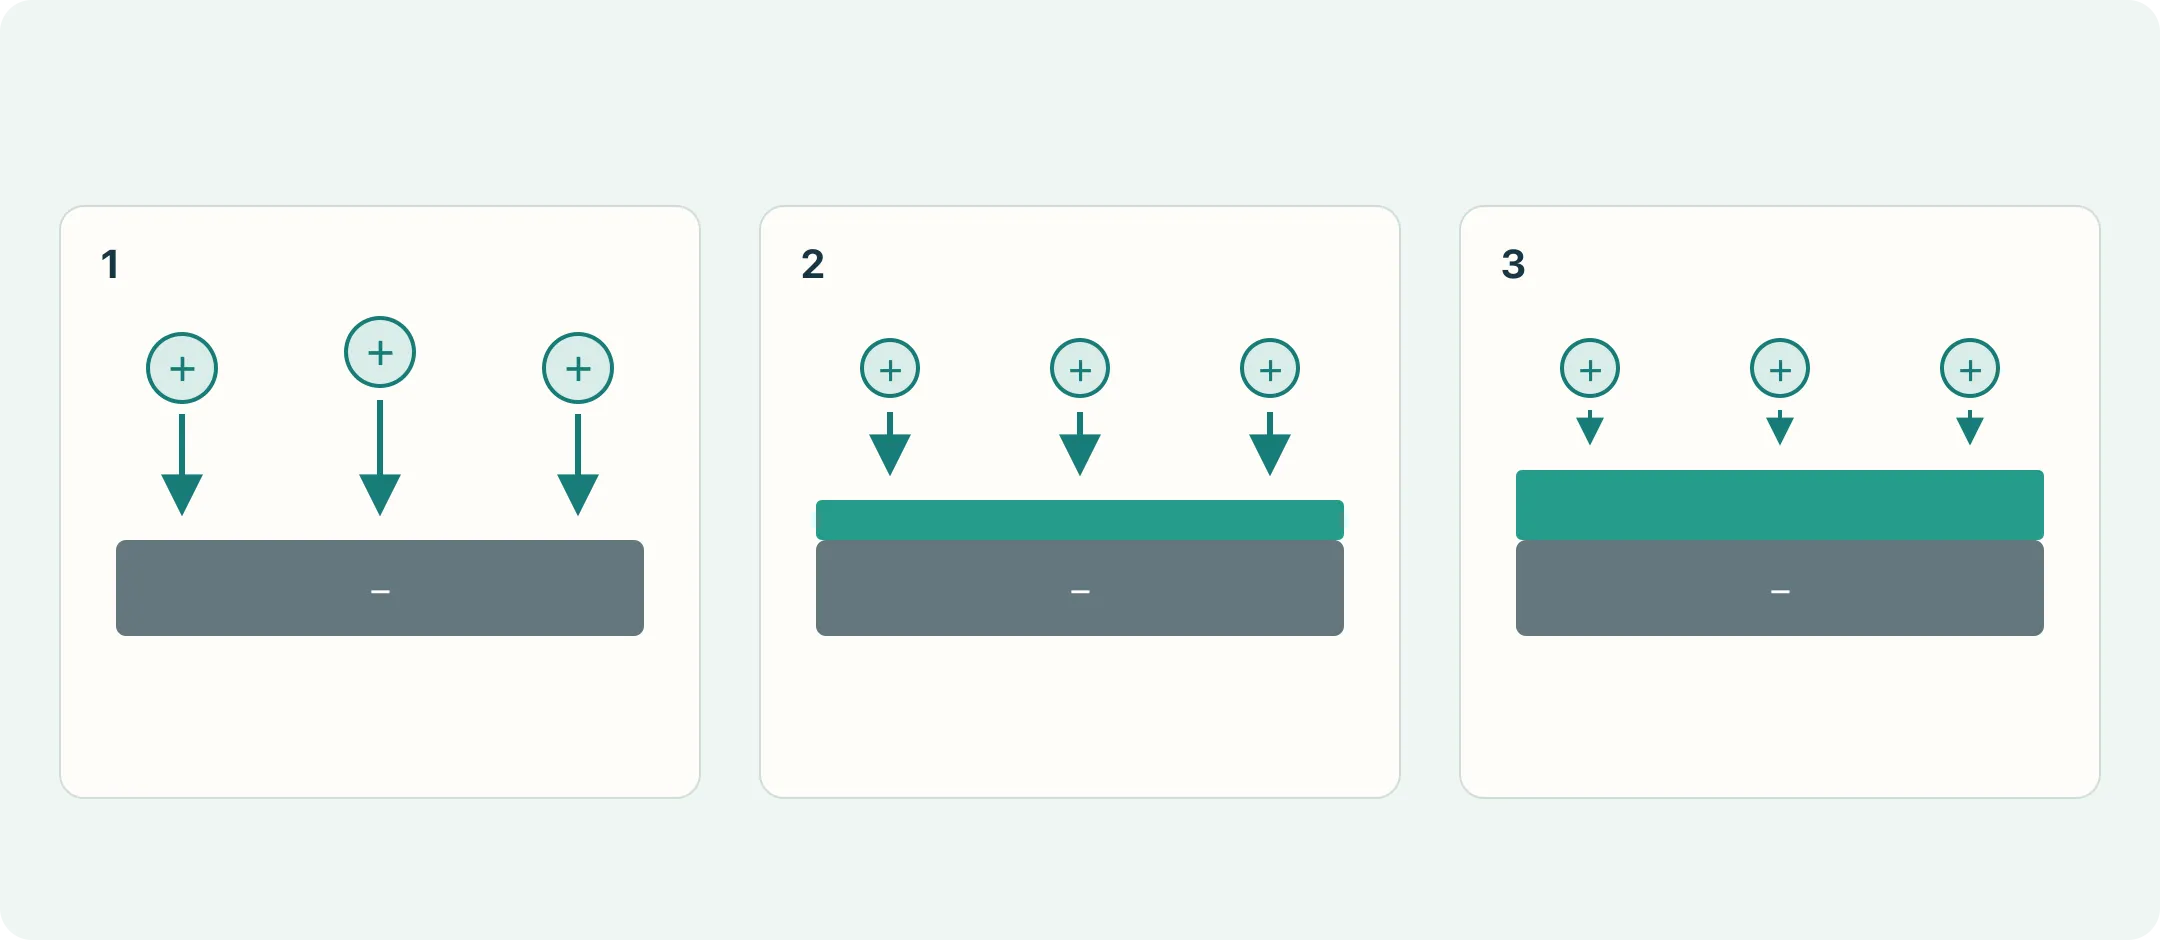
Das Teil braucht zuverlässigen Kontakt zum Gleichrichter; geladener Lack muss durch Bad und Feld die Oberfläche erreichen. Eintauchen allein gewährleistet keine geeignete Schicht. [5][6][7]
Bei KTL ist das Teil negativ, die Lackteilchen positiv. Nach Migration entstehen durch elektrochemische Neutralisierung nahe der Oberfläche Filme aus dem dispergierten Harz. Migration, Grenzflächenreaktion und Filmbildung wirken zusammen; Ladungsanziehung erklärt nicht alles. [5][7]
An elektrisch zugänglichen Stellen wächst zuerst Film. Seine zunehmende Dicke erhöht lokalen Widerstand, verlangsamt Abscheidung und verändert Stromverteilung; andere zugängliche blanke Stellen können weiter beschichtet werden. Diese Selbstbegrenzung garantiert keine überall gleichzeitig identische Dicke. [1][6][7]
Dicke hängt von Spannungsverlauf, Stromdauer, Bad, Geometrie und gehärtetem Film ab. Mehr Spannung kann Abscheidung erhöhen, bei bestimmten Kombinationen aber Gas, Wärme und Filmbruch erzeugen. Gerade bei verzinkten Flächen rechtfertigt eine dünne Innenschicht keine pauschale Spannungserhöhung. [1][5][8]
Zuerst Kontakt und Flüssigkeitszutritt bestätigen, dann Stellenmessungen/Prozessdaten prüfen, zuletzt innerhalb des Produktfensters Änderungen erproben. Besonders wichtig bei ausreichender Außendicke und dünnen Hohlräumen.
Wie unterscheiden sich Polarität und Harz?
Zwei unabhängige Kategorien: kathodisch ist das Teil negativ, anodisch positiv. Anodische Prozesse können Substratmetallionen in den Film einbringen und manche Korrosionseigenschaften beeinflussen. Kathodische Systeme reduzieren dies und werden für Schutzgrundierungen verbreitet eingesetzt. [1][7]
„Kathodisch“ bedeutet nicht „Außendecklack“. Übliche aromatische Epoxide bieten Korrosions-/Chemikalienschutz, erfordern bei Sonne aber Prüfung von Kreidung, Farbänderung und Decklack. Witterungsbeständigkeit von Harz, Pigment und Gesamtsystem getrennt bestätigen. [6][7]
| System | Vorrangig zu prüfen | Zu bestätigende Bedingungen |
|---|---|---|
| Kathodisches Epoxid | Schutzgrundierung für Stahlstrukturen, Halter/Gehäuse; geeignete einschichtige Nutzung ohne Sonne | Vorbehandlung, Kanten/Hohlräume, Härtung und Mechanik; Decklack bei Sonne |
| Kathodisches Acryl | Ein- oder Mehrschichtsystem mit Farb-/Glanzhaltung und UV-Beständigkeit | Farbe, Glanz, Witterung, Korrosion und Produkt-Härtung |
| Anodisches Epoxid/Acryl | Bestimmte Dekorations-, Innen- oder Härtungsanwendungen | Substrat/Film, Nutzung und Korrosion; Niedrigtemperaturfähigkeit produktbezogen |
| Tauchgrundierung plus Flüssig-/Pulverdecklack | Innenschutz sowie Außenfarbe und Witterungsanforderung | Kompatibilität, Überlackierung, Gesamtdicke, beide Wärmezyklen und Passungen |
Anwendungskandidaten, keine Korrosions-/Kostenrangfolge. Selbst gleiche Kategorien besitzen andere Härtungsfenster/Leistungen. Für UV, Sonderfarbe oder niedrige Härtungstemperatur konkrete technische Datenblätter verlangen. [6][7]
Warum garantiert Umgriff keine vollständigen Hohlräume?
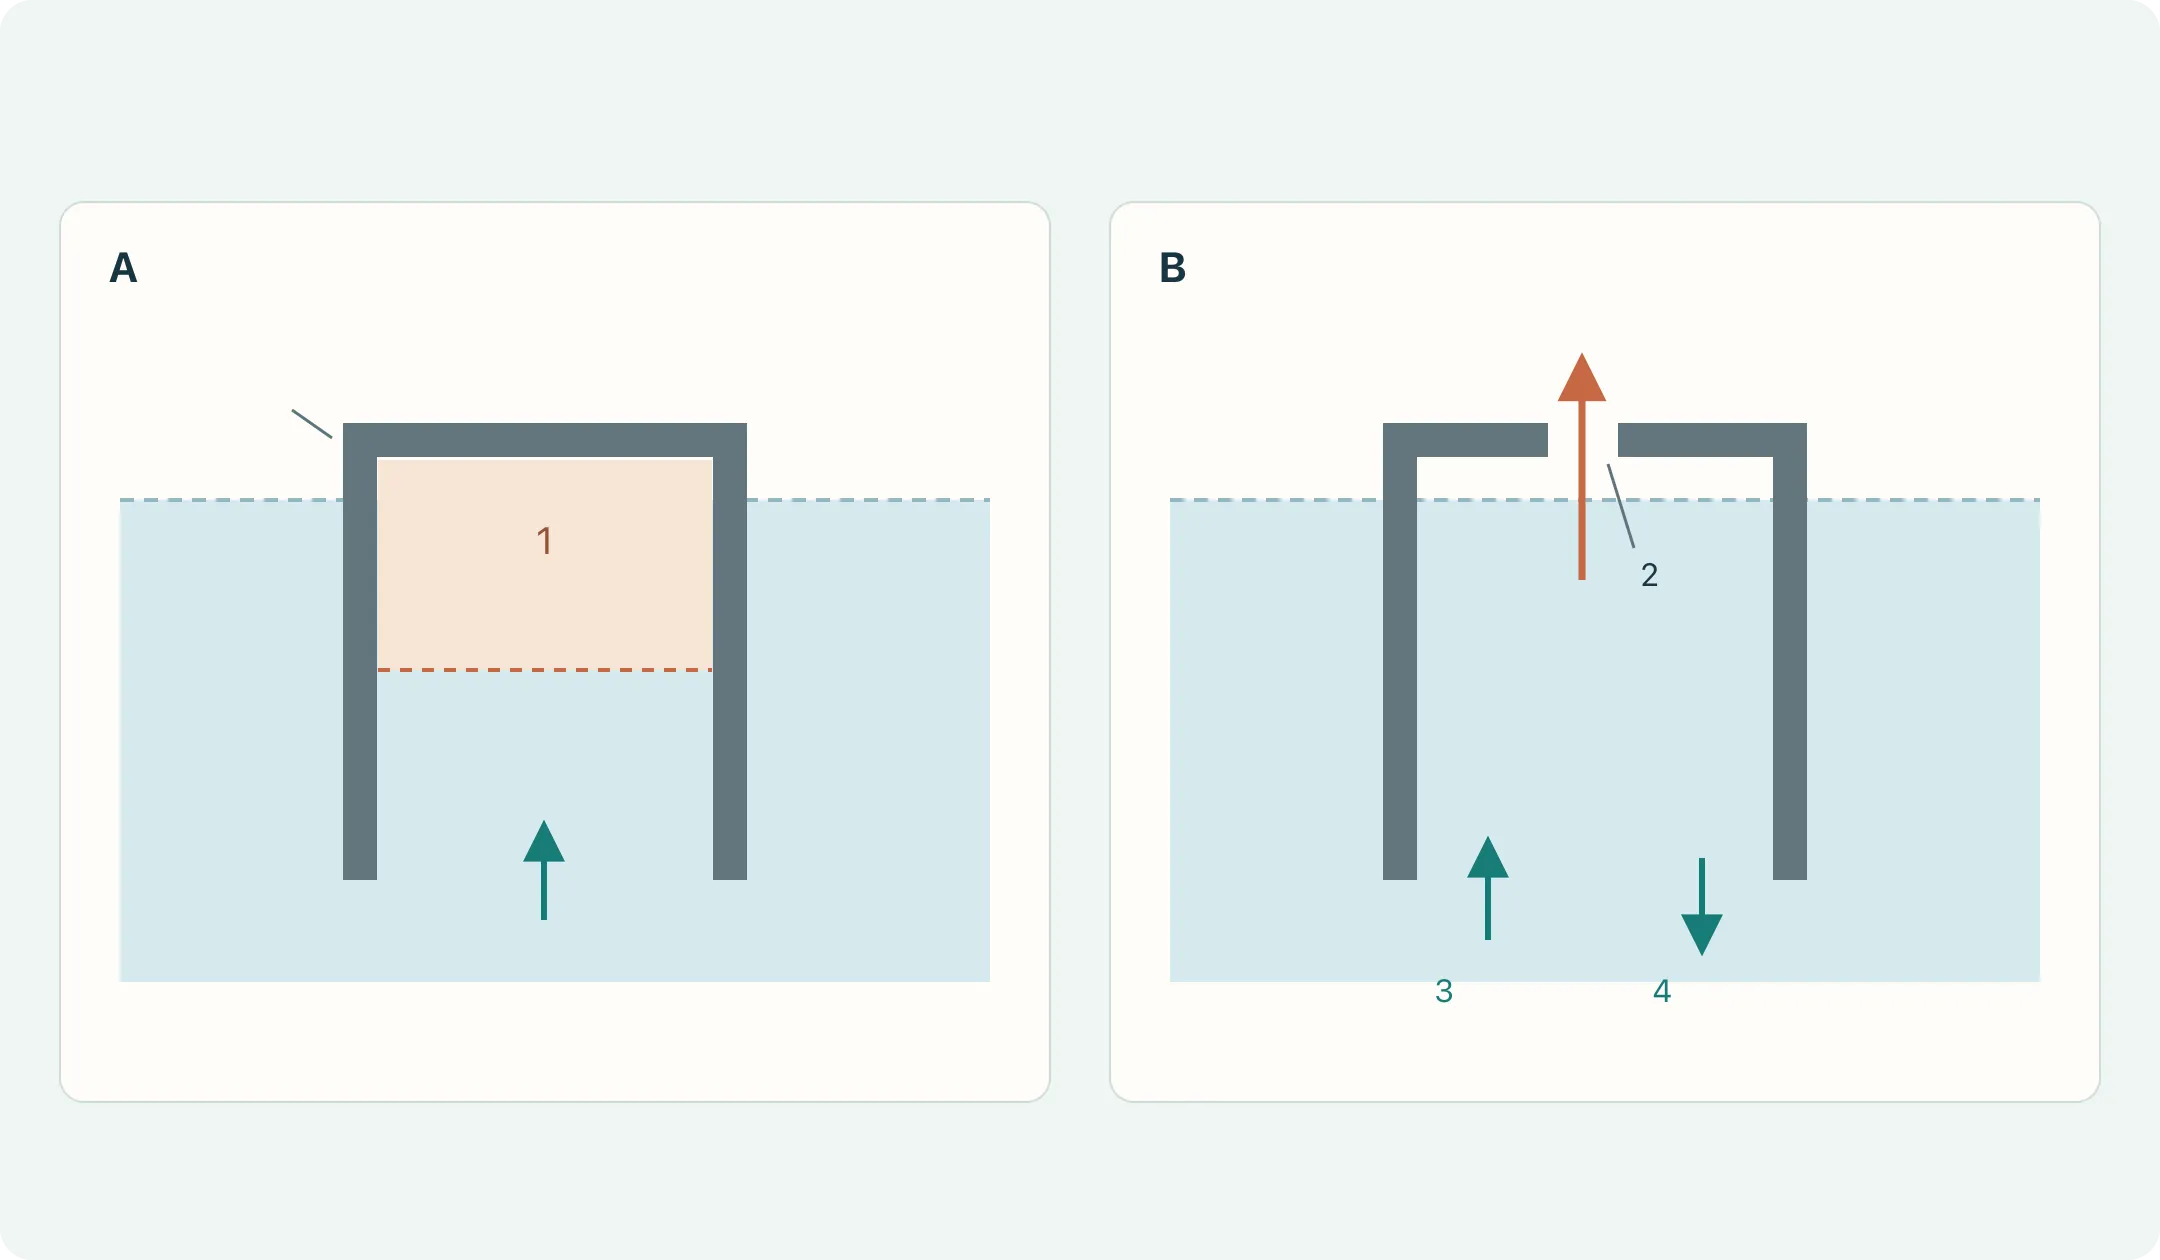
Umgriff bezeichnet Abscheidung in Vertiefungen, abgeschirmten und inneren Bereichen. Äußerer Film erhöht Widerstand und verteilt Strom auf andere zugängliche Stellen; dies begünstigt komplexe Teile. [7]
Drei Grenzen bleiben: Badkontakt, wirksamer Strompfad sowie Flüssigkeits-/Luftströmung. Gefüllter Hohlraum garantiert keine Bodendicke; beschichtete Außenseite keine Schicht in geschlossener Überlappung. [5][7]
Fünf Geometriestellen prüfen
- Taschen/umgekehrte Räume: Luft in realer Tauchlage beurteilen. Gas trennt die Oberfläche vom Bad; Orientierung, Entlüftung oder Geometrie ändern und bewerten.
- Tiefe/Sacklöcher und Spalte: Ein-/Austritt von Vorbehandlung, Lack und Spülwasser getrennt prüfen. Außenmessungen ersetzen keine Boden-/Spaltprüfung.
- Falze, Überlappungen, Nähte: geschlossene Lagen, Öl, Schweißreste und Flüssigkeitstaschen suchen. Umgriff kompensiert keinen fehlenden Zugang in dicht geschlossenen Grenzflächen.
- Gestellkontakte: sichere Stromverbindung und erlaubte Abschattung/Marken definieren. Sicht-/Schutzflächen als Kontakt können Reparatur und Abnahme erschweren.
- Restflüssigkeit: Hohlräume können später beim Bewegen/Heizen auslaufen und Fehler/Verschmutzung erzeugen. Füllen und Ablauf gemeinsam prüfen. [2][5][8]
Bei Stahlgehäusen mit Falzen/Schweißmuttern Sichtfläche, Innenfalz, Lochboden und Überlappung markieren. Orientierung abstimmen, reale Geometrie prüfen; bei Bedarf zerlegbare, geschnittene oder Zeugenstrukturen vorsehen. Mehr flache Proben beantworten verdeckte Hohlraumqualität nicht.
Keine allgemeine Mindestgröße für Luft-/Ablauflöcher. Lage beeinflusst Festigkeit, Dichtung, Wasserschutz und Aussehen; mit Strömung und Nutzung bestimmen. Beschichtungsfreundlichkeit darf Dichtungsdesign nicht zerstören.
Vorbehandlung bestimmt den Untergrund
KTL entfernt Stanzöl, Rost, Kantenoxide oder Schweißreste nicht automatisch. Vorbehandlung bereitet das Substrat und die Grenzfläche vor und begrenzt Badeinschleppung. [1][2][8]
Typisch: Reinigung, Spülen, Konditionierung/Konversion, weiteres Spülen, Tauchlackieren, Nachspülen und Härten. Folge hängt von Substrat, Chemie, Lack und Anforderungen ab; keine universelle Phosphatierlinie. [1][6][7]
| Material/Stelle | Erste Prüfung | Grund |
|---|---|---|
| Kohlenstoff-/kaltgewalzter Stahl | Öl, Rost, Kantenoxid, Schweißreste und passende Konversion | Sauberkeit/Rauheit beeinflussen Gleichmäßigkeit, Haftung und Schutz |
| Verzinkter Stahl/Zinkteile | Zinkzustand, Passivierung/Antifingerprint, Weißrost und Reinigung | Anders als blanker Stahl; aggressive Reinigung, Inkompatibilität oder schnelles Einschalten problematisch |
| Aluminium/Aluminium-Stahl-Baugruppen | Legierung/Oxid, Mischmaterial-Vorbehandlung und Flüssigkeitstaschen | Leitfähigkeit beweist keine Stahl-Linien-Eignung; reale Kombination prüfen |
| Edelstahl, Kupfer und weitere Metalle | Werkstoff, bestehende Behandlung und Lackverträglichkeit | Beschichtbarkeit bedeutet keine gleichen Bedingungen auf jeder Linie |
| Raue Stellen, Grate, Nähte/Kanten | Rauheit, Partikel, Sauberkeit, Kantenabdeckung | Aufrauen entfettet nicht; Erhöhungen/Spalte können Dünnstellen/Verschmutzung schaffen |
Prüfungen beruhen auf industriellen Abläufen/Analysen verschiedener Substrate; passende Materialdaten und reale Teile bestätigen. [1][2][6][8]
Rauer ist nicht stets besser. S355J2G3-Schienen mit festgelegtem Lack zeigten nach chemischer Reinigung versus reinem Strahlen andere Filmstruktur/Gleichmäßigkeit. Dies beweist Einfluss, nicht universelle Überlegenheit des Beizens oder eine kopierbare Rezeptur. [2]
Entfettung, Reste, Oberfläche, fertige Haftung und Exposition gemeinsam bewerten. Badabweichungen auch bis zu Spülen und früherer Einschleppung zurückverfolgen. [1][8]
Was leisten Badführung und Ultrafiltration?
Stabilität braucht abgestimmte Rezeptur, Temperatur, pH, Leitfähigkeit, Verschmutzung, Umwälzung/Filter, Gleichrichter und Nachspülen im Produkt-/Anlagenfenster. [1][5][8]
| Gegenstand | Erkenntnis | Nicht pauschal anwenden |
|---|---|---|
| Festkörper, Pigment/Bindemittel und Rezeptur | Stabilität filmbildender Stoffe/Zusammensetzung | Bei dünnem Film Lack zufügen, ohne Wasser/Verschmutzung/Bilanz |
| pH und Leitfähigkeit | Chemiedrift, Ionen und elektrische Bedingungen | Gleichsetzen oder Rezeptur nur nach Leitfähigkeit ändern |
| Temperatur, Umwälzung, Filtration | Homogenität, Sediment, Partikel, lokale Unterschiede | Mehr Wärme/Umwälzung/feinere Filter als Universallösung |
| Spannungs-, Strom-, Zeitverlauf | Kontakt, schnelle Abscheidung, Versorgungsschwankung | Nur Endspannung ohne Rampe/Strom aufzeichnen |
| Spülen und Ultrafiltration | Einschleppung, Lackaustrag, Nachspülen | Automatische vollständige Schmutzentfernung annehmen |
Gleiche Endspannung bei anderer Rampe, Beladung oder Badlage liefert andere örtliche Dicke/Optik. Aufhängung, Stromverlauf und damaligen Badzustand dokumentieren. [5][8]
Ultrafiltration gewinnt Permeat für Rückgewinnungsspülen und hält Lackfestkörper zurück. Teile tragen neben Film nicht abgeschiedenen Lack aus; Nachspülen entfernt/gewinnt ihn je Kreislauf zurück. Dies verbessert Nutzung/Optik, reinigt aber nicht sämtliche gelösten Schadstoffe. [1][6][7]
pH, Leitfähigkeit, Festkörper, Einschleppung, Spülung und Filterdaten vergleichen; Lieferant legt Abhilfe fest. Ohne System/Ursache keine universelle Säure/Base-Dosis, Ausschleusung oder Nachfüllrezeptur.
Wässrig bedeutet nicht emissionsfrei: Hilfslösemittel und Härtungsvolatilen sind möglich. Reinigung, Spülen, Badpflege und Abwasser in Verfahren/Kosten einbeziehen. [7]
Bauteiltemperatur entscheidet über Härtung
Abscheidung und chemische Härtung sind getrennt. Nachspülen entfernt Austrag; Wärme lässt Thermoset verlaufen, trocknen und vernetzen. Durchgehender Film beim Herausheben beweist keine Endmechanik/Schutzleistung. [1][4][6]
Datenblatt prüfen: basiert Härtezeit auf Bauteiltemperatur, zählt wirksame Zeit nach Erreichen dieser Temperatur. Ofensollwert oder gesamte Verweilzeit ersetzen dies nicht.
Dicke Halter, dünne Deckel, Verstärkungen und Ofenplätze erwärmen unterschiedlich. Repräsentative Punkte, Kurven und Produktfenster erfassen; bei Dicke, Beladung oder Liniengeschwindigkeit neu bestätigen.
Versuche an definiertem Stahl/System änderten Härtezeit/Temperatur und zeigten andere Haft-/Schlagwerte. Dicke/Optik ersetzen keine Härtungs-/Mechanikprüfung; optimale Studientemperatur ist nicht allgemein übertragbar. [4]
Gummi, Kunststoff, Kleber und Präzisionsteile müssen Vorbehandlung, Lackbad und alle Wärmezyklen vertragen. Bei späterem Flüssig-/Pulverdecklack zweiten Zyklus und Systemverträglichkeit gemeinsam prüfen. [6][7]
Geeignete Lösemittelreibprüfung beurteilt definierte Beständigkeit; Lösemittel, Anzahl und Kriterien folgen Methode/Produkt. Beständigkeit allein beweist keine vollständige Härtung. [11]
Wie ändern Schichten Löcher, Gewinde und Kontakte?
Zusätzlicher Lack auf Bohrung, Gewinde, Anlage, Dichtung oder Gleitspalt kann Passungen ändern. Dickenkontrolle beseitigt Maßwirkung nicht. [6][7]
Beispiel: Ausgangsbohrung 6.000 mm, tatsächliche gehärtete Gegenseiten t₁ = 0.020 mm, t₂ = 0.018 mm. Ohne weitere Maßänderungen ungefähr:
D_nach = D_vor − t₁ − t₂ = 6.000 − 0.020 − 0.018 = 5.962 mm.
Beide Seiten addieren sich; keine Dickenempfehlung. Reale Bohrungsabscheidung/Messzugang weichen von Flächen ab. Fertigmaß und Passung prüfen, keine äußere Nennmessung für Innenfilm verwenden.
Gewinde nicht mit Rundlochformel allein abnehmen. Fertiganforderung, Lehre oder Montage nutzen; Maskierung, Reihenfolge und Nacharbeit prüfen. Schnitt durch Film verlangt Schutz freigelegter Stellen.
Normaler KTL-Film ist kein verlässlich leitender Kontakt. Erdung, Schirmfuge und Kontakte als lackfreie/Sonderzonen definieren, Strompfad unter finalem Anzug prüfen. Schrauben durchdringen Lack nicht sicher reproduzierbar; blanke Kontakte brauchen Umweltschutz.
Wie Fehlstellen, Poren und Ablösung untersuchen?
Befund/Stelle vor Methode beschreiben. Poren, Krater, Partikel, Blasen und blanke Stellen haben unterschiedliche Ursachen; Foto allein beweist keine. Besonders bei Zink können Substrat, Vorbehandlung, Bad, Strom und Ofen mitwirken. [8]
| Befund | Prüfrichtung | Vergleich |
|---|---|---|
| Große blanke/dünne Stelle | Kontakt, Abschattung, Luft, Bad-/Stromzugang | Stellendicke, Orientierung, Kontakte und geöffnete Hohlräume |
| Außen ausreichend, Falze/Tiefe dünn | Geometrie, Umgriff, Gestell, Elektrode | Innen-/Außenwerte am gleichen Teil nach Änderung, nicht nur Mittel |
| Poren, Filmbruch, raue Erhöhung | Material, Vorbehandlung, Spannung, Gas/Wärme, Bad, Härtung | Mikroskopie, Gutteile und elektrische/Bad-/Wärmedaten |
| Krater, Vertiefung, Partikel | Öl, Reste, Filter, Handhabung, Ofenschmutz | Stufenweise beobachten; Partikel/Schaden prüfen, nicht jeden Krater als elektrischen Bruch deuten |
| Wasser-/Tropfspur, lokale Optik | Spülen, Restflüssigkeit, Lage, Tropfen und Ofen | Vor/nach Ofen, Fließwege und Spüldaten vergleichen |
| Blase, Ablösung, Montageabplatzer | Sauberkeit, Grenzfläche, Härtung, Schichten, Kante, Reste, Mechanik | Fehlteil behalten, Trennebene bestimmen, Montage/Exposition vergleichen |
Prüfrichtungen, keine eindeutige Fehler-Ursachen-Zuordnung. [1][2][4][5][8]
Unreparierte Fehlteile und Gutteile bewahren; Material, Lack, Lage, Fundstufe/Nacharbeit dokumentieren. Mehrere gleichzeitige Änderungen ohne Daten erschweren Zuordnung der Verbesserung.
Lokale Schäden eventuell kompatibel ausbessern; großflächige Grenzflächenfehler nicht einfach überlackieren. Wieder-KTL hängt von Altfilmwiderstand, Entlackung, Substrat und Wärme ab. Nacharbeitsroute real validieren; Altfilm ist nicht blankes Metall. [2][6][7]
Stelle, Methode und Kriterium gemeinsam festlegen
Abdeckung, Dicke, Optik, Härtung, Haftung, Mechanik, Umwelt und Montage beantworten verschiedene Fragen. Nach Nutzung auswählen, nicht austauschen. [2][4][5]
Beispiel M1 Sichtfläche, M2 Innenfalz, M3 Naht/Überlappung, M4 zugängliche Bohrung, M5 Kontaktumfeld; Erdung/Dichtung separat funktional. Nummern verbinden Plan, Daten und Foto, keine universelle Messanzahl.
| Prüfziel | Anordnung | Dokumentation |
|---|---|---|
| Lokale Abdeckung/Dicke | Methode nach Substrat, Krümmung, Zugang; ggf. Schnitt/Öffnung | Stellenplan, Kalibrierung, Einzelwerte, Ortskriterium; Schicht/ Gesamtdicke benennen |
| Optik/Fehler | Vereinbarte Beleuchtung, Abstand, Sichtflächen | Freigabemuster, Farbe/Glanz, Kontakte und erlaubte Fehler |
| Härtung | Bauteilkurven versus Datenblatt und Leistungsprüfung | Produkt, Kurven, Messpunkte, Entscheidung; Reibmethode separat |
| Haftverhalten | Geeigneter Gitterschnitt, Schnitt/Klebeband oder andere Methode | Norm/Ausgabe, Dicke, Zustand, Stelle, Klasse, Trennebene |
| Mechanik/Montage | Nutzungsgerechter Schlag, Biegen, Anziehen oder Montage | Last/Montage, Risse/Ablösung, Fertigmaße, Kontakte |
| Korrosion/Umwelt | Vereinbartes Salzsprüh-, Feuchtwärme-, Zyklus- oder Nutzungsklima | Substrat, Vorbehandlung, System, Probe, Klima, Blasen/Rost/Ritzunterwanderung |
Haftklasse ist keine Grenzflächenfestigkeit
ASTM D3359 bewertet Haftung unter Bedingungen, nicht absolute Bruchkraft oder feine Unterschiede hoher Haftung. Klima, Band und Durchführung wirken mit. Mehrschichttrennung kann zwischen Lacken liegen statt am Metall. [9]
ISO 2409 und ASTM D3359 nicht wegen „Gitterschnitt“ als gleich behandeln. Methode/Bedingungen angeben; kleine Krümmungen, Nuten, Enge auf Eignung prüfen. Informelle Schnitte an ungeeigneten Stellen sind kein Norm-PASS. [9]
Salzsprühstunden sind keine Außenjahre
Kontrolliertes Salzsprühklima vergleicht Proben; ASTM B117 legt Produktdauer/Kriterien nicht automatisch fest. Alleinige Ergebnisse prognostizieren natürliche Lebensdauer normalerweise nicht. [10]
KTL und Zink unterscheiden sich in Schutz, Dicke, Vorbehandlung und Schäden. S235JR-Bustürhalterstudie prüfte unterschiedlich dicke Systeme mechanisch und im Salzsprühnebel. Reales Klima/Gesamtsystem vergleichen; keine allgemeine Überlegenheit von KTL oder Galvanik ableiten. [3]
Bei Steinschlag, stehender Salzlösung oder Nass/Trockenwechsel Proben, Vorschädigung und Klima anpassen. Ritzung, Randversiegelung, Decklack und zulässige Korrosionsstellen vergleichbar halten.
Guter Mittelwert bedeutet nicht jede Stelle gut
Erst Ortsanforderung, dann Mittel, Streuung, Gestell-/Chargentrends. Mittel verbirgt dünne Innenecke/dicke Außenseite; stabil kann dauerhaft außerhalb Soll bedeuten. [5]
Bei Cp/Cpk Messsystem, Gruppierung, Stabilität und Verteilung prüfen. Ladestationsgehäusestudie mit festen Stellen und mehreren Teilen/Zeitpunkten zeigt Dokumentationswert, nicht Korrosions-, Haftungs- oder Lebensdauernachweis. [5]
Wann ist KTL sinnvoll?
Leitfähige/eintauchbare Teile, innere/äußere Schutzflächen, Dicke/Chargenkonstanz und passende Aufhängung, Vorbehandlung/Härtung sprechen für Prüfung; besonders als Grundierung komplexer Metallteile. [6][7]
| Vergleich | Elektrotauchlackierung | Flüssigspritzen | Üblicher Thermoset-Pulverlack |
|---|---|---|---|
| Auftrag | Eintauchen/Feld, Badzutritt und Stromkontakt | Zerstäubter Flüssiglack, konventionell/elektrostatisch | Trockenpulver, meist elektrostatisch |
| Hohlraum/Abschirmung | Umgriff hilft; Luft, Spalt, Restflüssigkeit validieren | Spritzweg, Zugang und Verfahren | Tiefe Innenecken/Abschirmung gesondert prüfen |
| Farbe/Wechsel | Festes Badsystem/Farbe; andere Farbe ggf. Decklack | Nach Anlage, Lack und Reinigung | Pulverwechsel; Reinigung, Schmutz, Rückgewinnung beeinflussen Kosten |
| Wärme/Passung | Produktfenster plus ggf. Decklackwärme | Trocknung/Härtung des konkreten Lacks | Bauteiltemperatur/Zeit des Pulvers |
| Leistung/Gesamtkosten | Vorbehandlung, Harz, Abdeckung, Kompatibilität, Prüfung und Gutteilkosten | Gesamtroute bei gleichen Endanforderungen | Gesamtroute bei gleichen Endanforderungen |
Auftrag allein bestimmt Korrosion, Witterung, Härte und Kosten nicht. Kandidaten auf gleiche Optik/Funktion auslegen; Einschicht-KTL und fertiges Pulver nicht nur nach Namen bepreisen. [6][7]
Plan/Foto, Material/Oberfläche, Menge, Umgebung und Hohlräume, Sicht-, Erdungs-, Gewinde-/Passstellen senden. Unbekanntes als „zu bestätigen“ markieren. Kontakte, Maskierung, Decklack, Muster und Abnahme klären; Gutteilkosten einschließlich Vorbehandlung, Gestell, Ofen, Prüfung, Verpackung/Nacharbeit vergleichen.
- [1] Akafuah et al. Evolution of the Automotive Body Coating Process—A Review, Coatings, 2016
- [2] Skotnicki and Jędrzejczyk The Comparative Analysis of the Coatings Deposited on the Automotive Parts by the Cataphoresis Method, Materials, 2021
- [3] Skotnicki and Jędrzejczyk Comparative Analysis of Coatings Applied for Anti-Corrosion Protection of Public Transport Vehicles’ Structural Parts, Materials, 2024
- [4] Peti et al. Integrated Performance and Capability Analysis of Anticorrosive Cathodic Electrodeposition Coatings: Effect of Polymerization Variables, Materials, 2025
- [5] Piroh et al. Process Capability Assessment and Surface Quality Monitoring in Cathodic Electrodeposition of S235JRC+N Electric-Charging Station, Materials, 2026
- [6] PPG E-Coat Process Specifics
- [7] Lisa Merlo What is Electrocoating?, Products Finishing, 2011
- [8] Jose Tirado How to Identify and Control Poor Ecoat Film Appearance, Products Finishing, 2017
- [9] ASTM D3359-23 Standard Test Methods for Rating Adhesion by Tape Test
- [10] ASTM B117-26 Standard Practice for Operating Salt Spray (Fog) Apparatus
- [11] ASTM D5402-19(2024) Standard Practice for Assessing the Solvent Resistance of Organic Coatings Using Solvent Rubs