電着塗装は電界で水系浴の帯電塗料を導電性部品に析出させます。複雑で浸漬可能な金属部品の連続保護に適しますが、塗料系、前処理、空洞への液流入・排気、処理後のはめあい、硬化を一緒に確認します。実部品の重要位置を検収し、外観、平均膜厚、塩水噴霧報告だけで判断しません。[1][5][6][7]
電着でできる膜は何か
工業用の電着塗装はelectrocoating、e-coatともいい、カチオン電着にはCED、cataphoresis、KTLの呼称もあります。ここでは金属上の有機塗膜を扱います。セラミックスや生体材料の電気泳動析出の配合・工程を筐体防食へ直接転用できません。[1][5][7]
電着塗装と電気めっきは電流と浴を使いますが、膜が異なります。めっきは通常金属・合金、ここでは樹脂主体の有機膜です。陽極酸化膜や、リン酸塩など前処理の化成皮膜とも異なります。[1][6][7]
「電着」は施工法で、樹脂や用途は未指定です。「カチオンエポキシ電着プライマー」「カチオンアクリル電着上塗り」の方が明確です。前者は防食下塗り、後者は製品別に耐候・意匠を評価します。成膜後の保護に外部電源は不要で、「カチオン」という名が亜鉛のような犠牲防食を意味するわけではありません。[6][7]
なぜ析出し、局所的に遅くなるのか
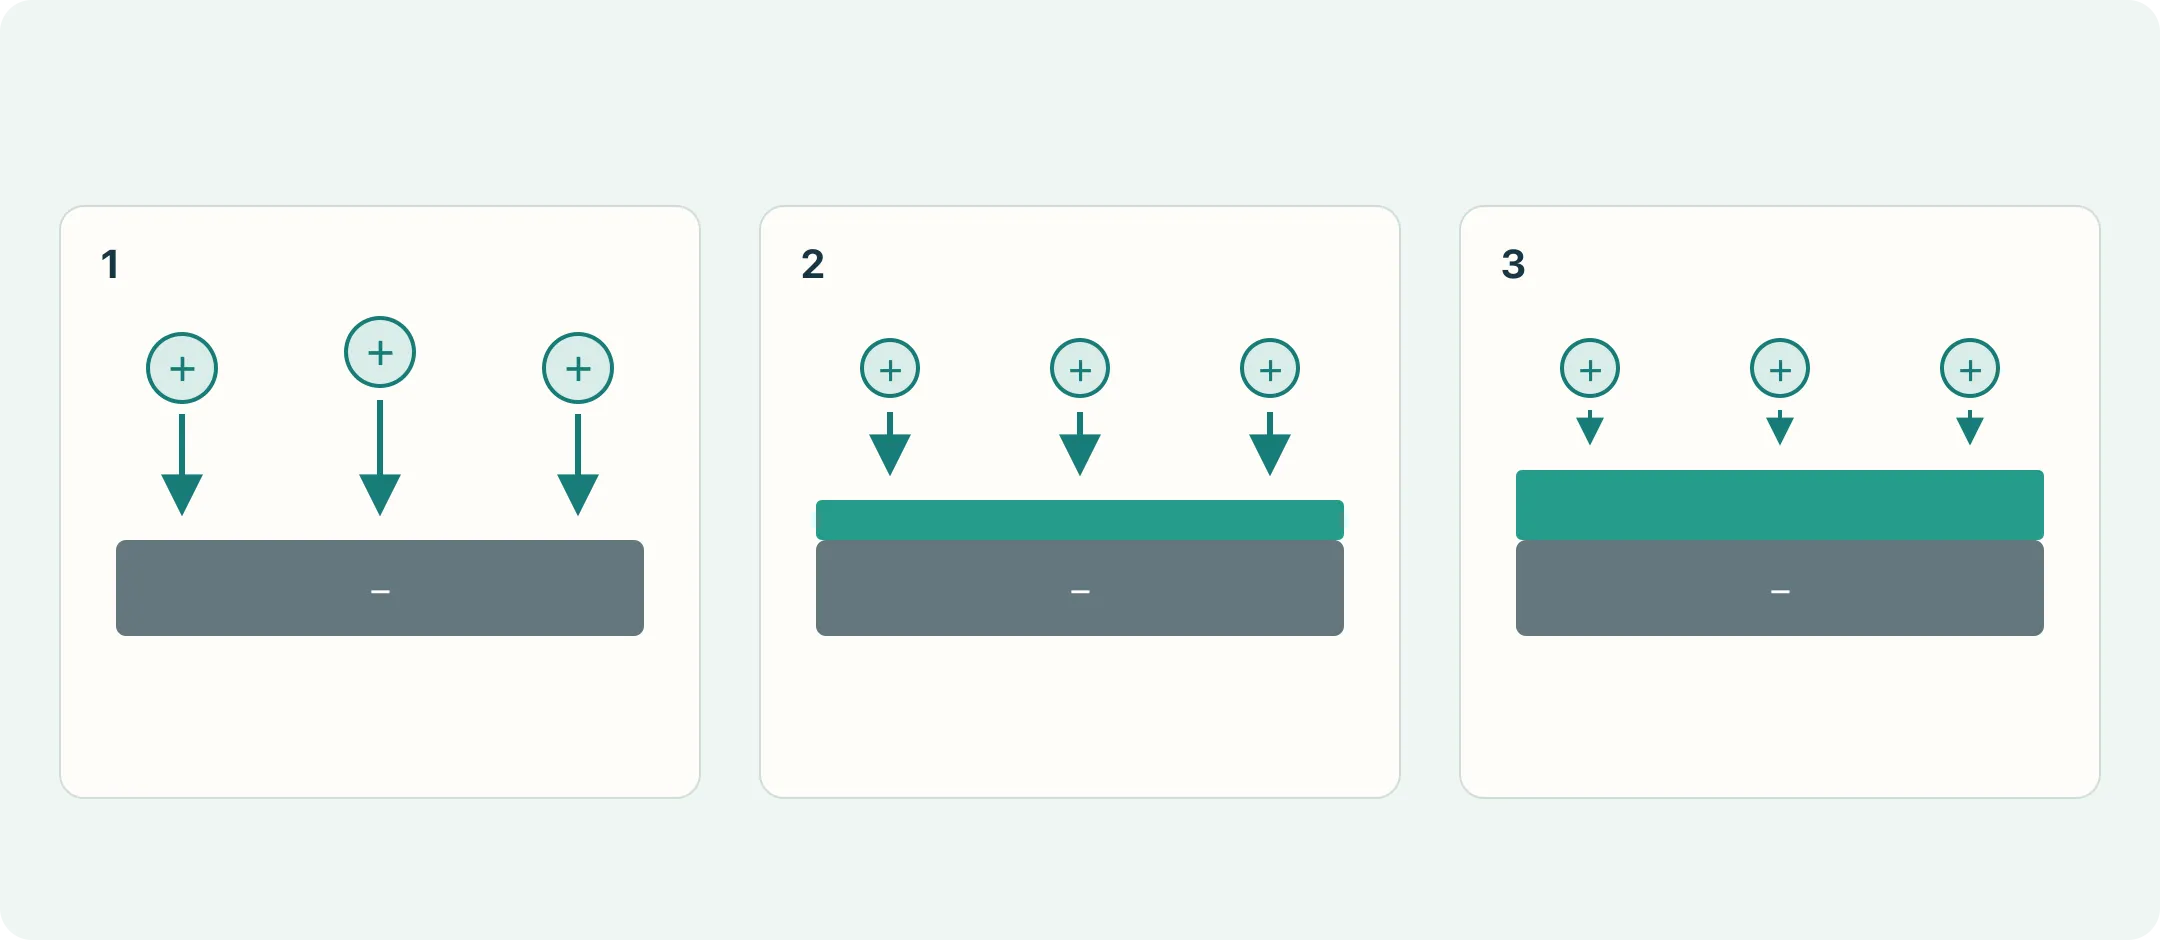
整流電源への確実な接続と、電界による帯電塗料の表面到達が必要です。浸すだけでは適切な電着膜を保証できません。[5][6][7]
カチオン電着では部品が負極、塗料粒子が正に帯電します。移動後、表面近傍の電気化学的中和と成膜で分散樹脂が析出膜になります。移動、界面反応、成膜を含み、異符号電荷の引力だけでは説明できません。[5][7]
電流が届きやすい場所に先に膜ができ、厚くなると局所抵抗が増し、析出速度と電流分布が変わります。他の到達可能な裸面への析出を助けますが、自己制限傾向は全位置で同時に同じ膜厚となる保証ではありません。[1][6][7]
膜厚は電圧履歴、通電時間、浴、形状、硬化後の膜に依存します。電圧増加は析出を増やす一方、基材・塗料によってガス、熱、膜破壊を起こします。特に亜鉛面の内側が薄くても浴全体の電圧を直ちに上げるべきではありません。[1][5][8]
まず接続と液到達、次に位置別測定と工程記録、最後に製品の許容範囲で調整試験を行います。外側が十分で内腔が薄い場合に特に重要です。
極性と樹脂をどう区別するか
別の分類です。カチオンは部品が負極、アニオンは正極。アニオンでは基材金属イオンが膜へ入り、一部系の耐食性に影響し得ます。カチオンは取り込みを減らし、高防護プライマーで広く使われます。[1][7]
カチオンだけで屋外上塗りとはいえません。一般的な芳香族エポキシは防食・耐薬品性がよくても、日照では白亜化、変色、上塗りを検討します。樹脂、顔料、全体系の耐候性を別途確認します。[6][7]
| 体系 | 優先検討する用途 | 確認条件 |
|---|---|---|
| カチオンエポキシ | 鋼構造、ブラケット、筐体の防食下塗り。製品適合範囲で非日照単層 | 前処理、端部・空洞膜厚、硬化、機械作用。日照時の上塗り |
| カチオンアクリル | 色・光沢保持、耐UVを要する単層または複合 | 具体的な色、光沢、耐候・耐食、硬化 |
| アニオンエポキシ/アクリル | 一部意匠、屋内、特定硬化用途 | 基材と膜、用途、耐食。低温能力は製品別 |
| 電着下塗り+液体/粉体上塗り | 内側防護と外側色・耐候を両立する部品 | 適合性、再塗装、総膜厚、二度の加熱、処理後はめあい |
用途候補であり、耐食・費用順位ではありません。同分類でも硬化範囲・性能が異なります。UV、特殊色、低温硬化には具体製品の技術資料を求めます。[6][7]
つきまわり性で全空洞を保証できない理由
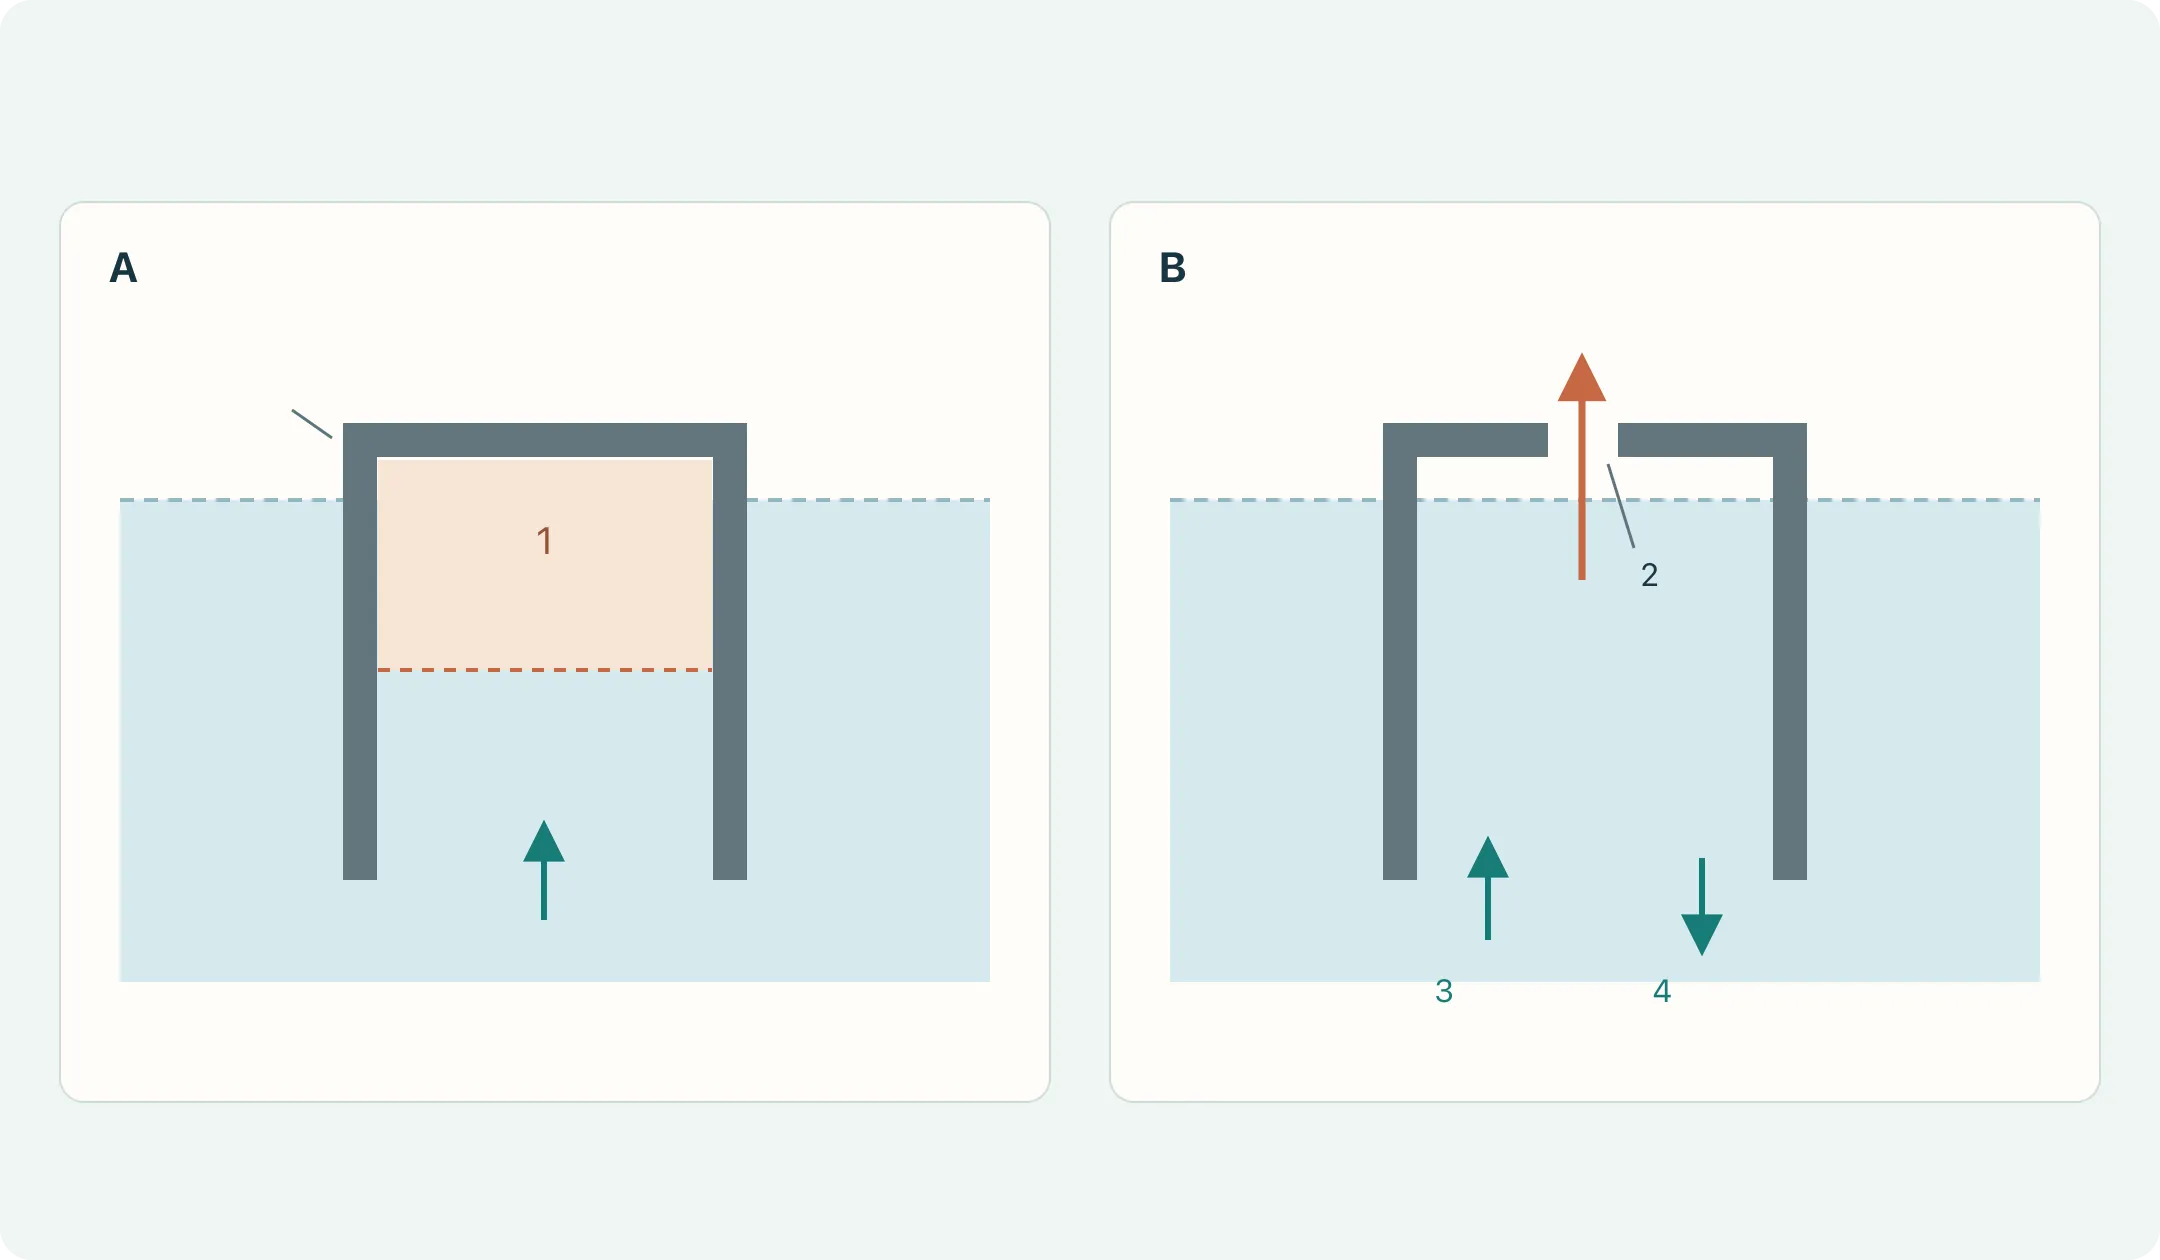
つきまわり性は凹部、遮蔽部、内部への析出能力です。先にできる外側膜の抵抗で他の到達可能位置へ電流が配分され、複雑部品に有利です。[7]
浴が表面に接触するか、有効な電流経路か、液・空気が流れるかが制限です。満液でも底の膜厚は未保証。外観全面被覆でも閉じた重ね継手内部は未確認です。[5][7]
形状上の五つの位置を確認
- 袋状・逆向き空間:実浸漬方向の空気滞留を確認。ガスで隔離される面は浴と接触できず、方向、通気経路、形状変更を評価します。
- 深穴・止まり穴・狭い隙間:前処理、電着浴、洗浄液の出入りを別々に確認。外面測定は底や隙間の被覆を代替しません。
- 折返し・重ね・溶接:閉じた層、油、溶接残留、液溜まりを確認。密着界面への浴経路がなければ、つきまわり性で補えません。
- 治具接点:確実な接続と許容接触跡・遮蔽位置を定義。外観や防護重要面の接点は補修・検収を難しくします。
- 引き上げ後の液溜まり:搬送や加熱で流れ出し、欠陥・汚染を作り得ます。流入と排液を一緒に確認します。[2][5][8]
折返し・溶接ナット付き筐体で大面、内折れ、穴底、重ねを区別。吊り方向を合意し実形状試料で検証、必要なら分解・断面・確認構造を用意します。平板を増やしても遮蔽内腔の合否は分かりません。
通気・排液孔の共通最小径はありません。位置は強度、密閉、防水、外観にも影響し、流路・用途と設計します。塗装のために製品の密閉設計を損なわないこと。
前処理が膜下の状態を決める
電着でプレス油、さび、切断酸化物、溶接残留は自動除去されません。前処理で基材と界面を適正化し、浴への汚染持込みを減らします。[1][2][8]
典型例は洗浄、水洗、調整/化成、再水洗、電着、後水洗、硬化。基材、薬品、塗料、要求によって異なり、共通リン酸塩ラインを流用しません。[1][6][7]
| 基材/位置 | 優先確認 | 理由 |
|---|---|---|
| 炭素鋼・冷延鋼 | 油、さび、端部酸化、溶接、適合化成 | 清浄度・粗さが均一性、界面、保護に影響 |
| 亜鉛めっき鋼・亜鉛層部品 | 亜鉛、パッシベーション/防指紋、白さび、洗浄適合 | 裸鋼と異なり強い洗浄、不適合、急速通電に注意 |
| アルミ・アルミ鋼混合組立 | 合金・酸化、混合前処理、組立後液溜まり | 導電性だけで鋼ライン適合とはいえず実組合せを確認 |
| ステンレス、銅、その他 | 材質、既存処理、塗料適合 | 電着可能でも全ライン同条件とはいえない |
| 粗面、ばり、溶接、端部 | 粗さ、粒子、清浄、端部被覆 | 粗化は脱脂ではなく突起・隙間が薄膜や汚染を生む |
異なる基材の工業工程・表面分析による確認方向です。適合材料資料と実試料で確かめます。[1][2][6][8]
粗いほどよいとは限りません。指定塗料のS355J2G3レールで化学洗浄と研掃のみを比較し、膜均一性・構造が異なりました。前処理の影響を示すだけで、酸洗の普遍的優越や処方転用はできません。[2]
脱脂、残留、表面、最終密着・曝露を一緒に評価。浴異常は水洗・前工程からの持込みも追跡します。[1][8]
浴管理と限外ろ過の役割
配合、温度、pH、導電率、汚染、循環ろ過、整流器、後水洗を指定塗料・設備の窓内で管理します。[1][5][8]
| 項目 | 判断対象 | 一律に行わない対応 |
|---|---|---|
| 固形分、顔料/樹脂比、配合 | 成膜材・組成の安定 | 水分、汚染、配合を無視して薄膜に塗料補給 |
| pH・導電率 | 化学変動、イオン持込み、通電 | 同指標と扱う、導電率だけで配合修正 |
| 温度・循環・ろ過 | 均一、沈降、粒子、局所差 | 昇温・循環増・微細ろ過を万能策とする |
| 電圧・電流・時間履歴 | 接触異常、急速析出、電源変動 | 最終電圧だけ記録し上昇・電流を無視 |
| 前後水洗・限外ろ過 | 汚染持込み、塗料持出し、後水洗 | 限外ろ過で汚染全てが除去されると考える |
同じ最終電圧でも上昇過程、吊り密度、浴で局所膜厚・外観が変わります。ロットの吊り、通電、当時の浴を記録します。[5][8]
限外ろ過は回収水洗用透過液を得て塗料固形分を保持します。部品は未析出塗料も持出し、後水洗で除去・回収します。利用率・外観に有利でも、全溶解汚染の浄化器ではありません。[1][6][7]
pH、導電率、固形分、持込み、水洗、ろ過記録を比較し、塗料供給者と処置を決めます。系・原因不明で酸塩基量、排出率、補給処方を一律指定しません。
水系でも排出ゼロではなく、助溶剤や硬化時揮発物があります。洗浄、水洗、浴維持、排水処理を工程と費用に含めます。[7]
硬化は実部品の温度履歴で判定
析出完了と化学硬化は別段階。後水洗後、加熱で熱硬化樹脂が流動、乾燥、架橋します。引き上げ時の連続膜だけでは最終性能を示しません。[1][4][6]
資料が部品温度で時間を定義するか確認。該当するなら到達後の有効時間を調べ、炉設定や全滞在時間で代替しません。
厚いブラケット、薄い蓋、溶接補強、炉位置で昇温が違います。代表位置の曲線を保存し製品窓と比較。厚み、密度、速度変更時に再確認します。
指定鋼・系で硬化時間/温度を変えると密着・衝撃が変わる試験があります。膜厚・外観で硬化・機械検査を代替せず、最適温度を他製品に移しません。[4]
ゴム、樹脂、接着、精密部品は浸漬、電着、全加熱の適合を確認。後粉体/液体上塗りでは二度目の熱と塗料適合も評価します。[6][7]
適切な溶剤ラブ試験は規定条件の耐溶剤性を確認します。溶剤、回数、判定は方法と製品に従い、耐溶剤性だけで完全硬化は証明しません。[11]
膜厚と穴、ねじ、電気接点
穴壁、ねじ、基準面、シール、摺動隙間の膜ははめあいを変えます。膜厚制御がよくても寸法影響は消えません。[6][7]
計算例:処理前穴径6.000 mm、対向壁の実硬化膜t₁ = 0.020 mm、t₂ = 0.018 mm。他の寸法変化を無視すると:
D後 = D前 − t₁ − t₂ = 6.000 − 0.020 − 0.018 = 5.962 mm。
両側の占有を加算する例で、推奨膜厚ではありません。実穴の析出・測定アクセスは平面と違うため処理後寸法とはめあいを検査し、外面公称値を内部に代用しません。
ねじを穴径式だけで判定せず、処理後規格、ゲージ、実組立で検収。遮蔽、順序、修理を検討し、膜を切るなら露出面防護も行います。
普通電着膜を確実な導電接点とみなしません。接地、遮蔽接合、接点を無塗装・指定処理として図示し、最終締結で経路を確認。ねじの貫通を当然視せず、裸接点も環境防護を考えます。
未塗装、ピンホール、剥がれの調査
現象・場所を先に記録。孔、はじき、粒子、膨れ、裸面は複数原因があり写真だけで根因不明。亜鉛では基材、前処理、浴、通電、炉も外観に影響します。[8]
| 現象 | 優先方向 | 比較・検証 |
|---|---|---|
| 広い裸面/薄膜 | 治具接続、遮蔽、空気、液・電流 | 位置膜厚、方向、接点、代表空洞の分解 |
| 外面十分、折れ/深部薄い | 流路、つきまわり、治具・電極 | 同形状の内外を変更前後比較、平均のみ不可 |
| 孔、破膜、粗突起 | 基材・前処理、電圧、ガス熱、浴硬化 | 顕微観察、正常品、電気・浴・熱履歴 |
| はじき、凹み、粒子 | 油、残留、循環ろ過、扱い、炉汚染 | 工程別観察、粒子・破壊位置、全凹みを電気破膜扱いしない |
| 水跡、滴、局所外観 | 水洗、液溜まり、方向、滴、炉 | 炉前後、液経路、水洗記録 |
| 膨れ、剥離、組立欠け | 清浄界面、硬化、層適合、端部、残留・荷重 | 不良保存、分離層、組立・曝露前後比較 |
検証方向を示し、欠陥と原因の一対一表ではありません。[1][2][4][5][8]
未修理不良と正常対照を保存し材質、塗料、吊り、発見工程、手直しを記録。同時に複数条件を変えると改善原因が不明です。
局所損傷は適合補修を検討できますが広い界面不良を覆いません。再電着は旧膜抵抗、除去、基材、加熱に依存。手直し経路を実部品で確認し、硬化旧膜を裸金属と同扱いしません。[2][6][7]
位置、方法、基準をセットにする
被覆、厚み、外観、硬化、密着、機械、環境、組立は別問題。用途で選び、互いに代替しません。[2][4][5]
例M1外観面、M2内折れ、M3溶接・重ね付近、M4確認可能穴、M5接点付近。接地・密閉は別機能検査。番号は図面・測定・写真を結び、共通測定数ではありません。
| 確認対象 | 検査 | 記録 |
|---|---|---|
| 重要位置の被覆・厚み | 基材、曲率、アクセスで方法。必要なら断面・分解 | 位置図、校正、個別値、基準。単層/総厚を明記 |
| 外観・欠陥 | 照明、距離、可視面条件を合意 | 承認色板、色・光沢、接点、許容欠陥 |
| 硬化 | 実部品曲線と資料・性能検査 | 製品、曲線、位置、判定。溶剤方法は別記 |
| 密着 | 適切なクロスカット、切断テープ、他方法 | 規格・版、厚み、状態、位置、等級、分離層 |
| 機械・組立 | 用途別衝撃、曲げ、締結、実組立 | 荷重条件、割れ剥離、処理後寸法・接点 |
| 腐食・環境 | 合意した塩水噴霧、湿熱、複合サイクル、使用曝露 | 基材、前処理、全膜、試料、条件、膨れ・さび・傷からの進展 |
密着等級は界面強度ではない
ASTM D3359は規定条件のテープ密着を評価し、絶対破壊力や高密着の微差は測りません。温湿度、テープ、操作が影響。多層は層間分離で金属界面を測っていない場合があります。[9]
ISO 2409とASTM D3359を同じクロスカット名だけで交換しません。方法・条件を記載し、小曲面、凹溝、狭所の適用を確認。実行できない場所の適当な切込みは合格証明になりません。[9]
塩水噴霧時間は屋外年数ではない
制御環境で試料比較できますがASTM B117は製品時間・合格基準を自動指定しません。単独結果から自然寿命は通常予測できません。[10]
電着と亜鉛は防護、厚み、前処理、損傷が異なります。S235JRバス扉ブラケット材料の研究は異なる厚みで機械・塩水を比較。環境と全体系を揃えて判断し、電着・めっきの普遍的順位にしません。[3]
飛石、滞留塩水、湿乾反復には試料、予備損傷、曝露を合わせます。傷、端面封止、上塗り、許容腐食位置を比較で統一します。
平均合格でも全位置合格とは限らない
まず個別位置、次に平均・ばらつき・吊り・ロット傾向。平均は薄い内角と厚い外面を隠し、安定でも要求外の状態を維持する場合があります。[5]
Cp、Cpkでは測定系、群分け、安定、分布を確認。鋼製充電器筐体の固定位置・複数部品・時間データは記録の価値を示しますが、膜厚統計は塩水、密着、寿命の証明ではありません。[5]
採用をどう判断するか
導電・浸漬可能、内外の連続膜、膜厚・ロット安定、適合する吊り・前処理・硬化なら候補。複雑金属の防護下塗りに特に有用です。[6][7]
| 項目 | 電着 | 液体吹付け | 一般的な熱硬化粉体 |
|---|---|---|---|
| 施工経路 | 浸漬電界。浴アクセスと確実な接続 | 液塗料霧化、通常/静電 | 乾燥粉、通常静電 |
| 内腔・遮蔽 | つきまわりを利用、空気・隙間・液を確認 | ガン経路、到達、施工法 | 深い内角・遮蔽を個別評価 |
| 色替え | 指定浴・色。別色は上塗り候補 | 設備、塗料、洗浄による | 可能だが清掃、汚染、回収で費用変化 |
| 加熱・はめあい | 製品硬化窓、後上塗り加熱も | 具体塗料の乾燥・硬化 | 粉体の部品温度・時間 |
| 性能・総費用 | 前処理、樹脂、被覆、適合、検査、合格品費用 | 同等完成品条件の全工程 | 同等完成品条件の全工程 |
方法だけで耐食、耐候、硬さ、費用は決まりません。同じ外観・機能を満たす候補を比較し、単層電着と完成粉体を名称だけで比べません。[6][7]
図面・写真、材質・表面、数量、環境、空洞、外観、接地、ねじ、はめあいを提出。未定は「要確認」とし、接点、遮蔽、上塗り、試料、検収を決めます。前処理、吊り、硬化、検査、梱包、手直しを含む合格品費用で比較します。
- [1] Akafuah et al. Evolution of the Automotive Body Coating Process—A Review, Coatings, 2016
- [2] Skotnicki and Jędrzejczyk The Comparative Analysis of the Coatings Deposited on the Automotive Parts by the Cataphoresis Method, Materials, 2021
- [3] Skotnicki and Jędrzejczyk Comparative Analysis of Coatings Applied for Anti-Corrosion Protection of Public Transport Vehicles’ Structural Parts, Materials, 2024
- [4] Peti et al. Integrated Performance and Capability Analysis of Anticorrosive Cathodic Electrodeposition Coatings: Effect of Polymerization Variables, Materials, 2025
- [5] Piroh et al. Process Capability Assessment and Surface Quality Monitoring in Cathodic Electrodeposition of S235JRC+N Electric-Charging Station, Materials, 2026
- [6] PPG E-Coat Process Specifics
- [7] Lisa Merlo What is Electrocoating?, Products Finishing, 2011
- [8] Jose Tirado How to Identify and Control Poor Ecoat Film Appearance, Products Finishing, 2017
- [9] ASTM D3359-23 Standard Test Methods for Rating Adhesion by Tape Test
- [10] ASTM B117-26 Standard Practice for Operating Salt Spray (Fog) Apparatus
- [11] ASTM D5402-19(2024) Standard Practice for Assessing the Solvent Resistance of Organic Coatings Using Solvent Rubs