Un champ électrique dépose une peinture chargée, issue d’un bain aqueux, sur une pièce conductrice. Cette solution convient à l’étude de pièces métalliques complexes, immergeables, demandant une protection continue. Système, prétraitement, entrée de liquide, évents, ajustements finis et cuisson doivent être confirmés ensemble. Contrôler les zones critiques de pièces réelles : aspect, épaisseur moyenne ou seul rapport de brouillard salin ne suffisent pas. [1][5][6][7]
Quel film produit l’électrodéposition ?
L’électrodéposition de peinture s’appelle aussi electrocoating ou e-coat ; la version cathodique, CED, cataphorèse ou KTL. Ici, il s’agit de films organiques sur métal. La déposition électrophorétique concerne aussi céramiques et biomatériaux, dont recettes/procédés ne se transposent pas directement à l’anticorrosion des boîtiers. [1][5][7]
Peinture électrodéposée et dépôt galvanique utilisent courant et bain, mais donnent des couches différentes. Le second dépose généralement métal/alliage ; ici, un film organique à base de résine. Il diffère aussi de l’oxyde anodique et des couches de conversion du prétraitement, comme la phosphatation. [1][6][7]
« E-coat » décrit l’application, sans résine ni usage. « Primaire époxy cathodique » et « finition acrylique cathodique » précisent davantage : protection anticorrosion pour le premier, tenue climatique/décoration à évaluer par produit pour la seconde. Après revêtement, aucune alimentation externe n’est nécessaire au maintien de la protection ; « cathodique » ne rend pas la peinture sacrificielle comme le zinc. [6][7]
Pourquoi le dépôt se forme-t-il puis ralentit-il ?
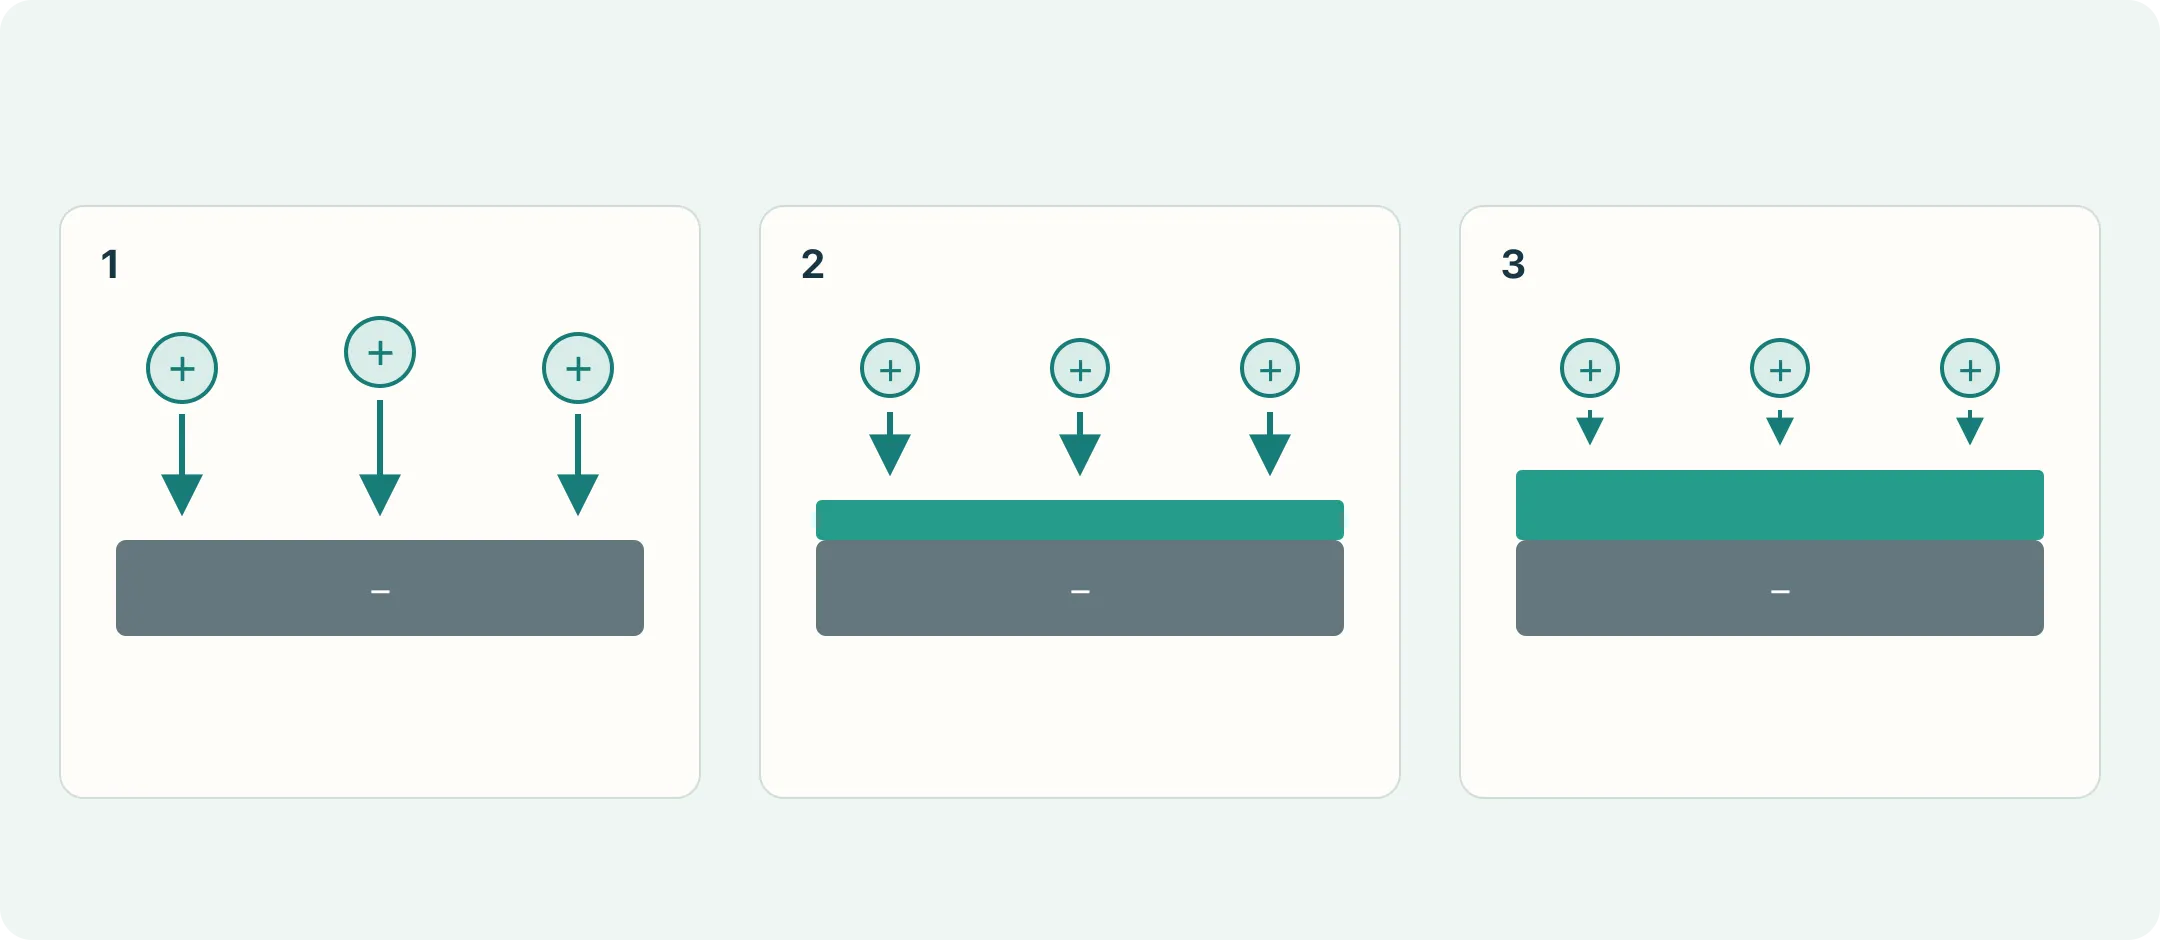
Il faut un contact fiable avec le redresseur et un accès de la peinture chargée à la surface sous le champ électrique. L’immersion seule ne garantit pas un film acceptable. [5][6][7]
En cataphorèse, pièce négative et particules positives : après migration, neutralisation électrochimique et film se forment près de la surface, à partir de la résine dispersée. Migration, réaction interfaciale et formation du film participent ensemble ; l’attraction des charges ne suffit pas à expliquer le procédé. [5][7]
Le film apparaît d’abord aux points électriquement accessibles. Son épaississement augmente la résistance locale, ralentit le dépôt et redistribue le courant vers d’autres zones nues accessibles. Cette tendance autolimitante ne garantit pas la même épaisseur partout au même instant. [1][6][7]
L’épaisseur dépend du profil de tension, du temps sous courant, du bain, de la géométrie et du film polymérisé. Augmenter la tension peut accroître le dépôt, mais certaines combinaisons provoquent gaz, chaleur et rupture locale. Surtout sur zinc, un intérieur trop fin n’impose pas automatiquement une hausse générale de tension. [1][5][8]
Confirmer d’abord contact et accès du liquide, puis mesures locales et données ; ensuite essayer des réglages dans la fenêtre du produit. Crucial si l’extérieur est suffisamment épais et les cavités trop fines.
Comment distinguer polarité et résine ?
Ce sont deux classifications distinctes. Pièce négative en cathodique, positive en anodique. L’anodique peut incorporer des ions du substrat dans le film et modifier certaines performances anticorrosion. Le cathodique réduit cette incorporation et sert largement aux primaires protecteurs. [1][7]
« Cathodique » ne signifie pas « finition extérieure ». Les époxys aromatiques usuels protègent contre corrosion/produits chimiques, mais soleil implique farinage, décoloration et finition complémentaire à examiner. Résine, pigments et système complet doivent être évalués séparément face aux intempéries. [6][7]
| Système | Usages à examiner | Conditions à confirmer |
|---|---|---|
| Époxy cathodique | Primaire de structures/supports/boîtiers acier ; monocouche sans soleil selon produit | Prétraitement, chants/cavités, cuisson, mécanique ; finition compatible au soleil |
| Acrylique cathodique | Monocouche ou système combiné avec tenue couleur/brillant et UV | Couleur, brillant, climat, corrosion et cuisson précis |
| Époxy/acrylique anodique | Certains usages décoratifs, intérieurs ou de cuisson particulière | Interaction substrat-film, usage/corrosion ; basse température à vérifier par produit |
| Primaire e-coat et finition liquide/poudre | Protection intérieure avec couleur et tenue climatique extérieures | Compatibilité, recouvrement, épaisseur totale, deux cycles et ajustements |
Il s’agit de pistes, non de classement corrosion/coût. Même catégorie ne signifie pas même fenêtre ni performance. Pour UV, couleur spéciale ou cuisson basse température, demander la fiche du produit précis. [6][7]
Pourquoi le pouvoir de pénétration ne garantit-il pas toute cavité ?
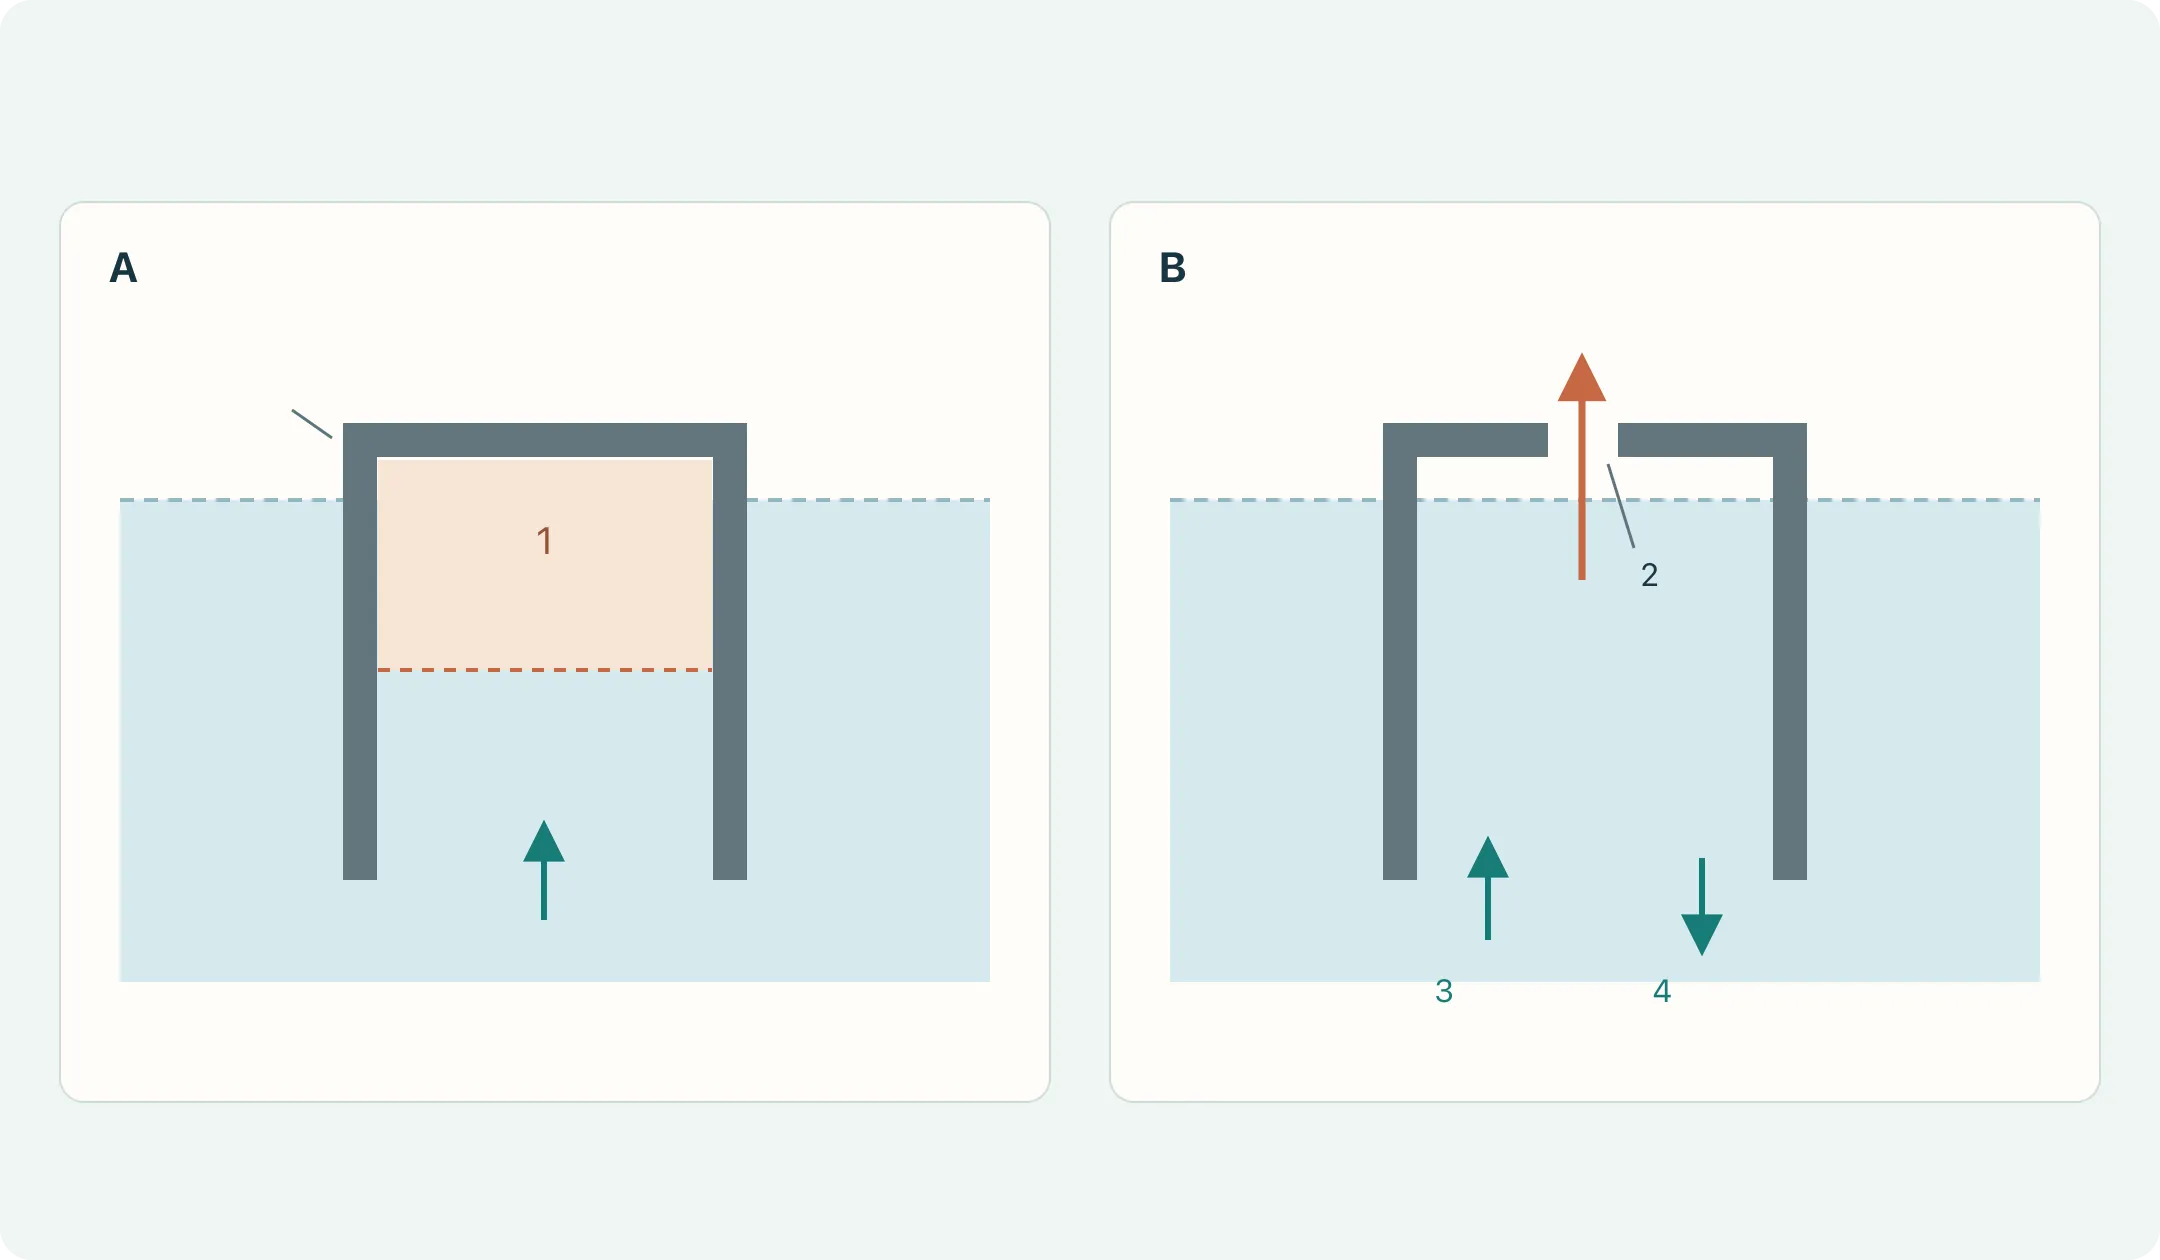
Il décrit le dépôt dans creux, zones masquées et intérieurs. Le film extérieur initial augmente la résistance et favorise le courant vers d’autres points accessibles, utile aux pièces complexes. [7]
Trois limites subsistent : contact du bain, chemin de courant et circulation air/liquide. Une cavité remplie ne garantit pas son épaisseur au fond ; extérieur couvert ne prouve pas une jonction fermée revêtue. [5][7]
Examiner cinq zones géométriques
- Poches et espaces inversés : rechercher l’air dans l’orientation réelle. Une surface isolée par gaz ne touche pas normalement le bain ; étudier orientation, évent ou géométrie.
- Trous profonds/borgnes et fentes : vérifier entrée/sortie de prétraitement, bain et rinçage. Les valeurs extérieures ne remplacent pas les fonds/fentes.
- Plis, recouvrements et soudures : couches fermées, huile, résidus et liquide retenu. La pénétration ne compense pas l’absence de passage entre interfaces serrées.
- Contacts du montage : connexion fiable et positions admissibles des marques/masques. Les placer sur surfaces visibles/protectrices critiques complique réparation et réception.
- Rétention après retrait : cavités pouvant égoutter pendant manipulation/chauffage et créer défauts/contamination. Examiner remplissage et vidange ensemble. [2][5][8]
Sur un boîtier à plis/écrous soudés, marquer façade, plis internes, fonds et recouvrements. Accorder l’orientation puis contrôler géométrie réelle ; prévoir démontage, coupe ou témoins si nécessaire. Multiplier les plaques planes ne valide pas les cavités masquées.
Pas de diamètre minimum universel d’évent/vidange. Position, résistance, étanchéité, eau et aspect s’ajoutent au débit et à l’usage. La facilité de revêtement ne doit pas compromettre le joint du produit.
Le prétraitement définit l’état sous le film
Le dépôt n’enlève pas automatiquement huile d’emboutissage, rouille, oxydes de chant ou résidus soudés. Le prétraitement prépare le substrat, l’interface et limite les contaminants entraînés dans le bain. [1][2][8]
Séquence typique : nettoyage, rinçage, conditionnement/conversion, nouveau rinçage, dépôt, postrinçage, cuisson. Selon substrat, chimie, peinture et exigences ; pas de ligne de phosphatation universelle. [1][6][7]
| Substrat/zone | Premiers contrôles | Pourquoi |
|---|---|---|
| Acier carbone/laminé à froid | Huile, rouille, oxyde, soudure et conversion compatible | Propreté/rugosité affectent homogénéité, liaison et protection |
| Acier galvanisé/zingué | État zinc, passivation/antitraces, rouille blanche, nettoyage | Différent d’acier nu ; nettoyage agressif, incompatibilité ou mise sous courant rapide problématiques |
| Aluminium/assemblages aluminium-acier | Alliage/oxyde, prétraitement mixte et liquide piégé | Conductivité ne prouve pas l’aptitude à une ligne acier ; confirmer combinaison |
| Inox, cuivre/autres métaux | Matériau, traitement existant, compatibilité peinture | Métal revêtable ne signifie pas conditions identiques sur toute ligne |
| Rugosité, bavures, soudures/chants | Particules, propreté et couverture du bord | Rugosifier ne dégraisse pas ; reliefs/fentes peuvent créer zones fines/contamination |
Ces directions viennent de procédés/analyses de plusieurs substrats ; confirmer par matériaux compatibles et échantillons réels. [1][2][6][8]
Plus rugueux n’est pas toujours mieux. Des rails S355J2G3 avec peinture définie ont montré uniformité/structure différentes après nettoyage chimique ou seul abrasif. Cela prouve une influence, pas la supériorité universelle du décapage ni une recette transposable. [2]
Évaluer dégraissage, résidus, surface, adhérence finale et exposition ensemble. En cas d’anomalie du bain, remonter également au rinçage et aux contaminations antérieures. [1][8]
Que font contrôle du bain et ultrafiltration ?
Stabilité : formulation, température, pH, conductivité, contamination, circulation/filtration, redresseur et postrinçage dans la fenêtre produit/équipement. [1][5][8]
| Objet | Question | Action non automatique |
|---|---|---|
| Extrait sec, pigment/liant et formulation | Stabilité des matières filmogènes/composition | Ajouter peinture pour film fin sans eau, contamination et équilibre |
| pH/conductivité | Dérive chimique, ions entraînés, dépôt électrique | Les confondre ou régler formulation par conductivité seule |
| Température/circulation/filtration | Homogénéité, dépôts, particules et écarts locaux | Plus de chaleur/circulation ou filtre fin comme remède universel |
| Tension/courant/temps | Contacts, dépôt rapide, alimentation variable | Noter seulement tension finale sans rampe/courant |
| Rinçages et ultrafiltration | Contamination, entraînement de peinture, postrinçage | Supposer élimination complète des contaminants |
Même tension finale, mais rampe, densité ou bain différents : épaisseur/aspect locaux différents. Consigner montage, alimentation et état du bain pour le lot. [5][8]
L’ultrafiltration fournit un perméat pour rinçage de récupération et retient les solides. La pièce entraîne aussi peinture non déposée ; le postrinçage la retire/récupère selon circuit. Rendement/aspect améliorés, sans purifier tous contaminants dissous. [1][6][7]
Comparer pH, conductivité, solides, entraînement, rinçage et ultrafiltration avant décision du fournisseur. Sans système/origine, pas de dose acide/base, purge ou recette universelle.
Aqueux n’est pas sans émissions : cosolvants et volatils de cuisson possibles. Intégrer nettoyage, rinçage, entretien et traitement d’eau au procédé/coût. [7]
La température réelle de pièce détermine la cuisson
Dépôt et polymérisation sont distincts. Postrinçage retire peinture entraînée ; chaleur permet nivellement, séchage et réticulation. Film continu au retrait ne prouve pas propriétés finales. [1][4][6]
Vérifier si fiche donne durée à température de pièce. Dans ce cas, compter temps effectif après atteinte ; consigne ou séjour total du four ne remplacent pas.
Support épais, capot fin, renfort et position au four chauffent différemment. Mesurer positions représentatives, garder courbes et comparer fenêtre ; reconfirmer après changement épaisseur, charge ou vitesse.
Essais sur acier/système définis ont fait varier durée/température et observé adhérence/impact différents. Épaisseur/aspect ne remplacent ni cuisson ni mécanique ; optimum d’étude non transposable. [4]
Caoutchouc, plastique, colle ou pièces précises doivent supporter immersion, bain et toutes cuissons. Pour finition poudre/liquide, évaluer second cycle et compatibilité ensemble. [6][7]
Frottement au solvant adapté évalue résistance définie ; solvant, nombre et critère suivent méthode/produit. Résistance seule ne prouve pas polymérisation complète. [11]
Comment l’épaisseur modifie-t-elle trous, filetages et contacts ?
Film ajouté dans alésages, filets, appuis, joints et jeux peut modifier l’ajustement. Maîtriser épaisseur n’annule pas l’effet dimensionnel. [6][7]
Exemple : trou initial 6.000 mm ; films polymérisés opposés t₁ = 0.020 mm, t₂ = 0.018 mm. Autres variations négligées, diamètre final approximatif :
D_après = D_avant − t₁ − t₂ = 6.000 − 0.020 − 0.018 = 5.962 mm.
Les occupations s’additionnent ; ce ne sont pas des épaisseurs recommandées. Trou réel et accès de mesure diffèrent d’une plaque. Contrôler dimension/ajustement finis plutôt qu’utiliser valeur extérieure nominale.
La formule du trou ne suffit pas au filetage. Réception par exigences finales, calibre ou montage ; vérifier masquage, séquence, reprise. Si film coupé, protéger zones exposées.
Un film ordinaire n’est pas un contact conducteur fiable présumé. Définir zones sans peinture/traitement spécial pour terre, blindage et contacts ; vérifier circuit dans montage serré final. Ne pas présumer vis perçant toujours le film ; protéger aussi les contacts nus.
Comment enquêter sur manque, pores ou décollement ?
Décrire phénomène et position avant méthode. Pores, cratères, particules, cloques et zones nues ont plusieurs origines ; photo seule insuffisante. Sur zinc, substrat, prétraitement, bain, courant et cuisson influencent l’aspect. [8]
| Observation | Première direction | Vérification |
|---|---|---|
| Grande zone nue/film fin | Contact, masquage, air, bain et courant | Épaisseur par zone, orientation, contacts et cavités ouvertes |
| Façade suffisante, plis/fond fins | Passages, pénétration, montage/électrodes | Épaisseurs interne/externe du même type après modification, non moyenne seule |
| Pores, rupture, relief rugueux | Substrat, prétraitement, tension, gaz/chaleur, bain/cuisson | Microscopie, témoins normaux et registres |
| Cratères, creux, particules | Huile, résidus, filtration, manipulation, four | Observer par étape ; identifier particule/rupture, pas tout creux comme rupture électrique |
| Traces d’eau/gouttes, aspect local | Rinçage, rétention, orientation, égouttage/cuisson | Avant/après four, chemins de liquide et rinçage |
| Cloques, pelage, éclats au montage | Propreté/interface, cuisson, couches, chants, résidus, mécanique | Garder défaut ; identifier interface ; comparer montage/exposition |
Pistes à vérifier, pas de correspondance unique défaut-cause. [1][2][4][5][8]
Garder pièces non réparées et témoins ; consigner matériau, peinture, orientation, étape et reprise. Plusieurs modifications sans trace empêchent d’attribuer l’amélioration.
Retoque compatible possible pour dommage local ; ne pas recouvrir simplement une interface défaillante étendue. Nouveau dépôt dépend de résistance du film, décapage, substrat et chaleur. Définir/valider reprise réelle ; film polymérisé n’est pas métal nu. [2][6][7]
Définir ensemble position, méthode et critères
Couverture, épaisseur, aspect, cuisson, adhérence, mécanique, environnement et montage répondent à des questions différentes. Choisir selon usage sans substitution. [2][4][5]
Exemple M1 façade, M2 pli interne, M3 soudure/recouvrement, M4 trou accessible, M5 contact ; terre/joints vérifiés fonctionnellement. Numéros relient plan, données et photos ; pas un nombre universel.
| Objectif | Organisation | Données |
|---|---|---|
| Couverture/épaisseur critique | Méthode selon substrat, courbure, accès ; coupe/ouverture si besoin | Carte, étalonnage, lectures, critères locaux ; couche ou total |
| Aspect/défauts | Éclairage, distance, zones visibles convenus | Étalon, couleur/brillant, contacts, défauts permis |
| Cuisson | Courbe de pièce versus fiche et performances | Produit, courbes, points, décision ; méthode solvant à part |
| Adhérence | Quadrillage, incision/ruban ou autre méthode adaptée | Norme/édition, épaisseur, état, zone, classe/interface |
| Mécanique/montage | Impact, pliage, serrage ou montage selon usage | Charges, fissures/pelage, dimensions, contacts |
| Corrosion/environnement | Brouillard, chaleur humide, cycles ou exposition convenus | Substrat, préparation, système, état, climat, cloques/rouille/propagation à l’incision |
Classe d’adhérence n’est pas force interfaciale
ASTM D3359 évalue adhérence sous conditions, sans force absolue de rupture ni discrimination fine des adhérences élevées. Climat, ruban, geste influencent ; séparation multicouche peut être entre peintures, non au métal. [9]
ISO 2409 et ASTM D3359 ne sont pas interchangeables parce que tous deux utilisent des incisions. Préciser méthode/conditions ; vérifier petites courbes, creux ou zones étroites. Incisions improvisées hors méthode ne prouvent pas conformité. [9]
Heures de brouillard salin ne sont pas années dehors
Comparaison contrôlée de spécimens ; ASTM B117 ne fixe pas automatiquement durée/acceptation du produit. Résultats seuls ne prédisent généralement pas vie naturelle. [10]
E-coat/zinc diffèrent en mécanisme, épaisseur, préparation et dommage. Étude S235JR de supports de porte de bus : couches différentes, mécanique/brouillard. Comparer milieu et systèmes complets ; aucune supériorité universelle sur galvanoplastie, ni inverse. [3]
Pour impacts, saumure accumulée ou alternance humide/sec, adapter échantillon, prédommage/exposition. Harmoniser incisions, bords scellés, finition et corrosion admissible.
Une moyenne conforme ne valide pas toutes les zones
D’abord chaque position, puis moyenne, dispersion, montage et lots. Moyenne peut cacher angle intérieur fin/extérieur épais ; stabilité peut rester hors exigences. [5]
Cp/Cpk exigent système de mesure, regroupement, stabilité/distribution. L’étude d’un boîtier acier de borne a conservé positions et temps sur plusieurs pièces ; utile pour suivi, pas preuve de brouillard, adhérence ou durée de vie. [5]
Quand choisir l’électrodéposition ?
À étudier si pièce conductrice/immergeable, protection interne/externe, épaisseur/constance recherchées et montage, préparation/cuisson adaptés. Bon candidat primaire pour pièces complexes. [6][7]
| Critère | Électrodéposition | Pulvérisation liquide | Poudre thermodurcissable courante |
|---|---|---|---|
| Application | Immersion/champ, accès du bain et contact | Peinture atomisée, conventionnelle ou électrostatique | Poudre sèche, généralement électrostatique |
| Cavités/masquage | Pénétration utile ; valider air, fentes, rétention | Trajectoire, accès et méthode | Examiner angles profonds et zones masquées |
| Couleur/changement | Bain/système/couleur définis ; finition pour autre couleur | Selon équipement, peinture, nettoyage | Changement poudre ; nettoyage/contamination/récupération influencent coût |
| Chaleur/ajustement | Fenêtre produit, éventuellement finition ultérieure | Séchage/cuisson du produit précis | Température/temps de pièce selon poudre |
| Performance/coût | Préparation, résine, couverture, compatibilité, contrôle et pièce acceptée | Route complète à exigences finales égales | Route complète à exigences finales égales |
Application seule ne détermine corrosion, climat, dureté ou coût. Comparer candidats satisfaisant mêmes fonctions/aspects, pas seulement monocouche e-coat et poudre finie par nom. [6][7]
Fournir plan/photo, matériau/surface, quantité, milieu, cavités, façade, terre, filets et ajustements. Indiquer « à confirmer » pour peinture/épaisseur/tests. Accorder contacts, masques, finition, échantillons/réception ; comparer coût de pièce acceptée avec préparation, montage, cuisson, contrôle, emballage/reprise.
- [1] Akafuah et al. Evolution of the Automotive Body Coating Process—A Review, Coatings, 2016
- [2] Skotnicki and Jędrzejczyk The Comparative Analysis of the Coatings Deposited on the Automotive Parts by the Cataphoresis Method, Materials, 2021
- [3] Skotnicki and Jędrzejczyk Comparative Analysis of Coatings Applied for Anti-Corrosion Protection of Public Transport Vehicles’ Structural Parts, Materials, 2024
- [4] Peti et al. Integrated Performance and Capability Analysis of Anticorrosive Cathodic Electrodeposition Coatings: Effect of Polymerization Variables, Materials, 2025
- [5] Piroh et al. Process Capability Assessment and Surface Quality Monitoring in Cathodic Electrodeposition of S235JRC+N Electric-Charging Station, Materials, 2026
- [6] PPG E-Coat Process Specifics
- [7] Lisa Merlo What is Electrocoating?, Products Finishing, 2011
- [8] Jose Tirado How to Identify and Control Poor Ecoat Film Appearance, Products Finishing, 2017
- [9] ASTM D3359-23 Standard Test Methods for Rating Adhesion by Tape Test
- [10] ASTM B117-26 Standard Practice for Operating Salt Spray (Fog) Apparatus
- [11] ASTM D5402-19(2024) Standard Practice for Assessing the Solvent Resistance of Organic Coatings Using Solvent Rubs