电泳涂装通过电场把水性槽液中的带电涂料沉积到导电工件上。它适合需要连续防护、形状较复杂且能够浸入槽液的金属件,但选型必须同时确认涂料体系、前处理、内腔进液与排气、处理后配合和固化条件。验收应覆盖真实零件的关键位置,不能只看外观、平均膜厚或一张盐雾报告。[1][5][6][7]
电泳形成什么涂层
工业涂装中的电泳通常称为电沉积涂装,英文为 electrocoating 或 e-coat。阴极电泳还常见 CED、cataphoresis、KTL 等叫法。这里讨论的是金属件上的有机涂料膜;电泳沉积也能用于陶瓷、生物材料等其他体系,不能把那些配方和工艺直接移用于机箱防腐。[1][5][7]
电泳与电镀都需要电流和槽液,但最终膜层不同。电镀通常沉积金属或合金;本文的电泳沉积以树脂为主体的有机涂层。它也不同于阳极氧化形成的氧化膜,以及磷化等前处理产生的转化膜。[1][6][7]
“电泳”描述施涂方式,还没有说明树脂与用途。“阴极环氧电泳底漆”“阴极丙烯酸电泳面漆”包含的信息更完整。前者常用于防腐打底,后者可按具体产品评估耐候和装饰要求。涂层形成后,工件不再靠外接电源维持防护;也不能因为名称带“阴极”,就把普通电泳漆膜当成锌层那样的牺牲性保护。[6][7]
涂料为什么会沉积并逐渐变慢
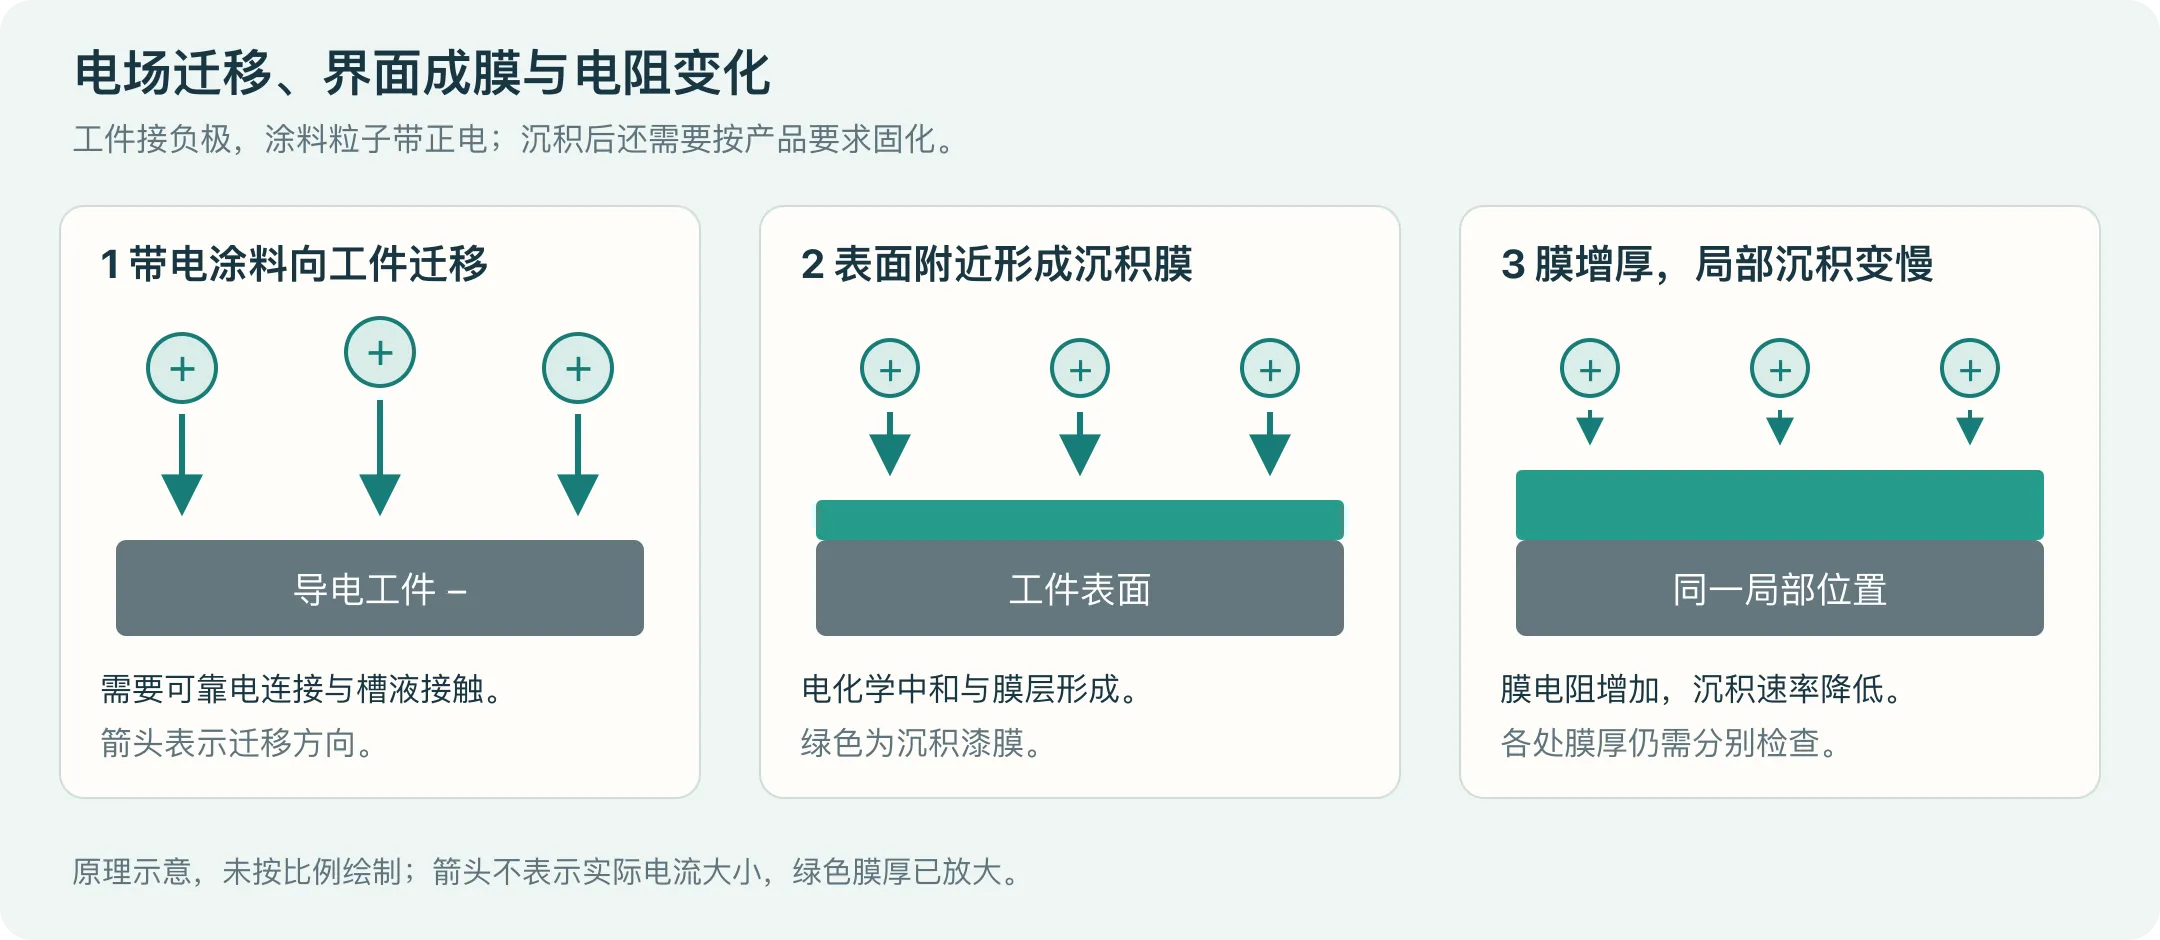
电泳需要同时满足两个条件:工件与整流电源保持可靠电连接,槽液中的带电涂料能够在电场作用下到达表面。工件只是泡进涂料,不能保证形成符合要求的电沉积漆膜。[5][6][7]
阴极电泳中,工件接负极,涂料粒子带正电。粒子向工件迁移后,表面附近发生电化学中和与成膜,树脂由稳定分散状态转为沉积膜。因而成膜涉及迁移、界面反应与膜层形成,不能只用“异性相吸”解释全部过程。[5][7]
容易通电的位置先形成漆膜。膜逐渐增厚后,该处对电流的阻碍增加,局部沉积速率下降,电流分布也随之改变。这有助于涂料继续沉积到原先较难到达的裸露区域。这个过程提供了膜厚自限的趋势,却不是所有位置在同一时刻达到完全相同厚度的保证。[1][6][7]
最终膜厚受电压过程、通电时间、槽液状态、工件几何和固化后膜层状态共同影响。提高电压可能增加沉积量,也可能在某些基材和涂料条件下引起局部气体、热效应与膜层破裂。尤其对于镀锌表面,不能把“内侧偏薄”直接变成“整槽加电压”的指令。[1][5][8]
判断顺序应是先确认电连接和进液,再看位置与过程记录,最后在涂料允许范围内试验调整。 大面膜厚已经足够、内腔仍薄时,这个顺序尤其重要。
阴极与阳极 环氧与丙烯酸怎样比较
工件接哪一极,与选用什么树脂,是两个不同的分类维度。阴极电泳中工件接负极;阳极电泳中工件接正极。阳极过程可能使基材金属离子进入膜层,影响某些体系的耐腐蚀表现;阴极体系减少了这种金属进入,因而广泛用于高防护要求的底漆。[1][7]
但“阴极”本身不等于“户外面漆”。常见芳香族环氧体系的防腐和化学防护较好,长期日晒时仍需考虑粉化、变色以及后续面漆。树脂、颜料和完整体系的耐候性能必须单独核对。[6][7]
| 候选体系 | 适合优先讨论的用途 | 需要确认的条件 |
|---|---|---|
| 阴极环氧电泳 | 钢制结构件、支架、机箱的防腐底漆;符合产品适用条件的非日晒单层用途 | 前处理、边缘与内腔膜厚、固化、机械作用;日晒用途的面漆配套 |
| 阴极丙烯酸电泳 | 需要颜色、光泽保持和耐紫外线的单层或配套涂装 | 具体颜色、光泽、耐候等级、腐蚀要求及固化条件 |
| 阳极环氧或阳极丙烯酸 | 某些装饰、室内或特定固化要求的产品 | 基材与膜层的相互作用、产品用途、耐腐蚀要求;低温能力按实际产品确认 |
| 电泳底漆加液体或粉末面漆 | 内部防护与外部颜色、耐候要求同时存在的零件 | 底面漆兼容、重涂条件、总膜厚、两次热过程和处理后配合 |
表中是候选用途,不是耐腐蚀性或成本排名。同属一个类别的产品也可能有不同的固化窗口和性能。需要紫外线防护、特殊颜色或低温固化时,应让供应商给出具体型号的技术数据表,而不是只写“电泳漆”。[6][7]
泳透力为什么不能保证所有内腔都涂好
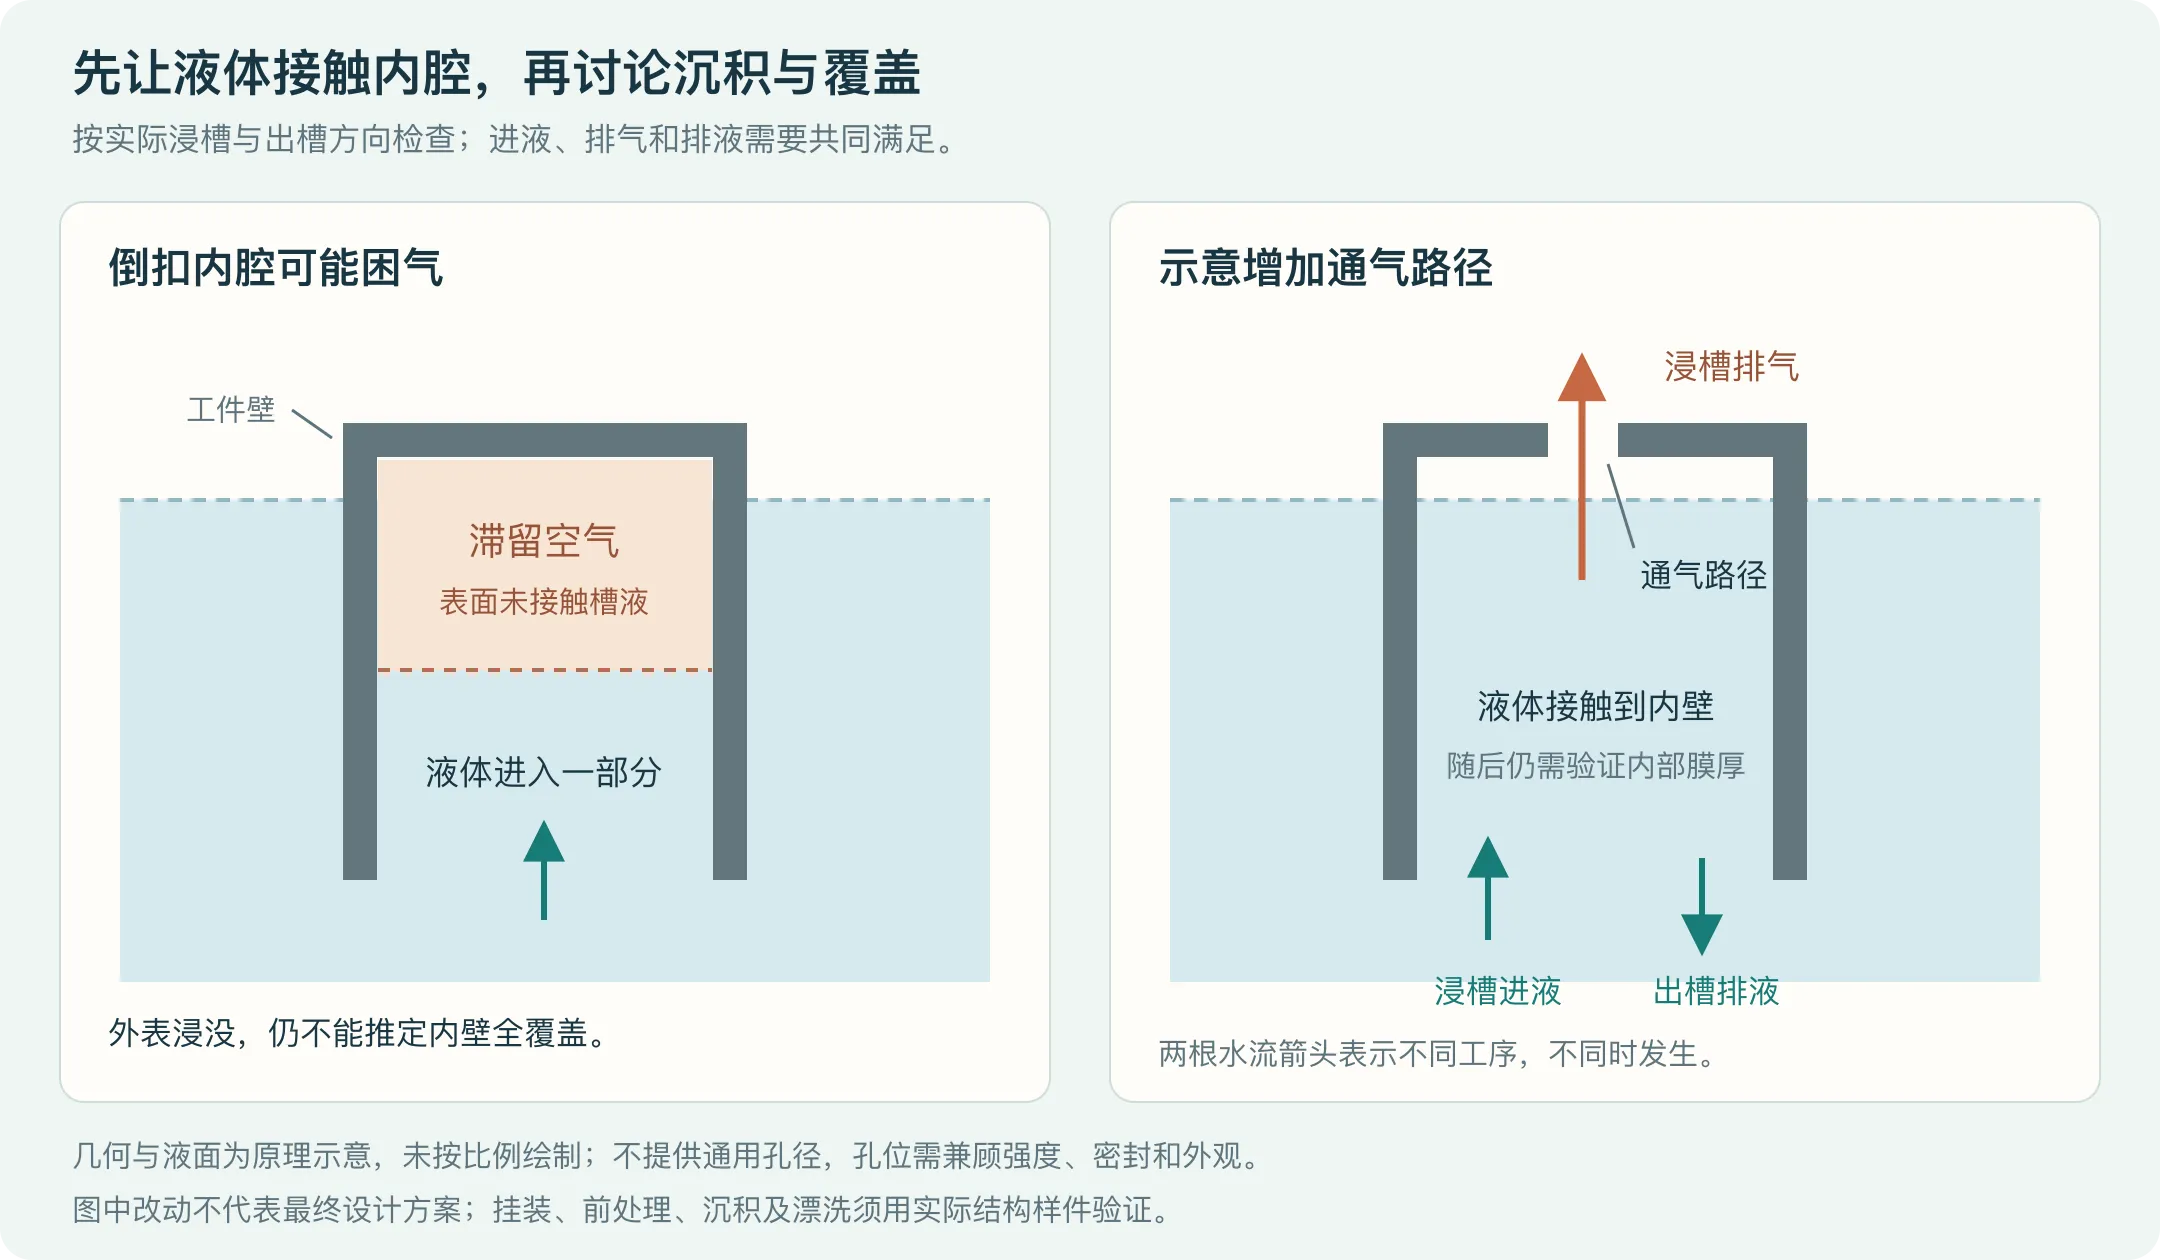
泳透力描述涂料向凹入、遮蔽和内部区域沉积的能力。外部先形成的漆膜提高局部电阻,有利于电流向其他可达位置分配,这是电泳适合复杂零件的重要原因。[7]
但它至少受到三类限制:槽液能不能接触表面、电流能不能形成有效路径、进入和离开的液体与空气能不能流通。 内腔灌满了水,不代表底部一定达到目标膜厚;外面包覆完整,也不代表闭口搭接缝内部已经覆盖。[5][7]
在零件结构上检查五个位置
- 袋状和倒扣空间。 按实际浸槽方向判断空气是否滞留。被气体隔开的表面不能正常接触槽液,应评估改变挂装方向、增加通气路径或调整结构。
- 深孔、盲孔和窄缝。 分别检查前处理液、电泳槽液及漂洗液是否能够进入和排出。外部平面的读数不能替代孔底、缝内的覆盖检查。
- 折边、搭接与焊缝。 留意封闭夹层、残留油污、焊渣与可藏液的缝隙。完全紧贴的界面没有供槽液进入的通道,不能依靠泳透力补偿。
- 挂点与工装接触。 电连接要可靠,挂具遮挡和接触印痕也要有允许位置。把挂点放在外观面或关键防护位置,可能增加修补和验收难度。
- 出槽后的积液位置。 内腔和凹槽中残留的液体可能在后续搬运或加热中流出,形成外观缺陷或局部污染;进液设计和排液设计应一起检查。[2][5][8]
例如,带折边和焊接螺母的钢制机箱,可以分别标出外观大面、折边内侧、孔底与搭接位置。与涂装方确认挂装方向后,用真实几何样件检查这些部位;必要时预留可拆检件、剖切样件或见证结构。只增加平板试样数量,不能回答被遮蔽内腔是否合格。
通气孔和排液孔没有适合所有零件的统一最小直径。孔位还会影响强度、密封、防水和外观,应结合结构、流通路径与使用要求确定;不要为了涂装方便而直接破坏产品的密封设计。
前处理决定漆膜下面的状态
电泳可以沉积漆膜,却不能自动去除冲压油、锈蚀、切边氧化物和焊接残留。前处理的任务是使真实基材适合后续涂料,形成可接受的界面,并避免把污染物带进电泳槽。[1][2][8]
典型流程包含清洗、漂洗、表面调整或转化处理、后续漂洗,以及电泳、后漂洗和固化。具体工序由基材、前处理化学品、涂料和性能要求决定,不是每个项目都照搬同一套磷化线。[1][6][7]
| 基材或位置 | 优先核对的事项 | 为什么需要单独检查 |
|---|---|---|
| 碳钢、冷轧钢 | 冲压油、锈蚀、切边氧化物、焊接残留,以及配套转化处理 | 表面清洁和粗糙状态会影响膜层均匀性、界面结合与后续防护 |
| 镀锌钢或带锌层零件 | 锌层状态、已有钝化或防指纹处理、白锈、清洗适配 | 基材表层与裸钢不同,过强清洗、处理不兼容或通电过快可能引起问题 |
| 铝件或铝钢混合组件 | 铝合金与氧化层、混合基材前处理适配、装配后藏液位置 | 导电不等于已经适合某条钢件涂装线,应确认实际材料组合 |
| 不锈钢、铜及其他金属 | 具体材料、原表面处理和涂料适配 | 某种材料可以电泳,不等于每条现有生产线都可按相同条件处理 |
| 粗化面、毛刺、焊缝和切边 | 粗糙度、颗粒残留、清洁、边缘覆盖 | 粗化不是除油,表面突起和缝隙还可能成为局部薄膜或污染位置 |
这些检查方向来自不同基材的工业流程和表面质量分析;最终应由配套材料资料及真实样件确认。[1][2][6][8]
表面越粗,并不一定越适合电泳。 一项针对 S355J2G3 钢制导轨、使用指定电泳漆的对比试验中,化学清理与仅磨料喷射处理得到的膜层均匀性和结构不同。该结果说明前处理会改变后续成膜,不能据此推导“所有零件酸洗都优于喷砂”,更不能照搬其清洗配方。[2]
评价前处理时,应同时看除油效果、污染残留、表面状态以及最终涂层的附着和环境暴露表现。电泳槽中出现异常时,还要向前追查漂洗与带入污染,而不是只看电泳漆本身。[1][8]
槽液管理和超滤各自解决什么问题
稳定生产依靠一组相互关联的条件:涂料组成、槽液温度、pH、电导率、污染负荷、循环过滤、整流供电及后漂洗。它们必须按指定涂料和设备的工艺窗口管理。[1][5][8]
| 检查对象 | 主要帮助判断的问题 | 不宜直接采用的做法 |
|---|---|---|
| 固体分、颜基比及配方规定项目 | 槽液中的有效成膜材料和组成是否保持稳定 | 只看到膜薄就随意补漆,忽略水分、污染和配方平衡 |
| pH 与电导率 | 槽液化学状态、离子带入及通电条件是否漂移 | 把它们视为同一个指标,或仅按电导率调整配方 |
| 温度、循环和过滤 | 槽液状态是否均匀,是否有沉降、颗粒或局部条件差异 | 把提高温度、增大循环或更细过滤当成统一补救 |
| 电压、电流及时间过程 | 是否有接触异常、过快沉积或供电波动 | 只记录末端电压,不看升压与电流变化 |
| 前后漂洗及超滤回路 | 带入污染、出槽带出漆与后漂洗是否受控 | 把“有超滤”当作污染一定可自动清除的证明 |
同一个末端电压,配合不同升压过程、挂装密度或槽液状态,可能得到不同的局部膜厚和外观。因此工艺记录应能说明一批零件怎样挂、怎样通电、槽液当时处于什么状态。[5][8]
超滤利用膜分离获得可用于回收漂洗的滤液,并保留槽液中的涂料固体。出槽时,工件表面除了已沉积膜,还会带出未沉积涂料;后漂洗用于去掉这些残余,并按回路设计回收。它能提高材料利用并改善外观,但不是对所有溶解污染物都有效的“净化器”。[1][6][7]
槽液异常应比较 pH、电导率、固体分、前处理带入、后漂洗和超滤运行记录,再由涂料供应商确定处置。没有明确体系和污染来源时,不宜用统一酸碱加入量、排放比例或补加配方来处理。
水性也不等于没有排放。配方中可能含助溶剂,固化过程仍可能产生挥发物;清洗、漂洗、槽液维护和废水处理都需要计入工艺与成本。[7]
固化合格要看实际工件的温度过程
沉积完成和化学固化完成是两个阶段。后漂洗去掉带出涂料,随后加热使所选热固化体系流平、干燥并交联。出槽时已经连续的膜,不代表机械与防护性能已经达到要求。[1][4][6]
先查涂料技术数据表是否按实际工件温度规定固化时间。当要求以工件温度计时,就要核对零件达到要求温度后的有效时间,不能把炉温设定值或整段在炉时间直接替代它。
厚支架、薄盖板、焊接加强处和不同装炉位置的升温过程可能不同。测温点应覆盖代表性位置,保留温度曲线,并与产品固化窗口比较。改变零件厚度、挂装密度或线速后,需要重新确认热过程。
对指定钢材和电泳体系改变固化时间、温度的试验,能够观察到附着及冲击表现的变化。这说明膜厚和外观不能替代固化与机械性能检查;也不能把该研究的某个最佳温度移用到其他产品。[4]
有橡胶、塑料、胶粘件或精密组件的装配件,还需核对前处理浸泡、电泳及全部烘烤步骤的适配。若需后续粉末或液体面漆,应把第二次加热与底面漆配套一起评估。[6][7]
适用的溶剂擦拭可用于检查规定条件下的耐溶剂性,但所用溶剂、擦拭次数和判据应由所选方法与涂料要求确定。达到某个耐溶剂水平,本身仍不能证明完全固化。[11]
膜厚怎样影响孔 螺纹和电气接触
电泳漆膜是附加层。孔壁、螺纹、定位面、密封面和滑动间隙,只要实际沉积了漆膜,就可能改变成品配合。它具有膜厚控制优势,并不意味着尺寸影响可以忽略。[6][7]
计算示例: 假设处理前圆孔直径为 6.000 mm,孔壁两侧固化后的实际漆膜厚度分别为 t₁ = 0.020 mm、t₂ = 0.018 mm,忽略其他尺寸变化,则处理后孔径约为:
D后 = D前 − t₁ − t₂ = 6.000 − 0.020 − 0.018 = 5.962 mm。
这个例子说明两侧占用量相加,不是建议的电泳膜厚。真实孔道的沉积和测量可达性可能与平面不同,应以处理后尺寸和配合检查确认;不能拿外表一个标称读数代替孔壁膜厚。
螺纹配合不能只用这个圆孔公式判断。应按处理后的螺纹要求、量规或实际装配结果验收,再评估遮蔽、加工顺序及返修。返修如果切破涂层,也需要处理被暴露位置的防护问题。
普通电泳漆膜不应直接作为可靠的导电接触面。接地、屏蔽搭接或接触区域应标出禁涂区或指定处理,并在最终紧固和装配状态下验证电气通路。不要默认螺钉一定能稳定刺穿涂层;而留出的裸露接点,也需要考虑其环境防护。
发现漏涂 针孔或掉漆时怎样缩小范围
先描述现象和位置,再选择验证方法。针孔、缩孔、颗粒、起泡和局部裸露可能来自不同环节,仅凭照片不能确定根因。尤其在镀锌件上,基材状态、前处理、槽液、供电过程和烘烤都可能影响最终外观。[8]
| 看到的现象 | 优先检查的方向 | 有用的对照或验证 |
|---|---|---|
| 局部大面积裸露或膜很薄 | 挂具电连接、遮挡、内腔困气、进液和电流可达性 | 按位置测厚;比较挂装方向;检查接触并拆检代表性内腔 |
| 大面足够厚,折边或深处偏薄 | 几何通道、泳透条件、挂装和电极相对位置 | 用相同零件比较改变后的内外膜厚,不能只看总平均值 |
| 针孔、局部破膜或粗糙凸起 | 基材与前处理、电压过程、局部气体与热效应、槽液及固化 | 显微观察;对照正常件与供电、槽液和热过程记录 |
| 缩孔、凹坑、颗粒 | 油污等污染、前处理残留、循环过滤、搬运与炉内污染 | 分工序观察,检查颗粒或失效位置,避免把所有凹坑当成放电破膜 |
| 水迹、滴痕或局部外观差 | 漂洗状态、藏液、挂装方向、出槽后滴落与烘烤 | 对照进入烘炉前后,检查积液路径和漂洗记录 |
| 起泡、起皮或装配后崩漆 | 清洁与界面、固化、层间兼容、边缘覆盖、残留及机械作用 | 保留失效件;确认分离层次;比较装配前后及规定暴露后的表现 |
这张表用于提出待验证方向,不是缺陷与原因的一一对应表。[1][2][4][5][8]
排查时,保留未修补的失效件与正常对照件,并记录材料、涂料、挂装、发现工序和返工历史。如果多个环节同时调整而没有记录,就很难知道哪项改善了结果。
局部机械损伤可以讨论配套修补;大面积界面失效不宜直接覆盖新漆。重新电泳还会受到原漆膜电阻、退除过程、基材状态和后续热过程的影响,应先制定返工路线,再用实际零件验证。已固化旧漆膜不能当成与裸金属相同的沉积基面。[2][6][7]
样件验收应把位置 方法和判据写在一起
电泳的质量至少包含覆盖、膜厚、外观、固化、附着、机械作用、环境防护与装配功能。它们回答不同问题,应根据用途选取,不能互相替代。[2][4][5]
例如,钢制机箱可以将检测位置分成 M1 外观大面、M2 折边内侧、M3 焊缝或搭接邻近区、M4 可检查的孔道、M5 挂点邻近区;接地和密封位置另作功能检查。编号的意义是让图纸、测量记录和失效照片指向同一位置,不是规定所有机箱都采用同一检测数量。
| 要确认的事情 | 检查安排 | 报告中应留下的信息 |
|---|---|---|
| 关键位置覆盖与膜厚 | 按基材、曲率和可达性选择测厚方法;必要时安排截面或内腔拆检 | 位置图、校准方式、各点读数和局部判据;多层体系说明测到哪一层或总厚度 |
| 外观与缺陷 | 在约定照明、观察距离和可见面条件下检查 | 色板或认可样件、颜色与光泽要求、挂点、允许缺陷的位置和程度 |
| 固化 | 实际工件温度过程与产品数据表核对,配合必要的性能检查 | 产品型号、曲线、测温位置及判定;耐溶剂检查另记具体方法 |
| 附着表现 | 选定适用的划格、切割胶带或其他方法 | 标准与版本、膜厚、试样状态、测试位置、等级和分离层次 |
| 机械与装配表现 | 按用途安排冲击、弯曲、紧固或实际装配验证 | 受力与装配条件、开裂或脱落位置、处理后尺寸及接触表现 |
| 腐蚀与环境防护 | 约定盐雾、湿热、循环腐蚀或用途相关暴露 | 基材、前处理、完整膜层、试样状态、暴露条件及起泡、锈蚀、划痕蔓延等判据 |
附着等级不等于界面强度
ASTM D3359 的切割胶带方法评价规定条件下的附着表现,不能提供界面破坏力的绝对值,也不能精细区分很高的附着水平。温湿度、胶带和操作会影响结果。多层体系中,掉落可能发生在层间,未必测到了最底层与金属的结合。[9]
ISO 2409 与 ASTM D3359 不应仅凭都叫“百格”就互换程序或等级。报告应明确采用哪一种方法及其条件;对小曲面、凹槽或狭窄部位,需确认方法是否适用,不能在无法执行标准的位置随手划几刀就判定合格。[9]
盐雾时数不等于户外年限
盐雾试验可以在控制环境中比较给定试样的表现,但 ASTM B117 不为具体产品自动规定试验时长或合格标准。单独盐雾结果通常不能预测自然环境寿命。[10]
电泳与锌层的防护机制、厚度、前处理和损伤方式不同。一项针对 S235JR 公交车门支架材料的涂层比较试验,使用了不同厚度的电泳及锌类涂层,并检查机械损伤和盐雾表现。它提示选型要把实际环境与完整体系放在一起比较;不能从单项试验推出“电泳总比电镀耐腐蚀”或相反的通用排名。[3]
若零件可能遇到石击、盐水积聚或反复湿干,应让试样、预损伤和暴露条件反映这些因素。比较报告还要统一是否划伤、是否封边、是否使用后续面漆,以及允许的腐蚀位置。
平均值合格不等于全部位置合格
先检查各位置是否满足要求,再看平均值、离散程度、挂位差异与跨批趋势。平均膜厚可以掩盖一个内角偏薄和一个外侧偏厚;“过程很稳定”也可能意味着它长期稳定地偏离要求。[5]
若报告使用 Cp、Cpk 等能力指标,还要确认测量系统、数据分组、过程稳定性和分布假设。研究中对钢制充电站外壳采用固定位置、多件测量和统计分析,说明位置与时间信息值得保留;但这些膜厚数据本身不能代替盐雾、附着或实际使用寿命的证明。[5]
怎样决定是否采用电泳
电泳值得优先考虑的情况包括:零件导电且可浸槽;内外多处需要连续涂层;希望控制膜厚和批次一致性;挂装、前处理和固化能与实际零件配合。它尤其适合作为复杂金属件的防护底漆候选。[6][7]
| 比较维度 | 电泳涂装 | 液体喷涂 | 常见热固性粉末喷涂 |
|---|---|---|---|
| 施涂路径 | 浸槽并通过电场沉积,需要进液和有效电连接 | 喷枪将液体漆雾化送向表面,可采用普通或静电方式 | 施涂干粉,常用静电吸附 |
| 内腔与遮蔽位置 | 可利用泳透力,但困气、窄缝和藏液仍需验证 | 依赖喷枪路径、可达性及所选施涂方式 | 深内角和遮蔽区域需专门评估上粉 |
| 颜色与换色 | 一条槽通常运行指定体系和颜色;其他颜色可考虑后续面漆 | 可按设备、漆种和清洗安排换色 | 可换粉色,但清理、污染与回收安排影响成本 |
| 热过程与配合 | 按产品固化窗口确认,可能还涉及后续面漆加热 | 按具体漆种的干燥或固化要求确认 | 按粉末的工件温度和时间确认 |
| 性能与总成本 | 比较前处理、树脂、覆盖、配套、检验及合格件成本 | 比较同等成品要求下的完整路线 | 比较同等成品要求下的完整路线 |
施涂方式不能单独决定耐腐蚀、耐候、硬度或总成本。若已有明确外观与功能要求,比较时应让候选方案满足同一要求,而不是仅拿“电泳单层”与“喷粉成品”按工艺名称比价格。[6][7]
询价时,可以先提供图纸或照片、材料与已有表面状态、预计数量、使用环境,以及内腔、外观面、接地点、螺纹和配合位置。涂料、膜厚或测试尚未确定时,直接写“待确认”。随后一起明确挂点、遮蔽、后续面漆、样件和验收,再比较包括前处理、挂装、固化、检验、包装和返工的合格件总成本。
- [1] Akafuah 等 Evolution of the Automotive Body Coating Process—A Review,Coatings,2016
- [2] Skotnicki 与 Jędrzejczyk The Comparative Analysis of the Coatings Deposited on the Automotive Parts by the Cataphoresis Method,Materials,2021
- [3] Skotnicki 与 Jędrzejczyk Comparative Analysis of Coatings Applied for Anti-Corrosion Protection of Public Transport Vehicles’ Structural Parts,Materials,2024
- [4] Peti 等 Integrated Performance and Capability Analysis of Anticorrosive Cathodic Electrodeposition Coatings: Effect of Polymerization Variables,Materials,2025
- [5] Piroh 等 Process Capability Assessment and Surface Quality Monitoring in Cathodic Electrodeposition of S235JRC+N Electric-Charging Station,Materials,2026
- [6] PPG E-Coat Process Specifics
- [7] Lisa Merlo What is Electrocoating?,Products Finishing,2011
- [8] Jose Tirado How to Identify and Control Poor Ecoat Film Appearance,Products Finishing,2017
- [9] ASTM D3359-23 Standard Test Methods for Rating Adhesion by Tape Test
- [10] ASTM B117-26 Standard Practice for Operating Salt Spray (Fog) Apparatus
- [11] ASTM D5402-19(2024) Standard Practice for Assessing the Solvent Resistance of Organic Coatings Using Solvent Rubs