Elektrik alanı, su bazlı banyodaki yüklü boyayı iletken parçaya biriktirir. Sürekli koruma isteyen karmaşık ve daldırılabilir metal parçalar için adaydır. Sistem, ön işlem, sıvı girişi, hava çıkışı, son geçmeler ve kür birlikte doğrulanmalıdır. Gerçek parçanın kritik konumlarını inceleyin; görünüm, ortalama kalınlık veya tek tuz sisi raporu yetmez. [1][5][6][7]
Hangi kaplama oluşur?
Elektroforetik boyama e-coat/electrocoating; katodik türü CED, kataforez veya KTL olarak adlandırılır. Burada metal üzerindeki organik boya incelenir. Seramik/biyomalzeme elektroforetik birikme reçeteleri muhafaza korozyon korumasına doğrudan taşınamaz. [1][5][7]
E-coat ve elektrokaplama akım/banyo kullanır, ama katmanları farklıdır. Elektrokaplama genellikle metal/alaşım; burada reçine esaslı organik film oluşturur. Anodik oksit ve fosfatlama gibi dönüşüm katmanlarından da farklıdır. [1][6][7]
“E-coat” uygulamayı belirtir, reçine/kullanımı değil. “Katodik epoksi astar” ve “katodik akrilik sonkat” daha açıktır: ilki korozyon astarı, ikincisi ürün bazında dış ortam/dekorasyon için değerlendirilir. Son film harici elektrikle korunmaz; “katodik” adı normal boyayı çinko gibi fedakâr koruma yapmaz. [6][7]
Birikme neden başlar ve yerel olarak yavaşlar?
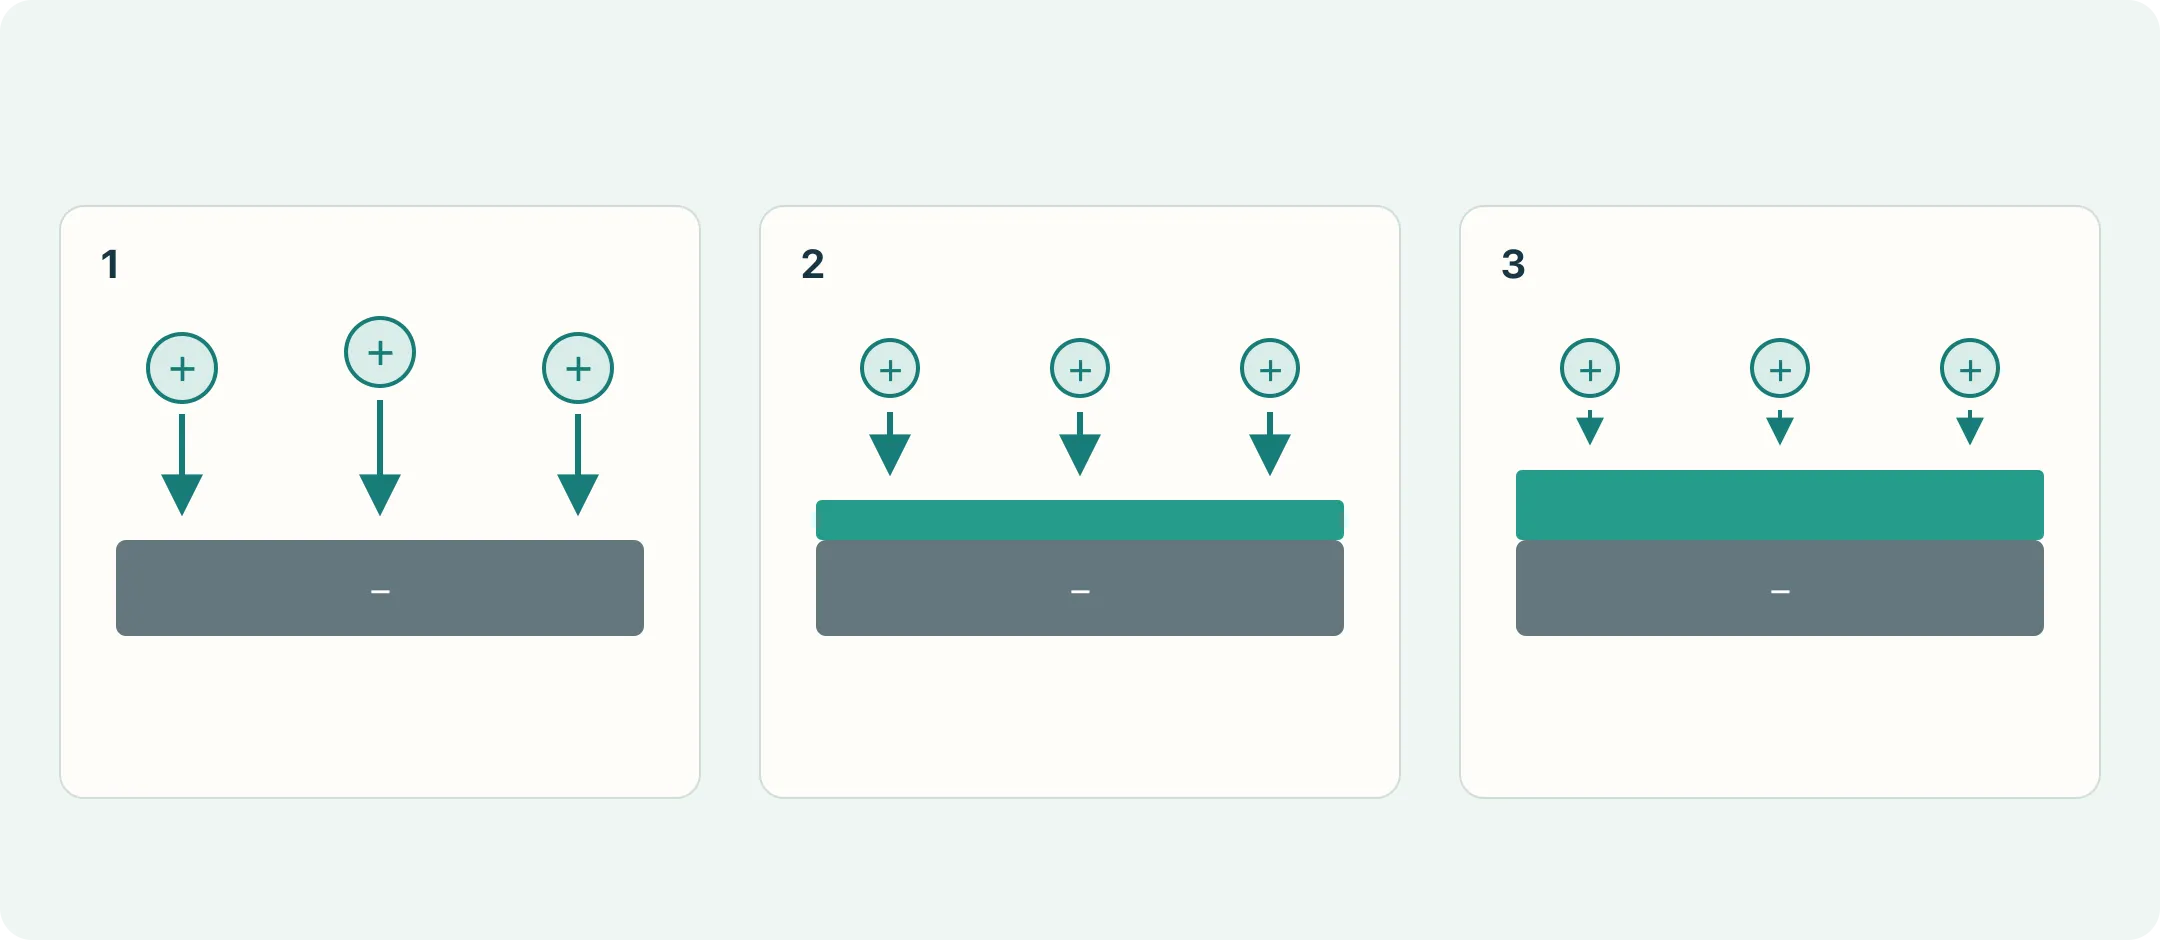
Doğrultucuya güvenilir temas ve yüklü boyanın alanla yüzeye erişmesi gerekir. Daldırmak tek başına uygun film sağlamaz. [5][6][7]
Katodik proseste parça negatif, boya pozitiftir. Göçün ardından yüzey yakınında elektrokimyasal nötrleşme ve film oluşur; dağılmış reçine birikir. Göç, arayüz tepkimesi ve film oluşumu birlikte işler; yüklerin çekimi tüm açıklama değildir. [5][7]
Elektrikçe erişilebilir yerde film önce oluşur. Kalınlaştıkça yerel direnç artar, birikme yavaşlar, akım diğer erişilebilir çıplak yerlere dağılır. Kendini sınırlama eğilimi, her noktada aynı anda aynı kalınlık garantisi değildir. [1][6][7]
Kalınlık gerilim profili, akım süresi, banyo, geometri ve kürlenmiş filme bağlıdır. Fazla gerilim birikmeyi artırabilir; bazı sistemlerde gaz, ısı ve film kırılması yaratır. Özellikle galvanizde ince iç film tüm banyo gerilimini artırma talimatı değildir. [1][5][8]
Önce temas/sıvı erişimi, sonra konum ölçümleri ve kayıtlar, son olarak ürün penceresinde deneme. Dış kalınlık yeterli, iç boşluk inceyse bu sıra özellikle önemlidir.
Polarite ve reçine nasıl ayrılır?
İki ayrı sınıflamadır: katodik parça negatif, anodik pozitiftir. Anodik işlem altlık iyonlarını filme taşıyarak bazı korozyon özelliklerini etkileyebilir. Katodik sistem bunu azaltır ve koruyucu astarlarda yaygındır. [1][7]
“Katodik” dış ortam sonkatı demek değildir. Yaygın aromatik epoksi korozyon/kimyasal koruma sağlar; güneşte tebeşirlenme, renk ve sonkat gerekir. Reçine, pigment ve tüm sistemin hava dayanımını ayrı doğrulayın. [6][7]
| Sistem | Öncelikli kullanım | Doğrulanacaklar |
|---|---|---|
| Katodik epoksi | Çelik yapı/braket/muhafaza astarı; ürüne uygun güneşsiz tek kat | Ön işlem, kenar/boşluk kalınlığı, kür/mekanik; güneş için sonkat |
| Katodik akrilik | Renk/parlaklık ve UV isteyen tek/çok kat | Ürüne özgü renk, parlaklık, hava, korozyon ve kür |
| Anodik epoksi/akrilik | Bazı dekoratif, iç ortam veya özel kür uygulamaları | Altlık-film, kullanım/korozyon; düşük sıcaklığı ürünle doğrulayın |
| E-coat astar ve sıvı/toz sonkat | İç koruma ile dış renk/hava gereksinimi | Uyumluluk, yeniden kaplama, toplam kalınlık, iki ısıl çevrim ve geçmeler |
Tablo aday kullanım sunar, korozyon/maliyet sıralaması değil. Aynı türün kür ve performansı değişebilir. UV, özel renk veya düşük sıcaklık için belirli ürün teknik föyünü isteyin. [6][7]
Girinti kaplama yeteneği neden her boşluğu garanti etmez?
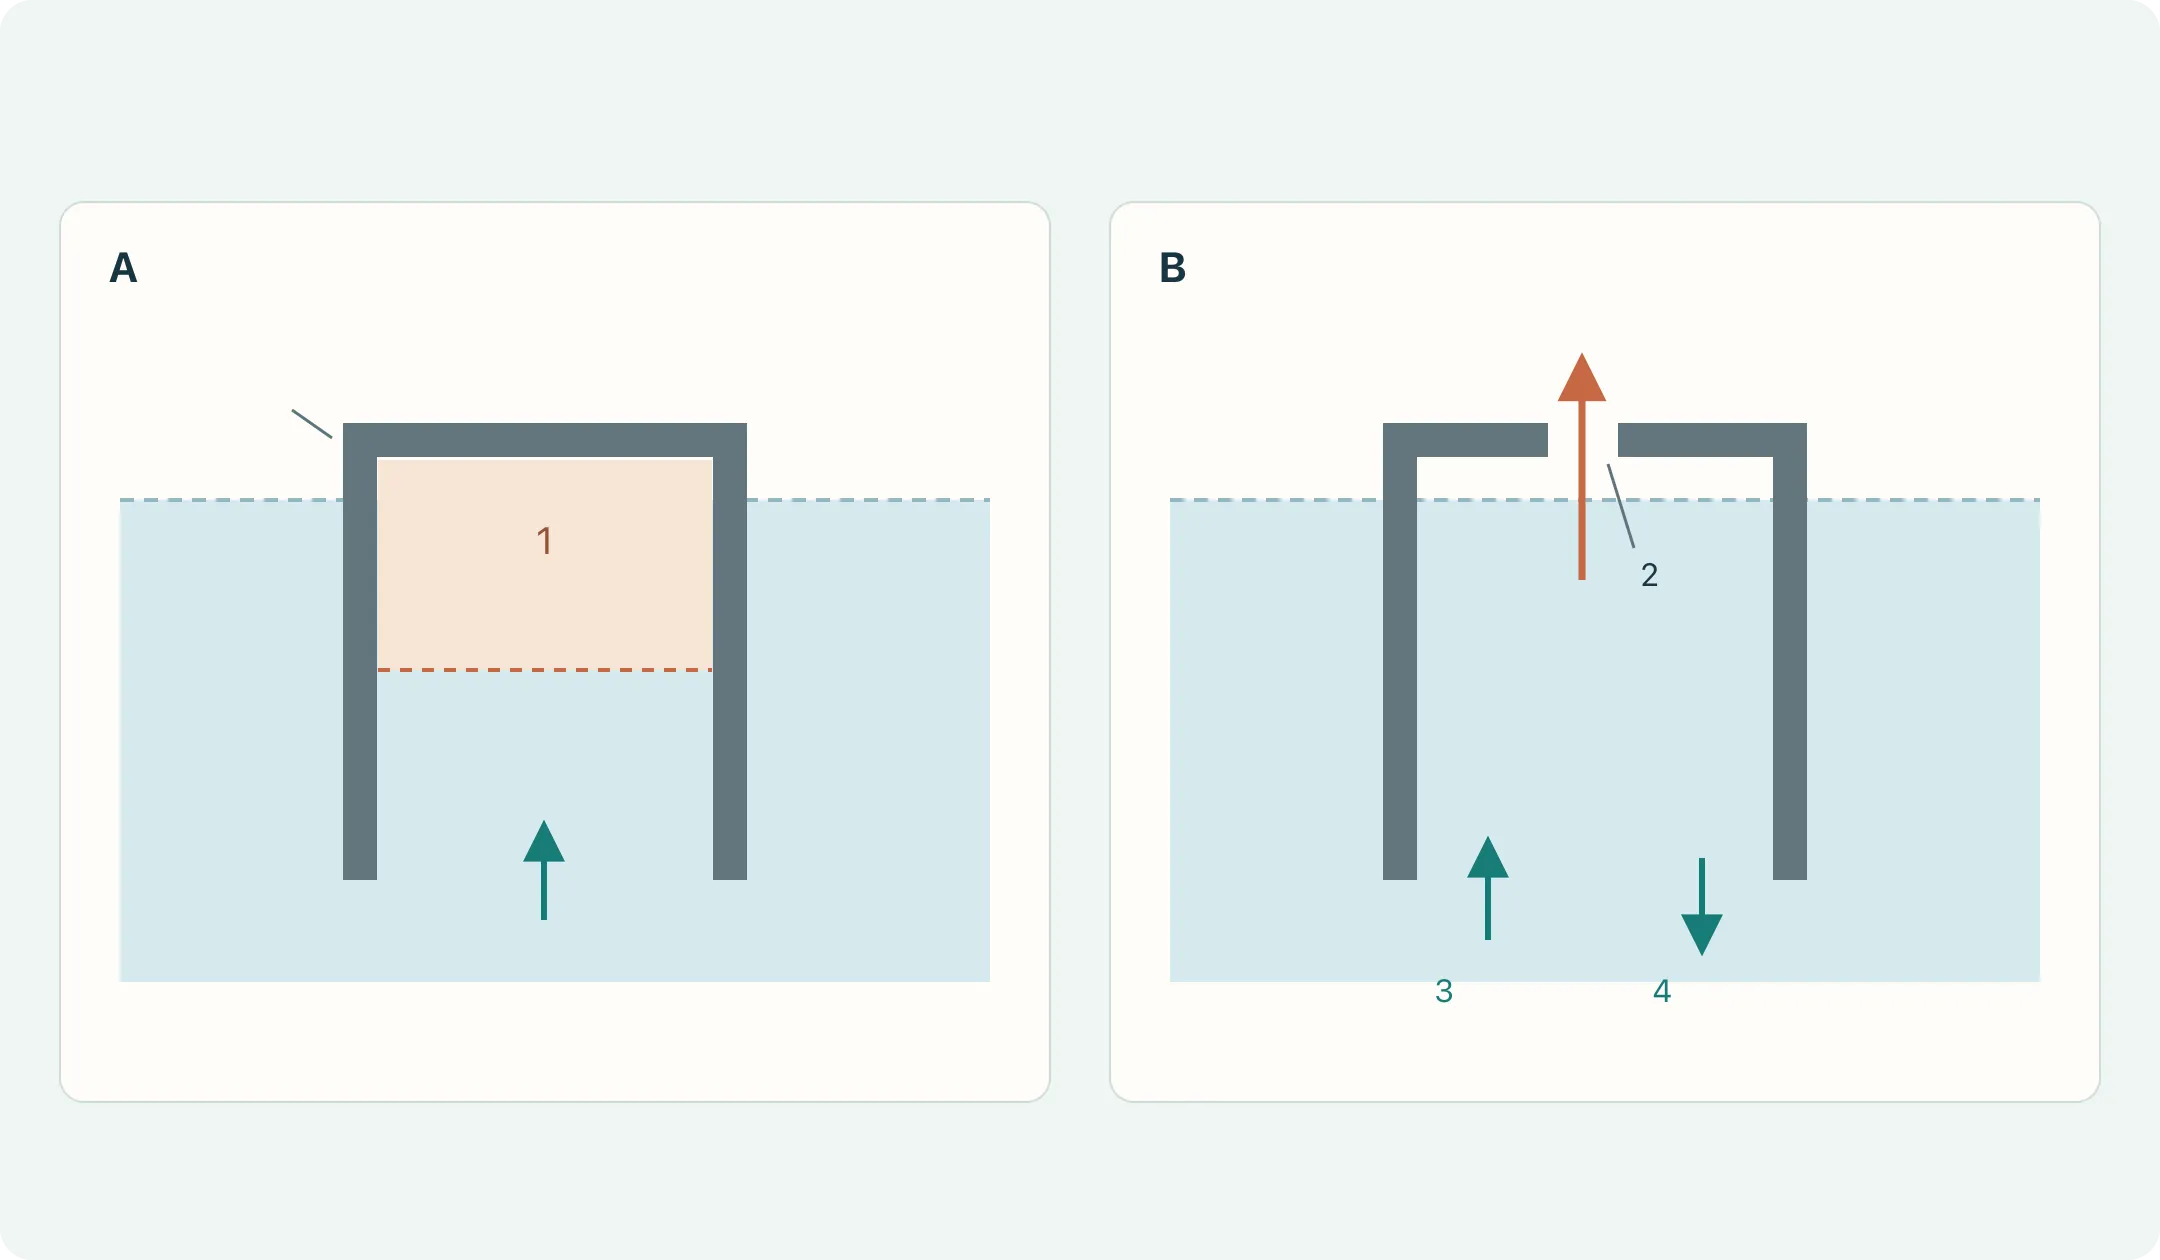
Bu yetenek oyuk, gölgeli ve iç bölge birikmesini tanımlar. Dış film direnci artırıp akımı diğer erişilebilir yerlere dağıtır; karmaşık parçalar için yararlıdır. [7]
Banyo teması, etkin akım yolu ve hava/sıvı dolaşımı sınırlar. Dolu boşluk taban kalınlığını, tam dış film kapalı bindirme içini kanıtlamaz. [5][7]
Geometride beş bölgeyi kontrol edin
- Cepler/ters hacimler: gerçek daldırma yönünde hava tutmayı değerlendirin. Gaz yüzeyi banyodan ayırır; yön, havalandırma veya geometriyi inceleyin.
- Derin/kör delikler ve dar aralıklar: ön işlem, boya ve durulama giriş/çıkışını ayrı kontrol edin. Dış ölçümler iç tabanı/aralığı temsil etmez.
- Kıvrım, bindirme, kaynak: kapalı katlar, yağ, kaynak artığı ve sıvı tutmayı arayın. Sıkı kapalı arayüzde erişim yokluğunu kaplama yeteneği gidermez.
- Askı teması: güvenilir elektrik ve izin verilen gölge/iz konumu belirleyin. Kritik görünüm/koruma yüzeyi temasları tamir/kabulü zorlaştırır.
- Çıkış sonrası sıvı: boşlukta kalan sıvı hareket/ısıtmada akıp kusur/kirlilik oluşturabilir. Giriş ve drenajı birlikte inceleyin. [2][5][8]
Kıvrım ve kaynak somunlu muhafazada yüz, iç kıvrım, delik tabanı ve bindirmeyi işaretleyin. Yönü kararlaştırıp gerçek numune inceleyin; gerekirse sökülebilir/kesilmiş/tanık yapılar kullanın. Daha çok düz kupon gölgeli içi doğrulamaz.
Evrensel minimum hava/drenaj deliği yoktur. Yer, dayanım, sızdırmazlık, su ve görünümü de etkiler; akış/kullanımla seçin. Boyama kolaylığı ürün sızdırmazlığını bozmamalıdır.
Ön işlem boya altını belirler
E-coat pres yağı, pas, kesim oksidi veya kaynak artığını kendiliğinden kaldırmaz. Ön işlem altlığı/arayüzü hazırlar ve banyoya kirlilik taşınmasını sınırlar. [1][2][8]
Tipik sıra: temizleme, durulama, şartlandırma/dönüşüm, tekrar durulama, e-coat, son durulama, kür. Altlık, kimya, boya ve gereksinime bağlıdır; evrensel fosfat hattı yoktur. [1][6][7]
| Altlık/konum | İlk kontrol | Neden |
|---|---|---|
| Karbon/soğuk haddelenmiş çelik | Yağ, pas, kenar oksidi, kaynak, uyumlu dönüşüm | Temizlik/pürüzlülük film, bağ ve korumayı etkiler |
| Galvaniz/çinkolu parça | Çinko, pasivasyon/parmak izi işlemi, beyaz pas, temizleme | Çıplak çelikten farklı; agresif temizleme, uyumsuzluk, hızlı enerjileme sorun yaratabilir |
| Alüminyum/çelik-alüminyum montaj | Alaşım/oksit, karma ön işlem ve sıvı cepleri | İletkenlik çelik hattına uygunluk değildir; gerçek birleşimi doğrulayın |
| Paslanmaz, bakır ve diğerleri | Malzeme, mevcut işlem, boya uyumu | Kaplanabilir metal her hatta aynı koşul demek değildir |
| Pürüz, çapak, kaynak/kenar | Parçacık, temizlik, kenar kaplama | Pürüzlendirme yağ gidermez; çıkıntı/aralık ince film/kirlilik yaratabilir |
Kontroller farklı altlık süreç/analizlerine dayanır; uyumlu malzeme bilgisi ve gerçek numunelerle doğrulayın. [1][2][6][8]
Daha pürüzlü her zaman daha iyi değildir. Belirli boyayla S355J2G3 raylarda kimyasal temizleme ile yalnız aşındırıcı püskürtme farklı uniformluk/yapı verdi. Ön işlem etkisini gösterir; evrensel asitleme üstünlüğü veya kopyalanabilir reçete değildir. [2]
Yağ, kalıntı, yüzey, son yapışma ve maruziyeti birlikte değerlendirin. Banyo sorununda önceki durulama/kirlilik taşınmasını da izleyin. [1][8]
Banyo kontrolü ve ultrafiltrasyon ne yapar?
Kararlılık; formül, sıcaklık, pH, iletkenlik, kirlilik, dolaşım/filtre, doğrultucu ve son durulamayı ürün/ekipman penceresinde yönetmeyi ister. [1][5][8]
| Öğe | Soru | Otomatik uygulanmamalı |
|---|---|---|
| Katı, pigment/bağlayıcı, formül | Film malzemesi/bileşim kararlılığı | Su/kirlilik/denge olmadan ince film için boya ekleme |
| pH/iletkenlik | Kimyasal kayma, iyon, elektrik koşulu | Eşdeğer görmek veya yalnız iletkenlikle formül değiştirmek |
| Sıcaklık/dolaşım/filtre | Uniformluk, çökelti, parçacık, yerel fark | Daha fazla ısı/akış/ince filtreyi evrensel çözüm saymak |
| Gerilim/akım/zaman | Temas, hızlı birikme, besleme dalgası | Yalnız son gerilim, rampa/akım olmadan |
| Durulama/ultrafiltrasyon | Kirlilik giriş, boya sürüklenmesi, son durulama | Tüm kir otomatik gider varsayımı |
Aynı son gerilim, farklı rampa/yük yoğunluğu/banyoda farklı kalınlık/görünüm verir. Askı, enerjileme ve o anki banyoyu kaydedin. [5][8]
Ultrafiltrasyon geri kazanım durulaması için süzüntü verir ve boya katılarını tutar. Parça film yanında birikmemiş boyayı taşır; son durulama devreye göre giderir/geri kazanır. Kullanım/görünüm iyileşir, tüm çözünmüş kir arınmaz. [1][6][7]
pH, iletkenlik, katılar, taşıma, durulama ve filtre kayıtlarını karşılaştırıp tedarikçiyle düzeltin. Sistem/kaynak bilinmeden evrensel asit/baz, boşaltma veya ilave reçetesi kullanmayın.
Su bazlı emisyonsuz değildir; yardımcı çözücü ve kür uçucuları olabilir. Temizleme, durulama, bakım ve atıksuyu süreç/maliyete katın. [7]
Kür için gerçek parça sıcaklığı esas
Birikme ve kimyasal kür ayrıdır. Durulama taşınan boyayı giderir; ısı akış, kuruma ve çapraz bağ sağlar. Çıkışta sürekli film son mekanik/korumayı kanıtlamaz. [1][4][6]
Föy süreyi parça sıcaklığında mı tanımlar? Öyleyse ulaştıktan sonraki etkin süreyi ölçün; fırın ayarı/toplam kalma yerine geçmez.
Kalın braket, ince kapak, takviye ve fırın konumu farklı ısınır. Temsili noktalar/eğriler tutup pencereyle karşılaştırın; kalınlık, yük veya hız değişiminde yenileyin.
Belirli çelik/sistemde süre/sıcaklık değişimi yapışma/darbeyi değiştirdi. Kalınlık/görünüm kür/mekanik yerine geçmez; araştırma optimumu diğer ürün için değildir. [4]
Kauçuk, plastik, yapıştırıcı, hassas bileşen tüm daldırma/kaplama/ısıl aşamalarla uyumlu olmalıdır. Son toz/sıvı kat için ikinci ısı ve uyumluluğu birlikte değerlendirin. [6][7]
Uygun çözücü sürtme tanımlı dayanımı değerlendirir; çözücü, sayı, kriter yöntem/ürüne bağlıdır. Dayanım tek başına tam kür kanıtı değildir. [11]
Kalınlık delik, diş ve kontağı nasıl etkiler?
Delik, diş, konumlama, sızdırmazlık ve kayma boşluğundaki film son geçmeyi değiştirir. Kalınlık kontrolü boyut etkisini kaldırmaz. [6][7]
Örnek: başlangıç çapı 6.000 mm; karşı duvarlarda kürlenmiş t₁ = 0.020 mm, t₂ = 0.018 mm. Diğer değişimler yok sayılırsa:
D_son = D_önce − t₁ − t₂ = 6.000 − 0.020 − 0.018 = 5.962 mm.
İki taraf birlikte yer kaplar; önerilen kalınlık değildir. Gerçek delik birikme/ölçüm erişimi düzden farklıdır. Son ölçü/geçme kontrolü kullanın, dış nominal ölçümü iç film yerine koymayın.
Diş kabulü yuvarlak delik formülüyle yapılmaz. Son gereksinim, mastar veya montaj kullanın; maske, sıra ve tamiri değerlendirin. Film kesilirse açık bölgeyi koruyun.
Normal film güvenilir iletken temas sayılmaz. Topraklama, ekran ekleri ve kontakları boyasız/özel işlem olarak tanımlayın; son sıkma/montajda elektrik yolunu doğrulayın. Vida filmi her zaman güvenle delmez; çıplak kontak da çevre koruması ister.
Kaplanmamış bölge, gözenek ve soyulma nasıl araştırılır?
Önce gözlem/konum, sonra yöntem. Gözenek, krater, parçacık, kabarcık ve çıplak yüzey farklı kökenlidir; fotoğraf kök nedeni kanıtlamaz. Galvanizde altlık, ön işlem, banyo, akım ve kür etkilidir. [8]
| Gözlem | İlk yön | Doğrulama |
|---|---|---|
| Geniş çıplak/ince yer | Temas, gölge, hava, sıvı/akım erişimi | Konum kalınlığı, yön, temas ve açılmış iç boşluk |
| Dış yeterli, kıvrım/iç ince | Geometri, girinti kaplama, askı/elektrot | Aynı parçada iç/dış değişim, yalnız ortalama değil |
| Gözenek, kırılma, pürüz | Altlık/ön işlem, gerilim, gaz/ısı, banyo/kür | Mikroskop, normal parça, elektrik/banyo/ısı kaydı |
| Krater, çukur, parçacık | Yağ, kalıntı, filtre, taşıma, fırın kiri | Aşama bazında gözlem; her çukuru elektrik kırılması saymayın |
| Su/damlama izi, görünüm farkı | Durulama, tutulan sıvı, yön, damlama/kür | Fırın öncesi/sonrası, sıvı yolları ve kayıt |
| Kabarcık, soyulma, montaj kırığı | Temizlik/arayüz, kür, kat uyumu, kenar, artık/mekanik | Hasarlı parçayı tutun; ayrılma katı; montaj/maruziyet karşılaştırma |
Tablo doğrulanacak yönlerdir, birebir neden eşlemesi değildir. [1][2][4][5][8]
Onarılmamış hata ve normal kontrol saklayın; malzeme, boya, yön, aşama, tamiri kaydedin. Birden çok kayıtsız değişiklik iyileşmeyi açıklamaz.
Yerel zarar uyumlu tamir edilebilir; yaygın arayüz hatası sadece boyanmamalı. Yeniden e-coat eski direnç, sökme, altlık/ısıya bağlıdır. Tamir rotasını gerçek parçayla doğrulayın; kürlü film çıplak metal değildir. [2][6][7]
Konum, yöntem ve kabulü birlikte yazın
Kaplama, kalınlık, görünüm, kür, yapışma, mekanik, çevre/montaj farklı soruları yanıtlar; kullanıma göre seçin, birbirine ikame etmeyin. [2][4][5]
Örnek M1 yüz, M2 iç kıvrım, M3 kaynak/bindirme, M4 erişilir delik, M5 askı çevresi; toprak/sızdırmazlık ayrı. Numara plan, kayıt, fotoğrafı bağlar; evrensel sayı değildir.
| Amaç | Kontrol | Kaydedilecek |
|---|---|---|
| Kritik kaplama/kalınlık | Altlık, eğrilik, erişime göre yöntem; kesit/açma gerekirse | Harita, kalibrasyon, nokta/kriter; kat veya toplam |
| Görünüm/kusur | Işık, mesafe, görünür yüzey anlaşması | Onaylı renk/numune, parlaklık, temas, kusur sınırı |
| Kür | Gerçek sıcaklık/föy ve performans | Ürün, eğri, noktalar/karar; çözücü yöntemi ayrı |
| Yapışma | Uygun çapraz kesme/bant veya diğer yöntem | Standart/sürüm, kalınlık, durum, konum, sınıf, ayrılan kat |
| Mekanik/montaj | Kullanıma göre darbe, bükme, sıkma veya montaj | Yük/koşul, çatlak/soyulma, son boyut/kontak |
| Korozyon/çevre | Tuz sisi, nemli ısı, çevrim veya kullanım maruziyeti | Altlık, ön işlem, sistem, numune, ortam; kabarcık/pas/çizik ilerlemesi |
Yapışma sınıfı arayüz kuvveti değildir
ASTM D3359 koşullu bant yapışmasını ölçer, mutlak kopma kuvveti veya yüksek yapışmadaki küçük farkı değil. İklim, bant, uygulama etkilidir; çok katta ayrılma metalde olmayabilir. [9]
ISO 2409 ve ASTM D3359 yöntem/sınıfları isimle değiştirilemez. Yöntem/koşulu yazın; küçük eğri/dar oyukta uygunluğu doğrulayın. Standardın uygulanamadığı yerde gelişigüzel kesmek uygunluk değildir. [9]
Tuz sisi saatleri dış ortam yılları değildir
Kontrollü ortamda numune karşılaştırılır; ASTM B117 ürün süresi/kabulünü otomatik belirlemez. Tek sonuç doğal ömrü genellikle öngörmez. [10]
E-coat/çinko mekanizma, kalınlık, ön işlem ve hasarda farklıdır. S235JR otobüs kapı braketi çalışması farklı kalınlıkları mekanik/tuz sisinde karşılaştırdı. Ortam/tüm sistemi kıyaslayın; evrensel e-coat veya elektrokaplama üstünlüğü çıkarılamaz. [3]
Taş darbesi, biriken tuzlu su veya ıslak/kuru çevrimde numune/ön hasar/maruziyeti uyarlayın. Çizik, kenar mühürleme, sonkat ve izin verilen korozyon bölgelerini eşitleyin.
Ortalama geçerse tüm noktalar geçmez
Önce nokta, sonra ortalama, dağılım, askı/parti trendi. Ortalama ince iç/dolu dışı gizler; kararlı proses sürekli şart dışı olabilir. [5]
Cp/Cpk için ölçüm, gruplama, kararlılık/dağılımı doğrulayın. Çelik şarj muhafazası çalışmasındaki konum/zaman verileri saklanmalı; kalınlık istatistiği tuz sisi, yapışma veya ömür kanıtı değildir. [5]
Ne zaman e-coat seçilir?
İletken/daldırılır parça, iç/dış koruma, kalınlık/parti tutarlılığı ve uygun askı/ön işlem/kür varsa değerlendirin. Karmaşık parçada koruyucu astar adayıdır. [6][7]
| Boyut | Elektroforetik boya | Sıvı püskürtme | Yaygın termoset toz |
|---|---|---|---|
| Uygulama | Daldırma/alan; banyo ve elektrik erişimi | Atomize sıvı, normal/elektrostatik | Kuru toz, genelde elektrostatik |
| Boşluk/gölge | Girinti yeteneği; hava/aralık/sıvı doğrulanır | Tabanca yolu/erişim/yöntem | Derin köşe/gölge özel değerlendirme |
| Renk/değişim | Belirli banyo/renk; diğer renk sonkat olabilir | Ekipman, boya, temizliğe göre | Toz değişimi; temizlik/kir/geri kazanım maliyeti |
| Isı/geçme | Ürün kürü ve sonraki sonkat | Belirli boya kuruma/kürü | Tozun parça sıcaklığı/süresi |
| Performans/toplam | Ön işlem, reçine, kaplama, uyum, kontrol ve kabul edilen parça | Eşdeğer bitmiş parça için tüm rota | Eşdeğer bitmiş parça için tüm rota |
Yöntem tek başına korozyon, hava, sertlik/maliyeti belirlemez. Aynı görünüm/fonksiyonla karşılaştırın; tek e-coat ve bitmiş tozu yalnız isimle fiyatlamayın. [6][7]
Çizim/foto, malzeme/yüzey, miktar, ortam, boşluk, yüz, toprak, diş/geçme gönderin. Boya/kalınlık/test belirsizse “doğrulanacak”. Temas, maske, sonkat, numune/kabulü belirleyip ön işlem, askı, kür, kontrol, ambalaj/tamir dahil kabul edilen parça maliyetini kıyaslayın.
- [1] Akafuah et al. Evolution of the Automotive Body Coating Process—A Review, Coatings, 2016
- [2] Skotnicki and Jędrzejczyk The Comparative Analysis of the Coatings Deposited on the Automotive Parts by the Cataphoresis Method, Materials, 2021
- [3] Skotnicki and Jędrzejczyk Comparative Analysis of Coatings Applied for Anti-Corrosion Protection of Public Transport Vehicles’ Structural Parts, Materials, 2024
- [4] Peti et al. Integrated Performance and Capability Analysis of Anticorrosive Cathodic Electrodeposition Coatings: Effect of Polymerization Variables, Materials, 2025
- [5] Piroh et al. Process Capability Assessment and Surface Quality Monitoring in Cathodic Electrodeposition of S235JRC+N Electric-Charging Station, Materials, 2026
- [6] PPG E-Coat Process Specifics
- [7] Lisa Merlo What is Electrocoating?, Products Finishing, 2011
- [8] Jose Tirado How to Identify and Control Poor Ecoat Film Appearance, Products Finishing, 2017
- [9] ASTM D3359-23 Standard Test Methods for Rating Adhesion by Tape Test
- [10] ASTM B117-26 Standard Practice for Operating Salt Spray (Fog) Apparatus
- [11] ASTM D5402-19(2024) Standard Practice for Assessing the Solvent Resistance of Organic Coatings Using Solvent Rubs