El electrorecubrimiento deposita pintura cargada desde un baño acuoso sobre una pieza conductora mediante un campo eléctrico. Es una opción para piezas metálicas complejas que requieren protección continua y admiten inmersión. Hay que confirmar conjuntamente sistema, pretratamiento, entrada de líquido, evacuación de aire, ajustes finales y curado. Inspeccione las zonas críticas de piezas reales: aspecto, espesor medio o un informe de niebla salina no bastan. [1][5][6][7]
¿Qué película produce el electrorecubrimiento?
La electrodeposición de pintura se conoce como electrocoating o e-coat; para sistemas catódicos también se usan CED, cataforesis y KTL. Esta guía trata películas orgánicas sobre metal. La deposición electroforética también sirve para cerámicas y biomateriales, pero sus fórmulas y procesos no se transfieren directamente a la protección de carcasas. [1][5][7]
E-coat y galvanoplastia utilizan corriente y un baño, pero producen capas distintas. La galvanoplastia suele depositar metales o aleaciones; aquí se deposita una pintura orgánica basada en resina. También difiere del óxido anódico y de las capas de conversión del pretratamiento, como el fosfatado. [1][6][7]
«E-coat» indica la aplicación, no la resina ni el uso. «Imprimación epoxi catódica» y «acabado acrílico catódico» son descripciones más completas: la primera suele proteger contra corrosión; el segundo se evalúa por producto para intemperie y decoración. La pieza recubierta no necesita alimentación externa para mantener su protección; «catódico» tampoco convierte la pintura corriente en una protección sacrificial como el zinc. [6][7]
¿Por qué se deposita la pintura y luego se ralentiza localmente?
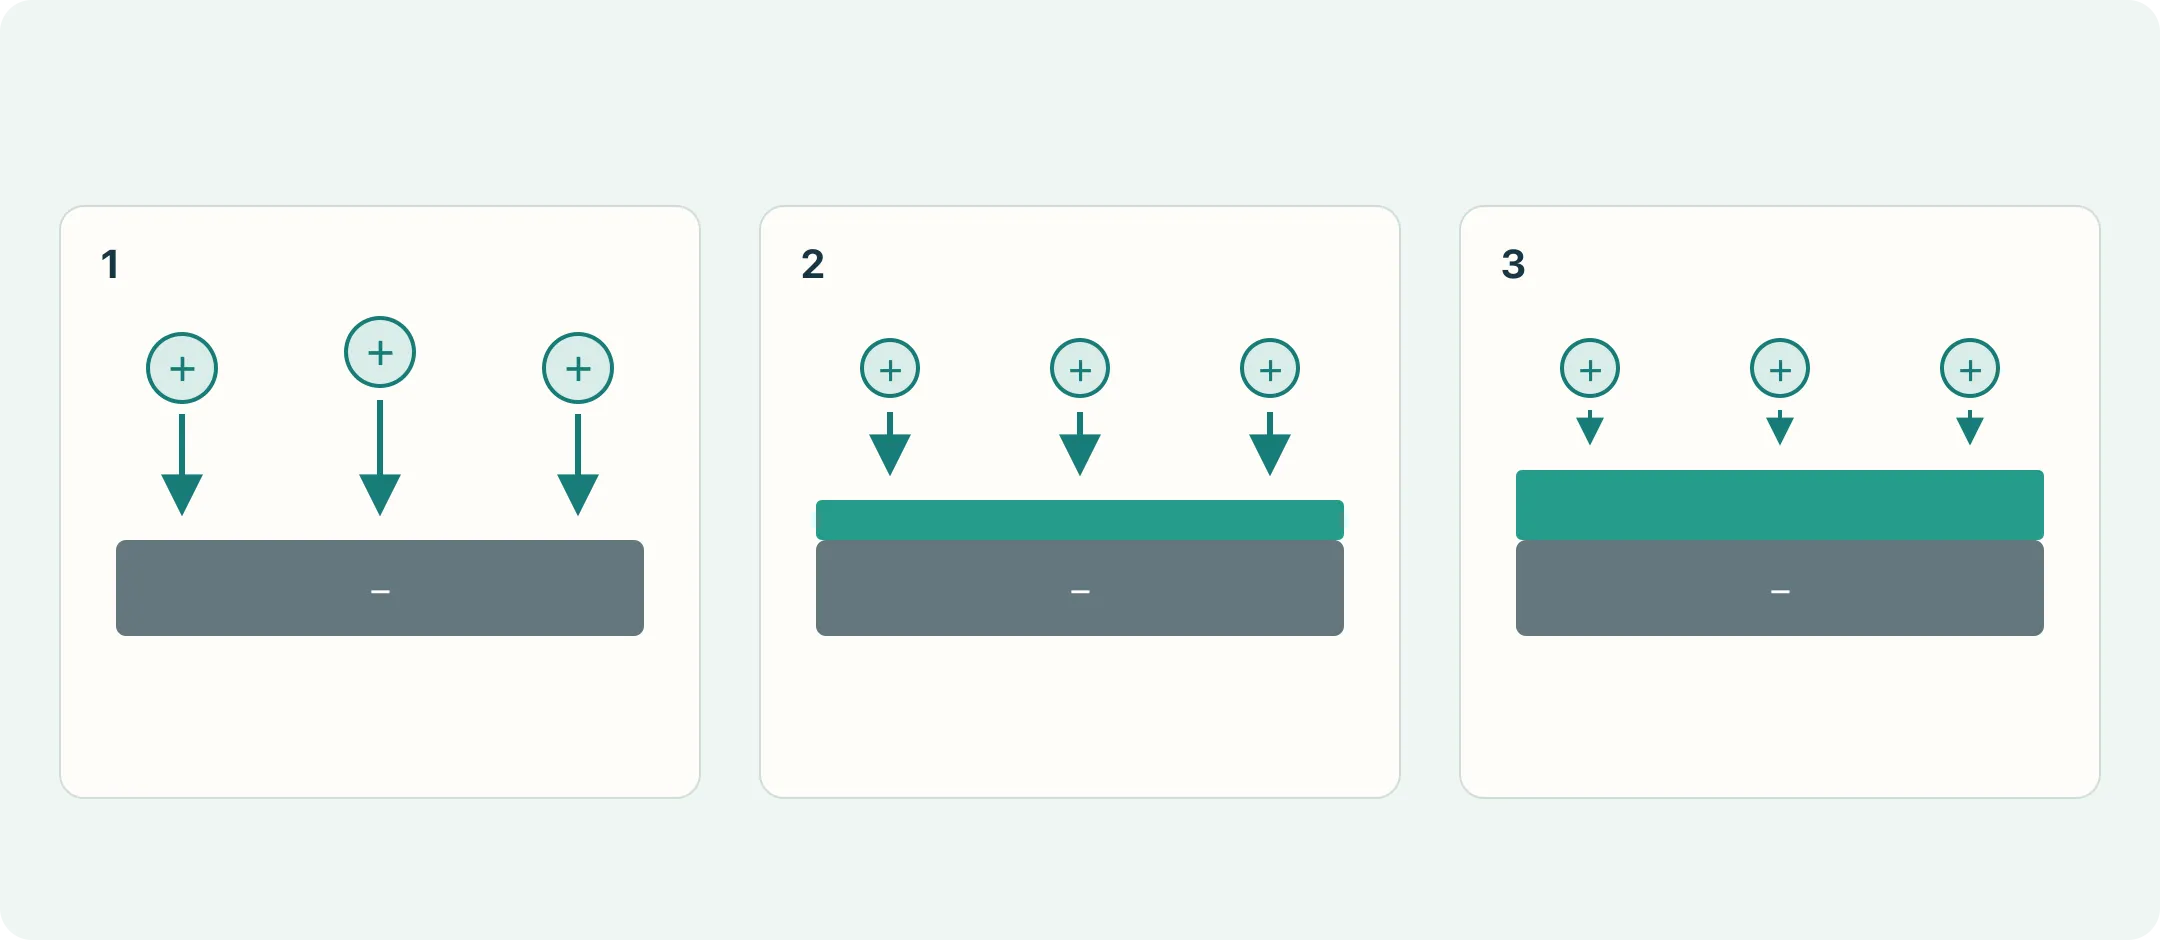
La pieza necesita conexión eléctrica fiable al rectificador y la pintura cargada debe alcanzar su superficie a través del baño y del campo eléctrico. La inmersión por sí sola no garantiza una película aceptable. [5][6][7]
En la deposición catódica, la pieza es negativa y las partículas de pintura positivas. La migración va seguida de neutralización electroquímica y formación de película cerca de la superficie. La resina dispersa se deposita: migración, reacción interfacial y formación de película intervienen conjuntamente; la atracción de cargas no explica todo. [5][7]
La película aparece primero en posiciones eléctricamente accesibles. Al engrosarse aumenta la resistencia local, disminuye la deposición y cambia la distribución de corriente, favoreciendo otras zonas desnudas accesibles. Existe una tendencia autolimitante, sin garantía de espesor idéntico en todos los puntos al mismo tiempo. [1][6][7]
El espesor depende del perfil de tensión, tiempo energizado, baño, geometría y película curada. Más tensión puede aumentar la deposición, pero determinadas combinaciones generan gas, calentamiento y rotura local. Especialmente en galvanizados, una película interior fina no justifica aumentar automáticamente la tensión de todo el baño. [1][5][8]
Confirme primero conexión y acceso del líquido; después revise medidas por posición y registros; finalmente ensaye ajustes dentro de la ventana del producto. Es especialmente necesario cuando el exterior tiene espesor suficiente y la cavidad no.
¿Cómo se diferencian polaridad y resina?
Son clasificaciones distintas. La pieza es negativa en cataforesis y positiva en deposición anódica. El proceso anódico puede incorporar iones del metal del sustrato y afectar la corrosión de ciertos sistemas. El catódico reduce esa incorporación y se utiliza ampliamente en imprimaciones protectoras. [1][7]
«Catódico» no significa «acabado exterior». Los epoxis aromáticos comunes ofrecen protección anticorrosiva y química, pero al sol requieren evaluar caleo, decoloración y acabado adicional. Compruebe por separado resina, pigmentos y sistema completo frente a intemperie. [6][7]
| Sistema | Uso que conviene evaluar | Condiciones por confirmar |
|---|---|---|
| Epoxi catódico | Imprimación para estructuras, soportes y carcasas de acero; uso monocapa sin sol según producto | Pretratamiento, bordes/cavidades, curado y acciones mecánicas; acabado compatible para sol |
| Acrílico catódico | Monocapa o sistema combinado con retención de color/brillo y resistencia UV | Color, brillo, intemperie, corrosión y curado específicos |
| Epoxi o acrílico anódico | Determinados usos decorativos, interiores o de curado específico | Interacción sustrato-película, uso y corrosión; verificar baja temperatura por producto |
| Imprimación e-coat más acabado líquido o polvo | Protección interior junto con color e intemperie exteriores | Compatibilidad, repintado, espesor total, ambos ciclos térmicos y ajustes finales |
Son usos candidatos, no clasificaciones de corrosión o coste. Una categoría puede incluir ventanas y prestaciones distintas. Para UV, colores especiales o curado a baja temperatura, solicite la ficha del producto concreto, no solo «pintura electroforética». [6][7]
¿Por qué el poder de penetración no garantiza todas las cavidades?
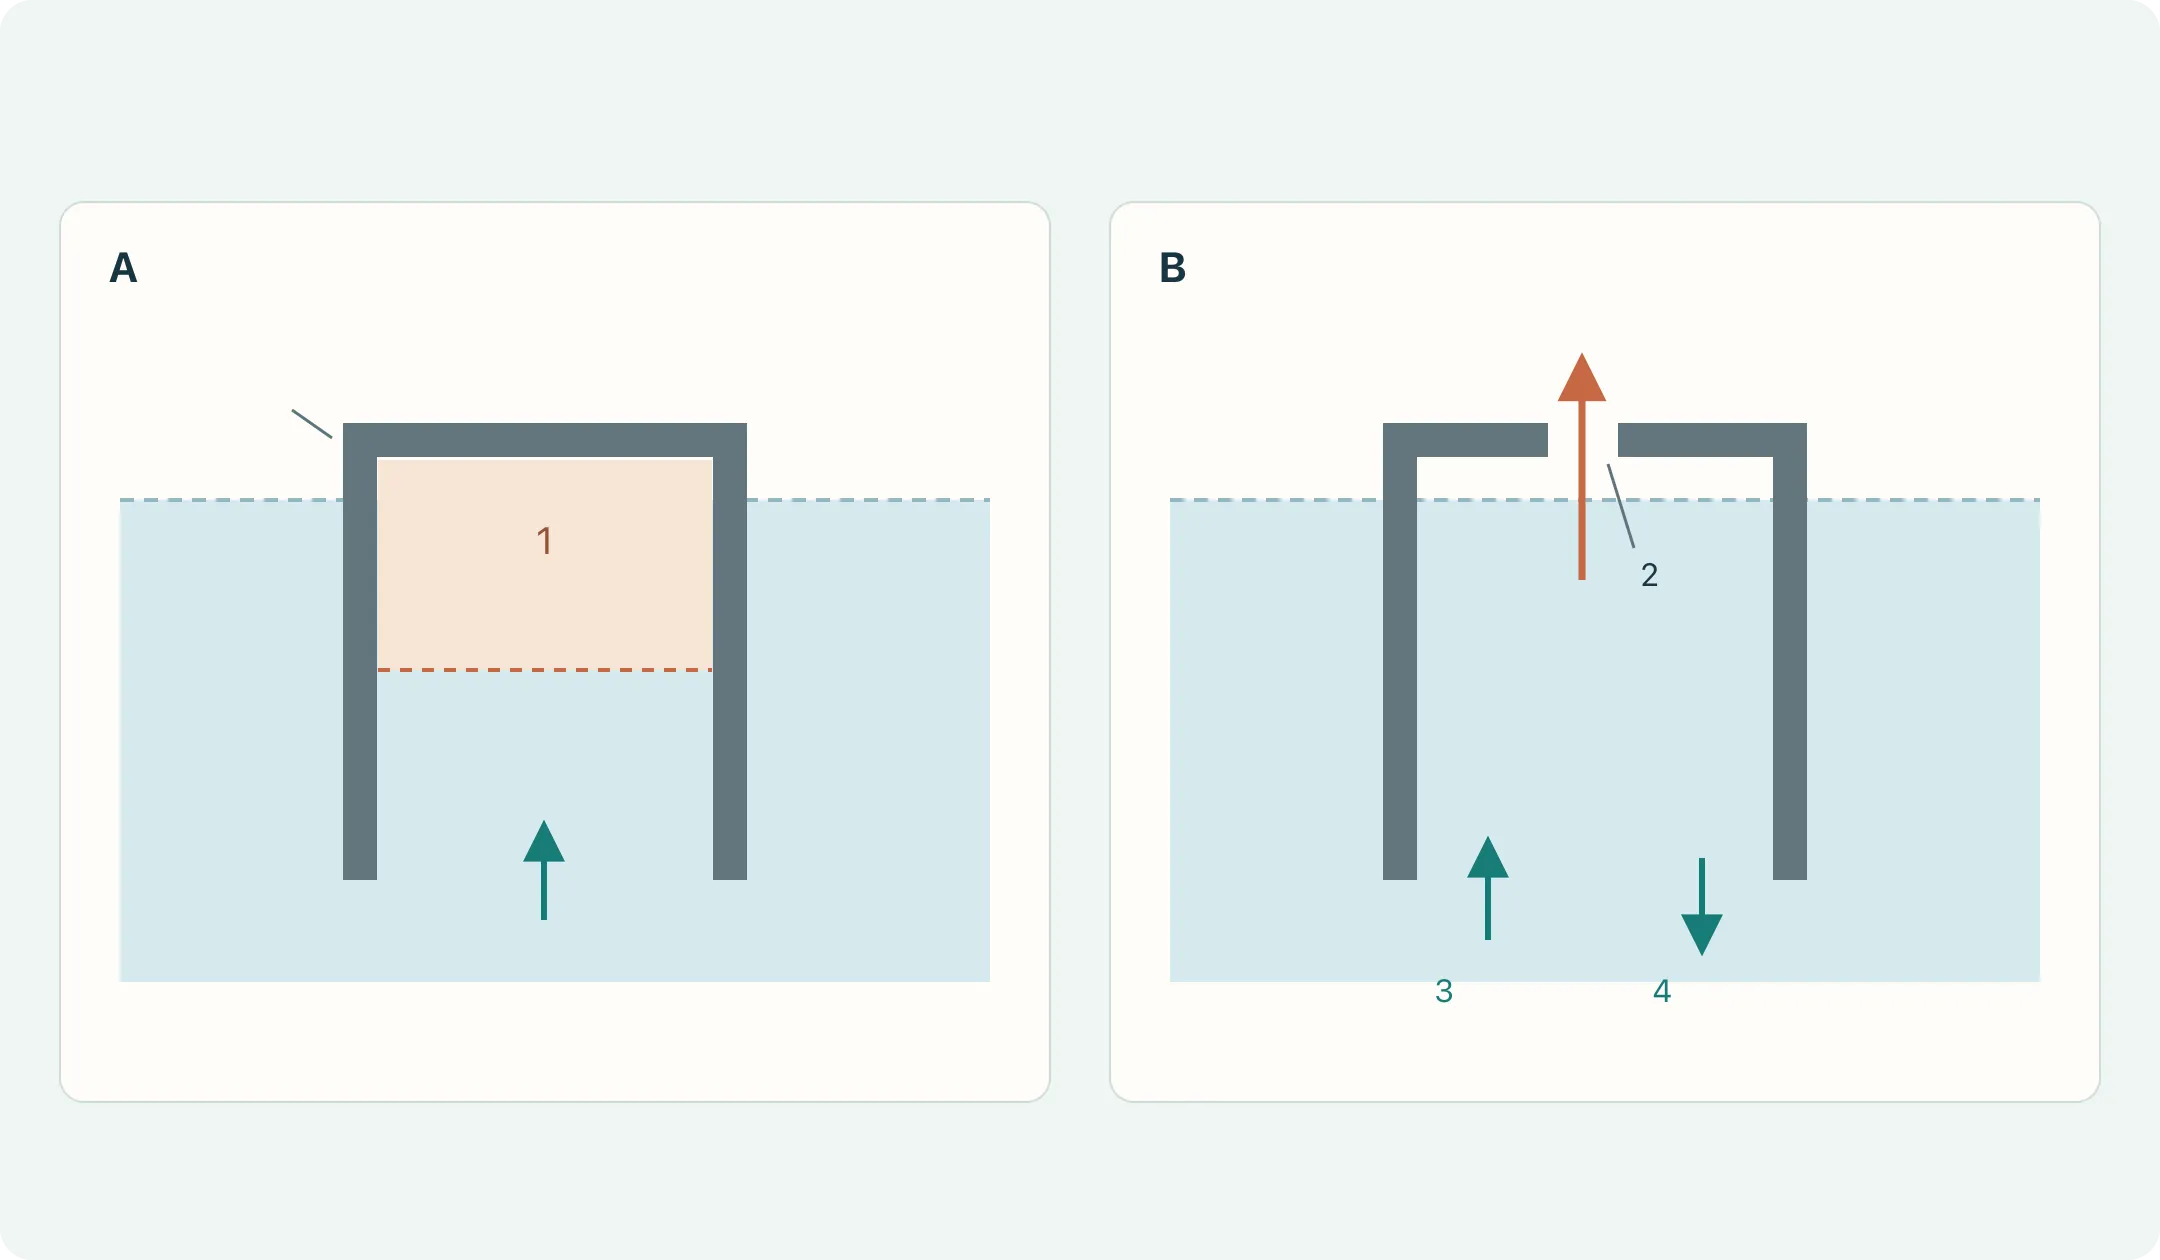
Describe la deposición en zonas rehundidas, apantalladas e interiores. La película exterior inicial aumenta la resistencia y redistribuye corriente hacia otras posiciones accesibles; por eso e-coat interesa para geometrías complejas. [7]
Persisten tres límites: contacto con líquido, trayectoria efectiva de corriente y circulación de líquido y aire. Una cavidad llena no garantiza espesor en su fondo; exterior cubierto no demuestra cobertura en una unión solapada cerrada. [5][7]
Revise cinco zonas de la geometría
- Bolsas y espacios invertidos: evalúe aire atrapado con la orientación real. Las superficies aisladas por gas no contactan normalmente con el baño; considere orientación, venteo o cambios geométricos.
- Agujeros profundos/ciegos y huecos estrechos: compruebe entrada y salida de pretratamiento, baño y enjuague. Las lecturas exteriores no sustituyen el fondo o interior del hueco.
- Pliegues, solapes y soldaduras: busque capas cerradas, aceite, residuos y retención de líquido. El poder de penetración no corrige interfaces cerradas sin acceso al baño.
- Contactos del bastidor: confirme conexión y posiciones permitidas para sombras/marcas. Situarlos en zonas estéticas o protectoras críticas puede dificultar reparación y aceptación.
- Retención tras retirar: el líquido en cavidades puede salir durante manipulación o calentamiento y producir defectos o contaminación. Revise llenado y drenaje conjuntamente. [2][5][8]
En una carcasa con pliegues y tuercas soldadas, identifique cara principal, pliegues interiores, fondos y solapes. Acuerde orientación e inspeccione piezas reales; prevea desmontaje, secciones o testigos cuando corresponda. Más probetas planas no demuestran aceptación de cavidades apantalladas.
No existe un diámetro mínimo universal de venteo o drenaje. Posición, resistencia, sellado, estanqueidad y aspecto importan junto con flujo y uso. La facilidad de recubrimiento no debe perjudicar el sellado del producto.
El pretratamiento determina la superficie bajo la pintura
E-coat no elimina automáticamente aceite de estampación, óxido, óxidos del borde o residuos de soldadura. El pretratamiento prepara el sustrato, establece una interfaz aceptable y limita contaminación transportada al baño. [1][2][8]
La secuencia típica incluye limpieza, enjuague, acondicionamiento/conversión y más enjuague, luego e-coat, postenjuague y curado. Depende de sustrato, química, pintura y prestaciones; no todos los proyectos usan la misma línea de fosfatado. [1][6][7]
| Sustrato/zona | Primera revisión | Motivo |
|---|---|---|
| Acero al carbono y laminado en frío | Aceite, óxido, óxidos del borde, soldadura y conversión compatible | Limpieza y rugosidad afectan uniformidad, unión y protección |
| Acero galvanizado o piezas con zinc | Estado del zinc, pasivado/antihuellas, óxido blanco y limpieza compatible | No es acero desnudo: limpieza agresiva, incompatibilidad o energización rápida pueden causar problemas |
| Aluminio o conjuntos aluminio/acero | Aleación/óxido, pretratamiento mixto y retención de líquido | Conductividad no garantiza compatibilidad con una línea de acero; confirme combinación real |
| Inoxidable, cobre y otros metales | Material, tratamiento previo y compatibilidad de pintura | Que un material admita e-coat no implica idénticas condiciones en todas las líneas |
| Zonas rugosas, rebabas, soldaduras y bordes | Rugosidad, partículas, limpieza y cobertura del borde | Rugosificar no desengrasa; salientes y huecos pueden generar película fina o contaminación |
Las revisiones proceden de procesos y análisis de calidad sobre diferentes sustratos; confírmelas con materiales compatibles y piezas reales. [1][2][6][8]
Más rugoso no significa mejor. En raíles S355J2G3 con pintura especificada, limpieza química y chorreado abrasivo solo produjeron distinta uniformidad/estructura. Demuestra influencia del pretratamiento, no superioridad universal del decapado ni una receta transferible. [2]
Evalúe desengrase, residuos, superficie, adhesión final y exposición conjuntamente. Ante anomalías del baño, investigue también enjuague y contaminación de etapas anteriores. [1][8]
¿Qué resuelven el control del baño y la ultrafiltración?
La producción estable depende de formulación, temperatura, pH, conductividad, contaminación, circulación/filtración, rectificador y postenjuague. Gestione dentro de la ventana del producto y equipo. [1][5][8]
| Elemento | Qué permite evaluar | Acción que no debe ser automática |
|---|---|---|
| Sólidos, relación pigmento/ligante y formulación | Estabilidad del material formador de película y composición | Añadir pintura por película fina ignorando agua, contaminación y equilibrio |
| pH y conductividad | Deriva química, entrada de iones y condiciones eléctricas | Tratarlos como equivalentes o formular solo por conductividad |
| Temperatura, circulación y filtración | Uniformidad, sedimento, partículas y diferencias locales | Usar más calor/circulación o filtración fina como remedio universal |
| Perfiles de tensión, corriente y tiempo | Contactos anómalos, deposición rápida o fluctuación | Registrar solo tensión final, sin rampa ni corriente |
| Enjuagues y ultrafiltración | Entrada de contaminación, arrastre de pintura y postenjuague | Suponer que ultrafiltrar elimina toda contaminación |
Con igual tensión final, distintas rampas, densidad de carga o baño producen otros espesores/aspectos locales. Registre cómo se colgó y energizó el lote y el estado del baño. [5][8]
La ultrafiltración produce permeado utilizable en enjuague de recuperación y retiene sólidos. La pieza arrastra pintura no depositada además de película; el postenjuague la retira y recupera según circuito. Mejora aprovechamiento y aspecto, pero no purifica todos los contaminantes disueltos. [1][6][7]
Compare pH, conductividad, sólidos, arrastre del pretratamiento, postenjuague y ultrafiltración antes de que el proveedor determine correcciones. Sin sistema/origen definidos, no adopte dosis ácido/base, purga o reposición universales.
Acuoso no significa sin emisiones: puede haber codisolventes y volátiles del curado. Incluya limpieza, enjuague, mantenimiento y tratamiento de aguas en proceso y coste. [7]
El curado se acepta por la temperatura real de la pieza
Deposición y curado químico son etapas distintas. El postenjuague elimina arrastre; el calor permite nivelar, secar y reticular el termoestable. Una película continua al salir no demuestra prestaciones mecánicas/protectoras finales. [1][4][6]
Compruebe si la ficha define tiempo a temperatura real de pieza. En ese caso mida tiempo efectivo después de alcanzarla; consigna del horno o permanencia total no lo sustituyen.
Soportes gruesos, tapas finas, refuerzos y posiciones de horno calientan de forma diferente. Mida posiciones representativas, conserve curvas y compare ventana del producto. Reconfirme al cambiar espesor, densidad o velocidad.
Ensayos con acero y sistema especificados variaron tiempo/temperatura y observaron adhesión e impacto distintos. Espesor y aspecto no sustituyen curado o mecánica; tampoco se transfiere una temperatura óptima a otro producto. [4]
Conjuntos con caucho, plásticos, adhesivos o componentes precisos necesitan compatibilidad con inmersión, e-coat y todos los horneados. Si hay acabado posterior líquido/polvo, evalúe segundo ciclo y compatibilidad conjuntamente. [6][7]
El frotado con disolvente apropiado evalúa resistencia bajo condiciones definidas. Disolvente, pasadas y criterio dependen del método y pintura; un nivel de resistencia no demuestra por sí mismo curado completo. [11]
¿Cómo afectan espesor, agujeros, roscas y contactos?
La película añadida en agujeros, roscas, apoyos, sellos y holguras puede modificar el ajuste final. Controlar espesor no elimina el efecto dimensional. [6][7]
Ejemplo: diámetro inicial 6.000 mm; películas reales curadas opuestas t₁ = 0.020 mm y t₂ = 0.018 mm. Ignorando otros cambios dimensionales, el diámetro final aproximado es:
D_final = D_inicial − t₁ − t₂ = 6.000 − 0.020 − 0.018 = 5.962 mm.
Se suma ocupación de ambos lados; no son espesores recomendados. Deposición y acceso de medida en agujeros reales difieren del plano. Verifique dimensión/ajuste finales, no sustituya película interior por lectura exterior nominal.
Esta fórmula no basta para roscas. Acepte por requisitos finales, calibres o montaje real; evalúe enmascarado, secuencia y retrabajo. Si corta película, proteja posiciones expuestas.
No presuponga un contacto conductor fiable sobre e-coat ordinario. Defina zonas sin pintura/tratamiento para tierra, juntas de apantallamiento y contactos; compruebe el circuito con montaje y apriete finales. Los tornillos no perforan siempre de forma fiable; los contactos desnudos necesitan protección ambiental.
¿Cómo investigar zonas desnudas, poros o descascarillado?
Describa fenómeno y posición antes de elegir método. Poros, cráteres, partículas, ampollas y zonas desnudas tienen múltiples orígenes; una foto no demuestra causa. En galvanizados influyen sustrato, pretratamiento, baño, perfil eléctrico y horno. [8]
| Observación | Primera investigación | Comparación útil |
|---|---|---|
| Zona desnuda extensa o película fina | Contacto, sombra, aire atrapado, acceso de baño/corriente | Espesor por zona, orientación, contactos y cavidades abiertas representativas |
| Cara suficiente, pliegues/fondo finos | Geometría, penetración, bastidor y electrodos | Espesores interior/exterior de la misma pieza tras cambios, no solo promedio |
| Poros, rotura o salientes rugosos | Sustrato, pretratamiento, tensión, gas/calor, baño y curado | Microscopía, piezas normales y registros eléctricos/químicos/térmicos |
| Cráteres, depresiones o partículas | Aceite, residuos, circulación/filtración, manipulación y contaminación del horno | Observar por etapa; identificar partículas/fallo; no toda depresión es rotura eléctrica |
| Marcas de agua/goteo o variación local | Enjuague, retención, orientación, goteo y horneado | Comparar antes/después del horno y revisar rutas de líquido/enjuague |
| Ampollas, desprendimiento o saltado tras montaje | Limpieza/interfaz, curado, compatibilidad, bordes, residuos y cargas | Conservar fallos; identificar capa separada; comparar montaje y exposición |
La tabla propone hipótesis verificables, no una correspondencia única defecto-causa. [1][2][4][5][8]
Conserve piezas falladas sin reparar y controles normales; registre material, pintura, orientación, etapa y retrabajo. Cambiar varios factores sin registro impide atribuir mejoras.
Daños locales pueden admitir retoque compatible; un fallo interfacial amplio no debe taparse simplemente. La nueva electrodeposición depende de resistencia de película antigua, decapado, sustrato y calor. Defina ruta y valide piezas: pintura curada no equivale a metal desnudo para depositar. [2][6][7]
Defina posición, método y criterio conjuntamente
Cobertura, espesor, aspecto, curado, adhesión, mecánica, ambiente y montaje responden preguntas distintas. Seleccione según uso; no son intercambiables. [2][4][5]
Ejemplo: M1 cara visible, M2 pliegue interior, M3 cerca de soldadura/solape, M4 agujero accesible, M5 cerca del contacto. Tierra y sellos se comprueban funcionalmente aparte. La numeración vincula plano, lectura y foto; no fija un número universal.
| Qué confirmar | Plan de inspección | Datos conservados |
|---|---|---|
| Cobertura/espesor críticos | Método según sustrato, curvatura y acceso; sección o apertura si procede | Mapa, calibración, lecturas y criterio local; capa individual o espesor total |
| Aspecto y defectos | Iluminación, distancia y caras visibles acordadas | Muestra aprobada, color/brillo, contactos y defectos permitidos |
| Curado | Temperatura de pieza frente a ficha y controles de prestaciones | Producto, curvas, posiciones y decisión; método de disolvente aparte |
| Adhesión | Cuadrícula, corte/cinta u otro método aplicable | Norma/edición, espesor, estado, zona, clasificación y capa separada |
| Mecánica y montaje | Impacto, doblado, apriete o montaje según uso | Condiciones, grietas/desprendimiento, dimensiones y contactos |
| Corrosión y ambiente | Niebla salina, calor húmedo, ciclos o exposición de uso acordados | Sustrato, pretratamiento, sistema, muestra, exposición y criterios de ampolla/óxido/avance desde incisión |
La clasificación de adhesión no mide fuerza interfacial
ASTM D3359 evalúa adhesión por cinta bajo condiciones definidas, no fuerza absoluta de rotura ni diferencias finas de adhesión muy alta. Humedad, temperatura, cinta y ejecución influyen. En multicapa puede separarse entre pinturas sin evaluar unión inferior-metal. [9]
ISO 2409 y ASTM D3359 no intercambian procedimientos/clasificaciones solo por llamarse cuadrícula. Declare método y condiciones; confirme aplicabilidad en curvas, recesos o zonas estrechas. Cortes informales donde no puede ejecutarse la norma no demuestran conformidad. [9]
Horas de niebla salina no son años exteriores
La niebla salina compara muestras definidas en ambiente controlado; ASTM B117 no fija automáticamente duración ni aceptación del producto. El resultado solo normalmente no predice vida natural. [10]
E-coat y zinc difieren en mecanismo, espesor, pretratamiento y daños. Un estudio de material S235JR para soportes de puertas de autobús comparó capas de distintos espesores, daño mecánico y niebla. Compare ambiente y sistemas completos; no demuestra superioridad universal de e-coat o galvanoplastia. [3]
Con impactos de piedra, salmuera acumulada o ciclos húmedo/seco, adapte muestra, daño previo y exposición. Iguale incisiones, sellado de bordes, acabado y zonas de corrosión permitidas al comparar.
Un promedio aceptable no implica que todas las posiciones pasen
Compruebe cada posición antes de medias, dispersión, bastidores y tendencias entre lotes. Una media oculta esquina interior fina/exterior grueso; estabilidad puede ser desviación constante del requisito. [5]
Para Cp/Cpk confirme sistema de medida, agrupación, estabilidad y distribución. El estudio de carcasa de cargador de acero usó posiciones fijas y múltiples piezas/tiempos; conviene conservar esos datos, pero sus estadísticas de espesor no prueban niebla, adhesión o vida útil. [5]
¿Cómo decidir si utilizar e-coat?
Evalúelo cuando la pieza conduce y admite inmersión, necesita cobertura interior/exterior, importa espesor/consistencia y bastidor, pretratamiento y curado son compatibles. Es candidato a imprimación protectora en piezas complejas. [6][7]
| Aspecto | Electrorecubrimiento | Pulverización líquida | Polvo termoestable habitual |
|---|---|---|---|
| Aplicación | Inmersión/campo eléctrico; acceso de baño y conexión | Pintura líquida atomizada, convencional o electrostática | Polvo seco, normalmente electrostático |
| Cavidades y sombras | Penetración útil; validar aire, huecos y líquido retenido | Depende de trayectoria, acceso y método | Evaluar esquinas profundas y zonas apantalladas |
| Color/cambio | Baño de sistema/color especificado; otros colores mediante acabado | Según equipo, pintura y limpieza | Cambio de polvo; limpieza, contaminación y recuperación afectan coste |
| Calor y ajustes | Ventana del producto y posible acabado posterior | Secado/curado de la pintura concreta | Temperatura/tiempo real de pieza según polvo |
| Prestaciones/coste total | Pretratamiento, resina, cobertura, compatibilidad, inspección y pieza aceptada | Ruta completa con requisitos finales equivalentes | Ruta completa con requisitos finales equivalentes |
El método no determina por sí solo corrosión, intemperie, dureza ni coste. Cada candidato debe cumplir iguales requisitos; comparar «e-coat monocapa» y «polvo terminado» solo por nombre no basta. [6][7]
Envíe plano/foto, material/superficie, cantidad, ambiente y cavidades, caras, tierra, roscas y ajustes. Indique «por confirmar» si no sabe pintura, espesor o ensayo. Acuerde contactos, máscara, acabado, muestras y aceptación; compare coste por pieza aceptada con pretratamiento, bastidor, horno, inspección, embalaje y retrabajo.
- [1] Akafuah et al. Evolution of the Automotive Body Coating Process—A Review, Coatings, 2016
- [2] Skotnicki and Jędrzejczyk The Comparative Analysis of the Coatings Deposited on the Automotive Parts by the Cataphoresis Method, Materials, 2021
- [3] Skotnicki and Jędrzejczyk Comparative Analysis of Coatings Applied for Anti-Corrosion Protection of Public Transport Vehicles’ Structural Parts, Materials, 2024
- [4] Peti et al. Integrated Performance and Capability Analysis of Anticorrosive Cathodic Electrodeposition Coatings: Effect of Polymerization Variables, Materials, 2025
- [5] Piroh et al. Process Capability Assessment and Surface Quality Monitoring in Cathodic Electrodeposition of S235JRC+N Electric-Charging Station, Materials, 2026
- [6] PPG E-Coat Process Specifics
- [7] Lisa Merlo What is Electrocoating?, Products Finishing, 2011
- [8] Jose Tirado How to Identify and Control Poor Ecoat Film Appearance, Products Finishing, 2017
- [9] ASTM D3359-23 Standard Test Methods for Rating Adhesion by Tape Test
- [10] ASTM B117-26 Standard Practice for Operating Salt Spray (Fog) Apparatus
- [11] ASTM D5402-19(2024) Standard Practice for Assessing the Solvent Resistance of Organic Coatings Using Solvent Rubs