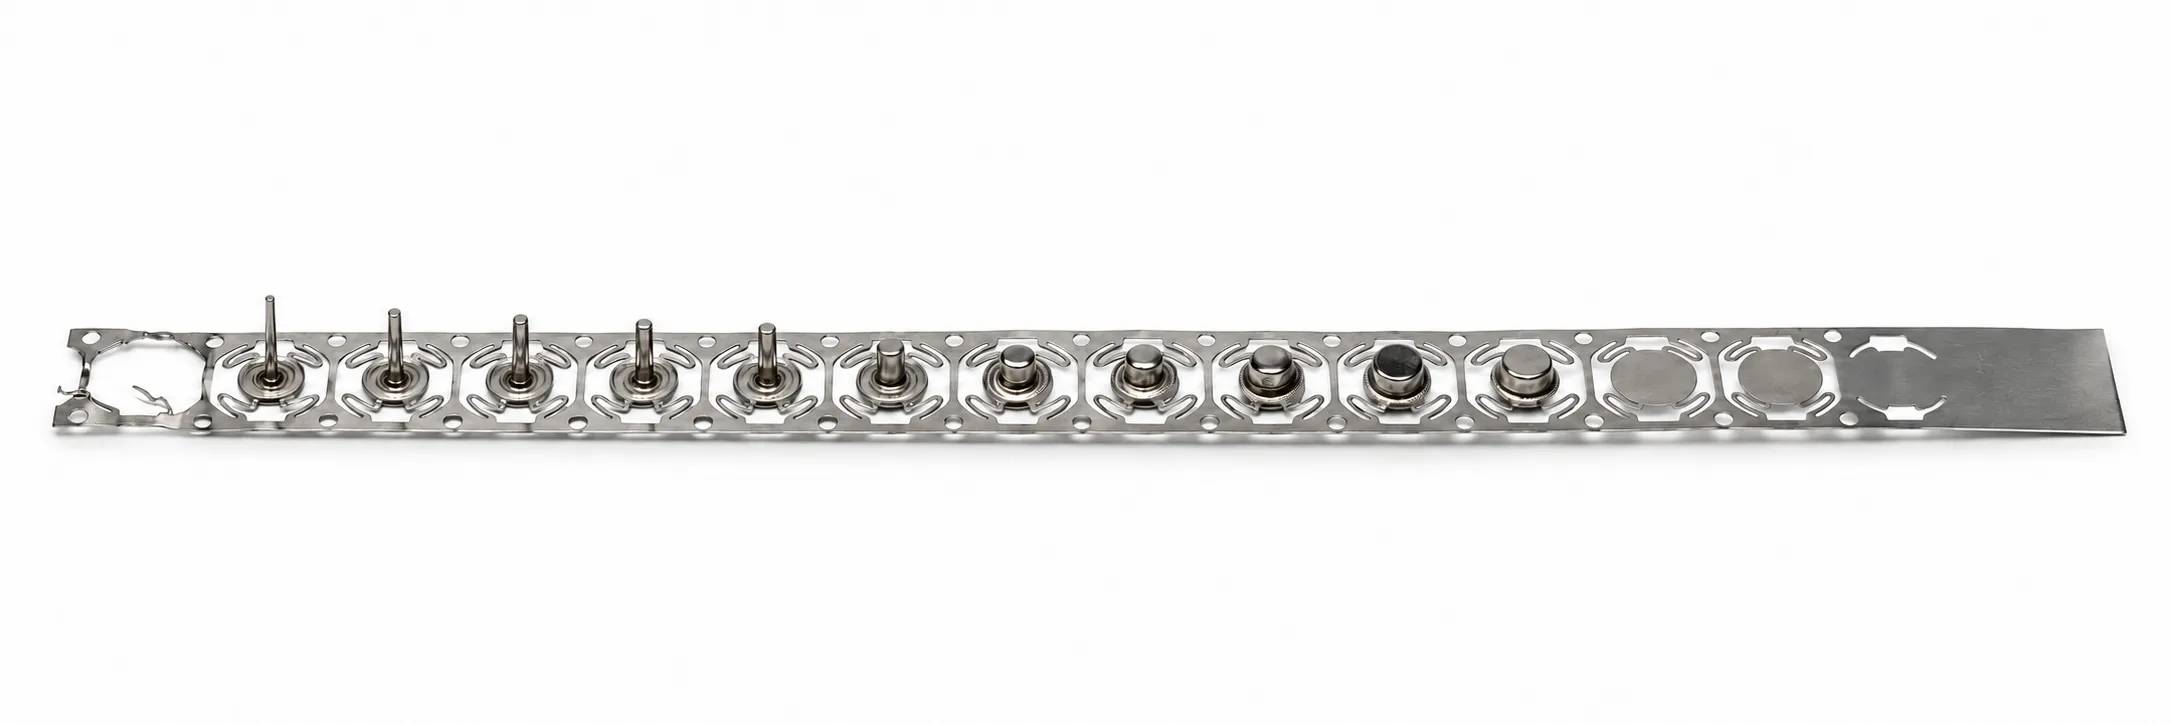
Un outil progressif peut combiner poinçonnage, formage, refrappe et séparation pendant qu'une bande métallique avance à travers plusieurs postes. Le résultat dépend de décisions prises avant la construction : orientation de la pièce, conception du support, séquence des fonctions et position dans la bande.
Pour l'acheteur OEM, la question pratique est de savoir si le plan, le volume prévu et le plan d'approbation permettent une gamme stable. Ce guide explique les entrées qui façonnent cette gamme et les dossiers à demander du devis jusqu'à la production récurrente.
Commencer par les exigences que l'outil doit préserver
Concevez l'outil progressif à partir de la fonction, pas d'un profil 2D isolé. Identifiez interfaces associées, références, trous critiques, contacts, hauteurs formées, sens de bavure, faces cosmétiques et surfaces sans marques d'outil. Ces exigences montrent les fonctions à soutenir et les endroits où un formage ultérieur pourrait perturber un travail antérieur.
Séparez exigences fonctionnelles et tolérances générales du cartouche. Tout serrer peut ajouter détails d'outil, refrappes et contrôles. Marquez les cotes qui pilotent ajustement ou assemblage; fournissez le contexte de la pièce associée lorsqu'il affecte le design. Fermez les questions pendant la revue DFM avant que la bande ne devienne la base de l'outil.
Concevoir les fonctions pour le soutien de bande et l'accès outil
L'outil progressif doit tenir la bande pendant l'entrée, le travail et le retrait des poinçons et formes. Trous proches d'un bord, ponts étroits, formes profondes, brides courtes et fonctions rapprochées peuvent laisser trop peu de matière pour soutenir la pièce aux postes intermédiaires. Il ne suffit pas qu'une fonction soit réalisable : la bande partiellement formée doit survivre à chaque poste suivant sans vriller, s'étirer ni perdre sa position.
Revoyez distance trou-bord, dégagements de pli, rayons, languettes, bossages, découpes partielles et ouvertures comme un système. Notez toute fonction déplaçable sans changer sa fonction; un petit ajustement peut préserver le support ou supprimer un poste. Indiquez sens de bavure et contraintes de fibrage, car l'orientation de bande affecte arête et comportement matière.
Construire la bande autour du pas, du support et des pilotes
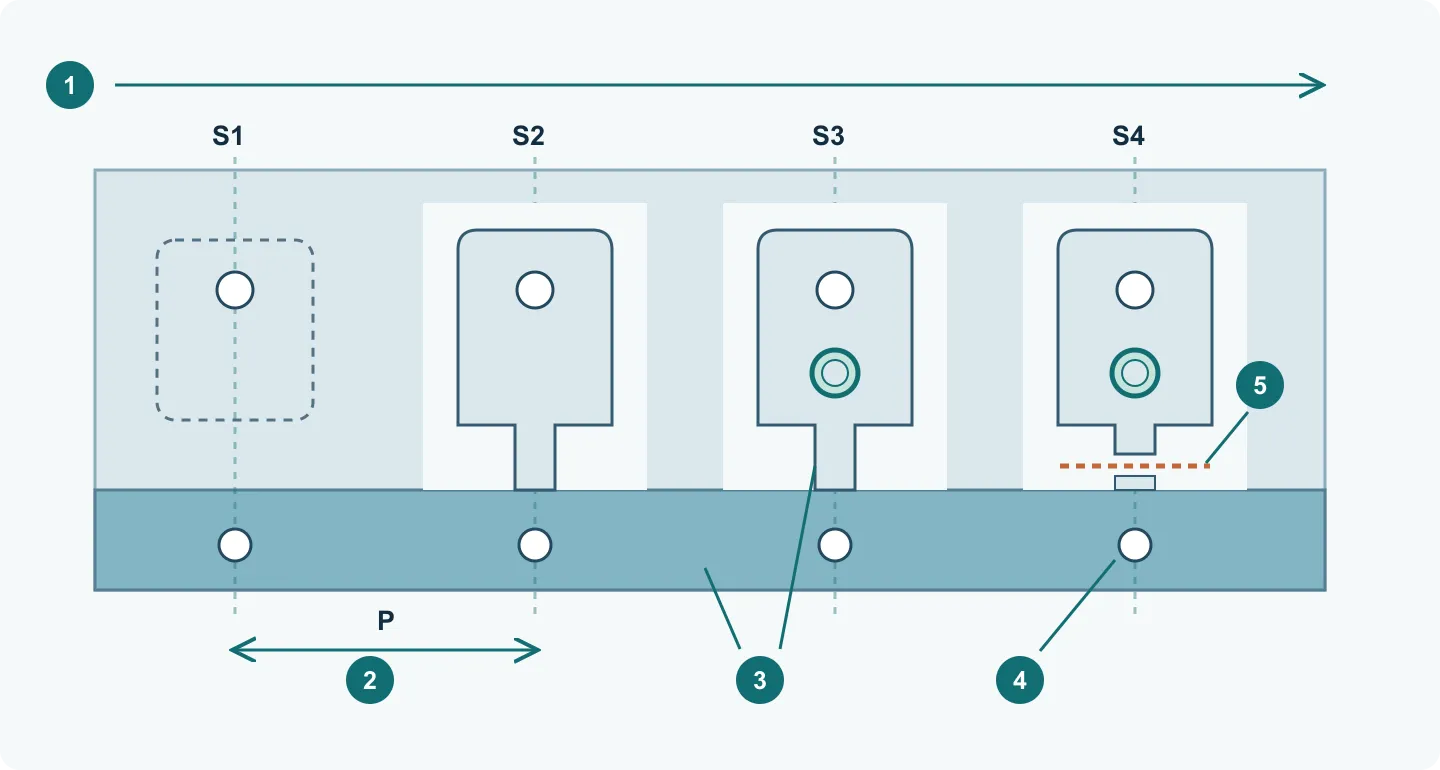
La mise en bande montre comment la bobine devient la pièce finie à chaque coup de presse. Elle fixe orientation, sens d'avance, pas, largeur de bande, support, ponts de chute et formes intermédiaires. Le rendement matière compte, mais la bande ayant le moins de chute théorique n'est pas forcément la plus fiable. Elle doit rester assez rigide pour avancer, se positionner et soutenir le travail à chaque formage.
Le pas P est l’avance nominale par coup, et non la longueur de l’outil ni nécessairement celle de la pièce finie. L’avance-bande déplace la bande ; les pilotes corrigent ensuite l’erreur résiduelle à travers des trous préparés. Guidage, relâchement de l’avance-bande et entrée des pilotes doivent être coordonnés. Les pilotes ne redressent pas un porteur endommagé et ne compensent pas une erreur d’avance quelconque.
- Suivez une pièce de S1 à S4 : poinçonnage des trous de pilotage et fonctionnels → détourage en conservant une attache → embossage → séparation finale. D’autres pièces occupent les autres postes au même coup ; cette séquence est pédagogique, pas un plan d’outil imposé.
- Repérez le porteur continu et l’attache qui retient la pièce. Ils doivent subsister jusqu’à la dernière opération nécessitant un appui.
- Vérifiez les bords des trous de pilotage et la bande après formage ou embossage. Des trous déformés, des attaches étirées ou des chutes coincées peuvent compromettre le positionnement malgré un entraxe correct entre postes.
Calculez la matière consommée par pas, puis les exclusions
Exemple de calcul : une implantation sur une rangée produit une pièce par pas. Avec une largeur W = 40 mm, un pas P = 30 mm et une surface développée nette A = 720 mm² après déduction des trous, la surface consommée par pas est W × P = 1 200 mm². Le rendement théorique vaut A / (W × P) = 60 %. Les 40 % restants sont les chutes de l’implantation, dont le porteur et les débouchures.
Pour n pièces par pas, utilisez n × A / (W × P), sans chevauchement des pièces. Ce rapport géométrique exclut les extrémités de bobine, les pièces de démarrage et les rebuts. Réduire le porteur peut améliorer le pourcentage tout en dégradant l’avance ; comparez aussi stabilité, production acceptée et évacuation des chutes.
Conception de bande pour emboutissage progressif: porteurs, attaches et opérations
L’emboutissage progressif forme une pièce par plusieurs opérations dans une bande ou une bobine.[8] En régime établi, les postes travaillent simultanément sur des pièces à différents stades; une même pièce les traverse au fil des coups.
La bande porteuse (carrier) est la zone continue assurant le transport. Une attache (web) relie la pièce à cette bande ou à un flan voisin. Ces zones proviennent de la même tôle; la matière extérieure à la pièce finie peut remplir une fonction de procédé indispensable.[3][4]
Une attache souple (stretch web ou compliant web) accepte un déplacement relatif de ses extrémités. Souple ne signifie ni entièrement élastique ni déformée uniquement par allongement axial.[3][4]
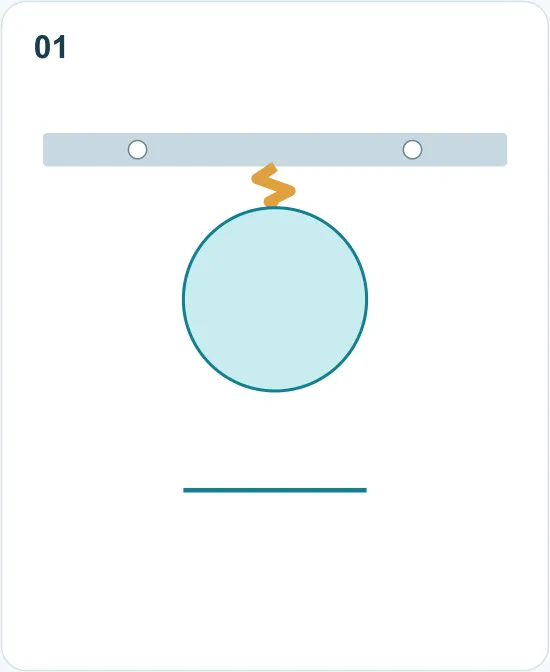
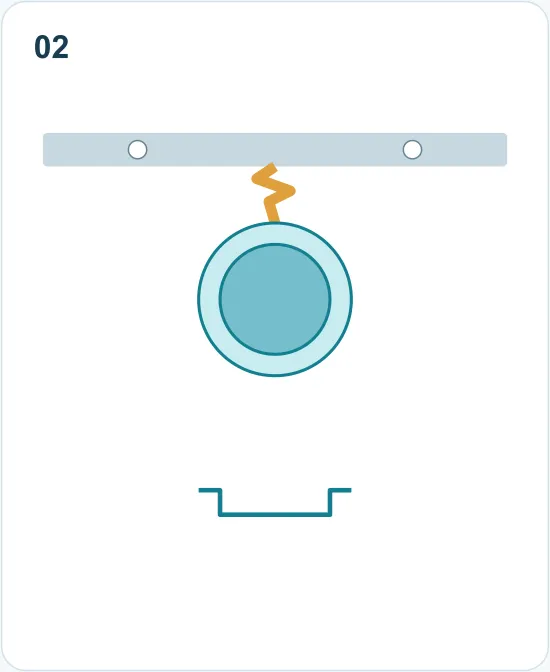
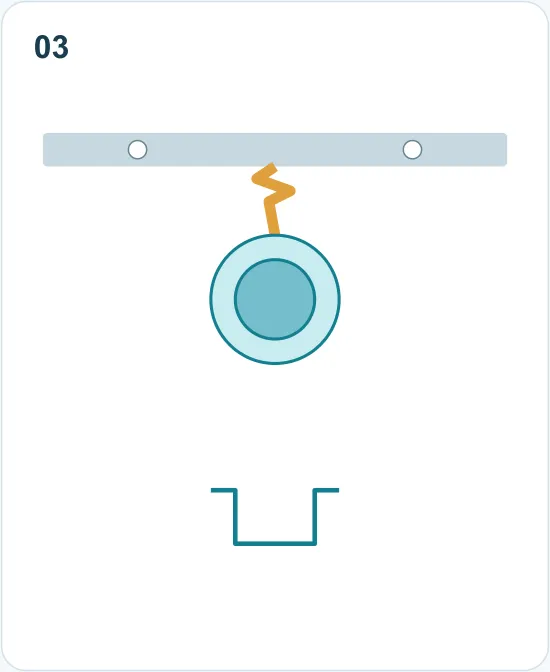
Schéma indépendant, non à l’échelle. Aucune dimension prescrite ni validation d’élasticité, de course ou de sécurité. A/B sont les attaches; P le pas nominal et Δu le mouvement relatif. Les vues partagent la tendance du diamètre; rayons, épaisseur et outils sont omis.
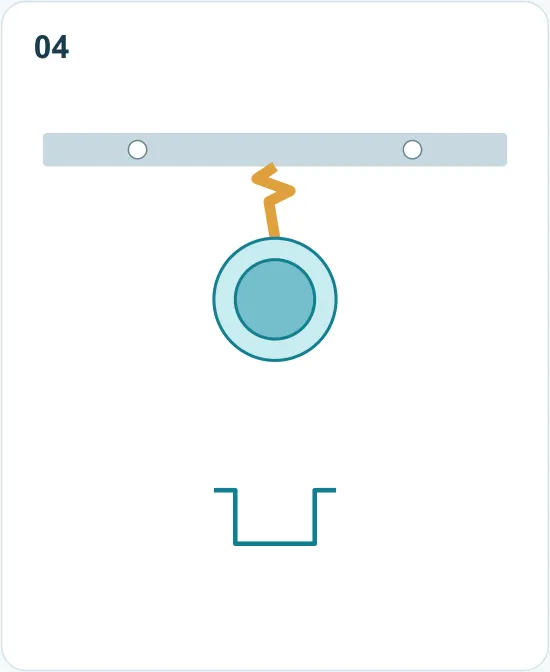
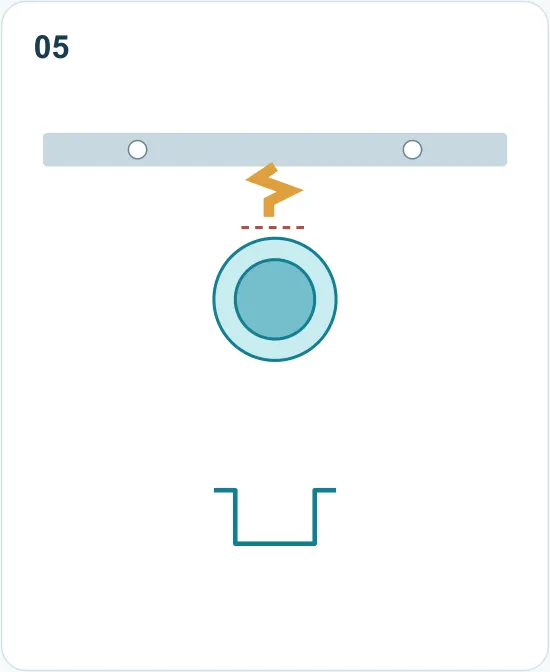
| Élément | Fonction | Vérification |
|---|---|---|
| Bande porteuse | Transporte et relie les pièces | Continuité après découpe; zones pilotes et appuis |
| Attache (web) | Relie pièce, bande ou flan voisin | Extrémités, racines, parcours, séparation et souplesse nécessaire |
| Trou pilote | Reçoit le pilote de positionnement | Déformation de la matière autour du trou |
| Découpes et déchets | Libèrent contours et espaces | Soutien restant et évacuation des déchets |
| Pas P et largeur B | Avance nominale et dimension transversale | Flans, attaches, outils et mouvements |
Accompagner le déplacement local pendant l’emboutissage
Pendant l’emboutissage, la matière environnante entre dans la zone de formage. Une attache fixée à un bord mobile doit accompagner ce mouvement. Une retenue excessive peut endommager l’attache ou la pièce; un soutien trop souple peut nuire à la répétabilité du transfert.[4]
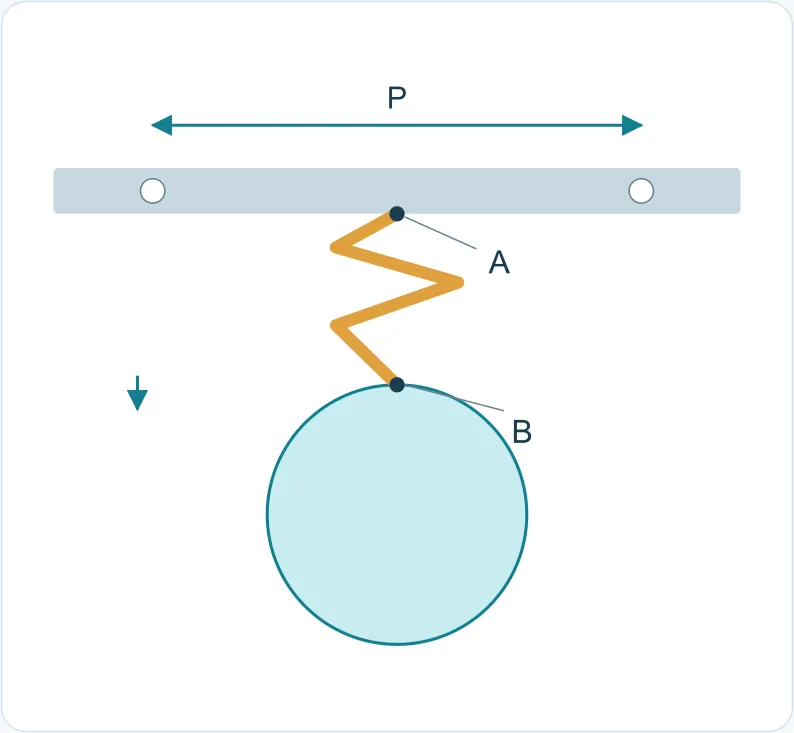
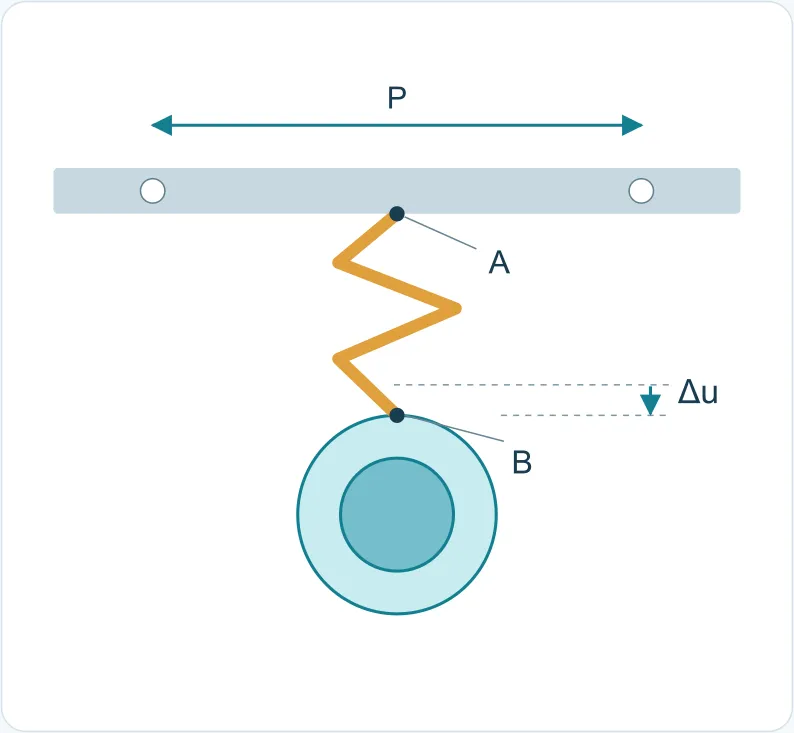
Pour un godet à collerette, A désigne l’extrémité sur la bande porteuse et B celle du flan. Si B se déplace vers le godet, l’attache doit accepter ce déplacement par rapport à A. Le pas nominal P entre trous pilotes reste une référence de conception: il faut aussi vérifier les déformations réelles de la bande et des trous. Capacité de déplacement et stabilité de positionnement sont deux vérifications distinctes.[4][5]
Élargir une attache ou ajouter des dégagements ne suffit pas. Examiner l’avalement de matière, le mouvement des extrémités, la stabilité, le positionnement et l’accès pour la séparation finale.[3][4]
Distinguish nominal pitch from local movement
Consider a flanged cup on a single-side carrier. A is the carrier attachment and B is the attachment at the blank edge. If the flange edge at B moves toward the cup during drawing, the web must accommodate B moving relative to A. This does not permit uncontrolled displacement of the carrier pilot holes.
the attachment-motion diagram uses nominal pilot-hole spacing P as a layout reference and compares local states before and after forming. Actual carrier and hole-spacing distortion still need examination. A design intention to retain P is not evidence of stable location. Check web movement capacity and carrier stability separately.[4][5]
Libérer la matière tout en conservant le guidage
Pour un godet à collerette, une gamme candidate comprend les trous pilotes et dégagements initiaux, le contour avec attaches conservées, la première passe, la réemboutissure ou le calibrage si nécessaire, le détourage et les opérations fonctionnelles, puis la séparation. Des postes peuvent être divisés, regroupés ou réordonnés.
Dans l’exemple cylindrique, la réemboutissure réduit le diamètre et augmente la profondeur, en redistribuant la matière entre paroi et collerette. Vue en plan et coupe axiale montrent la même évolution du diamètre. Rayons, épaisseur et outils sont omis; le dessin ne permet pas de calculer un développé.[10]
Identifier ce qui est retiré, ce qui reste lié et comment le poste suivant positionne la pièce. Une découpe trop précoce peut supprimer un soutien; une libération tardive peut déformer la bande porteuse. Définir le moment des trous précis depuis les références finales et vérifier leur déformation ultérieure. La hauteur ne fixe pas seule le nombre de passes: état matière, flan, rayons, serrage et lubrification interviennent. Un recuit intermédiaire ou une opération hors ligne modifie l’organisation du procédé continu.
| État du procédé | Matière retirée et conservée | Liaison et positionnement |
|---|---|---|
| Après découpe | Conserver bande, attaches et zones pilotes | Maintenir transport, guidage et soutien |
| Pendant emboutissage et réemboutissage | Déplacer la matière et libérer les interférences | Les outils contrôlent la pièce; les attaches suivent les déplacements |
| Après levage et avance | Le godet reste lié à la bande | Vérifier dégagement et arrivée dans la plage de positionnement |
| Détourage, fonctions, séparation | Finir les caractéristiques puis retirer les attaches | Conserver les soutiens d’usinage et de réception jusqu’à séparation |
Ces états expliquent la gamme, sans imposer quatre postes. Matière, géométrie et outils déterminent le découpage réel.
Follow what remains connected and how it is located
These states explain the process, not a four-station requirement. Material, geometry and actual tools determine whether operations are split, combined or reordered.
Choisir la disposition de la bande porteuse
Une bande porteuse sur un côté ou sur deux côtés décrit la disposition du soutien. Attaches fixes ou souples décrit leur comportement. Ces choix peuvent se combiner; comparer la même pièce, la même matière et la même production prévue.[3][5]
| Disposition | Soutien | Vérification |
|---|---|---|
| Un côté | Transport concentré sur un côté | Rotation, oscillation latérale, appuis et pilotes |
| Deux côtés | Soutien depuis les deux côtés | Largeur, dégagements et restriction de l’écoulement |
Choisir le comportement des attaches
Choisir les attaches selon le mouvement nécessaire. Pour chaque disposition, vérifier le soutien, les racines, les pièces voisines et l’accès de séparation. Examiner l’oscillation et la position après avance conjointement avec le levage et l’alimentation.[3][5]
| Attache | Mouvement demandé | Vérification |
|---|---|---|
| Fixe | Faible déplacement relatif | Transmission vers bande, pièces voisines ou pilotes |
| Souple | Parcours adapté au déplacement | Racines, stabilisation après avance et séparation |
A web must do more than accommodate motion: the workpiece must also arrive in a suitable position. Review its dynamic response together with lifting and feeding.[5]
Comparer pas, largeur et utilisation de matière
P est le pas nominal et B la largeur de bande. Prévoir les flans, formes intermédiaires, mouvements des attaches, limites d’outils et chemins de déchets. Un godet fini compact ne signifie pas un flan initial aussi petit.
Pour une même pièce, définir l’utilisation de matière en régime établi sur la matière nette finie: η = nAnet/(BP) × 100%. n est la production par avance; Anet la surface équivalente de tôle initiale conservée par pièce, en mm²; B et P sont en mm. Ne pas utiliser la projection du godet ni le flan incluant les futures chutes de détourage.
À partir du volume net, Anet = Vnet/t₀; à partir de la masse, Anet = mnet/(ρt₀). t₀ est l’épaisseur initiale et ρ la masse volumique de la même matière. Avec mm, mm³ et g, exprimer ρ en g/mm³. Exclure revêtements, fixations et autres matières ne provenant pas de la tôle.
Exemple: n = 1, Anet = 2600 mm², B = 70 mm, P = 60 mm donnent environ 61,9%; avec P = 56 mm, environ 66,3%, si les espaces de procédé et de mouvement restent suffisants. Amorçage, fin de bobine, rebut et valeur de récupération sont exclus. Comparer aussi qualité, vitesse soutenable, arrêts et entretien; un meilleur calcul ne démontre pas la faisabilité.
Coordonner positionnement, levage et avance
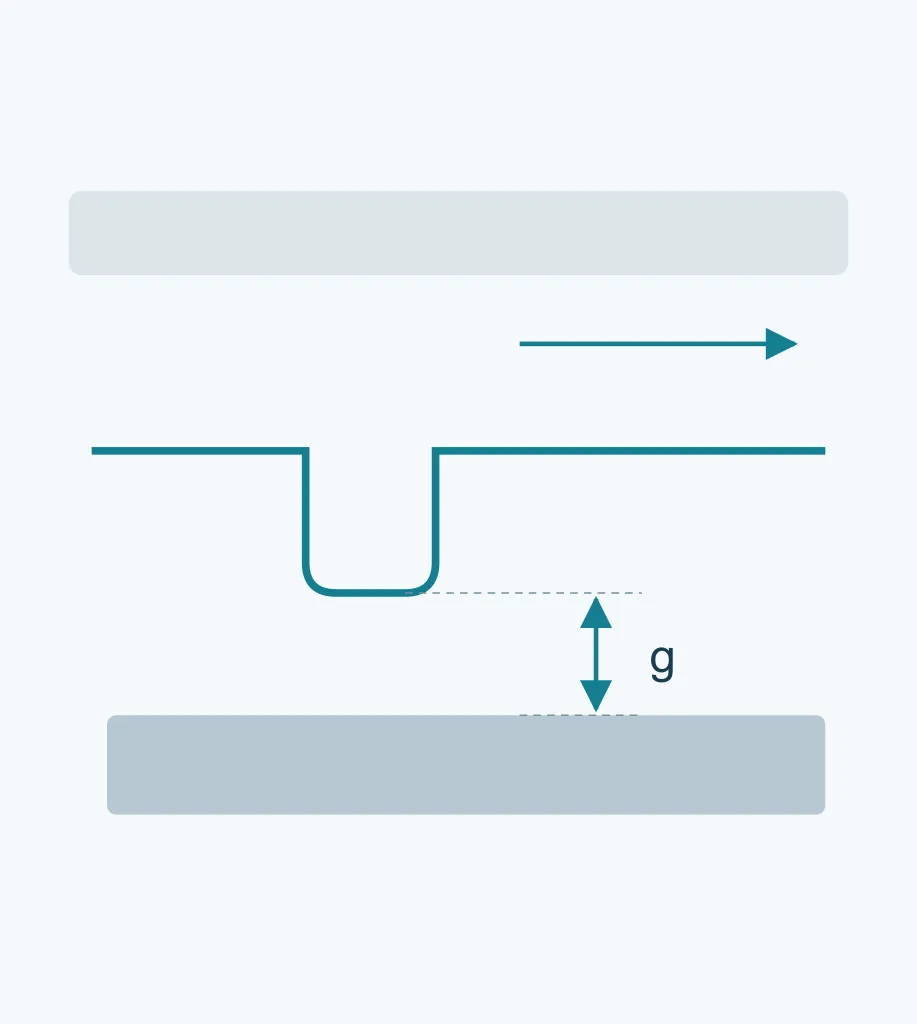
Suivre le cycle complet: retrait des outils, levage, passage près des obstacles fixes et mobiles, puis position finale. Les releveurs créent le dégagement de transfert et les pilotes participent au positionnement. Serrage et relâchement de l’alimentation doivent permettre la correction nécessaire sans contraintes contradictoires.[5]
g est le jeu vertical instantané entre le point le plus bas de la pièce et l’obstacle le plus haut du trajet. Vérifier le minimum sur tout le mouvement, avec oscillation, fléchissement, dispersion dimensionnelle et marge de réglage. Profondeur plus marge fixe ne prouve pas le passage libre.
- Terminer l’avance et soutenir la pièce dans la plage de positionnement.
- Coordonner entrée des pilotes, correction permise par l’alimentateur et conditions de maintien.
- Coordonner retrait des poinçons, pilotes et serre-flans avec levage et sortie des outils inférieurs.
- Avancer lorsque les éléments engagés ou gênants ont libéré le trajet; observer oscillation et position finale.
Il s’agit de relations fonctionnelles, sans angles de vilebrequin universels ni phases forcément séparées. Un chevauchement contrôlé peut exister selon outil, alimentateur et presse.[5]
Establish the transfer conditions within each cycle
These are functional relationships, not universal crank angles or fully separate motion phases. Controlled overlap may occur; review the die, feeder and press together.[5]
Examiner les défauts selon leur position
Conserver la bande entière et les échantillons par poste, avec lot, poste et conditions de mouvement. Des symptômes similaires ont parfois plusieurs causes. La position des défauts par rapport aux attaches, pilotes et zones formées guide l’enquête.
| Observation | Premières vérifications | Preuves |
|---|---|---|
| Fissure à la racine | Transitions, dommages et déplacement cumulé | Échantillons, gros plan et séquence de déformation |
| Position instable | Appuis, rigidité et mouvement | Vidéo répétée et mesures de position |
| Pilotes déformés ou dérive | Bande et contraintes de guidage/alimentation | Forme des trous, entraxes et planéité |
| Déchirure locale ou épaisseur variable | Écoulement, attaches, rayons, serrage, lubrification | Position, carte d’épaisseurs et réglages |
| Plis de collerette | Contact, effort, écoulement et soutien | Apparition, zone et variation des conditions |
Un maintien insuffisant peut permettre des plis; un effort trop élevé peut freiner l’écoulement et favoriser les déchirures. Ne pas augmenter sans fin la pression pour supprimer les plis visibles: revérifier les attaches et l’épaisseur de paroi.[10]
Vérifier la gamme et conserver les preuves
La revue doit expliquer comment chaque opération produit la pièce et avec quels critères dimensionnels ou visuels; comment la pièce atteint le poste suivant grâce à la bande, aux attaches, pilotes et soutiens; et comment confirmer la gamme.
Examiner la déformation cumulée, les échantillons par poste, les dimensions finales, l’épaisseur de paroi et l’avance répétée aux conditions prévues. Une pièce conforme isolée ne prouve pas la stabilité. Pour démarrer, envoyer plan, croquis ou photo avec assemblage, étanchéité, aspect, quantités et questions. Matière, épaisseur ou tolérances peuvent rester à confirmer; aucun plan de bande achevé n’est exigé.
Connexions souples en emboutissage progressif : découpes, ponts en S et ouvertures
L’emboutissage progressif forme une pièce par opérations successives dans une bande ou une bobine. Emboutissage décrit le formage ; progressif décrit les stations et l’avance de bande.[8]
Le porteur est la zone continue qui soutient et transporte les pièces. Un pont relie le flan au porteur ou à un autre flan. Un pont souple, ou stretch web, accepte un déplacement relatif des attaches ; cela ne signifie pas que toute déformation reste élastique.[3][9]
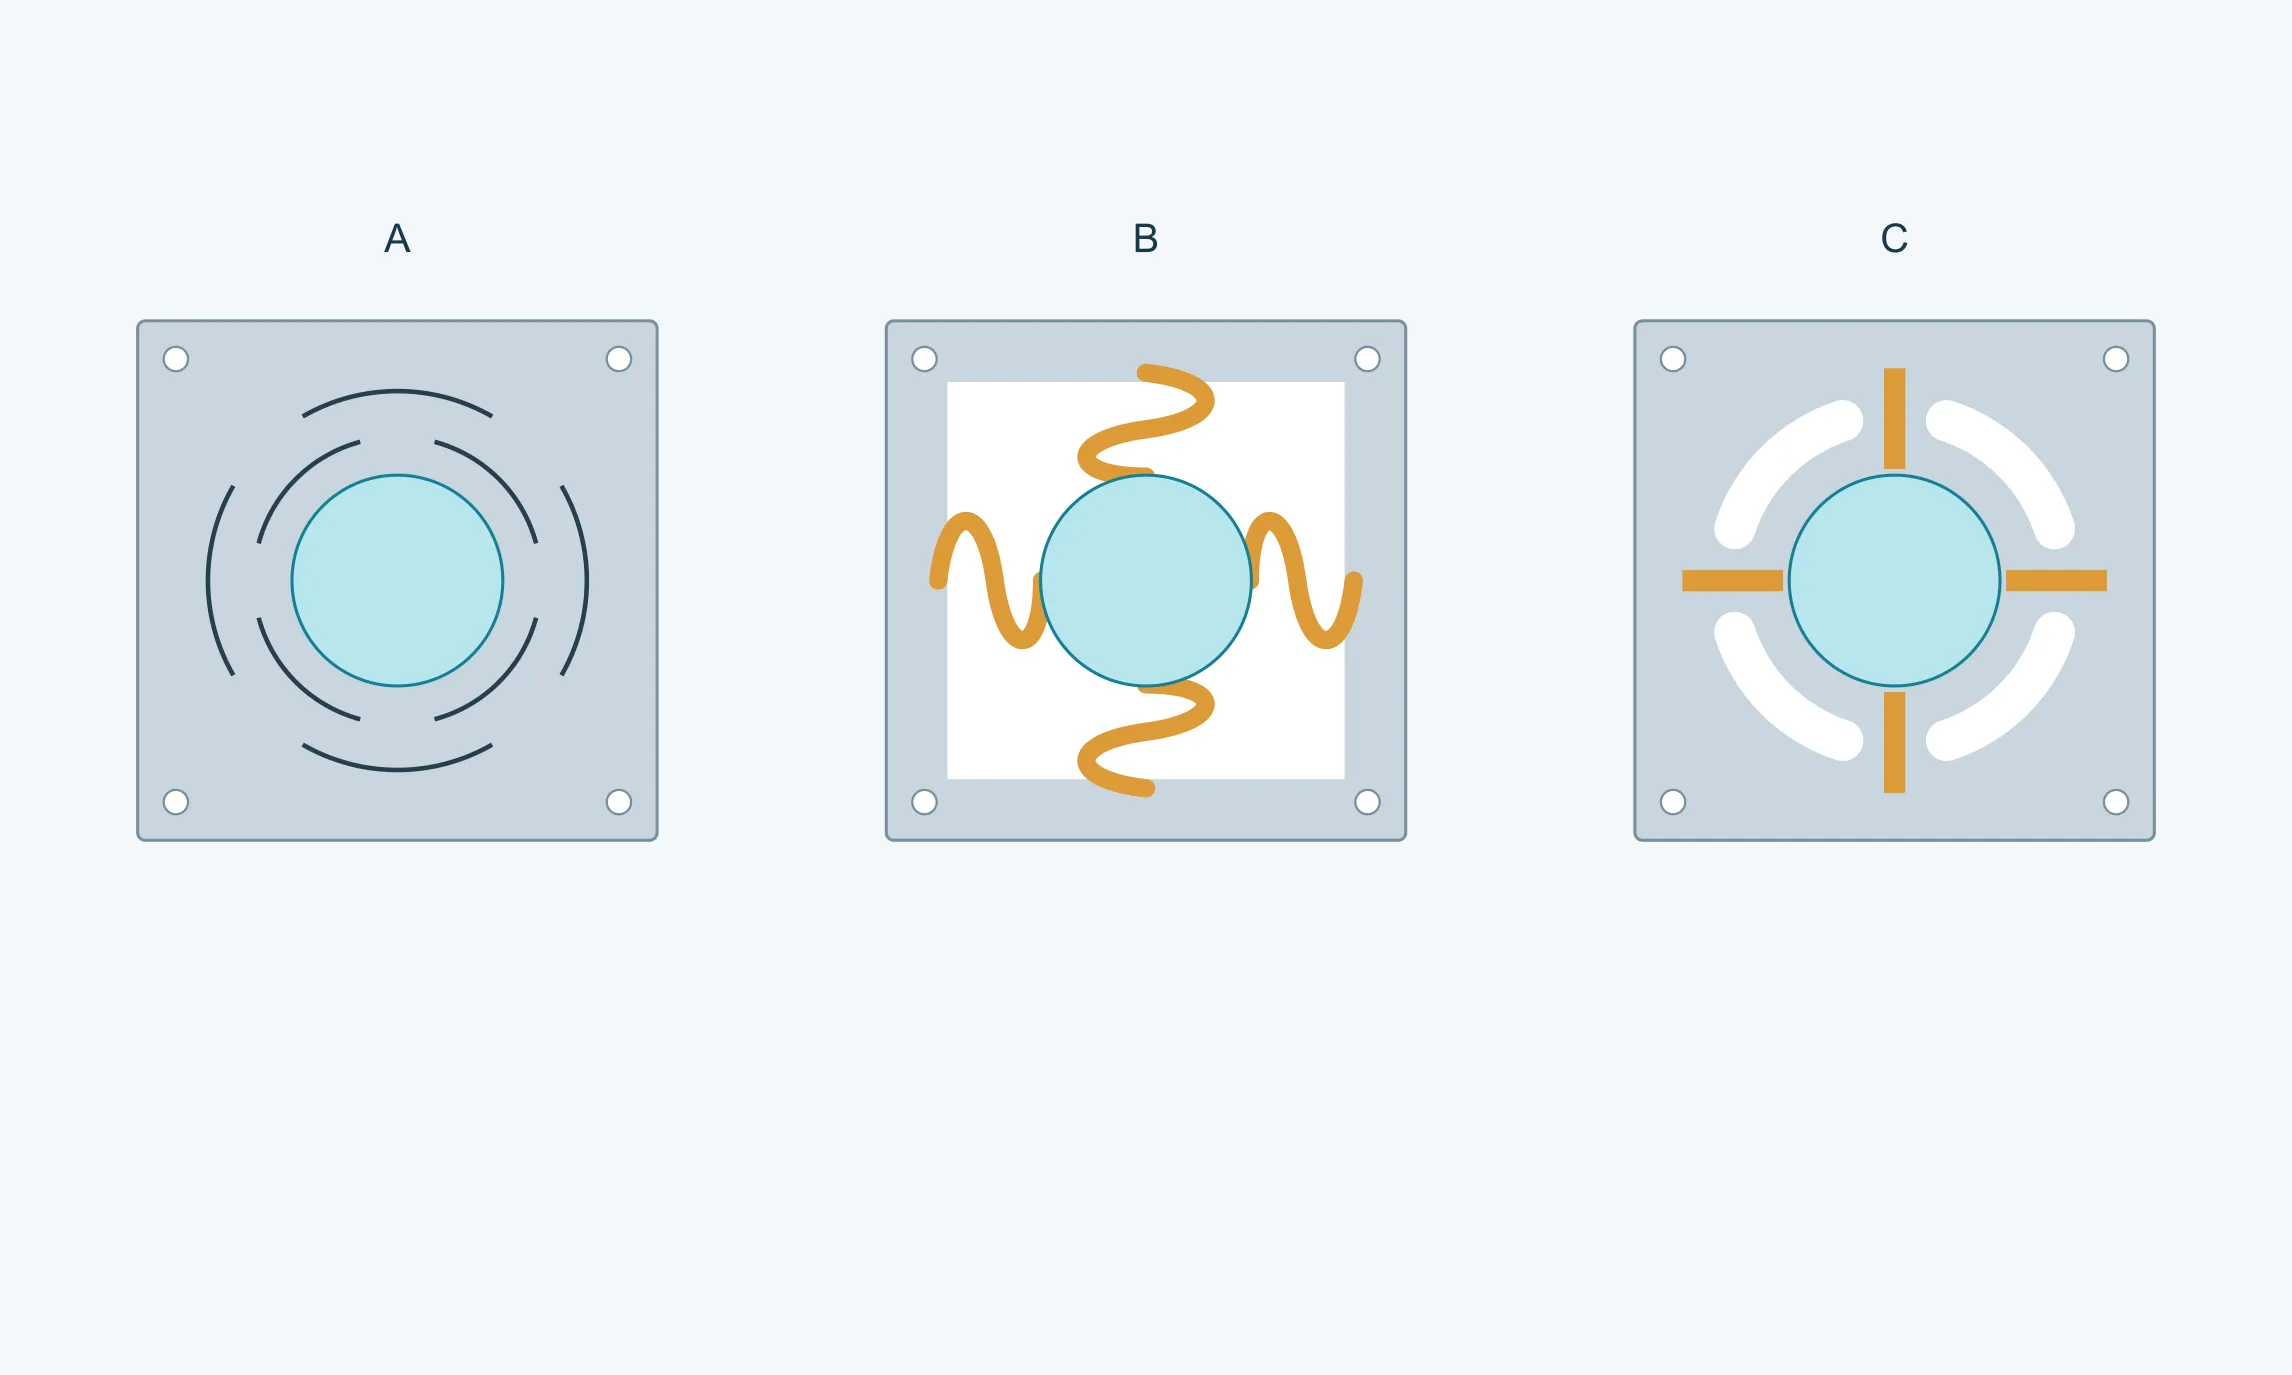
Les découpes locales, les ponts en S et les ouvertures de dégagement sont des exemples combinables, et non trois catégories normalisées exclusives. Déterminer d’abord direction et amplitude du déplacement, puis vérifier que la matière conservée transporte la pièce de façon répétable.
Comparer à géométrie, matière, épaisseur, nombre de pièces par avance, gamme et exigences qualité constants. Le tableau donne des questions de contrôle, sans classement fixe.
| Critère | Découpes locales | Pont en S | Ouvertures locales |
|---|---|---|---|
| Matière de procédé | Qu’est-ce qui est découpé sans retrait ? Que reste-t-il en chute ? | Pont et dégagements augmentent-ils largeur ou pas ? | Que retire-t-on et quelles liaisons restent ? |
| Déplacement relatif | Les découpes acceptent-elles le mouvement ? | Le trajet évite-t-il une rupture locale ? | Quelle direction est libérée ou encore contrainte ? |
| Stabilité de l’avance | Flexion et torsion incontrôlées évitées ? | Oscillation et placement acceptables ? | Les appuis restants sont-ils fiables ? |
| Défauts à observer | Extrémités de coupe, racines et porteur | Racines, courbes, oscillation et position | Extrémités, liens étroits et pilotes voisins |
| Confirmation | Échantillons par station et bande complète | Formage et transfert sur plusieurs cycles | Libération progressive et maintien des appuis |
Découpes de procédé : séparer localement en conservant une liaison
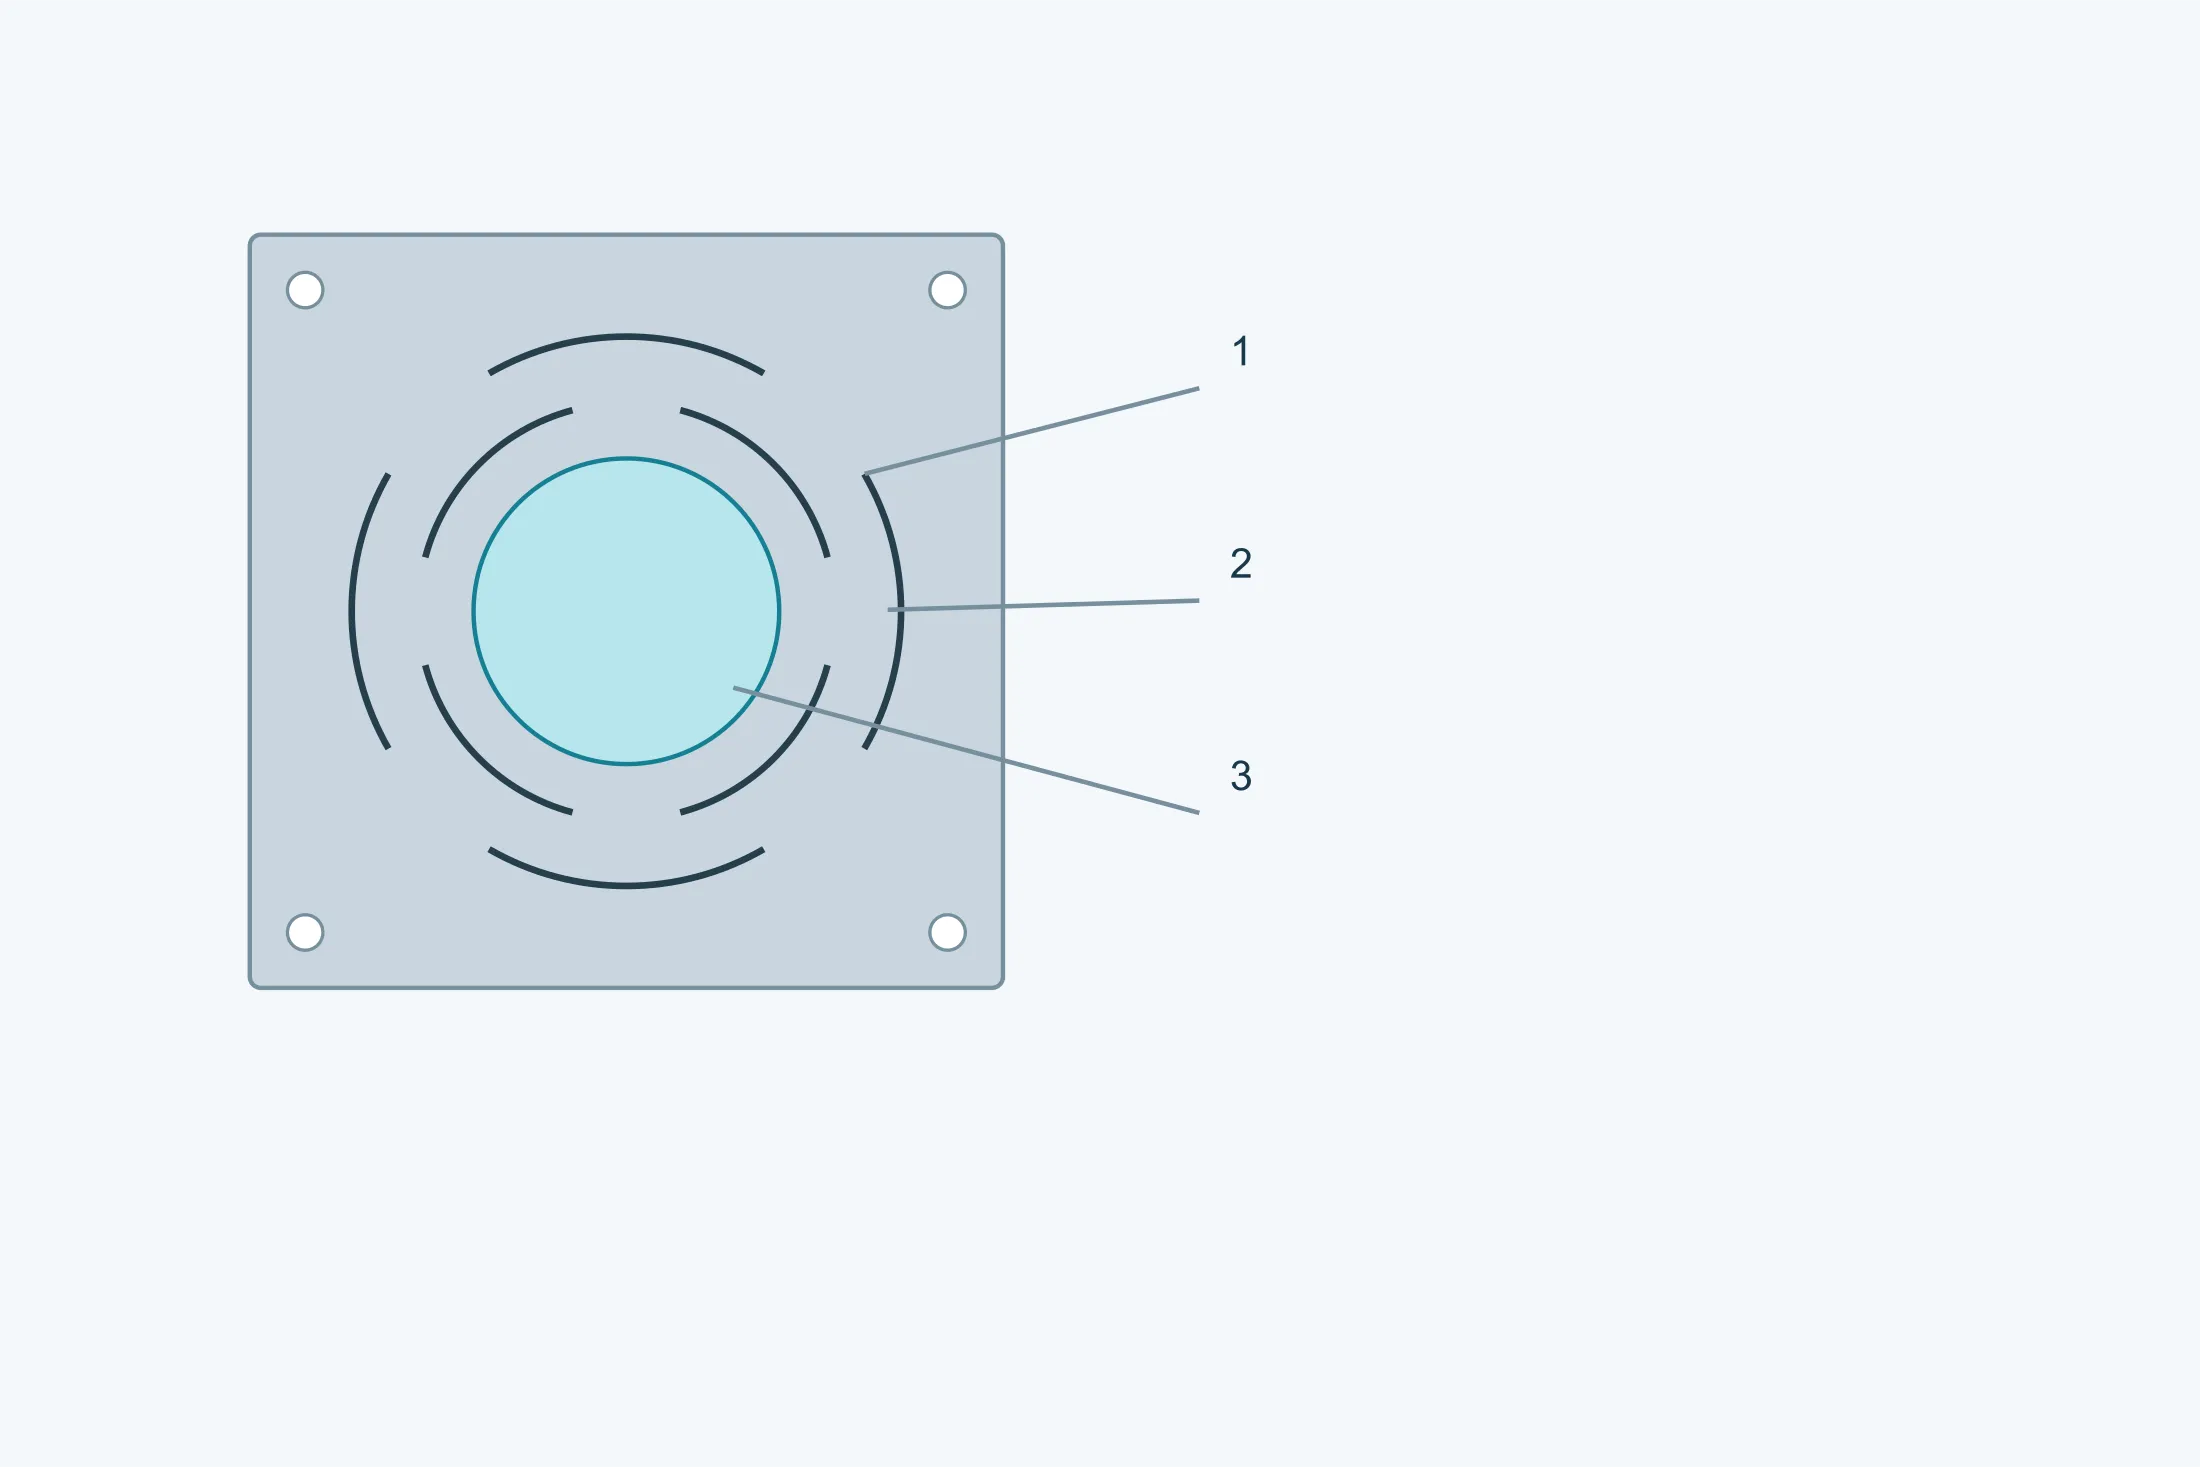
Une découpe suivant une ligne libère localement la tôle sans retirer toute la matière autour. Le trait fin indique une séparation, pas une rainure enlevée de même largeur. Remplacer une partie du détourage par une découpe peut réduire les chutes locales.[6]
Il faut définir « sans chute ». Une incision peut ne produire aucune chute indépendante alors que porteur, perçages, détourage et extrémités de bobine restent perdus. La mobilité dépend des découpes, de leur trajet, des attaches et de la déformation. Un trajet court peut concentrer la déformation aux racines ou perturber le porteur et les stations voisines.
Le mouvement prévu au formage est une fonction ; torsion, flexion, affaissement ou variation de position incontrôlés au transfert sont des problèmes distincts. Les liaisons doivent conserver la résistance nécessaire à l’avance.[7]
Pont en S : trajet, déplacement et stabilité
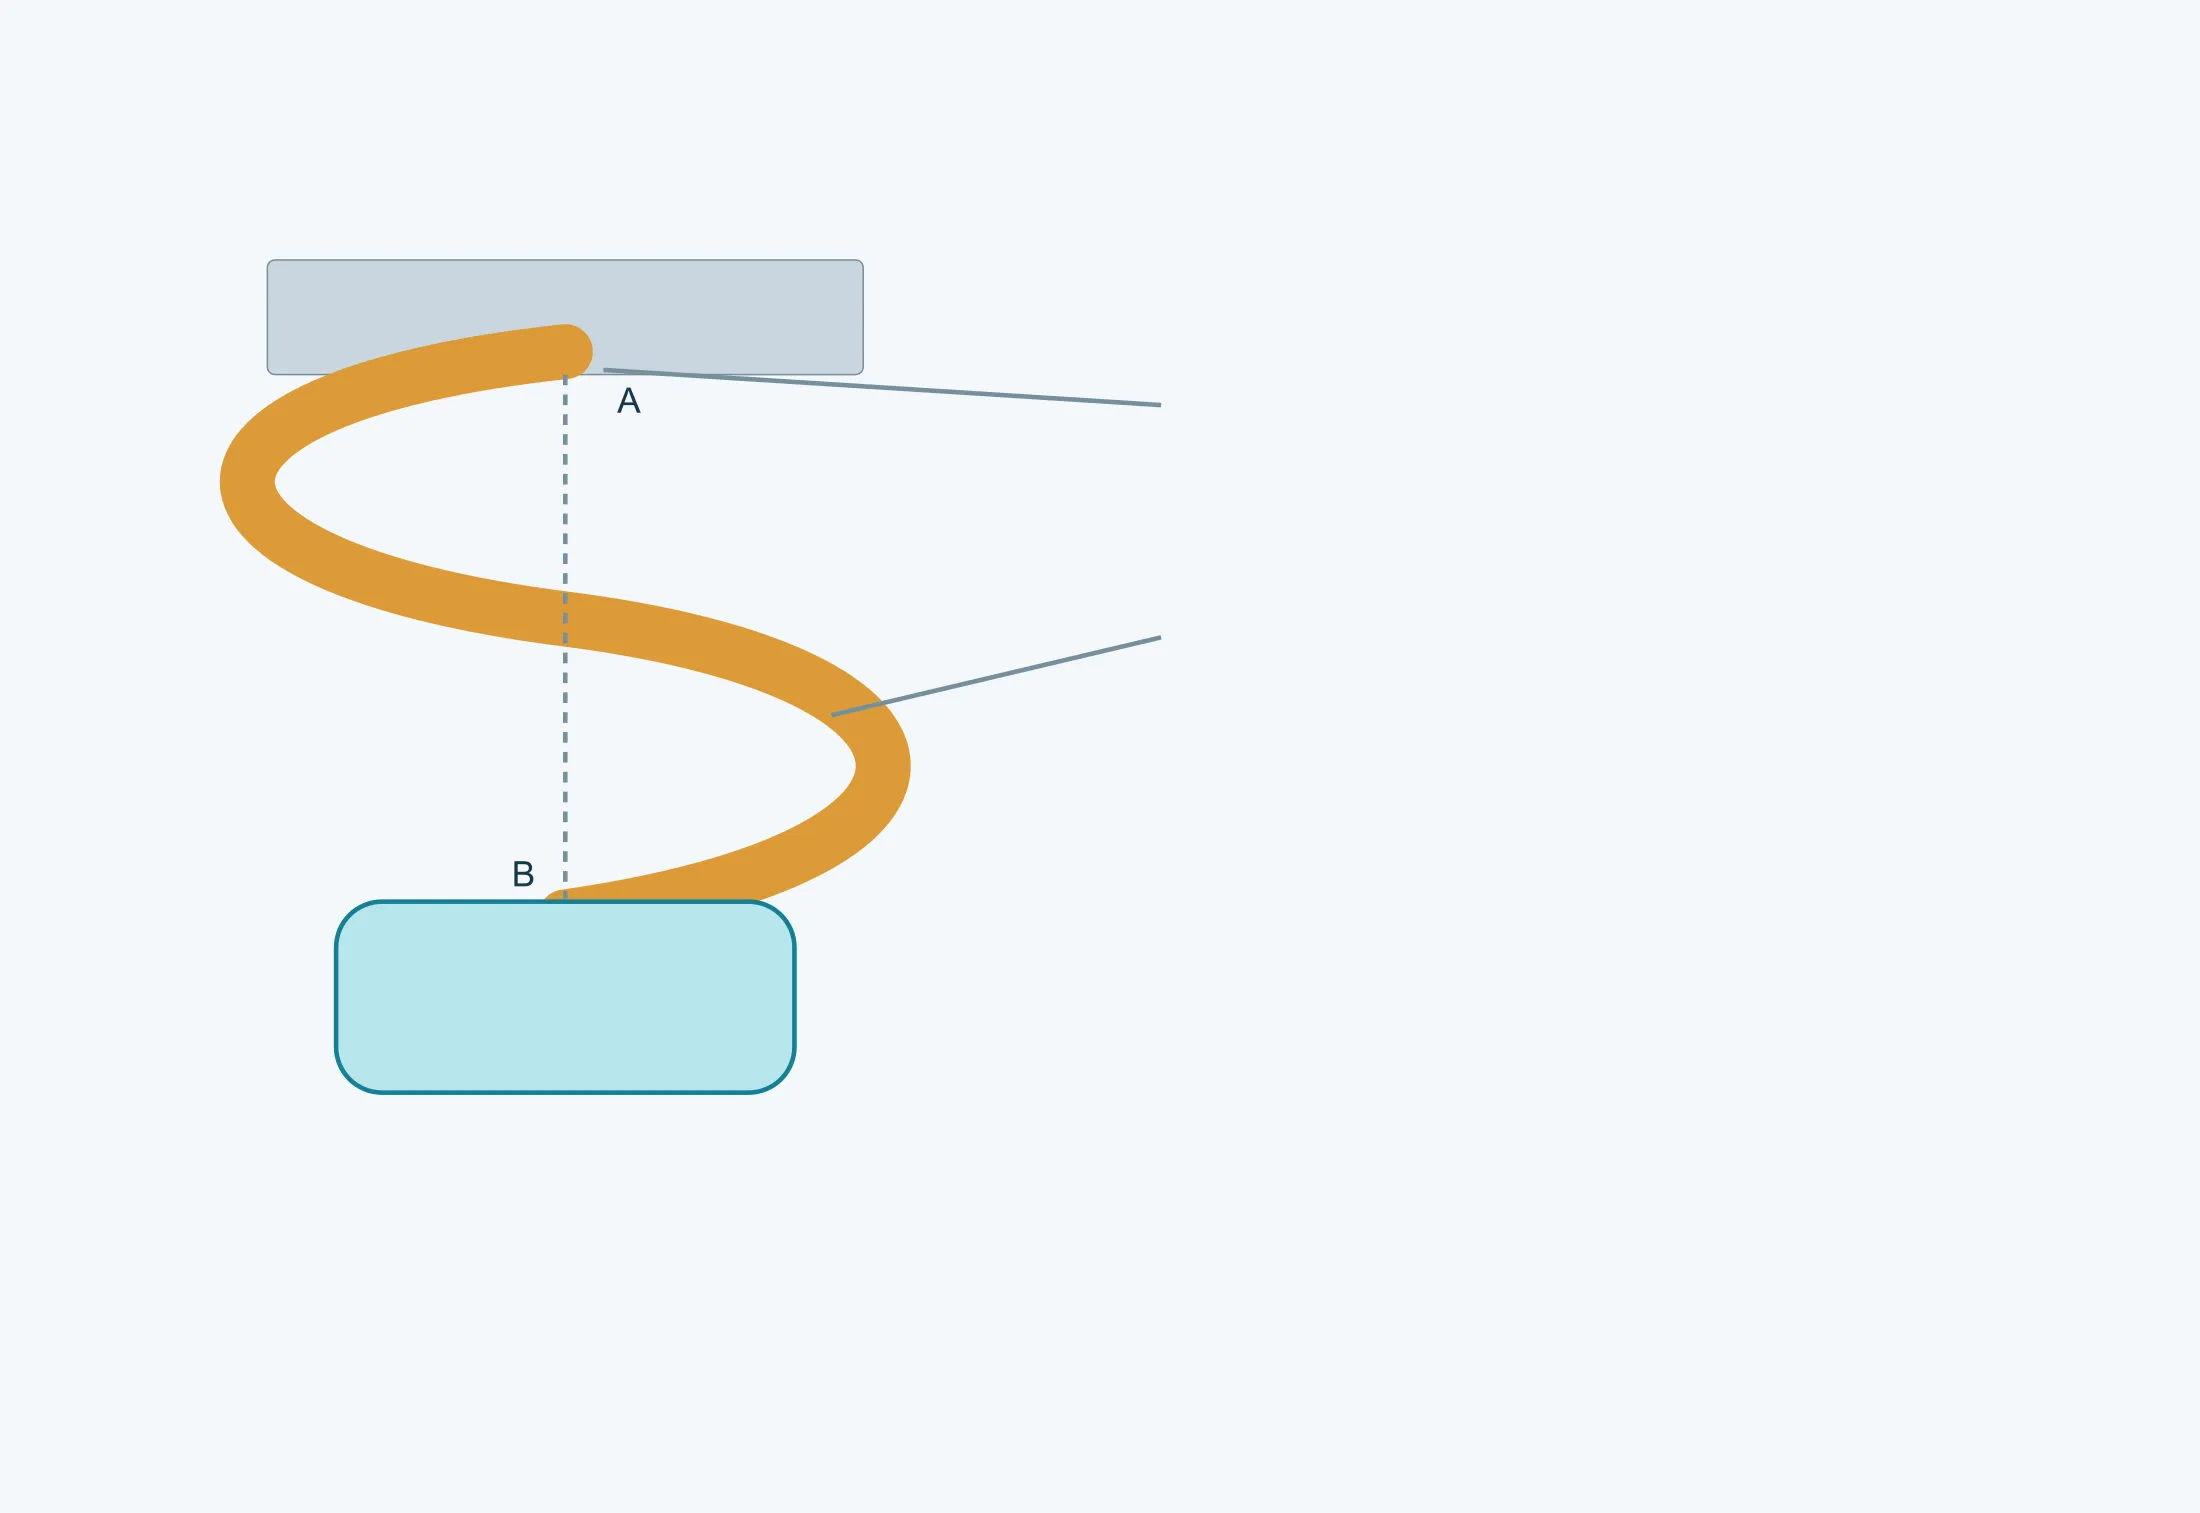
Un pont en S conserve un trajet courbe entre les attaches. Sa variation de forme accepte un mouvement sans dépendre uniquement de l’allongement axial d’un court lien droit. Longueur, largeur, rayons, état matière, contraintes et position des attaches déterminent la réponse.[4]
Il peut être évalué si une liaison plus courte ne suffit pas. Si le pont et ses dégagements augmentent largeur, pas ou surface retirée, l’utilisation matière peut diminuer ; la forme S ne prouve pas le rendement le plus faible.
Une étude a trouvé une réponse dynamique et une dispersion de placement plus fortes pour son pont S que pour son pont I. Il faut donc examiner ensemble liberté de formage et stabilité du transfert, sans généraliser à tous les ponts.[5] Grande taille ou forme irrégulière ne suffisent pas pour choisir un S : masse, porte-à-faux, appuis et accès outils comptent aussi ; de petites pièces peuvent demander un déplacement important.
Ouvertures locales : distinguer incision, encoche et lumière fermée
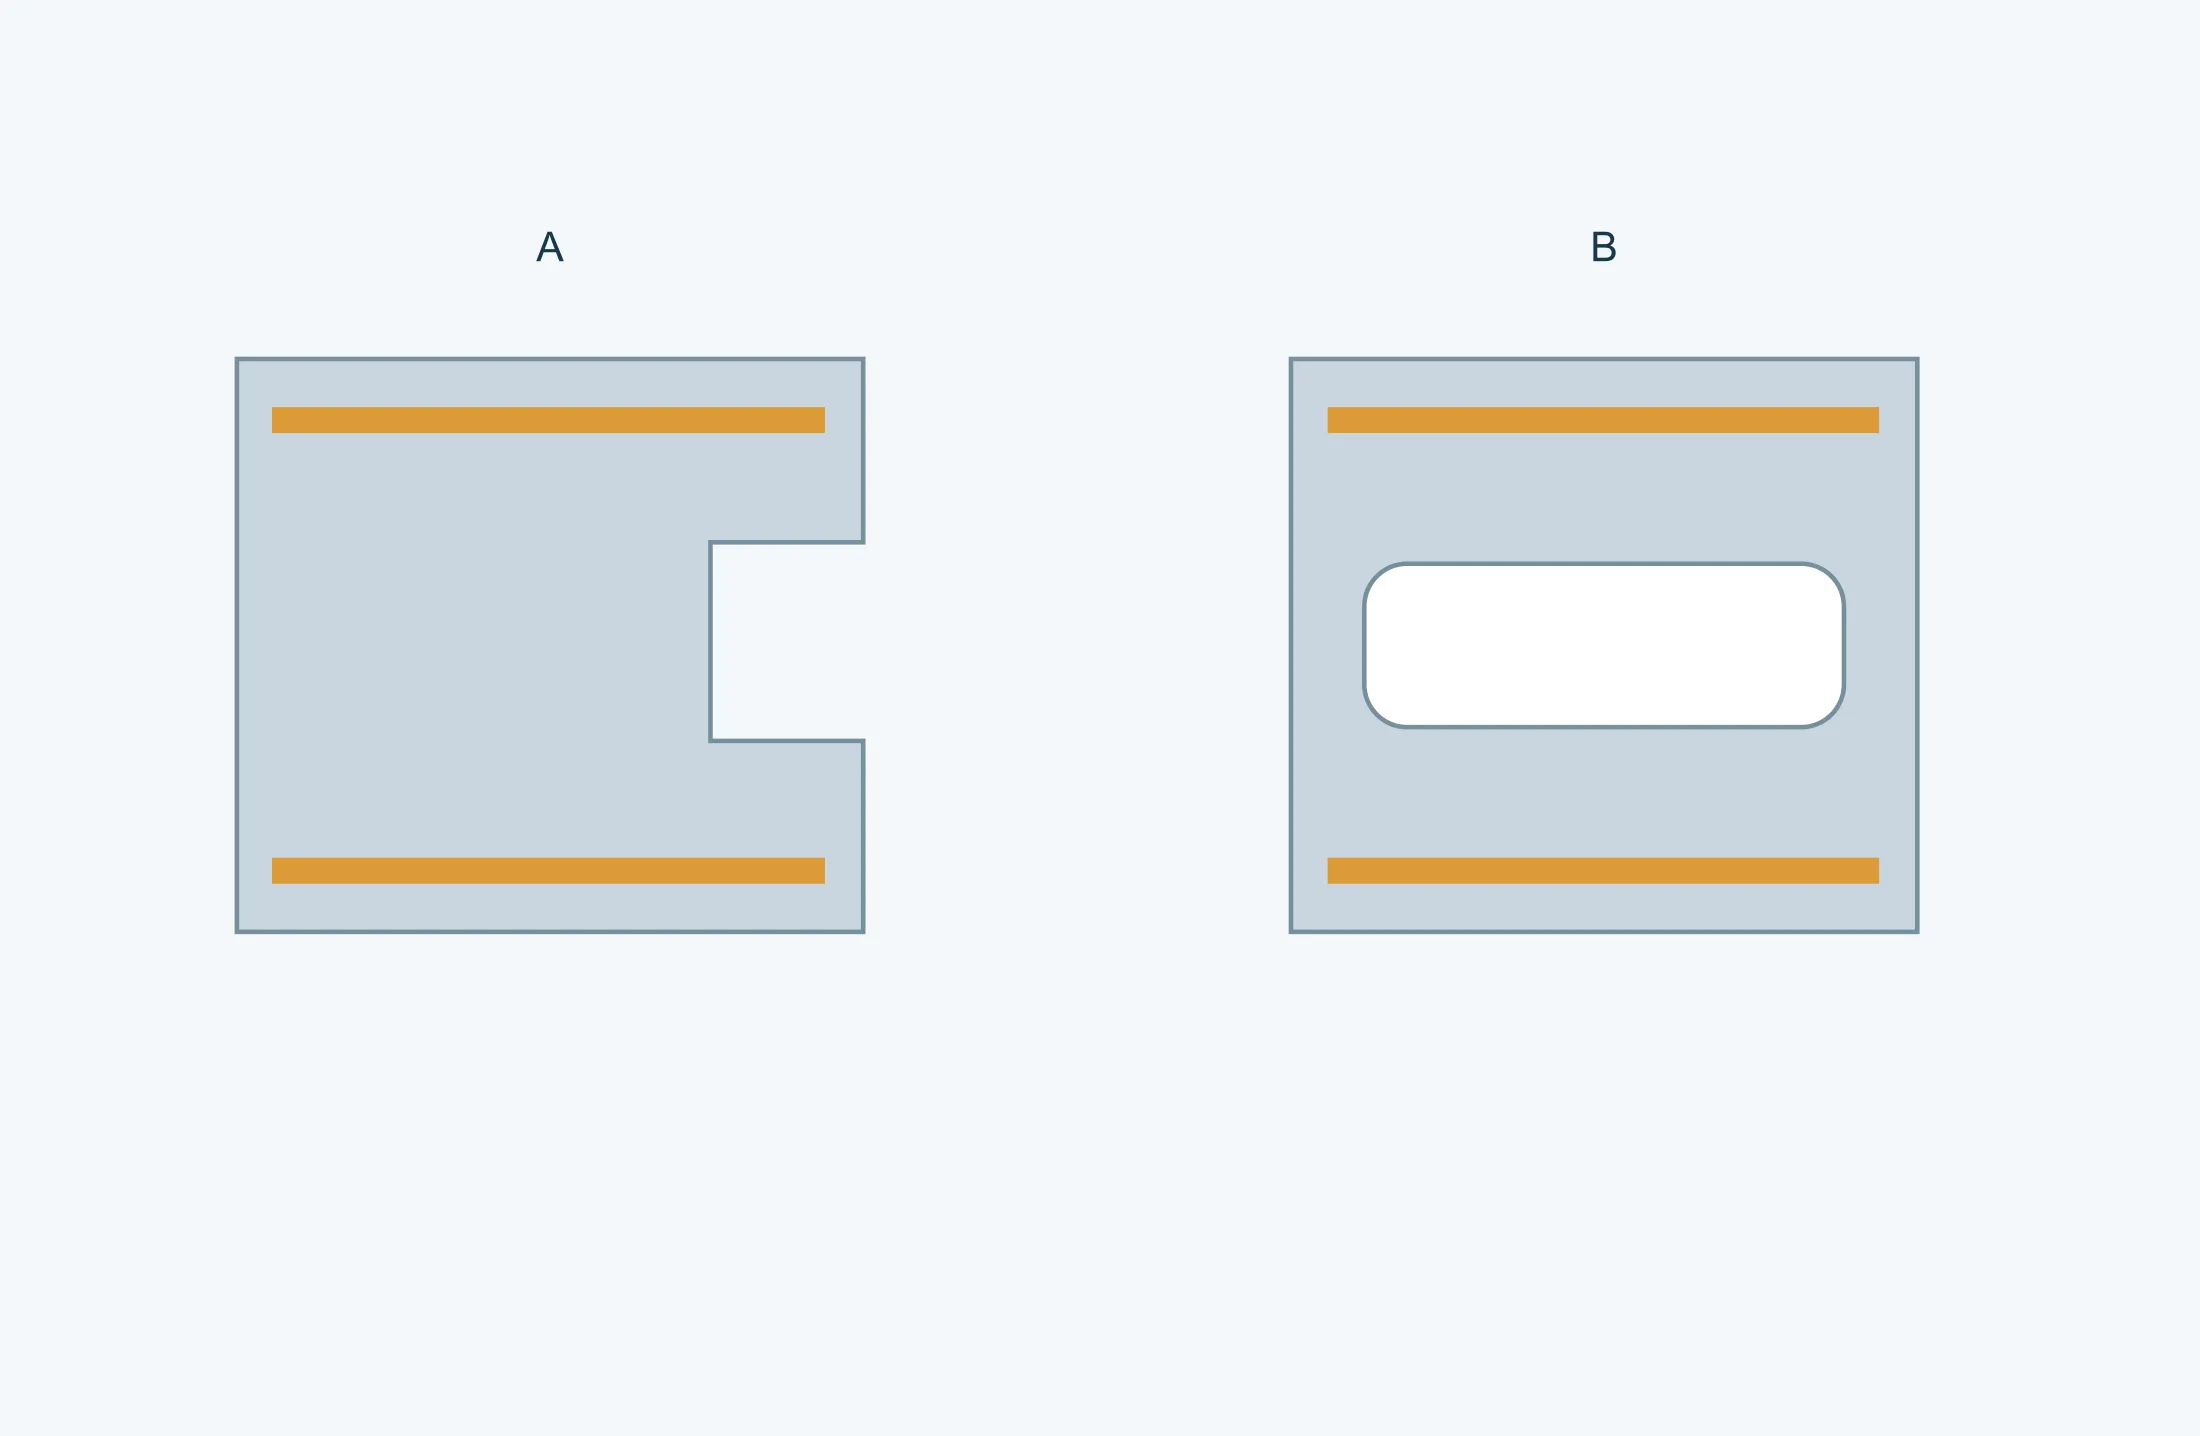
Ouverture locale de dégagement est ici un terme descriptif. Distinguer une ligne découpée, une encoche débouchant au bord et un trou ou une lumière fermée. Le poinçonnage d’un contour fermé et l’encochage d’un contour ouvert sont des opérations différentes.[8]
Identifier la contrainte libérée, les liaisons restantes et la transmission des efforts. Modifier les découpes ou trajets peut répondre à un manque de mobilité ou à un excès de matière de procédé, mais seules des implantations réalisables de la même pièce permettent de comparer.
Ajouter une ouverture n’améliore automatiquement ni souplesse ni utilisation matière. Elle peut interrompre un appui et concentrer la déformation aux extrémités ou aux liens étroits. Vérifier toutes les étapes jusqu’à la séparation finale.[4] Ce nom désigne une caractéristique, pas une classe normalisée de bande.
Séquencer les postes pour maîtriser charge et mouvement
Chaque poste doit travailler sans compromettre le besoin des suivants. Une séquence peut créer les trous pilotes, poinçonner l'intérieur, réaliser les premières formes, compléter plis ou emboutis, refrapper une géométrie choisie puis séparer la pièce. La bonne séquence dépend de la géométrie et de la matière; elle ne se copie pas d'un diagramme générique.
L'outilleur répartit le travail pour conserver la résistance de bande, donner accès aux poinçons et éviter une charge concentrée. Le formage pouvant déplacer les fonctions proches, certains trous sont poinçonnés après les mouvements majeurs, d'autres tôt pour le repérage. Des postes peu chargés peuvent aider au relâchement, à la détection ou aux corrections futures. Identifiez les opérations créant les cotes critiques et leur contrôle après formage.
Aligner les hypothèses matière, presse et alimentation
Nuance, état, épaisseur et état de bobine influencent effort de découpe, retour élastique, limites de formage, lubrification et usure. Donnez la spécification autorisée et les règles de substitution, pas une simple famille. Si conductivité, aspect, dureté, compatibilité de placage ou corrosion sont fonctionnels, joignez l'exigence au plan et à la spécification d'achat.
La gamme dépend aussi du tonnage, de la table, de la hauteur fermée, de la cadence, de l'alimentation et de la manutention bobine. L'acheteur doit demander confirmation de la compatibilité entre outil et presse proposés. Précisez lavage, ébavurage, placage ou traitement thermique aval, car la manutention peut devoir protéger surfaces et géométrie.
Utiliser des hypothèses de volume réalistes pour décider l'outil
Un outil progressif est un actif de production; le devis exige plus que la quantité de la première commande. Donnez consommation annuelle, lot habituel, pic, durée du programme et incertitude de prévision. Ces entrées aident à choisir construction, pièces d'usure, automatisation, fréquence de contrôle et maintenance adaptées, sans surdimensionner ni sous-dimensionner l'outil.
Comparez les devis selon les hypothèses du programme complet. Clarifiez périmètre de l'outil, pièces de rechange ou consommables, propriété, stockage et dossiers de maintenance. Le prix pièce doit indiquer sa base volume et matière. Si la demande peut changer, demandez plusieurs tranches annuelles pour rendre visibles achats matière, réglages et cadence.
Planifier construction et essais comme des cycles d'apprentissage contrôlés
Achever l'outil ne signifie pas approuver la série. Les premiers essais vérifient avance de bande, entrée des pilotes, synchronisation des postes, évacuation, comportement de formage et état de la pièce. Le fournisseur peut ajuster jeux, formes, cales, pression, lubrification ou réglages d'avance selon les preuves. Les équipes doivent convenir quantité d'échantillons et étendue des mesures à chaque étape utile.
Numérotez essais et révisions pour garder la traçabilité. Le rapport doit identifier outil, matière, conditions de presse pertinentes, mesures, défauts, corrections et état des points ouverts. Ne lancez la série qu'après acceptation des échantillons, du rapport dimensionnel, des preuves matière et des contrôles de finition ou d'assemblage prévus.
Définir contrôles série et maintenance avant lancement
Une bonne pièce d'essai ne prouve pas à elle seule un procédé récurrent stable. Avant lancement, identifiez les caractéristiques contrôlées au réglage, en cours et en final. Des capteurs peuvent surveiller avance, sortie pièce, défaut d'alimentation ou autres états, tandis que mesures et contrôles visuels valident la sortie. Le plan de contrôle doit refléter le risque réel, pas appliquer la même fréquence partout.
La maintenance doit couvrir nettoyage, lubrification, affûtage, remplacement d'usure et vérification après intervention. Demandez comment quantités produites et événements sont enregistrés, et comment un outil réparé revient en production. Si l'acheteur est propriétaire, définissez stockage, préservation, accès aux dossiers, transfert et réforme avant commande.
Préparer une RFQ permettant de chiffrer la vraie gamme
Envoyez 2D et 3D contrôlés, matière et épaisseur, cotes critiques, exigences de bavure et cosmétique, finition, volume annuel, taille de lot et durée du programme. Joignez contexte d'accouplement, méthode d'assemblage, emballage, dossiers qualité et destination lorsqu'ils affectent fabrication ou logistique. Marquez les hypothèses discutables en DFM au lieu de les cacher.
Demandez gamme, périmètre d'outillage, plan d'essais, livrables échantillon, base du prix pièce, jalons et exclusions. Un devis utile expose les hypothèses techniques, donne une base de comparaison commune et réduit le risque qu'un bas prix repose sur des opérations manquantes, un contrôle incomplet ou un outil inadapté.
| Domaine | Information à fournir ou demander | Pourquoi c'est important |
|---|---|---|
| Fonction pièce | Références, fonctions critiques, contexte associé, sens de bavure et faces cosmétiques | Protège les exigences qui pilotent bande et postes |
| Matière | Nuance, état, épaisseur, condition bobine et substitutions approuvées | Affecte formage, effort, retour élastique et usure |
| Mise en bande | Sens d'avance, pas, largeur, support, pilotes et point de séparation | Relie rendement matière, alimentation et soutien de pièce |
| Plan de postes | Séquence poinçonnage, formage, refrappe, détection et séparation | Montre comment la géométrie critique est créée et protégée |
| Demande | Usage annuel, lot, pic et durée du programme | Fixe la base de construction et du prix pièce |
| Essais | Étapes, quantités d'échantillons, rapports dimensionnels et responsable | Crée un chemin contrôlé de la construction au lancement |
| Contrôle série | Contrôles de réglage, en cours, capteurs et maintenance | Soutient la répétabilité après l'essai approuvé |
| Périmètre commercial | Propriété, rechanges, stockage, maintenance, exclusions et jalons | Évite de comparer des devis fondés sur des hypothèses différentes |
- MISUMI — Pilot, material and guide relationships
- MISUMI — Bridge and carrier
- Cimatron 2026 — Strip Web
- AutoForm Engineering — EP 3654225 B1
- Dylan Budnick (2022) — A Methodology for Data-Informed Process Control in Progressive Die Sheet Metal Forming
- Komacut — Design Tips for Stamping Parts with Progressive Dies
- MISUMI — Method for Connecting Blanks
- 《金属板材成形》2024年第10期 — 冲压术语:冲压工艺篇
- Hexagon — FormingSuite Professional 2021.1 Quick Start Guide
- MISUMI — Structure of Drawing Dies: Redrawing Die 1 / 2 (#039–040)