Services d'emboutissage progressif pour production OEM récurrente
HARVLAND fabrique des pièces métalliques en série avec des outils progressifs. Une bande issue de bobine traverse des postes successifs de poinçonnage, découpe, pliage et formage ; l’outillage et la gamme de fabrication sont définis à partir du plan de la pièce.
Des pièces de série associant découpe et formage
Les supports, clips, bornes et autres pièces de tôle formées peuvent convenir à un outil progressif lorsque le dessin est stabilisé et la demande justifie un outillage dédié. La pièce doit rester soutenue au fil des postes.
- Trous, lumières, contours et plis peuvent être intégrés dans une même gamme.
- La nuance, l’épaisseur et la géométrie déterminent les opérations combinables.
- Pour de petites séries ou des modifications fréquentes, comparez le coût de l’outil avec une gamme en postes séparés ou en tôlerie.
La bande avance et chaque poste réalise son opération
Entre deux coups de presse, la bande avance d’un pas. À la fermeture suivante, les postes travaillent simultanément sur des pièces à des stades différents. Chaque pièce parcourt les postes nécessaires sur plusieurs cycles avant sa séparation.
- Le porteur soutient la pièce partiellement formée jusqu’à la séparation prévue.
- Les guides d’amenage et les pilotes coordonnent l’avance et le positionnement final.
- Selon la pièce, la gamme comprend poinçonnage, pliage, formage ou emboutissage par étapes.
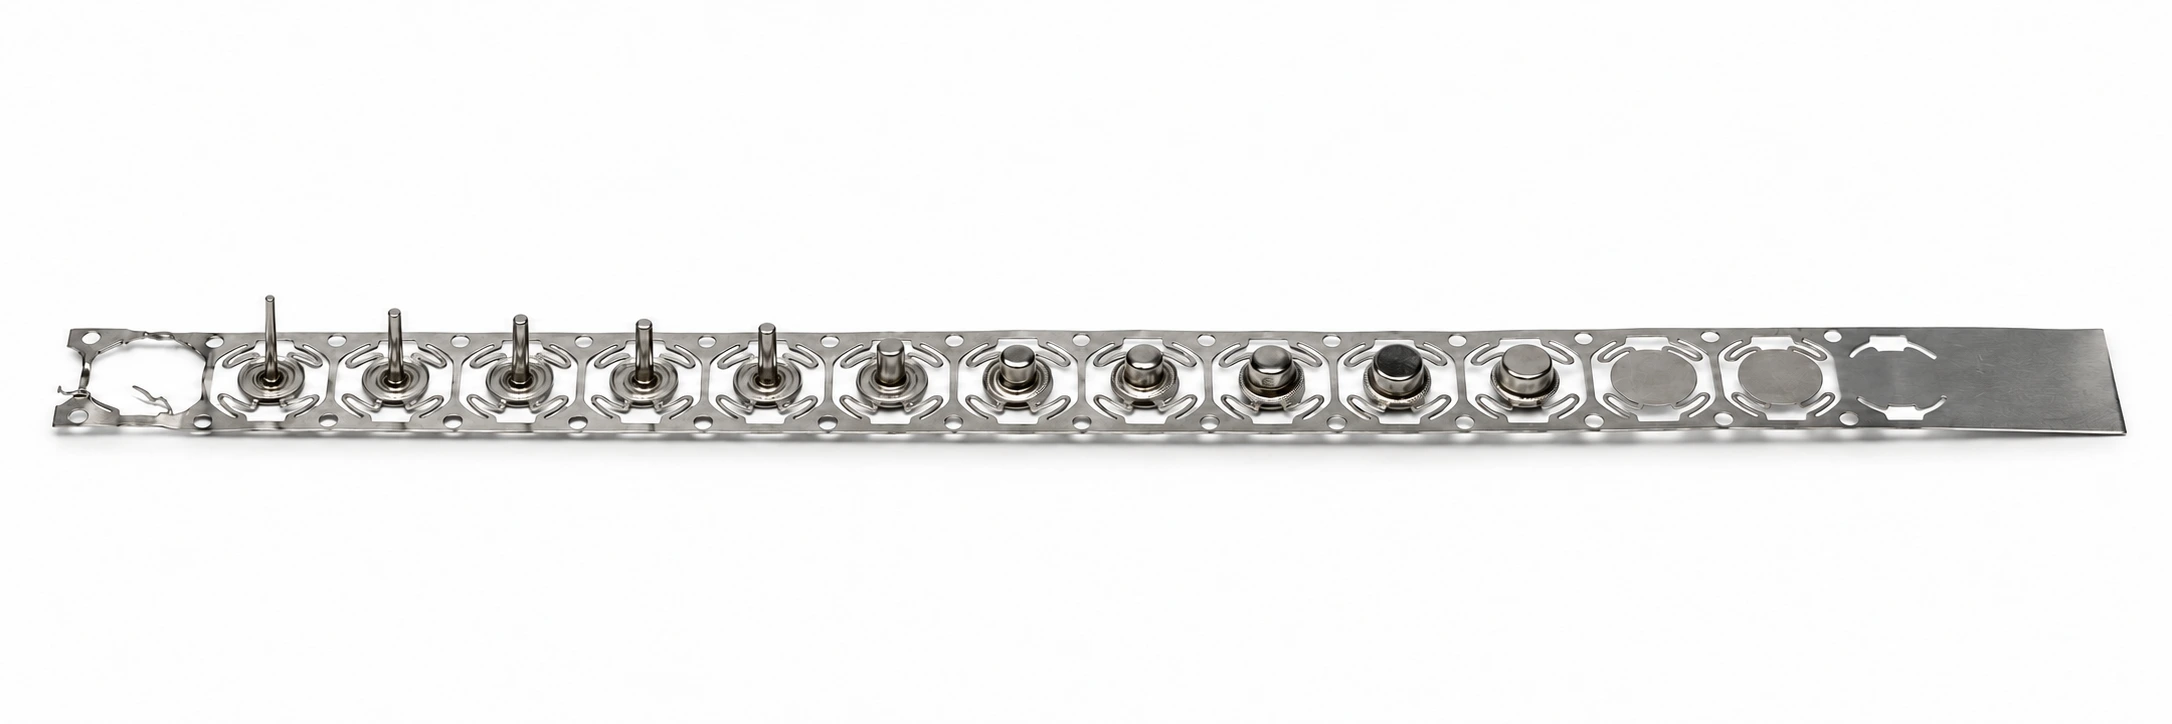
Emboutissage progressif sur bande porteuse
De droite à gauche, les formes embouties deviennent progressivement plus étroites et plus hautes, tout en restant reliées à la bande porteuse. Cet exemple montre l’évolution de la géométrie au fil des étapes de formage.
Organiser les postes autour de la pièce finie
La mise en bande relie la géométrie finale aux formes intermédiaires. Les trous, attaches étroites et formes profondes doivent conserver un appui suffisant lors des opérations suivantes.
- Définissez ensemble le pas, la largeur de bande, le porteur et l’utilisation matière.
- Vérifiez retour élastique, sens des bavures et accès des outils.
- Préservez les cotes d’assemblage et les faces d’aspect dans la séquence de formage.
Appliquer les exigences de l’échantillon approuvé aux séries
Les essais de l’outil déterminent les corrections et contrôles nécessaires. Après approbation des échantillons, la fabrication suit le plan confirmé et les exigences de contrôle convenues.
- Contrôlez cotes critiques, bavures, marques de formage et assemblage sur les pièces d’essai.
- Définissez les contrôles matière, réglage et en cours de fabrication des lots récurrents.
- Prévoyez ébavurage, finition, emballage et entretien de l’outil selon le projet.
Plans de l’outil progressif
Consultez le plan de l’outil progressif pour une équerre de support et agrandissez les vues pour examiner les détails de sa structure.
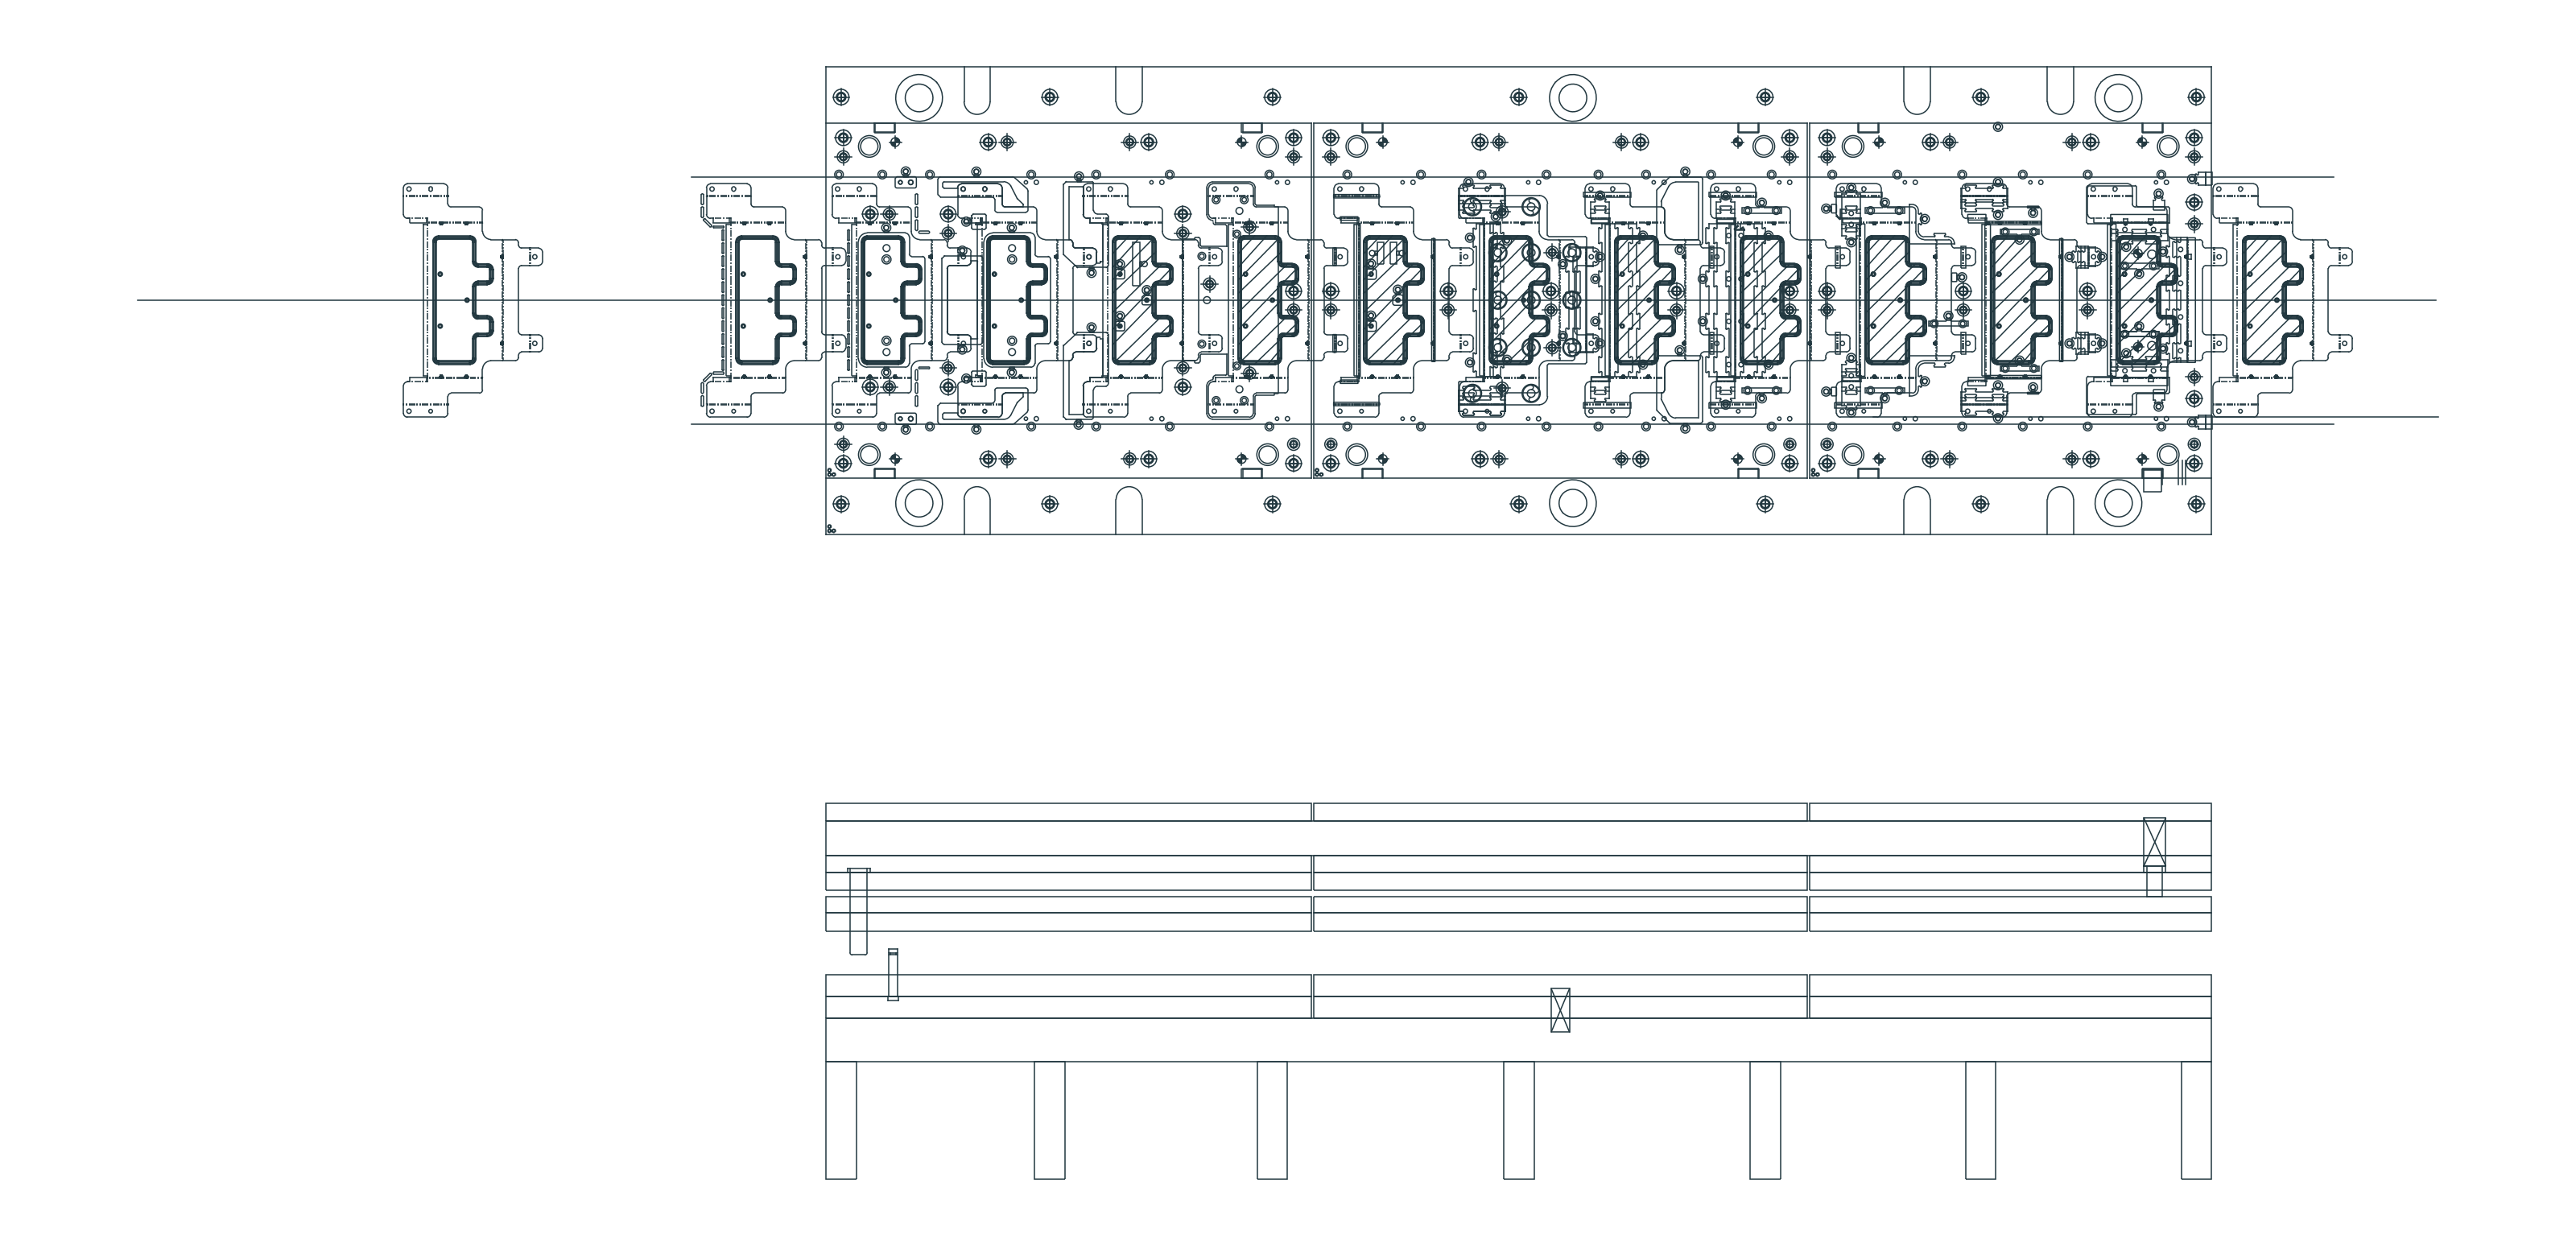
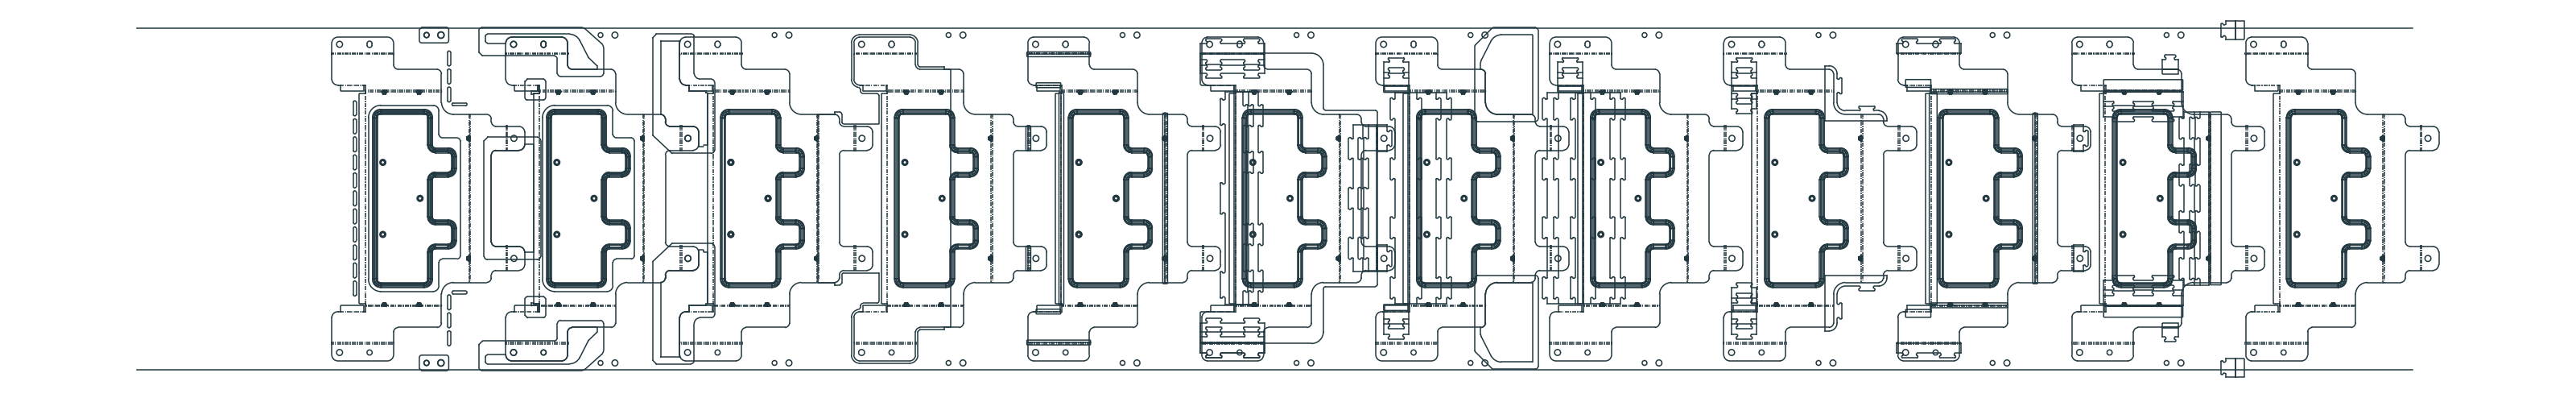
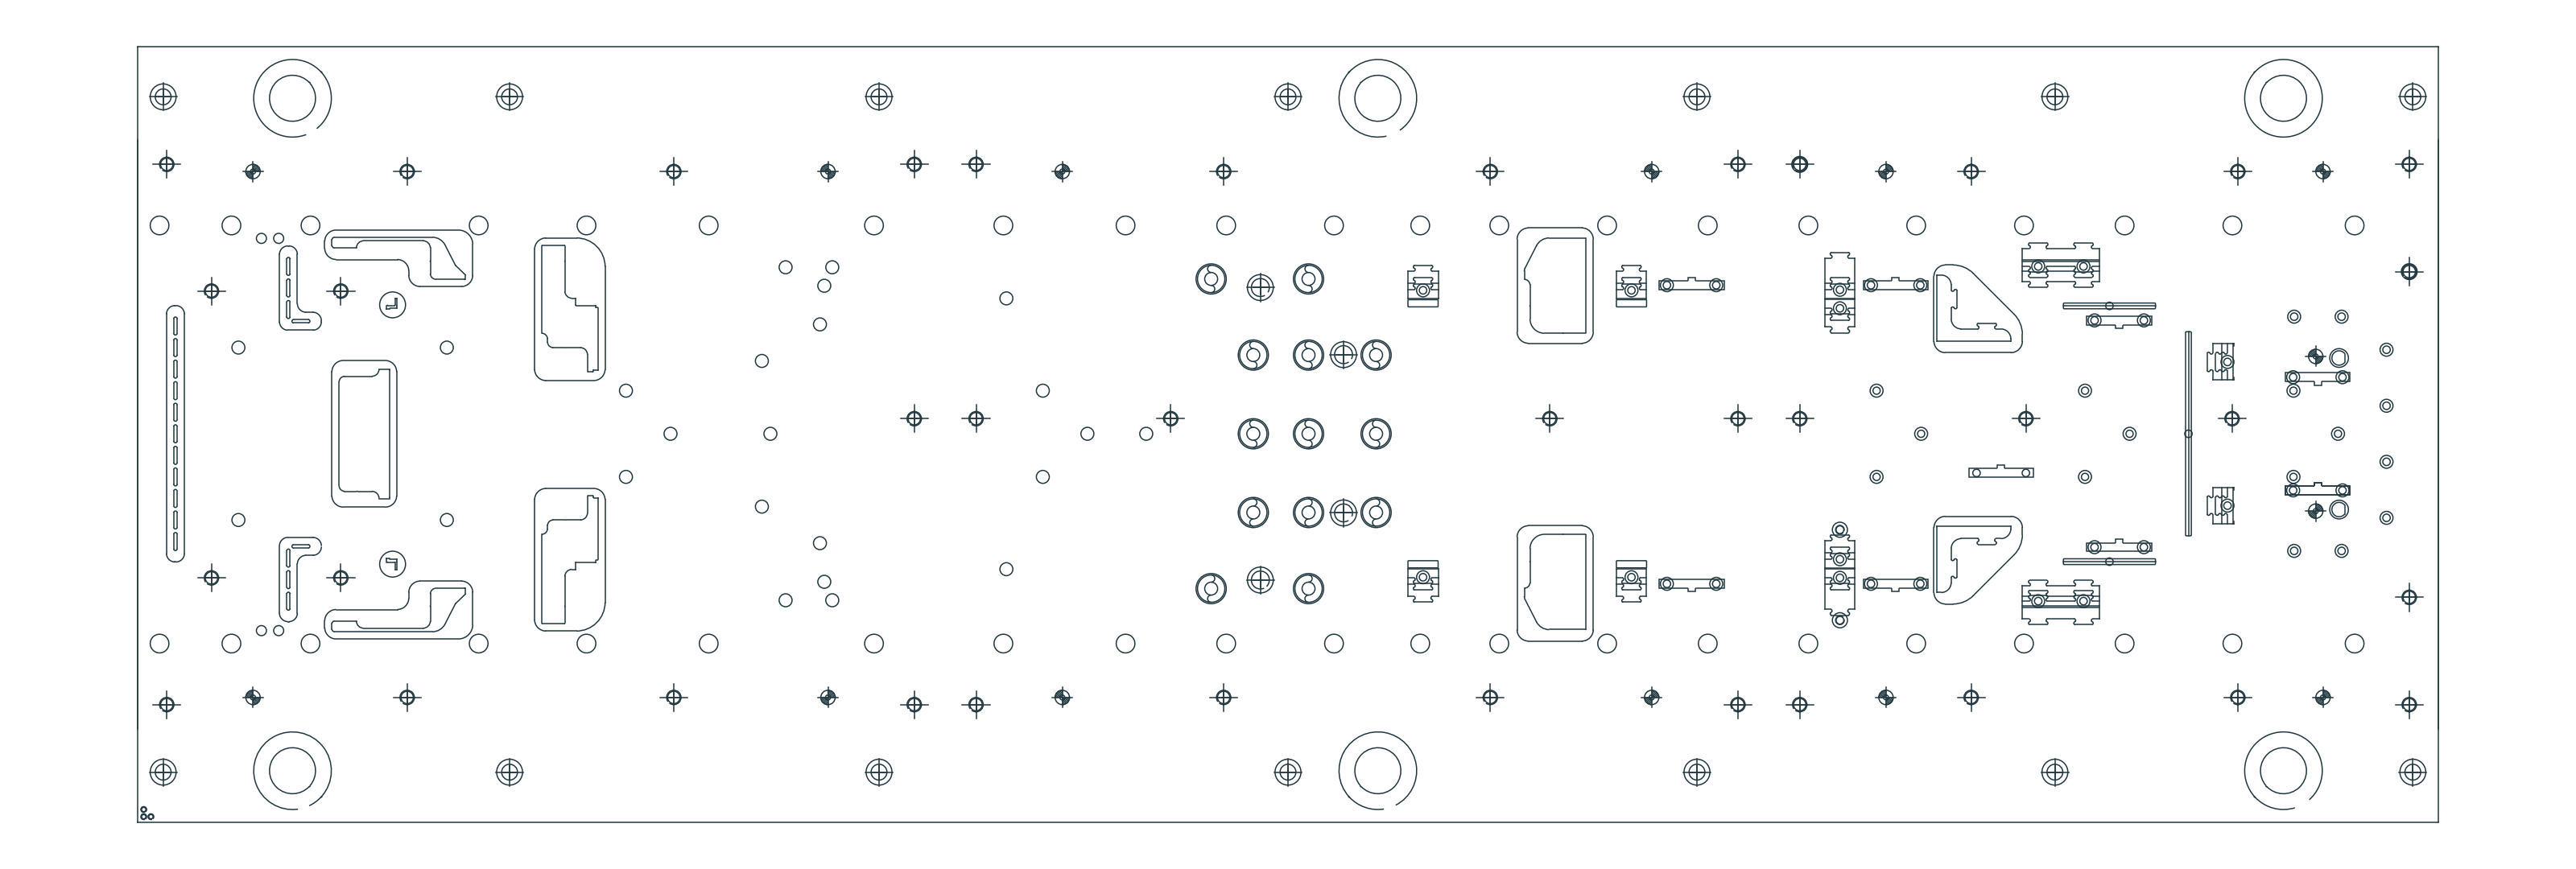
Ces aperçus montrent la structure de l’outil. Les dimensions et les exigences de fabrication sont définies par les plans confirmés.
Transmettre les données pour étudier l’outil progressif
Fournissez le plan à jour et la demande prévue pour distinguer dans le devis l’outillage, les échantillons et les pièces de série.
- Plan 2D ou modèle 3D, nuance, épaisseur et finition.
- Demande annuelle, taille des lots et évolutions prévues du dessin.
- Cotes critiques, interfaces, approbation des échantillons et besoins de livraison.
Questions fréquentes avant de demander un devis
Une question sur votre pièce ? Laissez votre question et une adresse e-mail pour la réponse.
Qu'est-ce que l'emboutissage progressif ?
L’estampage en outil progressif fait passer une bande métallique par des postes successifs de découpe et de formage. La bande avance entre les coups de presse ; pendant chaque coup de travail, les postes agissent sur des pièces à des stades différents. Une pièce traverse ces étapes sur plusieurs cycles avant d’être séparée.
Quand un outil progressif est-il plus économique qu'un outil à poste unique ?
Il devient intéressant lorsque la géométrie est stable, que la demande récurrente permet d'amortir l'investissement et que le regroupement des opérations réduit le coût total. Le seuil de rentabilité dépend de la pièce, de la matière et du programme.
Quelles informations faut-il pour chiffrer un outil progressif ?
Envoyez fichiers 2D et 3D contrôlés, matière, épaisseur, quantités annuelles et par lot, cotes critiques, sens de bavure, finition, attentes d'échantillonnage, dossiers de contrôle et besoins d'emballage.
Une pièce d'outil progressif peut-elle être modifiée après le début de l'outillage ?
Certaines modifications sont possibles, mais elles peuvent imposer des mises à jour de postes, inserts, mise en bande ou contrôle. Figez les exigences fonctionnelles avant la libération de l'outil et utilisez des révisions formelles pour tout changement approuvé.
Comment les échantillons d'outil progressif sont-ils approuvés ?
L'approbation vérifie normalement matière, cotes, bavure et état des arêtes, géométrie formée, aspect et ajustement d'assemblage convenus par rapport au plan contrôlé avant de libérer le pilote ou la production récurrente.
Votre question a été enregistrée
Merci. Nous répondrons à l’adresse e-mail indiquée. Il n’est pas nécessaire de renvoyer la question.
Numéro de question :
Contactez-nous
Envoyez un plan, le matériau, l'épaisseur, la finition et la quantité cible pour étude.