Le but de cet ensemble est le travail à la presse. La fermeture de l’outil réalise l’opération ; l’ouverture, la libération, le transfert et le dégagement préparent le coup suivant. Les cames doivent être coordonnées avec ce cycle complet.
Comment une came organise un mouvement continu
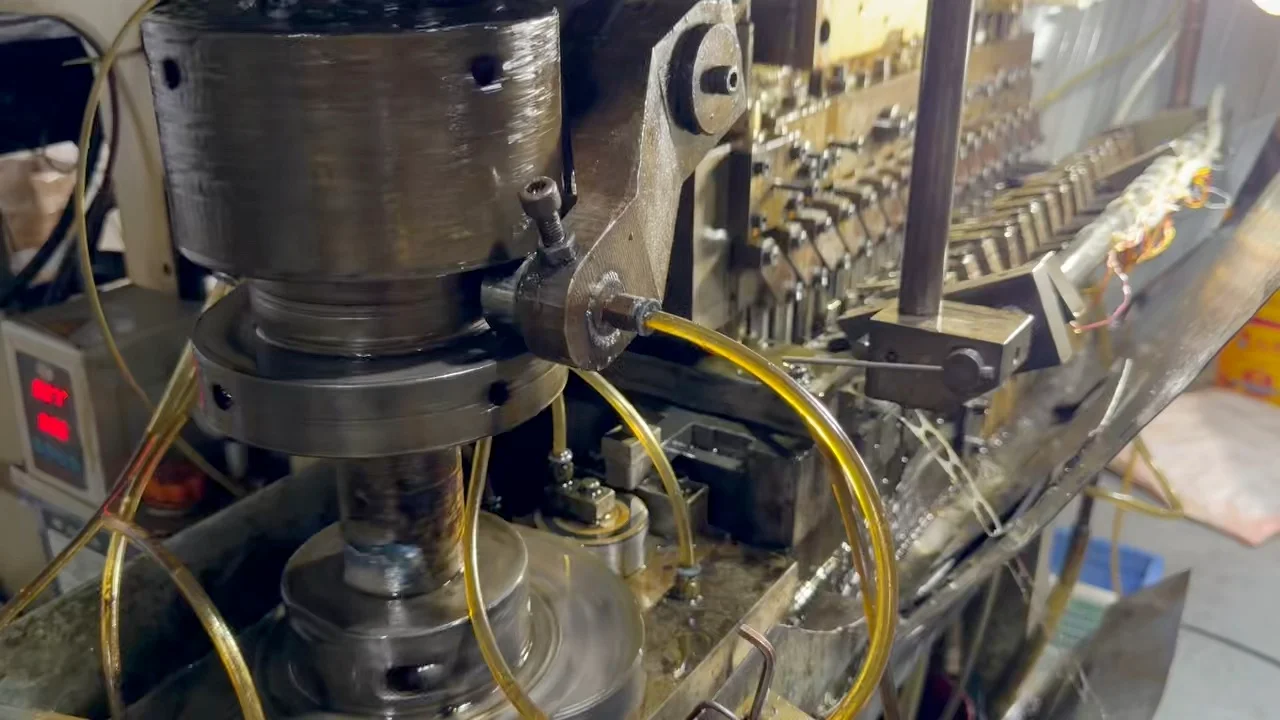
Sur une came rotative, un galet ou autre suiveur parcourt le profil et produit une translation ou une oscillation. Le profil fixe début, amplitude, arrêt et retour. Le cours de mécanismes de Carnegie Mellon décrit montée, repos et retour. [1]
Pendant le repos, l’entrée continue à bouger tandis qu’un suiveur conserve sa position prévue. L’avance peut attendre que la pièce franchisse un pion de positionnement, ou rester fixe au poste suivant pendant la descente et la libération.
Les dimensions des leviers, les bielles et le guidage déterminent aussi la course des préhenseurs. Une variation de hauteur du profil n’est donc pas nécessairement égale au déplacement de la pièce.
Plusieurs cames ou branches cinématiques peuvent commander avance, levage et prise. Leurs phases par rapport à une entrée commune établissent la séquence. Une seule came visible ne prouve pas qu’elle produit toutes les actions.
Comment coordonner le cycle de presse et le transfert par cames ?
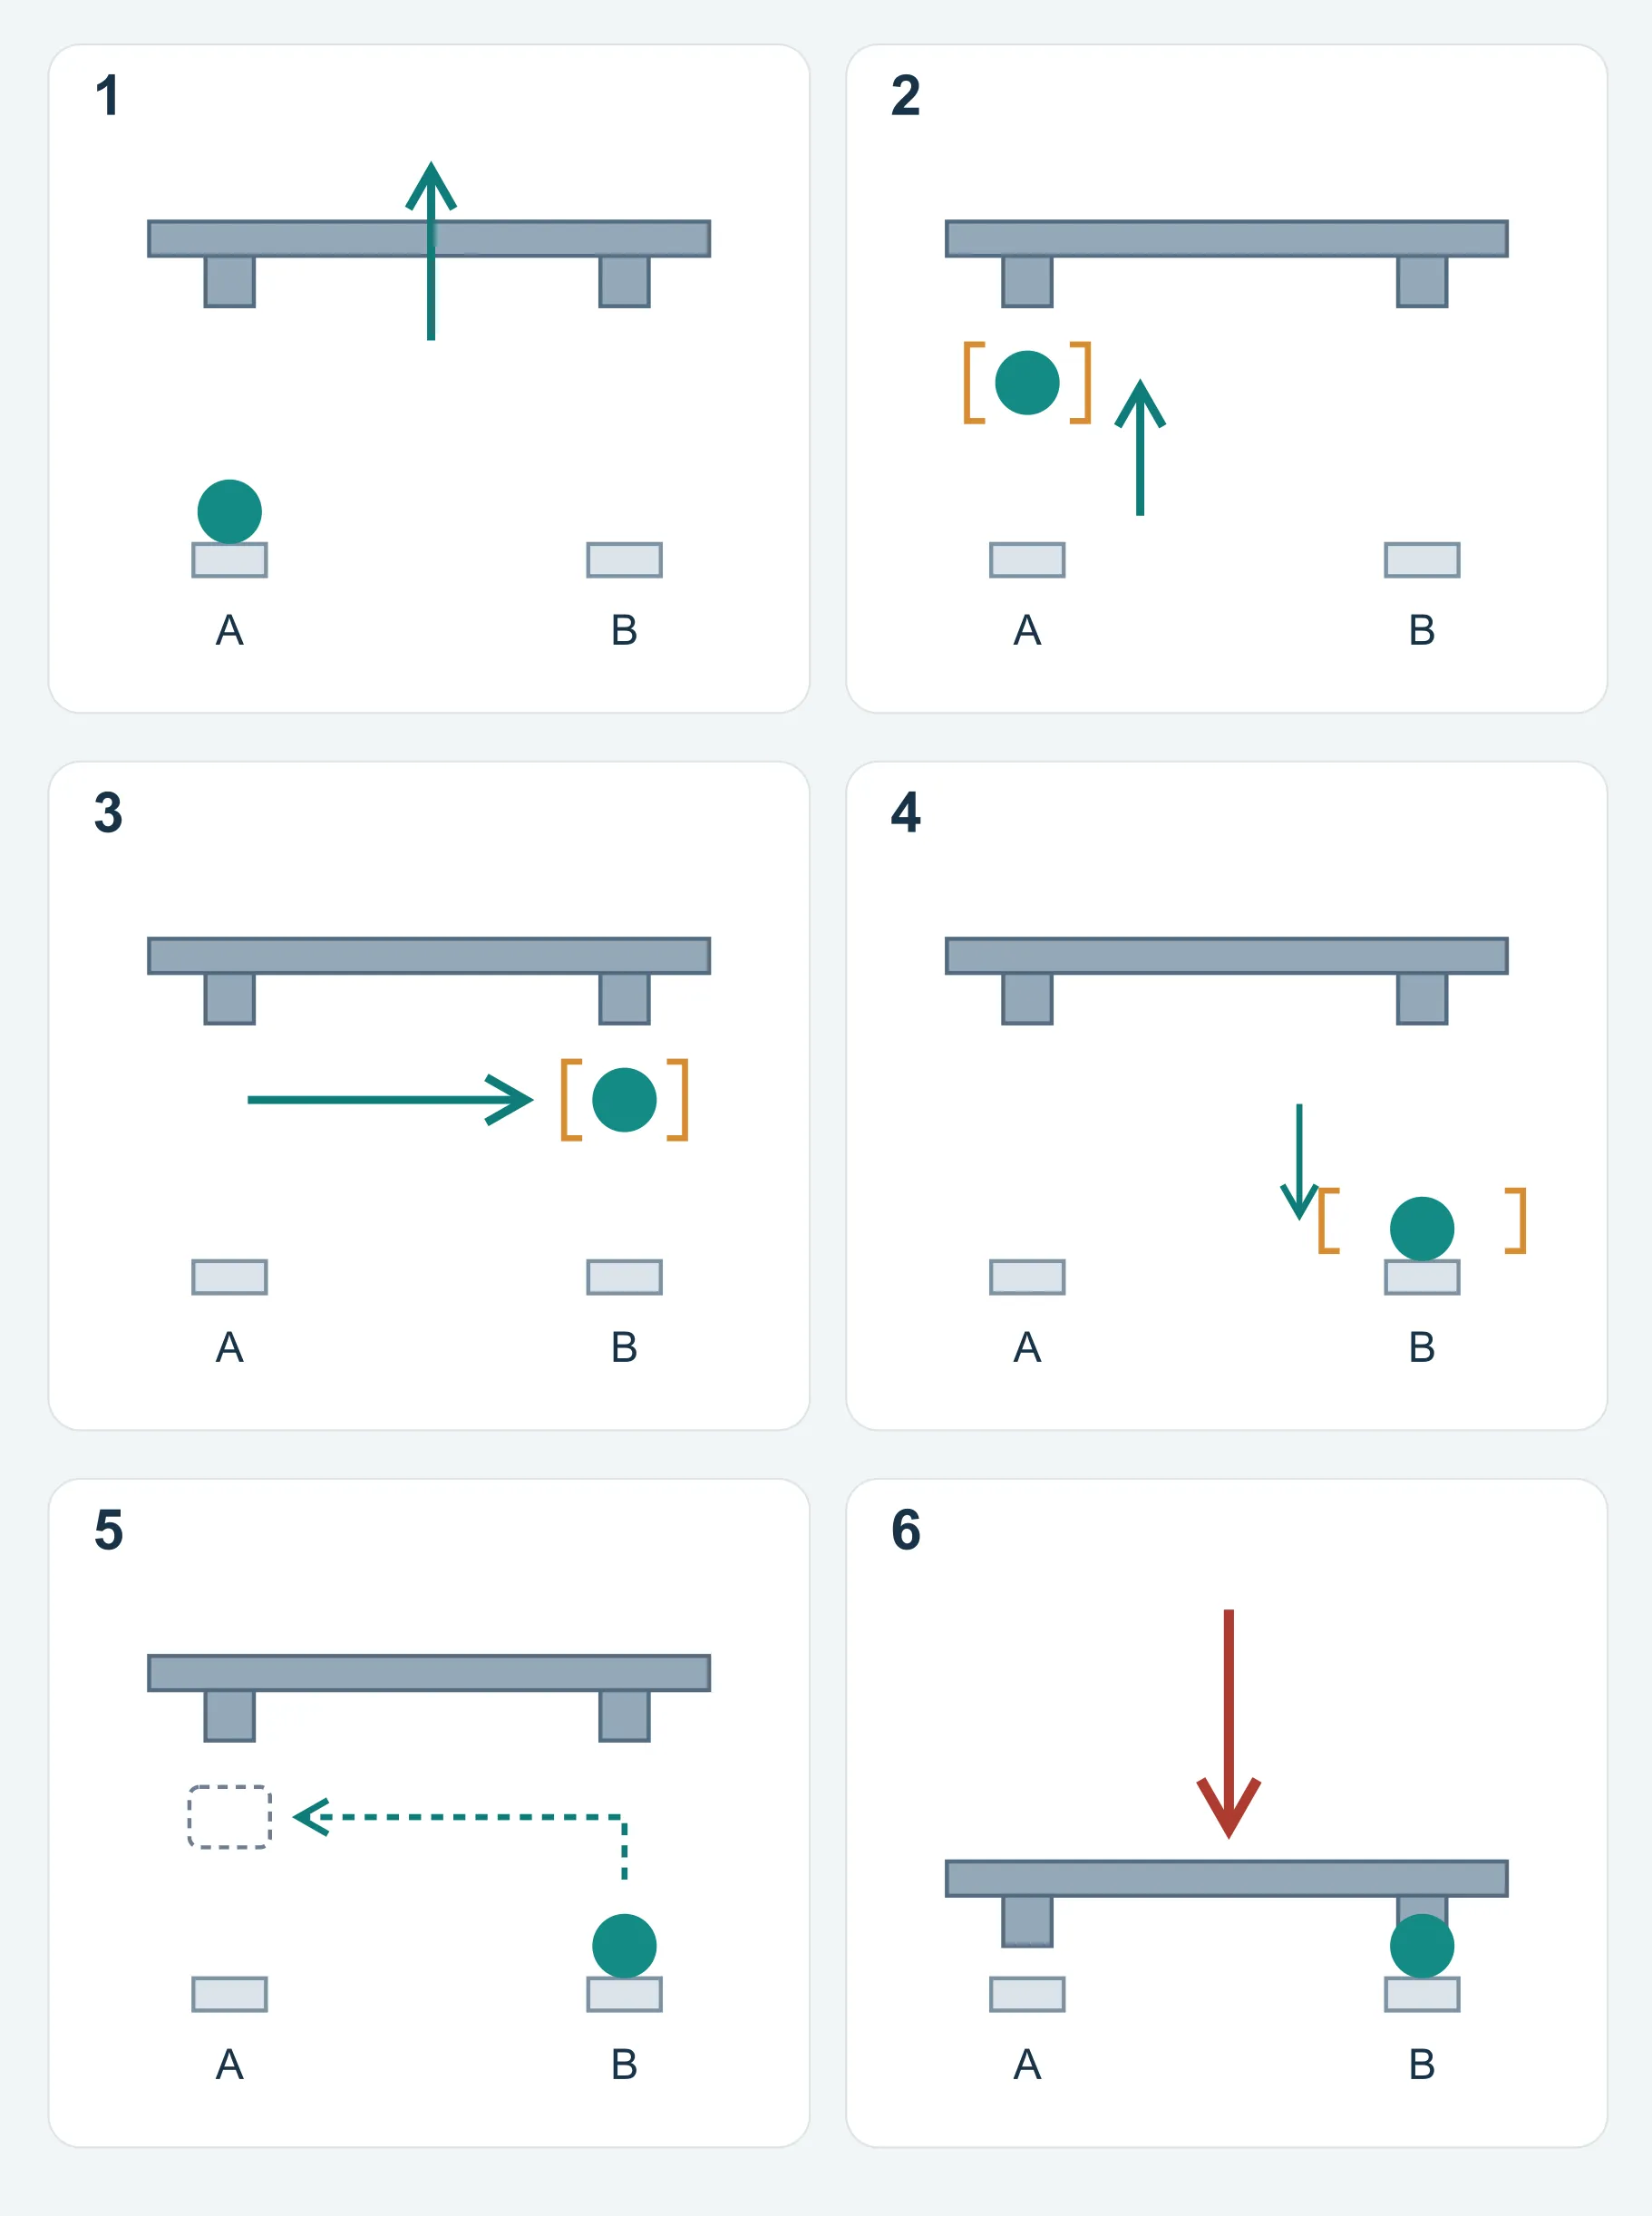
Après le coup, l’outil s’ouvre et libère la pièce. Le mécanisme la transfère au poste suivant. La pièce doit être appuyée et positionnée, puis le mécanisme dégagé avant la fermeture suivante. Le transfert est une action auxiliaire du travail à la presse.
Le schéma suit une pièce de A à B et inclut l’ouverture et la fermeture. Les six états ne sont ni des intervalles égaux ni une reconstitution de la trajectoire filmée. Les chevauchements nécessitent de vérifier l’outillage réel. AIDA distingue avance, levage et instant de prise dans le système servo-transfert cité. [2]
La came et ses liaisons peuvent définir déplacement et repos. Leur calage se vérifie avec le coulisseau, la libération des serre-flans ou éjecteurs, l’assise de la pièce et le dégagement. Le rôle de chaque branche se confirme sur l’ensemble ; voir une came ne prouve pas qu’elle fournit aussi l’effort de presse. [1]
| Action | Mouvement ou maintien | Vérifier avant de poursuivre |
|---|---|---|
| 1. Ouvrir et libérer | Ouvrir l’outil supérieur et libérer la pièce. | Vérifier dévêtissage et libération. |
| 2. Saisir et lever | Tenir la pièce et la lever. | Vérifier prise et dégagement des positionneurs. |
| 3. Avancer | Transférer la pièce de A à B. | Contrôler toute l’enveloppe du mouvement. |
| 4. Déposer et relâcher | Appuyer et positionner en B avant de relâcher. | Confirmer appui et position avant de relâcher. |
| 5. Se dégager et revenir | Dégager la zone de travail et revenir à vide. | Atteindre la position sûre avant fermeture. |
| 6. Fermer et travailler | Fermer l’outil pour l’opération suivante. | Confirmer position et autorisation de fermeture ; valider le cycle aux conditions d’essai convenues. |
Pourquoi le repos et le calage comptent davantage qu’un mouvement fluide
Des actions efficaces isolément peuvent échouer ensemble. Lever avant une prise sûre risque de faire tomber la pièce ; avancer avant de dégager un pion provoque une collision ; libérer avant un appui stable fait perdre la position.
Placez coulisseau, serre-flans ou éjecteurs et mouvements du transfert sur un même axe temporel ou angulaire. Contrôlez les transitions autant que les extrémités : quel degré d’achèvement autorise l’action suivante ?
L’ouverture de l’outil supérieur n’est qu’une condition. La pièce doit pouvoir sortir, ses retenues doivent la libérer et l’ensemble pièce-préhenseur doit passer sur tout le trajet. La fenêtre dépend de l’outil et de l’équipement, sans répartition angulaire universelle.
La synchronisation mécanique définit des relations nominales. Usure, jeux, déformation élastique et variation des pièces peuvent encore affecter le fonctionnement. Validez le calage au montage et lors des essais d’outil.
Pourquoi la même trajectoire peut devenir instable à vitesse accrue
La trajectoire dit où passer ; la loi de mouvement dit comment. Les variations brutales de vitesse demandent de fortes accélérations et augmentent charges d’inertie et vibrations. Le cours souligne les discontinuités de vitesse aux extrémités d’un mouvement uniforme et leurs limites à grande vitesse. [1]
Pour une course h et une durée T, écrivez s = h·f(t/T), avec f comme loi normalisée inchangée. La dérivation temporelle donne une vitesse proportionnelle à h/T et une accélération proportionnelle à h/T².
À course et loi identiques, diviser T par deux multiplie par quatre l’accélération maximale. Si la masse mobile reste aussi identique, la composante de force d’inertie correspondante est quadruplée. Cela ne multiplie pas nécessairement par quatre la charge totale, l’usure ou la production.
La rotation manuelle ou un essai lent à vide montre la cinématique de base, pas la stabilité en charge à la cadence visée. Vérifiez la tenue, la vibration des barres, le rebond des pièces et leur temps de stabilisation après dépose.
Quels points mécaniques faut-il encore examiner ?
Au-delà de la course, étudiez la contrainte du suiveur, la transmission des efforts et le passage de la prise au positionnement au poste.
Contact et retour du suiveur
Ressorts, gravité, rainures ou cames conjuguées peuvent maintenir la contrainte. Un retour à ressort doit conserver le contact sous inertie, frottement et charge. Rainures et cames conjuguées nécessitent également des contrôles de jeu, lubrification, contact et montage. [1]
Examinez retour et course utile ensemble. Pousser un élément vers l’extérieur ne démontre pas un retour maîtrisé sur tout le cycle.
Angle de pression, guidage et contact
L’angle de pression relie la direction de l’effort de contact au mouvement du suiveur. Pour un suiveur en translation, un angle plus grand augmente généralement l’effort latéral sur les guides. La valeur admissible dépend du mécanisme, de la vitesse, du frottement et de la charge ; un seuil générique ne suffit pas. [1]
Avec un galet, la trajectoire de son centre diffère du profil réel de la came. Ne l’usinez pas comme contour de came. Le cours établit d’abord la courbe primitive puis le profil de travail. [1]
Qui tient et qui positionne la pièce ?
Les préhenseurs contrôlent la pièce pendant le transport. Selon le concept, pions, faces de référence, cavité ou montage spécifique définissent ensuite sa position finale.
Précisez le lieu de remise, les appuis, les références et le moment de libération. Pour les pièces minces, formées ou d’aspect sensible, vérifiez effort et emplacement du contact afin qu’une prise renforcée ne marque ou ne déforme pas la pièce.
Distinguer transfert, avance de bande et action latérale
Une came latérale peut réaliser perçage par poinçonnage ou formage latéral. Sa fonction diffère du transport entre postes. Les deux peuvent coexister et nécessiter un calage, mais le principe de came commun ne rend pas leurs fonctions identiques.
| Mécanisme | Fonction principale | Points à examiner |
|---|---|---|
| Transfert de pièces | Déplacer des flans ou pièces séparés entre postes. | Prise, trajet, remise aux appuis et références, dégagement à la fermeture. |
| Avance en outil progressif | Faire avancer la bande portant les pièces encore attachées. | Pas, support du porteur et coordination avance-pilotes. |
| Coin ou came latérale dans l’outil | Transformer l’entrée en course utile latérale ou inclinée. | Course, efforts, guidage, retour et interférences de formage. |
Quelles preuves demander lors de la revue ?
Une démonstration aide à comprendre les mouvements. Pour une pièce précise, reliez-les aux outils et aux pièces réelles.
Ces documents permettent de démontrer des passages répétables dans des conditions convenues. Fixez critères d’acceptation et portée des essais avant validation ; une vidéo fluide ne les remplace pas.
- Plans des postes et états intermédiaires : formes, prises, appuis et références à chaque étape.
- Diagramme de temps commun : presse, serre-flans ou éjecteurs, prise, levage, avance et chevauchements autorisés.
- Contrôle complet des interférences : avance chargée, pose, libération et retour vide, avec variations de pièce, éléments saillants et dégagement nécessaire.
- Rapports d’essais avec pièces : version du plan, matière, réglages, cadence, observations et problèmes ; vérifier aussi dimensions et surfaces après les opérations suivantes.
- Détection des anomalies et entretien : pièce absente, prise manquée ou pose incomplète, réponse prévue et contrôle des galets, guides et préhenseurs.