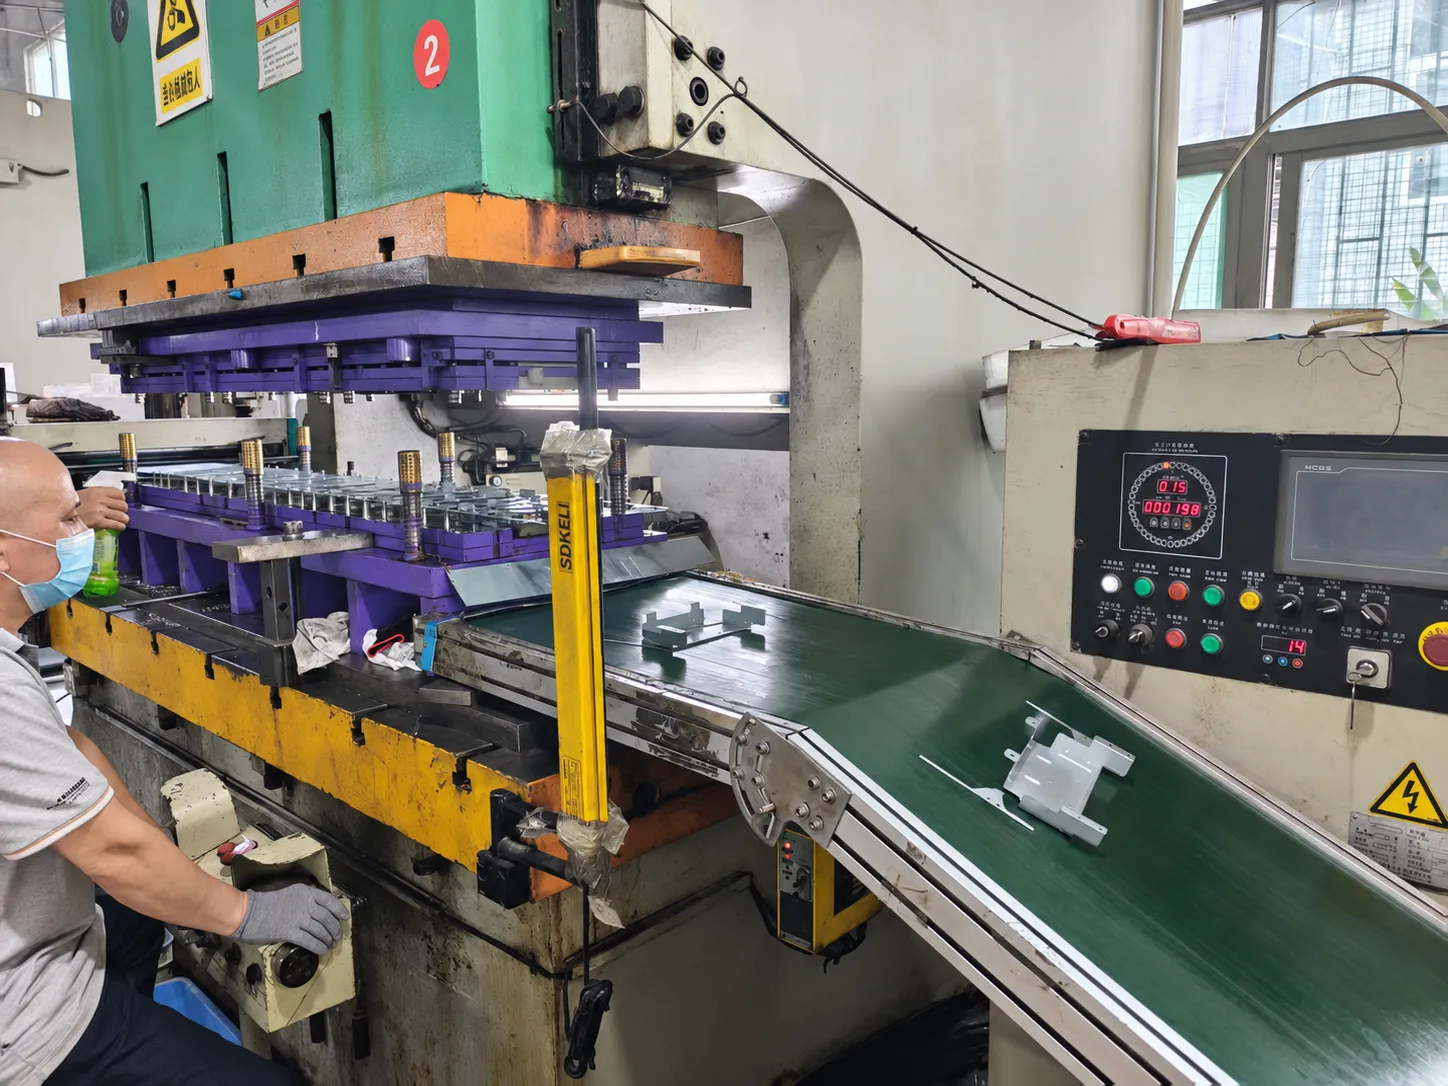
Pour comprendre une gamme, suivez la pièce : ce qui entre dans chaque opération, ce qui change et ce qui autorise l’étape suivante. Ce guide suit cet ordre de fabrication.
Il décrit une gamme courante de travail à froid, pas une séquence obligatoire. Les flans prédécoupés peuvent se passer d’équipements de bobine ; emboutissage, détourage et poinçonnage peuvent changer d’ordre. Le diagnostic détaillé figure dans le guide des défauts.
1. Confirmer le plan et la gamme
Commencez par l’indice du plan, la matière et son état, l’épaisseur, les caractéristiques, la finition et la quantité. Identifiez les surfaces et cotes utiles à l’assemblage ainsi que l’état de mesure demandé. Ces données définissent ce que les étapes suivantes doivent préserver.
Les méthodes choisissent ensuite l’ordre et l’organisation des outils. Un outil à suivre fait avancer une bande liée entre postes ; des outils séparés travaillent des flans individuels. Force, plage de travail, course, énergie et accès doivent convenir. Une forte capacité nominale ne suffit pas à prouver l’adéquation d’une presse.
2. Vérifier la matière, dérouler et planer
Comparez l’identification, l’épaisseur et la surface reçues à la spécification convenue, en conservant la traçabilité du lot. Des matières visuellement proches peuvent avoir des nuances ou états différents et réagir autrement à la découpe ou au formage.
La ligne déroule et plane la bande pour stabiliser son alimentation. Vérifiez son état et son alignement avant l’outil. Les tôles ou flans prédécoupés suivent une autre manutention et n’exigent pas forcément ces étapes de bobine.
3. Alimenter et réaliser les découpes
L’amenage avance la matière au pas prévu. Dans un outil à suivre, la bande et les éléments de positionnement maintiennent la relation entre découpes et formes successives ; une erreur d’avance peut toucher plusieurs caractéristiques.
Le poinçonnage enlève de la matière pour ouvrir des trous ; le découpage sépare un contour utile. Bord, position des trous et porteur restant doivent permettre les opérations suivantes. Le jeu de coupe influe sur le bord et la charge de l’outil : il se choisit selon la matière et l’opération, pas comme un pourcentage universel de l’épaisseur. [1]
4. Former le volume nécessaire
Le pliage relève une aile, l’emboutissage fait entrer la matière dans une cavité et d’autres opérations créent nervures ou bossages. Une pièce peut nécessiter un seul formage ou plusieurs étapes.
Contrôlez l’écoulement et les caractéristiques les plus affectées. En emboutissage, une retenue excessive peut favoriser les déchirures, tandis qu’un soutien insuffisant laisse apparaître des plis. L’équilibre dépend de la géométrie, de la matière et du contact. Les essais établissent gamme et réglages avant la série. [2]
5. Détourer, séparer et calibrer si nécessaire
Une pièce emboutie peut être détourée après formage ; une pièce d’outil à suivre est séparée de son porteur au poste prévu. Les trous se poinçonnent avant ou après formage selon leur position finale et l’accès de l’outil.
La gamme peut inclure calibrage ou reprise de frappe. Revérifiez ensuite les bords, positions finales des trous et forme. Une cote acceptée sur un flan intermédiaire peut évoluer sur la pièce finie.
6. Ébavurer, nettoyer et appliquer la finition prévue
Enlevez ou maîtrisez les bavures là où nécessaire, puis nettoyez les pièces pour la suite. Le traitement du bord doit préserver la fonction : il peut aussi modifier un petit trou, un ajustement ou un contact électrique.
Le dépôt électrolytique, la peinture ou une autre finition interviennent à l’étape convenue. Confirmez masquages, zones de contact et cotes à contrôler après traitement. Certaines pièces ne nécessitent aucun revêtement : le plan détermine cette étape.
7. Contrôler les pièces finies et les emballer
La qualité se contrôle dès l’amont : validez les premières pièces après réglage et surveillez les caractéristiques critiques en cours de série. Le contrôle final vérifie l’état livré, y compris les effets de la finition, de la manutention ou de l’assemblage.
Vérifiez les enregistrements et l’identification du lot, puis choisissez un emballage adapté. Les ailes minces peuvent nécessiter un soutien et les surfaces finies des séparateurs. L’emballage doit préserver la forme et la surface acceptées pendant les manipulations et le transport.
Exemple de gamme possible pour une équerre
Pour une équerre simple percée et pliée, une gamme illustrative est : vérifier la bande → alimenter et poinçonner → découper ou conserver le porteur → plier → séparer si nécessaire → ébavurer et nettoyer → finir si demandé → contrôler et emballer.
C’est un exemple de préparation, pas le relevé de fabrication de la pièce photographiée. Une forte exigence sur la position finale des trous peut imposer un autre ordre. La gamme doit expliquer comment chaque caractéristique importante atteint son état final, pas seulement nommer des machines.
Utiliser les défauts comme points d’alerte, puis enquêter
Le tableau relie les étapes aux points à surveiller. Un résultat inattendu invite à isoler le travail concerné et à enquêter ; il ne prouve pas une cause unique. Pour identifier les symptômes, vérifier les causes et valider les corrections, consultez le guide dédié.
| Étape | À vérifier | Pourquoi |
|---|---|---|
| Matière et alimentation | Identification, épaisseur, surface et position de bande | Conserver la matière prévue et un positionnement constant. |
| Découpe | Position des trous, bord coupé et sens de bavure | Préserver le formage suivant et l’ajustement final. |
| Formage et calibrage | Fissures, plis et forme sans charge | Confirmer géométrie et écoulement acceptables. |
| Opérations secondaires | Cotes finales, bords et surfaces finies | Un traitement ultérieur peut modifier une caractéristique acceptée. |
| Contrôle et emballage | Documents, soutien et séparation | Livrer la pièce acceptée sans dommage de manutention. |