Rechercher des ressources techniques

Capacité de découpe-emboutissage des métaux OEM

Fabricant de pièces embouties en tôle

Identifiez si votre support, blindage, capot, pièce de châssis, clip ou composant métallique électronique convient à une route d'emboutissage avant d'envoyer les plans pour devis et revue d'outillage.

Réponse courte

HARVLAND chiffre des pièces embouties sur plan : supports, capots, blindages, clips, cosses et détails de châssis. Acier, inox, aluminium, cuivre, laiton, acier galvanisé et fer-blanc peuvent être examinés en 0,2–2,0 mm. L’emboutissage convient à une géométrie stable et répétée ; laser et pliage conviennent aux prototypes ou aux conceptions encore mouvantes. Échantillons sans MOQ si la filière est réaliste.

Familles de pièces

Pièces embouties selon votre plan

Envoyez le plan avec matériau, épaisseur, cotes critiques et quantité prévue. Les types de pièces suivants peuvent être étudiés selon les exigences d’outillage, de formage et d’assemblage.

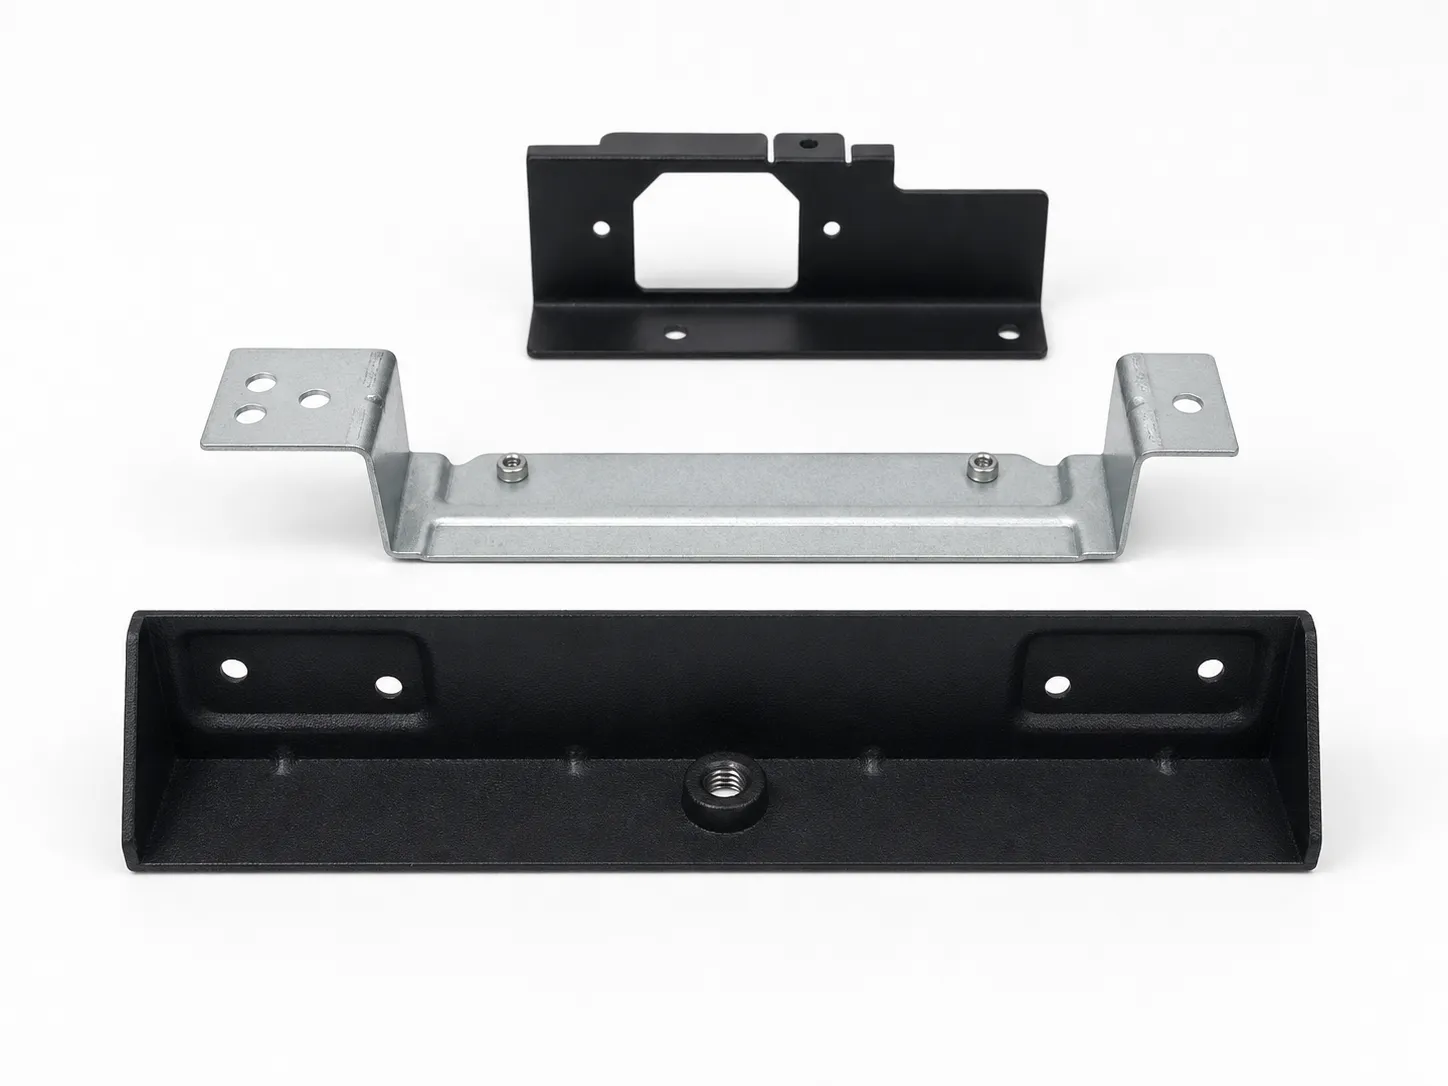
  • Supports, plaques de montage, clips, capots, blindages, bornes, connecteurs, pièces de châssis et plaques arrière peuvent être étudiés.
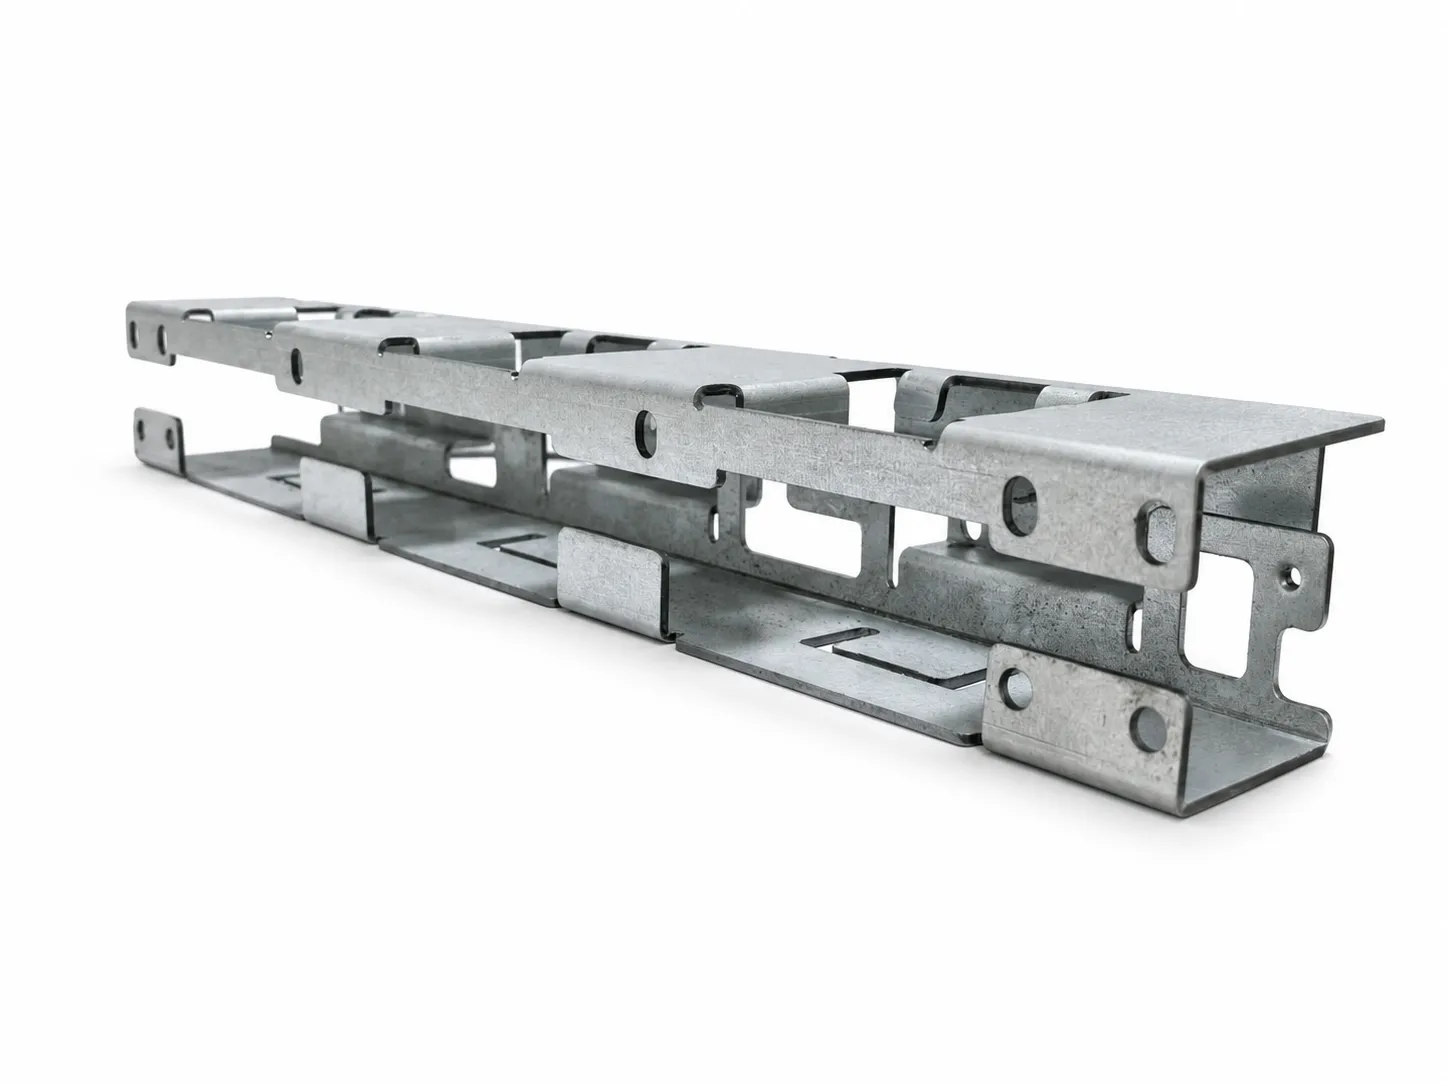
  • Les pièces électroniques embouties peuvent inclure blindages EMI, supports I/O, dissipateurs thermiques et petite quincaillerie métallique.
  • Les pièces liées aux boîtiers peuvent inclure capots, appuis internes, cadres, panneaux et structures formées en tôle.
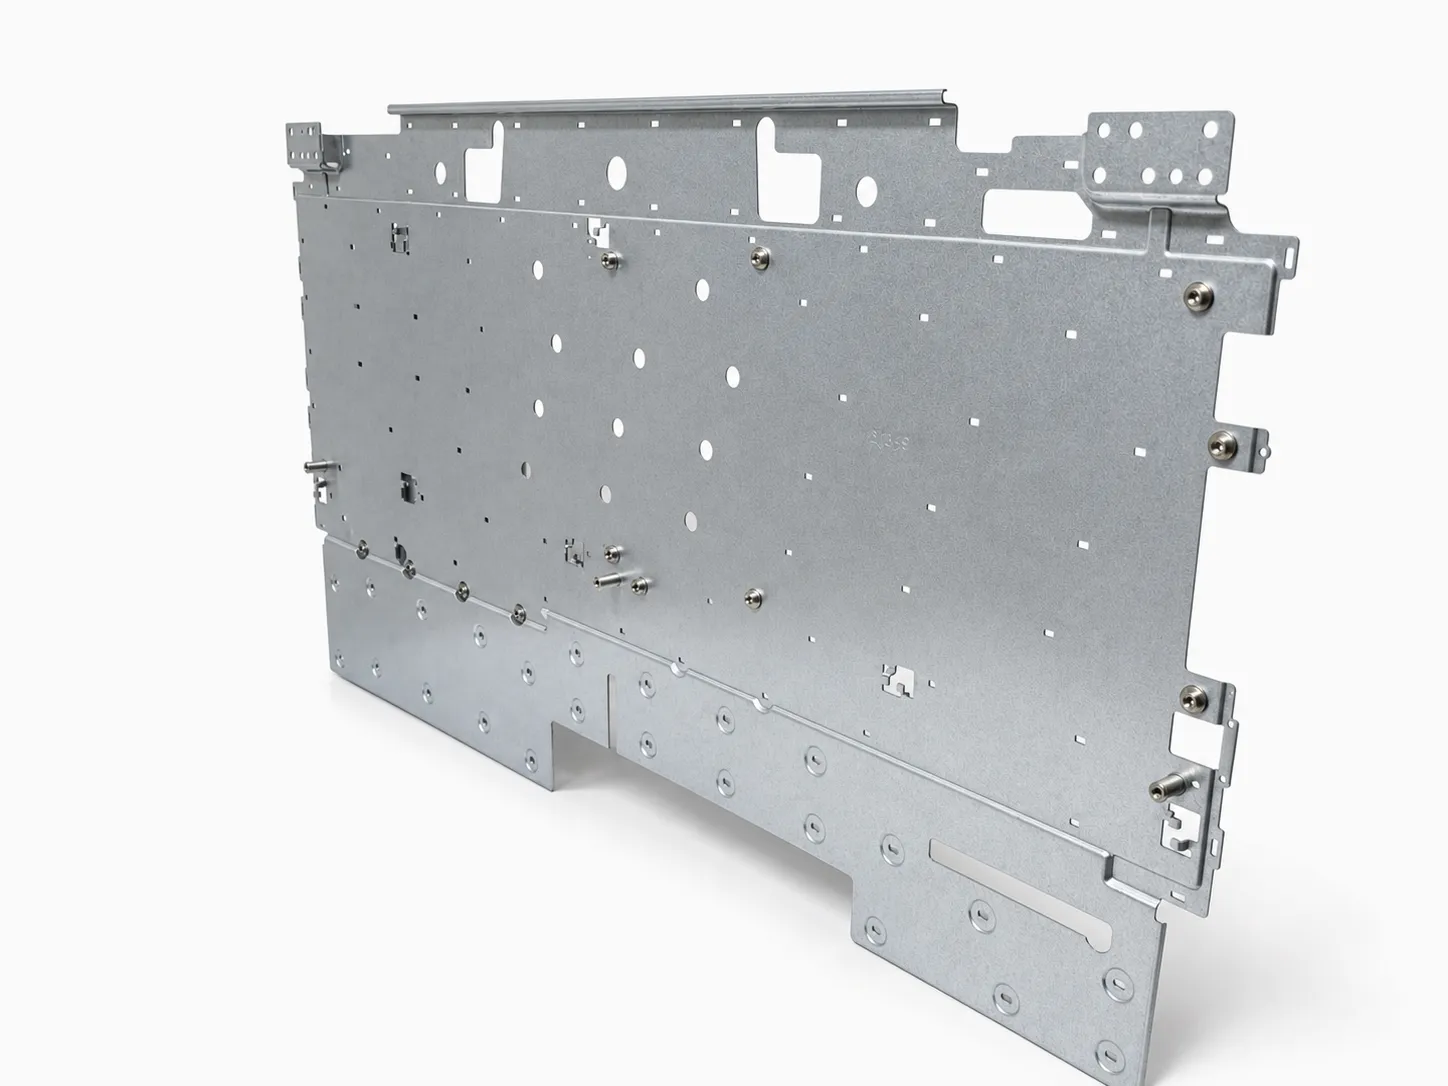
Supports de montage sur mesureBlindages, contacts et pièces thermiquesBoîtiers et capotsManchons de borne à collerette
Matière et épaisseur

Planifier selon le comportement de la matière avant l'outillage

Les pièces embouties se comportent différemment selon la matière, l'épaisseur et la géométrie. Le RFQ doit rendre ces détails clairs afin que l'ingénierie puisse juger de la fabricabilité et de la répétabilité.

  • Les matières courantes incluent acier, acier inoxydable, aluminium, cuivre, laiton, acier galvanisé et fer-blanc.
  • La plage de revue typique est d'environ 0,2 à 2,0 mm, la faisabilité dépendant de la forme et des tolérances.
  • Dureté du matériau, retour élastique, comportement des bavures et exigences de surface peuvent modifier le parcours d'outillage.
Parcours d'outillage

Utiliser la DFM pour choisir le bon procédé d'emboutissage

Géométrie, matériau et demande orientent découpage, pliage, formage, emboutissage profond et outils combinés ou progressifs. Pour les échantillons ou conceptions évolutives, comparez découpe et pliage si adaptés avant d’investir dans l’outillage de série.

  • Vérification du rayon de pliage, de l'entraxe des trous, de la planéité, de la profondeur de formage, du cumul de tolérances et du sens des bavures.
  • Utilisation du volume cible pour juger si un outillage d'échantillon, un outillage de production ou une matrice progressive a du sens.
  • Mise en relation de la validation d'échantillon et du lancement en production pour que les modifications d'outillage interviennent avant la série.
Finition et contrôle qualité

Relier les pièces embouties aux besoins de finition et de contrôle

Les pièces embouties deviennent souvent des composants visibles, conducteurs, mis à la masse, assemblés ou esthétiques. Finition et contrôle doivent être planifiés avant la production, et non ajoutés une fois les problèmes apparus.

  • La finition peut inclure traitement galvanique, thermolaquage, revêtement à l'encre, cataphorèse, anodisation, ébavurage, nettoyage, passivation, brossage, sérigraphie ou tampographie.
  • Le contrôle peut porter sur l'ajustement, la planéité, l'emplacement des trous, la hauteur de bavure, les marques de surface, l'aspect et l'emballage.
  • Les cotes critiques et les surfaces esthétiques doivent être indiquées dans le RFQ.
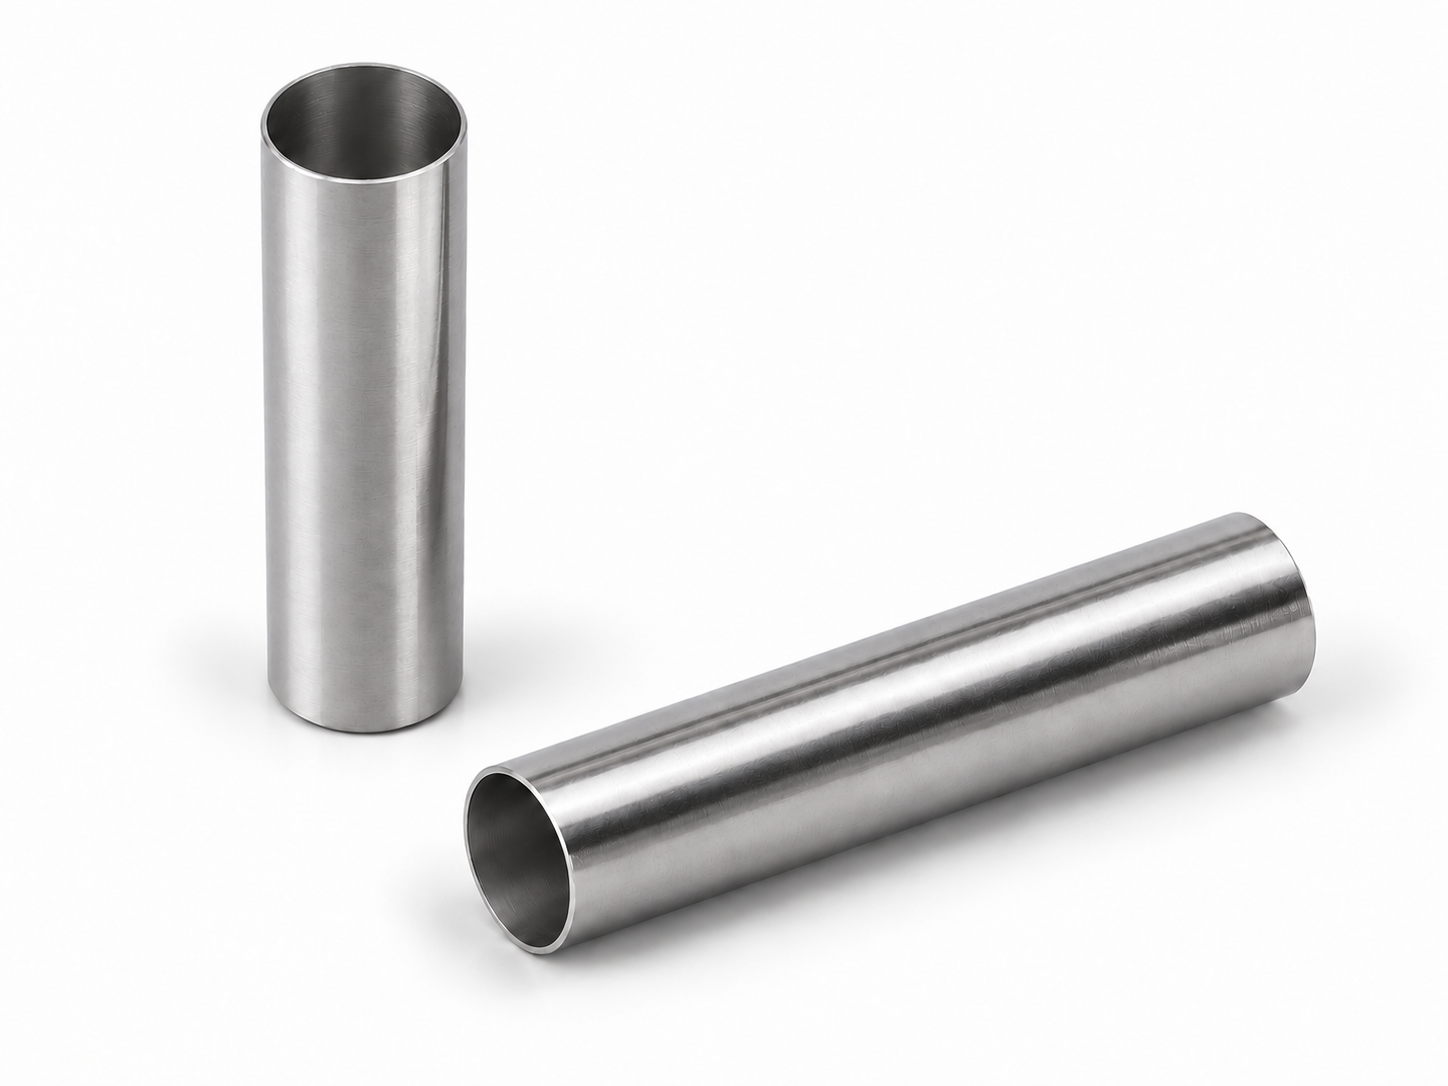
Manchon embouti en acier inoxydable à paroi mince et ouvert aux deux extrémités, présenté debout et couché
Vues verticale et horizontale du même modèle de manchon

Manchon embouti en acier inoxydable à paroi mince

Manchon en acier inoxydable formé par emboutissage profond, à paroi cylindrique mince, ouvert aux deux extrémités et entièrement creux. Il peut être conçu comme protection ou manchon d’assemblage pour des composants internes, selon la géométrie des pièces associées.

Voir les exigences et applications du manchon
Deux vues de la même coupelle métallique à collerette : petit trou dans le fond et cavité plus grande visible au dos.

Coupelles embouties à collerette et fond percé sur plan

Les coupelles à collerette et fond percé réunissent une cavité cylindrique et une ouverture en bout. Définissez séparément collerette, corps, trou, matière et finition pour préparer la fabrication et le contrôle.

Voir les dimensions et la fabrication
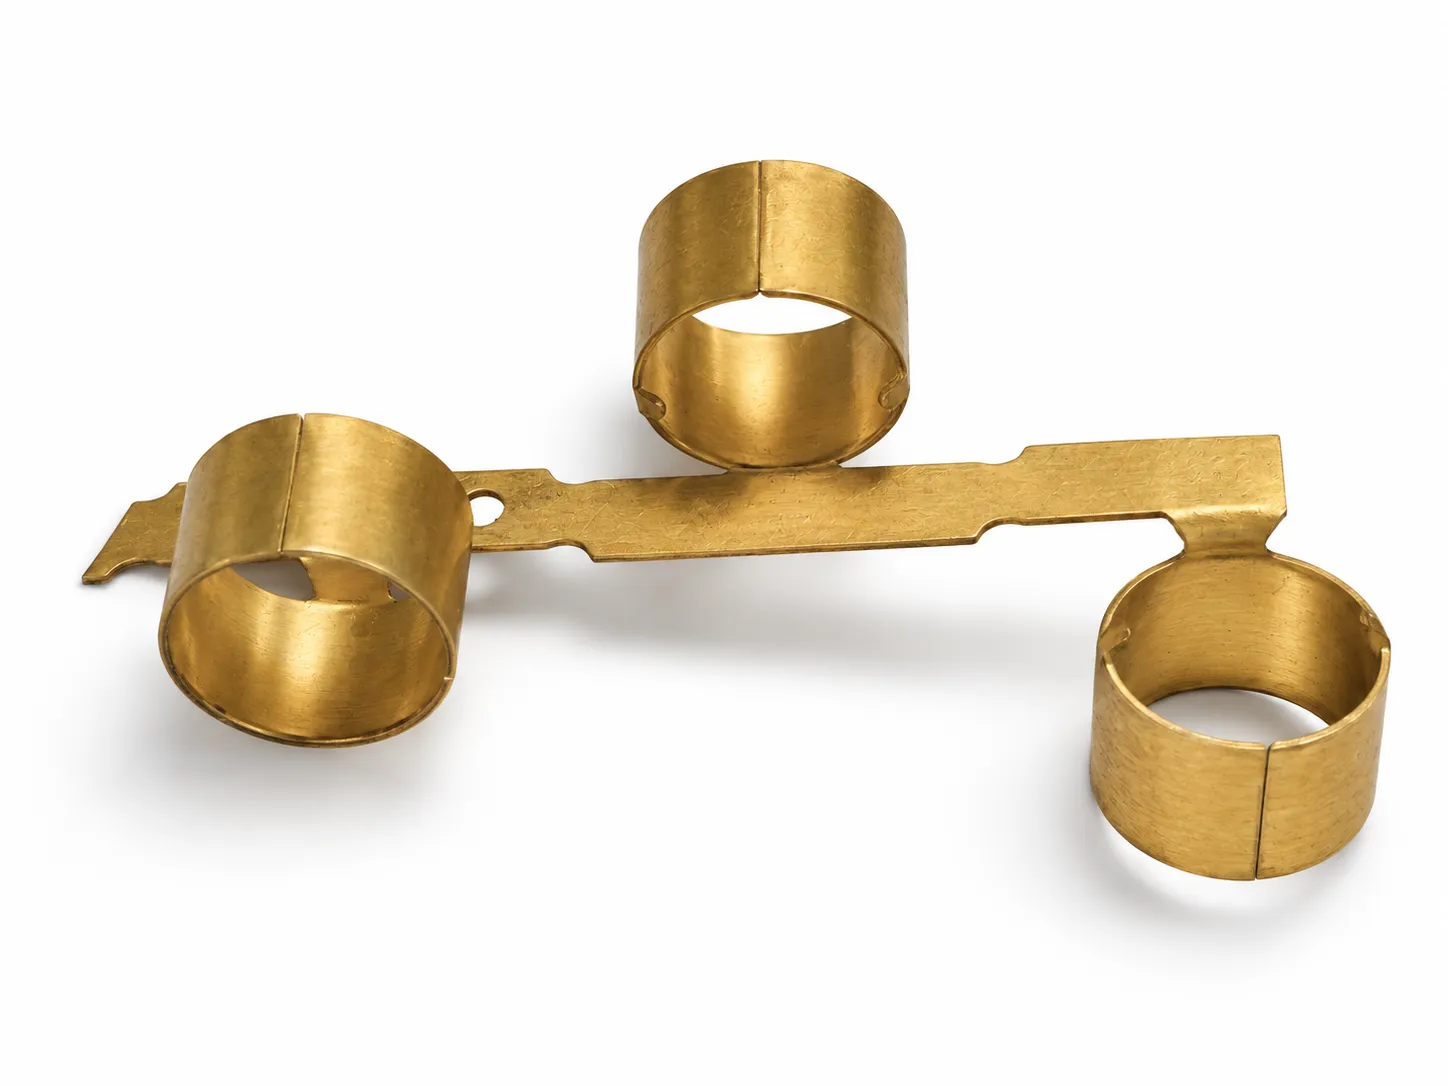
Échantillon en laiton à trois zones cylindriques avec joints longitudinaux et bande de liaison percée

Douilles en laiton sur mesure : applications et exigences du plan

Les pièces cylindriques en laiton peuvent être conçues pour un contact électrique, une terminaison de blindage ou un espacement mécanique. Leur aptitude dépend de la pièce associée, de la retenue et des validations requises. Pour une demande sur mesure, préciser la fonction est plus utile que la seule désignation «tube en laiton».

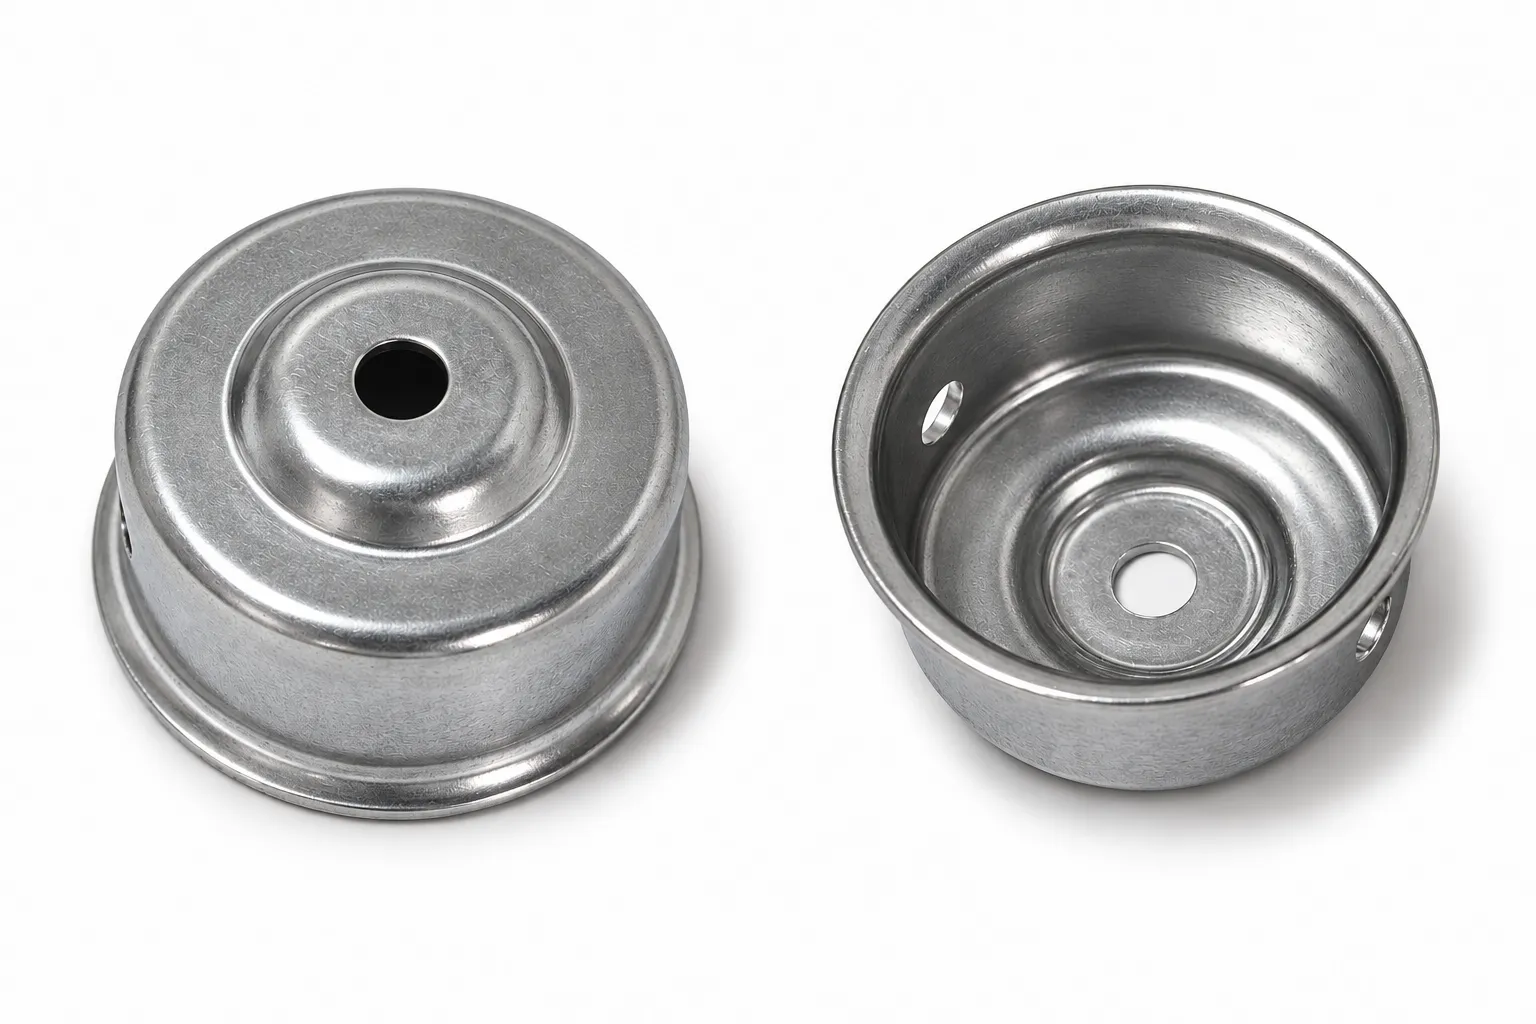
Deux vues de la même coupelle étagée à trou central et ouvertures latérales.

Coupelle étagée à trou central et ouvertures latérales

Cet échantillon a une courte paroi cylindrique, un bord évasé et un fond étagé percé au centre. La vue inverse montre une cavité plus grande et des ouvertures latérales.

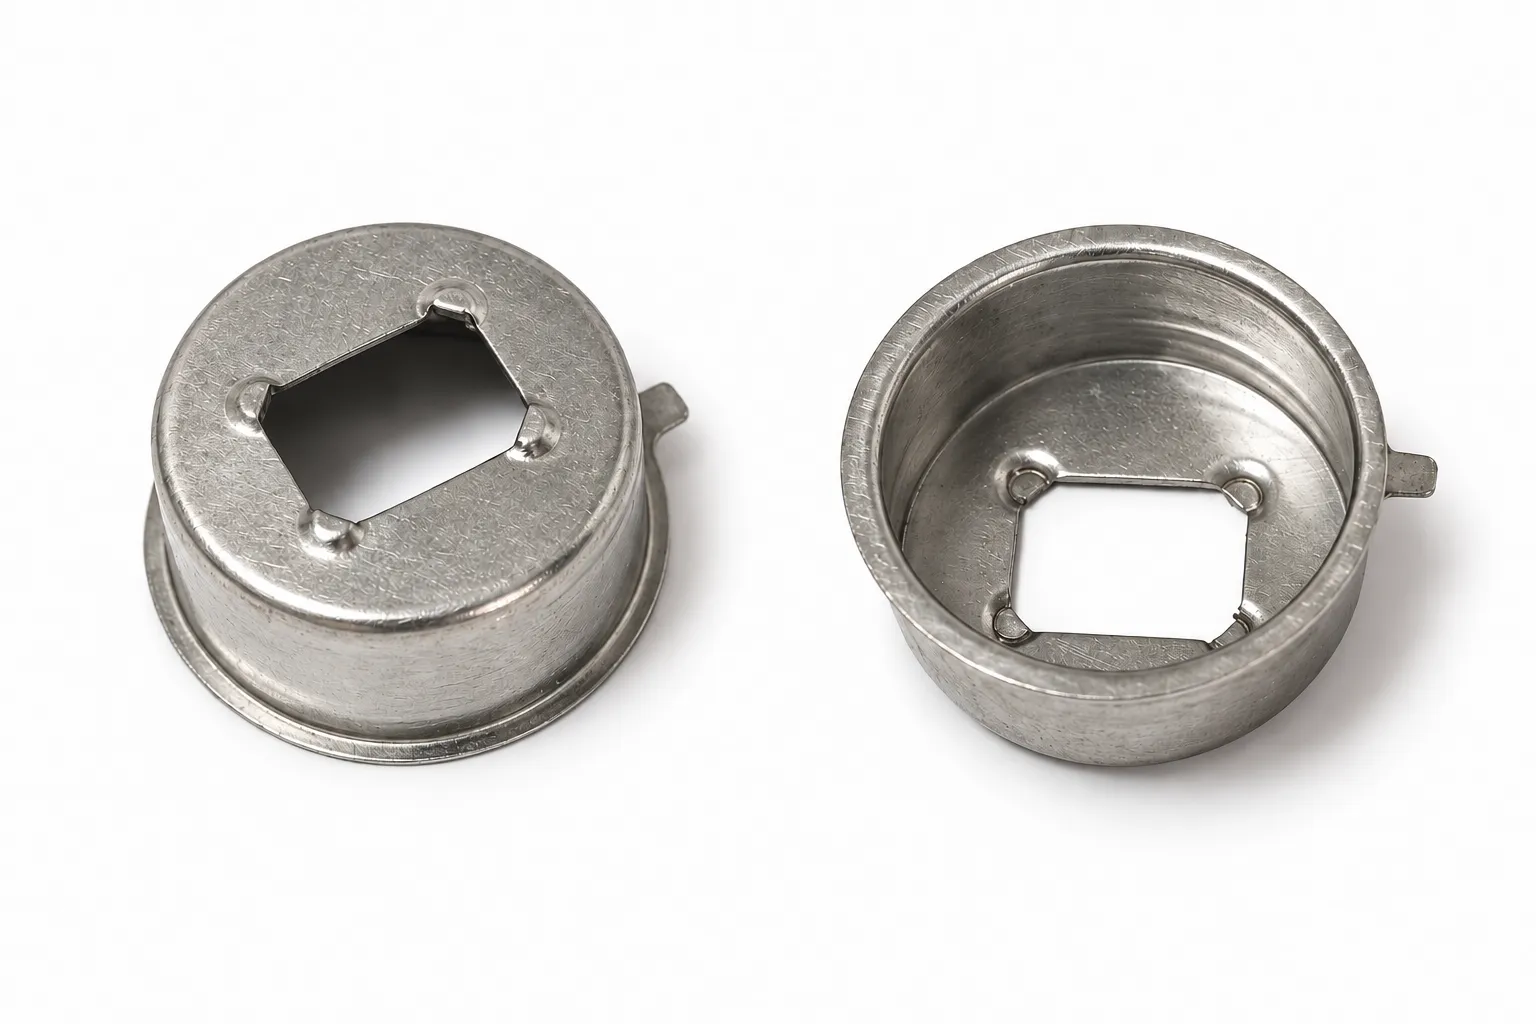
Vues extérieure et intérieure de la même coquille ronde emboutie avec ouverture carrée au fond et petite languette en bordure.

Coquilles embouties à ouverture carrée et languette : exigences de montage

Une coquille ronde peu profonde peut accueillir une interface carrée. L’ouverture donne accès ou laisse un jeu ; la languette et les formes locales peuvent orienter ou retenir les pièces. Leur fonction dépend de l’assemblage.

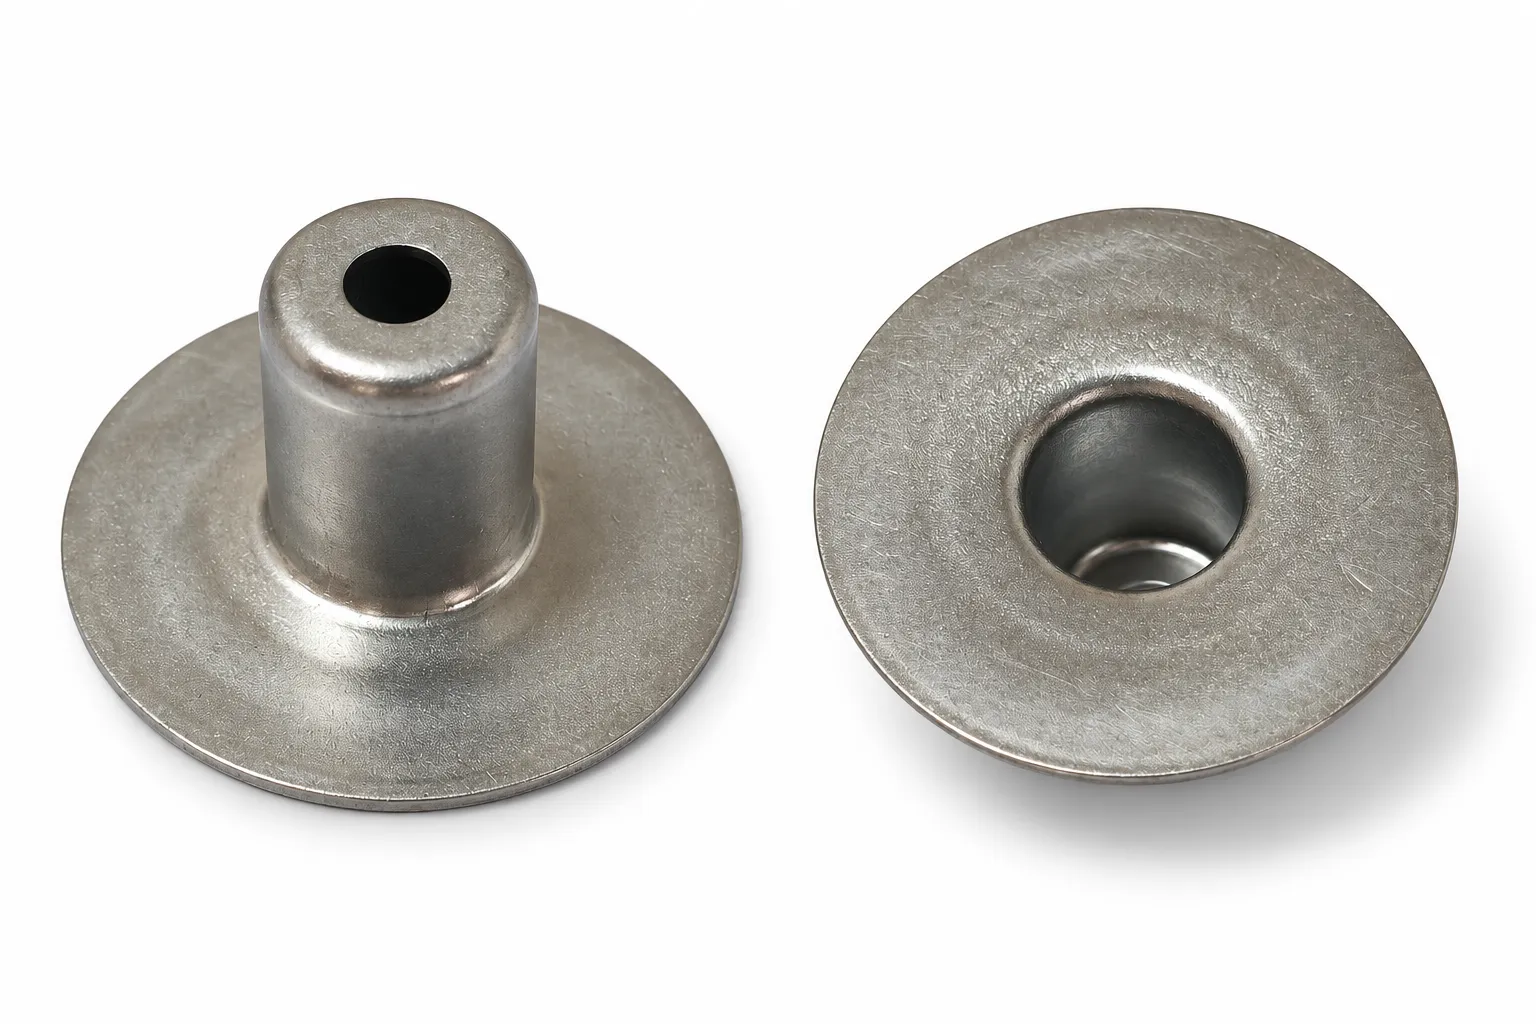
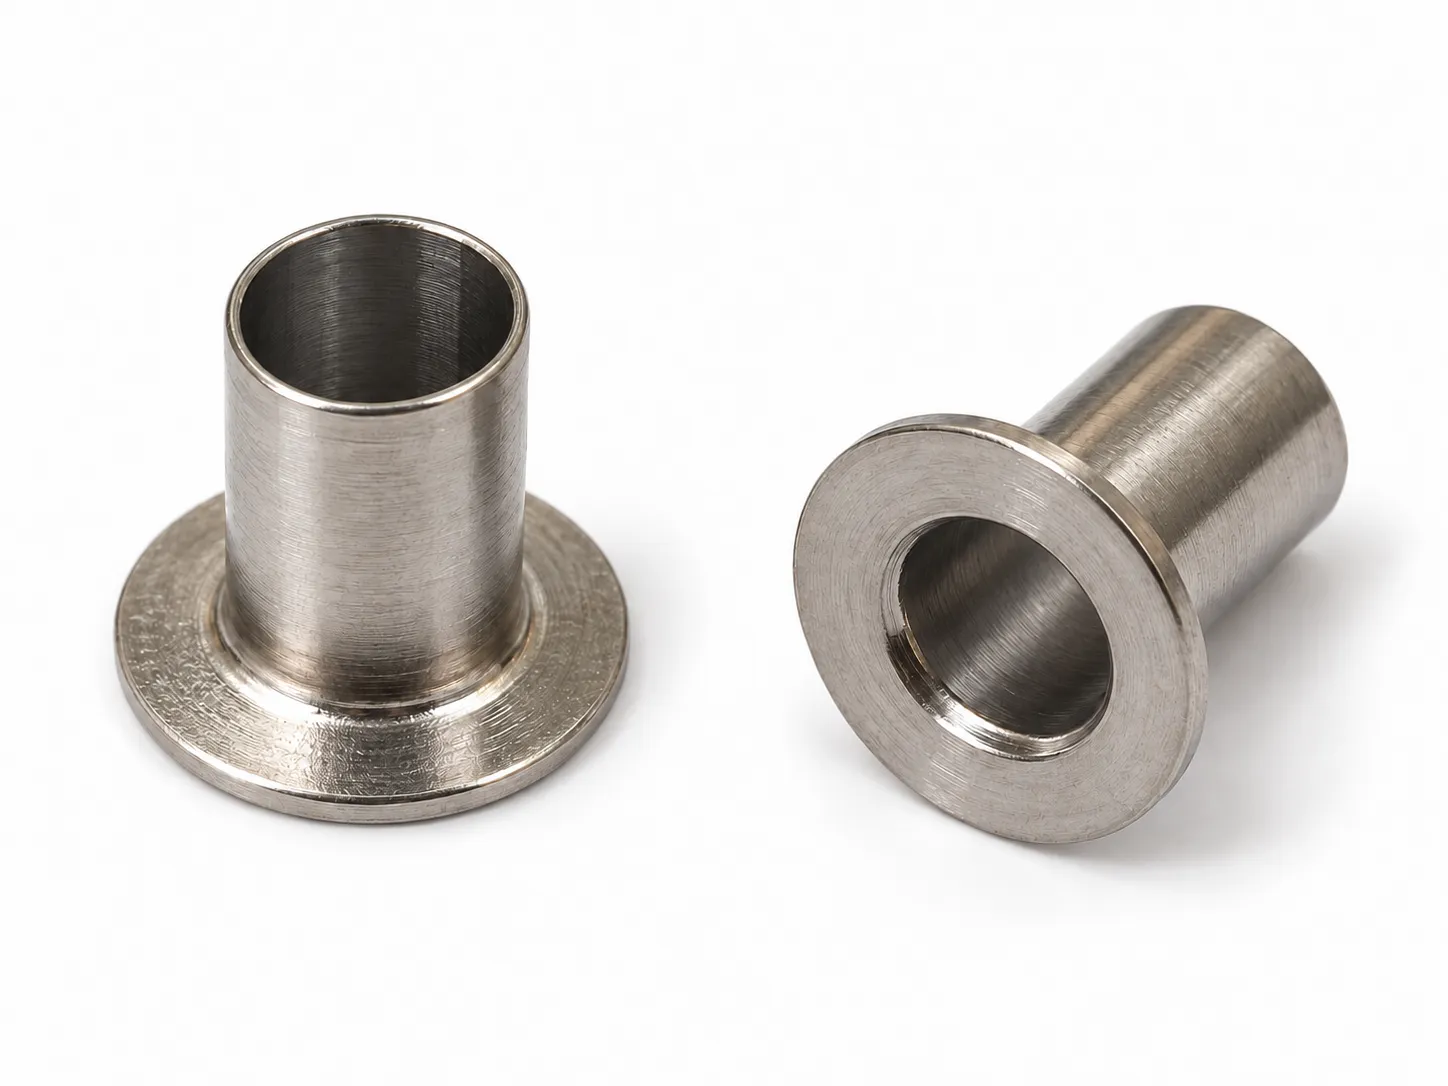
Douille emboutie en inox, debout et couchée, avec une collerette et un alésage traversant

Douille emboutie en inox à collerette

Une collerette et un alésage traversant peuvent servir au positionnement, à la fixation ou à la reprise d’un effort axial. Déterminez la retenue et ce qui traverse la douille avant de définir les dimensions et les contrôles.

Voir les usages et le montage
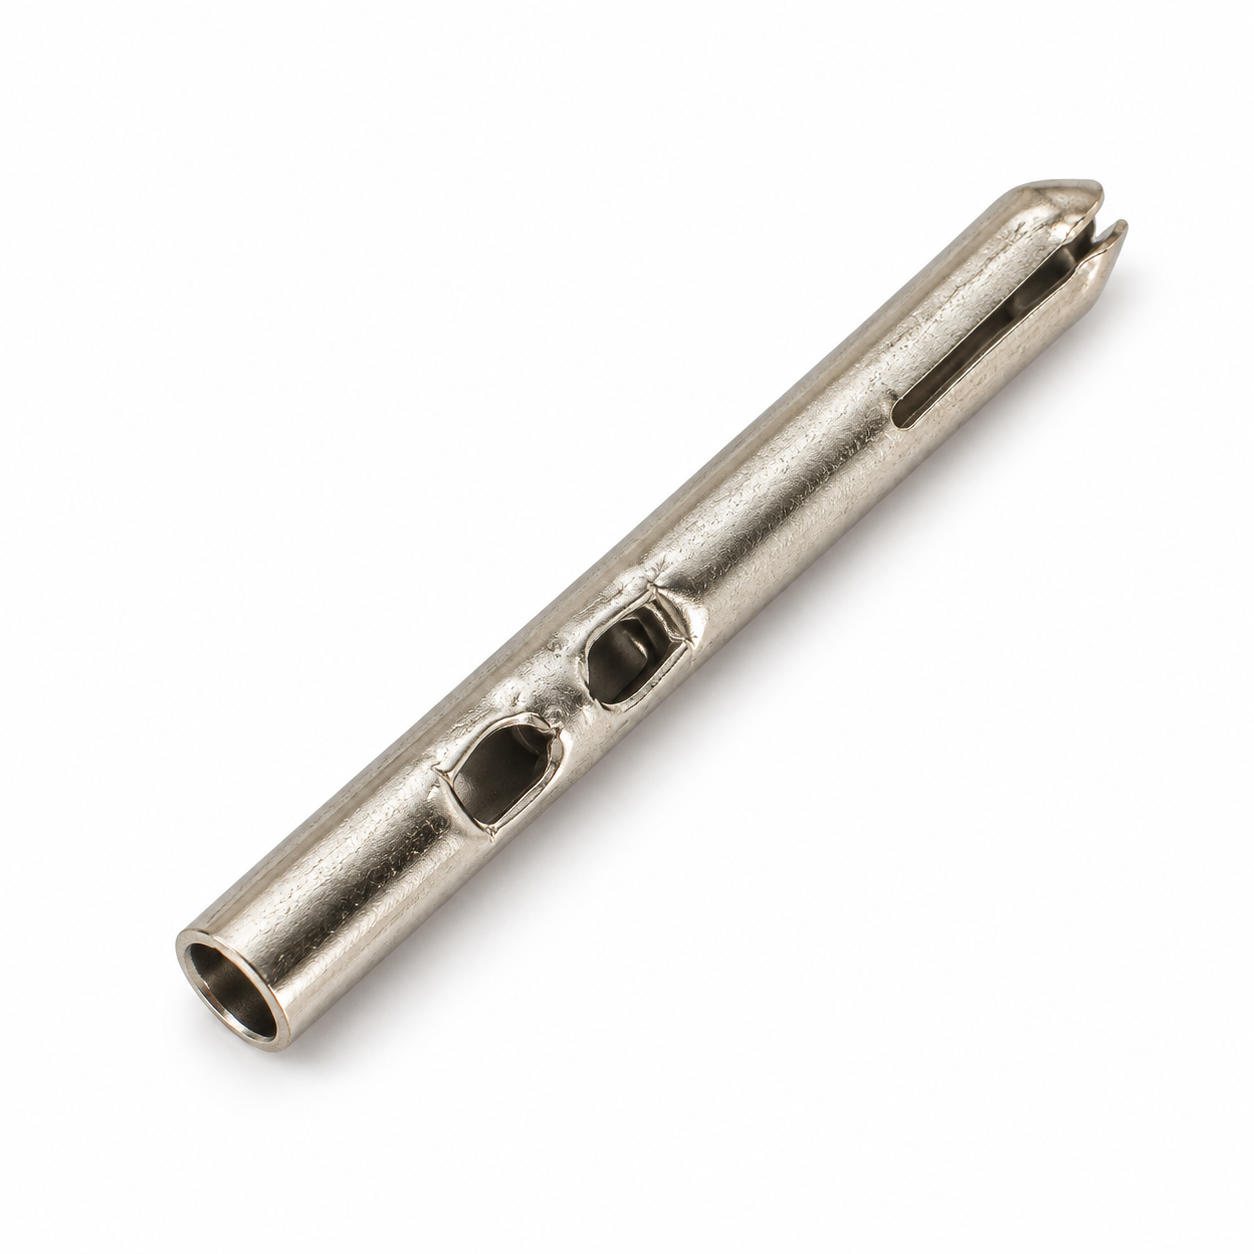
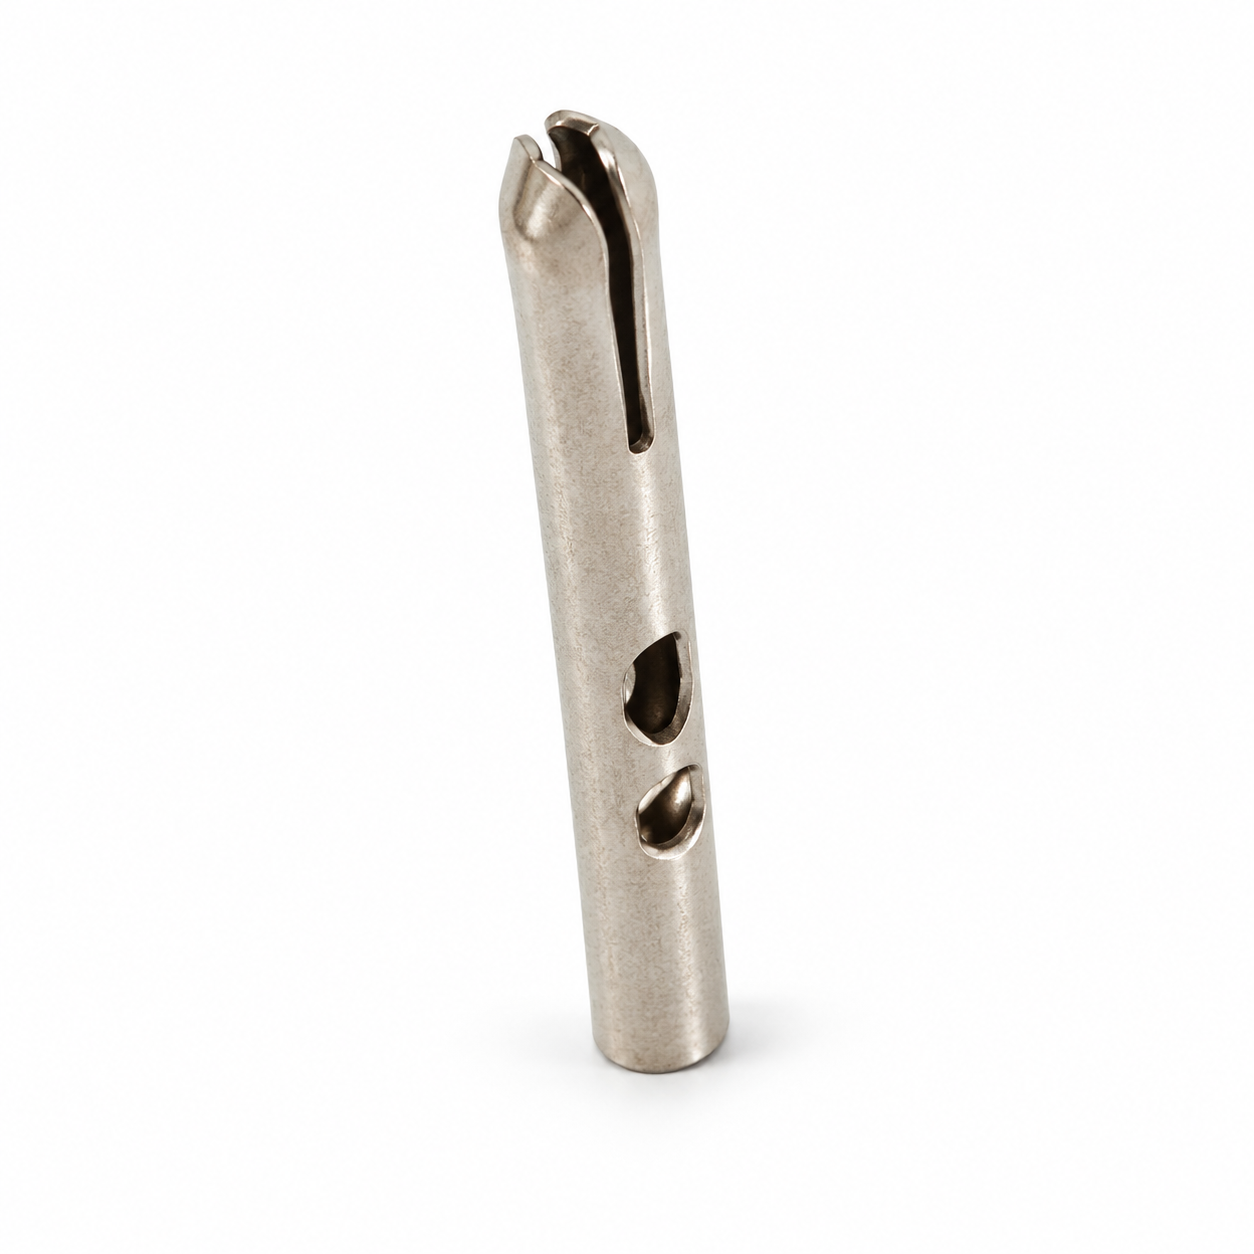
Tube métallique creux fendu avec ouvertures latérales

Tube métallique creux fendu avec ouvertures latérales

Cet échantillon présente une paroi mince, deux ouvertures latérales visibles et une extrémité fendue. Confirmez le plan, le matériau et le montage avant de lui attribuer une fonction.

Formage et applications possibles
Tube métallique creux fendu avec ouvertures latérales — Vue en diagonale
Vue en diagonale
Tube métallique creux fendu avec ouvertures latérales — Vue verticale
Vue verticale

Vues de présentation retouchées par IA à partir des photos de l’échantillon. Vérifiez les dimensions et les détails géométriques sur la pièce réelle.

Revue DFMavant de valider la conception de l'outil
Tolérance ±0,02 mmpour les cotes critiques, sous réserve de la revue du plan et du procédé
0,2–2,0 mmplage d’épaisseur de tôle
ISO 9001 / ISO 14001systèmes de management de la qualité et de l'environnement
Sans minimum de commandepour les échantillons
Finition + contrôleselon les exigences du projet
Questions des acheteurs

Questions fréquentes avant de demander un devis

Une question sur votre pièce ? Laissez votre question et une adresse e-mail pour la réponse.

Quels types de pièces embouties en tôle peuvent être chiffrés ?

Supports, capots, blindages, pièces de châssis, clips, bornes, connecteurs, plaques arrière, composants métalliques électroniques et autres pièces OEM en tôle basées sur plan peuvent être étudiés.

Les pièces embouties en tôle nécessitent-elles un outillage sur mesure ?

De nombreuses pièces sur mesure nécessitent un outillage pour la répétabilité, mais le parcours d'outillage dépend de la géométrie, du volume, des tolérances et des besoins de validation d'échantillon.

Quelles matières sont courantes pour les pièces embouties en tôle ?

Les matières courantes incluent acier, acier inoxydable, aluminium, cuivre, laiton, acier galvanisé et fer-blanc. L'épaisseur et le comportement du matériau doivent figurer dans le RFQ.

Finition et contrôle peuvent-ils être inclus avec les pièces embouties ?

Oui. Ébavurage, traitement galvanique, thermolaquage, revêtement à l'encre, cataphorèse, anodisation, passivation, nettoyage, sérigraphie, tampographie, contrôle dimensionnel, vérifications d'aspect et exigences d'emballage peuvent être planifiés avec le parcours d'emboutissage.

Bibliothèque de ressources

Guides et articles

Composants métal et plastiqueDisque métallique embouti avec couronne plastique : reliefs, trou central et ajustement périphériqueUn disque métallique à couronne noire associe fixation centrale, formes locales et contact périphérique. L’usage se définit avec l’assemblage associé.Production OEM coordonnéeProduction coordonnée de pièces de tôlerie, embouties et en plastiqueHARVLAND peut fournir tôlerie, pièces embouties et plastiques fabriqués en interne dans un projet coordonné. Transmettez pièces et exigences d’assemblage ensemble pour discuter interfaces, échantillons et livraison.Guide d'ingénierieEmboutissage progressif : guide de conception, volumes et outillageUn guide acheteur pour préparer une pièce à l'outillage progressif, des choix de fonctions et de bande jusqu'aux postes, hypothèses de volume, essais d'outil et lancement série.Guide de productionEmboutissage du prototype à la série : guide des 8 jalons de validationLe passage du prototype à la série d'une pièce emboutie doit franchir huit jalons maîtrisés : cadrage de validation, premier échantillon, gel de la conception, essais d'outil, FAI, PPAP si l'acheteur l'exige, lot pilote et lancement série. Chaque jalon exige des entrées, des preuves et un responsable d'approbation définis.Guide de conceptionComment concevoir des supports métalliques sur mesure pour la fabricationConcevez les supports métalliques sur mesure en fonction du cheminement des efforts, des références de montage, du comportement de la matière et du procédé prévu, puis validez les pliages, trous, inserts, finitions et tolérances après formage avant de lancer la fabrication.Comparaison de procédésOutil progressif, emboutissage profond ou emboutissage à poste uniqueChoisissez votre gamme d’emboutissage selon la forme recherchée, l’écoulement du métal et les quantités à commander. Découvrez quand utiliser un outil simple, composé, progressif ou transfert, et comment l’emboutissage profond peut s’intégrer à ces organisations.

Contactez-nous

Envoyez un plan, le matériau, l'épaisseur, la finition et la quantité cible pour étude.

50 Mo maximum au total
Regroupez plusieurs fichiers dans une seule archive ZIP.
Pièces jointes et fichiers volumineuxPDF, STEP, IGS, DWG, DXF ou photos. Regroupez les fichiers dans un ZIP. La pièce jointe ou le ZIP complet ne doit pas dépasser 50 Mo. Pour les fichiers plus grands, envoyez un lien de téléchargement à support@enclosuremetal.com. Envoyez le mot de passe dans un e-mail séparé, pas dans ce formulaire.

Informations complémentaires (facultatif)

Vos plans sont utilisés uniquement pour l'étude du devis. NDA disponible sur demande.

Telegram@HarvLandWhatsApp+852 6930 0678
Importer un plan