Rechercher des ressources techniques

Capacité de découpe-emboutissage des métaux OEM

Boîtiers en tôle sur mesure pour OEM électroniques

Téléversez les plans de boîtier pour vérifier ajustement, montage, ventilation, finition et risque d'assemblage avant production. HARVLAND accompagne boîtiers, châssis, capots et coffrets depuis la RFQ jusqu'aux pièces finies.
Aperçu de la fabrication sur mesure

HARVLAND fabrique boîtiers, châssis, capots et coffrets en tôle sur plan pour les OEM électroniques. Ajustement, montage, ventilation, inserts et assemblage sont examinés avant production. Matériaux courants : acier, inox, aluminium et acier galvanisé. Thermolaquage, traitement de surface et anodisation peuvent être planifiés avec contrôle ; échantillons sans MOQ si la filière est réaliste.

Exemples de boîtiers

Partez des détails nécessaires à votre assemblage

Ces types de boîtiers photographiés servent de repères pour préparer vos plans. Matière, épaisseur, finition et gamme de fabrication sont confirmées pour chaque projet.

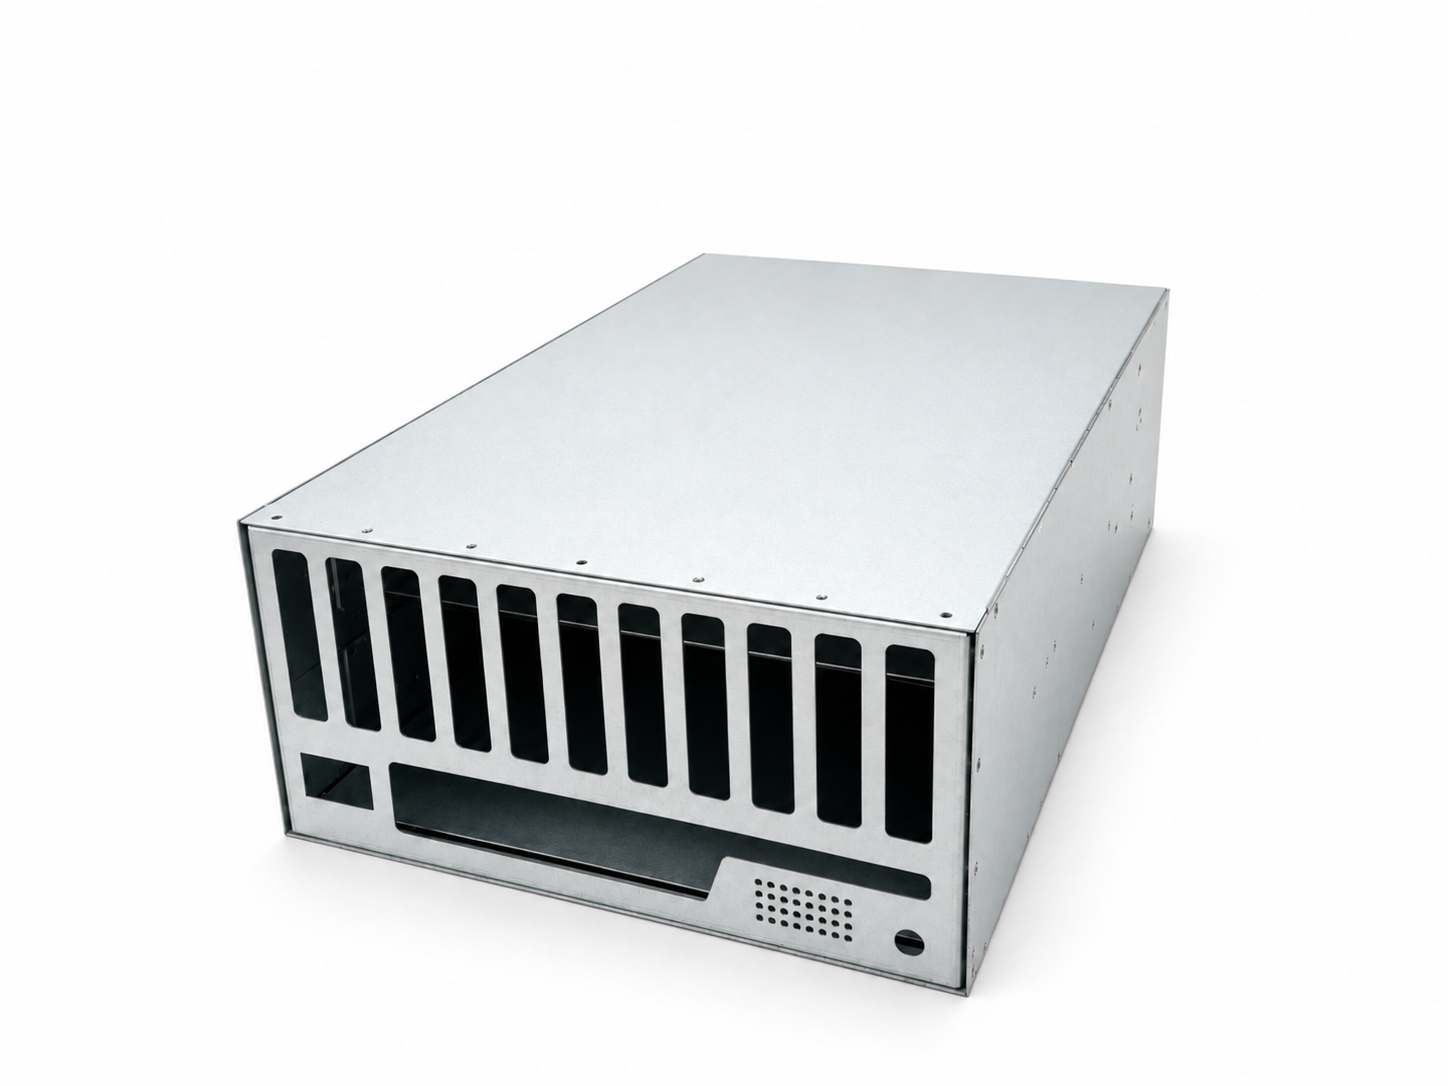
Châssis de serveur

Châssis de serveur

Une référence pour coordonner panneaux, fixations internes et couvercle amovible.
  • Indiquez les références de montage et les ouvertures des panneaux.
  • Confirmez les jeux du couvercle, les fixations et l’accès pour l’assemblage.
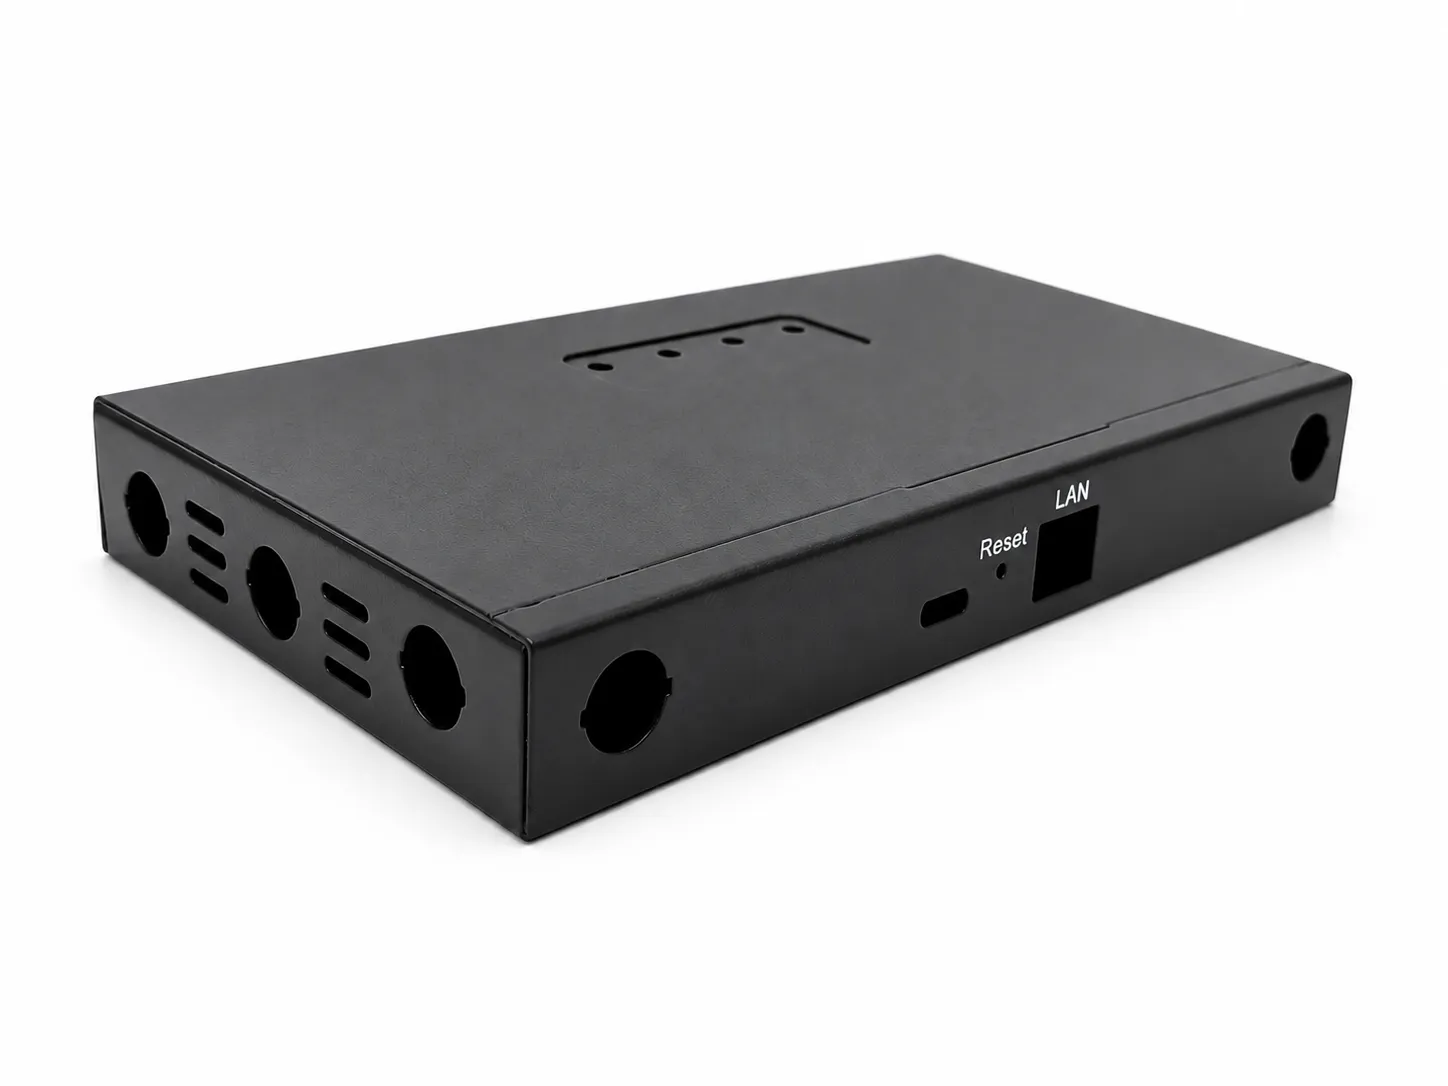
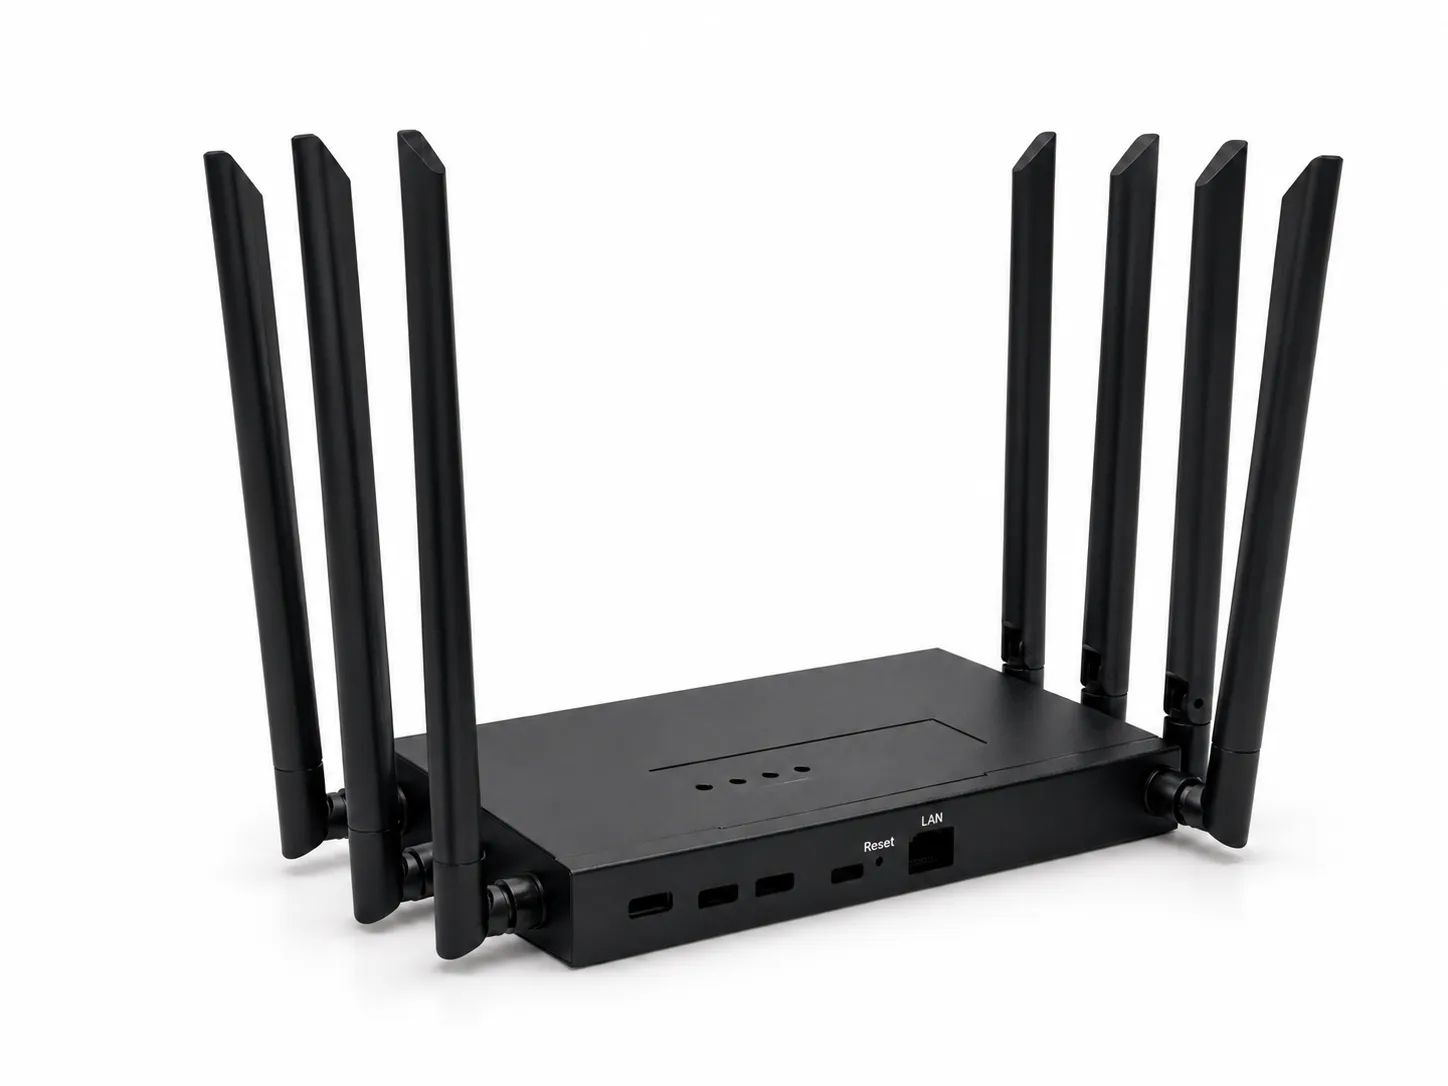
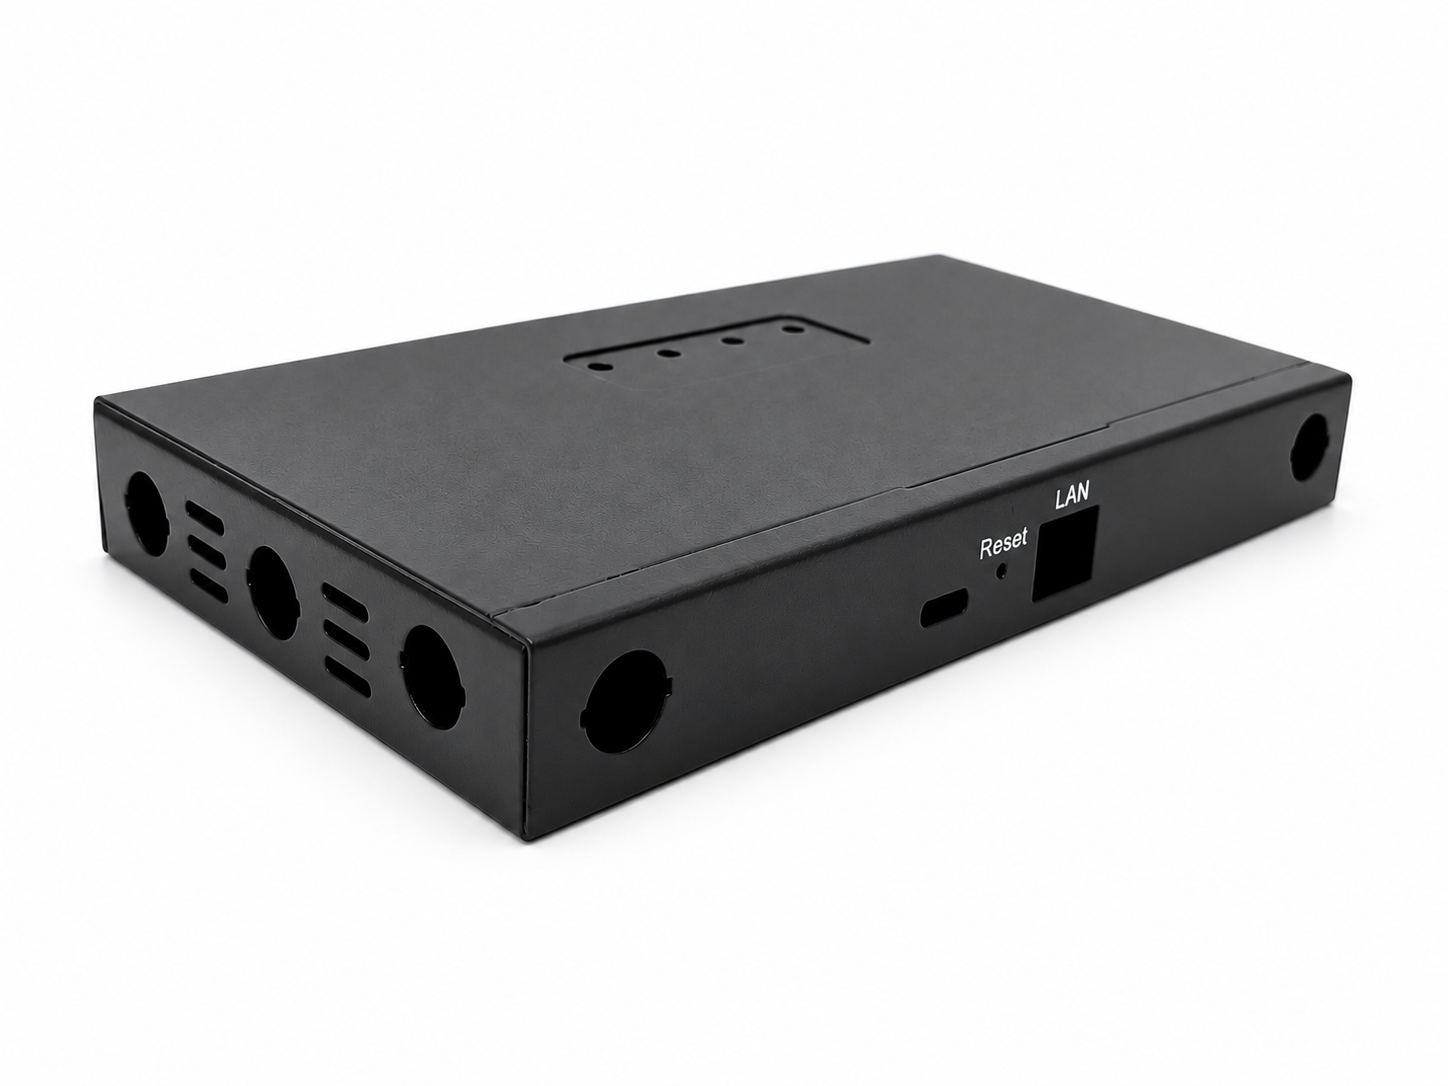
Boîtiers de communication CPE

Boîtiers de communication CPE

Des références pour les ouvertures des connecteurs, les sorties d’antenne et la fixation du boîtier.
  • Fournissez les positions des connecteurs et des antennes avec leurs dégagements.
  • Confirmez les points de fixation et le sens de retrait du couvercle.
Voir le cas de fabrication CPE en petites séries
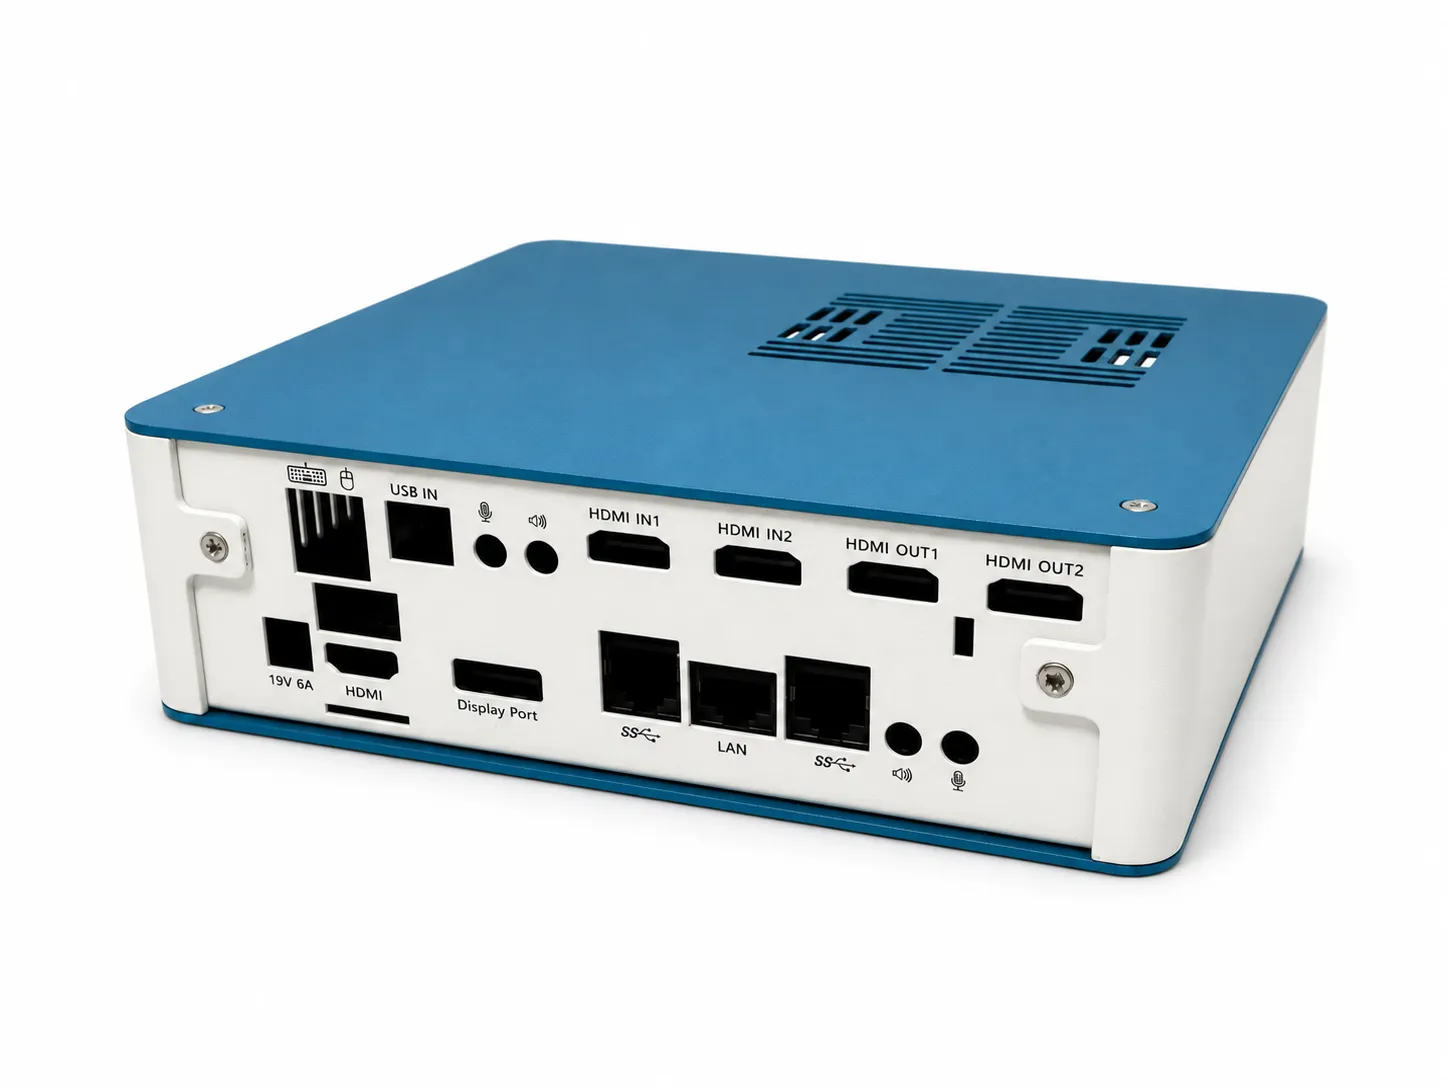
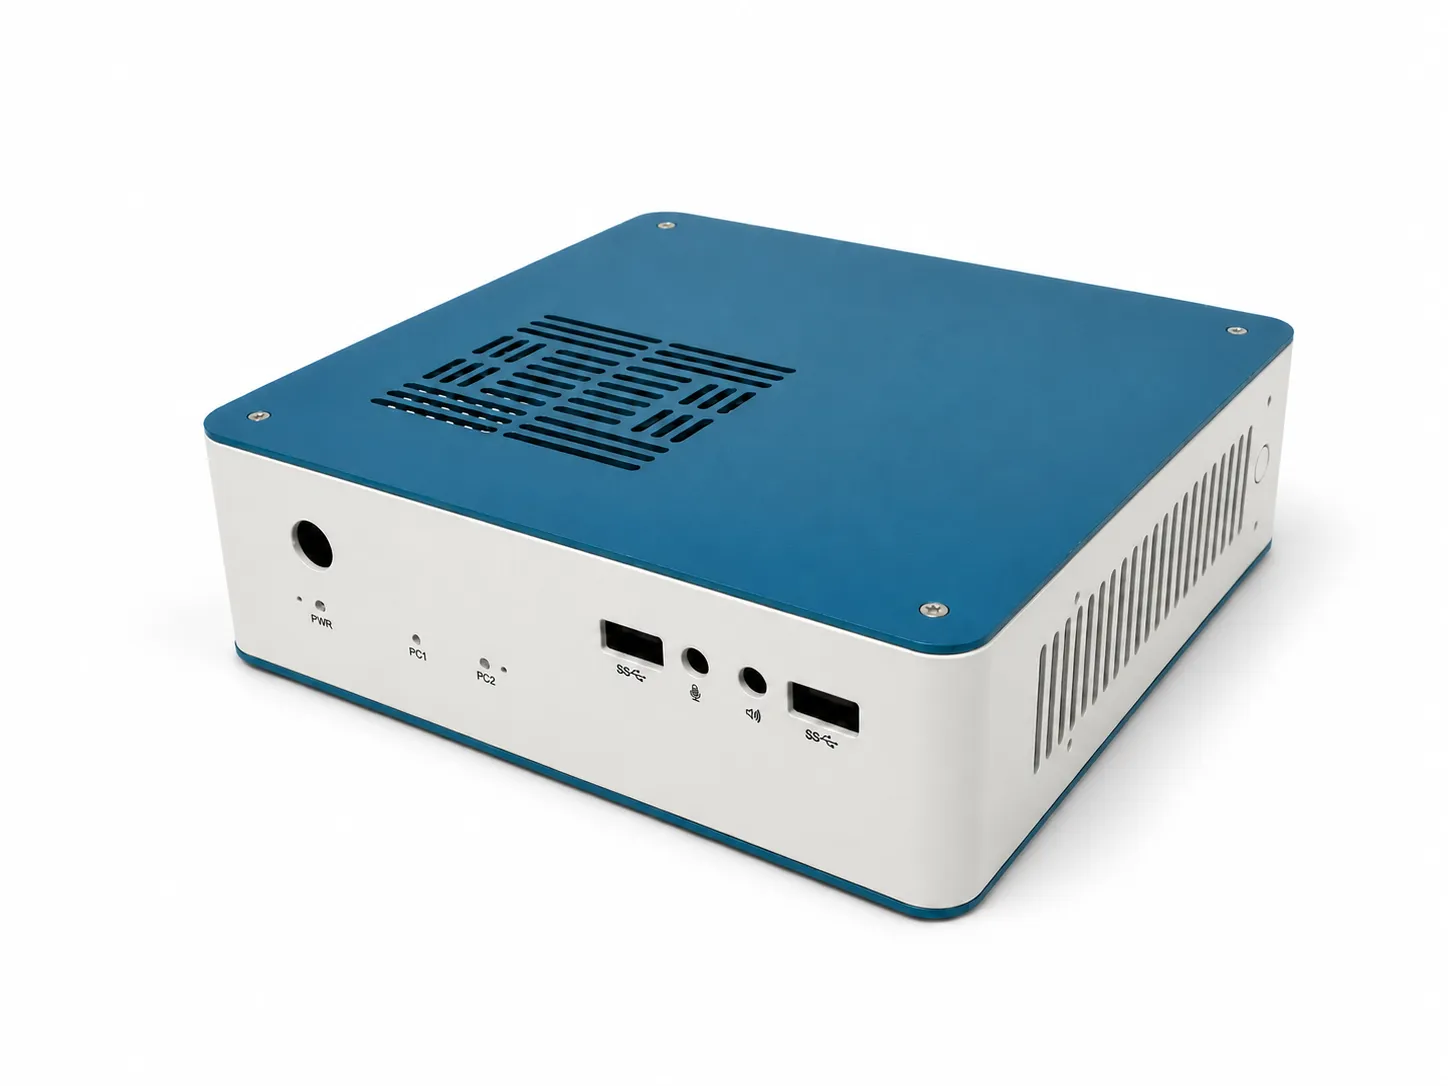
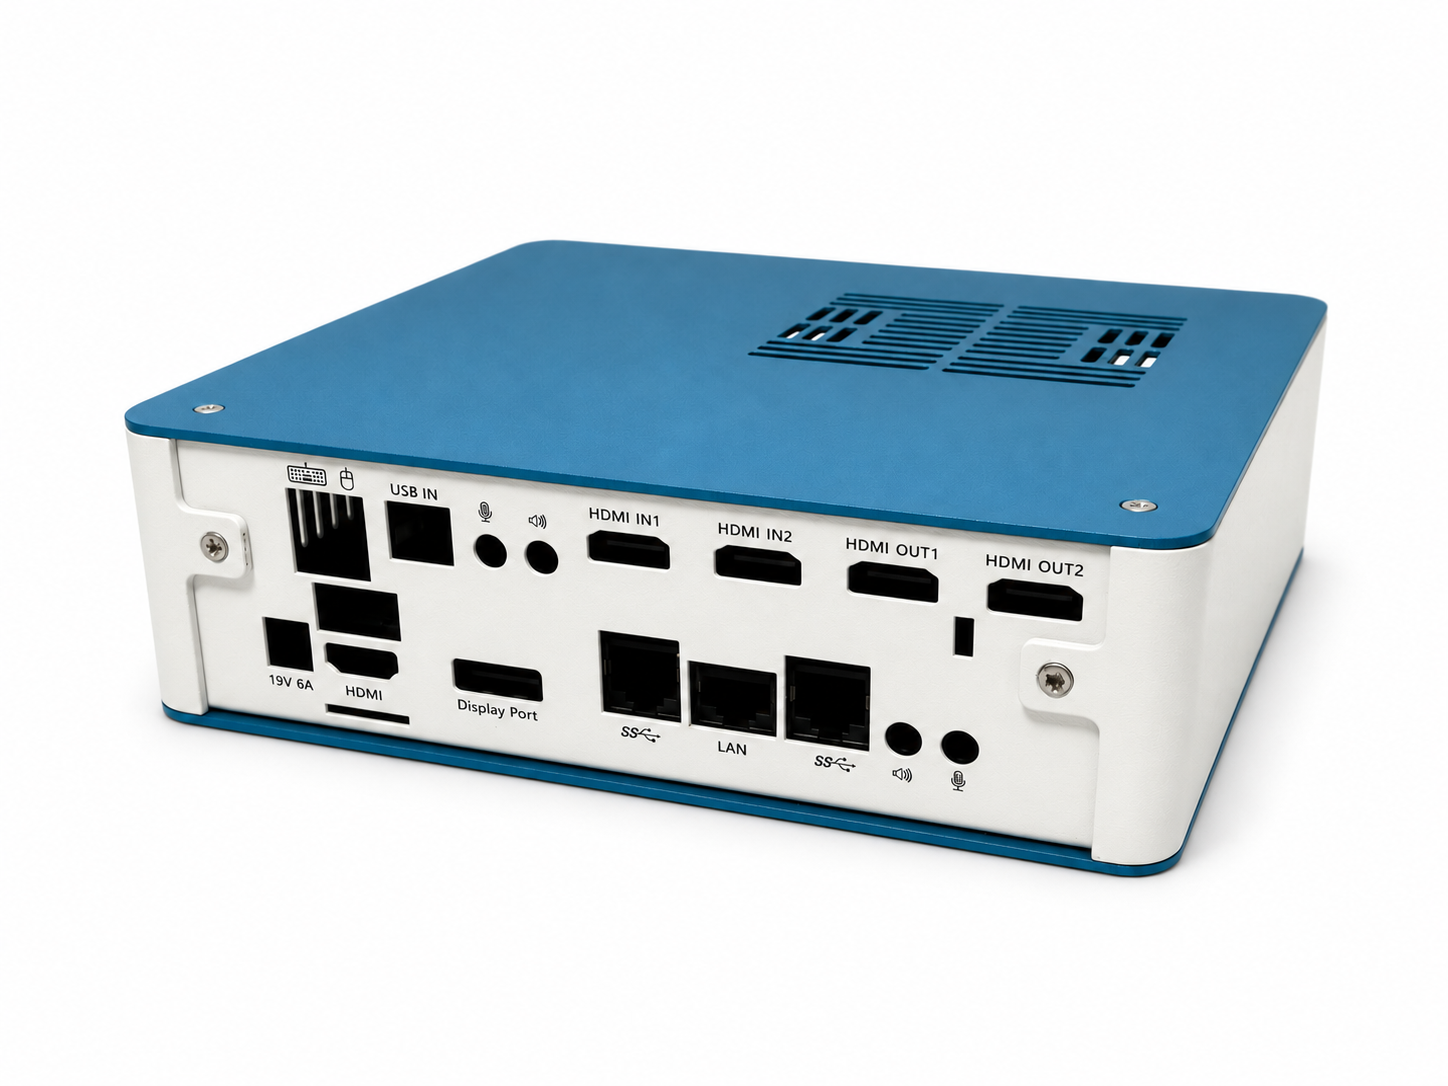
Boîtiers de mini-PC

Boîtiers de mini-PC

Des références pour la connectique avant et arrière, la ventilation et le couvercle d’un assemblage compact.

  • Vérifiez ensemble les positions de la carte, des connecteurs et des fixations internes.
  • Définissez les zones de ventilation et le jeu entre le couvercle et les composants.
Projet réel · anonymisé

Boîtier métallique de routeur CPE

Le client ne pouvait pas attendre l'outillage : il fallait des échantillons rapidement, puis il a passé une commande urgente de 3 000 pièces avant même que la matrice n'existe.

  1. Premier échantillon · 3 jours

    Découpe laser et pliage du premier boîtier pour revue client.

  2. Échantillon révisé · 3 jours supplémentaires

    Les modifications du client ont été intégrées avant approbation.

  3. Pendant le développement de l’outil

    La même gamme a assuré les commandes urgentes en parallèle du développement de l’outil.

  4. Outillage · 3 semaines

    L’outil progressif a été terminé et la production est passée à l’emboutissage.

Pendant les 3 semaines de développement de l’outil, la découpe laser et le pliage ont permis de livrer trois lots de 3 000 pièces, soit 9 000 pièces au total. La production est ensuite passée à l’emboutissage sans rupture d’approvisionnement.

Ces délais concernent uniquement ce projet. Le calendrier d’un nouveau projet dépend du plan, des modifications, de l’outillage et du programme convenu.

Voir toute la chronologie du projet CPE
Revue DFMavant de valider la conception de l'outil
Tolérance ±0,02 mmpour les cotes critiques, sous réserve de la revue du plan et du procédé
0,2–2,0 mmplage d’épaisseur de tôle
ISO 9001 / ISO 14001systèmes de management de la qualité et de l'environnement
Sans minimum de commandepour les échantillons
Finition + contrôleselon les exigences du projet
Du plan aux commandes récurrentes

Choisir la gamme de fabrication avant d’investir dans l’outillage

La quantité, la géométrie et les modifications prévues orientent le choix entre découpe, pliage, assemblage et emboutissage. L’outillage est étudié dans ce cadre.

  1. Revue des plans et de l’usage

    Confirmer interfaces, fixation, matière, finition et caractéristiques essentielles à l’assemblage.

  2. Choix de la gamme et devis

    Évaluer les procédés selon la quantité et les révisions prévues ; préciser l’outillage et les contrôles.

  3. Validation de l’échantillon

    Vérifier ajustement, ouvertures, assemblage et aspect selon le plan et les critères convenus.

  4. Outillage selon le besoin et production récurrente

    Confirmer les montages ou outils de série nécessaires, puis gérer plans, contrôles et commandes suivantes selon la révision approuvée.

Chaque boîtier exige-t-il un outil de série avant le premier échantillon ?

Pas nécessairement. Les plans, la quantité et les modifications prévues déterminent la gamme. La découpe laser et le pliage peuvent convenir aux échantillons ou aux petites séries ; les montages, outils spéciaux ou outils de série nécessaires restent à étudier et à confirmer pour le projet.

Ajustement du boîtier

Concevoir autour des besoins de montage, de jeu et d'assemblage

Un devis de boîtier utile demande plus que des dimensions extérieures. Les acheteurs ont besoin d'avoir la certitude que cartes, connecteurs, ventilateurs, fixations et capots s'ajusteront après pliage, finition et assemblage.

  • Étude des trous de fixation, fentes, pattes, ventilation, dégagements de pliage, découpes de connecteurs et ajustement des capots.
  • Prise en charge de carters d'électronique, châssis d'équipement réseau, coffrets d'alimentation, boîtes d'instrumentation et plaques arrière d'affichage.
  • Vérification du parcours adapté au boîtier : pliage, emboutissage, soudage, rivetage ou fabrication mixte.
Parcours de fabrication

Planifier ensemble découpe, pliage, visserie et finition

Précisez ensemble matériau, épaisseur, quincaillerie et finition. Repérez masquages, jeux d’ajustement et surfaces visibles pour planifier découpe, pliage, pose des fixations et finition selon l’état livré du boîtier.

  • Découpe laser, poinçonnage, pliage sur presse plieuse, rivetage, inserts PEM, soudage et assemblage peuvent être étudiés à partir de plans.
  • Les options de matière incluent acier, acier inoxydable, aluminium, acier galvanisé et autres tôles propres au projet.
  • La planification de finition peut inclure thermolaquage, traitement galvanique, anodisation, brossage, sérigraphie et critères d'aspect.
Risque acheteur

Réduire les surprises avant la production du boîtier

Le risque d'approvisionnement d'un boîtier apparaît souvent sous forme de mauvais ajustement, d'écart de finition, de surfaces rayées, de mauvaise position de trous ou de modifications d'assemblage tardives. Ces points doivent être examinés et documentés avant le devis.

  • Confirmer les éléments sensibles aux tolérances avant les décisions d'outillage, de pliage ou de gabarit.
  • Étudier l'épaisseur de finition là où le revêtement peut affecter inserts, mise à la masse, surfaces d'accouplement ou capots coulissants.
  • Clarifier l'emballage, le film de protection, les photos de contrôle et les besoins de validation d'échantillon.
Données du RFQ

Envoyez les détails qui accélèrent le chiffrage du boîtier

Un RFQ de boîtier complet aide l'ingénierie à renvoyer un parcours, et non un simple prix générique. Incluez à la fois la géométrie de la pièce métallique et le contexte produit lorsqu'il est disponible.

  • Plans 2D/3D, matière, épaisseur, couleur de finition, quantité annuelle et application visée.
  • Notes d'assemblage pour inserts, vis, soudures, joints, étiquettes, mise à la masse ou emballage.
  • Zones critiques pour l'ajustement, surfaces esthétiques et exigences de contrôle.
Voir des gammes de fabrication représentatives
Parcours de production représentatifs

Un parcours représentatif pour cette famille de produits

Voir le processus de fabrication complet

Ces parcours anonymisés et représentatifs illustrent la manière dont les opérations peuvent être combinées. Ils ne constituent ni des études de cas clients ni des spécifications de fabrication pour une pièce particulière. Les opérations réelles, leur ordre, les points de contrôle et tout traitement externe sont confirmés à partir du plan libéré, des exigences de matière et de finition, de la quantité et du plan qualité convenu pour le projet.

Cet exemple montre comment les principales opérations peuvent être ordonnées lors de la préparation d’un devis. Le plan libéré et le plan de projet convenu déterminent le parcours réel.
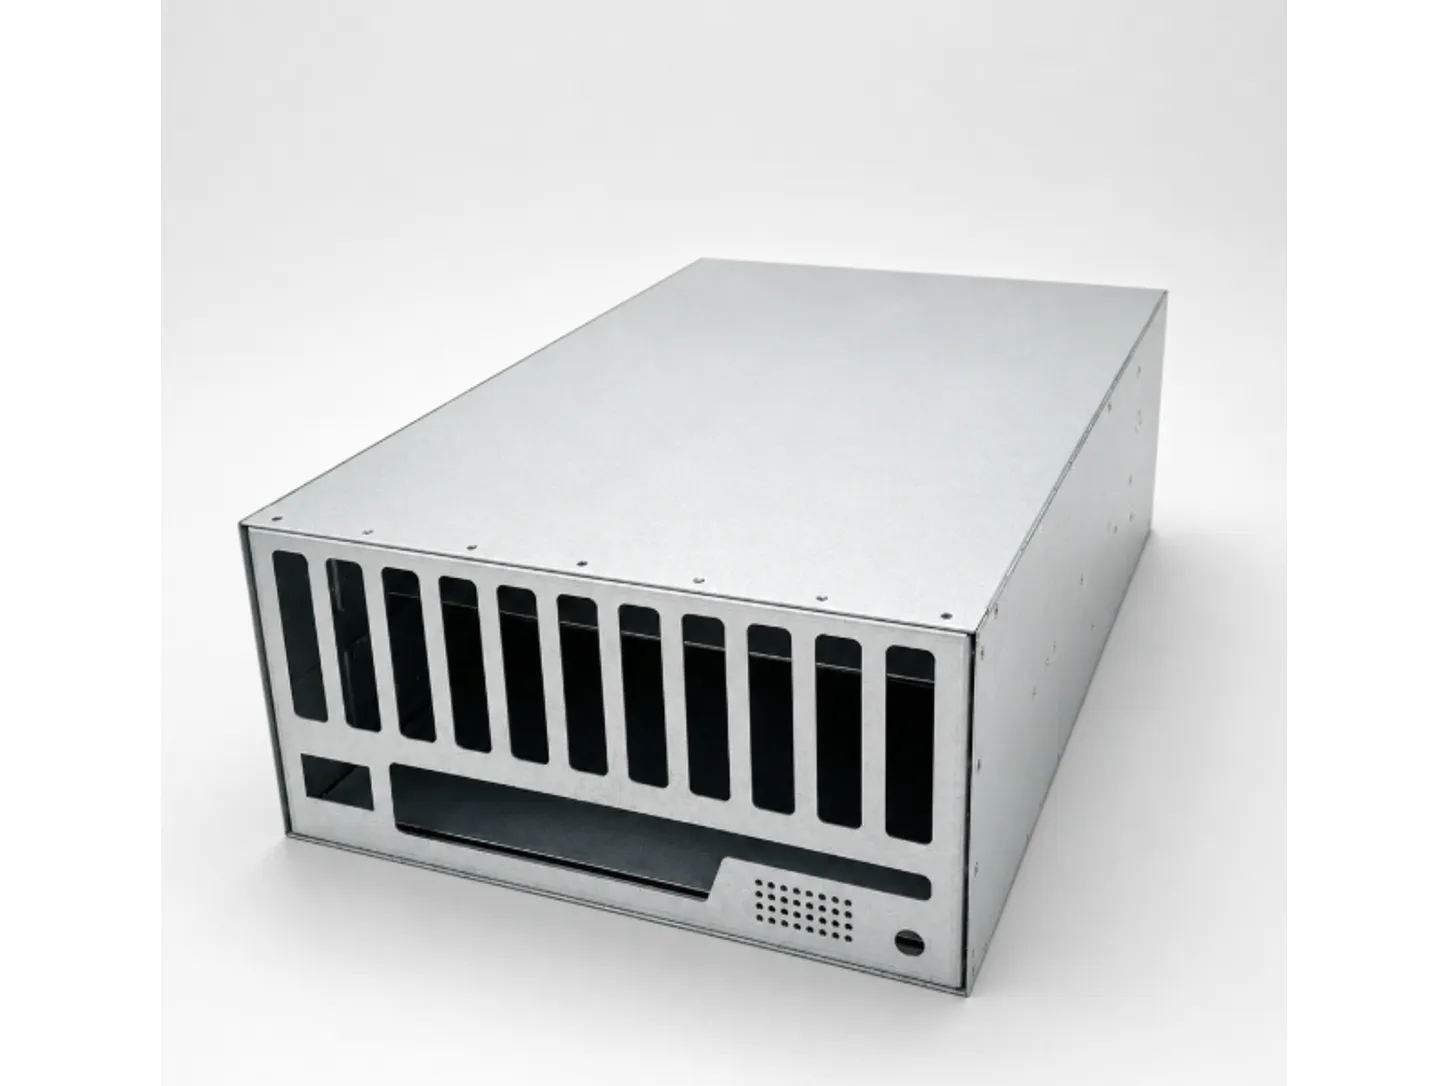
Châssis de serveur en tôle sans marque avec panneau avant ventilé
Image de produit représentative — pas un relevé de processus
Exemple de parcours anonymisé

Composants de boîtier en tôle

Un parcours représentatif peut combiner l’usinage des trous, les formes, les filetages et la pose de fixations avant les contrôles d’assemblage.

  1. Poinçonnage et fraisurage
  2. Détourage et poinçonnage secondaire
  3. Taraudage
  4. Ourlet, pliage et formage
  5. Pose de rivets et sertissage
  6. Assemblage et contrôle
Points de contrôle typiquesLes points de contrôle peuvent inclure la position des trous, l’état des filetages, la géométrie formée, le sertissage des fixations et l’ajustement final.

Parcours de production représentatif. Les étapes, les contrôles et les processus externes réels dépendent du plan et du plan de projet approuvé.

Téléverser les plans du boîtier
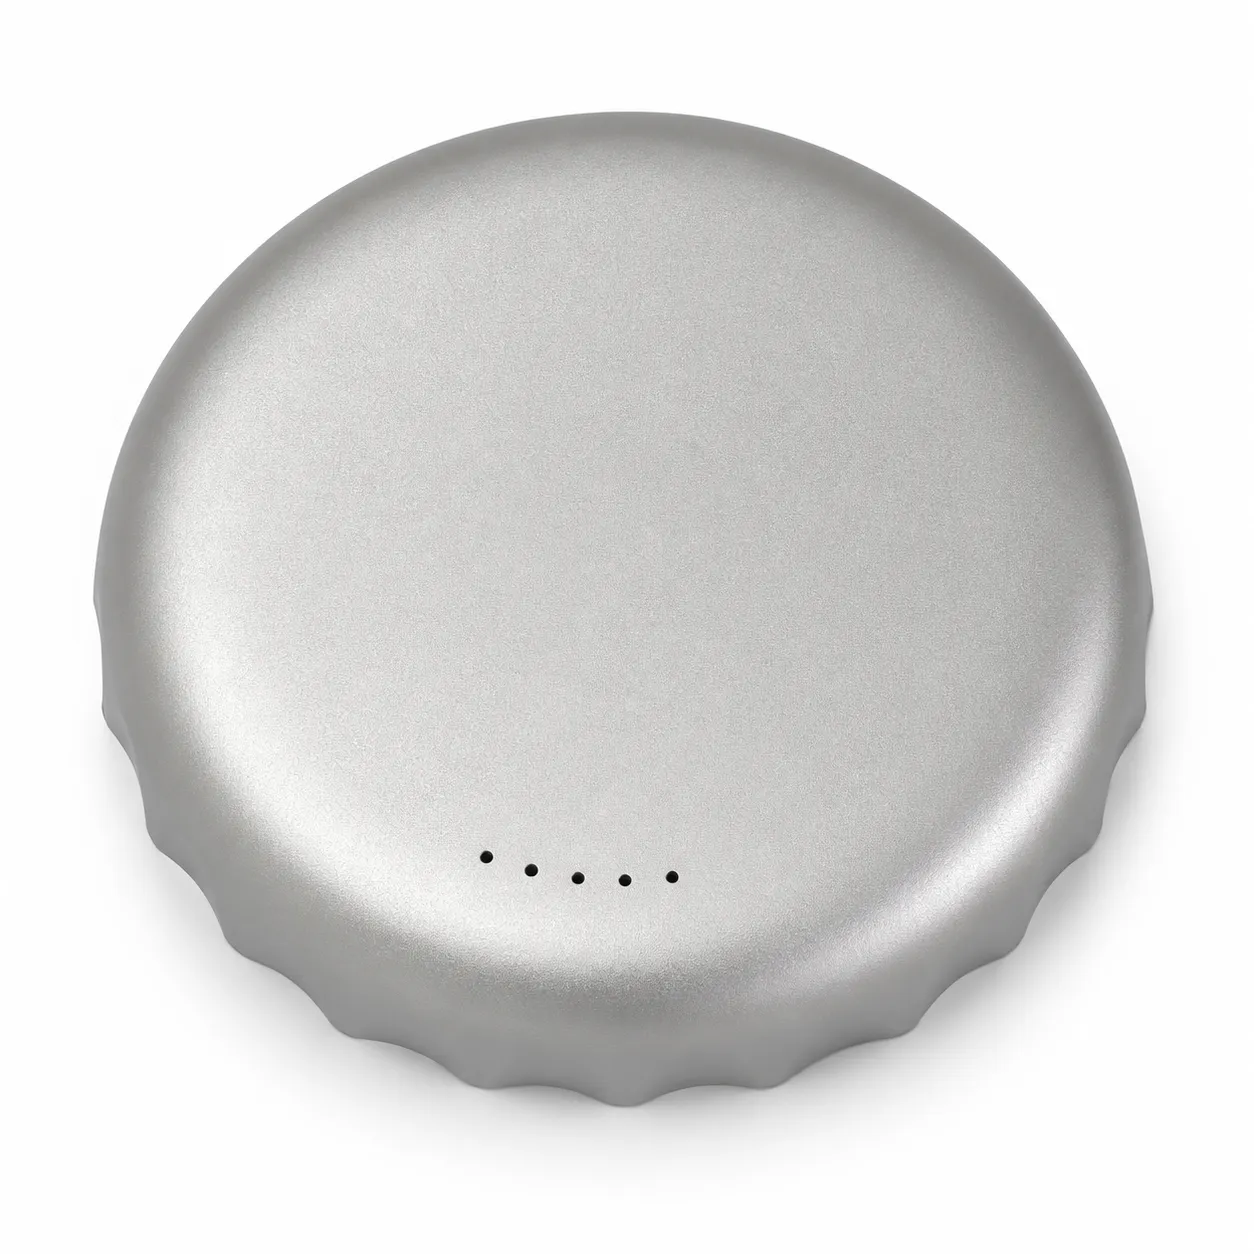
Coque circulaire argentée retouchée, avec pourtour ondulé et cinq petits trous
Échantillons de produits · Boîtiers

Boîtier métallique d’enceinte Bluetooth : aspect et assemblage

Cette coque circulaire associe une face extérieure courbe, un pourtour ondulé et une cavité ouverte. Les vues permettent de relier le dessin extérieur aux composants qui devront s’y loger.

Référence d’aspect et d’assemblage. Matière, dimensions et gamme de fabrication sont confirmées pour chaque projet.

Voir l’échantillon et ses détails
Questions des acheteurs

Questions fréquentes avant de demander un devis

Une question sur votre pièce ? Laissez votre question et une adresse e-mail pour la réponse.

Pouvez-vous fabriquer des boîtiers en tôle sur mesure à partir de plans ?

Oui. Les plans ou fichiers STEP/STP aident à confirmer la taille, les éléments de fixation, les lignes de pliage, la visserie, la finition, les tolérances et la quantité de production avant le devis.

Quelles finitions peut-on prévoir pour les boîtiers en tôle ?

Les parcours courants incluent thermolaquage, traitement galvanique, anodisation, brossage, sérigraphie et traitements de surface propres au projet. L'épaisseur de finition et les surfaces esthétiques doivent être indiquées dans le RFQ.

Inserts, fixations ou assemblage peuvent-ils être inclus ?

Oui. Inserts PEM, rivets, vis, soudage, assemblage simple et emballage peuvent être étudiés lorsque le plan ou les notes d'assemblage en montrent le besoin.

Quelles informations accélèrent le chiffrage d'un boîtier ?

Transmettez les fichiers 2D/3D, la matière, l'épaisseur, la couleur de finition ou un échantillon, la quantité annuelle, les cotes critiques, les exigences esthétiques et toute note d'assemblage ou d'emballage.

Bibliothèque de ressources

Guides et articles

Guide de l’acier inoxydable pour coffretsQuelle nuance d’acier inoxydable choisir pour un coffret ?Pour la plupart des coffrets en tôle d’usage général, le 304 constitue le point de départ habituel de l’évaluation. Envisagez le 316 ou le 316L lorsque les chlorures, les nettoyages humides répétés ou une humidité persistante augmentent le risque de corrosion localisée, et une nuance L lorsque le soudage rend nécessaire la maîtrise de la sensibilisation. Les autres familles d’inox exigent un motif précis et une étude de fabrication.Guide coûts et délaisCoût d'un boîtier en tôle sur mesure : facteurs de prix et de délaiLe prix d'un boîtier sur mesure résulte de sa matière, sa géométrie, sa gamme, sa quantité, ses inserts, sa finition et ses exigences de validation. Ce guide aide à comprendre les écarts entre devis et à préparer une RFQ reposant sur une base de revue commune.Guide de conception des fixationsInserts PEM, écrous à sertir et écrous à souder pour boîtiers en tôleChoisissez la quincaillerie selon matière et épaisseur de tôle, accès d'assemblage, charge en service, séquence de finition et méthode de contrôle; montrez clairement chaque insert, goujon et contact masqué dans le dossier RFQ.Guide de conceptionGuide DFM de pliage tôle : facteur K, rayon et distance trou-pliUn développé fiable exige plus qu'une commande de pli dans la CAO. Définissez fibre neutre, rayon, ailes et jeux des fonctions pour les pièces pliées, puis confirmez les vraies données de pliage avec le tôlier avant libération.Guide de conceptionConcevoir un boîtier en tôle prêt à fabriquerCe guide relie la conception du boîtier à sa demande de prix : données d’entrée, matériau, plis, ouvertures, quincaillerie, objectifs de protection, validation du prototype et libération en production.Guide RFQChecklist RFQ de fabrication de tôle pour boîtiers OEMCette checklist aligne plans, matériaux, finitions, inspection et production avant la cotation.Guide RFQGuide RFQ de finition de surface pour pièces métalliques OEMUtilisez ce guide pour définir matériau, faces visibles, finition, échantillons, inspection et conformité avant la cotation.

Contactez-nous

Envoyez un plan, le matériau, l'épaisseur, la finition et la quantité cible pour étude.

50 Mo maximum au total
Regroupez plusieurs fichiers dans une seule archive ZIP.
Pièces jointes et fichiers volumineuxPDF, STEP, IGS, DWG, DXF ou photos. Regroupez les fichiers dans un ZIP. La pièce jointe ou le ZIP complet ne doit pas dépasser 50 Mo. Pour les fichiers plus grands, envoyez un lien de téléchargement à support@enclosuremetal.com. Envoyez le mot de passe dans un e-mail séparé, pas dans ce formulaire.

Informations pour votre devis

Indiquez «à confirmer» pour les points ouverts. Les quantités sont les paliers souhaités, pas des minima de commande.

  • Indice du plan / matière et épaisseur
  • Ouvertures carte et connecteurs / fixation, ajustement du couvercle et finition
  • Quantités d’échantillons et de lots / besoin annuel
  • Pays et code postal de livraison
  • Date souhaitée / emballage
Informations complémentaires (facultatif)

Vos plans sont utilisés uniquement pour l'étude du devis. NDA disponible sur demande.

Telegram@HarvLandWhatsApp+852 6930 0678
Importer un plan