1. 从零件展开图出发,再选板宽和长度
排样要用准备切割的平面轮廓。一个折弯支架的成品长、宽、高,不能直接代替展开尺寸;折弯补偿、工艺缺口、修边量和孔位版本尚未确认时,排样只能作为估算。比较两种板型时,也不能同时换厚度、减小零件或省去外观要求,再把全部差额归因于“板材更合适”。
供应目录中的宽度范围只是询料起点。牌号、厚度、交货状态、边缘状态以及具体生产路线,可能对应不同供货条件。采购应取得本单可供规格、尺寸偏差和计重方式,再把实际可使用的区域交给排样人员;不能把若干产品行里的最大宽度拼成一张通用供货表。
板材面积大于所有零件面积之和,也不代表排得进去。外形能否拼合、哪些方向允许旋转、板边与零件之间需要留多少空间,决定剩余区域是否真的能放下下一件。
2. 整板、分条、定尺,改变的是哪一部分
整板是采购和上机的材料单元,分条主要调整卷料宽度,定尺切断主要调整长度。它们并非互斥路线:宽卷可以先分条,再按长度切成板料。分条后的窄卷,也可以直接进入适配的后续送料工序。[1][2]
| 采购或备料方式 | 可以调整什么 | 报价时仍要核对什么 |
|---|---|---|
| 采购现有规格整板,再排样切割 | 从已确认板型中选择适合展开件的宽、长组合 | 可用尺寸、板边修整、装夹区域、整张采购数量和剩余板料 |
| 宽卷分条为窄卷 | 把卷宽分配成若干条宽,供后续加工 | 母卷宽度分配、侧边修剪、条宽与边缘要求、头尾处理、订量及剩余卷归属 |
| 卷料开平后按定尺切断 | 根据后续用料需要安排板料长度 | 板宽来源、长度及方正度要求、板形、头尾损耗、加工费用和供应条件 |
| 在可用余料上继续排样 | 利用已存在的合适区域 | 材质与批次标识、实际轮廓、方向、表面状态、重新装夹及找料成本 |
定尺的长度恰好接近一组毛坯,并不代表已经得到可直接交付的零件。外轮廓、孔、边缘和后续成形通常仍需加工;开平后的板形也应按实际要求检查,可结合钢板开平与矫平指南评审。
3. 先把间距口径说清,再算能排多少件
排样软件里的“间距”可能指零件轮廓间距,也可能与切割路径或其他工艺设置有关。切缝是切割去掉的宽度;相邻轮廓之间的预留空间,还要满足具体切割方式、支承与稳定性需要。若一个已确认的轮廓间距已经包含这些影响,就不能又机械加一次切缝。[3]
同样,四周留边不仅用于容纳切缝,还可能涉及原板边缘、夹持或定位。进退刀、穿孔、微连接和切割顺序是否可行,仍要在实际工艺中确认。下面的方格算例只比较已给定条件下的材料安排。
计算示例: 假设零件的已确认展开毛坯为无孔矩形,沿板宽方向为 300 mm,沿板长方向为 400 mm;各件方向相同,不旋转。四周各留边 e=10 mm,相邻成品轮廓间距 g=5 mm,本例将其作为综合工艺预留,不再另加切缝。材料、2 mm 厚度和表面要求一致。10 mm 和 5 mm 均为教学输入,不是通用加工参数。
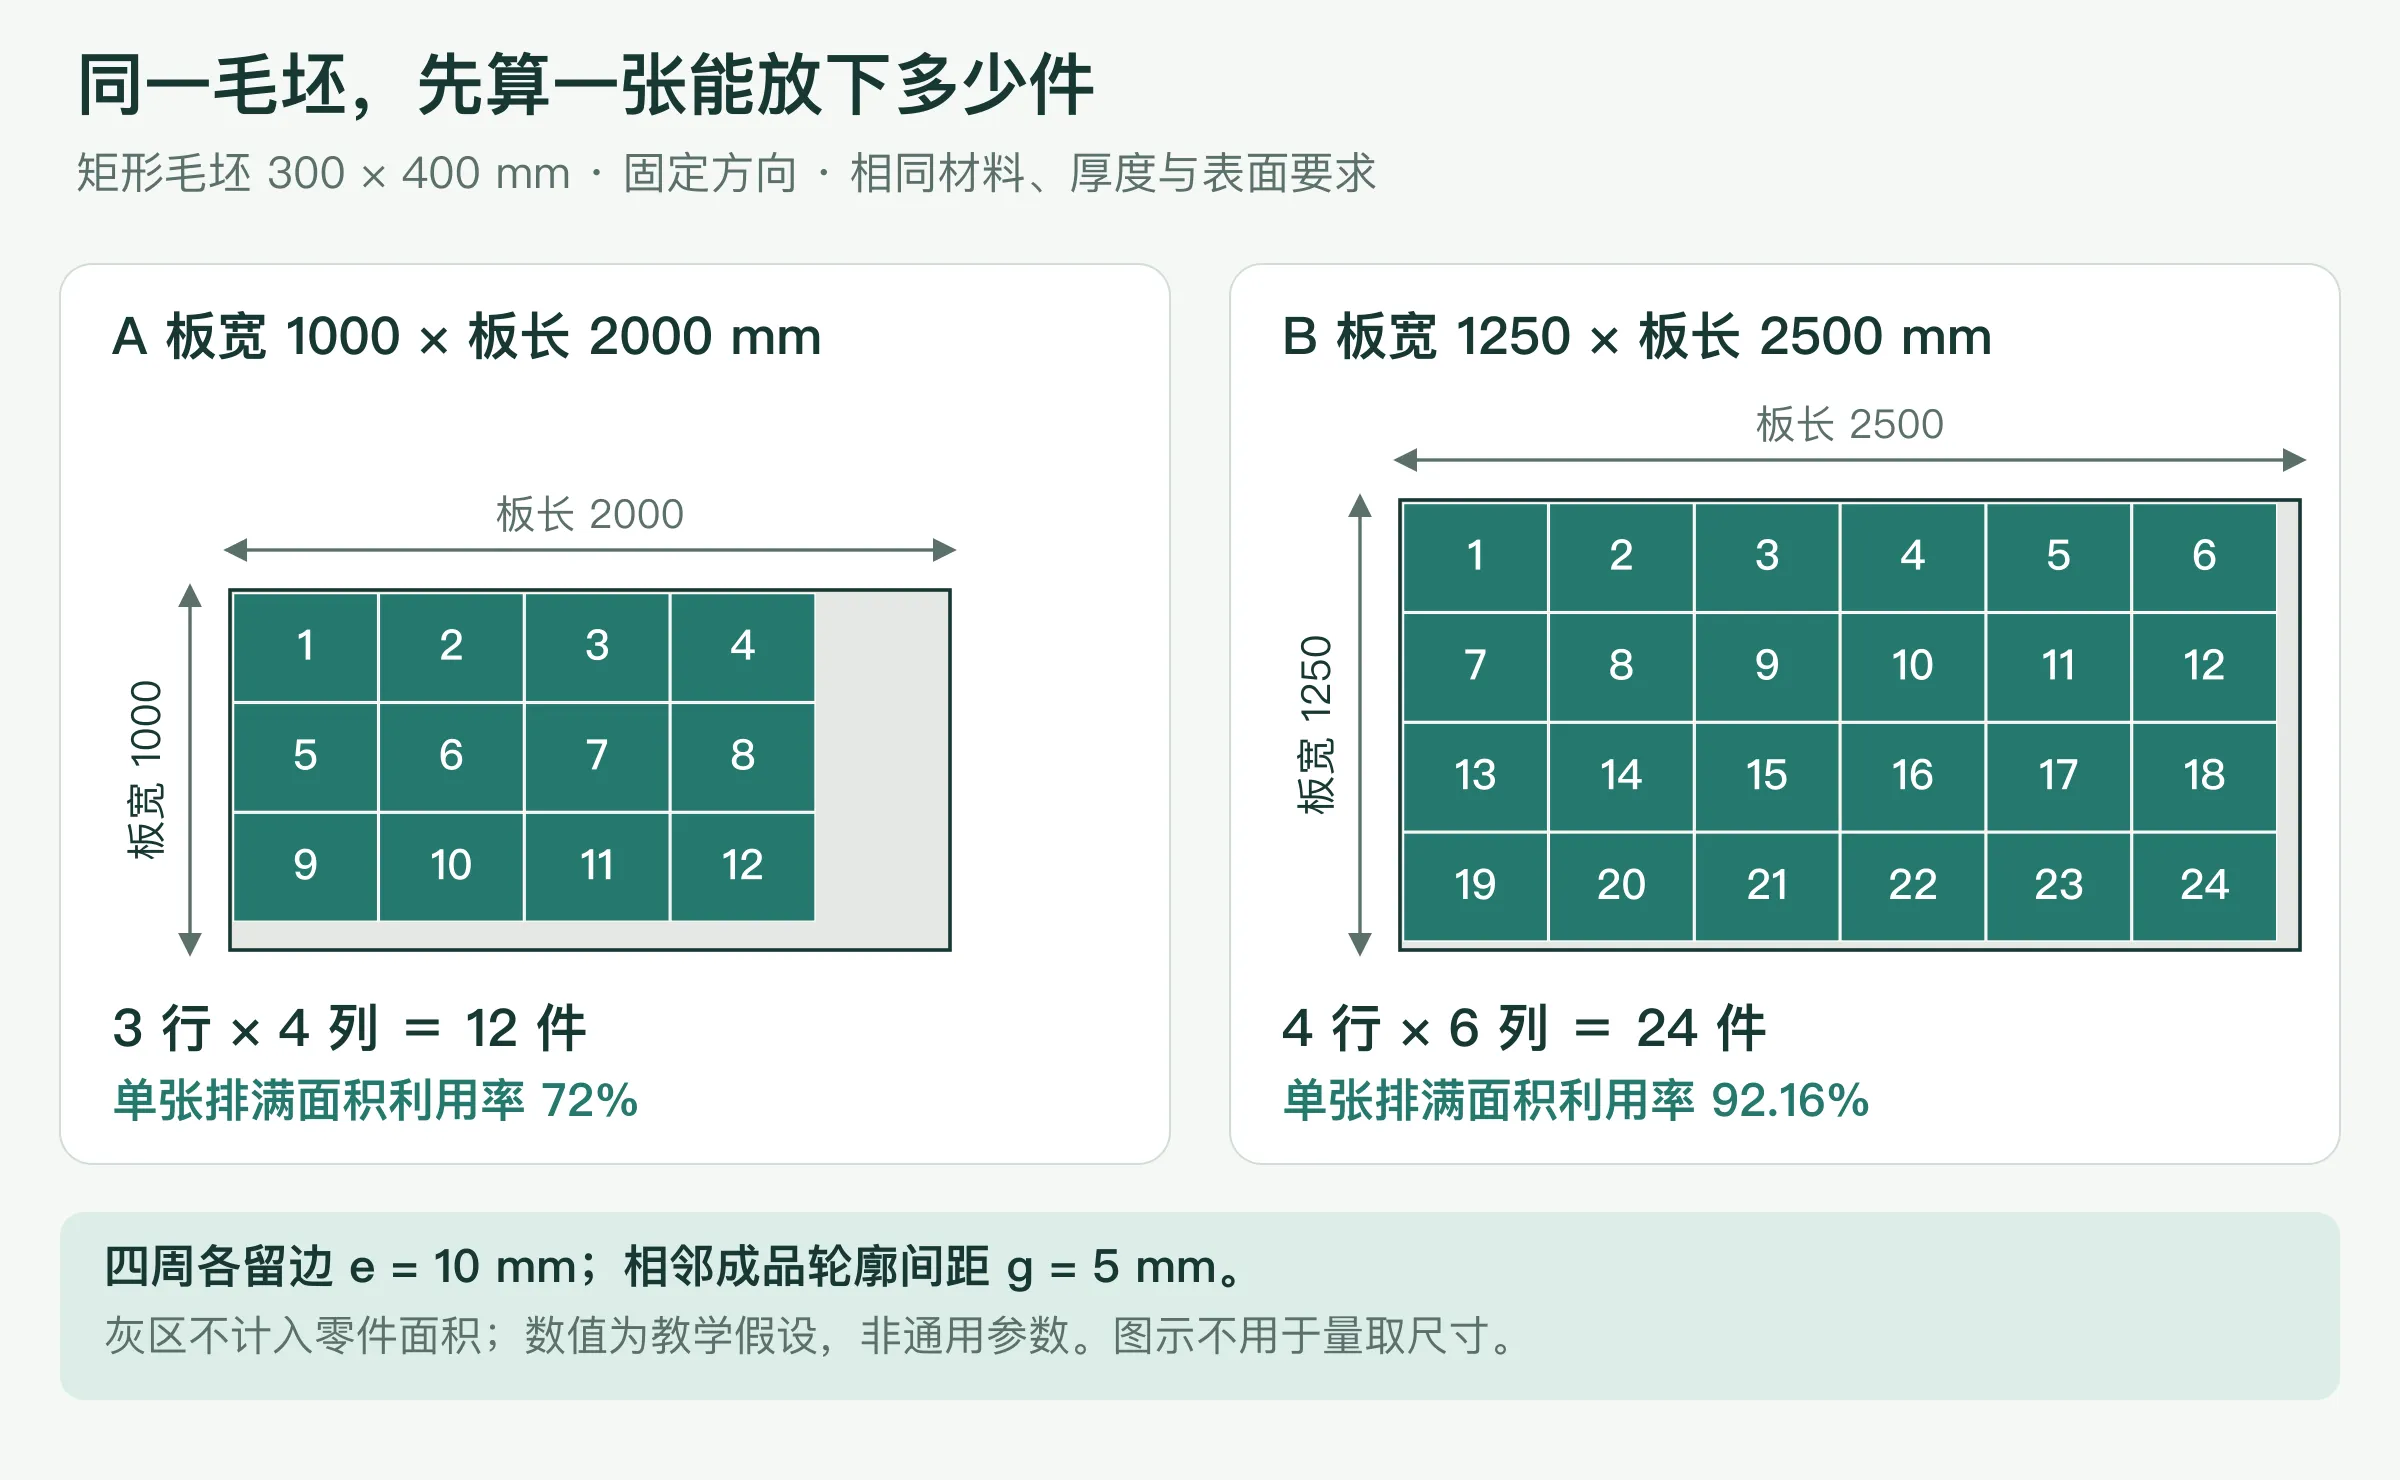
对这种同方向矩形网格,宽向件数 nᵥ 满足 nᵥ×300+(nᵥ-1)×g+2e ≤ 板宽;长向件数 nₗ 满足 nₗ×400+(nₗ-1)×g+2e ≤ 板长。分别取满足条件的最大整数,再相乘得到单张件数。这是本例网格算法,不能用来证明异形混排已经达到最优解。
A 板型为 1000 × 2000 mm:宽向占用 3×300+2×5+20=930 mm,长向占用 4×400+3×5+20=1635 mm,共 12 件。B 板型为 1250 × 2500 mm:对应占用 1235 mm 和 2445 mm,共 24 件。
单件面积为 0.300×0.400=0.12 m²。按“毛坯总面积÷整张采购面积”计算,A 的单张利用率为 12×0.12÷2=72%;B 为 24×0.12÷3.125=92.16%。这些比例只针对该无孔矩形;真实零件如有开孔,按外包矩形算出的比例不能冒充净零件利用率。
4. 同一排样,换一个订单数量,采购结果就可能反过来
单张利用率描述一张排满的板。订单需要多少张板,还受最后一张能否排满影响。为看清这一区别,继续假设每批只选 A 或只选 B、均按整张采购,只生产订单数量,所有切出件均合格,不考虑余料抵扣和其他订单拼单。
暂取计算密度 ρ=7850 kg/m³,均匀厚度 t=0.002 m。每平方米理论质量为 ρt=15.7 kg/m²;A 单张为 31.4 kg,B 单张为 49.0625 kg。实际结算仍按合同的计重口径执行。
| 比较项目 | A:1000 × 2000 mm | B:1250 × 2500 mm | 结果怎样理解 |
|---|---|---|---|
| 单张排满件数 | 12 件 | 24 件 | 同方向、相同留边和间距 |
| 单张排满利用率 | 72% | 92.16% | 分母均为整张板面积 |
| 48 件订单:采购张数 | 4 张 | 2 张 | 两种方案均恰好用完排样容量 |
| 48 件订单:采购理论质量 | 125.6 kg | 98.125 kg | 在本例假设下,B 的采购量较少 |
| 25 件订单:采购张数 | 3 张 | 2 张 | 末张各切 1 件;未用容量不算交付件 |
| 25 件订单:采购理论质量 | 94.2 kg | 98.125 kg | A 的整批采购量反而较少 |
| 25 件订单:本批面积利用率 | 25×0.12÷6=50% | 25×0.12÷6.25=48% | 未用于本批的面积仍留在分母中 |
表中没有得到最终零件单价。即使材料按同一元/kg 计价,也还要比较分条、定尺、切割、搬运和存放费用。若允许两种规格混用或与其他已确认订单拼板,应另做一套排样;不能把可能出现的未来需求,当成本批已经落实的材料消耗。
5. 可复用余料、废料与切割损耗,分别记录
排样剩下的部分,不宜全部按“废钢”处理,也不应全部按原价计成可回收资产。一块尺寸足够的余料,只有材质和炉批标识保留、表面与板形适用、实际轮廓可定位,并且后续订单确实能用,才有明确复用价值。保管、检索和再次装夹也会占用成本。[4]
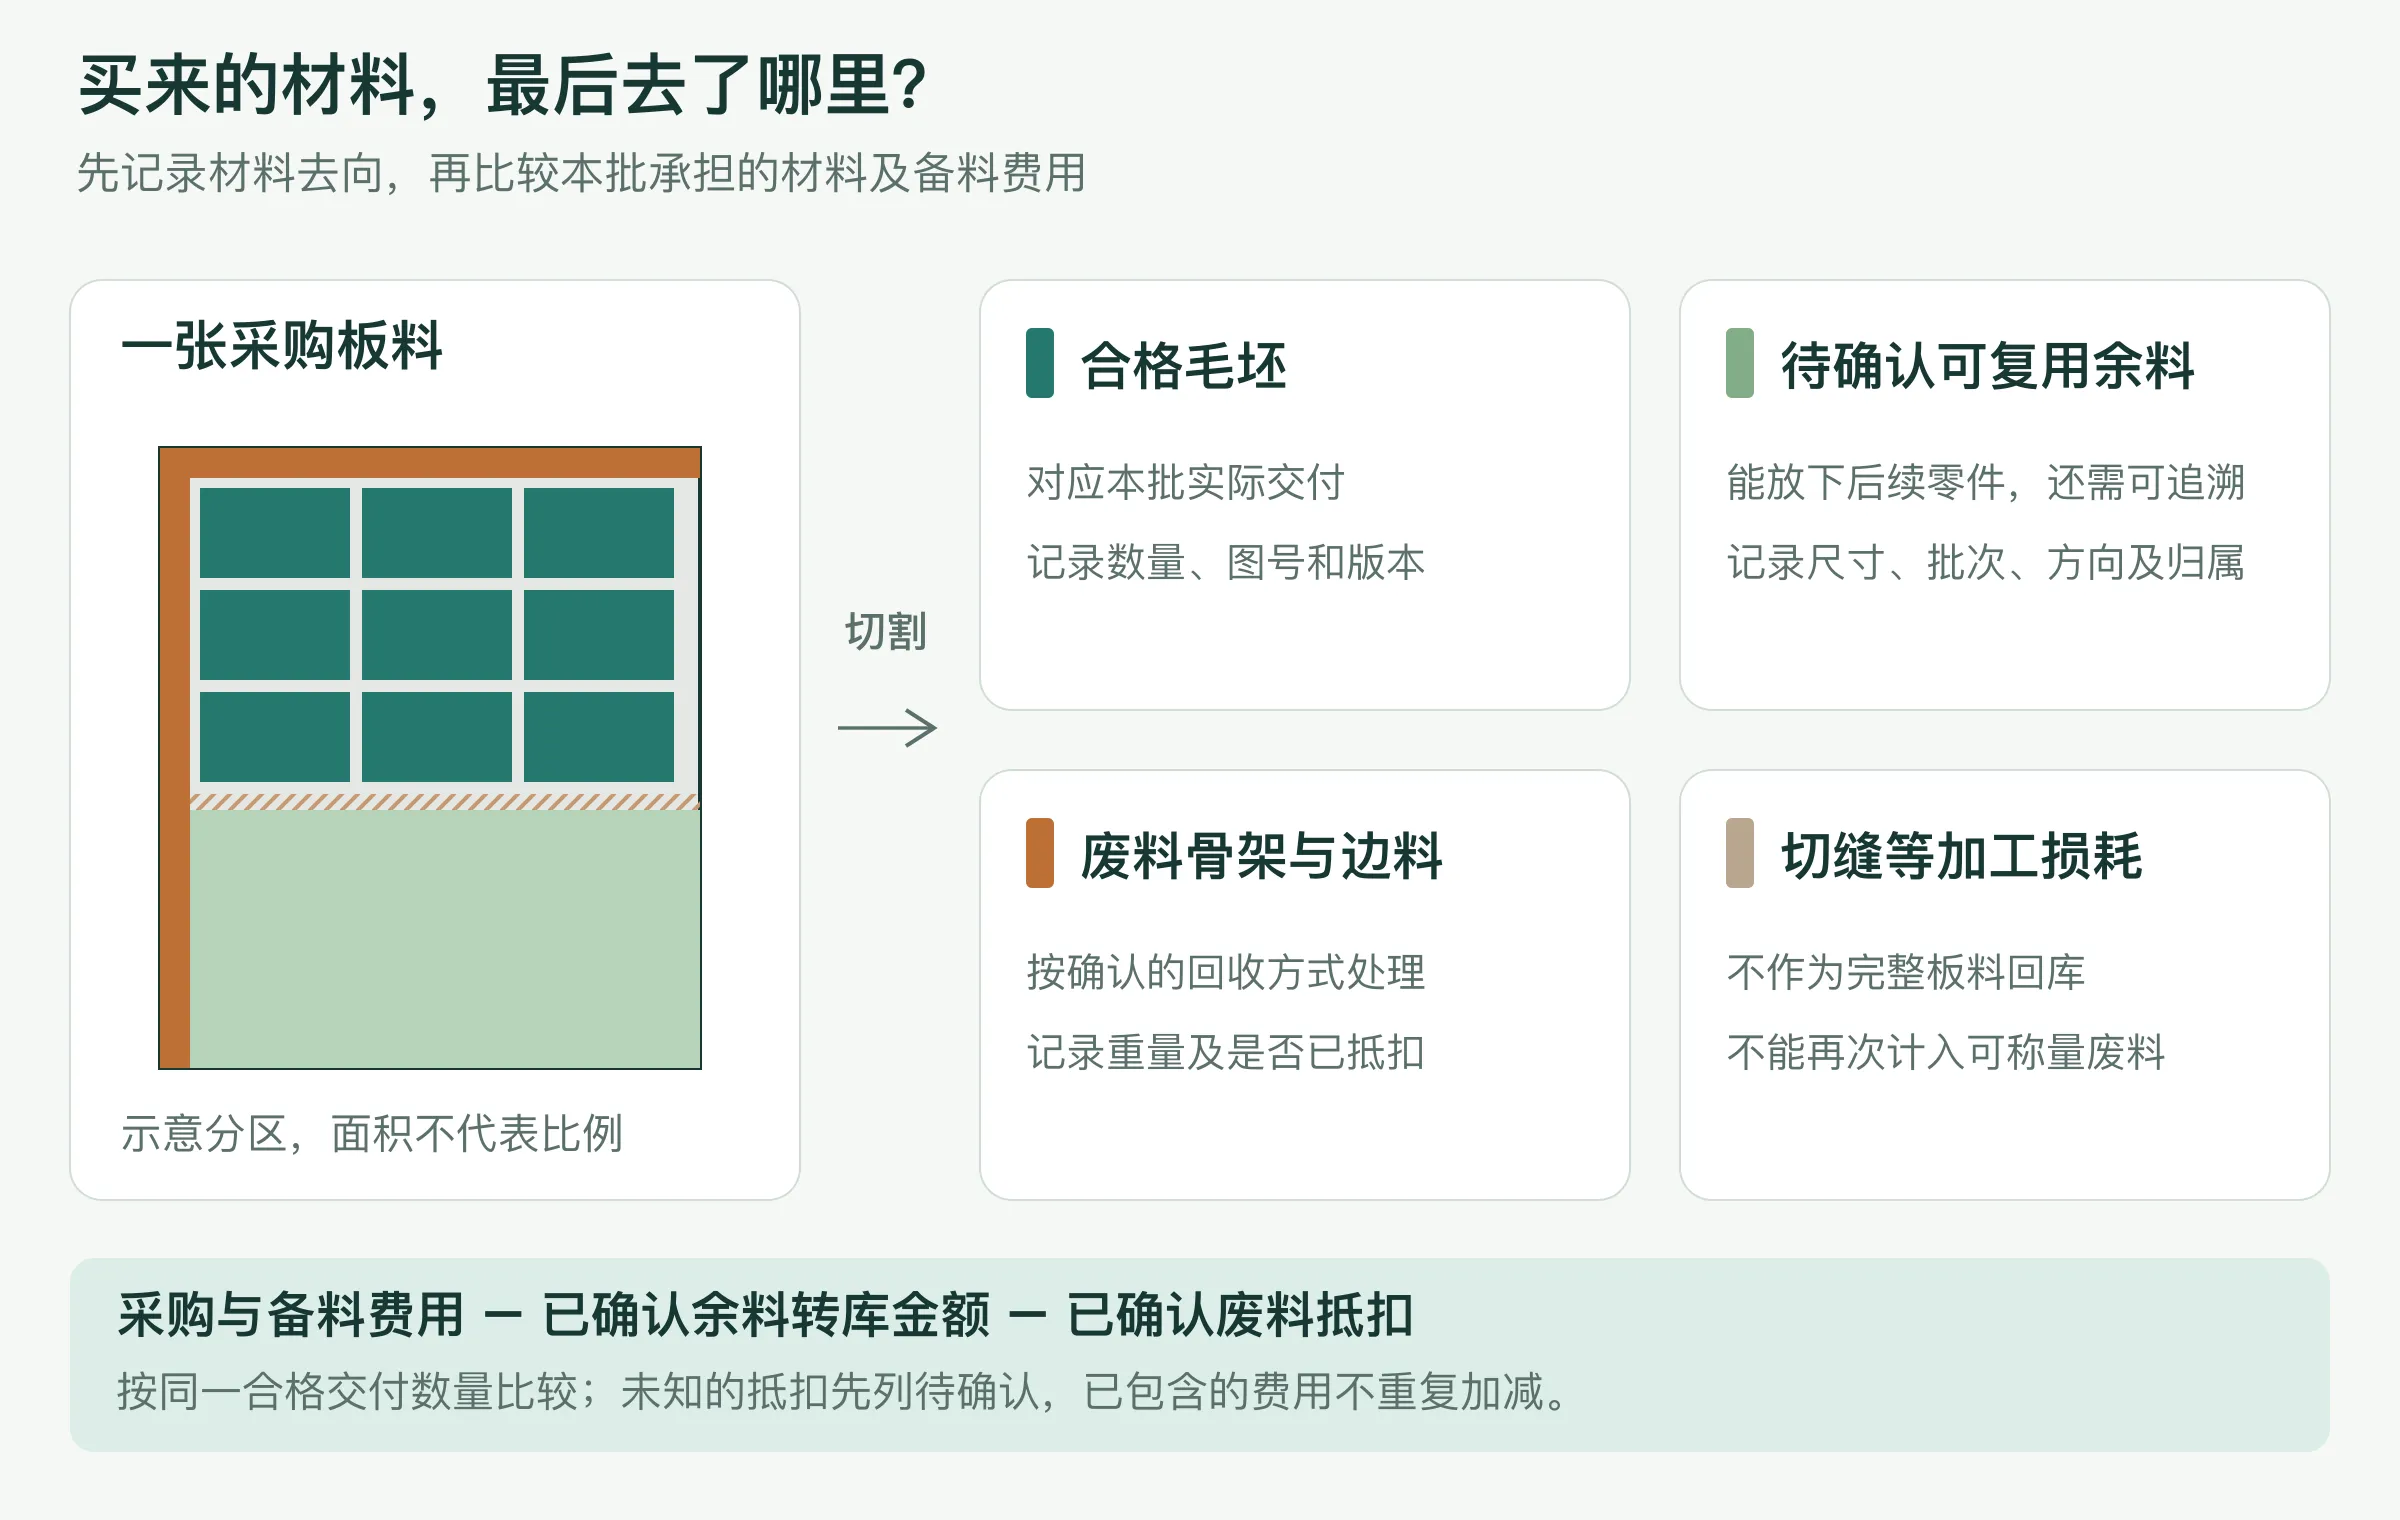
比较两份报价时,可以统一采用:本批材料及备料费用=采购费用+约定的分条/定尺/搬运费用-已确认的余料转库金额-已确认的废料回收抵扣。 再按相同的合格交付数量分摊。若采购价已包含某项加工费,或供应商报价已扣过废料价值,不要重复加减。
这是一种比较口径,不是要求供应商公开全部成本。关键是确认报价按整张、净耗还是其他方式计价,以及余料由谁保管、归谁所有、能否在下一订单抵扣。若这些条件未知,可先按“本次不抵扣”估算,并把待确认项列清楚。
6. 排得更紧以后,还要检查能否稳定加工
旋转零件可能改变可排件数,但存在轧制方向、拉丝纹理、保护膜方向或装配外观要求时,必须遵守对应限制;不能为了多排一件,直接删掉图纸上的方向要求。专业排样软件也将方向和实际设备限制作为输入条件。[3][5]
同线切割、孔内套排和更小的间隔,应由相应切割工艺评审。零件支承、切后翘起、切割热量与顺序可能影响尺寸和稳定性;SSAB 对其钢材热切割的指导也专门讨论了排样与切割顺序的影响。[6] 更高的面积利用率不能替代实际加工确认。有关松夹后检查可继续阅读激光切割翘曲排查指南。
7. 让两份报价采用相同输入
询价时不一定已经确定最合适的板宽。可以先给供应商同一份零件资料,请其列出可供板型、排样假设和整批采购方案,再一起比较。
| 提供或确认的字段 | 建议写清什么 | 比较时保留的记录 |
|---|---|---|
| 零件与版本 | 展开轮廓、修边量、孔位;未确定项标注待确认 | 受控图纸版本与排样图版本 |
| 材料条件 | 牌号、交货状态、厚度及偏差、表面与质保书要求 | 具体供货规格和允许替代范围 |
| 方向与可用区域 | 轧制或纹理方向、允许旋转方式、板边及夹持预留 | 排样方向、边距和间距定义 |
| 数量与节奏 | 本批合格交付数、分批计划;预测与已下单量分开 | 张数、每张计划件数和末张处理 |
| 计价与余料 | 理论或实际重量、备料费是否包含、余料与废料归属 | 同一费用范围下的报价及抵扣条件 |
尚无展开图时,也可以先发零件图、草图或照片,说明用途、预计数量和外观方向要求。由这些条件开始讨论备料方案,比只问“用大板还是小板更便宜”更容易得到可比较的答案。
- [1] Kloeckner Metals — Slitting:卷料分条的基本过程。
- [2] Kloeckner Metals — Cut to Length:定尺切断与毛坯、剪切概念的区别。
- [3] TRUMPF TecZone 文档 — Nesting:方向、支承、零件间距与同线排样条件。
- [4] Lantek — Intelligent remnant handling:余料标识、搬运、存储和复用条件。
- [5] Lantek — Software for linear cutting with shears:矩形排样、方向和设备限制。
- [6] SSAB — Planning and preparation:SSAB 钢材热切割的排样与顺序指导。